
A ordem de produção está liberada, a linha começa a consumir material e, de repente, o operador informa que o componente não está no endereço indicado. O ERP mostra saldo disponível, a prateleira parece vazia e o PCP precisa escolher entre parar a fábrica, procurar o item em outras áreas ou comprar novamente algo que talvez esteja perdido em quarentena, em processo ou registrado com outra unidade de medida.
Esse cenário não é resolvido apenas com corredores identificados e etiquetas novas. Mapeamento de estoque industrial precisa conectar localização física, saldo sistêmico, criticidade operacional, rastreabilidade e exigência fiscal. O mapa útil não responde somente “onde está o produto?”. Ele também mostra “qual item pode parar a linha?”, “qual lote pode ser expedido?”, “qual saldo é confiável?” e “qual divergência exige correção imediata?”.
Sumário
O verdadeiro custo do estoque invisível na indústria
A ordem de produção começa, o sistema mostra saldo disponível e o operador não encontra o componente no endereço indicado. Em outra situação, o material está no chão de fábrica, mas ainda não foi recebido, transferido ou baixado corretamente. O saldo deixa de representar a operação real, e o PCP passa a programar compras, abastecimentos e prazos com base em informação incorreta.
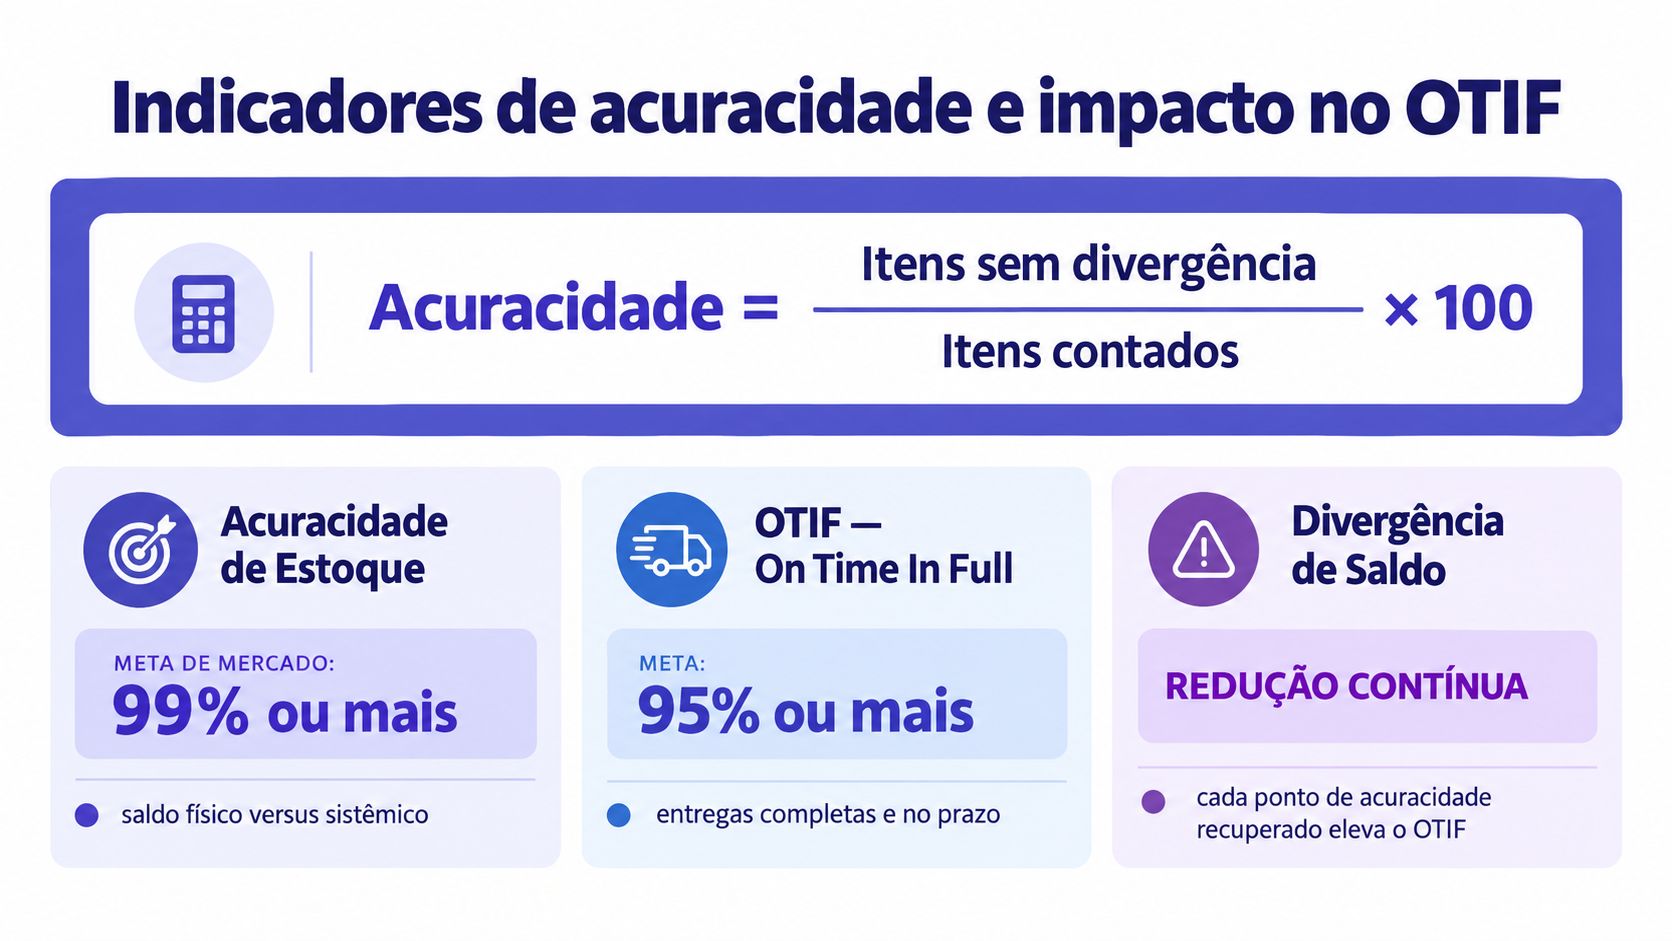
A acuracidade de estoque mede a diferença entre o saldo físico e o saldo sistêmico. No contexto brasileiro, o indicador pode ser calculado pela razão entre a quantidade física e a quantidade teórica, multiplicada por cem. Uma referência técnica sobre inventário industrial registra uma acuracidade média de 92,75% em 2003 e cita patamares acima de 95% como mínimo operacional e 98% ou mais como meta para itens críticos. Veja a referência técnica sobre acuracidade e inventário industrial.
O custo aparece nos dois sentidos. O excesso de material prende capital, ocupa posições e aumenta a exposição à obsolescência. A falta interrompe ordens, provoca compras emergenciais e reduz a capacidade de cumprir o prazo prometido. A análise sobre custos de manter estoque em excesso mostra por que saldo parado não representa segurança, sobretudo quando o mix está desequilibrado.
Do endereço físico ao risco operacional
O endereço A-01-02 informa onde procurar o item. Não informa se ele pode parar uma operação, se tem substituto, se depende de lote específico ou se o fornecedor exige prazo longo. O mapeamento físico precisa evoluir para um mapa de risco operacional, conectado ao processo produtivo e aos controles fiscais.
Esse mapa pode ser qualitativo ou parametrizado no ERP. Ele deve considerar:
- Impacto da falta: identifique se a ausência interrompe a linha, atrasa uma ordem ou apenas posterga uma reposição interna.
- Variabilidade de demanda: separe o consumo previsível da necessidade que oscila conforme pedidos e mix de produção.
- Tempo de reposição: conte o prazo real, incluindo aprovação, fabricação, transporte e inspeção.
- Substituição: registre componentes equivalentes e situações em que a especificação impede qualquer troca.
- Condição do saldo: distinga disponível, comprometido, bloqueado, em quarentena, em processo e pertencente a terceiros.
Lotes e WIP exigem tratamento próprio. Um material em processo não deve aparecer como disponível para outra ordem, e um lote bloqueado não pode ser liberado apenas porque ainda consta no saldo. A mesma disciplina vale para a baixa automática: consumo registrado antes da confirmação física cria divergências; consumo registrado depois distorce o planejamento e a rastreabilidade fiscal.
O material técnico do ILOS sobre mapas de estoque para peças de reposição relaciona a política de estoque à classificação da demanda, ao histórico de consumo, à variabilidade e ao tempo entre demandas. Na prática, o mapa deixa de ser uma planta do armazém. Ele passa a definir prioridade de abastecimento, frequência de recontagem, tratamento de divergências e nível de controle exigido por cada saldo.
Classificação de SKUs e endereçamento inteligente
O endereçamento inteligente começa antes da impressão das etiquetas. Primeiro, o gestor precisa revisar o cadastro dos SKUs e entender como cada item entra, permanece e sai do processo. Um endereço bem desenhado, associado a um cadastro inconsistente, apenas torna o erro mais organizado.
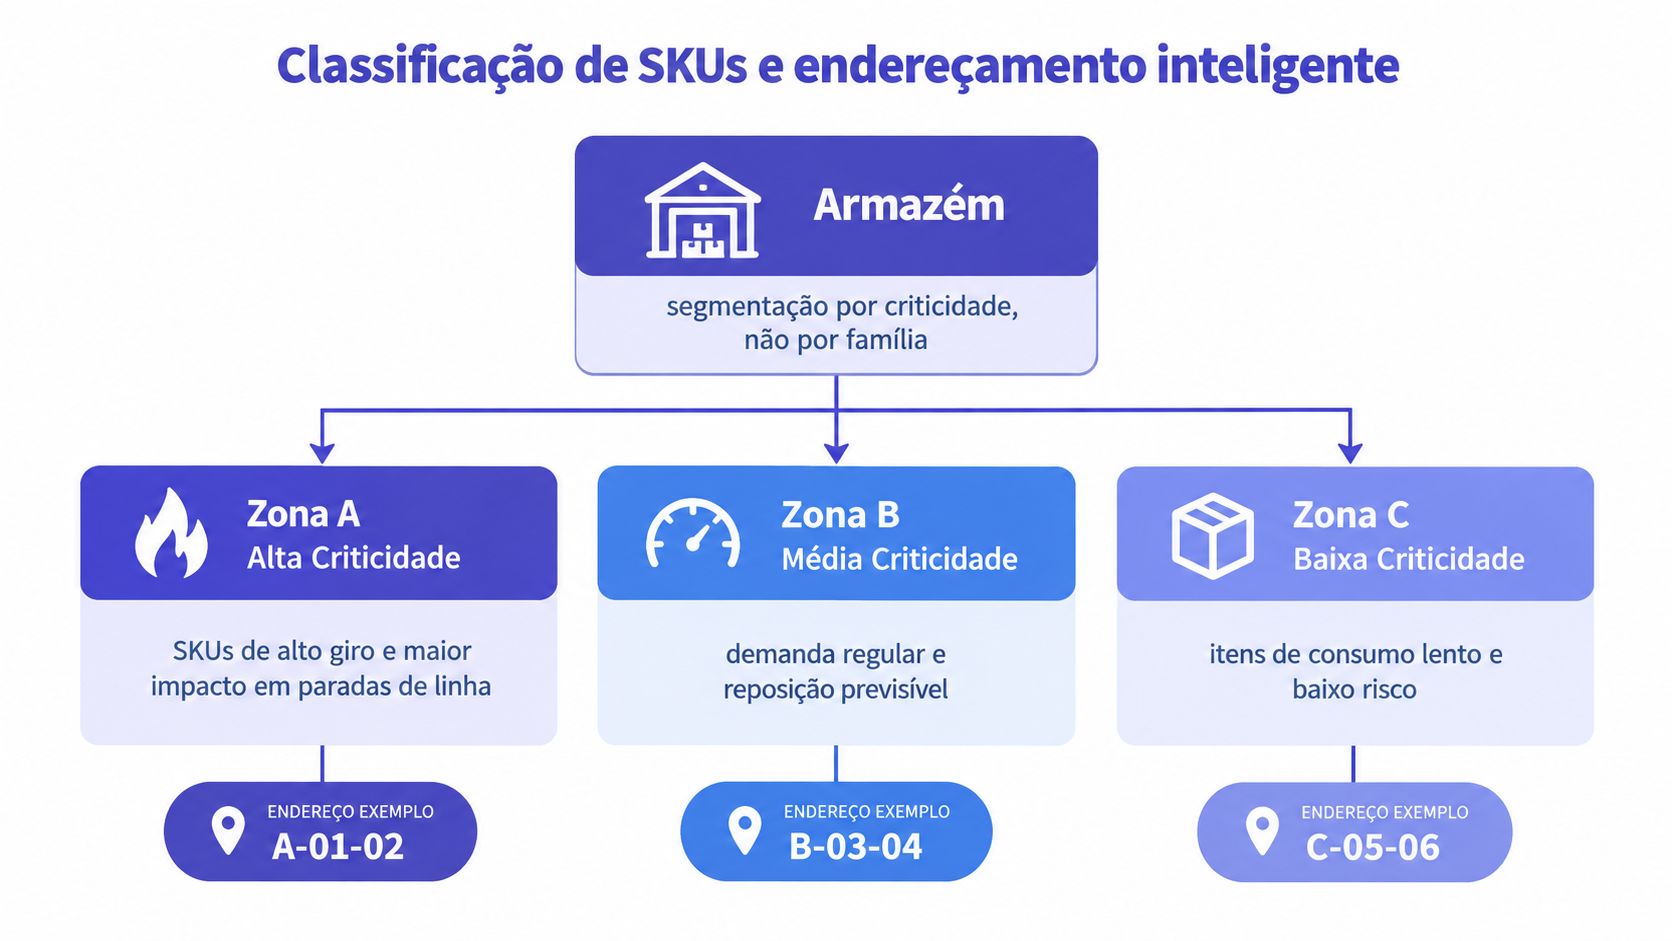
A classificação deve combinar criticidade, giro, variabilidade e características físicas. A família do produto pode ajudar na separação, mas não deve ser o único critério. Dois componentes da mesma família podem exigir políticas completamente diferentes, porque um abastece uma operação restritiva e o outro tem consumo lento e substituição simples.
Como montar a lógica das zonas
Uma estrutura prática separa o armazém por risco de atendimento, não apenas por categoria comercial:
| Zona | Perfil operacional | Regra de gestão |
|---|---|---|
| A | Alto impacto em paradas e demanda relevante | Endereço de acesso rápido, maior disciplina de contagem e reposição |
| B | Consumo regular e risco intermediário | Reposição planejada e revisão periódica |
| C | Baixo consumo ou baixo impacto produtivo | Endereço menos privilegiado, controle proporcional ao risco |
Na Zona A, aproxime os itens das áreas de abastecimento ou produção quando isso reduzir movimentações. Não confunda proximidade com desorganização. Cada posição precisa ter capacidade, unidade de armazenagem e regra de acesso claramente registradas.
A Zona B deve favorecer previsibilidade. Já a Zona C não precisa consumir o mesmo esforço de controle aplicado aos itens críticos, mas continua exigindo identificação e saldo confiável. O erro comum é tratar todo SKU com a mesma frequência de revisão, desperdiçando tempo da equipe e deixando os componentes decisivos sem atenção adequada.
Cadastro, unidades e quarentena
A unidade de medida precisa ser única e compreendida por compras, almoxarifado, produção e financeiro. Se o fornecedor entrega caixa, o operador consome unidade e o ERP controla quilograma, a conversão deve estar parametrizada e validada. Caso contrário, o índice de acuracidade pode parecer aceitável enquanto a ruptura real permanece escondida.
Crie endereços específicos para quarentena, devolução, inspeção, sucata, material em poder de terceiros e estoque liberado. Nunca use uma posição genérica para representar estados diferentes. O operador precisa saber se pode separar o item para uma ordem ou se ele aguarda análise da qualidade.
Um bom padrão de código pode combinar área, corredor, módulo, nível e posição. O código deve ser curto o suficiente para leitura no turno, mas detalhado o bastante para impedir ambiguidades. Depois, faça uma validação caminhando pelo armazém com a equipe que executa recebimento, movimentação e separação. O mapa só está pronto quando o endereço do sistema corresponde ao endereço que o operador encontra no chão.
Auditoria física e contagem cíclica sem paralisar a fábrica
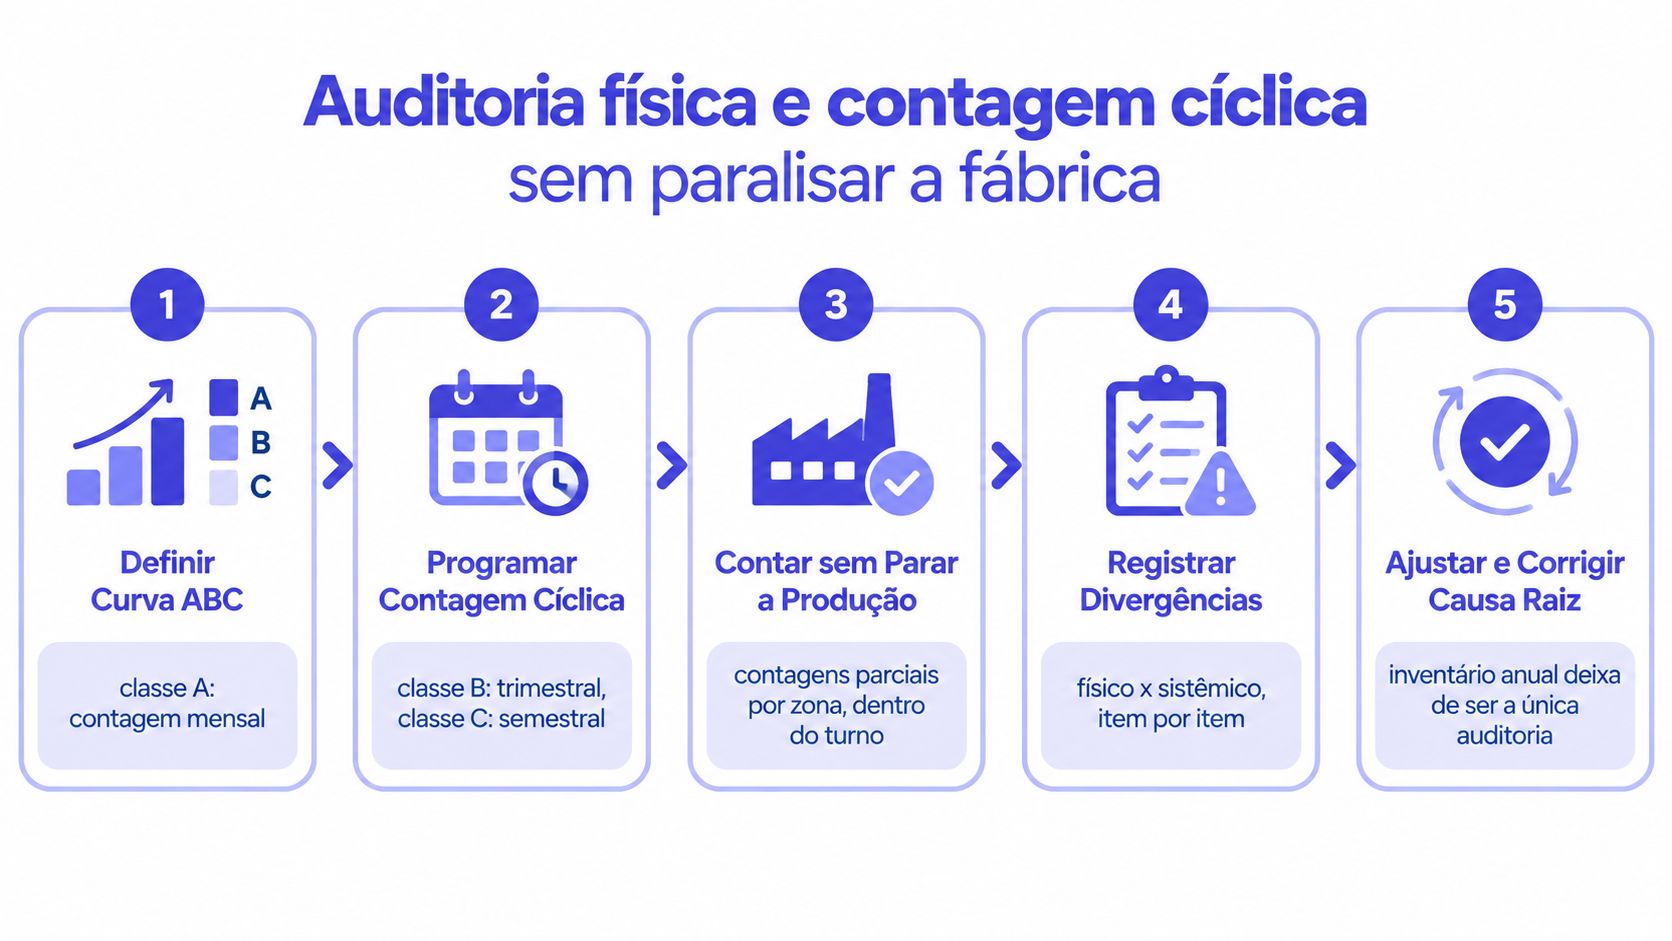
Uma divergência descoberta meses depois já atravessou recebimento, armazenagem, produção, transferências e faturamento. O inventário anual registra uma fotografia; a operação precisa de acompanhamento contínuo para localizar o ponto em que o saldo físico deixou de corresponder ao sistêmico.
A contagem cíclica deve seguir a criticidade e o risco operacional. Materiais que param a linha, têm alto valor, exigem lote controlado ou alimentam ordens próximas entram em ciclos mais frequentes. Itens de menor impacto podem seguir outra cadência, desde que permaneçam identificados e conciliados. Um estudo de caso de uma indústria de fitas de borda relatou ganho de 3% na acuracidade após melhorias no controle, conforme registro publicado pela Revista Gestão Industrial da UTFPR.
O que acontece no chão de fábrica
Antes da conferência, o supervisor define a área, controla a movimentação do endereço e entrega ao contador uma lista fechada. A verificação deve cobrir código, descrição, lote, unidade, quantidade e condição do material. Se uma movimentação não puder esperar, registre horário, origem, destino e quantidade para conciliá-la depois.
Contar enquanto o almoxarifado recebe, separa e transfere materiais sem um corte definido mistura dois momentos. O contador enxerga uma quantidade, enquanto o ERP registra outra após a movimentação. A divergência nasce nessa falta de controle, não na atividade de contar.
A fábrica não precisa ser paralisada. Divida a auditoria por zona, turno ou família de risco e bloqueie apenas os endereços em conferência. Planeje a janela fora dos períodos de recebimento intenso e verifique quais ordens consumirão aquele material. Para WIP, registre também a etapa do processo e o responsável pela movimentação, pois o saldo pode estar fisicamente entre operações e ainda não ter sido apontado no sistema.
Divergência exige causa raiz
Corrigir o saldo resolve o sintoma. O gestor precisa registrar a causa provável e verificar se o ajuste também afeta lote, WIP, custo ou baixa automática no ERP.
- Erro de recebimento: quantidade, lote ou unidade lançada incorretamente.
- Falha de transferência: o material mudou de endereço sem transação correspondente.
- Consumo não apontado: a produção utilizou o componente sem baixa registrada.
- Cadastro inadequado: conversão de unidade, fator de embalagem ou código duplicado.
- Perda física: avaria, sucata, vencimento ou descarte sem lançamento.
- Mistura de status: material bloqueado contado como disponível.
A orientação prática para realizar uma contagem de inventário precisa deve ser aplicada ao fluxo real. Mapeie recebimento, armazenagem, abastecimento, consumo e apontamento antes de escolher os indicadores. Em um estudo de caso no setor elétrico do Pará, os indicadores foram definidos depois do mapeamento dos processos e da identificação dos pontos críticos. A recomendação prática é tratar esse aprendizado como regra: descubra onde o fluxo quebra antes de definir o indicador.
Rastreabilidade de lotes e compliance fiscal
Em uma indústria, “estoque disponível” não descreve necessariamente um único conjunto de materiais. O saldo pode incluir insumo recebido, componente em inspeção, produto em elaboração, acabado liberado, embalagem, item consignado ou material enviado para processamento externo. Sem essa separação, o mapa físico confunde disponibilidade produtiva com existência contábil ou fiscal.
O primeiro passo é estruturar estados que o sistema e a operação reconheçam da mesma forma. Um lote em quarentena não deve ocupar o mesmo endereço lógico de um lote liberado. O material vencido não pode permanecer disponível para separação. O item em poder de terceiro precisa continuar rastreável, mesmo fora do portão da fábrica.
Lote, validade e quarentena
A etiqueta precisa acompanhar o material em todas as transições. No recebimento, registre código, lote, validade quando aplicável, quantidade, fornecedor e status de inspeção. Na movimentação, mantenha o vínculo entre o lote e o endereço de destino. Na produção, registre quais lotes foram consumidos pela ordem e quais produtos acabados resultaram desse consumo.
A etiqueta de rastreabilidade industrial só cumpre sua função quando a informação impressa também existe no ERP. Uma etiqueta legível não corrige uma transferência sem registro, assim como um cadastro completo não resolve uma posição física sem identificação.
O endereçamento de quarentena deve ser visualmente distinto e protegido contra separação indevida. Para itens com validade, a regra de saída precisa considerar o lote autorizado e a sequência definida pela qualidade. Para produtos químicos ou materiais incompatíveis, a área e a lógica do sistema devem impedir combinações que aumentem o risco operacional.
Inventário físico e escritural
No fechamento anual, a indústria precisa separar mercadorias, insumos, produtos em elaboração, produtos acabados e embalagens. O mapeamento deve refletir essas categorias para que a contagem física possa ser conciliada com o estoque escritural sem depender de classificações manuais feitas às pressas.
A Pesquisa de Estoques do IBGE demonstra a importância histórica de manter uma base contínua para medir volume, distribuição espacial, capacidade útil e modalidade de armazenagem de produtos agrícolas básicos. Criada em 1958, originalmente no Serviço de Estatística para Fins Militares, a pesquisa realiza levantamentos em 30 de junho e 31 de dezembro e possui abrangência nacional, incluindo Brasil, Grandes Regiões, Unidades da Federação, mesorregiões, microrregiões e municípios. O contexto é diferente do inventário industrial, mas reforça uma lição operacional: estoque precisa ser medido com método, periodicidade e classificação consistente.
Integração com o ERP e baixa automática de materiais
O mapa físico só gera resultado quando o ERP consegue interpretar cada endereço, lote, status e movimento. Planilhas paralelas podem ajudar em uma transição, mas não devem se tornar a fonte definitiva do saldo. Quando compras, almoxarifado, produção e PCP trabalham com versões diferentes, cada área toma uma decisão aparentemente lógica e o conjunto produz uma ruptura.
A integração deve começar pelo mestre de itens e pelo mestre de localizações. O cadastro precisa informar unidade de estoque, unidade de compra, conversões, lote, validade, endereço permitido, estoque mínimo quando aplicável e regras de consumo. A ordem de produção deve carregar a lista de materiais, o roteiro e os componentes comprometidos, permitindo que a equipe saiba o que está reservado e o que realmente está disponível.
Fluxo recomendado para a baixa
- Planejar a ordem: o Plano Mestre de Produção e o MRP calculam necessidades a partir de pedidos, saldos confiáveis, quantidades comprometidas e estrutura do produto.
- Reservar o material: o ERP identifica os componentes necessários e evita que o mesmo saldo seja prometido para ordens incompatíveis.
- Separar por endereço e lote: o operador coleta a quantidade indicada, confirma o código e registra a movimentação com leitor ou terminal.
- Baixar no consumo real: a baixa automática ocorre conforme a regra definida para a ordem, evitando que o PCP dependa de lançamentos acumulados.
- Apontar o acabado: ao concluir a produção, o sistema registra a entrada do produto acabado, seus lotes e eventuais perdas.
- Tratar exceções: substituições, sobras, refugos e consumos adicionais exigem apontamento específico, não ajustes genéricos.
A baixa automática não significa eliminar a conferência humana. Significa transferir o esforço da digitação repetitiva para a validação de exceções. Se a estrutura da lista de materiais estiver errada, a automação apenas reproduzirá o erro com velocidade.
Uma ordem de produção visual ajuda o supervisor a comparar planejado, separado, consumido, produzido e pendente. Em uma solução como o Sensio ERP, esses fluxos podem reunir baixa automática de matéria-prima, entrada de produto acabado, quantidades comprometidas, cálculo de necessidades, controle por lotes e acompanhamento visual do estoque. A escolha do sistema deve considerar aderência ao processo real, qualidade do cadastro e disciplina de apontamento.
Depois de um substantivo movimento de recebimento ou produção, valide a transação no endereço físico. O mapa digital precisa ser auditável por amostragem, especialmente em itens críticos.
Indicadores de acuracidade e impacto no OTIF
Um pedido pode estar planejado, separado e ainda assim parar na produção. Basta o saldo sistêmico indicar matéria-prima disponível enquanto o endereço físico contém outro item, um lote bloqueado ou material já consumido. Por isso, indicador bom orienta decisão: mostra onde o estoque perdeu confiabilidade e qual etapa precisa de correção.
A fórmula é direta:
Acuracidade = quantidade física ÷ quantidade teórica × 100
Os patamares de 95% e 98% discutidos anteriormente servem como referência, mas não substituem a análise por zona, família, lote e etapa do processo. Uma média geral pode esconder divergências concentradas em componentes que interrompem a linha. Recalcule o indicador por zona após contagens cíclicas e sempre que houver alteração relevante no fluxo, no layout ou no perfil dos itens. Consulte a base técnica da acuracidade de estoque
O painel que ajuda o PCP
Acompanhe a acuracidade geral junto de outros recortes:
- Acuracidade por criticidade: um desvio em componente que para a linha exige resposta antes do erro em material de baixo impacto.
- Divergência por causa raiz: separa falhas de recebimento, transferência, consumo, cadastro, perda e baixa automática.
- Saldo comprometido: evita tratar como disponível o material reservado para uma ordem.
- Giro por família: evidencia excesso e capital parado mesmo quando o total parece equilibrado.
- OTIF: relaciona disponibilidade real, execução do plano e entrega completa no prazo.
O OTIF melhora quando a ordem avança sem descobrir, durante a execução, que o material não existe, está bloqueado ou pertence a outro lote. A acuracidade sustentada reduz decisões baseadas em saldo fictício. O giro mostra onde o capital permanece imobilizado.
O mapa precisa acompanhar o risco operacional e fiscal, não apenas o endereço. Revise-o após mudança de layout, produto, roteiro, fornecedor, regra fiscal ou fluxo de terceiros. Em itens com lote, WIP e consumo automático, valide se o saldo físico, a rastreabilidade e o registro no ERP continuam coerentes. A divergência deve gerar investigação de processo, correção do cadastro ou ajuste da rotina, nunca um acerto genérico.
A Sensio pode reunir endereçamento, lotes, baixa automática, MRP e indicadores de produção em um ERP industrial. O critério de escolha deve ser a aderência ao processo real, a qualidade do cadastro e a disciplina de apontamento.