
O comercial acaba de pedir uma entrega antecipada. O estoque de produto acabado está baixo, parte da matéria-prima ainda não chegou e a máquina que concentra a produção vai parar para manutenção. Como gestor de PCP, você precisa decidir o que fabricar, em que quantidade e quando, sem comprometer os pedidos já confirmados.
Nessa situação, olhar apenas para as vendas passadas não basta. Elas mostram o que a fábrica conseguiu vender, mas nem sempre revelam tudo o que os clientes queriam comprar. É aí que entra a previsão de demanda: uma base para organizar produção, compras e estoque, considerando tanto o mercado quanto os limites reais da operação.
Sumário
- O dilema de quem decide quanto produzir amanhã
- O que é previsão de demanda na indústria
- Métodos estatísticos e de machine learning explicados sem fórmulas
- Da previsão ao MRP e ao chão de fábrica
- Previsão de demanda não é previsão de vendas
- IA na previsão exige governança, métricas e julgamento humano
- Benefícios práticos e como começar amanhã na sua fábrica
O dilema de quem decide quanto produzir amanhã
Na reunião do PCP, o comercial apresenta sua expectativa para o mês. A equipe de produção olha para o estoque crítico e para a manutenção programada; compras avisa que o lote de matéria-prima tem prazo de entrega incerto. Cada área tem uma informação relevante, mas nenhuma, sozinha, responde à pergunta central: quanto a fábrica deve se preparar para produzir?
Sem uma estimativa estruturada, a decisão tende a oscilar entre duas saídas igualmente arriscadas. Produzir com base apenas nos pedidos confirmados pode deixar a fábrica despreparada para a procura que ainda não virou pedido. Produzir conforme a expectativa comercial, sem verificar materiais e capacidade, pode gerar um plano impossível de cumprir.
A previsão de demanda ajuda a organizar essas informações antes que elas se transformem em ordens de produção e compras. Não é um relatório para o financeiro arquivar, nem um compromisso fixo com um número. É um dos insumos do plano mestre, que precisa conversar com a carteira de pedidos, a disponibilidade de recursos e os prazos prometidos.
A decisão começa com as perguntas certas
O gestor de PCP precisa separar três questões: quanto o mercado pode solicitar, quanto a empresa espera atender e o que a operação consegue fabricar no período. Essa distinção importa especialmente quando o comercial pressiona por prazo curto e a fábrica precisa proteger o atendimento dos pedidos já assumidos.
No contexto da indústria brasileira, indicadores de atividade também podem ajudar a interpretar mudanças que não aparecem imediatamente no histórico de uma empresa. Mas nenhum indicador substitui a análise dos produtos, clientes, estoques e restrições da própria fábrica.
Na prática: a previsão não decide sozinha o que fabricar. Ela dá ao PCP uma base para comparar procura esperada, compromissos comerciais e capacidade disponível antes de liberar o plano.
O que é previsão de demanda na indústria
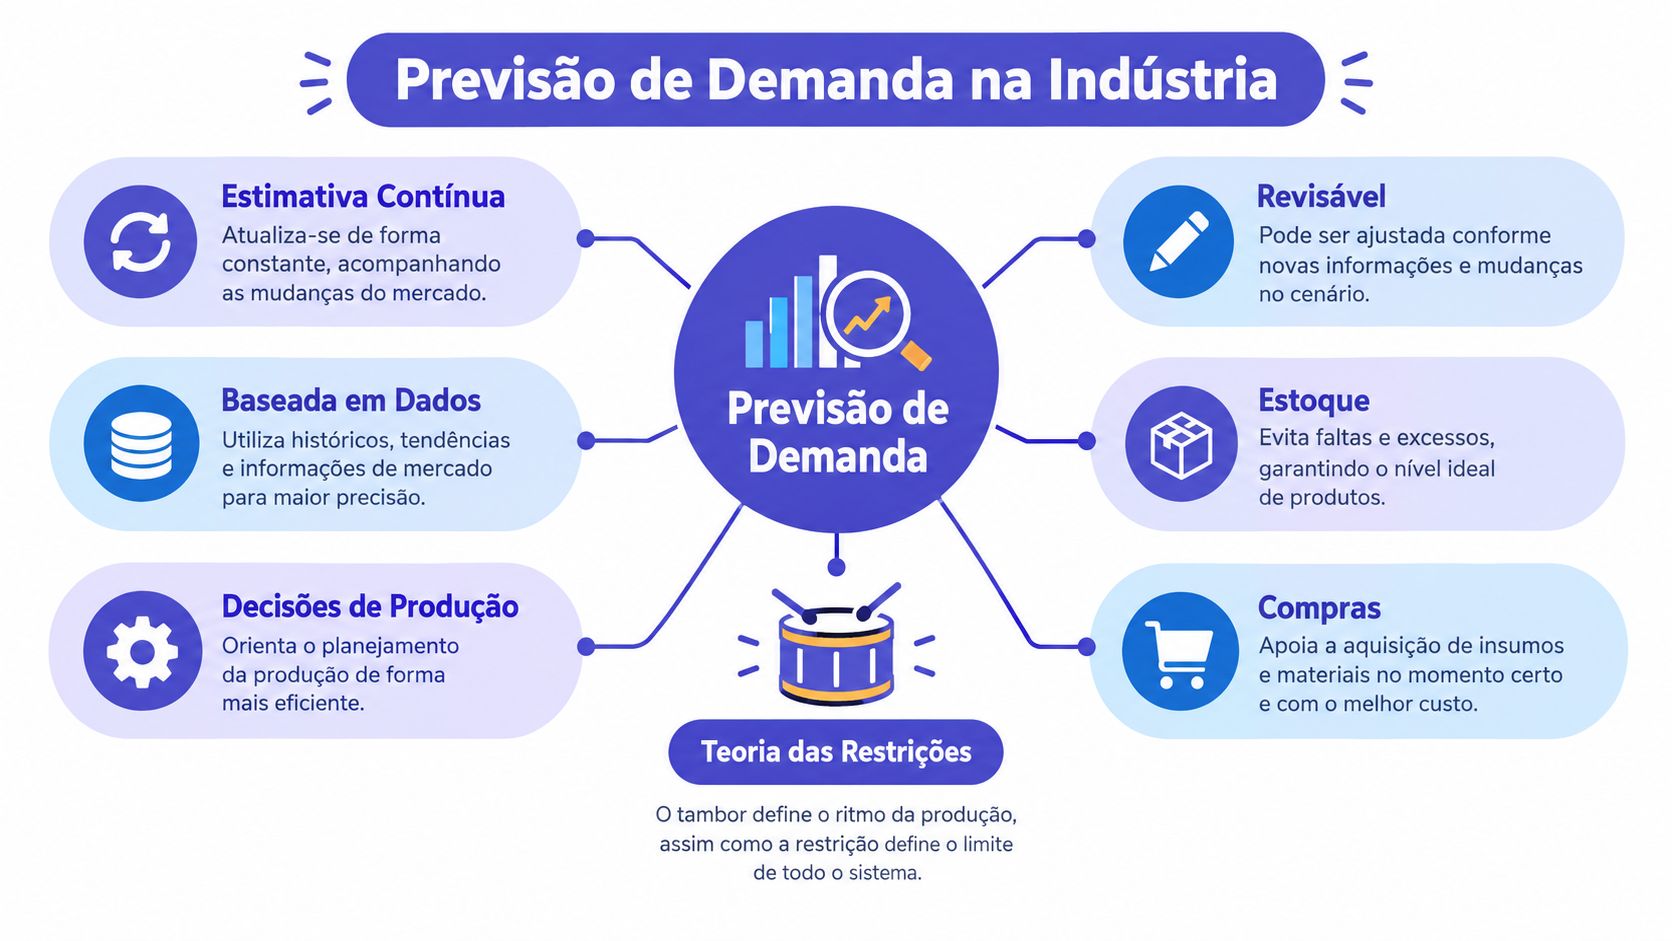
A previsão de demanda é um processo contínuo de estimar o consumo futuro com dados disponíveis e julgamento especializado, para orientar decisões de produção, estoque e compras. Não é uma adivinhação feita uma vez, nem um número que fica válido sem revisão. A fábrica compara o que esperava com o que aconteceu e atualiza suas estimativas quando os dados ou as condições mudam.
Uma forma simples de entender seu papel é pensar no tambor de uma linha de produção. Na analogia da Teoria das Restrições, o tambor marca o ritmo que a operação consegue sustentar. A previsão não é o próprio tambor, porque não cria capacidade nem remove gargalos, mas ajuda a planejar o ritmo esperado de atendimento. Se o mercado pede mais do que a restrição consegue produzir, o plano precisa mostrar essa diferença, não escondê-la numa média.
Três leituras da demanda
Para planejar com cuidado, separe conceitos que muitas vezes aparecem misturados:
- Demanda observada: aquilo que os registros mostram, como vendas faturadas ou pedidos recebidos.
- Demanda potencial: o que clientes poderiam ter comprado, incluindo pedidos perdidos ou procura não atendida por falta de produto.
- Demanda atendível: o volume que a fábrica consegue entregar com os recursos, materiais e prazos disponíveis.
Essa separação deixa claro por que uma projeção de vendas não equivale automaticamente a uma previsão da procura real. A venda é um resultado observado; a demanda potencial pode incluir oportunidades que não se converteram em venda.
No Brasil, a Pesquisa Industrial Mensal – Produção Física do IBGE, iniciada na década de 1970 e reformulada em diferentes períodos, oferece uma referência de contexto para acompanhar mudanças na atividade industrial. Suas séries, com coberturas iniciadas em 1985, 1991, 2002 e 2022, ajudam gestores a considerar se o setor está acelerando ou retraindo ao ajustar plano mestre, compras e estoques (histórico da PIM-PF regional do IBGE).
Em uma frase: prever demanda é estimar continuamente o que o mercado tende a consumir e transformar essa leitura em decisões compatíveis com a realidade da fábrica.
Métodos estatísticos e de machine learning explicados sem fórmulas
Nem toda fábrica precisa começar com inteligência artificial. A escolha do método depende do padrão de consumo, da qualidade dos registros e do tipo de decisão que o PCP precisa tomar. Uma média simples pode servir para um item estável; um produto sazonal ou sujeito a fatores externos pede outra leitura.
Três famílias de abordagem
Métodos qualitativos usam conhecimento de vendas, clientes e mercado. São úteis quando há pouca história comparável, quando um produto mudou ou quando a equipe sabe que um evento não registrado nos dados vai afetar os pedidos. O julgamento precisa ser documentado: sem registrar por que alguém alterou a previsão, fica difícil aprender com o resultado.
Métodos estatísticos clássicos procuram padrões no histórico. A média móvel, por exemplo, suaviza oscilações recentes e pode funcionar como ponto de partida para itens com comportamento relativamente estável. A suavização exponencial dá mais peso a observações recentes, enquanto a regressão pode relacionar a procura a fatores externos. Num fabricante de equipamentos para construção, por exemplo, consumo de cimento e atividade da construção podem ajudar a interpretar vendas, em vez de tratar o histórico do produto como se fosse isolado.
Machine learning aprende relações a partir de dados operacionais e pode ser útil quando há informação consistente sobre produtos, clientes e fatores que influenciam os pedidos. Mas complexidade não garante qualidade: se o cadastro está incompleto ou o histórico registra falta de produto como queda de procura, o modelo pode reproduzir o erro com aparência de precisão.
Um estudo com indústrias brasileiras de alimentos identificou análise histórica, análise de mercado e média móvel entre as abordagens mais usadas. A classificação correta dos modelos avaliados ficou em 47,7% em um cenário e 40% em outro, um alerta de que dados, segmentação e validação importam tanto quanto a escolha do algoritmo (estudo sobre previsão de demanda em indústrias de alimentos).
| Perfil da demanda | Método indicado | Cuidado principal |
|---|---|---|
| Estável | Média móvel ou suavização exponencial | Não confundir oscilações isoladas com mudança persistente. |
| Sazonal | Método que represente a sazonalidade, combinado com conhecimento comercial | Verificar se o histórico inclui períodos comparáveis. |
| Intermitente | Análise por item e revisão do julgamento do planejador | Muitos períodos sem consumo podem distorcer métricas percentuais. |
| Sob encomenda | Carteira, oportunidades qualificadas e avaliação de engenharia | Não tratar uma solicitação excepcional como consumo recorrente. |
A tabela é um ponto de partida, não uma regra automática. O PCP deve comparar a previsão com um baseline simples, conferir o erro por família e entender por que o modelo errou antes de colocar o resultado no plano.
Da previsão ao MRP e ao chão de fábrica
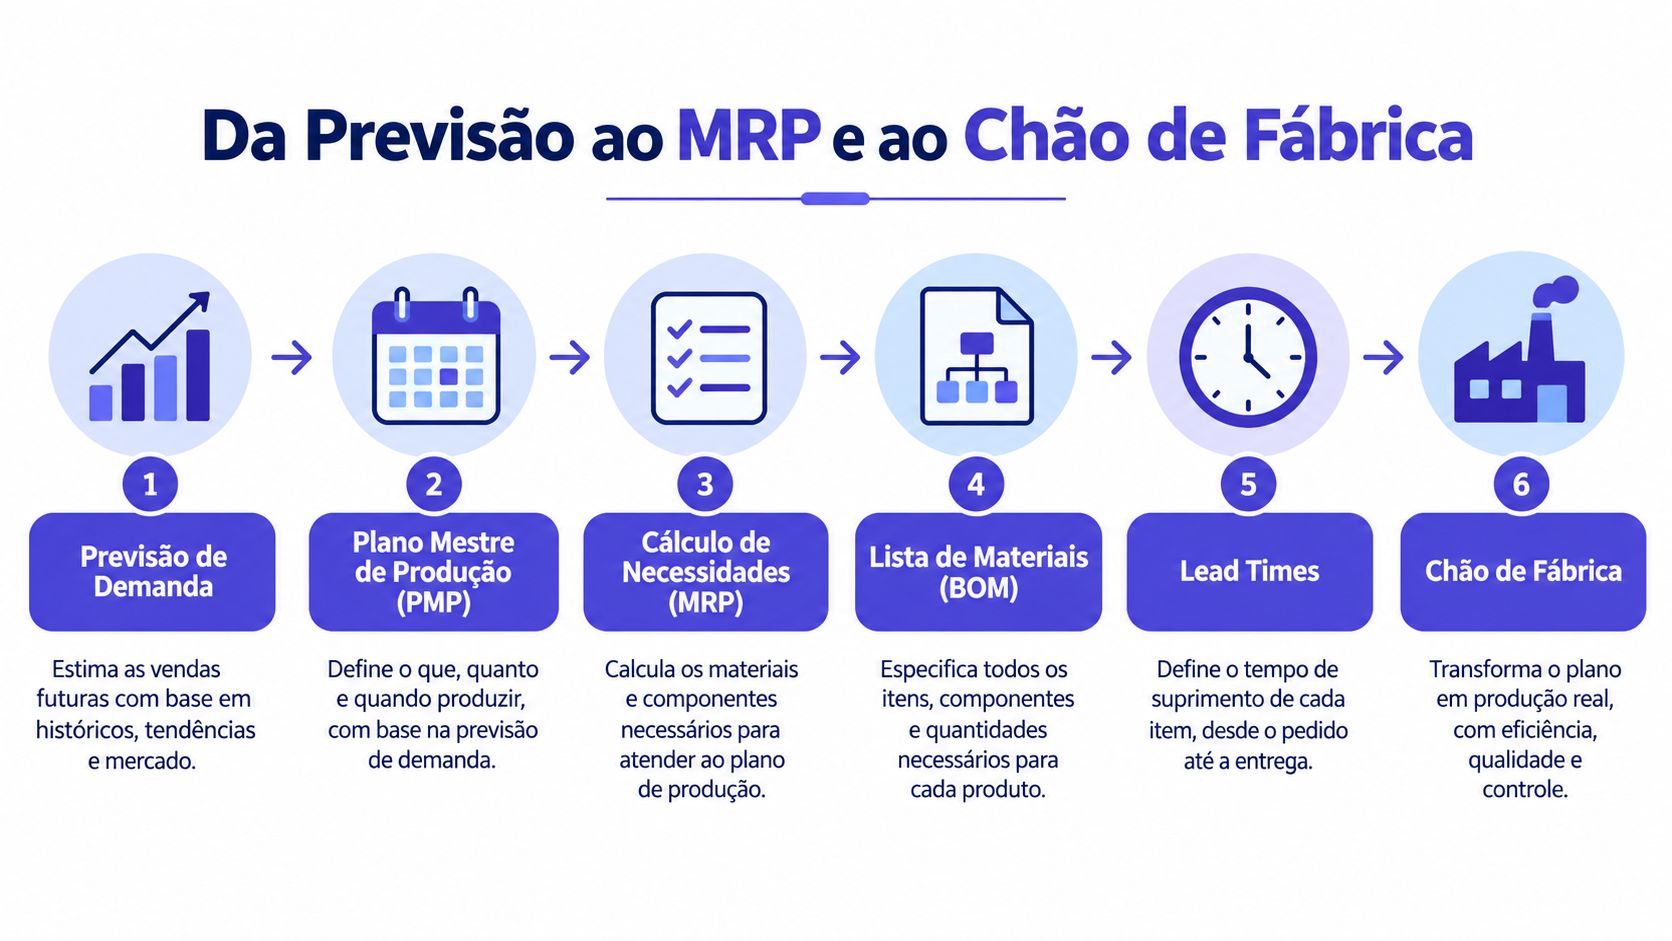
A previsão só ganha valor operacional quando chega a uma decisão concreta. O fluxo começa com a estimativa de demanda e passa pelo Plano Mestre de Produção (PMP), que define quais produtos serão planejados, em que quantidades e para quais períodos. O PMP também precisa considerar pedidos confirmados e o estoque disponível, para que o plano não peça a produção do que já está coberto.
A partir daí, o MRP transforma as necessidades de produtos em necessidades de componentes e matérias-primas. Ele consulta a lista de materiais, considera os saldos existentes, as quantidades comprometidas e os prazos de fornecimento. O resultado ajuda a definir ordens de compra e de produção, mas só será útil se a previsão e os dados de estoque representarem a situação real. Para aprofundar essa etapa, veja como funciona o MRP na indústria e como aplicá-lo.
Onde cada decisão entra
O estoque de segurança protege contra incerteza de procura ou reposição, mas precisa ser revisto junto com o comportamento dos itens e os riscos de abastecimento. O lote econômico ajuda a avaliar o tamanho dos lotes de compra ou produção, porém não deve ser aplicado sem considerar capacidade, espaço e validade, quando pertinente. Já a baixa automática de matéria-prima e o registro da entrada de produto acabado mantêm os saldos coerentes com o que aconteceu no chão de fábrica.
É por isso que ruptura e excesso de estoque podem coexistir. A fábrica pode ter material parado de um item que perdeu procura e, ao mesmo tempo, não ter o componente necessário para atender outro produto. Uma previsão agregada demais esconde essas diferenças e entrega ao MRP uma necessidade pouco confiável.
Dados externos ajudam a compor o contexto, mas têm papéis distintos. A PIM-PF oferece uma leitura mensal da atividade industrial; a Pesquisa Industrial Anual – Produto (PIA-Produto) traz informações anuais sobre volume e valor dos principais produtos fabricados. A série da PIA-Produto começou em 1998, após a reformulação do sistema de pesquisas econômicas em 1996, e pode complementar a frequência mensal da PIM-PF na análise de mix, capacidade e compras (informações do IBGE sobre pesquisas industriais).
Previsão de demanda não é previsão de vendas
Uma fábrica vendeu menos porque faltou matéria-prima. Ao interpretar a queda como redução da procura, o PCP diminuiu o volume planejado. Quando o abastecimento voltou ao normal, faltou produto novamente. O histórico havia registrado o limite da operação, e o planejamento tratou esse limite como comportamento do mercado.
Para o gestor, a distinção começa aqui: venda é o que foi comercializado; demanda real pode incluir o que o cliente teria comprado se o produto estivesse disponível e a fábrica pudesse entregar. Falta de capacidade, atrasos, mix inadequado e prazos recusados também podem limitar as vendas. É como medir a necessidade de peças pela saída de uma máquina parada: o registro mostra quanto passou, mas não revela sozinho quanto precisava passar.
Em setembro de 2025, a produção industrial brasileira ficou praticamente estável, com índice de 50,1 pontos, enquanto os estoques avançaram para 50,8 pontos, segundo os indicadores industriais citados em reportagem sobre a atividade no terceiro trimestre. A reportagem associou o quadro à demanda abaixo do esperado. Esse contexto ajuda a formular perguntas, mas não permite concluir que todos os produtos da fábrica tiveram o mesmo comportamento.
Separe os cenários antes de montar o plano
Com as leituras Observada, Potencial e Atendível separadas, o próximo trabalho é registrar as premissas de cada cenário e definir quais orientam compras, capacidade e programação.
No caso da falta de matéria-prima, registre quais pedidos ficaram pendentes, quais foram cancelados e quais clientes aceitaram outra data. Um pedido adiado pode continuar na carteira; um cancelamento exige avaliar se a procura ainda existe. Essa diferença evita transformar toda venda perdida em necessidade futura.
A carteira de pedidos também precisa ser conciliada com a previsão. Se um pedido já estiver contemplado no volume previsto para o período, somá-lo novamente duplica a necessidade. Já uma oportunidade comercial sem confirmação pode compor um cenário, sem virar automaticamente uma ordem firme.
Antes de liberar o plano mestre, explicite o que depende da recuperação do abastecimento, da confirmação do cliente ou da disponibilidade de capacidade. Assim, compras avalia compromissos, capacidade examina alternativas e programação recebe volumes compatíveis com as condições de entrega.
O objetivo é impedir que uma restrição passada seja reproduzida como limite permanente da procura.
Esta explicação em vídeo ilustra a diferença no planejamento:
IA na previsão exige governança, métricas e julgamento humano
Um modelo de inteligência artificial não corrige sozinho um cadastro inconsistente nem descobre que a fábrica deixou de registrar vendas perdidas. Antes de comparar algoritmos, o PCP precisa garantir que vendas, estoque e produção usem informações compatíveis. Também precisa identificar promoções, mudanças de mix e interrupções de fornecimento que alteram a leitura do histórico.
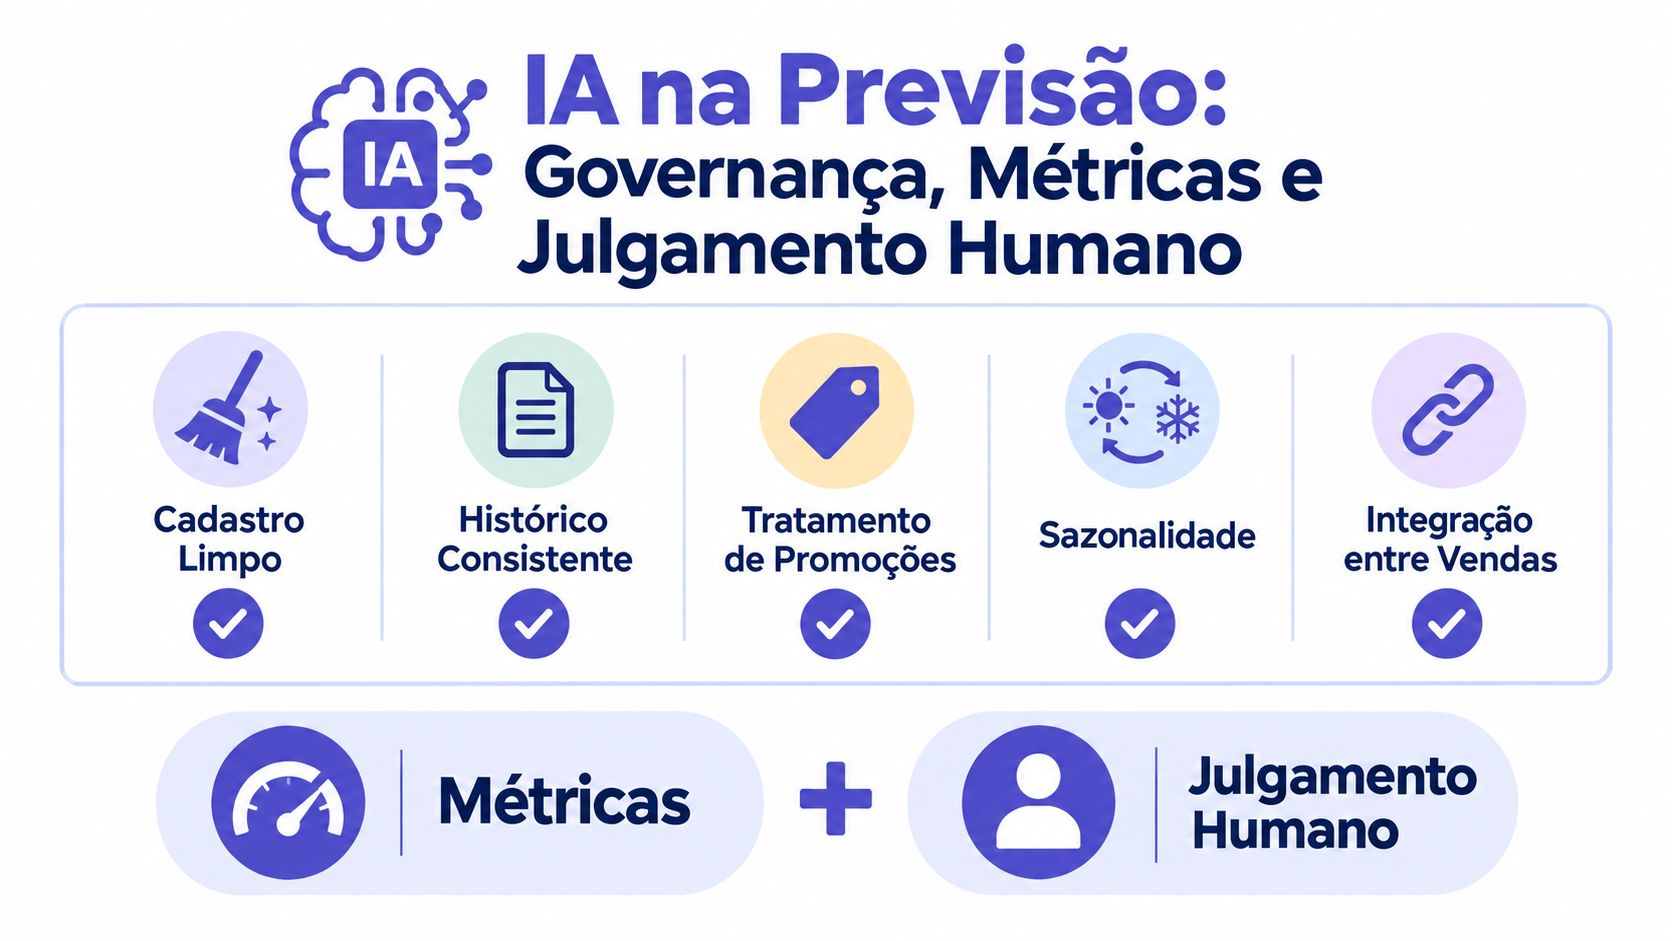
Uma pesquisa acadêmica brasileira publicada em 2025 sobre IA no planejamento de materiais aponta desafios relacionados à qualidade dos dados, integração com sistemas existentes, adequação às necessidades operacionais e confiança dos usuários nas previsões (pesquisa brasileira sobre IA aplicada ao planejamento de materiais). Isso reforça uma prioridade prática: primeiro construir um processo que a equipe consiga entender e auditar; depois avaliar se um modelo mais sofisticado melhora as decisões. Para um panorama dos obstáculos de implantação, consulte os desafios da implementação de IA na indústria.
Métricas que ajudam a decidir
O viés mostra se a previsão tende a ficar acima ou abaixo do realizado. O MAPE, ou erro percentual absoluto médio, pode ser útil quando os valores não estão próximos de zero; em demanda intermitente, esse tipo de percentual pode se tornar enganoso. O WAPE e o erro escalado são alternativas que o gestor pode avaliar conforme o padrão dos itens e a necessidade de comparação.
Nenhuma métrica deve ser lida isoladamente. O erro precisa ser acompanhado por horizonte e família de produtos, para que um item de alto giro não esconda falhas em produtos sazonais ou sob encomenda. Convém também registrar quando alguém alterou o resultado automático e por quê.
Regra de decisão: aceite a recomendação do modelo quando os dados forem confiáveis e o cenário estiver representado; abra uma exceção quando houver ruptura, mudança de mix ou informação operacional relevante que ainda não entrou no sistema.
O julgamento humano não substitui a medição. Ele interpreta eventos que os dados ainda não capturam, enquanto as métricas mostram se a intervenção ajudou ou apenas mudou o erro de lugar. Assim, o PCP pode comparar a previsão automática com um baseline simples e escolher com evidências qual resultado alimentar no plano.
Benefícios práticos e como começar amanhã na sua fábrica
Uma previsão bem conectada à operação ajuda a equipe a equilibrar procura, estoque e capacidade. Para o PCP, isso significa um plano mestre mais coerente com os recursos disponíveis. Compras ganha visibilidade sobre materiais e prazos; o comercial pode discutir datas de entrega com menos improviso; e o financeiro consegue entender melhor o impacto de estoque parado ou de compras urgentes.
Os indicadores precisam acompanhar esse efeito. OTIF, giro de estoque, perdas e rupturas mostram se o planejamento está ajudando a entregar no prazo e a usar os recursos com critério. O objetivo não é buscar uma previsão perfeita, mas reduzir decisões tomadas às cegas e identificar rapidamente quando o plano deixou de refletir a realidade.
Um começo viável para o PCP
- Consolide os registros por SKU, cliente e região, incluindo pedidos, faturamento, devoluções e vendas perdidas quando disponíveis.
- Trate eventos fora do padrão, como promoções, interrupções de fornecimento e mudanças de mix, antes de comparar modelos.
- Defina a unidade de planejamento por família, horizonte e tipo de demanda, em vez de usar uma média geral para todos os itens.
- Compare com uma referência simples e acompanhe viés e erro por família; investigue desvios antes de trocar de método.
- Ligue a previsão às decisões do plano mestre, do MRP, das compras e do estoque, e revise as premissas quando a operação mudar.
Um ERP industrial pode reunir esses dados e conectar previsão, plano mestre, ordens de produção e controle de estoque. O Sensio oferece recursos de previsão e segmentação de demanda integrados ao ERP, além de apoio ao planejamento, ao MRP e ao controle de estoque por lotes. Para entender como um sistema de PCP pode organizar esse fluxo, veja este guia sobre software para PCP na indústria.
Se a previsão atual da sua fábrica não conversa com a carteira, os materiais e a capacidade, mapeie esse fluxo antes de escolher um modelo mais complexo. Conheça como o ERP industrial da Sensio integra produção, estoque e planejamento e visite Sensio para avaliar como aplicar esse processo no seu PCP.