Você confia no saldo que aparece na tela quando libera uma ordem de produção. Se esse saldo está errado, o PCP planeja sobre uma informação fictícia, compras reage tarde e vendas promete o que a fábrica não consegue entregar. Entender o que é inventário de estoque é entender como transformar a contagem física em diagnóstico do processo, e não só em ajuste de sistema.
Índice
- Quando o estoque da fábrica não bate com o sistema
- O que é inventário de estoque
- Tipos de inventário e quando utilizar cada um
- Métodos de contagem e como executá-los na prática
- KPIs essenciais para medir a saúde do estoque
- Impactos operacionais e financeiros de um inventário confiável
- Como um ERP industrial automatiza o inventário
- Melhores práticas para manter o inventário sob controle
Quando o estoque da fábrica não bate com o sistema
A cena costuma aparecer no fechamento do ano. A equipe para o almoxarifado, conta matéria-prima, componentes e produto acabado, e descobre que vários itens não estão na quantidade registrada. Alguns faltam, outros sobram, e há material existe fisicamente, mas está em outro endereço, em lote diferente ou já comprometido para uma ordem.
O problema não fica restrito à contagem. Se o sistema mostra estoque maior do que o físico, você pode programar a produção, confirmar prazo ao cliente e descobrir a falta só na separação. A consequência é parada de produção, compra emergencial, troca de prioridade e atraso. Se o sistema mostra menos do que há, compras compra de novo, o capital fica parado e o giro piora.
O erro raramente nasce na contagem
Na prática, a divergência é o sintoma final de falhas anteriores. Pode ter havido consumo sem baixa, apontamento atrasado, perda não registrada, devolução sem retorno ao endereço ou transferência interna sem movimentação. Também é comum o consumo real ser diferente da estrutura da ordem de produção, especialmente quando há retrabalho, sucata ou sobra reaproveitada.
- Matéria-prima consumida a mais: a ordem baixa a quantidade teórica, mas o chão de fábrica usou mais por ajuste, perda ou retrabalho.
- Movimentação sem registro: o material saiu do almoxarifado para a produção, mas ninguém lançou a transferência.
- Unidade de medida confusa: compra entra em quilo, produção consome em peça ou metro, e a conversão gera diferença acumulada.
- Produto em processo invisível: o item não está no almoxarifado nem virou acabado, então parece falta quando na verdade está na linha.
Uma divergência de inventário não deve ser só corrigida no saldo. Ela precisa indicar em que etapa o registro deixou de acompanhar o fato físico.
É aqui que gestores se confundem. Ajustar o número resolve a fotografia do dia, mas não impede a diferença de voltar no mês seguinte. Se a causa está no apontamento, treinar o contador não adianta. Se está na estrutura do produto, cobrar o almoxarifado também não resolve.
Por isso, inventário bem feito não é evento anual para fechar a contabilidade. É uma ferramenta para você enxergar onde produção, almoxarifado, compras e qualidade estão perdendo rastreabilidade. Quando essa leitura acontece, o ajuste deixa de ser retrabalho e vira ação corretiva.
O que é inventário de estoque
Antes de ir ao mercado, você confere a despensa: o que tem, o que venceu, o que está acabando e o que foi comprado em excesso. Na fábrica, a lógica é a mesma, mas a escala muda, porque há vários locais, lotes, unidades de medida, itens em transformação e material reservado para ordens futuras.
O infográfico a seguir resume essa passagem do exemplo doméstico para a complexidade industrial.
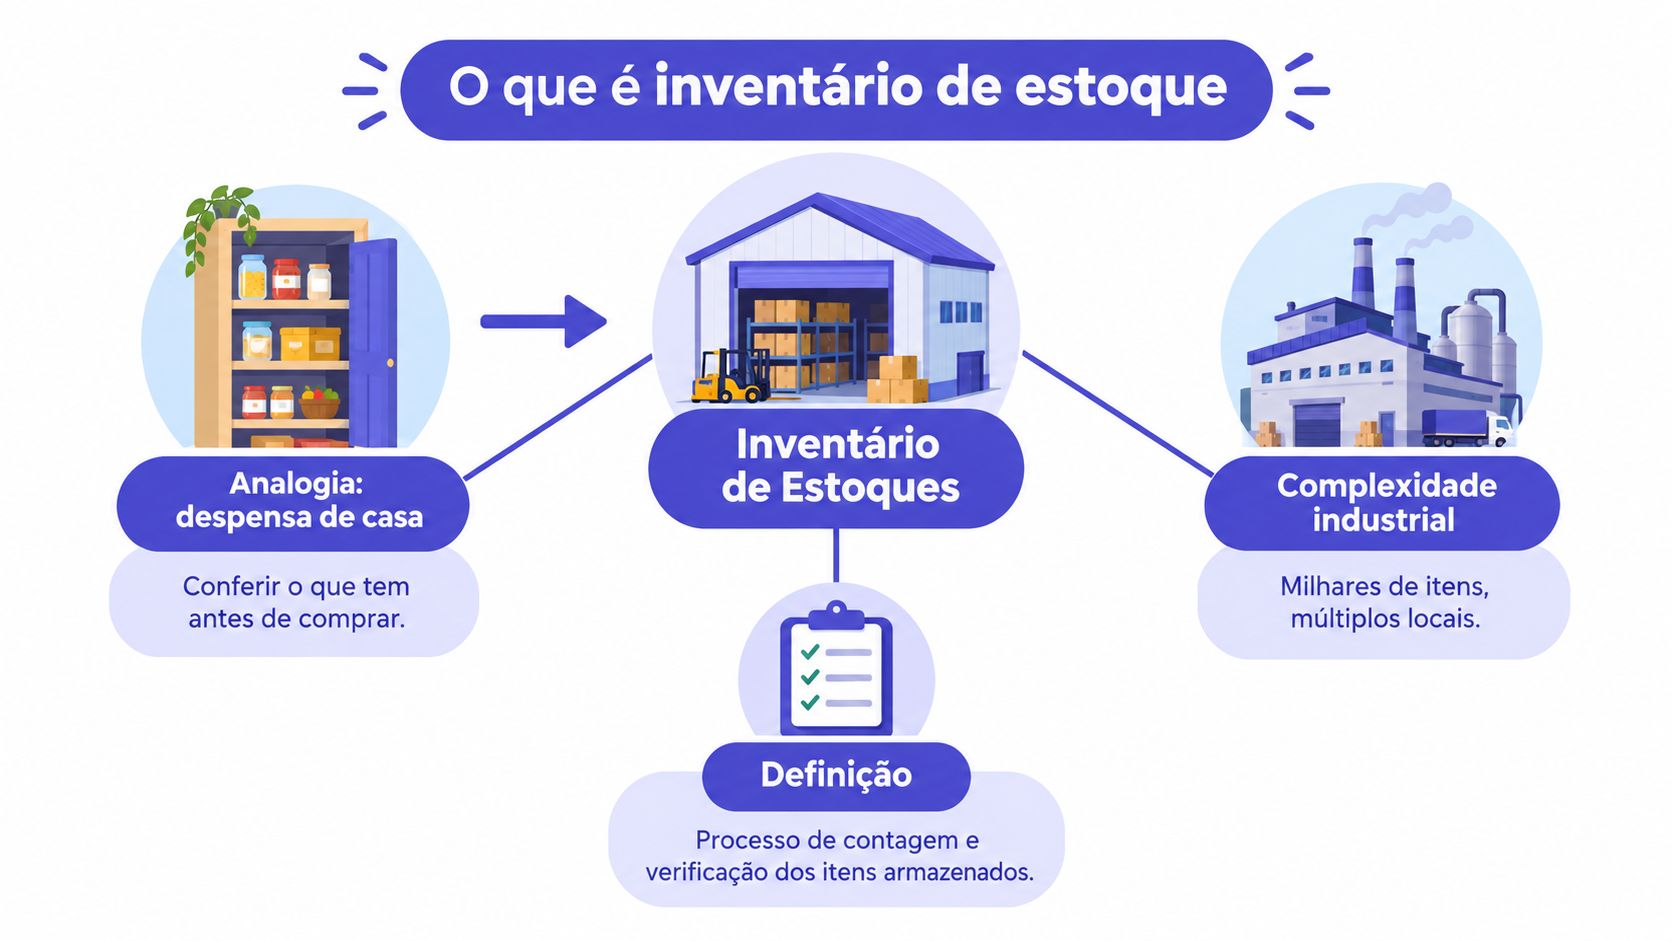
De forma objetiva, inventário de estoque é o processo de identificar, contar, conferir e valorar fisicamente os itens armazenados, comparando o saldo real com os registros do sistema ou da contabilidade. No contexto industrial brasileiro, ele abrange matérias-primas, componentes, materiais auxiliares, produtos em processo e produtos acabados, conforme a definição alinhada ao CPC 16 sobre estoques como ativos para venda, produção ou consumo produtivo.
O que você está conferindo de verdade
Contar não é só anotar quantidade. Um inventário confiável combina quantidade física, localização, lote, unidade de medida, condição do item e valor financeiro. Um rolo de tecido pode existir, mas estar avariado. Um ingrediente pode estar no endereço certo, mas com validade vencida. Uma chapa pode ter saldo, mas ser retalho sem aproveitamento para a ordem planejada.
- Quantidade e unidade: quanto há e em que unidade esse saldo deve ser controlado.
- Localização e lote: onde está, de qual lote veio e qual é o status de qualidade.
- Condição: item bom, avariado, obsoleto, em quarentena ou aguardando retrabalho.
- Valor: quanto esse estoque representa financeiramente para custo e balanço.
A mensuração contábil também exige critério. O mesmo CPC 16 determina que os estoques sejam reconhecidos pelo custo ou pelo valor realizável líquido, dos dois o menor. Isso significa que não basta saber que o item existe. Você precisa saber se ele pode ser usado ou vendido e por qual valor ele deve permanecer registrado.
Para o PCP, essa informação alimenta cálculo de necessidades, compras, programação e prazo. Para o financeiro, ela afeta custo industrial e margem. Quando o inventário cruza físico, sistema e valor, ele deixa de ser lista de itens e passa a ser base de decisão.
Tipos de inventário e quando utilizar cada um
Não existe um tipo único que sirva para toda fábrica. A escolha depende do volume de itens, da criticidade dos materiais, da frequência de movimentação e do quanto você pode interromper a operação para contar. O erro comum é escolher só pelo calendário, sem considerar risco operacional.
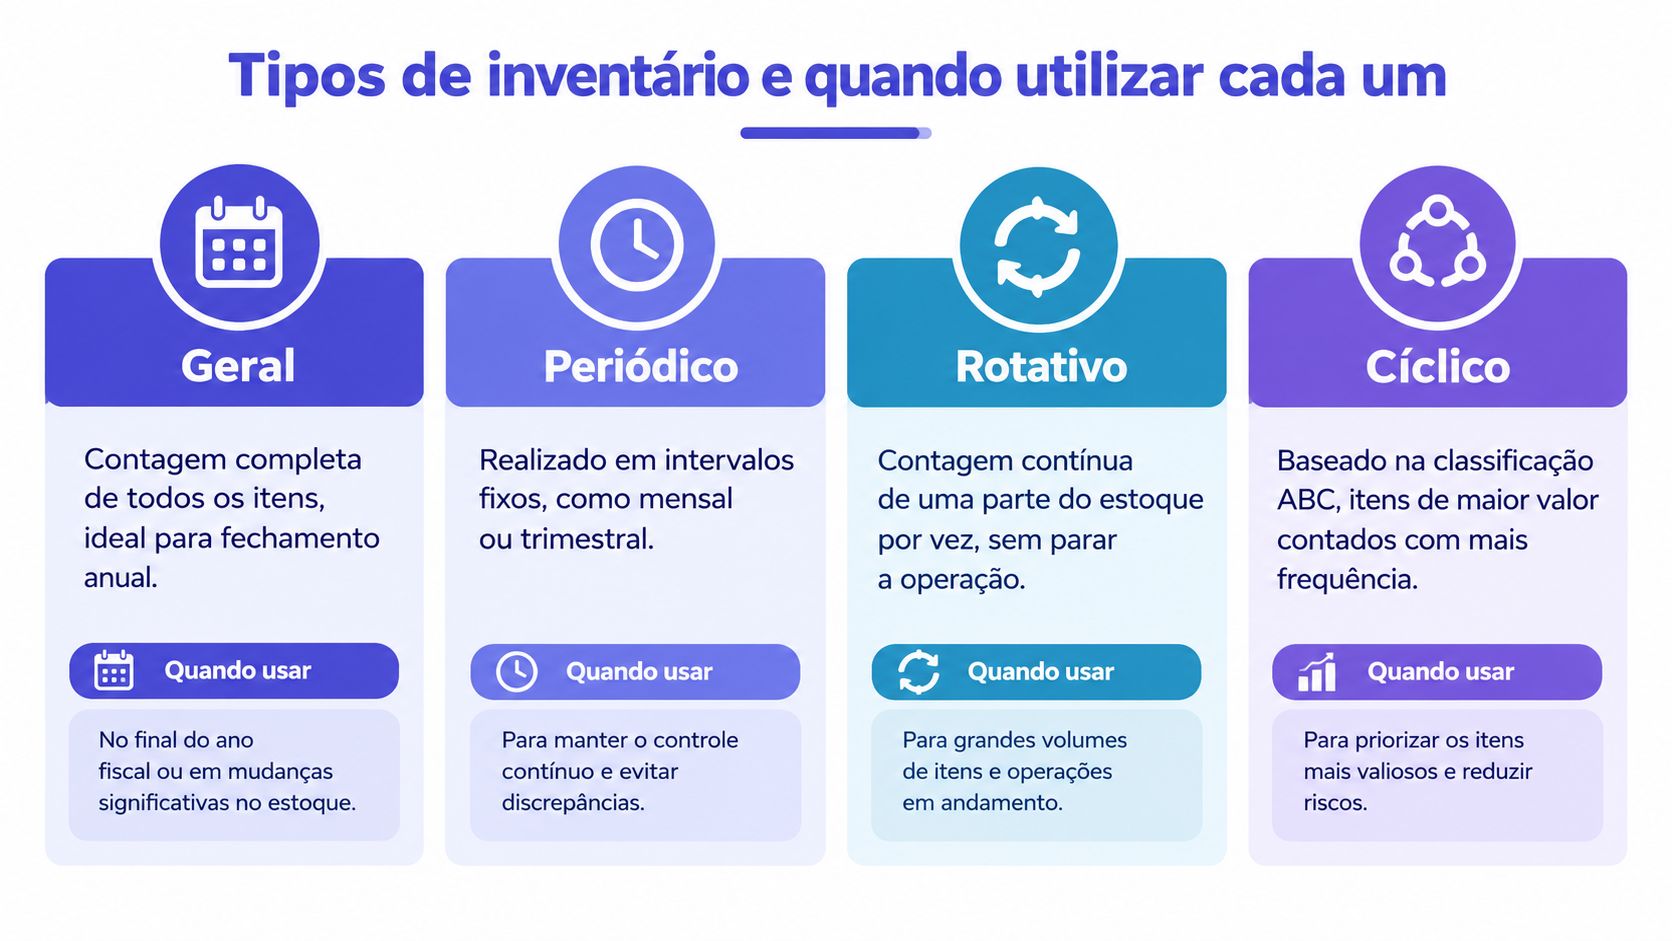
A comparação abaixo ajuda a visualizar as alternativas mais usadas na indústria.
Geral e periódico
O inventário geral conta todos os itens de uma vez, normalmente para fechamento contábil e fiscal. Ele oferece uma fotografia completa, mas exige organização prévia, controle rigoroso de movimentações e, muitas vezes, pausa operacional. Para fábricas com muitos itens em processo, essa pausa precisa ser muito bem planejada.
O inventário periódico segue intervalos definidos, como mensal ou trimestral, conforme a rotina da empresa. Ele pode abranger tudo ou grupos de itens, dependendo do objetivo. A vantagem é criar ritmo de conferência sem esperar o fim do ano para descobrir problemas antigos.
Rotativo e cíclico
O inventário rotativo distribui contagens ao longo do tempo, por endereço, família ou setor. Em vez de parar tudo, você conta uma parte por vez. Isso reduz impacto na produção e permite corrigir desvios mais cedo, desde que exista disciplina para analisar causas e não só ajustar saldos.
O inventário cíclico também é contínuo, mas prioriza frequência por relevância. Itens de maior valor, giro ou criticidade entram mais vezes no ciclo, enquanto itens de baixo impacto são contados com menor frequência. Na prática, rotativo e cíclico se aproximam, e muitas fábricas combinam os dois nomes para a mesma rotina.
| Tipo | Melhor uso | Limitação principal |
|---|---|---|
| Geral | Fechamento e validação completa | Maior impacto operacional |
| Periódico | Conferência em intervalos fixos | Pode demorar para revelar desvios |
| Rotativo | Contagem sem parar toda a fábrica | Exige rotina e acompanhamento |
| Cíclico | Priorizar itens críticos e de valor | Depende de boa classificação prévia |
Para a maioria das indústrias em crescimento, a combinação mais equilibrada é manter uma validação geral programada e sustentar contagens menores ao longo do ano. Assim, o fechamento deixa de ser uma surpresa e vira confirmação de um controle que já vem sendo testado.
Métodos de contagem e como executá-los na prática
A contagem começa antes de alguém abrir a primeira caixa. Uma metalúrgica que decide conferir o almoxarifado inteiro numa sexta-feira à noite descobre, na segunda, que boa parte das divergências nasceu de movimentações registradas durante a própria contagem. O método existe para evitar esse retrabalho: ele define o que contar, em que ordem, com qual frequência e com qual nível de bloqueio operacional.
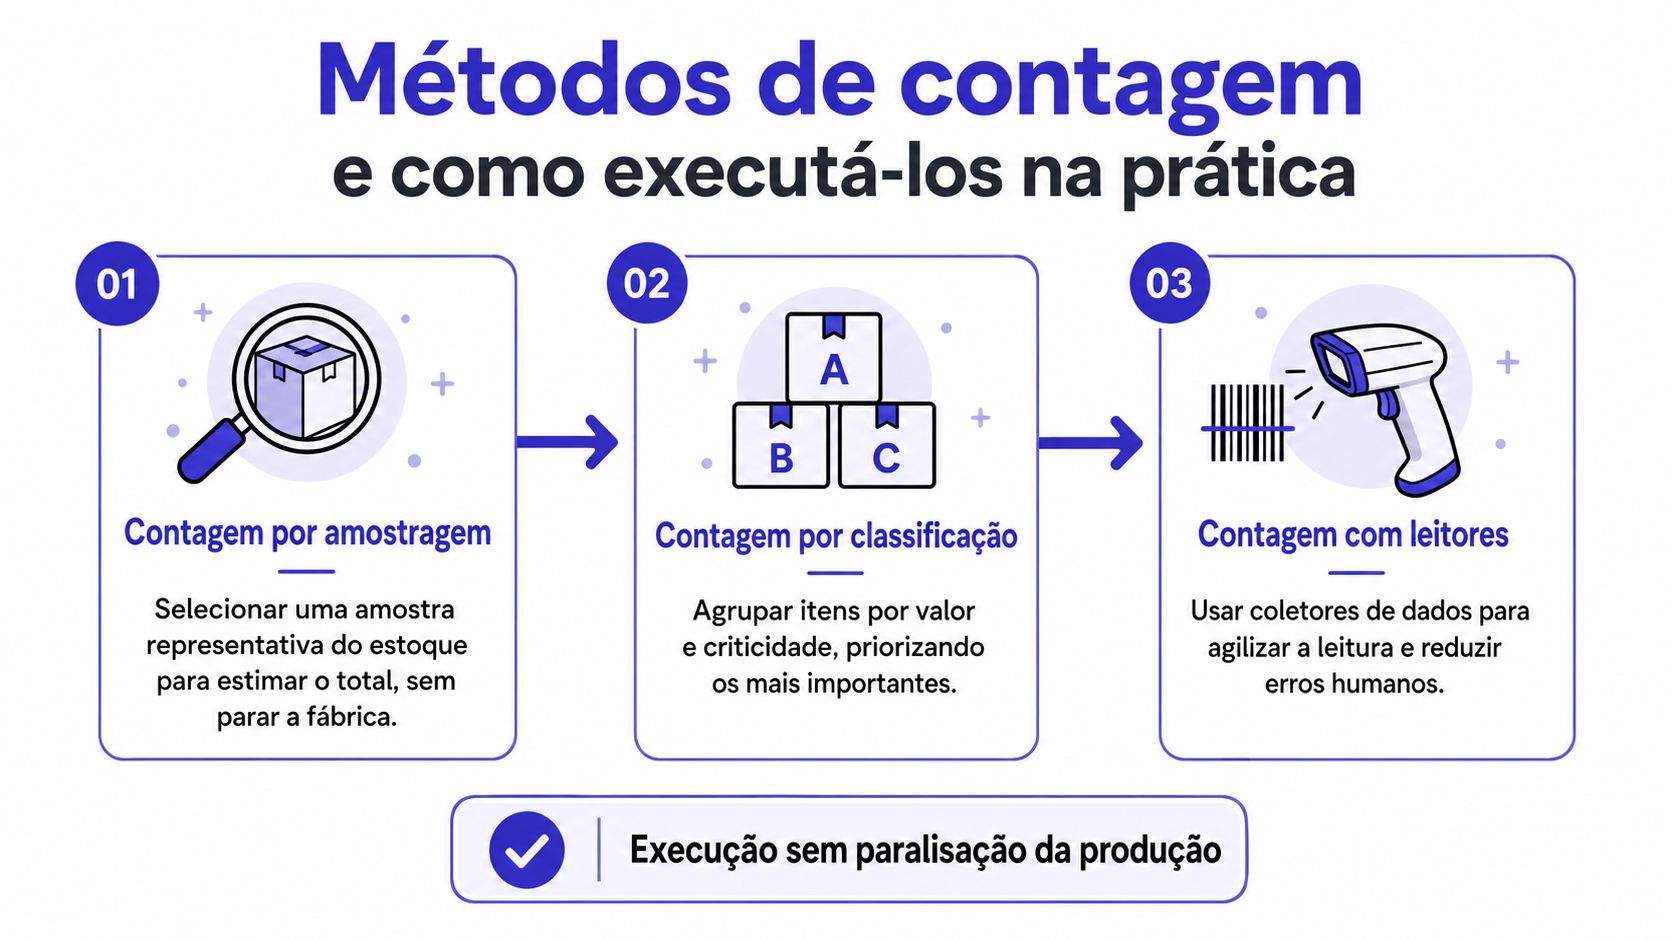
Três abordagens aparecem com mais frequência na indústria, e raramente uma fábrica usa apenas uma delas. A contagem por amostragem confere um recorte representativo para avaliar a qualidade do controle, funcionando como verificação rápida, mas não substitui a contagem completa de itens críticos. A contagem por classificação ABC organiza prioridades e direciona o esforço para os itens de maior valor e consumo, onde o erro custa mais caro.
A terceira abordagem, a contagem cíclica baseada em risco, aumenta a frequência para itens de alto valor, alto consumo, longa reposição, validade curta ou impacto elevado no OTIF, com registro de lote, validade, endereço e status de qualidade, na mesma linha da lógica de medição física de estoques por local e categoria do IBGE.
Um roteiro de contagem sem travar a fábrica
Você não precisa congelar a operação inteira. Precisa congelar o endereço. Enquanto a equipe conta uma rua ou família, as entradas e saídas daquele local devem ser bloqueadas ou registradas à parte, porque material em movimento durante a contagem gera divergência artificial.
O roteiro prático segue cinco movimentos. Primeiro, defina o recorte: endereço, família, lote ou item crítico. Depois, padronize a identificação, garantindo que código, descrição, unidade e etiqueta sejam iguais no físico e no sistema. Na contagem em si, reconfira toda divergência relevante com uma segunda contagem antes de qualquer ajuste. Ao fechar, registre a causa provável de cada diferença, seja perda, apontamento, transferência, consumo, avaria ou erro de unidade. Por fim, ajuste o saldo com justificativa documentada, em quantidade absoluta e percentual.
Note o desenho desse roteiro: cada divergência sai da contagem com uma causa anexada. É isso que transforma o inventário em ferramenta de diagnóstico do processo produtivo, e não só em correção de saldo.
Coletores e leitura por código reduzem digitação e troca de itens parecidos. Para estruturar essa identificação na sua operação, vale estudar como controlar o estoque com código de barras, já que código bem aplicado diminui erro humano na entrada, na separação e na contagem.
O vídeo abaixo complementa a execução prática no dia a dia.
O critério muda conforme o segmento. Em alimentos e têxtil, lote e validade comandam a conferência. Em usinagem, sobras, retalhos e material em processo pedem regra própria de medida e aproveitamento. O método certo respeita essas diferenças em vez de impor a mesma regra para todo item.
KPIs essenciais para medir a saúde do estoque
Contar sem medir tendência é perder metade do valor do inventário. Os KPIs mostram se o estoque está girando, se o saldo é confiável e se a falta de material está afetando pedido e produção. Para o gestor de PCP, eles funcionam como painel de risco, não como relatório decorativo.
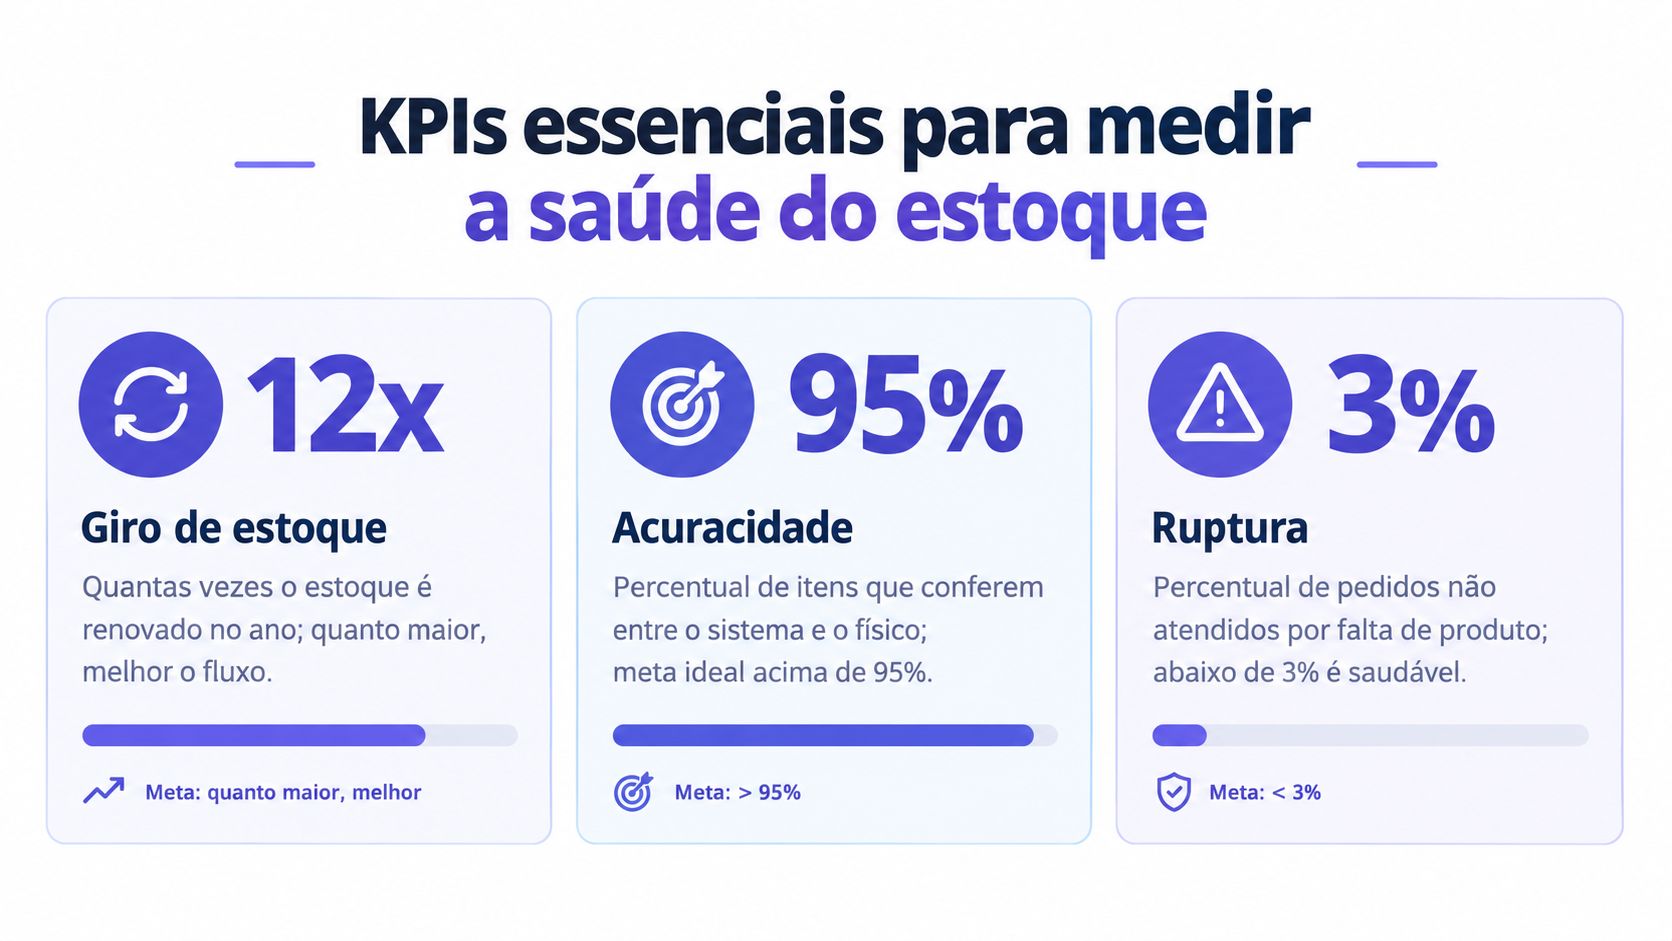
Os três indicadores principais estão resumidos no infográfico abaixo.
Giro, acuracidade e ruptura
O giro de estoque indica quantas vezes o estoque é renovado num período. Giro baixo pode sinalizar excesso, item obsoleto ou compra desconectada da demanda. Giro muito pressionado, sem estoque de proteção para itens críticos, pode aumentar risco de falta. O número sozinho não decide, ele precisa ser lido por família e criticidade.
A acuracidade compara saldo físico e saldo sistêmico. A recomendação recorrente de manter acuracidade acima de 95% não substitui a análise da causa nem define tolerâncias por tipo de item, e itens críticos, perecíveis ou de alto valor exigem controles mais rigorosos, conforme a discussão sobre acuracidade por origem, valor, prazo e risco de ruptura. Por isso, meça também o valor divergente, não só a quantidade de itens certos.
A ruptura mostra quando a demanda não é atendida por falta de produto ou material. Na indústria, ela aparece como ordem sem componente, venda sem acabado ou compra emergencial. Quando você cruza ruptura com acuracidade, descobre se faltou material de verdade ou se o sistema apenas não enxergava o que existia.
Leitura prática: acuracidade boa com giro ruim indica estoque certo, mas mal dimensionado. Giro bom com ruptura frequente indica eficiência aparente comprada com risco de prazo.
Para montar um painel útil, acompanhe os indicadores por almoxarifado, família, lote e ordem de produção. Essa abertura evita que uma média geral esconda um problema concentrado. Se quiser detalhar fórmulas e acompanhamento, consulte os indicadores de estoque e adapte as metas à criticidade de cada grupo.
O ponto central é conectar KPI com ação. Divergência repetida numa família pede revisão de estrutura, apontamento ou endereço. Ruptura em item de longa reposição pede política de estoque diferente. Sem essa ligação, o indicador vira apenas número bonito em reunião.
Impactos operacionais e financeiros de um inventário confiável
Uma ordem de produção está pronta para começar, mas o sistema indica saldo de matéria-prima que não existe na prateleira. O PCP precisa reprogramar a fábrica, compras busca material às pressas e o prazo de entrega fica em risco. Uma divergência de estoque pode começar no chão de fábrica e terminar afetando custo, caixa e atendimento ao cliente.
O inventário confiável melhora decisões porque aproxima o saldo registrado do que realmente está disponível. Quando há diferença, classificá-la ajuda a localizar a origem: consumo sem baixa aponta para falha no apontamento; sobra física pode indicar recebimento ou produção sem registro; perdas misturadas ao consumo escondem problemas de processo ou qualidade.
Esse diagnóstico também importa para a contabilidade. A Lei nº 6.404, de 15 de dezembro de 1976, estabelece, no artigo 183, inciso II, critérios para avaliar estoques pelo custo de aquisição ou produção, com ajuste quando o valor de mercado é inferior. O Decreto-Lei nº 1.598/1977 detalha critérios fiscais para levantamento e avaliação no encerramento do período, conforme o histórico legal do livro registro de inventário e do Bloco H.
Na prática, o saldo errado distorce decisões em cadeia. Se o físico está abaixo do sistema, o MRP pode considerar disponível um material que falta e deixar de sugerir a compra. Se está acima, pode indicar uma compra desnecessária, enquanto o capital permanece parado no estoque. O cálculo pode estar correto; a informação de entrada, não.
Os efeitos aparecem em diferentes pontos:
- Custo e margem: consumo registrado diferente do real distorce o custo industrial e a margem do produto.
- Resultado financeiro: um saldo final incorreto afeta o custo dos produtos vendidos e o resultado apurado.
- Compras e produção: falta não registrada pode interromper uma ordem; sobra não identificada pode manter excesso sem justificativa.
- Entrega ao cliente: prometer com base em saldo incorreto aumenta o risco de atraso e reprogramação.
- Fiscalização e auditoria: ajustes sem justificativa dificultam rastrear a divergência e demonstrar a consistência dos registros.
Há uma diferença importante entre identificar um ajuste e entender sua causa. Consumo produtivo, perdas normais, perdas anormais, retrabalho, sucata e produto acabado precisam de registros distintos. Se tudo vira um único ajuste, o gestor perde a pista que liga o número à etapa responsável, seja apontamento, qualidade, cadastro ou movimentação.
Por isso, o valor do inventário está também no diagnóstico que produz. A divergência deixa de ser apenas uma diferença a corrigir e passa a indicar onde o processo precisa de atenção, além de mostrar como um erro recorrente pode afetar produção, compras, custos e atendimento.
Como um ERP industrial automatiza o inventário
Planilha até registra contagem, mas não impede que a divergência nasça de novo. O problema da planilha é que ela depende de digitação posterior, não conversa em tempo real com produção e não bloqueia movimentação inconsistente. Um ERP industrial automatiza o ciclo porque conecta apontamento, estoque, compras e custo no mesmo fluxo.
Pense numa ordem de produção liberada. Ao apontar a produção, o sistema pode baixar matéria-prima conforme a estrutura, registrar perdas, dar entrada no produto acabado e manter quantidades comprometidas separadas do saldo livre. Se esse encadeamento é manual, cada etapa vira uma chance de atraso ou esquecimento.
Automação que reduz a distância entre físico e sistema
- Baixa automática de matéria-prima: o consumo é registrado a partir do apontamento, reduzindo consumo sem baixa.
- Entrada de produto acabado: o item produzido entra no estoque com lote, quantidade e ordem vinculada.
- Quantidades comprometidas: material reservado para uma ordem não aparece como livre para outra promessa.
- Cálculo de necessidades: o MRP usa saldo disponível, comprometido e recebimentos previstos para sugerir compras e produção.
- Controle por lotes: lote, validade e status de qualidade acompanham entrada, consumo e expedição.
O Sensio é um exemplo de ERP industrial que reúne controle de estoque com baixa automática de matéria-prima, entrada de produto acabado, quantidades comprometidas, MRP e controle por lotes, além de ordem de produção visual e relatório de perdas. Sua camada de otimizações usa inteligência artificial para previsão de demanda, segmentação e planejamento de reposição, apoiando decisão sem substituir o controle físico.
Para avaliar esse tipo de sistema na sua realidade, compare recursos e rotina em ERP para controle de estoque com atenção a bloqueio de saldo negativo, trilha de auditoria e registro estruturado de perdas. Essas funções parecem detalhes, mas são elas que impedem ajuste genérico sem causa.
Digitalizar uma contagem ruim só acelera o erro. O ERP ajuda quando cadastro, unidade de medida, estrutura e apontamento também estão consistentes.
A automação não elimina inventário. Ela muda o papel dele. Em vez de descobrir meses de erro acumulado, sua equipe usa a contagem para validar processo, auditar exceções e corrigir causas enquanto o impacto ainda é pequeno.
Melhores práticas para manter o inventário sob controle
Manter inventário sob controle é menos sobre contar mais e mais sobre contar certo, com prioridade e consequências claras. Fábricas com baixa maturidade digital não precisam começar pelo projeto perfeito. Elas precisam começar pelo recorte que mais afeta prazo, custo e capital parado.
Esse ponto é especialmente relevante no Brasil, porque a CNI informa que 59,2% das empresas industriais brasileiras utilizam apenas uma ou duas tecnologias digitais, indicando integração limitada entre produção, estoque e demais áreas. Diante disso, o caminho realista é começar pelos itens de maior impacto financeiro e operacional, combinar classificação ABC com criticidade de abastecimento e bloquear temporariamente movimentações apenas no endereço contado, segundo a agenda de inovação e maturidade digital da indústria da CNI.
Roteiro aplicável no chão de fábrica
- Limpe o cadastro primeiro: código duplicado, unidade errada e descrição confusa geram divergência antes da contagem começar.
- Priorize por impacto: una valor, consumo, prazo de reposição, validade e risco de parar linha.
- Conte por recorte controlado: bloqueie só o endereço em contagem e registre movimentações excepcionais à parte.
- Meça por quantidade e por valor: um erro único em matéria-prima cara pode importar mais que vários erros em itens baratos.
- Classifique toda divergência: origem, etapa do processo, responsável pela ação e prazo de correção.
- Feche o ciclo na causa: ajuste de saldo sem ação em apontamento, estrutura ou endereço é retrabalho futuro.
Não confunda frequência com maturidade. Contar toda semana sem analisar causa só produz lista de ajustes. Por outro lado, contar pouco, mas com recorte crítico, reconferência e ação corretiva, já melhora a confiabilidade do planejamento.
Também padronize como perdas, retrabalho, sucata, devolução e sobra devem ser apontados. Se cada turno registra de um jeito, o inventário vai continuar mostrando diferença mesmo com equipe bem treinada na contagem. Processo claro no dia a dia vale mais que esforço heroico no fechamento.
Quando você sustenta essa rotina, o resultado aparece em giro mais saudável, menos ruptura, compras mais precisas e prazos mais cumpridos. O inventário deixa de ser uma fotografia anual do almoxarifado e passa a funcionar como controle contínuo da fábrica.
Se a sua fábrica ainda descobre divergências só no fechamento, a Sensio pode ajudar a conectar produção, estoque, compras e finanças num ERP industrial com baixa automática, MRP, controle por lotes e registro de perdas. Visite o site, conheça a plataforma aplicada à sua rotina de inventário e PCP, e solicite uma conversa para avaliar como reduzir saldos fictícios sem travar a operação.