Você abre a segunda-feira com a oficina lotada. O comercial já prometeu entrega para sexta, a planilha do PCP lista os pedidos pela data, e mesmo assim a seccionadora está ocupada, falta chapa de 15 mm e o único marceneiro que regula a coladeira faltou. A ordem em que as ordens entram decide quais saem no prazo e quais viram atraso.
Software de sequenciamento de produção existe para essa decisão. Ele monta a fila com prazo, roteiro, horas de máquina, material e tempo de troca. Se a fila olha só máquina e data, e ignora quem sabe operar e o que o cadastro não registra, a sequência fica elegante na tela e quebrada no chão.
Índice
- O que é software de sequenciamento de produção
- Funcionalidades essenciais e o que cada uma resolve
- Capacidade finita e por que somar horas não basta
- Resultados mensuráveis com menos setup e menos atraso
- Como o ERP e o Sensio conectam pedidos, estoque e chão de fábrica
- Critérios para avaliar um software de sequenciamento de produção
- Escolha pelo seu gargalo e teste com dados reais
O que é software de sequenciamento de produção
Digamos que uma fábrica de móveis receba 40 pedidos na semana. Todos cabem no papel. Na oficina, a ordem de entrada muda o resultado: o armário com prazo curto fica atrás de uma série longa de portas, a borda certa chega tarde e o pedido urgente sai incompleto.
Pense na cozinha de um restaurante. O chef não cozinha os pratos na ordem em que chegaram. Começa pelo que demora mais e encaixa o restante nos intervalos, sem deixar o fogão parado nem queimar o que já está na chapa. O software faz o mesmo com ordens de produção. Ele escolhe a ordem de execução levando em conta prazo, roteiro, capacidade das máquinas, disponibilidade de material e tempo de troca.
Quatro decisões, não uma agenda
Referências brasileiras de engenharia de produção tratam o sequenciamento como uma de quatro atividades do PCP ligadas a volume e tempo. Carregar define quanto trabalho cada recurso recebe. Sequenciar define a ordem de execução. Programar fixa o cronograma. Monitorar corrige o desvio quando a fábrica sai do plano. Uma planilha que só ordena tarefas não verifica se há horas e material para cumpri-las.
Um estudo sobre sete fábricas de calçados em Birigui, São Paulo olhou empresas em make-to-order ou resource-to-order e propôs um controle com três peças: um sistema de coordenação de ordens, o programa mestre de produção e procedimentos para sequenciar as ordens. O caso cabe em manufatura pequena e média, onde variedade, prazo comercial e recurso limitado brigam o tempo todo.
Uma agenda visual organiza a fila. Ela não prova que a fábrica consegue executar essa fila.
Na prática, o software transforma pedidos em uma sequência que o chão consegue seguir, porque liga ordem, roteiro, capacidade, material e o acompanhamento do que de fato aconteceu.
Funcionalidades essenciais e o que cada uma resolve
Nem toda tela resolve o mesmo problema. A tabela abaixo separa o que cada função faz da falha que ela evita.
| Funcionalidade | O que faz na prática | Problema que evita |
|---|---|---|
| MRP (cálculo de necessidades) | Calcula materiais e compras a partir de pedidos, estoques e estruturas de produto | Falta de matéria-prima na hora de iniciar a ordem |
| Integração com ERP | Recebe pedidos, saldos e cadastros e devolve ordens e apontamentos | Dados duplicados em planilhas e planos desatualizados |
| Visual Kanban | Mostra ordens em colunas por estágio ou máquina, com movimentação por arrasto | Ordens perdidas e ninguém sabendo o que está parado |
| Restrições de capacidade | Limita cada recurso às horas disponíveis, incluindo tempo de preparação | Programação impossível de cumprir e atrasos previsíveis |
| Matriz de setup e famílias | Agrupa ordens com ferramenta, cor ou formulação parecida | Trocas excessivas e horas perdidas em regulagens |
| Apontamento e monitoramento | Compara plano e realizado por ordem, com refugo e paradas | Desvios descobertos só no fim do mês |
Onde cada função entra no dia
O MRP parte do pedido, desce a estrutura e confronta o saldo. Se a chapa de 15 mm não cobre as ordens da semana, a compra nasce antes de a oficina parar, não depois.
A integração com o ERP evita a segunda planilha. Pedido, saldo e cadastro entram uma vez. Ordem e apontamento voltam para o mesmo lugar. Sem isso, o PCP programa um estoque que o almoxarifado já baixou.
O Kanban coloca a fila na vista de quem opera. Colunas por estágio ou por máquina, cartão que se arrasta quando a ordem anda. O que está parado deixa de ser surpresa na reunião de sexta.
O que pode esperar
Restrição de capacidade e matriz de setup entram quando a fila já existe e o gargalo é hora ou troca. A matriz agrupa ferramenta, cor ou formulação parecida para cortar regulagem inútil. Sem tempo real de troca, o agrupamento mente.
O apontamento fecha o ciclo. Plano contra realizado, com refugo e parada, mostra o desvio na semana, não no fechamento do mês.
Eu começaria por MRP e capacidade. Otimização avançada sem essas duas bases só acelera uma fila errada.
Capacidade finita e por que somar horas não basta
Somar horas de processamento e chamar isso de carga é o erro mais comum. A preparação come uma fatia que a soma simples não vê, e a ordem só deveria sair depois dessa conta.
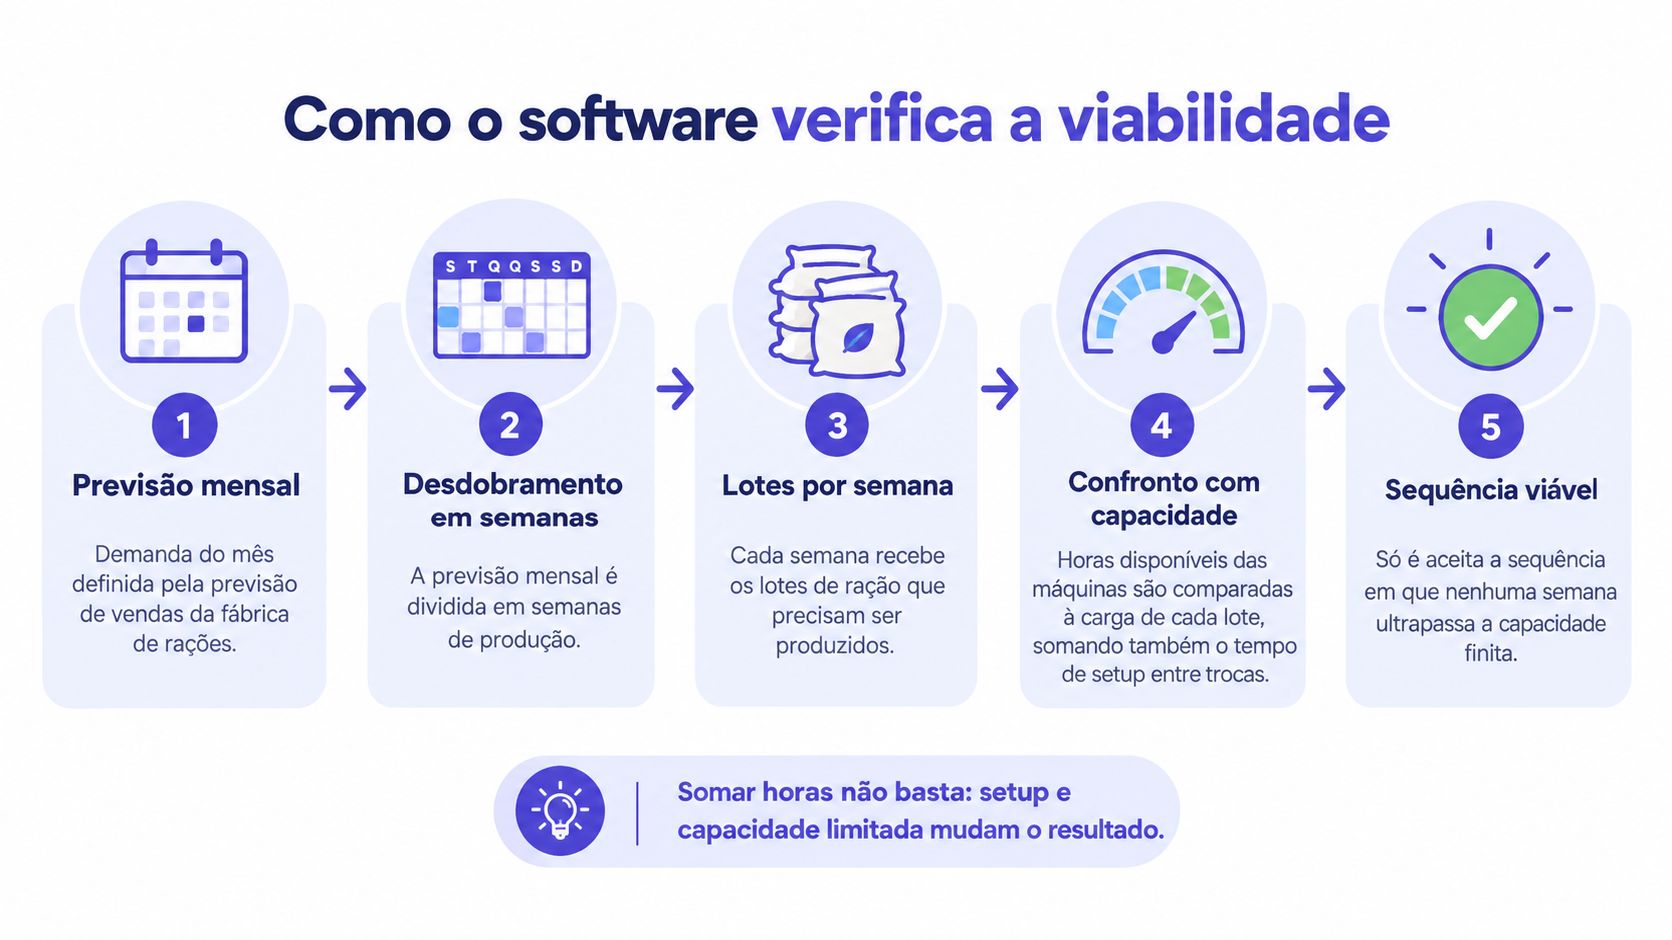
Em um estudo brasileiro sobre uma fábrica de rações, publicado na SciELO, dimensionamento e sequenciamento andaram juntos. A previsão do mês foi desdobrada em semanas, os lotes foram confrontados com a capacidade e as ordens de fabricação só foram liberadas depois dessa checagem. No período analisado, a capacidade prevista totalizou 63,24 horas, sendo 59,9 horas de produção e 3,34 horas de preparação. Essas 3,34 horas são pouco mais de 5% do total. Quem soma só processamento libera uma semana que já nasce estourada.
Quatro passos e o dado que cada um exige
- Necessidade. Demanda menos estoque. O dado que falta aqui é saldo confiável e estrutura de produto. Sem os dois, a compra nasce cedo demais ou tarde demais.
- Lote. Tamanho que a máquina e o pedido aguentam. Lote grande demais prende capacidade. Lote pequeno demais multiplica troca.
- Reserva. Horas de máquina, mão de obra e ferramenta, com preparação inclusa. O cálculo de capacidade produtiva precisa dessa reserva antes de qualquer fila.
- Ordem. Operações respeitando precedência, matéria-prima e data. Sem precedência, o software coloca a pintura antes da usinagem.
No mesmo estudo, o PCP dimensionava os lotes e o supervisor passava o sequenciamento para o chão. Centralizar as duas decisões numa programação visual e rastreável reduz a distância entre plano e execução, sobretudo em make-to-order.
Gente também limita a semana
Máquina livre não produz sozinha. Operador com competência específica, falta e temporário derrubam uma sequência que parecia ótima para o equipamento. A falta de mão de obra qualificada aparece como um dos principais entraves à competitividade industrial, e isso muda a fila: o melhor sequenciamento nem sempre é o que enche a máquina.
Monte uma matriz simples. Linha é a pessoa, coluna é a operação, célula é apto, em treinamento ou não apto. Cada operação exige uma qualificação mínima. Simule a ausência do operador-chave e veja quais ordens param. O software deve apontar, naquela semana, qual recurso limita a fábrica: máquina, pessoa, material ou troca.
Resultados mensuráveis com menos setup e menos atraso
Reorganizar a fila muda hora de preparação e prazo, mas os dois ganhos não têm o mesmo tamanho. Olhe os dois juntos.
| Indicador | Antes | Depois | Ganho |
|---|---|---|---|
| Tempo total de setup | 11 horas | cerca de 8 horas | cerca de 3 horas |
| Makespan para 322 itens | 123 horas | 119 horas | 4 horas |
Em um estudo brasileiro de sequenciamento numa linha de abrasivos, a nova sequência cortou o setup de 11 horas para cerca de 8 horas, liberando aproximadamente 3 horas de capacidade por ciclo de programação. O mesmo estudo mostra o outro lado: o makespan para fabricar 322 itens caiu de 123 para 119 horas, apenas 4 horas a menos. A economia de preparação é real e libera máquina para a próxima ordem. O prazo total da carteira quase não anda, então comemorar só o setup esconde pedido que ficou para trás.
A regra não pode olhar só a data
Agrupar por ferramenta, cor, formulação, dimensão ou regulagem evita troca inútil. No software, isso vira uma função de custo com três termos: atraso ponderado, tempo de setup e uso da capacidade finita. O peso de cada termo é escolha do PCP, não um número mágico.
O trade-off mora no mesmo lugar do ganho. Agrupar economiza preparação e pode empurrar um pedido urgente para o fim da fila. Compare a hora de setup poupada com o atraso que essa hora cria, usando a aderência ao plano e os atrasos já medidos na linha de base. Se o pedido urgente vale mais do que a troca, ele fura a família e o sistema precisa permitir isso sem desmontar a sequência inteira.
Tempo médio fixo de troca produz uma sequência matematicamente ótima e operacionalmente falsa.
Para embalagens, usinagem, móveis e têxteis, o ponto de partida é a matriz com tempo medido na própria linha, par a par, não uma média única. Cronometrar a troca entre o produto A e o produto B revela diferenças que a planilha esconde: trocar cor clara por escura não custa o mesmo que o caminho contrário. As estratégias de redução de setup só entram no sequenciador depois dessa medição. Sem ela, o sistema agrupa o que a fábrica não consegue agrupar e a sequência bonita da tela vira improviso no chão.
Como o ERP e o Sensio conectam pedidos, estoque e chão de fábrica
A base para ligar pedido, estoque e chão de fábrica já existe em boa parte da indústria de maior porte. Isso não significa que o PCP esteja maduro.
Em 2024, 92,4% das empresas industriais brasileiras com 100 ou mais pessoas ocupadas declararam algum grau de digitalização, parcial ou predominante, na área de produção, segundo a Pesquisa de Inovação Semestral do IBGE. O indicador subiu 2,2 pontos percentuais frente a 2022, quando era 90,2%. O levantamento cobriu 10.167 empresas. Dessas, 7.849 usaram computação em nuvem em pelo menos uma área, 77,2%. O indicador mede digitalização da produção; integração completa e sequenciamento avançado ficam fora dessa conta.
O pedido anda em cinco etapas
O fluxo é curto e fechado.
- Pedido. Entra pelo ERP, com data e quantidade que o comercial pode sustentar.
- Material. O MRP calcula necessidade e compra a partir de estoque e estrutura.
- Ordem. O sequenciador monta a fila respeitando capacidade, preparação e quem pode operar cada recurso.
- Fila. O Kanban mostra ao chão o que está liberado e o que está parado.
- Retorno. O apontamento volta ao ERP e dispara o replanejamento quando a realidade muda.
Um ERP com módulo de PCP integrado evita que cada etapa more numa planilha diferente. No lado transacional desse fluxo, o Sensio atua como ERP industrial com ordem de produção em Kanban, roteiro e plano mestre de produção, cálculo de necessidades (MRP), baixa automática de matéria-prima, entrada de produto acabado, quantidades comprometidas e controle por lotes.
A baixa automática e a quantidade comprometida impedem prometer o que o estoque já reservou para outra ordem. O MRP antecipa a compra do que a fila vai consumir, e o relatório de perdas registra refugo antes de ele virar surpresa no custo.
A integração só segura se roteiro, tempo padrão e cadastro de estoque estiverem atualizados. Quando a fila considera quem opera cada máquina, o cadastro de competências e turnos entra na mesma lista de pré-requisitos. Nuvem e tela bonita não corrigem estrutura errada.
O vídeo abaixo mostra, na prática, como pedido, estoque e ordem se encontram na mesma rotina.
Critérios para avaliar um software de sequenciamento de produção
Compare fornecedores pela resposta, não pelo folheto. Uma frase como "só horas de processamento" ou "tempo médio fixo de troca" elimina a opção para fábrica com setup relevante.
| Critério | Pergunta ao fornecedor | Sinal de alerta |
|---|---|---|
| Capacidade finita com setup | A carga considera tempo de preparação por família de produto? | Usa apenas horas de processamento |
| Integração com ERP | Quais dados trocam e com que frequência? | Exportação manual por planilha |
| Matriz de setup | Aceita tempos reais por par de ordens? | Só tempo médio fixo de troca |
| Restrição de mão de obra | Modela competências, turnos e ausências? | Considera apenas máquinas |
| Replanejamento | Replaneja em minutos após uma parada de máquina? | Replanejamento apenas mensal |
| Rastreio de execução | Compara plano e realizado por ordem? | Sem apontamento do chão de fábrica |
| Suporte e implantação | Qual o prazo até a primeira sequência validada? | Projeto de meses sem piloto |
| Dados mínimos | Quais cadastros mudam a decisão e como são revisados? | Nenhuma lista de pré-requisitos |
| Custo total | Qual o custo de licença, implantação e manutenção por ano? | Preço sem escopo de implantação |
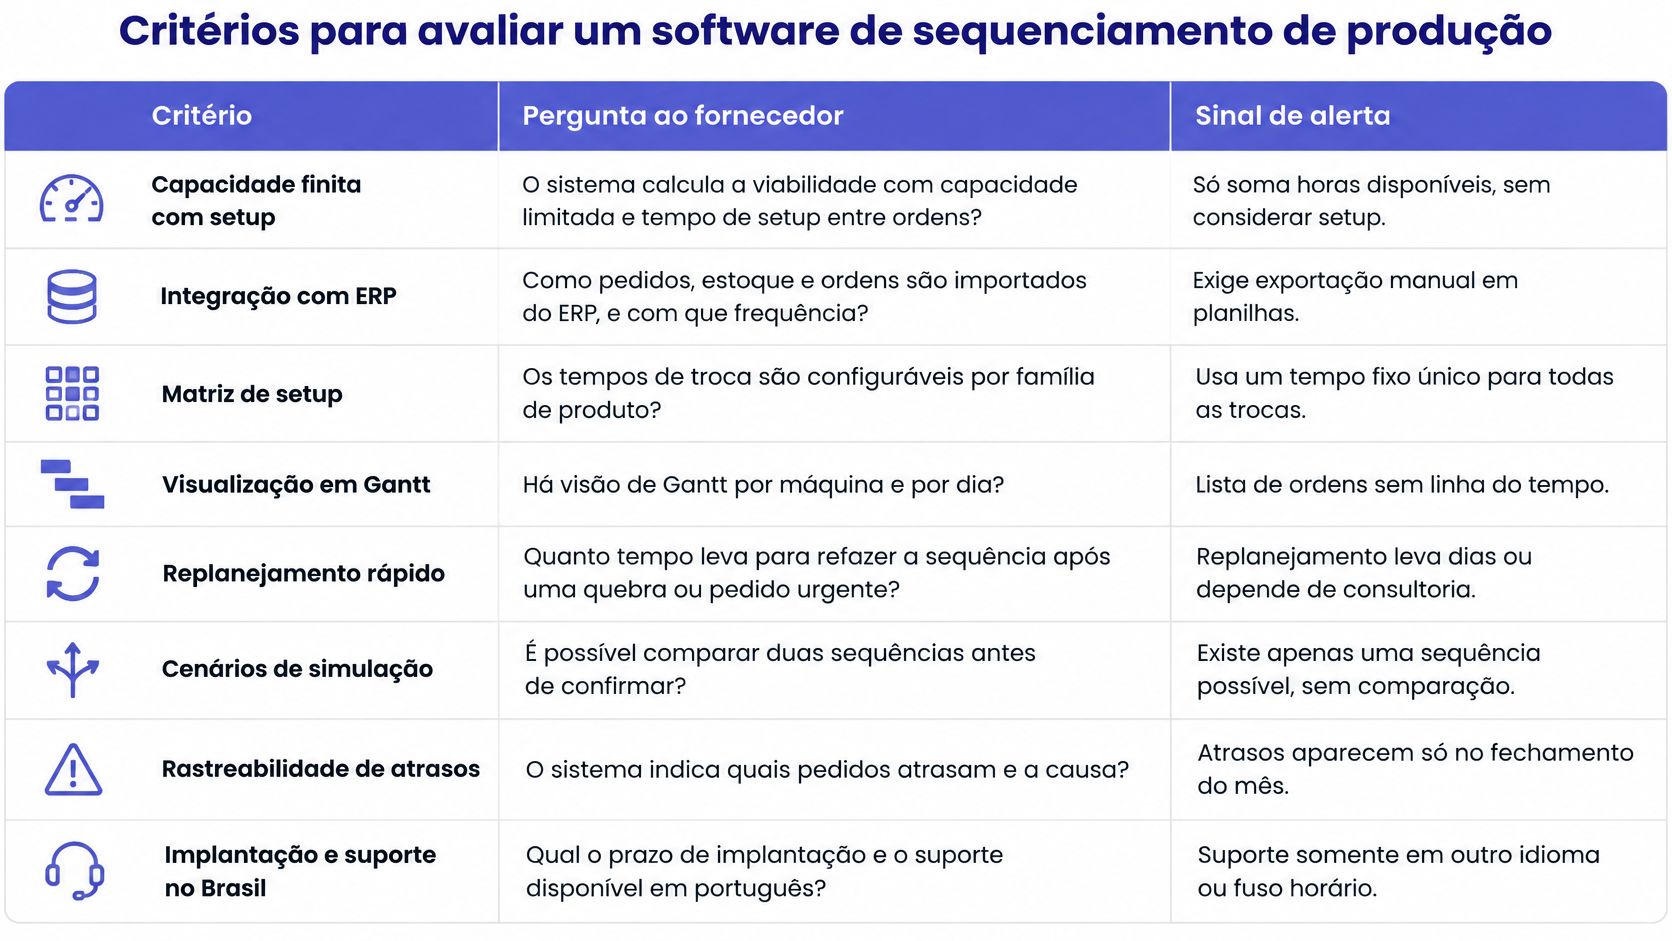
O cadastro vem antes da lista de recursos
Segundo a CNI, 59,2% das empresas industriais utilizavam apenas uma ou duas tecnologias digitais, e a maioria ainda estava em estágio inicial de digitalização. Muita fábrica não tem tempo de processo, refugo, estoque e disponibilidade de material completos ou atualizados.
Inteligência artificial e otimização sobre dado ruim pioram a decisão. O modelo confia num tempo que ninguém mediu e devolve uma fila que o supervisor descarta no primeiro dia. Antes de comparar recurso avançado, peça a lista dos cadastros que alteram a decisão e a rotina com que cada um é revisado. Sem essa lista, o fornecedor está vendendo sequência para uma fábrica que ele não descreveu.
No custo, peça licença, implantação e manutenção no mesmo ano. Cotação sem escopo de piloto não se compara com cotação que inclui quatro semanas de dados reais.
Escolha pelo seu gargalo e teste com dados reais
Escolha o software pelo recurso que trava a fábrica, não pela lista de funções. Uma ferramenta rica no gargalo errado não muda o atraso que o cliente sente.
- Nomeie o limite. Máquina, operador, matéria-prima ou troca. Um só, o que mais segura a semana.
- Limpe o que muda a decisão. Tempos de processo, refugo, estoques e disponibilidade de material. Registre a exceção e marque uma revisão semanal curta, não um projeto de cadastro eterno.
- Meça um mês. Linha de base de OTIF, horas de setup, ordens atrasadas e aderência ao plano. Sem esse mês, o piloto não tem com o que se comparar.
- Corte o escopo. Duas ou três famílias e o gargalo. Regras explícitas para material crítico e setup. O resto da fábrica fica de fora até a fila provar que anda.
- Feche o ciclo. Plano contra realizado, toda semana, por quatro a seis semanas. Só então ligue previsão de demanda e recomendação de reposição.
Leve a linha de base e a checklist para a demonstração, seja qual for o fornecedor, e exija que o piloto use os seus pedidos, os seus tempos e as suas faltas. Cenário de exemplo sempre fecha no prazo.
A pergunta que decide a compra é simples. O software reduz atraso no gargalo que você já identificou?
O Sensio reúne ordem de produção, roteiro, plano mestre, MRP e estoque com baixa automática para o PCP enxergar pedido, material e fila no mesmo lugar. Se a sua fábrica precisa sequenciar com capacidade, setup e cadastro que ainda está sendo arrumado, comece por um piloto no gargalo que você já mediu. Veja como isso se encaixa na rotina da fábrica em Sensio.