O orçamento mais barato por peça garante que o lote chega na data combinada? Se a resposta depende de uma máquina que você não sabe se está livre, do lote de aço que ainda não chegou ou da retífica que já está lotada, o preço não respondeu à pergunta certa. Em serviços de usinagem automotiva, custo confiável nasce da capacidade real da fábrica. É ela que transforma desenho, material e tolerância em prazo que dá para cumprir.
Índice
- Por que a usinagem automotiva não é só preço por peça
- Processos de usinagem e o que cada um entrega
- Materiais, tolerâncias e parâmetros do roteiro
- Controles de qualidade e certificações para usinagem automotiva
- Do desenho ao prazo real de fabricação
- Modelos de contratação para cada tipo de lote
- Rastreio, custo e a decisão de aceitar o lote
Por que a usinagem automotiva não é só preço por peça
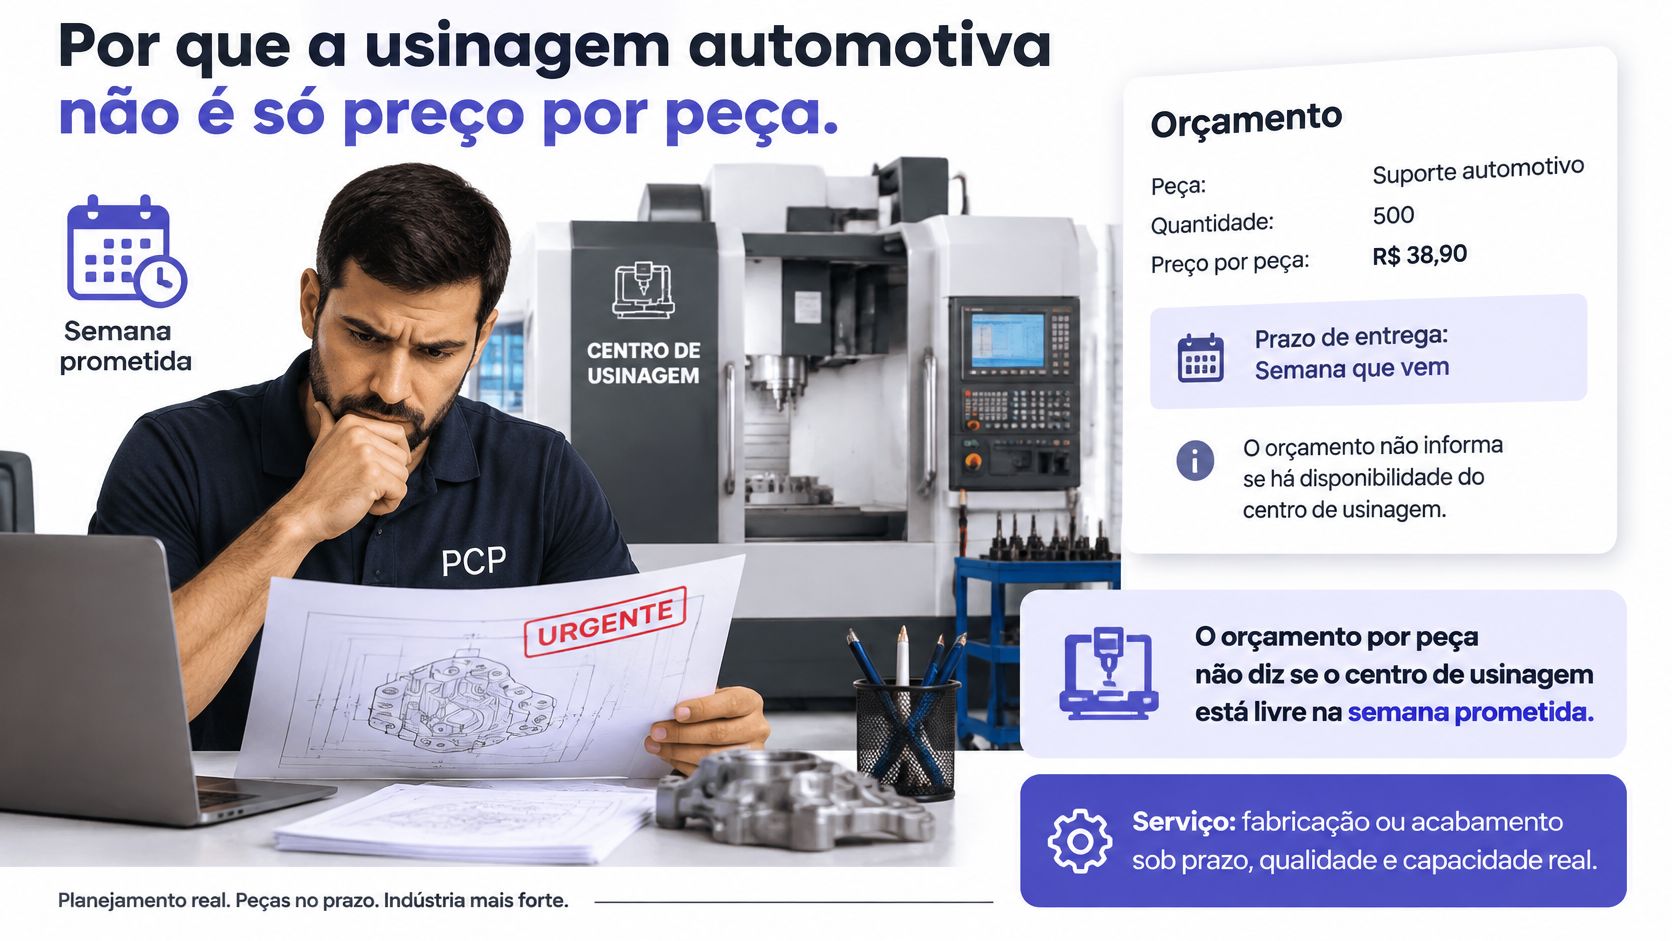
Um centro de usinagem livre hoje consegue entregar o lote até sexta-feira? Essa pergunta muda a comparação entre propostas: o menor preço por peça só ajuda quando a fábrica tem capacidade para cumprir o prazo.
O orçamento mostra o valor unitário, mas não necessariamente a fila, o tempo de setup ou a disponibilidade para inspecionar as peças. Também não confirma se a fixação e a ferramenta necessárias estão prontas. Sem essas informações, duas propostas com preços diferentes ainda podem esconder prazos bem distintos.
Serviços de usinagem automotiva são a fabricação ou o acabamento, por terceiros, de componentes metálicos para veículos, como eixos, cubos, carcaças, suportes, engrenagens e peças de suspensão, motor e transmissão. O fornecedor, que pode ser uma oficina especializada, uma ferramentaria ou um Tier 2, trabalha conforme o desenho, as normas e o prazo definidos pelo cliente.
A escala da indústria ajuda a entender por que os lotes variam. Segundo o balanço de 2024 da ANFAVEA, a produção brasileira chegou a aproximadamente 2,55 milhões de autoveículos, alta de 9,7% em relação a 2023. Os emplacamentos alcançaram 2,635 milhões, crescimento de 14,1%, e o Brasil recuperou a 8ª posição entre os maiores fabricantes mundiais.
O mix de veículos muda o tipo de lote
Automóveis de passeio formam uma parte importante da demanda, enquanto comerciais leves, caminhões e ônibus também compõem o mercado. Esses segmentos não geram necessariamente o mesmo perfil de pedido: uma peça de alto volume pode favorecer ciclos repetidos; uma peça maior ou feita em lote menor pode exigir mais preparação por unidade.
Um eixo de caminhão não ocupa a fábrica como um pino de automóvel. A diferença aparece no roteiro, no tempo de setup e na quantidade de peças que a máquina precisa produzir para completar o lote. Por isso, compare propostas com a mesma quantidade, o mesmo escopo de inspeção e uma data calculada a partir da fila da máquina crítica.
Regra prática: peça a data prevista com base na fila da máquina crítica. Sem ela, o preço por peça não basta para avaliar se o lote cabe no prazo.
Processos de usinagem e o que cada um entrega
| Processo | Peças típicas | Faixa usual | Quando entra |
|---|---|---|---|
| Torneamento CNC | Eixos, pinos, buchas e pontas de eixo | IT7 a IT8; IT6 no acabamento | Peça de revolução antes ou depois da têmpera |
| Fresamento | Carcaças, suportes, flanges e faces de junta | IT7 a IT9 | Faces, bolsões, rebaixos e furações associadas |
| Retífica cilíndrica ou plana | Assentos de rolamento e eixos temperados | IT5 a IT6; Ra 0,2 a 0,8 µm | Acabamento depois de tratamento térmico |
| Furação, alargamento e rosca | Furos de fixação e roscas de cubo ou flange | Conforme desenho e classe da rosca | Operação do roteiro ou recuperação pontual |
| Brunimento | Camisas e furos de cilindro | IT5 com cruzamento de riscos | Furo de motor que a retífica não finaliza |
| Eletroerosão | Matrizes, postiços e cavidades de molde | Conforme folga da ferramenta | Geometria que fresa ou torno não alcançam |
Leia a tabela pela geometria, não pelo nome da máquina. Peça redonda, com diâmetros em sequência, pede torno. Peça com faces, bolsões e furos fora do eixo pede fresamento, em geral num centro de usinagem.
Torneamento e fresamento resolvem a maior parte do desenho
No torneamento CNC, a peça gira e a ferramenta avança sobre ela. É o processo natural para eixos, pinos, buchas e pontas de eixo. A faixa usual fica entre IT7 e IT8, e um passe de acabamento bem ajustado pode chegar a IT6 em diâmetro estável, com fixação rígida e ferramenta sem desgaste.
No fresamento, a ferramenta gira e a peça fica presa na mesa ou no dispositivo. Ele entrega carcaças, suportes, flanges e faces de junta, com faixa usual entre IT7 e IT9. A diferença prática está na fixação. Uma carcaça fina pode empenar se o aperto for forte demais, e a cota só aparece errada depois que você solta a peça.
Furação, alargamento e rosqueamento raramente são o serviço em si. Eles entram como operações do roteiro, dentro do torno ou do centro, na mesma fixação sempre que possível. Tirar a peça para furar em outra máquina adiciona fila, novo setup e risco de perder a referência. A exceção é a recuperação pontual, como refazer uma rosca espanada num cubo que já rodou.
Retífica, brunimento e eletroerosão entram por motivo específico
A retífica não é um acabamento decorativo. Ela entra depois da têmpera, quando a peça endureceu e o torno já não segura a cota, ou quando o assento de rolamento exige IT5 a IT6 e rugosidade Ra de 0,2 a 0,8 µm. Fora dessas duas situações, mandar tudo para a retífica só cria fila na máquina mais disputada da casa.
O brunimento finaliza furos internos, como camisas e furos de cilindro de motor. Ele deixa o cruzamento de riscos que segura o filme de óleo na parede do cilindro. Sem esse cruzamento, o anel trabalha seco e o desgaste acelera.
A eletroerosão, a fio ou por penetração, resolve o que a fresa não alcança. Cantos vivos internos, cavidades profundas de matriz e postiços de molde são exemplos clássicos. O processo é lento se comparado ao fresamento, então ele deve aparecer no roteiro só onde a geometria obriga.
A tolerância do desenho manda sobre a faixa da tabela. Se o desenho pede IT6 num furo fresado, a faixa usual do fresamento não serve como desculpa nem como promessa.
Falta um passo antes de orçar. Pegue o desenho e marque qual linha da tabela é a operação crítica do prazo, aquela que, se atrasar, atrasa tudo. Em geral é a retífica depois da têmpera ou o centro com mais horas de corte. Essa marcação alimenta o roteiro de fabricação na usinagem e evita que o prazo seja calculado pela operação mais rápida. Sem identificar o gargalo, qualquer data vira chute bem formatado.
Materiais, tolerâncias e parâmetros do roteiro
Usinabilidade não é uma nota do aço. Um mesmo material corta bem numa máquina rígida, com pastilha adequada e refrigeração correta, e corta mal numa máquina com folga, fixação fraca e avanço errado. Quem procura um número único no catálogo do fornecedor de aço está procurando no lugar errado.
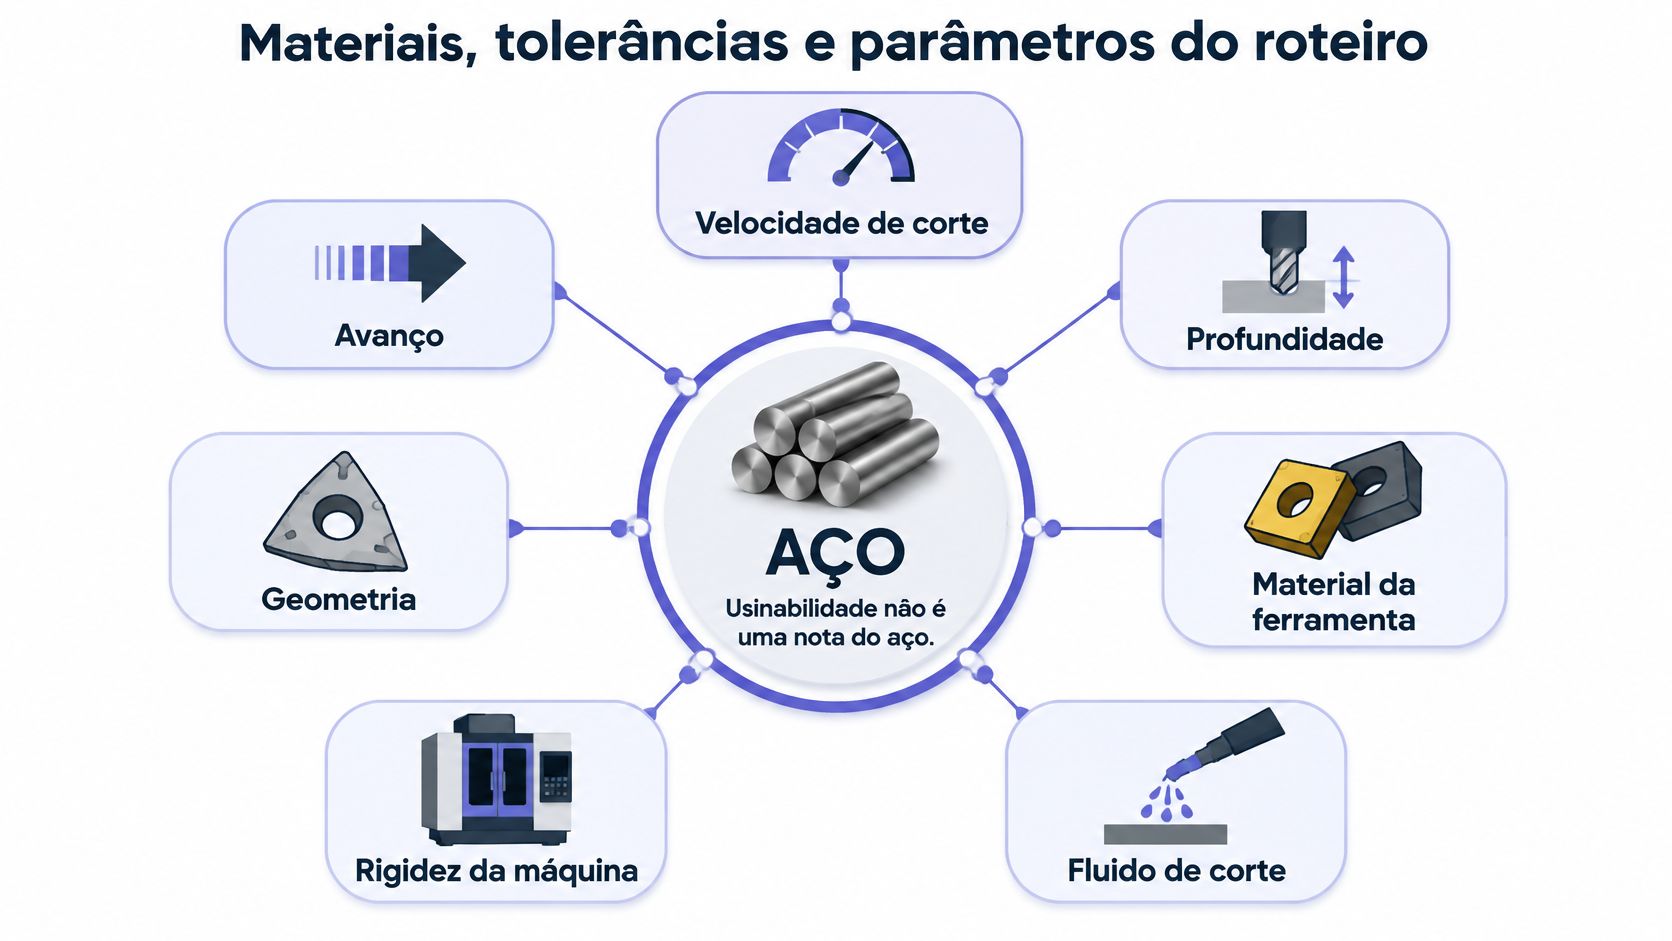
O artigo técnico brasileiro sobre usinabilidade publicado na SciELO mostra que ela resulta da interação entre velocidade de corte, avanço, profundidade de corte, geometria e material da ferramenta, rigidez da máquina e fluido de corte. Esses fatores determinam juntos a vida da ferramenta, a força de corte, a temperatura, o acabamento superficial, a produtividade e a formação do cavaco. Mexer num deles mexe em todos os outros.
A analogia do trânsito explica o avanço
Aumentar o avanço é como acelerar numa rua estreita. No começo, você anda mais rápido. Depois, o trânsito trava. Na máquina, o cavaco não quebra, enrola na peça, risca a superfície pronta e pode quebrar a aresta da pastilha.
O mesmo vale para a profundidade de corte. Passe mais fundo remove mais material por volta, mas aumenta a força sobre a fixação. Se a peça é um eixo longo e fino, ela flexiona no meio e o diâmetro sai barril, maior nas pontas e menor no centro. O ganho de minutos vira retrabalho de horas.
Por isso, a relação entre profundidade e avanço precisa favorecer a quebra do cavaco para cada material. Não existe receita única da máquina que sirva para tudo que entra pela porta.
Cada material pede uma combinação própria
- Aço de baixo carbono: corta fácil, mas forma cavaco longo e aresta postiça em velocidade baixa, o que piora o acabamento.
- Aço ligado temperado: exige pastilha mais dura, avanço menor e máquina rígida, porque a força de corte sobe e a aresta lasca com facilidade.
- Ferro fundido cinzento: quebra o cavaco sozinho e dispensa fluido em muitos casos, mas o pó abrasivo desgasta guias e ferramenta.
- Alumínio de cárter: aceita velocidade alta e avanço generoso, porém gruda na aresta se a geometria não tiver ângulo de saída positivo e polimento.
O avanço que quebra bem o cavaco no ferro fundido pode lascar a aresta no aço temperado. Copiar parâmetro de um material para outro é a forma mais rápida de perder um lote inteiro aprendendo.
A gravação abaixo ajuda a visualizar como esses parâmetros aparecem na prática do corte, antes de você transformar a observação em registro de roteiro.
O que o roteiro precisa guardar
Para cada operação e cada material, registre velocidade, avanço, profundidade, ferramenta e fluido de corte. Esse registro é o que permite repetir o lote daqui a seis meses com outro operador. Ele também sustenta o estudo dos materiais industriais e suas propriedades de usinagem quando um desenho novo chega com material que a casa ainda não cortou.
Para o PCP, a ligação é direta. Tempo padrão, consumo de pastilha e custo por peça devem ficar amarrados ao roteiro, à máquina e ao lote de matéria-prima. Se o lote de aço muda e vem mais duro, a vida da ferramenta cai, e o custo calculado no orçamento deixa de existir.
Antes que o desvio vire lote perdido, observe quatro sinais. Força subindo indica aresta gasta ou passe pesado demais. Temperatura alta aparece na cor do cavaco e no cheiro do fluido. Acabamento piorando peça a peça denuncia desgaste progressivo. Vida útil menor que a registrada aponta lote de material diferente do anterior. Ajustar o plano nesse ponto custa minutos. Ajustar depois da inspeção final custa o lote.
Controles de qualidade e certificações para usinagem automotiva
Controle de qualidade não é a última mesa antes da expedição. Ele é parte do roteiro, com operação própria, tempo próprio e responsável definido. Quem só mede no fim descobre o erro quando já gastou todas as horas de máquina do lote.
Plano de controle por característica
Para cada cota crítica, defina três coisas: o instrumento, a frequência e o registro. Paquímetro e micrômetro resolvem diâmetros e comprimentos na linha, ao lado da máquina. O rugosímetro confirma o Ra onde o desenho exige acabamento controlado, como assentos e faces de vedação.
Furos de posição e perfis de engrenagem pedem máquina de medição por coordenadas. Nenhum paquímetro mede posição verdadeira de furo em relação a um datum. Forçar instrumento errado na cota errada gera número, mas não gera informação.
A medição em processo acontece em dois momentos obrigatórios. Na primeira peça após o setup, antes de liberar o lote para rodar. E em toda troca de ferramenta, porque pastilha nova muda a cota em centésimos que o cliente enxerga.
Com as medições registradas, o controle estatístico de processo entra com cartas X-barra e R. Elas mostram se a operação está centrada e estável, ou derivando para fora da faixa. Os índices Cp e Cpk traduzem isso em capacidade: a operação consegue entregar dentro da tolerância com folga, ou vive raspando no limite?
O que o cliente automotivo costuma exigir
Três siglas aparecem em quase toda homologação. A IATF 16949 é o sistema de gestão da qualidade exigido pela cadeia automotiva. O APQP organiza o planejamento do produto e do processo antes da série. O PPAP aprova a peça com amostra inicial e relatório dimensional, antes que o fornecedor possa produzir em volume.
Não confunda dois documentos diferentes. O certificado de material declara a composição e as propriedades do aço ou do ferro fundido entregues pelo fornecedor. A inspeção de recebimento é a sua conferência, de dureza e dimensões de entrada, feita na sua casa. Um não substitui o outro.
Feche o plano com a reação combinada antes do problema. Quando uma cota sai da faixa, quem para a máquina? Onde o lote suspeito fica segregado, com identificação visível? Quem reinspeciona e libera, ou condena? Se essas respostas não estão escritas, a decisão sai no grito, no meio do turno, com o caminhão esperando.
Do desenho ao prazo real de fabricação
Pegue um pedido concreto: 80 eixos de caminhão em aço ligado, com têmpera em fornecedor externo e retífica no assento do rolamento. É lote pequeno, peça pesada e três filas diferentes no caminho. O método abaixo transforma esse desenho em data defensável.
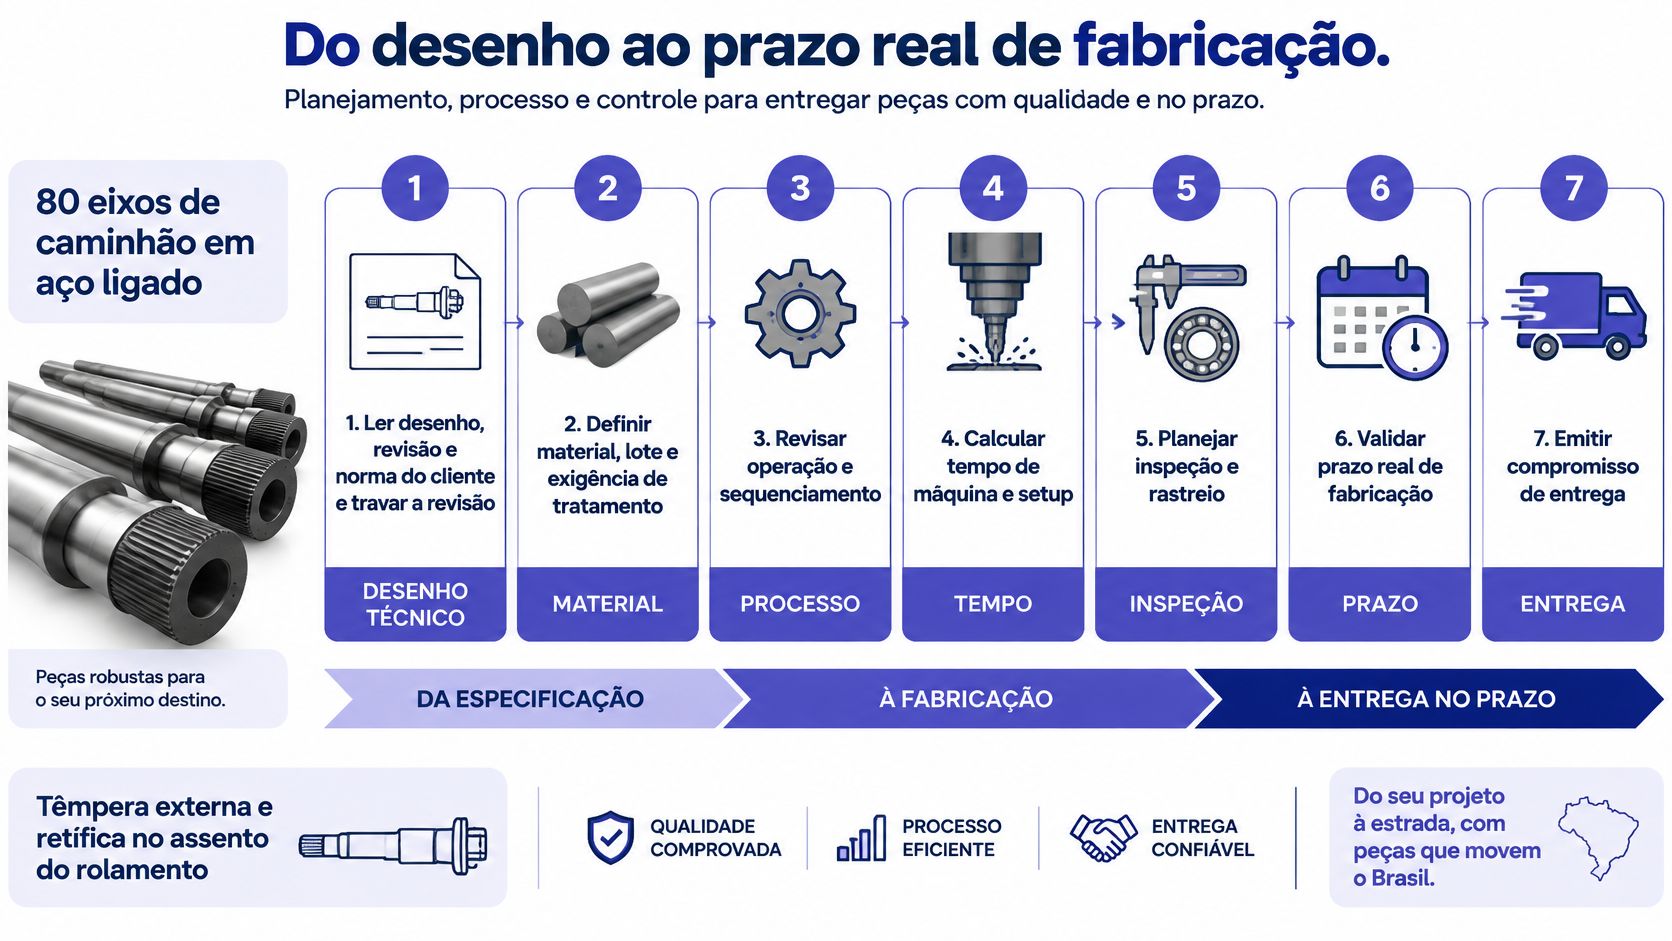
Os sete passos do prazo real
- Ler desenho, revisão e norma do cliente e travar a revisão no pedido. Eixo usinado na revisão anterior é sucata bem acabada. Confira também a norma de material e o requisito de relatório dimensional.
- Quebrar o roteiro nas operações reais. Corte da barra, torneamento de desbaste, fresamento do rasgo, têmpera fora de casa, retífica do assento e inspeção. Inclua setup e transporte da têmpera, não só o tempo de corte que o programa CNC mostra.
- Checar lote de matéria-prima, certificado e prazo do fornecedor de aço. Barra de aço ligado em bitola especial pode não estar na prateleira do distribuidor. Se o aço chega em dez dias, nenhum torno livre salva a promessa de uma semana.
- Colocar a carga na máquina gargalo. Em geral, o torno maior ou a retífica. Some horas de fila mais setup às ordens que já estão na frente, em vez de usar uma média histórica solta que ignora a semana atual.
- Reservar controle dimensional durante o processo. Primeira peça aprovada, medição após a têmpera e conferência do assento retificado consomem hora de metrologista. Sem reservar, a peça pronta espera liberação como se ainda estivesse em fabricação.
- Incluir retrabalho e refugo esperados no custo. Um assento que sai abaixo da cota na retífica não tem conserto. Precificar como se toda peça fosse boa é subsidiar o cliente com a sua margem.
- Comparar prazo prometido com prazo de fabricação e só então responder. Se a conta fecha depois da data pedida, a resposta honesta sai agora, não na véspera da entrega.
A demanda de fundo não alivia essa conta. Conforme o balanço da indústria automotiva em 2025 publicado pela Usinagem Brasil, a produção brasileira de veículos alcançou 2,644 milhões de unidades em 2025, alta de 3,5% sobre 2024, os emplacamentos cresceram 2,1% e o faturamento nominal do setor brasileiro de autopeças cresceu 5,6% em 2025, segundo dados atribuídos a Abipeças e Sindipeças. Mercado crescendo não significa aceitar qualquer ordem. Significa escolher melhor quais ordens cabem.
O que comparar entre fornecedores
- Prazo prometido contra prazo de fabricação: a data veio de cálculo de fila ou de desejo comercial?
- Percentual de entrega no prazo: o histórico recente, por cliente, não a média da empresa inteira.
- Tempo de setup: em lote de 80 peças, setup longo pesa mais que tempo de ciclo curto.
- Capacidade semanal do centro gargalo: quantas horas livres existem de fato na semana da entrega.
- Política para alteração de desenho: revisão nova no meio do lote gera novo prazo e novo preço, ou entra de graça?
Essas perguntas atacam os fatores que afetam o lead time de uma fábrica onde eles realmente moram: fila, setup, espera de material e espera de inspeção. Tempo de corte costuma ser a menor parte do atravessamento total.
O menor preço por peça pode elevar o custo total quando provoca parada de linha, frete emergencial ou lote rejeitado na montadora.
Volte aos 80 eixos. Se a retífica já está com a semana acima da capacidade antes de o lote entrar, a decisão é renegociar a data ou recusar. Aceitar e torcer transfere o problema para o cliente, que descobre o atraso com a linha de montagem esperando. Recusar a tempo preserva a relação. Atrasar sem avisar destrói.
Modelos de contratação para cada tipo de lote
| Modelo | Risco principal | Melhor quando | Cuidado |
|---|---|---|---|
| Peça avulsa por desenho | Fila e setup ficam com a oficina | Protótipo, dispositivo e reposição curta | O preço unitário esconde o setup |
| Lote com material do cliente | Certificado e prazo do aço ficam com o cliente | Blank ou aço especial já comprado | Rastrear o lote alheio até a peça pronta |
| Turnkey com matéria-prima inclusa | Estoque e OTIF ficam com o fornecedor | Série recorrente para a montadora | Lead time do aço entra no prazo |
| Contrato de capacidade mensal | Ociosidade é compartilhada por cláusula | Volume estável de Tier 1 ou Tier 2 | Sem volume mínimo a margem some |
| Usinagem de emergência | Parada de linha e frete ficam com quem chama | Quebra que impede a montagem | Não usar esse preço como base da série |
Peça avulsa e lote com material do cliente
A peça avulsa por desenho atende protótipo, dispositivo de montagem e reposição de baixo volume. O cliente em geral fornece o material, e a oficina absorve fila e setup dentro do preço. Numa peça só, o setup pode custar mais que o tempo de corte. Se o orçamento não mostra isso, o próximo pedido de dez peças sai com preço errado para os dois lados.
No lote com material do cliente, o aço especial ou o blank fundido já foi comprado por quem pede. O certificado e o prazo de chegada são responsabilidade dele. O ponto cego é seu: rastrear o lote alheio desde a entrada até a peça pronta, sem misturar com material próprio na prateleira. Se o cliente reclamar de uma trinca, você precisa provar qual barra virou qual peça.
Turnkey e contrato de capacidade
No turnkey, o fornecedor compra a matéria-prima, usina, inspeciona e entrega. Cabe à série recorrente, em que ele promete OTIF e precisa manter estoque de barra ou blank para não depender do distribuidor a cada pedido. Em troca, o lead time do aço entra no prazo dele, e o capital parado em estoque também. Preço turnkey sem considerar giro de estoque é margem fictícia.
O contrato de capacidade mensal reserva horas de centro de usinagem para um Tier 1 ou Tier 2 com volume estável. A cláusula que sustenta o modelo é o volume mínimo. Sem ele, o cliente reserva a sua máquina, não usa, e a ociosidade come a margem do mês inteiro. Com ele, os dois lados planejam: um garante máquina, o outro garante faturamento.
Emergência tem preço de emergência
A usinagem de emergência existe para a quebra que para a linha. Ela cobra setup interrompido, hora extra e frete dedicado, tudo à parte. Está certo cobrar. O erro é deixar esse valor virar a referência da série na negociação seguinte, como se produzir com calma custasse o mesmo que produzir com a linha parada.
Em qualquer modelo, três responsabilidades precisam estar escritas antes da primeira peça. Quem responde pela não conformidade e paga o retrabalho. Quem aprova e precifica alteração de desenho no meio do lote. Quem assume o atraso de matéria-prima quando o material não é seu.
O modelo certo deixa visível o custo da fila, e não apenas o menor valor unitário no e-mail. Se o contrato esconde onde a espera mora, ela aparece depois, na forma de atraso cobrado de quem não a causou.
Rastreio, custo e a decisão de aceitar o lote
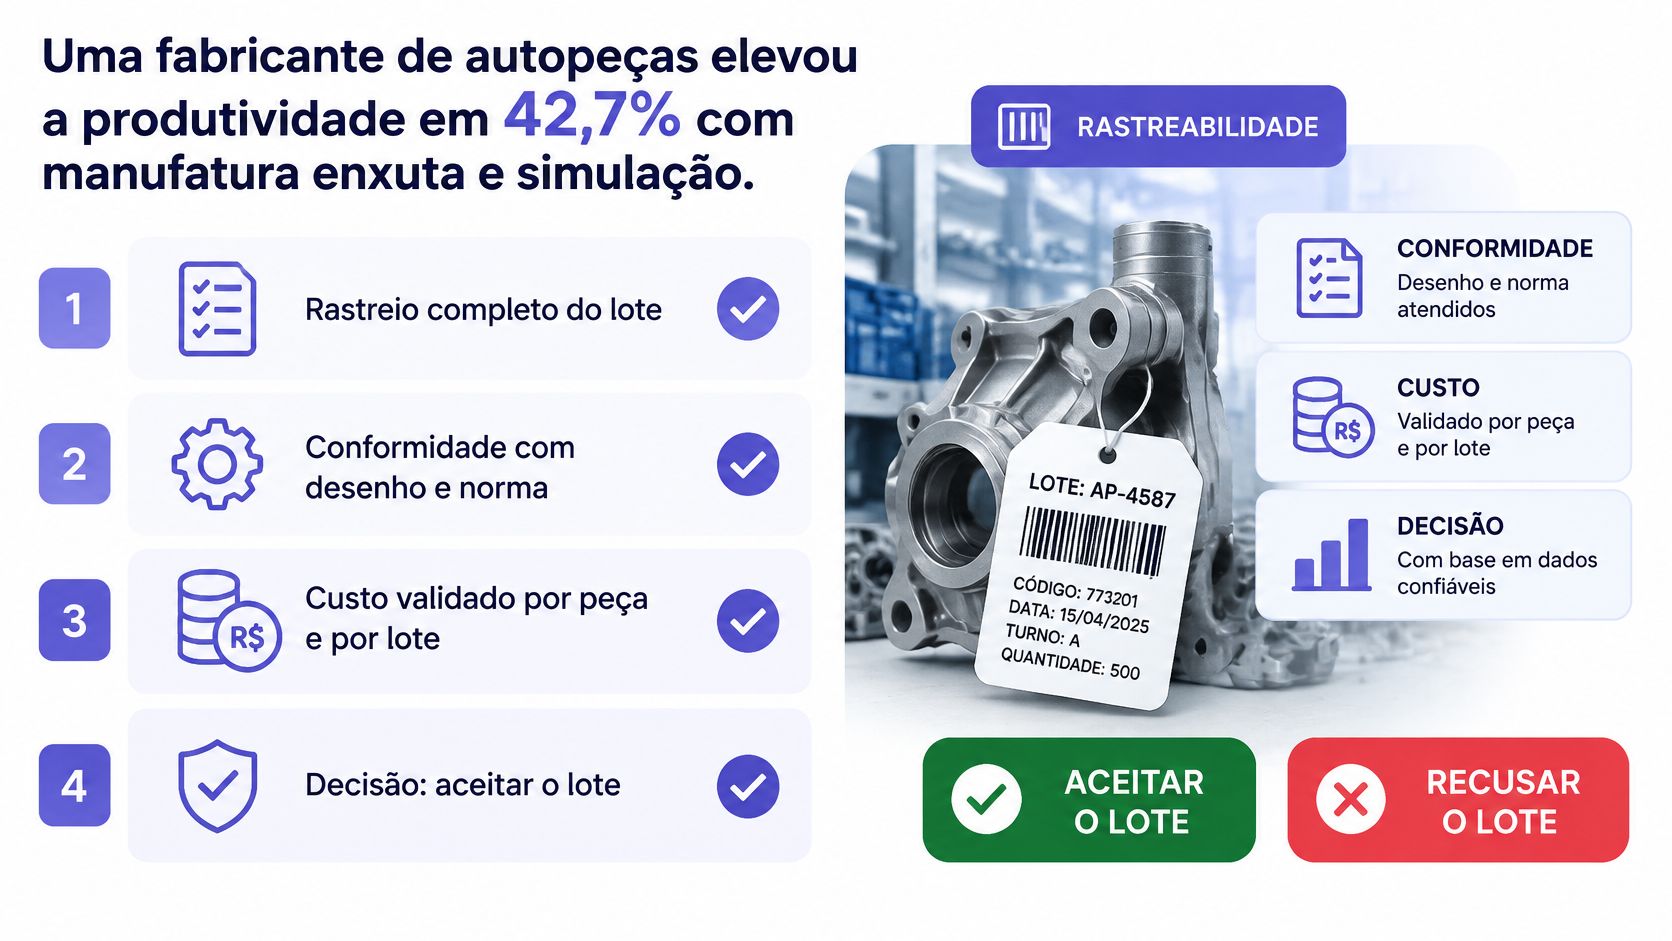
Um caso brasileiro mostra o tamanho do ganho quando a fábrica ataca a perda certa. Segundo o SENAI-SP, no programa Rota 2030, uma fabricante de autopeças elevou a produtividade em 42,7% após aplicar manufatura enxuta, simulação de processos e sensores para controlar máquinas de solda, atacando retrabalho para remoção de rebarbas e pontos executados fora de posição.
Na usinagem, a perda tem outros nomes, mas o efeito é o mesmo. Setup errado, variação dimensional e passe de acabamento extra consomem hora de máquina sem entregar peça boa. A máquina gira, o turno passa, e o lote não anda.
O registro mínimo por ordem de produção
Você não precisa de sensor em tudo para começar. Registre por ordem de produção o essencial: máquina, operador, ferramenta, lote de matéria-prima, tempo de ciclo, paradas e não conformidades. Sete campos, preenchidos todo turno, já mudam a conversa.
Com esses dados, separe as perdas em três grupos. Disponibilidade é a máquina parada por quebra, falta de material ou espera de setup. Velocidade é rodar abaixo do ciclo previsto no roteiro. Qualidade é peça refugada ou retrabalhada. Cada grupo pede uma ação diferente, e misturar os três num número só esconde onde agir.
Cinco indicadores resumem a operação para a decisão comercial:
- OEE da máquina gargalo: quanto da capacidade teórica vira peça boa.
- OTIF por cliente: entrega completa e no prazo, cliente a cliente.
- Custo da não qualidade: refugo, retrabalho, frete emergencial e devolução somados.
- Tempo de atravessamento: do corte da barra à peça liberada, incluindo esperas.
- Rastreio do lote: do certificado do aço à peça expedida, sem elo faltando.
Quando a planilha deixa de bastar
A planilha funciona com um centro de usinagem, poucos desenhos ativos e apontamento disciplinado de quem opera. Ela deixa de funcionar quando entram vários roteiros simultâneos, material de terceiros na prateleira, reclamação de cliente exigindo rastreio rápido e custo que não fecha com o financeiro no fim do mês.
É nesse ponto que um ERP industrial como o Sensio reúne num só lugar ordem de produção em Kanban, roteiro, plano mestre de produção, relatório de perdas, baixa automática de matéria-prima, entrada de produto acabado, cálculo de necessidades por MRP e controle por lotes. A função prática é simples: a ordem, o estoque e o custo deixam de viver em arquivos separados que ninguém concilia.
Monitorar máquina em tempo real não resolve nada se o dado não se liga a prazo, qualidade e custo da ordem.
As três checagens antes de dizer sim
Aplique ao próximo orçamento as checagens dos passos centrais do método. A operação crítica está no roteiro com setup contado? O lote de aço tem certificado e data de chegada confirmados? A máquina gargalo tem hora livre suficiente antes do prazo, já descontadas as ordens da frente?
Se uma das três falhar, renegocie a data ou recuse. Não baixe o preço para ganhar um pedido que a fábrica não consegue entregar. Desconto não cria hora de retífica. E registre a ordem aceita no mesmo lugar onde já estão estoque e custo, para que a próxima promessa nasça de número, e não de memória.
Conheça a Sensio e veja como roteiro de produção, ordens em Kanban, MRP, baixa automática de matéria-prima e controle por lotes ajudam sua usinagem a prometer prazos a partir da capacidade real. Monte o próximo orçamento com fila, setup e inspeção visíveis, e aceite só os lotes que a fábrica entrega com OTIF.