Um cliente liga reclamando de atraso, o PCP abre três planilhas para descobrir onde a ordem parou e ninguém sabe ao certo qual lote de matéria-prima foi usado naquele pedido. A fábrica produz, inspeciona e despacha todos os dias, mas cada área guarda um pedaço da informação. Quando algo sai do combinado, a equipe apaga o incêndio e segue, sem registro que permita evitar a repetição na semana seguinte.
É nesse ponto que muita gente confunde o Sistema ISO 9001 com um certificado para mostrar em licitação. Na prática útil para gestores de produção e PCP, ele funciona como uma camada de gestão operacional, que conecta previsão de demanda, plano de produção, ordens, inspeções e ações corretivas. A norma não manda você usar um software específico nem um formulário padrão. Ela exige que você planeje, controle, meça e corrija, e que consiga provar isso com registros ligados ao trabalho real, não com documentos montados só para a auditoria.
Índice
- O que é o sistema ISO 9001 e de onde ele vem
- Como confirmar se um fornecedor está certificado
- Os sete blocos de requisitos da norma
- Previsão de demanda qualitativa no planejamento
- Como o ciclo PDCA roda no chão de fábrica
- Quais evidências o auditor procura
- Erros que transformam o sistema em burocracia
- Confirme o escopo antes de iniciar a certificação
O que é o sistema ISO 9001 e de onde ele vem
Pense no painel de um carro. Ele não dirige por você, não acelera e não freia. Ele mostra velocidade, temperatura, nível de combustível e alertas, para quem está ao volante decidir a tempo. O Sistema ISO 9001 cumpre papel parecido na fábrica. Ele não produz, mas organiza os sinais que mostram se o planejamento está funcionando, onde a perda aumenta e qual desvio exige correção.
Ter procedimentos escritos numa pasta não é o mesmo que ter esse painel funcionando. Um sistema de gestão da qualidade define como a empresa planeja, produz, mede e corrige. Se a meta de prazo cai, se o refugo sobe ou se uma reclamação se repete, o sistema pede uma resposta registrada, com responsável e verificação. Sem esse ciclo rodando todos os dias, sobra papel e falta gestão.
Da primeira edição à versão de 2015
Segundo a linha do tempo da criação da ISO 9001, a norma teve sua primeira publicação em 1987 e passou por revisões importantes em 2000, 2008 e 2015. No Brasil, ela é publicada pela Associação Brasileira de Normas Técnicas (ABNT) como ABNT NBR ISO 9001, e a Coordenação-Geral de Acreditação (Cgcre), do Inmetro, reconhece os organismos habilitados a realizar certificações acreditadas.
A edição de 2015 mudou o centro do sistema. Ela introduziu o pensamento baseado em riscos, a análise do contexto da organização, a consideração das partes interessadas e a substituição da antiga exigência do manual da qualidade por "informação documentada". Na linguagem da fábrica, você não precisa mais manter um manual decorativo. Você precisa controlar os documentos e registros que de fato orientam e provam o processo.
Regra prática: se um documento não ajuda ninguém a planejar, executar, conferir ou corrigir, ele provavelmente não pertence ao sistema.
Para operações com produção sob encomenda, lotes e várias etapas, essa estrutura ajuda a padronizar planejamento, compras, produção, inspeção, tratamento de não conformidades e melhoria contínua. A definição que você deve levar é simples. Procedimento escrito é instrução. Sistema é o ciclo de controle que usa essa instrução, mede o resultado e age quando o resultado desvia.
Como confirmar se um fornecedor está certificado
Um fornecedor dizer "nós seguimos a ISO 9001" não prova certificação. Declaração de conformidade e certificado acreditado são coisas diferentes, e confundir as duas expõe sua fábrica a receber material de uma empresa cujo certificado nem cobre o processo que você contratou. A verificação cabe ao comprador, antes da primeira ordem de compra e na renovação do cadastro.
O sistema oficial Certifiq do Inmetro centraliza certificados válidos, histórico de certificações, organismo certificador e classificação por código NACE, e foi desenvolvido em parceria com os comitês da qualidade da ABNT. É ali que você confirma se uma unidade fabril está efetivamente certificada por um organismo acreditado, em vez de confiar numa cópia em PDF enviada por e-mail.
Os sete passos da conferência
- Peça o número do certificado ao fornecedor, porque sem número não há consulta confiável.
- Consulte o número no Certifiq, porque é a base oficial dos certificados emitidos por organismos acreditados no país.
- Confirme que o organismo certificador é acreditado pelo Inmetro, porque certificado sem acreditação não tem o mesmo valor de prova.
- Confira o escopo, isto é, quais processos, produtos e unidades estão cobertos, porque a certificação pode valer para uma planta e não para outra.
- Verifique a validade e o histórico de certificações, porque um certificado vencido ou suspenso não sustenta sua decisão de compra.
- Compare o código NACE com o produto ou serviço contratado, porque um escopo de montagem não comprova, por si só, um processo de usinagem ou de envase.
- Registre número, escopo, unidade, validade e organismo no cadastro de fornecedores e vincule esses dados a ordens de compra, lotes e inspeções, porque a prova precisa aparecer no momento da auditoria e da análise de risco.
Feita assim, a consulta também apoia auditorias de segunda parte, aquelas em que sua empresa avalia o fornecedor com critérios próprios. Em alimentos, embalagens e usinagem, onde a rastreabilidade pesa, esse registro no cadastro transforma uma conferência pontual em controle contínuo da cadeia de suprimentos.
Os sete blocos de requisitos da norma
A cláusula 8, de operação, é onde o PCP mais aparece, porque é nela que moram ordem de produção, compras, liberação e controle de saídas não conformes. Mas ela não se sustenta sozinha. Sem contexto, liderança, planejamento, apoio, medição e melhoria, a operação vira execução sem direção, e o auditor percebe isso rápido.
As cláusulas 4 a 10 formam a estrutura completa do sistema. A norma descreve o que deve ser feito, com objetivos e evidências, sem prescrever a ferramenta. Você pode controlar num ERP, numa planilha bem governada ou num quadro físico, desde que o controle exista, seja seguido e gere registro confiável. Essa distinção importa, porque muita empresa compra ferramenta achando que comprou sistema.
Cláusulas da ISO 9001 2015 e exemplos no PCP
| Cláusula | Tema | O que a norma pede | Exemplo no PCP |
|---|---|---|---|
| 4 | Contexto da organização | Entender o contexto interno e externo e as partes interessadas | Mapear clientes-chave e capacidade das máquinas |
| 5 | Liderança | Direção assume o sistema e define a política da qualidade | Diretoria aprova metas de OTIF e de perdas |
| 6 | Planejamento | Tratar riscos e oportunidades e definir objetivos mensuráveis | Plano mestre de produção com cenários de demanda |
| 7 | Apoio | Recursos, competência, infraestrutura e informação documentada | Treinamento de operadores e controle de versões de roteiros |
| 8 | Operação | Controlar produção, compras, liberação e não conformidades | Ordem de produção, inspeção e rastreio por lote |
| 9 | Avaliação de desempenho | Monitorar, medir, auditar e analisar resultados | Painel de OTIF e auditoria interna |
| 10 | Melhoria | Tratar não conformidades e melhorar continuamente | Ação corretiva após reclamação de cliente |
Leia a tabela da esquerda para a direita e depois de volta. A cláusula 4 pergunta em que ambiente sua fábrica opera e quem depende dela. A 5 cobra que a direção assuma metas e recursos, em vez de delegar tudo ao setor da qualidade. A 6 transforma riscos em objetivos mensuráveis, a 7 garante gente treinada e roteiro na versão certa, e a 8 executa sob controle. A 9 mede e audita, e a 10 corrige a causa, não só o sintoma.
Um exemplo ajuda a tirar isso do abstrato. Numa fábrica de embalagens, a cláusula 6 pode virar um plano mestre com três cenários de demanda, pessimista, provável e otimista, cada um com impacto em compra de filme e ocupação de extrusoras. A cláusula 9 vira um painel de OTIF revisado pela direção todo mês, com os atrasos separados por causa, falta de material, setup longo ou fila em impressão. Quando um cenário erra por dois meses seguidos, a revisão ajusta premissas, e isso é a cláusula 10 trabalhando.
A estrutura de 2015 é compartilhada por outras normas de sistemas de gestão, o que facilita integrar qualidade, meio ambiente e segurança sem criar três sistemas paralelos.
Para usar a tabela como diagnóstico, faça duas perguntas por linha. Primeiro, essa rotina já existe na minha fábrica, mesmo com outro nome? Segundo, ela deixa registro que outra pessoa consegue conferir depois? As cláusulas com rotina, mas sem registro, são seu ponto de partida mais barato. As que não têm nem rotina exigem desenho de processo antes de qualquer formulário.
Previsão de demanda qualitativa no planejamento
A previsão de demanda entra no sistema pelas cláusulas 6 e 8, porque a norma pede planejamento baseado em requisitos, riscos e capacidade real. Prever não é adivinhar um número bonito para a reunião comercial. É produzir uma premissa registrada, que alimenta compra, plano mestre e promessa de prazo, e que depois será comparada com o vendido para medir o erro.
O histórico de vendas resolve bem itens estáveis, mas ele não basta quando há produto novo, lançamento, entrada ou saída de um cliente grande, mudança de regulação ou efeito de safra. Nesses casos, entram os métodos qualitativos, que organizam julgamento de pessoas que conhecem mercado e cliente. Para aprofundar a montagem dessa rotina, vale estudar como estruturar a previsão de demanda na indústria conectada ao plano de produção.
Métodos qualitativos de previsão e como combiná-los com o histórico
| Método qualitativo | Quando usar | Limite principal | Como combinar com histórico |
|---|---|---|---|
| Opinião de especialistas | Produto novo sem histórico | Depende de poucas vozes | Validar contra vendas dos últimos 12 meses |
| Painel de consenso (Delphi) | Decisões de longo prazo com incerteza | Demora várias rodadas | Ajustar a série histórica pelo cenário acordado |
| Opinião da força de vendas | Clientes B2B com pedidos previstos | Viés otimista em períodos de meta | Comparar a previsão com pedidos confirmados |
| Pesquisa com clientes | Itens sob encomenda com carteira aberta | Intenção nem sempre vira pedido | Usar como faixa de cenário, não como valor único |
| Análise de tendência setorial | Mudança de regulação ou safra | Difícil de quantificar | Ajustar o fator de sazonalidade |
A combinação que funciona no chão de fábrica segue uma lógica simples. Use o histórico dos últimos 12 meses como base, ajuste com a informação qualitativa, registre as premissas como informação documentada, revise todo mês e meça o erro da previsão por família de produto. Premissa sem registro vira opinião solta, e ninguém consegue aprender com ela no mês seguinte.
Imagine uma fábrica de móveis lançando uma linha sem histórico. O painel comercial estima entre 200 e 260 unidades por mês, com base em lojas parceiras e itens parecidos. O plano usa 200 para compra de matéria-prima, evitando estoque parado de painel e ferragens, e 260 para checar capacidade de máquina, garantindo que corte e borda aguentem o cenário alto sem prometer prazo impossível. A faixa, e não um número único, é o que protege caixa e prazo ao mesmo tempo.
Para a previsão alimentar o plano mestre, siga três movimentos. Primeiro, converta o cenário escolhido em volume por família de produto e por mês. Segundo, compare esse volume com a capacidade das máquinas e com o prazo de compra de matéria-prima. Terceiro, meça o erro mensalmente, comparando previsto e vendido por família, e leve o desvio recorrente à análise crítica da direção.
O cuidado final é de linguagem e de decisão. Opinião não é número exato, mesmo quando vem de quem mais entende do cliente. Trate a estimativa qualitativa como faixa com premissas, revise quando o pedido firme entrar e nunca deixe uma previsão otimista virar compra automática sem checagem de capacidade.
Como o ciclo PDCA roda no chão de fábrica
O PDCA é o motor que faz as cláusulas saírem do papel. Planejar, fazer, verificar e agir não são fases de um projeto com data para acabar, e sim um ciclo que gira toda semana no PCP. Cada volta completa gera registros que alimentam a volta seguinte, e é essa ligação que o auditor testa. Para conectar esse giro a uma rotina ampla de melhoria contínua, trate cada etapa como dona de um registro específico.
A figura abaixo resume as quatro etapas na ordem em que elas se repetem na operação.
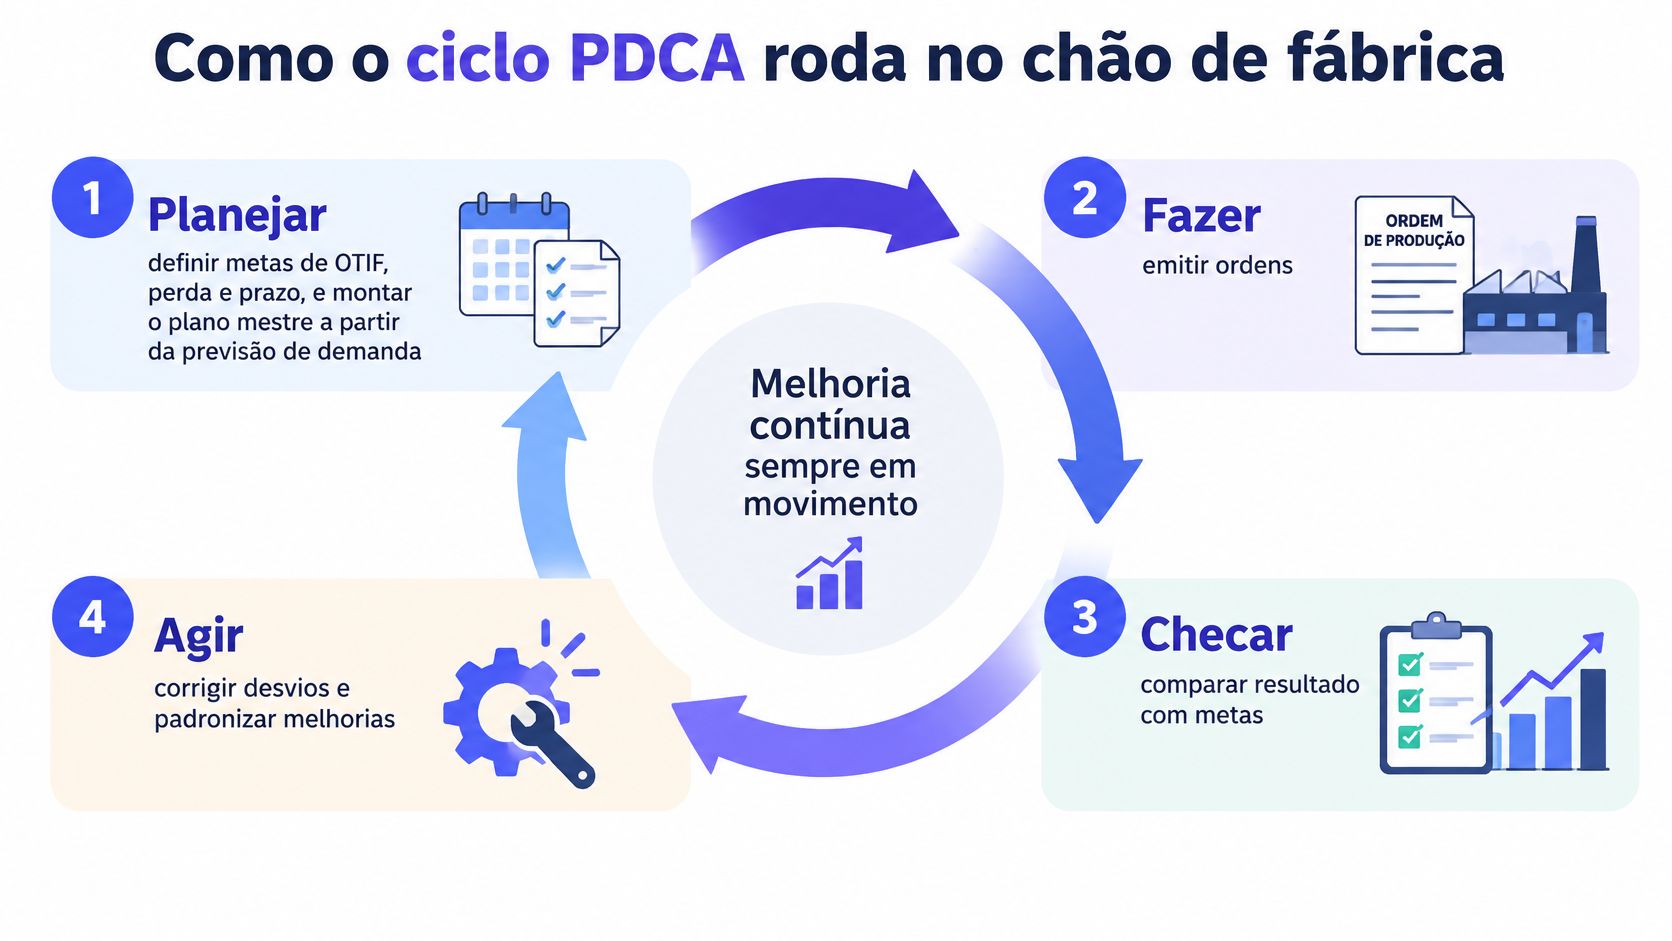
1. Planejar. Defina metas de OTIF, perda e prazo, e monte o plano mestre a partir da previsão de demanda e da capacidade disponível. O registro que comprova essa etapa é o plano aprovado, com cenários, premissas e responsáveis, não uma conversa de corredor.
2. Fazer. Emita as ordens e registre consumo, quantidades produzidas e refugo por lote, no momento em que acontecem. Se o apontamento fica para o fim do turno ou do mês, o dado nasce impreciso e contamina a verificação.
3. Verificar. Meça os indicadores, compare com a meta e conduza auditoria interna e análise crítica pela direção. O registro aqui é o painel com desvios classificados por causa provável, pronto para decisão, e não uma lista de números sem leitura.
4. Agir. Abra ação corretiva quando o desvio se repete e ação sobre o risco quando ele aparece antes da falha, como um fornecedor único para um item crítico. Padronize o que funcionou, atualize roteiro ou instrução e verifique a eficácia depois de aplicada.
O vídeo a seguir ajuda a visualizar esse giro aplicado a processos reais de gestão.
Numa fábrica de embalagens com OTIF de 85% como exemplo de trabalho, a verificação pode mostrar que os atrasos se concentram nas trocas de ferramenta. A ação, então, não é cobrar mais esforço da equipe. É padronizar o setup, preparar a ferramenta seguinte com antecedência e reajustar a sequência de ordens na semana seguinte, agrupando itens da mesma família. Na volta seguinte do ciclo, o indicador diz se a ação resolveu.
Sem registro, o ciclo para. A meta sem plano vira desejo, a produção sem apontamento vira memória e a correção sem verificação vira tentativa. O PDCA só existe quando cada etapa entrega para a próxima uma evidência que pode ser lida, medida e contestada.
Quais evidências o auditor procura
O auditor não coleciona formulários bonitos. Ele procura evidência objetiva que conecte documentação, processo produtivo e produto certificado, numa cadeia sem elos faltando. Segundo requisitos publicados pelo Inmetro para auditorias do sistema de gestão, o fornecedor deve disponibilizar documentos do SGQ e registros do processo produtivo com identificação clara do objeto da certificação, e a auditoria deve usar a edição vigente da ISO 9001 ou da ABNT NBR ISO 9001, preservando requisitos específicos do regulamento aplicável.
Um procedimento isolado, portanto, não comprova conformidade. É preciso demonstrar o caminho completo, do pedido à liberação, com o mesmo identificador amarrando as pontas. Para o PCP, controle por lote, baixa de componentes, registro de produzidos e rejeitados e vínculo entre roteiro e ordem de produção formam essa trilha auditável.
Cadeia de evidências que o auditor procura
| Elo da cadeia | Registro que comprova | Erro comum |
|---|---|---|
| Pedido do cliente | Pedido com prazo e especificação confirmados | Prazo digitado sem checar capacidade |
| Planejamento | Plano mestre e cenários de demanda aprovados | Plano atualizado só em planilha paralela |
| Ordem de produção | Ordem vinculada ao roteiro e ao pedido | Ordem emitida sem número de lote |
| Consumo de matéria-prima | Baixa por lote no momento do consumo | Baixa lançada em lote mensal |
| Inspeção | Registro de aprovados e rejeitados com critério | Inspeção sem critério documentado |
| Não conformidade | Registro com causa e ação corretiva | Ação registrada sem verificação de eficácia |
| Liberação e expedição | Registro de liberação vinculado ao lote | Liberação verbal sem registro |
Leia a coluna do erro comum como um roteiro de autodiagnóstico. Prazo prometido sem checar capacidade quebra a cadeia já no primeiro elo, porque tudo o que vem depois nasce atrasado. Plano guardado em planilha paralela, que só uma pessoa atualiza, não é informação controlada. E liberação verbal, por mais experiente que seja quem liberou, não deixa prova para cliente, auditor ou para sua própria equipe no turno seguinte.
Teste rápido: escolha um lote expedido na semana passada e tente reconstruir pedido, ordem, consumo, inspeção e liberação em até uma hora. Onde você travar, a cadeia está quebrada.
O custo de um elo ausente aparece na reclamação de cliente. Numa usinagem, se a ordem tem lote, o consumo está baixado por lote e a inspeção segue critério registrado, a equipe cruza máquina, ferramenta e material e encontra a causa em horas. Se a baixa é lançada num lote mensal genérico, a investigação se arrasta por semanas, porque não há como separar o que foi usado em cada peça. É aqui que o tratamento disciplinado de não conformidade deixa de ser exigência formal e vira velocidade de resposta.
Repare que a rastreabilidade, nesse desenho, não é tarefa administrativa da qualidade. Ela é requisito prático nascido na ordem de produção e mantido por quem aponta consumo e inspeção. Quando cada registro produtivo identifica claramente o objeto certificado, a coleta de evidências para a auditoria vira consulta, e não força-tarefa.
Erros que transformam o sistema em burocracia
Digitalizar formulários não cria um sistema de gestão. Se os registros da fábrica não mudam nenhuma decisão de PCP, você só trocou papel por tela e manteve a burocracia. Um estudo brasileiro publicado em 2025 sobre a implementação da ISO 9001 destaca resistência à mudança, capacitação insuficiente, baixo alinhamento estratégico e dificuldade de aplicar o pensamento baseado em riscos como obstáculos recorrentes, e a CNI, citando dados da Pintec divulgados em 2025, informa que 59,2% das empresas industriais brasileiras utilizam apenas uma ou duas tecnologias digitais.
Os erros abaixo aparecem em fábricas de todos os portes, sempre com correção conhecida.
- Indicador sem dono: corrija definindo responsável e frequência de medição para cada número do painel.
- Retrabalho sem registro: corrija com código de não conformidade que alimenta o PCP e entra na fila de prioridades.
- Auditoria interna só para cumprir calendário: corrija focando nos processos com maior desvio, perda e reclamação recentes.
Quando esses registros passam a decidir, a lógica inverte. Atrasos, perdas e reclamações deixam de ser relatório do mês passado e viram a fila de ações da semana, na ordem em que mais custam para a fábrica.
Confirme o escopo antes de iniciar a certificação
Antes de contratar consultoria ou organismo certificador, defina o escopo, ou seja, quais processos, produtos e unidades entram na certificação. Escopo mal desenhado gera dois problemas opostos, certificar menos do que o cliente exige ou incluir área sem controle maduro e travar a auditoria inteira. A decisão é de gestão, não de preenchimento de formulário.
Quatro passos organizam essa definição sem promessa milagrosa.
- Liste os processos que geram pedido, produção e expedição, do primeiro contato comercial à entrega.
- Nomeie um responsável por cada registro da cadeia de evidências, porque registro sem dono não se mantém.
- Identifique onde os dados hoje se perdem, em planilhas paralelas, papel ou sistemas que não conversam entre si.
- Peça ao organismo certificador a visão do escopo antes de assinar, para alinhar expectativa, unidades e processos cobertos.
Um ERP industrial apoia esse desenho quando mantém a trilha sem coleta manual duplicada. O sistema atualiza automaticamente baixas de matéria-prima, entradas de produto acabado e quantidades comprometidas, com rastreio de lote e série, o que sustenta justamente os elos de consumo e liberação da cadeia. Na primeira etapa da implantação, processos, cadastros, integrações e riscos são definidos com quem responde pela operação, e antes de contratar você pode acessar uma base de teste para validar a experiência do produto na sua rotina.
Antes de qualquer contrato, responda com franqueza: quais registros eu teria de apresentar amanhã, lote a lote, se um auditor pedisse a cadeia completa de um pedido já expedido?
Se a resposta exigir caçar papel em três gavetas e duas planilhas, seu trabalho começa por aí. Arrume a cadeia no escopo certo, com dono por registro, e a certificação passa a ser consequência de uma operação controlada, não um projeto paralelo disputando tempo com a produção.
Se a sua fábrica precisa transformar ordens, lotes, inspeções e indicadores em evidências confiáveis sem montar uma operação paralela em planilhas, conheça como a Sensio conecta PCP, estoque, produção e expedição num único fluxo com rastreio por lote. Acesse Sensio, teste a base com a sua rotina e veja se a cadeia de registros da sua fábrica fica pronta para decidir melhor e para qualquer auditoria.