Análise preditiva na indústria: como aplicar na manufatura
Análise preditiva na manufatura: entenda conceitos, modelos, benefícios e como integrar à sua fábrica para prever falhas, demanda e otimizar produção.
Na segunda-feira, o PCP recebe um pedido urgente de um cliente importante. A equipe corre para confirmar a programação, mas descobre que a matéria-prima está em ruptura. A compra foi calculada pela média dos últimos meses, sem considerar a sazonalidade do produto, o prazo real do fornecedor ou a concentração de pedidos em determinados itens. O resultado aparece rapidamente: a ordem atrasa, o estoque de produto acabado não cobre a necessidade e o gestor precisa escolher entre reprogramar a fábrica, comprar mais caro ou explicar o atraso ao cliente.
Esse tipo de situação ainda faz parte da rotina de muitas indústrias brasileiras. Planilhas estáticas e decisões baseadas apenas na experiência ajudam, mas perdem força quando o mix cresce, os prazos diminuem e os dados de vendas, estoque e produção ficam separados. A análise preditiva muda essa lógica porque transforma o histórico operacional em um sinal antecipado para decidir antes da ruptura, da parada ou do gargalo.
O PCP costuma começar pela análise descritiva porque já possui relatórios de produção, vendas e estoque. O salto de maturidade acontece quando esses relatórios deixam de ser apenas um registro do passado e passam a orientar uma ação antecipada.
Os ingredientes mínimos
Um modelo precisa de dados confiáveis, variáveis que tenham relação com o problema, um método estatístico ou de machine learning e uma forma de entregar o resultado a quem decide. Histórico de vendas sem cadastro consistente de produtos pode distorcer a previsão. Apontamentos de parada sem causa padronizada podem dificultar a identificação de risco de falha.
Por isso, a análise preditiva não deve ficar isolada em um painel que ninguém consulta. O resultado precisa aparecer no fluxo do PCP, na sugestão de compra, na programação ou no alerta de manutenção. Se o sistema prevê uma ruptura, mas o comprador só descobre o risco ao abrir um relatório manualmente, a previsão ainda não virou decisão.
Três aplicações diretas na manufatura
A análise preditiva ganha valor quando responde a uma pergunta operacional concreta. Na manufatura, três aplicações formam uma combinação especialmente útil: antecipar falhas, estimar demanda e ajustar a produção à capacidade disponível.
A manutenção preditiva é a aplicação mais conhecida. Sensores e apontamentos podem acompanhar vibração, temperatura, corrente elétrica, horas de operação e histórico de quebras. Se o padrão atual se aproxima de condições que precederam falhas anteriores, a equipe pode programar uma inspeção ou uma intervenção durante uma janela planejada, em vez de esperar a máquina parar durante uma ordem urgente.
Na previsão de demanda, o modelo olha para vendas por produto, cliente, período, região ou canal. A pergunta deixa de ser “quanto vendemos em média?” e passa a ser “quais condições costumam anteceder o aumento ou a queda deste SKU?”. Uma indústria alimentícia pode separar itens de consumo recorrente de produtos sujeitos a sazonalidade. Uma fábrica moveleira pode observar a variação por linha, acabamento e canal de venda.
O terceiro uso conecta os dois anteriores ao chão de fábrica. A otimização da produção combina demanda prevista, estoque disponível, capacidade dos recursos, tempos de processo, setups, materiais e prioridades comerciais. O PCP pode perceber que produzir um item agora reduz o risco de ruptura, mas também bloqueia um recurso necessário para uma ordem com prazo mais crítico.
| Aplicação | Problema que resolve | Dados principais | Ganho típico |
|---|---|---|---|
| Previsão de falhas | Paradas não programadas e manutenção emergencial | Sensores, horas de uso, ocorrências e histórico de manutenção | Mais previsibilidade para intervir e comprar peças |
| Previsão de demanda | Ruptura, excesso de estoque e compras desalinhadas | Vendas, consumo, sazonalidade, pedidos e comportamento por SKU | Estoque mais coerente com a necessidade provável |
| Otimização da produção | Gargalos, sequenciamento ruim e atrasos | Capacidade, roteiros, ordens, setups, materiais e prioridades | Programação mais aderente aos recursos disponíveis |
Demanda, produção e estoque na mesma conversa
Considere um fabricante de embalagens que recebe pedidos com grande variação de volume. A previsão identifica uma possível elevação da demanda de determinada especificação. O sistema não deve apenas sugerir a compra de matéria-prima. Ele também precisa verificar se existe capacidade no processo de impressão, se o acabamento será um gargalo e se o estoque atual atende ao período de reposição.
É essa conexão que diferencia uma previsão isolada de uma decisão integrada. O gestor não precisa seguir o modelo sem questionar. Ele precisa enxergar o impacto de cada alternativa antes de liberar a ordem.
Na previsão de séries mensais de vendas de caminhões betoneiras, uma pesquisa do Insper disponibilizada pelo Maxwell, da PUC-Rio utiliza abordagens com regressão, transformações logarítmicas e diferenciação. A relevância prática está em tratar tendência, sazonalidade e não estacionariedade, problemas comuns quando o PCP tenta planejar com séries que mudam ao longo do tempo.
Modelos e algoritmos que movem a previsão
O algoritmo não substitui o conhecimento do processo. Ele organiza evidências para apoiar uma decisão. A escolha deve considerar a qualidade do histórico, a complexidade do padrão, a necessidade de explicação e o tempo disponível para agir.
A regressão linear costuma ser uma porta de entrada adequada quando a relação entre as variáveis é relativamente estável. Um exemplo seria estimar a taxa de refugo a partir de condições de processo, como temperatura, velocidade ou lote de matéria-prima. O modelo é simples de interpretar, o que facilita a conversa entre dados, qualidade e produção.
As séries temporais são apropriadas quando o tempo é a principal estrutura do problema. Métodos como ARIMA, Prophet e suavização exponencial podem apoiar previsões de demanda quando existem tendência e sazonalidade identificáveis. A pesquisa brasileira sobre vendas de caminhões betoneiras mencionada anteriormente reforça a importância de tratar transformações e comportamento temporal antes de confiar na previsão.
Árvores de decisão e Random Forest ajudam em classificações de risco. O modelo pode separar equipamentos com maior e menor probabilidade de falha usando variáveis de vibração, temperatura, corrente e histórico de intervenção. Para ampliar o diagnóstico de comportamentos fora do padrão, o PCP e a manutenção também podem consultar uma abordagem de detecção de anomalias aplicada a dados operacionais.
Redes neurais e LSTM fazem mais sentido quando há grande volume de registros e padrões não lineares, como consumo de energia por turno ou comportamento complexo de uma linha. Elas podem capturar relações difíceis de representar com regras simples, mas costumam exigir mais cuidado para explicar por que determinada previsão apareceu.
| Modelo | Caso de uso na fábrica | Dados necessários | Quando evitar |
|---|---|---|---|
| Regressão | Estimar consumo, refugo ou tempo de processo | Variáveis operacionais consistentes e histórico rotulado | Quando há relações muito não lineares ou dados insuficientes |
| Séries temporais | Prever demanda, consumo e carga futura | Histórico ordenado por período, calendário e eventos relevantes | Quando a série tem muitas interrupções ou mudanças sem registro |
| Árvores e Random Forest | Classificar risco de falha ou atraso | Variáveis de processo, ocorrências e resultados conhecidos | Quando a equipe precisa de uma explicação causal, não apenas preditiva |
| Redes neurais e LSTM | Reconhecer padrões complexos em sinais e consumo | Grande volume de dados bem estruturados | Quando a infraestrutura e a validação não justificam a complexidade |
Comece pelo modelo que o time consegue usar
Uma previsão ligeiramente mais simples, mas incorporada à rotina, pode ser mais útil do que um modelo sofisticado que ninguém compreende ou valida. Compare o resultado com períodos históricos, observe os erros por família de produto e verifique se o modelo melhora a decisão real.
A complexidade deve crescer apenas quando o problema exigir. Para o PCP, a pergunta central não é qual algoritmo parece mais avançado. É qual modelo entrega um sinal confiável no prazo em que a fábrica ainda consegue alterar compras, sequência ou capacidade.
Benefícios mensuráveis para a indústria
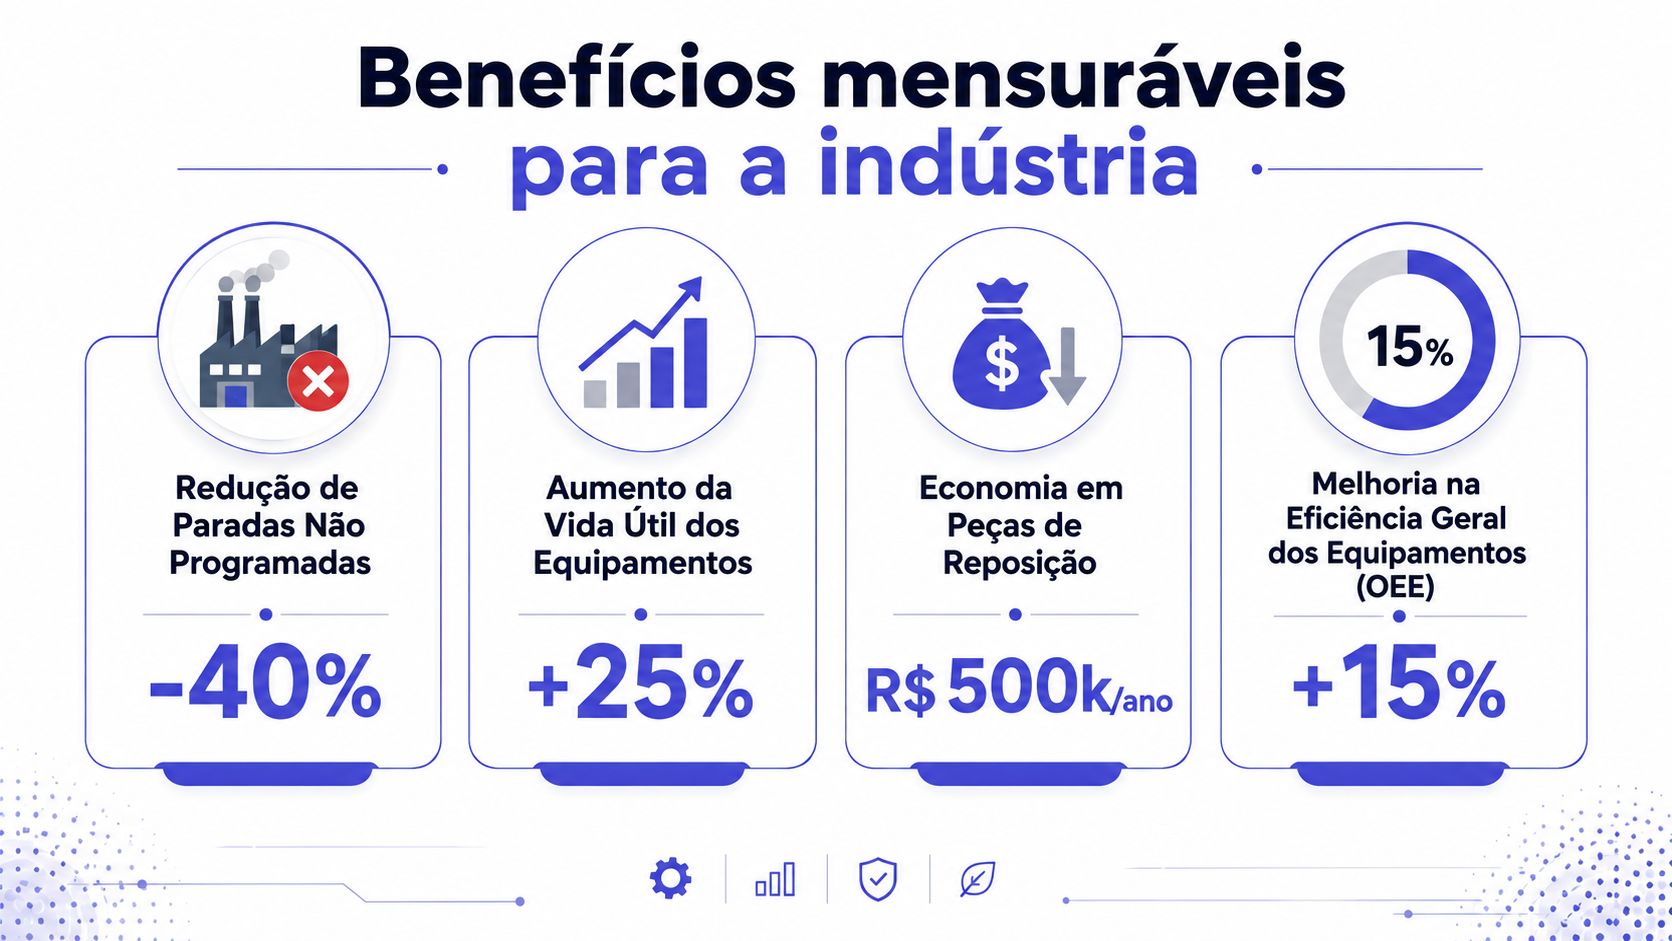
O gestor industrial pode testar a análise preditiva nos indicadores que já orientam o PCP: OTIF, acurácia do forecast, nível de serviço, giro de estoque, horas de parada, aderência ao plano, refugo e utilização de capacidade. A pergunta prática é simples: a previsão mudou uma compra, uma sequência ou uma alocação de capacidade, e essa decisão melhorou prazo, risco ou custo?
O mercado brasileiro de analytics já trata essa aplicação como uma frente de negócio, não apenas como experimento. Um relatório sobre o mercado brasileiro de análise de dados estimou o setor em US$ 1.849,7 milhões em 2024 e projetou US$ 59.222,5 milhões em 2035. Trata-se de uma projeção da Spherical Insights baseada no crescimento esperado da adoção de IA corporativa, portanto o valor indica uma expectativa de expansão, não um resultado garantido. A mesma fonte aponta a análise preditiva como o segmento de maior participação em 2024.
Onde o resultado aparece primeiro
Em uma fábrica com capital de giro pressionado, o estoque costuma ser um bom ponto de partida. Uma previsão mais coerente ajuda a distinguir itens de giro recorrente, componentes críticos e materiais sujeitos a oscilações. O objetivo não é reduzir estoque de forma automática. É evitar dinheiro parado em materiais sem necessidade e, ao mesmo tempo, impedir que falte insumo para uma ordem prioritária.
Na manutenção, a equipe pode acompanhar a proporção de intervenções planejadas em relação às emergenciais. Na produção, pode medir quantas reprogramações ocorreram porque a demanda mudou, o material faltou ou um recurso ficou indisponível. O modelo demonstra valor quando altera uma decisão concreta, como antecipar uma compra, reorganizar a sequência ou reservar capacidade.
Dados oficiais do IBGE, com recuo mensal e crescimento anual limitado no período citado, reforçam um cuidado importante: o PCP não deve planejar como se a demanda seguisse uma linha reta. Cenários alternativos ajudam a equilibrar compras excessivas e falta de insumos.
A aplicação à demanda pode ser aprofundada em modelos de inteligência artificial para previsão de demanda, associando a previsão a regras de estoque, capacidade e aprovação humana.
O vídeo abaixo ajuda a visualizar essa conexão entre previsão e decisão industrial.
Quando a previsão erra e como se proteger
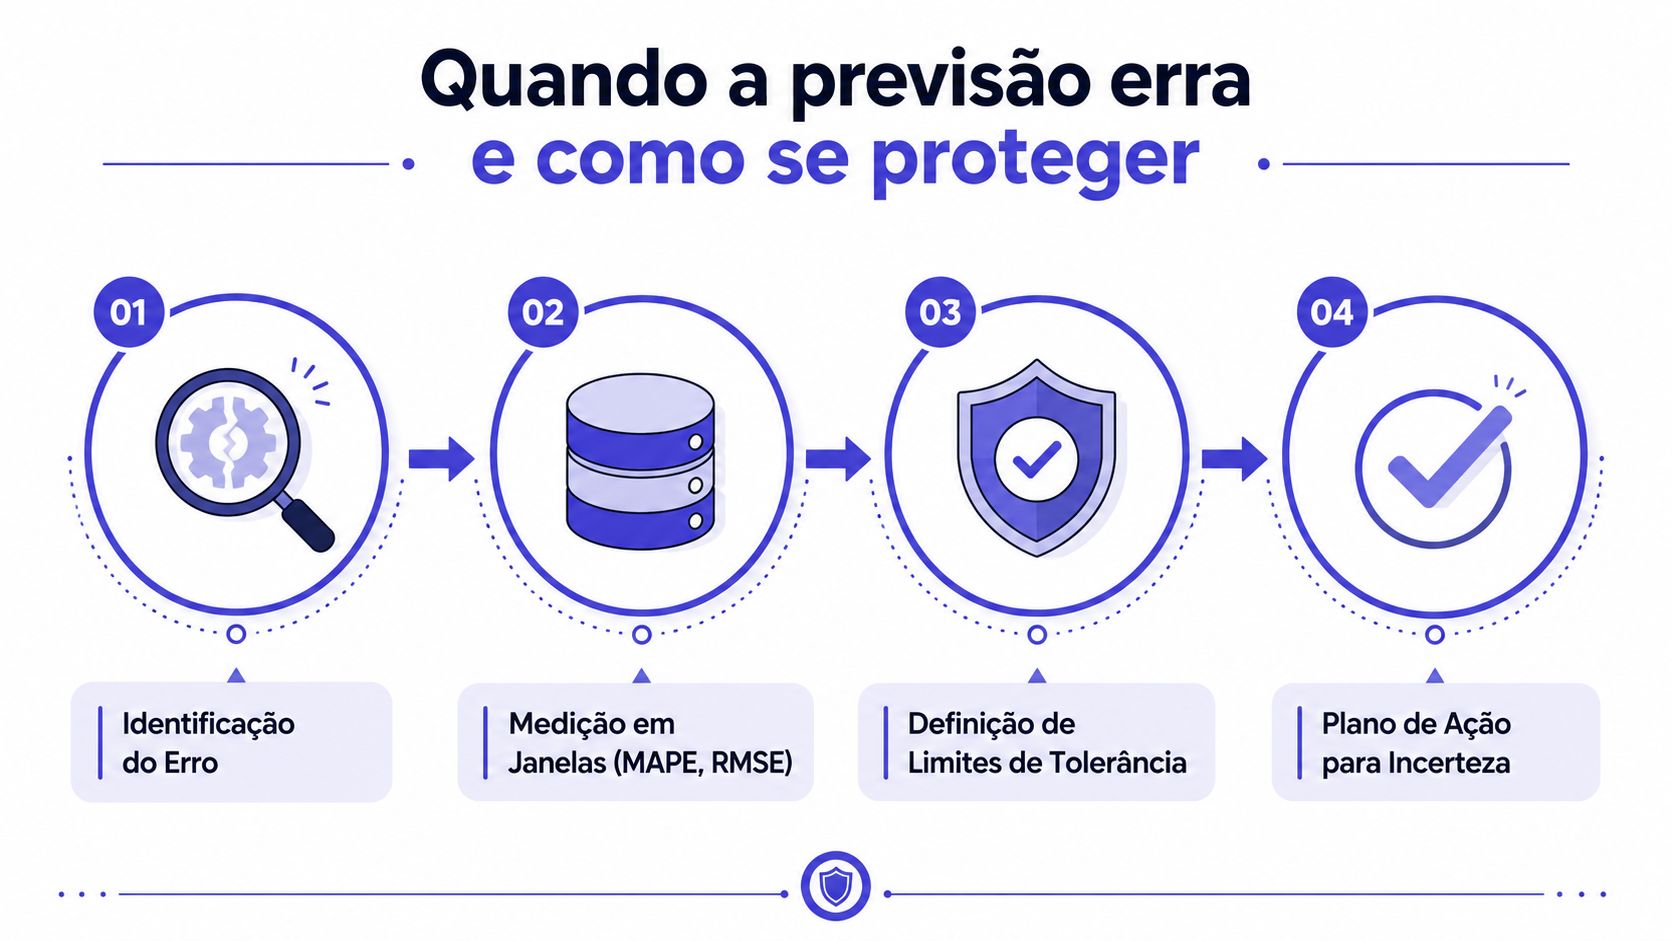
Nenhum modelo preditivo elimina a incerteza. O risco começa quando o PCP trata o número gerado pelo sistema como uma ordem incontestável, sem observar a faixa provável, a qualidade dos dados e as mudanças recentes na carteira.
Uma previsão de demanda pode falhar porque um cliente antecipou uma compra, um fornecedor alterou o prazo, um produto foi substituído ou uma condição de mercado mudou. A consequência pode ser excesso de matéria-prima, falta de componente crítico, horas extras, atraso no embarque ou uma sequência de setups que compromete o plano.
Troque o número único por uma faixa
O primeiro controle é medir o erro em janelas temporais. Indicadores como MAPE e RMSE ajudam a comparar previsão e resultado realizado, mas o valor precisa ser interpretado por família, SKU, período e criticidade. Um erro aceitável para um item de baixa prioridade pode ser perigoso para um componente cujo atraso interrompe toda a linha.
Em vez de entregar apenas uma quantidade, o sistema pode trabalhar com uma previsão central e limites inferior e superior. O PCP decide o estoque de segurança considerando a criticidade do item, o lead time, a confiabilidade do fornecedor e a capacidade de reação da fábrica.
Transforme desvio em cenário
Compras e produção devem perguntar o que acontece se a realidade ficar acima ou abaixo do previsto. O exercício pode comparar alternativas como:
- Demanda acima do esperado: verificar qual fornecedor consegue atender, em que prazo e com qual impacto no custo.
- Demanda abaixo do esperado: reduzir a liberação de lotes e preservar caixa, evitando formar estoque sem giro.
- Capacidade menor: reprogramar ordens, terceirizar uma etapa ou priorizar produtos com prazo comercial mais crítico.
- Material atrasado: substituir a sequência, utilizar um insumo alternativo aprovado ou comunicar o cliente antes do vencimento.
Decisão madura: a previsão central orienta o plano, a margem de segurança absorve a variação normal e o plano de contingência limita o dano quando o cenário muda.
O gestor também precisa definir limites de confiança e responsáveis por revisar exceções. Um alerta sem dono vira ruído. Um alerta associado a uma ação, prazo e critério de escalonamento vira controle operacional.
Como integrar análise preditiva ao Sensio
A integração começa com uma pergunta de negócio, não com a escolha de um algoritmo. O gestor deve definir se quer reduzir rupturas, antecipar falhas em um equipamento crítico, melhorar a aderência do plano ou equilibrar estoque e capacidade.
Quatro etapas para sair do dado e chegar à decisão
1. Consolidar o histórico operacional. Reúna ordens de produção, vendas, movimentações de estoque, consumo de matéria-prima, apontamentos de parada, tempos de processo e prazos de fornecedores. Campos como lead time, curva ABC e OEE ajudam a separar o que é relevante do que apenas aumenta o volume de informação.
2. Escolher o caso de uso inicial. A empresa pode começar por previsão de demanda, vida útil de equipamento ou identificação de gargalos. O melhor primeiro projeto é aquele em que a equipe já conhece o processo, mede o resultado e consegue agir quando recebe um alerta.
3. Conectar a previsão ao planejamento. A saída do modelo deve alimentar o MRP, o plano mestre e a programação. Uma mudança na demanda pode gerar uma sugestão de compra reprogramável, alterar a necessidade de produto acabado ou abrir um cenário para comparar lotes e prioridades. O intervalo de confiança pode apoiar uma folga de segurança ajustável, em vez de transformar a previsão em quantidade fixa.
4. Colocar o resultado no turno. Dashboards, alertas e listas de exceção precisam estar disponíveis para o gestor, o comprador e o responsável pela produção. A equipe deve saber qual risco foi identificado, qual dado sustentou o alerta e qual ação está sendo recomendada.
O guia sobre integração entre IA e ERP industrial ajuda a organizar essa conexão entre modelos e processos. O ponto operacional é evitar um projeto paralelo de dados que não conversa com a ordem de produção, o estoque ou a aprovação de compras.
O que o gestor deve validar
Antes de colocar uma previsão em produção, confirme se os cadastros estão consistentes, se as unidades de medida não mudam entre sistemas e se os eventos fora do padrão foram registrados. Uma promoção, uma parada prolongada ou uma mudança de fornecedor precisa aparecer no histórico para que o modelo não interprete o evento de forma equivocada.
O Sensio reúne recursos de ERP industrial para integrar produção, estoque, vendas e planejamento, incluindo MRP, controle de lotes, ordens de produção, movimentações de materiais e análises de demanda. A decisão de usar qualquer solução deve considerar a aderência dos dados, a capacidade de integração e a facilidade de transformar o resultado em uma rotina de PCP.
Próximos passos para começar na sua fábrica
O primeiro projeto não precisa tentar prever tudo. Comece pelas dores que geram maior impacto no prazo, no estoque ou na capacidade.
Nos primeiros trinta dias, mapeie as principais ocorrências de ruptura, parada não programada e excesso de material em processo. Confirme quais dados existem, quem os atualiza e quais registros apresentam falhas de cadastro ou de apontamento.
Entre trinta e sessenta dias, escolha um único caso de uso. A previsão de demanda de curto prazo ou o risco de falha em um equipamento crítico costuma ser mais fácil de validar porque a equipe conhece o processo e consegue comparar a previsão com o resultado real.
Entre sessenta e noventa dias, rode o modelo em paralelo à decisão humana, registre quando o PCP aceitou ou rejeitou o alerta e compare os resultados. Depois, expanda para um segundo caso de uso e treine a equipe para interpretar faixas de confiança, riscos e cenários, não apenas pontos únicos.
A análise preditiva funciona como um ciclo de melhoria. O modelo aprende com novos dados, o time identifica exceções e a fábrica ajusta regras de estoque, programação e contingência. O objetivo não é encontrar uma previsão perfeita, mas tomar decisões melhores enquanto ainda há tempo para agir.
O Sensio integra produção, estoque, vendas e MRP em uma rotina única, com recursos de previsão e segmentação de demanda para apoiar compras, reposição e planejamento industrial. Visite o Sensio para conhecer como a plataforma pode ajudar sua fábrica a transformar dados operacionais em decisões preditivas aplicáveis ao PCP.


