Controle de perdas na produção: métodos práticos
Aprenda controle de perdas na produção com métodos práticos: causas, indicadores, 5 porquês, TPM, Kaizen e integração com ERP para reduzir desperdícios.
A fábrica fecha o mês com o volume produzido dentro do plano, o OEE médio parece aceitável, mas o caixa aperta, alguns pedidos atrasam e o estoque continua crescendo. Na reunião, cada área apresenta uma explicação: manutenção fala de quebras, qualidade aponta retrabalho, PCP culpa mudanças de prioridade e compras reclama da falta de visibilidade. Enquanto isso, minutos de espera, ajustes, microparadas e materiais consumidos sem gerar produto bom continuam sem classificação.
Esse é o ponto de partida do controle de perdas na produção. A pergunta não é apenas quanto a fábrica produziu, mas quanto tempo, material e capacidade foram consumidos sem entregar valor. Quando a indústria cresce pouco, cada falha pesa mais no custo unitário, no prazo e na produtividade. A produção industrial brasileira encerrou 2025 com alta de apenas 0,6%, abaixo dos 3,1% registrados em 2024, segundo o Jornal Nacional sobre a desaceleração da produção industrial.
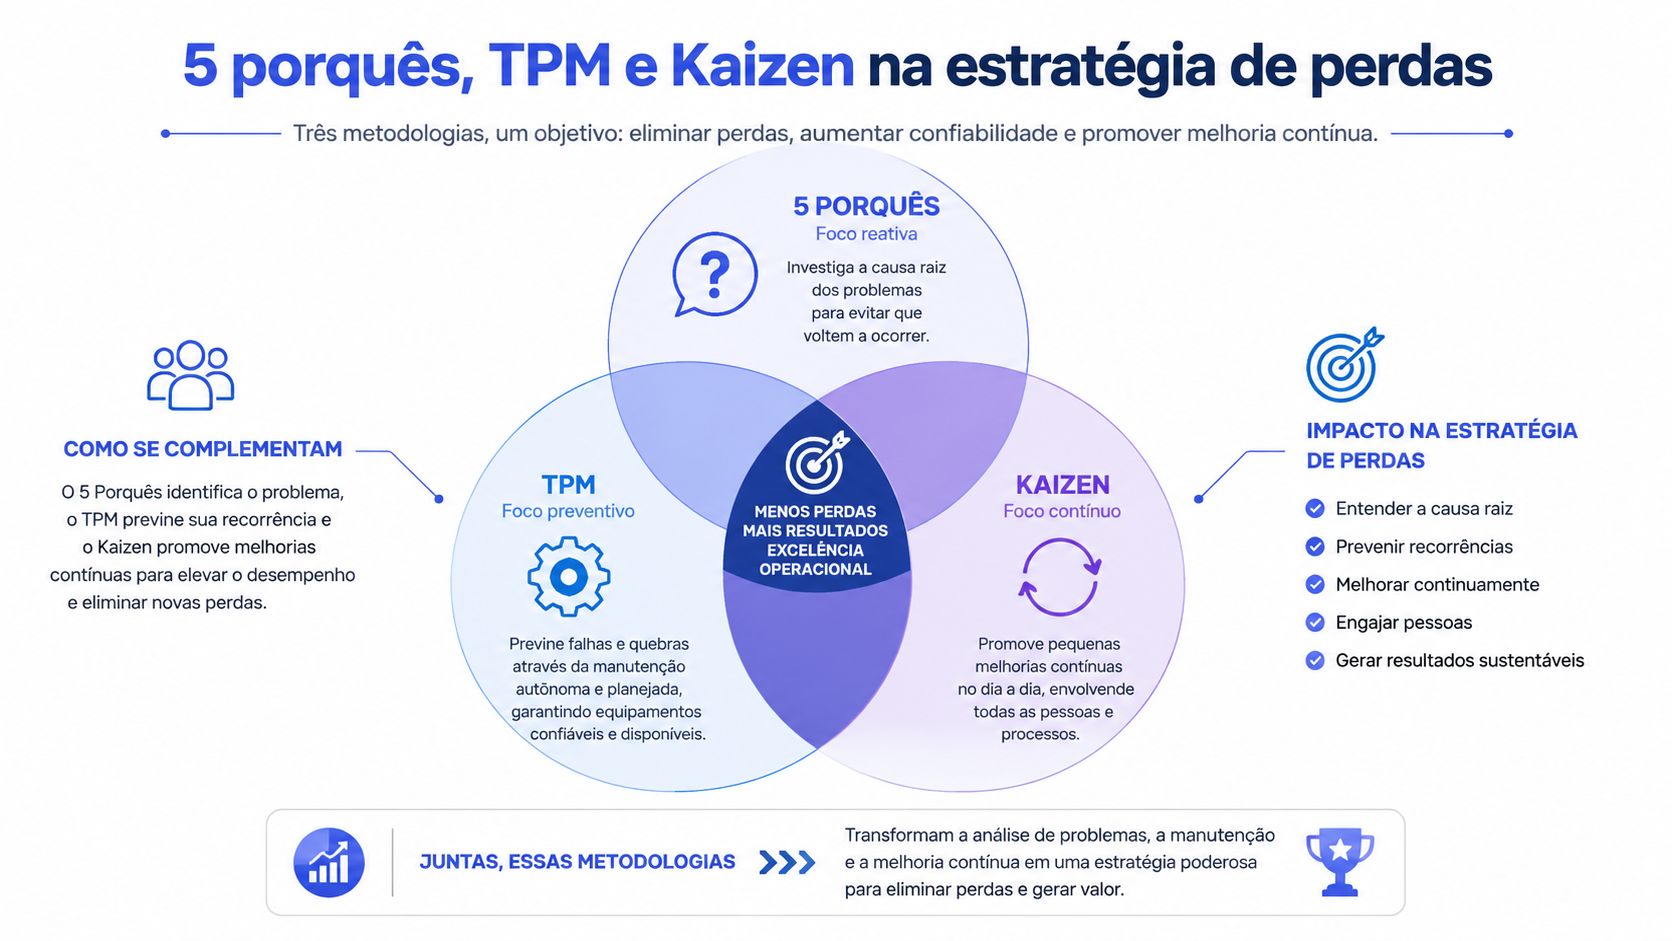
Não use Kaizen para mascarar uma falha básica de manutenção. Não use TPM para adiar uma investigação urgente. E não transforme o 5 porquês em formulário preenchido sem dados.
Plano de ação para reduzir perdas em 30, 60 e 90 dias
Um plano de redução de perdas precisa ter dono, prazo, indicador e critério de revisão. Sem esses quatro elementos, a equipe registra ocorrências, discute causas e volta ao padrão anterior. O horizonte de 30, 60 e 90 dias ajuda a separar fundação, estabilização e integração.
Primeiros 30 dias
A prioridade é tornar o dado confiável. Defina os códigos das seis grandes perdas, treine líderes de turno, estabeleça quem valida os apontamentos e escolha o gargalo para a primeira cronoanálise. O registro deve capturar parada, motivo, duração, ordem, equipamento, peças boas, peças refugadas e retrabalho.
Aplique 5 porquês nas três maiores ocorrências da semana, escolhidas por minutos perdidos, impacto de qualidade ou efeito no prazo. Não tente resolver tudo ao mesmo tempo. Uma causa bem investigada vale mais que uma lista extensa de ações sem acompanhamento.
Do dia 31 ao 60
Com a coleta funcionando, entre na estabilização. Estruture a rotina de TPM no gargalo, incluindo inspeções básicas, padrões visuais, anomalias abertas e responsáveis por cada verificação. Também é o momento de selecionar dois Kaizens de impacto rápido, preferencialmente em microparadas, preparação de setup, abastecimento ou defeitos recorrentes.
As metas de redução de 20% em microparadas e 15% em refugo aparecem no plano de referência, mas não devem ser apresentadas como promessa universal. Só use essas metas se a linha de base estiver validada, o período de comparação for definido e a equipe tiver capacidade para agir sobre as causas.
Do dia 61 ao 90
Integre os KPIs ao ERP, revise os procedimentos operacionais padrão e publique os resultados por equipamento e turno. A revisão quinzenal precisa analisar tendência, eficácia das ações e novas restrições, não apenas conferir se alguém marcou uma tarefa como concluída.
O gatilho de replanejamento pode ser definido internamente. No modelo proposto, uma queda superior a 3 pontos percentuais no OEE dispara a revisão, desde que a empresa esteja usando a mesma regra de cálculo e a mesma base de dados ao longo do período. O plano só permanece vivo quando o gestor cancela ações ineficazes, muda responsáveis e incorpora novas evidências.
Integrando controle de perdas ao ERP e relatórios
A perda que aparece na máquina precisa chegar ao estoque, ao compras e ao atendimento. Se uma ordem consome mais matéria-prima por refugo, o saldo disponível muda. Se uma operação retrabalha parte do lote, a capacidade futura diminui. Se uma parada impede a conclusão, a promessa de entrega precisa ser recalculada antes que o atraso chegue ao cliente.
O fluxo começa no apontamento da ordem de produção. O operador registra a parada, o refugo ou o retrabalho por coletor, terminal ou Kanban de Ordem de Produção. O sistema associa o evento à etapa, ao equipamento, ao turno e ao lote, permitindo que o PCP enxergue a perda no contexto correto.
O dado precisa gerar consequência
Um relatório de perdas não serve apenas para mostrar o que aconteceu. Ele precisa alimentar decisões. Quando o apontamento de refugo baixa automaticamente a matéria-prima correspondente, o estoque deixa de apresentar uma disponibilidade fictícia. Quando o retrabalho volta ao roteiro correto, o planejamento considera a carga real da fábrica.
O cruzamento entre OEE, refugo e MTBF por máquina e SKU também evita médias que escondem problemas. Uma família de produtos pode parecer estável no consolidado, enquanto um SKU específico gera ajustes, consumo acima do padrão e atraso de expedição. O gestor precisa filtrar a análise até chegar à combinação que permite agir.
| Evento na produção | Dado capturado | Automação no ERP Omev |
|---|---|---|
| Parada de máquina | Equipamento, início, fim, motivo e turno | Atualização da disponibilidade e abertura de alerta |
| Refugo | Ordem, etapa, lote, quantidade e motivo | Baixa de matéria-prima e atualização da qualidade |
| Retrabalho | Item, operação, quantidade e causa | Retorno ao roteiro e recálculo da carga |
| Setup | Produto anterior, produto seguinte e duração | Atualização do tempo de produção e análise de troca |
| Falta de insumo | Ordem, material e momento da interrupção | Sinalização ao PCP e revisão da necessidade |
| Perda logística | Espera por movimentação ou abastecimento | Registro da restrição e apoio ao replanejamento |
Em cadeias com baixa visibilidade, controlar apenas a máquina dá uma falsa sensação de eficiência. Levantamentos citados em 2026 apontam que até 20% da produção nacional de grãos pode ser perdida ao longo da cadeia por armazenagem, umidade e limitações logísticas, conforme a análise sobre perdas pós-colheita e rentabilidade. O exemplo é do agronegócio, mas a lógica vale para a manufatura: estoque parado, lote mal controlado e ruptura também destroem resultado sem aparecer como quebra de máquina.
O Sensio oferece recursos como Relatório de Perdas, apontamento por ordem, etapa e lote, Kanban de Ordem de Produção, baixa automática de matéria-prima, controle de estoque e cálculo de necessidades. A decisão correta é avaliar se o fluxo do sistema reproduz a rotina real da fábrica e se cada evento registrado dispara uma ação no PCP, na manutenção, na qualidade ou nas compras.
A implantação deve terminar com um ritual de gestão. O líder acompanha eventos do turno, o PCP revisa impacto no plano, a manutenção trata causas técnicas, a qualidade monitora refugo e a gestão avalia OTIF, estoque e margem. É assim que o controle de perdas deixa de ser uma planilha de apontamentos e passa a proteger o resultado completo da operação.
Se sua fábrica ainda perde tempo, material e prazo sem conseguir localizar a causa, visite a Sensio para conhecer uma abordagem integrada de produção, estoque, perdas e planejamento. Organize os apontamentos do chão de fábrica, conecte-os ao ERP e transforme cada ocorrência em uma decisão prática de PCP.


