Gestão de automação industrial passo a passo
Aprenda como planejar, implementar e operacionalizar a gestão de automação industrial com Sensio, Kanban e MRP, usando dashboards e governança para resultados
A ordem de produção está atrasada, o estoque físico parece suficiente, mas ninguém consegue confirmar quanto de matéria-prima já foi comprometido. O PCP consulta planilhas, o operador informa uma parada que ainda não aparece no sistema e o comprador descobre a ruptura quando o prazo de entrega já está ameaçado. A fábrica tem máquinas, porém continua administrando decisões com dados incompletos.
Esse cenário mostra a diferença entre mecanização e gestão de automação. Comprar um equipamento acelera uma operação específica. Automatizar de verdade conecta máquina, software, estoque, planejamento e pessoas para que a decisão certa aconteça no momento certo. Em 2024, 89,1% das empresas industriais brasileiras investigadas pelo IBGE utilizavam pelo menos uma tecnologia digital avançada, enquanto 41,9% já usavam inteligência artificial, conforme os dados do levantamento do IBGE sobre tecnologias digitais na indústria.
A questão prática não é apenas instalar CLPs, sensores ou robôs. É criar uma operação em que o ERP Sensio receba informações confiáveis do chão de fábrica, transforme essas informações em ordens e necessidades de compra, e devolva prioridades claras para a produção. O roteiro a seguir parte do diagnóstico, passa pela escolha tecnológica, entra na integração com Kanban e MRP, define indicadores e termina com governança e treinamento.
Não estabeleça uma meta sem antes definir o método de medição, a origem do dado, o responsável pelo apontamento e a frequência de análise. Uma meta bem escrita precisa indicar o processo, o indicador, o período de acompanhamento e o responsável pela ação corretiva.
Priorização em uma linha moveleira
Considere uma linha com alta repetição de cortes, variação de modelos na montagem e interrupções frequentes por falta de componentes. A primeira iniciativa não precisa ser um robô na montagem. Pode ser a integração entre roteiro, disponibilidade de material, ordem de produção e confirmação de cada etapa.
A priorização deve considerar repetibilidade, impacto no OTIF, custo da falha, disponibilidade de dados e facilidade de integração. Um estudo brasileiro com empresas e setores automatizados encontrou concentração de projetos no setor automotivo, seguido por alimentos e bebidas, o que reforça a lógica de começar por operações com volume, repetição e impacto operacional mais evidentes, conforme a análise sobre automação em empresas brasileiras.
Não automatize o processo mais chamativo. Automatize primeiro o ponto em que uma informação confiável muda uma decisão importante.
O diagnóstico termina quando a equipe consegue explicar o problema em termos operacionais. “Precisamos de mais tecnologia” é uma constatação vaga. “O PCP libera ordens sem confirmação de disponibilidade de ferragens, e a montagem interrompe a sequência” já permite definir dados, regra, integração e indicador.
Escolhendo processos e tecnologias certas
A escolha tecnológica deve seguir o processo priorizado. Um CLP é adequado para controlar sequências, intertravamentos e variáveis de uma máquina. Sensores IoT ajudam a capturar estado, contagem, temperatura, vibração ou consumo, desde que a equipe saiba como tratar e usar essas informações. Robôs colaborativos podem apoiar tarefas repetitivas, mas exigem avaliação de segurança, ergonomia, layout e estabilidade do ciclo.
Sistemas MES ou MOM ocupam outra camada. Eles organizam a execução, relacionam operações, recursos, operadores e qualidade, e podem fazer a ponte entre o planejamento do ERP e a realidade da fábrica. O ponto crítico é evitar a criação de mais uma tela isolada. A informação precisa chegar ao responsável pelo processo e retornar ao ERP com significado operacional.
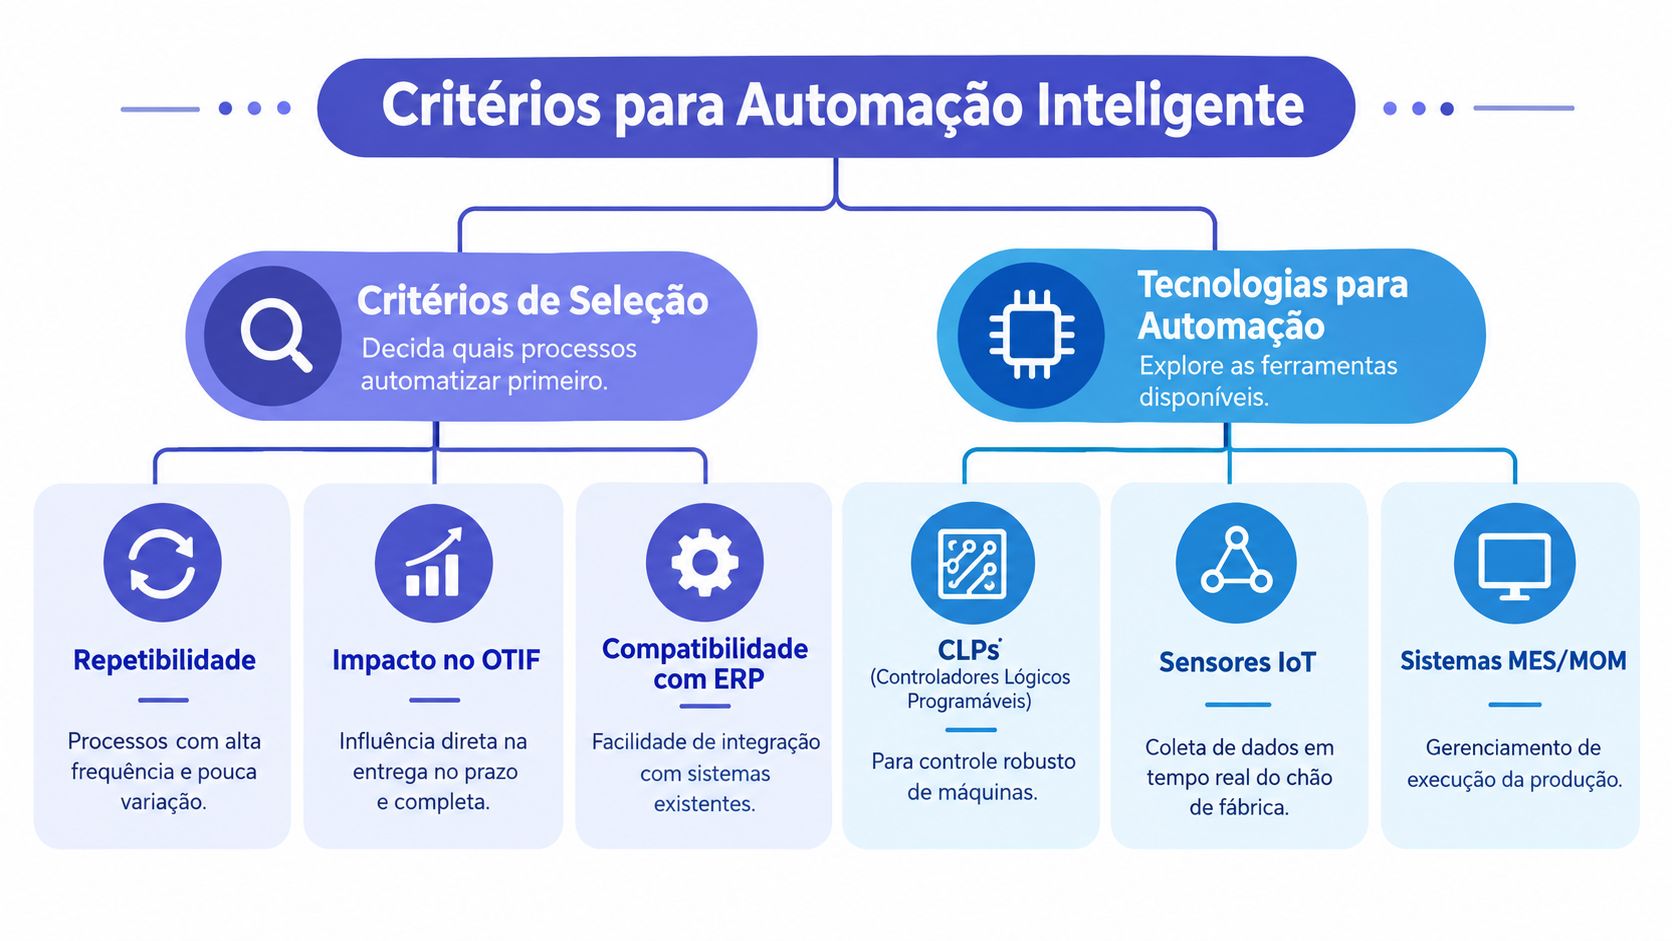
Um portfólio em vez de uma compra isolada
Avalie cada iniciativa em quatro dimensões:
- Impacto operacional: o processo reduz atraso, refugo, espera ou ruptura?
- Qualidade do dado: o equipamento consegue fornecer uma informação consistente?
- Integração: o dado pode ser associado à ordem, ao item, ao lote e ao recurso no Sensio?
- Escalabilidade: a solução funcionará em outras linhas sem multiplicar controles manuais?
A automação de uma máquina crítica pode ter retorno rápido, mas não resolver o atraso se o material continuar indisponível. A coleta ampla de dados pode gerar visibilidade, porém consumir esforço sem alterar decisões. A robótica pode reduzir exposição ergonômica, mas criar dependência de programação e manutenção especializada. Cada alternativa tem custo, complexidade e risco de implantação.
Em 2026, 72% das indústrias brasileiras que investiram em máquinas priorizaram mecanização, enquanto apenas 5% conectaram máquinas em rede, segundo a sondagem sobre máquinas e automação industrial no Brasil. O contraste mostra por que comprar equipamento não basta. A gestão precisa reservar espaço para conectividade, modelo de dados, testes, treinamento e suporte.
Para escolher a arquitetura, defina primeiro os eventos que o ERP precisa receber. Início e fim de operação, parada, quantidade boa, refugo, consumo, lote e necessidade de manutenção costumam ser mais úteis do que coletar tudo sem critério. Depois, confirme se o sinal será obtido pelo CLP, por um sensor adicional, por apontamento assistido ou por integração com um sistema de execução.
A equipe também deve documentar o plano de contingência. Se a rede cair, a produção para ou registra localmente? Se um sensor apresentar leitura inválida, quem valida? Se o roteiro mudar, quem atualiza a lógica? O melhor desenho é aquele que preserva a operação sem permitir que o dado incorreto se torne verdade no ERP.
Para complementar a avaliação de soluções e rotinas, consulte o conteúdo sobre ferramentas de automatização industrial, sempre relacionando a ferramenta ao gargalo que o diagnóstico identificou.
Integrando ERP Sensio e automatizando Kanban e MRP
A integração deve ser desenhada antes da instalação definitiva dos equipamentos. O ERP precisa saber qual é a ordem, qual produto será fabricado, qual roteiro se aplica, quais materiais estão comprometidos e quais eventos confirmam a execução. Sem essa definição, a automação pode produzir sinais tecnicamente corretos, mas gerencialmente inúteis.
O fluxo recomendado começa no cadastro e termina na melhoria contínua:
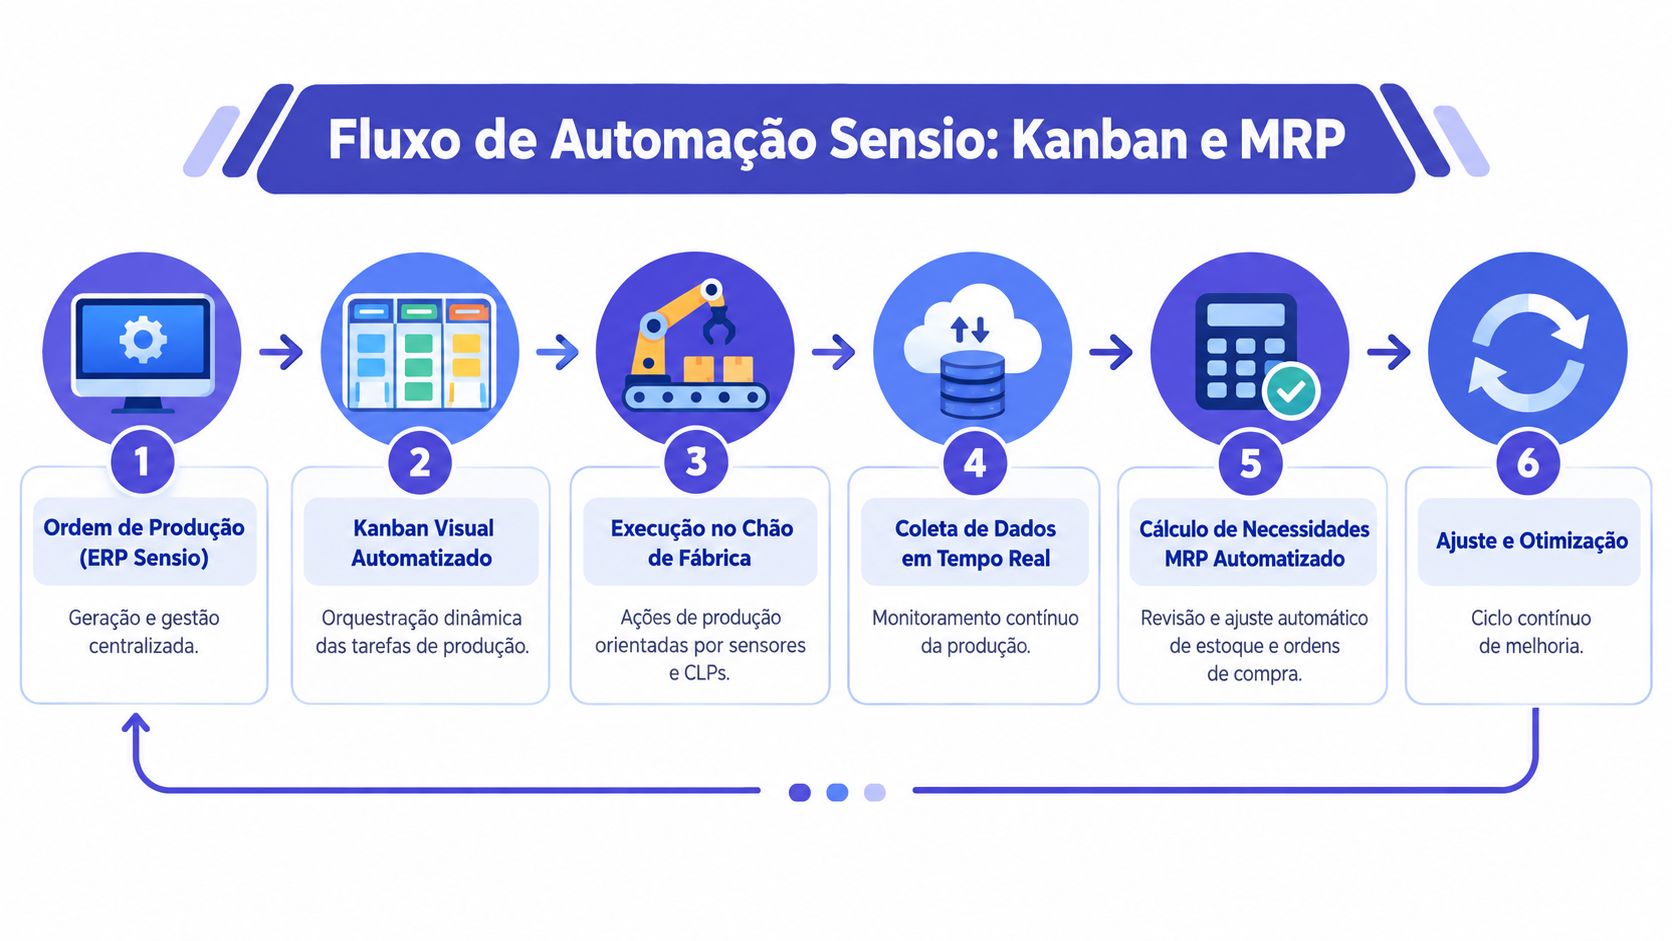
Preparação dos cadastros e parâmetros
No Sensio, a base precisa refletir o processo que realmente existe. Revise produtos, unidades, estruturas, roteiros, recursos, tempos, perdas previstas, lotes e endereços. Se dois nomes diferentes representam o mesmo material, ou se uma operação está ausente do roteiro, o MRP e o Kanban vão apenas reproduzir a inconsistência.
Defina também os critérios de apontamento. A confirmação pode ocorrer por operação, por quantidade, por lote ou por encerramento da ordem, conforme a natureza do processo. Em alimentos, rastreabilidade e lote podem dominar a decisão. Em uma ferramentaria, a sequência de operações e o tempo de máquina podem exigir maior detalhamento. O modelo deve servir à operação sem transformar cada registro em uma tarefa burocrática.
Kanban visual para execução
O Kanban deve representar estados que tenham significado para a equipe. Uma ordem pode estar planejada, liberada, aguardando material, em produção, em inspeção ou concluída. Evite colunas decorativas. Cada mudança de estado precisa indicar uma ação, um responsável ou uma decisão.
A configuração funciona melhor quando o PCP combina o quadro visual com regras de prioridade:
- Disponibilidade de material: não libere uma ordem que criará interrupção previsível.
- Restrição de recurso: priorize conforme máquina, ferramenta, equipe ou turno.
- Prazo de entrega: destaque ordens que ameaçam o compromisso com o cliente.
- Família de produto: agrupe sequências que reduzam trocas e preparação.
- Exceção: sinalize desvios para intervenção, sem esconder a ordem no fluxo.
Quando o operador confirma a execução, o sistema deve refletir a quantidade produzida, a perda, o consumo e o próximo estado da ordem. O valor do Kanban está em reduzir a distância entre planejamento e execução, não em substituir o julgamento do supervisor.
MRP conectado ao chão de fábrica
O MRP depende de estrutura correta, estoque confiável, saldo comprometido e parâmetros de reposição coerentes. A integração deve usar o avanço das ordens para atualizar o consumo e a entrada prevista de produto acabado. Quando uma ordem é cancelada, alterada ou parcialmente produzida, o planejamento precisa recalcular a necessidade correspondente.
O processo de validação deve começar com uma família de produtos. Execute cenários de falta de material, mudança de quantidade, atraso de fornecedor, perda de componente e alteração de prioridade. Compare a recomendação do MRP com a decisão do comprador e do PCP. Se o resultado não fizer sentido, corrija o cadastro ou a regra antes de ampliar o escopo.
O ERP para controle de produção deve ser avaliado por essa capacidade de conectar ordem, estoque e execução, não apenas pela existência de uma tela de planejamento. A direção industrial precisa definir quem pode alterar parâmetros, quem aprova compras sugeridas e como as exceções serão tratadas.
A adoção de IA já entrou em aplicações industriais em tempo real no Brasil. Um levantamento citado pelo Valor sobre o uso de IA na indústria brasileira registrou uso por 66% dos decisores de tecnologia operacional, enquanto 38% relataram implementações maduras em larga escala. Esse dado não elimina a necessidade de governança. Pelo contrário, reforça que a qualidade da integração e dos dados determina se a IA apoiará uma decisão ou apenas produzirá recomendações difíceis de confiar.
O vídeo abaixo pode ser usado como apoio visual para discutir o encadeamento entre planejamento, execução e acompanhamento:
Comece com um fluxo controlado, valide os eventos e só depois conecte novas máquinas. A implantação gradual facilita a identificação de falhas de cadastro, permissões, comunicação e rotina operacional.
Configurando monitoramento com dashboards e KPIs
Um dashboard industrial não deve ser uma parede de números. Ele precisa ajudar o gestor a decidir se deve reprogramar uma ordem, chamar manutenção, liberar uma compra, investigar refugo ou ajustar um parâmetro do processo. Cada indicador precisa ter definição, fonte, frequência, responsável e ação associada.
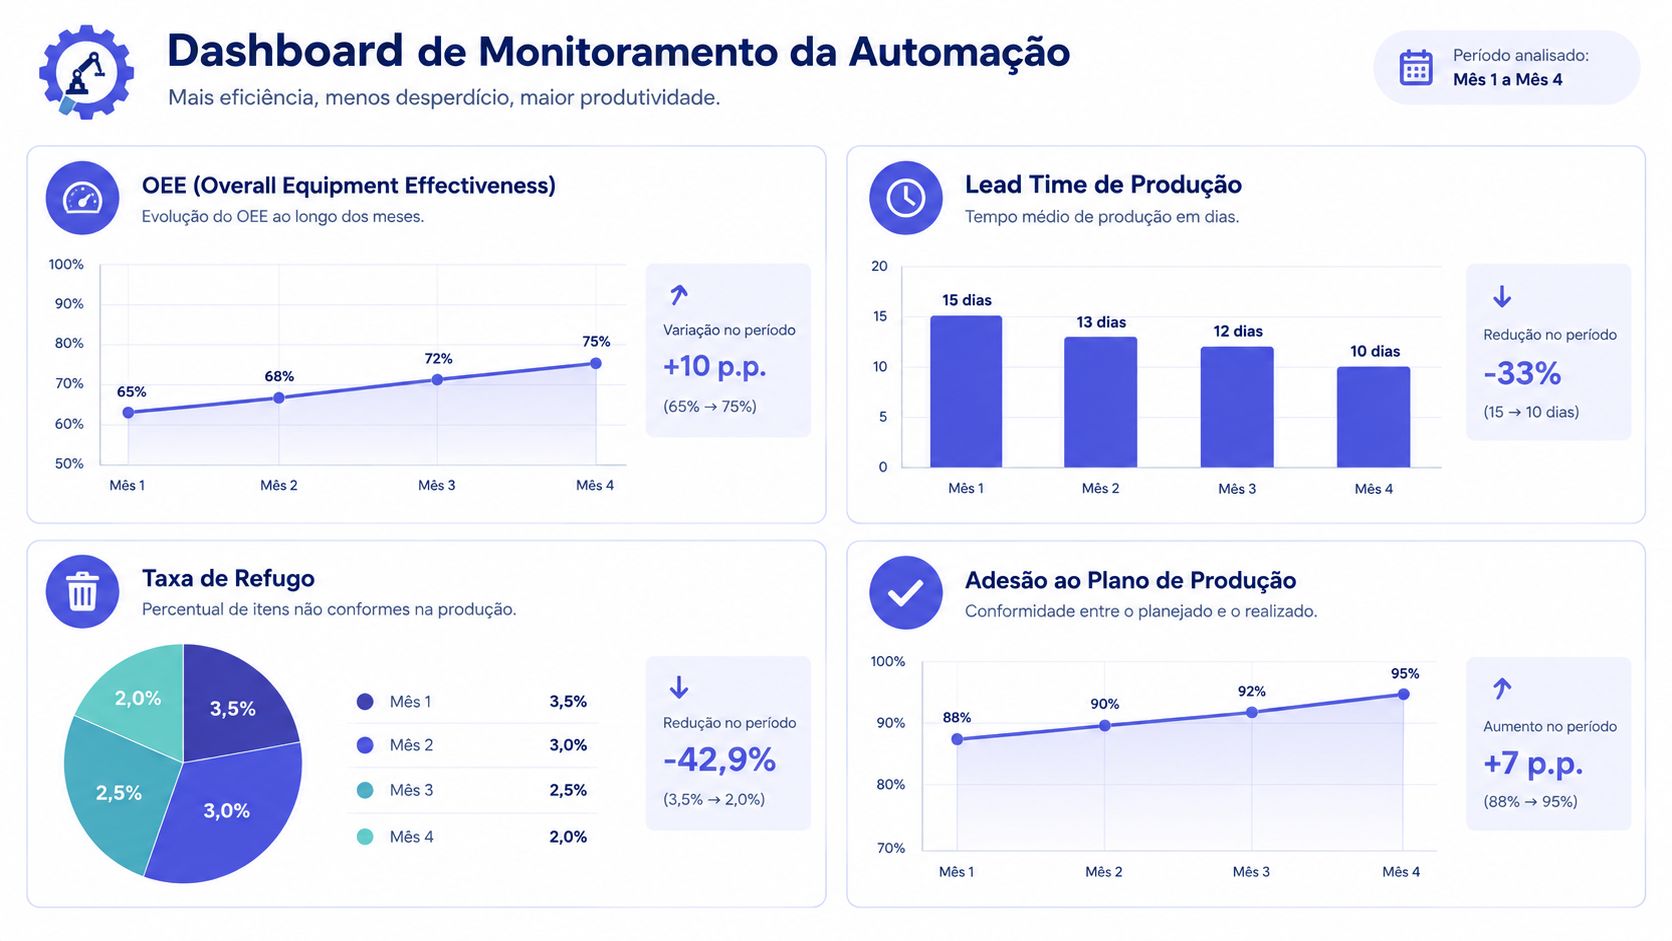
O que acompanhar no painel
OEE mostra a relação entre disponibilidade, desempenho e qualidade, mas perde valor quando as paradas têm classificações genéricas. Lead time precisa distinguir espera de processamento, porque reduzir o tempo de máquina não resolve uma fila causada por falta de material. A taxa de refugo deve ser vinculada à ordem, ao lote, ao produto e, quando possível, à operação que originou a perda.
A aderência ao plano responde a outra pergunta: a fábrica produziu o que deveria produzir? Um OEE favorável não compensa uma sequência que deixou a ordem prioritária para trás. O painel deve permitir analisar os indicadores juntos, sem transformar um único número em diagnóstico completo.
O exemplo visual fornecido apresenta uma série de acompanhamento com OEE passando de 65% no primeiro mês para 75% no quarto, lead time caindo de 15 para 10 dias, refugo reduzindo de 3,5% para 2,0% e aderência ao plano avançando de 88% para 95%. Esses valores pertencem ao modelo do dashboard e servem para demonstrar como interpretar tendências, não como promessa de resultado para qualquer fábrica.
Como montar alertas úteis
No Sensio, organize o painel por nível de decisão. A direção pode acompanhar cumprimento de prazo, perdas e giro. O PCP precisa enxergar ordens em risco, materiais comprometidos e restrições de capacidade. O supervisor deve receber paradas, filas, refugo e operações pendentes.
Alertas eficazes têm contexto. “Refugo alto” exige informar em qual ordem, produto, lote e operação ocorreu o desvio. “Ordem atrasada” precisa mostrar o motivo provável, como falta de material, parada, espera de inspeção ou capacidade indisponível. Sem contexto, o alerta apenas transfere investigação para outra planilha.
Use uma rotina de análise em três níveis:
- Imediato: tratar desvios que impedem a execução ou ameaçam o compromisso.
- Diário: revisar a sequência, os materiais e as paradas que alteram o plano.
- Periódico: comparar tendências, revisar parâmetros e priorizar melhorias estruturais.
Critério de qualidade do dashboard: o usuário deve saber qual ação tomar sem abrir cinco relatórios para descobrir a causa.
A medição antes e depois precisa permanecer no projeto. Em um estudo brasileiro com análise DEA e CausalImpact, a eficiência média passou de 0,753 para 0,863, com ganho relativo de 15%, probabilidade de efeito causal de 99,1% e p=0,008, conforme a análise de eficiência após automação. O resultado é um benchmark metodológico, não uma garantia. A lição aplicável é manter a linha de base, controlar mudanças e validar se a melhoria veio da automação, e não de uma alteração simultânea no produto, na equipe ou no volume.
Para aprofundar a arquitetura de acompanhamento, veja como funciona o monitoramento em tempo real com MES, sempre preservando a distinção entre visualizar o processo e agir sobre ele.
Governança treinamento e mitigação de riscos
Projetos de automação falham com frequência por motivos de gestão, não por limitações do equipamento. A equipe não sabe quem pode alterar o roteiro, o operador contorna o apontamento, o PCP mantém uma planilha paralela e a manutenção não recebe histórico confiável das falhas. Quando essas práticas continuam, o sistema novo passa a registrar uma versão parcial da fábrica.
A governança precisa estabelecer regras simples e verificáveis. Defina o proprietário de cada cadastro, o responsável por aprovar mudanças, o procedimento para testar uma alteração e a forma de restaurar uma configuração anterior. Inclua produção, PCP, manutenção, qualidade, TI, compras e financeiro, porque a automação atravessa todos esses fluxos.
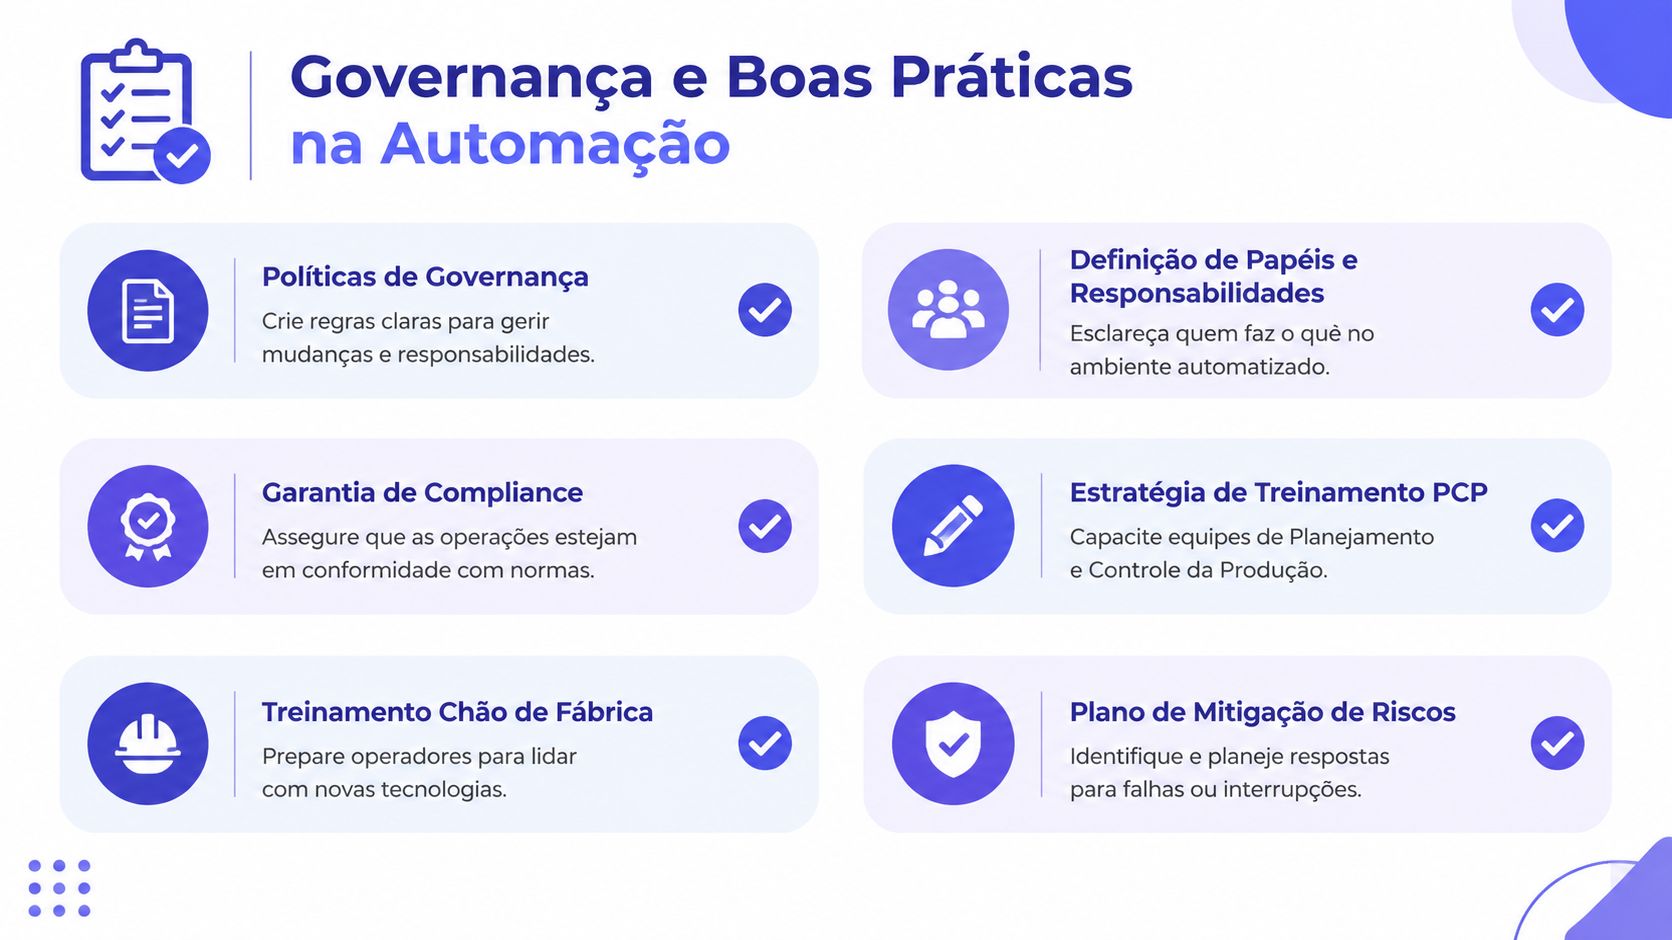
Treinamento que muda a rotina
O treinamento do PCP deve usar ordens reais, exceções e cenários de replanejamento. A equipe precisa praticar liberação, alteração de prioridade, leitura de necessidades, tratamento de falta e encerramento parcial. Treinar apenas a navegação da tela não prepara ninguém para decidir sob pressão.
No chão de fábrica, ensine o motivo de cada apontamento. O operador deve saber como registrar início, fim, quantidade boa, perda, parada e anomalia, além de reconhecer quando não deve corrigir um dado sem autorização. Supervisores precisam aprender a verificar consistência e a agir sobre desvios, em vez de apenas cobrar preenchimento.
Use um checklist antes do avanço:
- Dados mestres: produtos, estruturas, roteiros, tempos e unidades foram revisados?
- Integração: cada evento possui origem, destino e tratamento para falha?
- Processo: o fluxo está estável ou a automação está apenas escondendo variabilidade?
- Pessoas: cada função recebeu treinamento prático e tem apoio durante a transição?
- Contingência: existe procedimento para indisponibilidade de rede, sensor ou sistema?
- Governança: mudanças têm responsável, aprovação e registro?
- Auditoria: a empresa consegue rastrear quem alterou uma ordem ou parâmetro?
A maior armadilha é automatizar desperdício. Um processo com cadastro errado, layout inadequado ou sequência instável ficará mais rápido para repetir o erro. A mitigação combina piloto controlado, critérios de aceite, revisão diária no início e reciclagem de treinamento sempre que o fluxo mudar.
Conclusão e dicas práticas
A gestão de automação começa antes da compra do equipamento. Primeiro, mapeie o fluxo e estabeleça uma linha de base. Depois, selecione o gargalo com maior impacto sobre prazo, perdas, estoque ou capacidade. Só então escolha sensores, CLPs, robótica, MES e integrações compatíveis com o ERP Sensio.
Um roteiro de implementação pode seguir esta ordem:
- Diagnóstico: PCP e produção documentam o fluxo, as esperas, as paradas e os dados disponíveis.
- Priorização: direção industrial define o processo-piloto com base em impacto e viabilidade.
- Padronização: engenharia, qualidade e manutenção revisam cadastros, roteiros e critérios de apontamento.
- Integração: TI e fornecedor validam eventos entre máquina, execução e Sensio.
- Piloto: supervisão acompanha ordens reais, exceções e contingência.
- Medição: PCP compara OEE, lead time, refugo, paradas e aderência ao plano com a linha de base.
- Escala: a empresa expande somente depois de estabilizar o processo e treinar as equipes.
Revise os indicadores em uma rotina definida, elimine planilhas paralelas e trate cada desvio como uma oportunidade de corrigir processo, cadastro ou regra. A automação sustentável não é um projeto encerrado na entrega do equipamento. É um ciclo de dados confiáveis, decisão, execução, medição e melhoria.
O Sensio oferece recursos para centralizar produção, estoque, vendas e finanças, com ordens de produção visuais em Kanban, roteiros, Plano Mestre de Produção, baixa automática de matéria-prima, entrada de produto acabado e cálculo de necessidades. Visite a Sensio para avaliar como essa integração pode apoiar seu próximo projeto de gestão de automação.


