A IATF 16949 é a norma de gestão da qualidade da cadeia automotiva, desenvolvida pela força-tarefa internacional criada em 1999; em 2024, o Brasil tinha 1.171 fabricantes de peças para veículos certificados. Para quem gerencia produção, isso significa transformar requisitos de qualidade em decisões diárias sobre pedidos, materiais, capacidade e liberação de produtos.
O certificado ajuda a abrir portas, mas não resolve uma promessa de entrega feita sem consultar a fábrica. Quando vendas altera um pedido, compras substitui um material ou o PCP muda a sequência, a empresa precisa preservar a ligação entre o que o cliente pediu e o que realmente foi produzido.
A disciplina operacional é o centro da IATF. O desafio não é acumular formulários, mas manter informações confiáveis quando o prazo aperta e a programação muda.
Sumário
- O que é a IATF 16949 e por que ela virou requisito de acesso
- Como funciona o ciclo de certificação e a manutenção
- Quais ferramentas da norma conectam o planejamento à produção
- Regras de estoque de segurança e cadência de revisões
- Como montar o planejamento de vendas alinhado à produção, passo a passo
- Como preparar o chão de fábrica para a auditoria
- Confirme o plano antes da próxima auditoria
O que é a IATF 16949 e por que ela virou requisito de acesso
A IATF 16949 estabelece requisitos de gestão da qualidade para a cadeia automotiva, com foco em prevenção de defeitos, controle de processos e atendimento às exigências dos clientes. Para fornecedores de montadoras e sistemistas, ela pode funcionar como condição de qualificação comercial, não como um selo decorativo.
Há uma distinção importante: IATF é a organização; IATF 16949 é a norma. Também não se deve confundir a edição da norma com a edição das regras de certificação, que orientam a obtenção e a manutenção do reconhecimento.
Da inspeção final ao controle do processo
A ISO/TS 16949 publicada em 2009 antecedeu a IATF 16949:2016, que entrou em vigor em outubro de 2016, ampliou exigências de prevenção de defeitos, redução de variações e desperdícios, rastreabilidade e requisitos específicos das montadoras, com migração até 14 de setembro de 2018, conforme o documento sobre a IATF 16949:2016.
Essa evolução muda a pergunta feita ao fornecedor. Não basta verificar se uma peça aprovada chegou à expedição. A empresa precisa demonstrar como comprou o material, executou as operações, realizou medições e tratou desvios.
O certificado funciona como um passaporte de acesso, mas não substitui a avaliação dos requisitos de cada cliente. Antes de aceitar um programa, comercial, engenharia e qualidade precisam identificar quais condições afetam produto, processo, aprovação e entrega.
Regra prática: não aceite um requisito comercial sem definir quem vai executá-lo, onde ficará registrado e como a fábrica comprovará seu atendimento.
O significado para o PCP
No Planejamento e Controle da Produção, isso aparece em decisões concretas: qual revisão de desenho acompanhará a ordem, qual material pode ser consumido e quais operações dependem de inspeção antes de continuar.
Uma programação que considera apenas quantidade e data está incompleta. Ela também precisa respeitar materiais bloqueados, recursos habilitados, etapas terceirizadas e condições de liberação.
O mesmo vale para perdas. Se o apontamento mostra consumo acima do previsto, o responsável precisa distinguir refugo, retrabalho, ajuste de processo e erro de registro. Sem essa separação, compras repõe material sem entender a causa e o PCP reprograma sobre uma base incorreta.
O sistema deve funcionar do pedido à expedição. O manual descreve a regra; os registros de execução demonstram se a equipe a seguiu.
Como funciona o ciclo de certificação e a manutenção
A certificação funciona como um contrato de longo prazo: a fábrica demonstra que os processos atendem aos requisitos, recebe o certificado e depois precisa provar, visita após visita, que continua executando o que documentou.
O comunicado da TÜV Rheinland informa processo de certificação com duração de até 120 dias, certificado válido por três anos e supervisões anuais; também registra a criação da força-tarefa em 1999 e a existência de 1.171 fabricantes brasileiros certificados em 2024.
Três anos de validade não significam três anos de tranquilidade. A supervisão se comporta como a manutenção preventiva de uma máquina crítica: quem adia o cuidado para a véspera paga caro em correção e ainda corre risco de parada.
Etapas do ciclo de certificação e manutenção
| Etapa | Prazo ou validade | O que a fábrica precisa comprovar |
|---|---|---|
| Avaliação de prontidão | Conforme planejamento do processo de certificação | Aderência dos processos aos requisitos aplicáveis |
| Auditoria de certificação | Agenda definida com o organismo certificador | Implementação efetiva no local |
| Confirmação da data | Antecedência prevista nas regras vigentes | Agenda e informações de planejamento confirmadas |
| Certificado | Ciclo formal de validade | Sistema de gestão mantido durante o período |
| Auditorias de manutenção | Supervisões ao longo do ciclo | Continuidade dos controles e tratamento dos desvios |
O prazo informado para o processo mede o trâmite formal, não a preparação da fábrica. Cadastro incompleto, ausência de histórico e falhas de execução exigem trabalho anterior, e nenhum cronograma de certificação substitui meses de registros consistentes.
Agenda, relatórios e responsabilidades
As interpretações oficiais das Regras de Reconhecimento da IATF acompanham a 6ª edição, vigente desde 1º de janeiro de 2025, e estabelecem confirmação das datas com pelo menos 90 dias de antecedência, além do uso do aplicativo CARA IATF para relatórios e não conformidades.
O comunicado da certificadora descreve supervisões anuais de manutenção dentro do ciclo. Confirme com o organismo certificador como essa frequência se aplica à unidade antes de reservar equipe, turnos e recursos.
Noventa dias parecem folga, mas evaporam rápido. Quem aguarda a confirmação para organizar evidências descobre tarde demais que ordem de serviço, plano de controle e apontamento de refugo precisam contar a mesma história.
Para organizar o trabalho, mantenha um calendário compartilhado com:
- Etapa atual: preparação, certificação, manutenção ou renovação.
- Pendências: desvio, responsável, evidência esperada e prazo acordado.
- Disponibilidade operacional: processos, turnos e pessoas que precisam participar.
O calendário só cumpre sua função quando reflete a execução real. O PCP deve sair de cada conferência sabendo o que falta concluir, quais registros permanecem disponíveis até a próxima avaliação e quais desvios ainda não têm responsável definido.
Quais ferramentas da norma conectam o planejamento à produção
A aplicação da IATF alcança fornecedores diretos e indiretos, inclusive operações como tratamento térmico, pintura e cromagem. A apresentação da RINA sobre gestão da qualidade no setor automotivo relaciona esse sistema às ferramentas de planejamento, prevenção de falhas, aprovação e controle.
A análise começa pela conexão entre documentos e execução.
Core tools e seu reflexo no planejamento
| Ferramenta | Pergunta que responde | Reflexo no planejamento |
|---|---|---|
| APQP | Como preparar produto e processo antes do lançamento? | Organizar ferramental, validações e cronograma |
| FMEA | Quais falhas podem ocorrer e quais riscos exigem ação? | Priorizar controles e recursos nos processos críticos |
| PPAP | Há evidências para aprovar produto e processo? | Condicionar o fornecimento às aprovações aplicáveis |
| CEP | O processo apresenta comportamento estatisticamente controlado? | Identificar variações que afetam estabilidade e rendimento |
| MSA | O sistema de medição é confiável? | Sustentar decisões de aceitação e liberação |
O APQP, ou planejamento avançado da qualidade do produto, organiza a preparação do lançamento. Para aplicar essa lógica ao cronograma industrial, consulte o conteúdo sobre como estruturar o APQP.
Já o FMEA orienta a prevenção. Se uma falha de fixação pode comprometer uma característica crítica, engenharia e qualidade devem definir controles antes de o PCP programar a operação como uma atividade rotineira.
Aprovação não é apenas medir a primeira peça
PPAP e aprovação de primeira peça não são sinônimos. Uma primeira peça aprovada pode integrar os controles do processo, mas não substitui o conjunto de evidências e aprovações exigido pelo cliente.
A MSA, análise dos sistemas de medição, também merece atenção. Se o método de medição não permite decisões confiáveis, calcular capacidade ou liberar peças com base nesses resultados pode produzir conclusões tecnicamente inválidas.
O vídeo abaixo complementa a abordagem sobre o tema.
Considere um lote usinado com suspeita de desvio dimensional. O responsável pela qualidade precisa localizar as ordens envolvidas, identificar material em processo e impedir a expedição dos produtos afetados.
Para isso, o ERP deve permitir relacionar ordem, lote, revisão, inspeção e situação de qualidade, diretamente ou por integração com o sistema responsável. Um cadastro de lotes isolado não resolve: a equipe precisa conseguir seguir o caminho do material e registrar a decisão sobre seu destino.
Regras de estoque de segurança e cadência de revisões
Cadência de revisões do planejamento de vendas e produção
| Revisão | Frequência sugerida | Participantes | Decisão típica |
|---|---|---|---|
| Operacional | Semanal | PCP, vendas, compras e qualidade | Ajustar sequência, lotes e compras de curto prazo |
| Tática | Mensal | Diretoria operacional, vendas, PCP e finanças | Aprovar plano mestre e estoques de segurança por família |
| Estratégica | Trimestral | Diretoria, comercial e engenharia | Decidir capacidade, novos programas e investimentos |
Essa é uma proposta de S&OP da fábrica, o planejamento integrado de vendas e operações, não uma frequência universal imposta pela IATF. A equipe deve ajustar a cadência ao ritmo da demanda e ao tempo necessário para tomar decisões.
A pressão por volume reforça a necessidade de coordenar as áreas. O Anuário da Anfavea registra produção brasileira de 2,55 milhões de autoveículos em 2024, alta de 9,7% sobre 2023.
Estoque deve absorver variação, não esconder falhas
O estoque de segurança protege o atendimento contra incertezas de demanda e reposição. Não deve compensar permanentemente estrutura de produto errada, apontamento atrasado ou fornecedor sem acompanhamento.
Para uma família de alto giro, a equipe pode definir cobertura mínima em dias. Para um componente de reposição demorada e consumo irregular, pode fazer mais sentido trabalhar com quantidade mínima e disponibilidade projetada.
Defina também o gatilho de revisão: desvio de previsão fora da faixa acordada, mudança no prazo do fornecedor ou aumento recorrente do consumo. O guia de estoque de segurança ajuda a estruturar esse dimensionamento.
Aumentar cobertura sem investigar a causa pode trocar um atraso visível por capital parado no almoxarifado.
Cada reunião precisa ter limite de decisão
Na revisão operacional, use uma pauta curta: risco de falta, recurso restritivo, ordem bloqueada e entrega ameaçada. Registre a decisão, o responsável e a data de execução.
A revisão tática aprova mudanças de plano e cobertura. A estratégica decide assuntos que exigem investimento, alteração estrutural de capacidade ou negociação de novos programas.
Antes da reunião, feche os apontamentos e concilie as movimentações pendentes. Dados desatualizados e decisões sem registro tornam a revisão uma troca de opiniões.
Escale uma mudança quando ela ultrapassar a autonomia acordada: necessidade de turno adicional, compra extraordinária, redução de cobertura ou alteração de prazo com impacto relevante no cliente. A equipe não deve esperar a próxima reunião mensal para comunicar uma exceção urgente.
Como montar o planejamento de vendas alinhado à produção, passo a passo
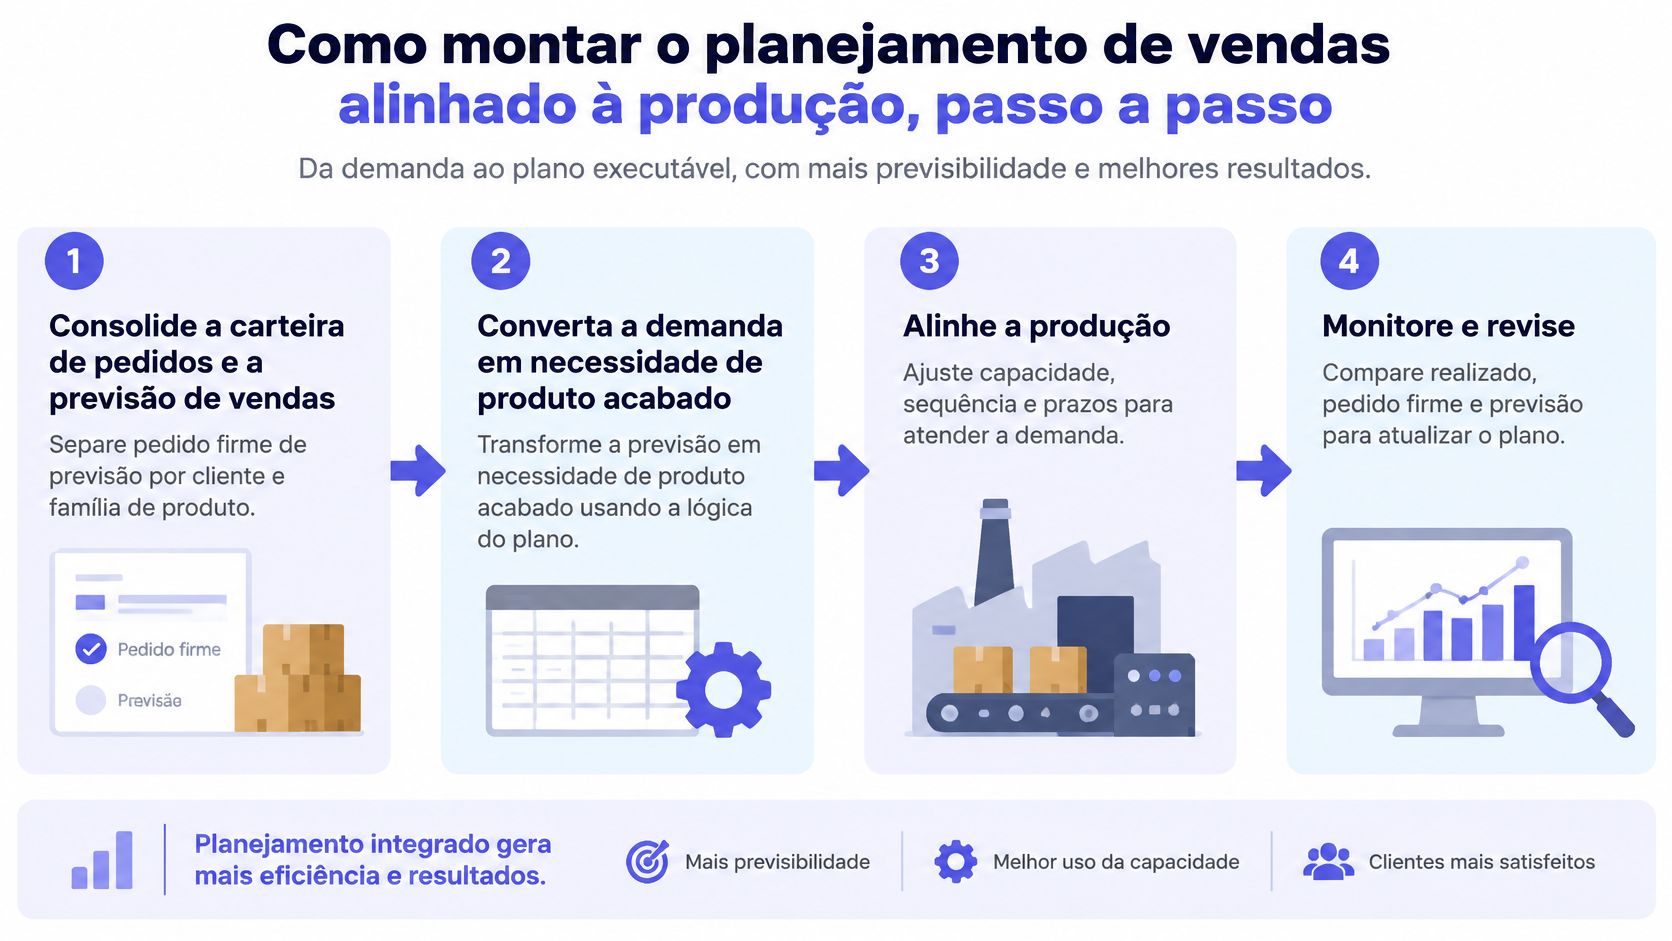
O alinhamento depende de uma sequência verificável, da demanda recebida à ordem executada. Comercial não pode prometer com base em estoque que já está comprometido, e o PCP não deve programar como disponível um material aguardando liberação.
O fluxo visual resume essa lógica de trabalho.
Da carteira ao cálculo de necessidades
Consolide pedidos e previsão. Separe pedido firme de expectativa comercial por cliente e família, identificando datas e revisões. Somar ambos sem eliminar sobreposições gera demanda duplicada e pode provocar superestoque.
Traduza a demanda em necessidades. Determine o produto acabado necessário e use a estrutura do produto para desdobrar componentes, matérias-primas e operações. Confira unidades de medida e prazos de reposição, porque um cadastro incorreto compromete todo o cálculo.
Confronte carga e capacidade real. Compare as horas necessárias com a disponibilidade dos recursos e turnos, considerando preparação, manutenção e restrições conhecidas. Usar capacidade teórica leva o comercial a confirmar datas que dependem de condições que a fábrica não tem.
Aplique a política de cobertura. Use as regras aprovadas por família e verifique se o estoque está disponível, comprometido ou bloqueado. O erro é considerar todo saldo físico como material utilizável.
Execute o MRP e confirme as ordens. Rode o cálculo de necessidades sobre o plano mestre, confira faltas e transforme as recomendações aprovadas em ordens com datas. Uma sugestão de compra não equivale a um fornecimento confirmado.
Mudanças antes da promessa ao cliente
Controle alterações antes de reconfirmar. Se o cliente mudar quantidade, data ou desenho, preserve o histórico do pedido e suspenda a liberação da versão afetada enquanto avalia o impacto. Atualize estrutura, documentos e plano de controle quando aplicável, recalcule necessidades e identifique quais lotes seguirão cada revisão.
Valide a promessa com o comercial. Confirme prazo somente após verificar capacidade, materiais e aprovações, registrando quem autorizou a condição. Uma gestão de vendas integrada à produção evita que a equipe aceite a alteração e só depois descubra que a ordem anterior já consumiu o componente.
Acompanhe a execução por ordem. Registre produção, perdas, consumo, lote e situação de qualidade no momento adequado. Compare o realizado com o programado para agir enquanto ainda existe alternativa de atendimento.
Não use uma previsão genérica para esconder o cancelamento de um pedido firme. Reavalie materiais comprados, trabalho em processo e possibilidade de reaproveitamento, com responsáveis definidos para cada decisão.
O plano está alinhado quando a carga cabe na capacidade disponível e a data prometida é compatível com as ordens e aprovações necessárias. Um cronograma visualmente organizado, mas sem essa conferência, continua sendo apenas uma intenção.
Como preparar o chão de fábrica para a auditoria
Prepare a fábrica pela verificação de eficácia, não pela aparência dos arquivos. A orientação da TÜV NORD sobre certificação IATF 16949 trata da implementação no local, com processos operacionais e planejamento dos turnos, e apresenta como referência um terço do tempo total de auditoria dedicado aos processos produtivos.
Isso exige coerência entre o roteiro aprovado e o trabalho realizado. Se o procedimento determina inspeção antes da operação seguinte, o registro precisa demonstrar que a liberação ocorreu antes da continuidade.
Uma rotina de auditoria interna utilizável
- Amostre ordens encerradas por turno. Inclua situações normais e exceções, como terceirização, retrabalho ou mudança de programação.
- Confira os vínculos essenciais. Relacione requisito do cliente, operação executada, medição registrada e decisão de liberação.
- Reconcilie quantidades. Compare material consumido, produto aprovado, saldo em processo, refugo e retrabalho.
- Verifique as identificações. Procure operador, equipamento, lote, revisão aplicável e situação de qualidade.
- Transforme achados em ações. Defina contenção, responsável e verificação da eficácia, relacionando o problema aos indicadores operacionais.
Apontamento fora da sequência do roteiro exige investigação. Pode haver uma alteração autorizada, mas também pode existir uma operação omitida ou um registro lançado retroativamente.
A ausência de identificação de equipamento ou operador dificulta delimitar o material afetado. Já a falta de situação de qualidade permite que estoque bloqueado seja confundido com saldo disponível.
Teste de rastreabilidade: peça a alguém que não executou a ordem para reconstruir seu histórico usando apenas os registros autorizados.
Como deve aparecer um retrabalho
Considere uma ordem hipotética com parte das peças enviada para retrabalho. O histórico deve permitir identificar o desvio, o material segregado, a instrução aprovada, quem executou a correção e o resultado da reinspeção.
Registre também a destinação final e a ação corretiva, quando aplicável. Uma observação genérica de material corrigido não demonstra o que foi feito nem sustenta a decisão de liberar.
O objetivo é encontrar lacunas antes que elas atinjam outro lote ou cheguem ao cliente. Encerrar o formulário sem verificar a execução mantém o risco aberto.
Confirme o plano antes da próxima auditoria
Indicadores que o planejamento influencia
| Indicador | Como calcular | Como o planejamento influencia |
|---|---|---|
| OTIF | Pedidos entregues no prazo e completos divididos pelo total de pedidos avaliados | Promessas compatíveis com capacidade e materiais |
| Giro de estoque | Custo das vendas dividido pelo estoque médio, na mesma base de avaliação | Coberturas coerentes com consumo e reposição |
| Refugo e retrabalho | Peças descartadas ou retrabalhadas divididas pelas peças produzidas, com critérios separados | Identificação das operações e causas das perdas |
| Ordens em atraso | Ordens abertas com data vencida divididas pelo total de ordens abertas | Tratamento de restrições e alterações de demanda |
Defina o critério de cada indicador antes de comparar períodos. No OTIF, estabeleça qual data vale como compromisso e o que caracteriza entrega completa; caso contrário, áreas diferentes podem apresentar resultados incompatíveis.
Para refugo e retrabalho, mantenha a leitura separada e evite contar a mesma peça indevidamente no indicador combinado. Descartar material e recuperar produto têm efeitos distintos sobre custo, capacidade e prazo.
Meça também o preço das exceções
Considere uma usinagem que confirma pedidos pela capacidade nominal das máquinas. Ao passar a considerar preparações, manutenção e rendimento observado, o PCP identifica compromissos que precisam ser renegociados antes da liberação.
A melhora não deve ser presumida. A equipe precisa verificar se diminuiu a quantidade de promessas inviáveis e se o atendimento ficou mais estável, sem transferir o problema para estoques excessivos.
Inclua no painel custo de manutenção do estoque, frete extraordinário e despesas de urgência. Um pedido entregue no prazo por meio de transporte excepcional pode esconder uma falha de planejamento, mesmo quando o indicador de entrega parece adequado.
Comece com uma família piloto
Escolha uma família com demanda relevante, estrutura cadastrada e responsáveis disponíveis. Execute ciclos curtos de planejamento, registre mudanças e acompanhe atendimento, estoque e perdas antes de ampliar o método.
- PCP: valida carga, sequência e datas de execução.
- Comercial: confirma prioridades e negocia compromissos.
- Compras: verifica reposição e riscos de fornecimento.
- Qualidade: define bloqueios, inspeções e liberações.
- Finanças: acompanha capital empregado e custos das exceções.
Um ERP industrial é uma opção para integrar esses registros; sistemas especializados também podem participar, desde que as responsabilidades e interfaces estejam claras. O requisito operacional é evitar versões concorrentes do mesmo pedido, lote ou saldo.
Software não concede certificação. A empresa continua responsável por definir controles, treinar pessoas e demonstrar eficácia. A tecnologia ajuda quando aproxima o planejamento da execução, em vez de criar mais um arquivo paralelo.
A Sensio oferece um ERP industrial com plano mestre, MRP, controle por lotes e gestão de perdas para conectar vendas, estoque e produção. Visite a Sensio e solicite uma demonstração usando uma família de produtos da sua fábrica, conferindo o caminho do pedido até o consumo de materiais e a entrada do produto acabado.