O conselho mais repetido sobre a IATF 16949 é começar pelo manual da qualidade. Eu começaria pelo contrário. Comece pelo lote que você expediu ontem e teste se consegue reconstruir, em poucas horas, a matéria-prima usada, a máquina, o operador, a inspeção e a decisão de liberação. Se esse caminho falha, nenhum procedimento bem formatado salva a auditoria. A norma cobra evidência operacional sob demanda, e é isso que o PCP precisa organizar antes de qualquer pasta bonita.
Índice
- O que é a IATF16949 e de onde ela vem
- IATF16949 e ISO 9001 lado a lado
- As cinco ferramentas que a norma cobra na prática
- Etapas da certificação e o que o organismo avalia
- Ciclo de auditoria e regras da 6ª edição
- Registros e indicadores como prova de conformidade
- Como começar a preparação para a certificação
O que é a IATF16949 e de onde ela vem
Pense numa usinagem que sempre entregou peças boas para clientes industriais e, de repente, recebe uma consulta de um fornecedor de primeiro nível de uma montadora. A peça ela sabe fazer. O que muda é a pergunta do cliente. Ele não quer só a peça conforme hoje, ele quer prova de que o processo continuará conforme quando mudar o turno, a ferramenta desgastar ou o lote de matéria-prima for outro. É para responder a essa pergunta que existe a IATF 16949.
Uma fundação e um andar extra
A norma foi publicada em outubro de 2016 pela International Automotive Task Force, substituiu a ISO/TS 16949:2009 e alinhou os requisitos automotivos à ISO 9001:2015, conforme a página da Bureau Veritas sobre a IATF 16949. A analogia mais útil é a de uma construção. A ISO 9001 é a fundação, com os requisitos gerais de gestão da qualidade. A IATF 16949 é o andar automotivo construído por cima, com exigências próprias de risco, rastreabilidade e controle de processo.
No Brasil, a transição teve prazo até 14 de setembro de 2018, e depois dessa data certificados baseados exclusivamente na ISO/TS 16949:2009 deixaram de ser válidos, segundo a mesma fonte. Esse marco transformou a certificação em condição prática de qualificação para quem pretende atender montadoras e fornecedores de níveis superiores.
Quem precisa dela de verdade
- Fabricantes de autopeças e componentes que fornecem direto ou indiretamente a montadoras
- Processos industriais ligados ao produto automotivo, como usinagem, tratamento e montagem de conjuntos
- Empresas que querem entrar na cadeia e precisam demonstrar disciplina antes do primeiro pedido em série
Em 2025, o Brasil ocupava a 12ª posição mundial, com 1.213 certificados IATF 16949, um aumento de 3,5% em relação ao período anterior, segundo a Lato Qualitas com base nas estatísticas da IATF. O número confirma que não se trata de exigência de nicho. É o padrão de entrada da cadeia.
O certificado é o resultado visível. O que sustenta o fornecimento é a disciplina diária de controlar processo, prevenir falha e rastrear cada lote.
No fundo, a norma formaliza quatro coisas que o cliente automotivo não negocia: gestão de riscos, prevenção de falhas, controle de processos e rastreabilidade. Tudo o resto existe para reduzir a variabilidade que gera refugo, retrabalho e atraso na linha do cliente.
IATF16949 e ISO 9001 lado a lado
| Critério | ISO 9001:2015 | IATF16949:2016 |
|---|---|---|
| Escopo | Qualquer organização | Organizações que fabricam produtos automotivos |
| Base normativa | Requisitos gerais de gestão da qualidade | Alinhada à ISO 9001:2015 com requisitos automotivos adicionais |
| Ferramentas específicas | Não exigidas | APQP, PPAP, FMEA, plano de controle e MSA |
| Ênfase | Satisfação do cliente e melhoria contínua | Gestão de riscos, prevenção de falhas, rastreabilidade e controle de variabilidade |
| Relação com a norma anterior | Não se aplica | Substituiu a ISO/TS 16949:2009 |
| Reconhecimento na cadeia | Certificação ampla de gestão | Exigida por montadoras e fornecedores de níveis superiores |
A primeira linha que muda o seu dia a dia é a do escopo. A ISO 9001 serve para uma distribuidora, um escritório de serviços ou uma fábrica de móveis. A IATF 16949 só faz sentido para quem fabrica produtos automotivos, porque ela pressupõe processo produtivo, característica de produto mensurável e risco de falha em campo. Se a sua empresa não está nessa cadeia, a ISO 9001 provavelmente basta, e vale entender bem o que um sistema ISO 9001 exige antes de mirar mais alto sem necessidade.
A segunda linha decisiva é a das ferramentas. A ISO 9001 pede que você controle seus processos, mas não diz como. A IATF 16949 nomeia o método: APQP, PPAP, FMEA, plano de controle e MSA. Isso elimina a liberdade de inventar um controle caseiro para cada cliente. O auditor e o cliente falam a mesma língua técnica, e a sua fábrica precisa falar também.
O que não muda e o que se soma
Uma empresa já certificada em ISO 9001 não joga nada fora. A estrutura de processos, a análise crítica pela direção, o controle de documentos e as auditorias internas continuam valendo. A IATF 16949 adiciona exigências por cima dessa base, com foco em risco, prevenção e requisitos específicos de cliente. O trabalho novo concentra-se no chão de fábrica e na engenharia de processo, não na burocracia de escritório.
Considere uma usinagem com ISO 9001 que começa a cotar para uma montadora. Ela já tem procedimentos e registros de inspeção. O cliente automotivo, porém, pede plano de controle para cada característica crítica do desenho e PFMEA atualizado do processo de torneamento. Sem esses dois documentos vivos, ligados à ordem de produção real, a cotação trava antes de discutir preço.
Teste prático: se o cliente pedir PPAP e PFMEA hoje e a sua equipe não conseguir apresentar os dois, a distância até a IATF 16949 é real. Coloque essa distância no planejamento do ano, com responsável e prazo.
A ênfase também muda de natureza. Satisfação do cliente, na ISO 9001, pode ser medida por pesquisa e reclamação. Na cadeia automotiva, satisfação vira PPM, entrega no prazo e ausência de parada de linha. É um critério numérico, auditado lote a lote, e é por isso que a norma trata produção como disciplina de dados.
As cinco ferramentas que a norma cobra na prática
| Ferramenta | Problema que resolve | Evidência no PCP |
|---|---|---|
| APQP | Planejamento do desenvolvimento do produto e do processo | Cronograma de fases e entregáveis aprovados |
| PPAP | Aprovação formal das peças antes da produção em série | Pacote de documentos aprovado pelo cliente |
| FMEA (PFMEA e DFMEA) | Identificação de modos de falha e seus riscos | Planilha com severidade, ocorrência e detecção |
| Plano de controle | Define o que medir, com que frequência e qual reação aplicar | Plano por característica crítica |
| MSA | Avalia a confiabilidade dos sistemas de medição | Estudos de repetibilidade e reprodutibilidade |
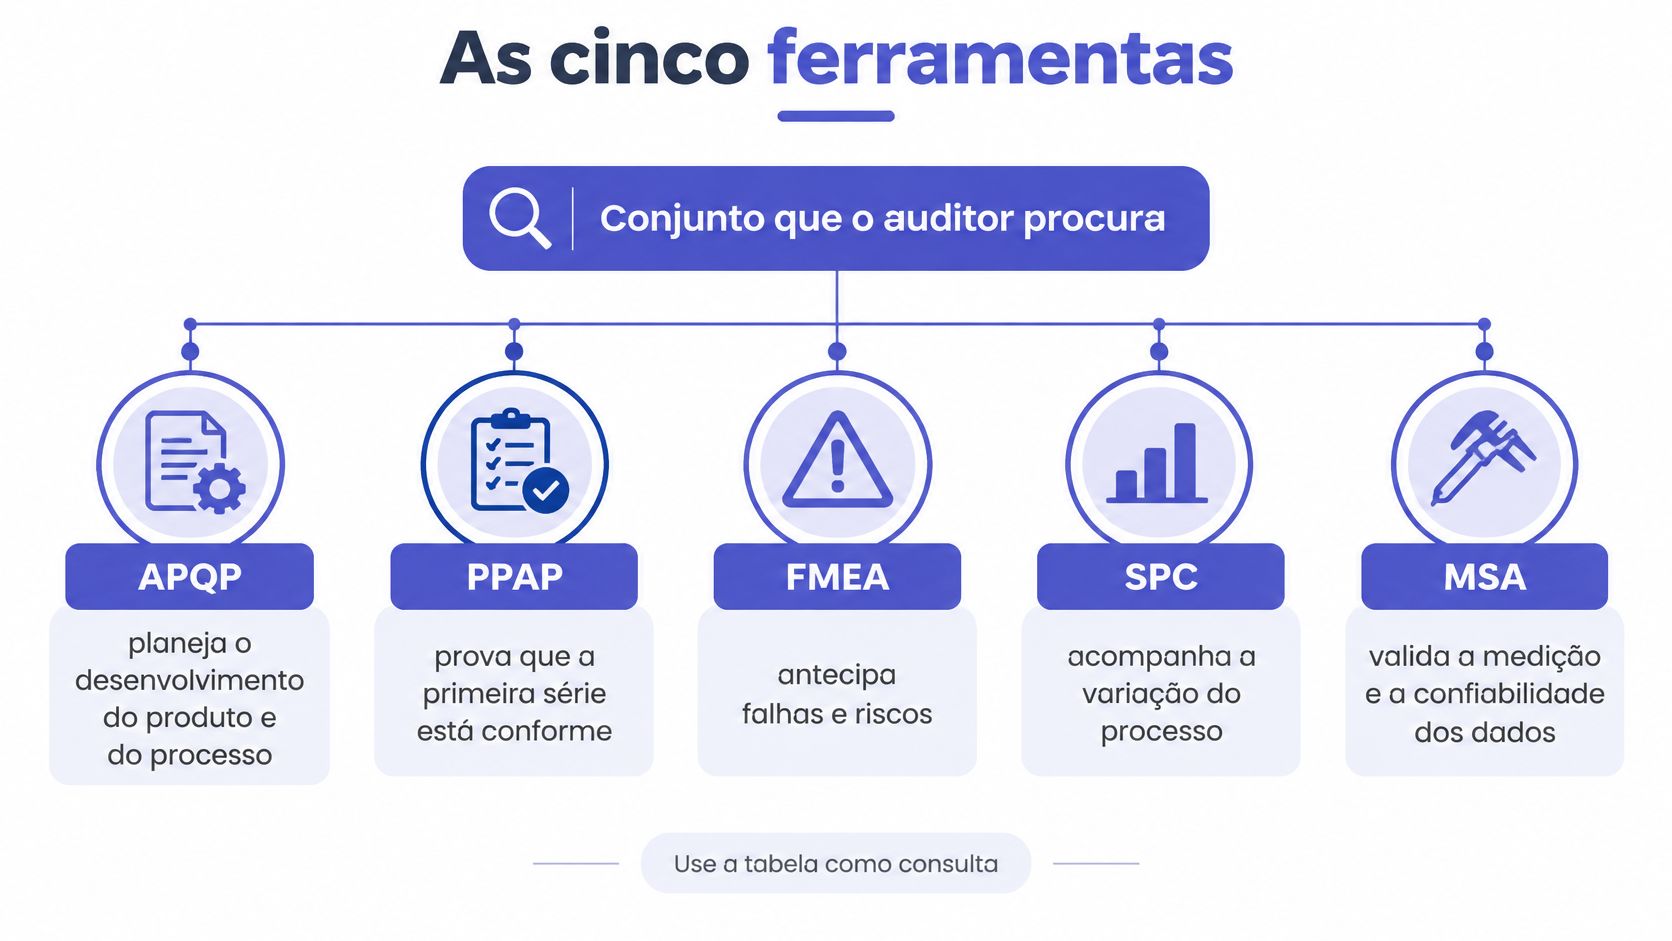
As cinco ferramentas conectam planejamento, prevenção e evidência de produção. O APQP organiza fases, responsáveis e entregáveis do desenvolvimento. O PPAP reúne a prova formal de que a peça atende ao desenho e pode entrar em produção seriada. O FMEA registra modos de falha e seus riscos; o plano de controle converte esses riscos em medições e ações; e o MSA verifica se os resultados de medição são confiáveis.
PFMEA não é DFMEA
O DFMEA analisa modos de falha associados ao projeto do produto. O PFMEA examina falhas possíveis no processo, como as relacionadas à máquina, à ferramenta, à fixação ou à sequência de operações. Uma usinagem que fabrica conforme o desenho do cliente normalmente não responde pelo DFMEA, mas precisa manter o PFMEA das próprias operações.
Essa distinção também importa na auditoria. A interpretação oficial da IATF sobre conhecimento técnico de auditores relaciona a auditoria de processo à análise de riscos, incluindo PFMEA e plano de controle, e a auditoria de produto à verificação de requisitos dimensionais e funcionais com equipamentos de medição adequados. Por isso, as respostas precisam corresponder ao processo auditado, não apenas repetir definições.
Da característica crítica ao lote expedido
Considere um eixo usinado com diâmetro crítico de montagem. O APQP define as fases e os entregáveis para validar o processo. O cronograma pode partir do método descrito no guia de APQP e planejamento avançado da qualidade do produto. Em seguida, o PFMEA registra o desgaste da ferramenta como causa possível de desvio dimensional, e o plano de controle especifica a frequência de medição, o instrumento identificado e a reação prevista quando o resultado atingir o limite definido.
Antes de usar as medições para liberar o processo, o MSA avalia a repetibilidade e a reprodutibilidade do sistema. Se dois operadores obtêm resultados diferentes ao medir a mesma peça, a equipe precisa avaliar o método, o instrumento e as condições de medição. Sem essa análise, os registros de inspeção não demonstram com segurança a conformidade dimensional.
Por fim, o PPAP reúne a documentação para aprovação do cliente antes da produção em série. Depois da aprovação, o PCP precisa conseguir relacionar cada ordem de produção ao roteiro executado, à matéria-prima consumida e ao lote expedido. Essa ligação transforma documentos de qualidade em dados rastreáveis da produção.
Etapas da certificação e o que o organismo avalia
O caminho até o certificado tem quatro etapas, e pular qualquer uma delas custa caro depois. Trate cada etapa como um portão: só avance quando a evidência da etapa anterior existir e estiver em uso real na fábrica.
As quatro etapas em ordem
- Diagnóstico de lacunas: compare o sistema atual com os requisitos da IATF 16949 e com as cinco ferramentas, processo por processo. O resultado certo é uma lista curta de gaps com dono e prazo, não um relatório de cem páginas.
- Implantação: defina responsáveis, crie o plano de controle por característica crítica, atualize o PFMEA e conclua os estudos de MSA dos instrumentos usados nessas características. Aqui o PCP entra como autor, não como espectador, porque roteiro e ordem de produção carregam essas definições.
- Auditoria inicial do organismo certificador: a primeira etapa analisa a documentação e a prontidão do sistema. A segunda verifica a aplicação no local, com entrevistas, observação de processo e amostragem de registros.
- Emissão do certificado: com a aprovação, começa o ciclo de manutenção, e o sistema passa a ser vigiado de forma contínua.
O que o auditor realmente verifica
O organismo não avalia intenção, avalia eficácia demonstrada. O auditor de processo precisa conhecer o processo que audita, incluindo a análise de riscos com PFMEA e o plano de controle correspondente. Ele vai pedir uma ordem recente, seguir o roteiro na máquina e conferir se a frequência de medição registrada bate com a frequência definida no plano.
O auditor de produto trabalha noutra ponta. Ele pega peças do lote, verifica requisitos dimensionais e funcionais com equipamento adequado e compara o resultado com o registro de inspeção que liberou aquele lote. Divergência entre o que ele mede e o que a sua equipe registrou é o achado mais grave que uma auditoria pode produzir, porque coloca em dúvida todos os registros anteriores.
Documento atualizado na pasta prova organização. Só o registro gerado no momento da operação, com responsável e resultado de medição, prova controle.
O escopo também é avaliado com régua, literalmente. Quais plantas entram na certificação depende da regra do local estendido, limitado a 16 km e 60 minutos de deslocamento em relação ao local produtivo. Uma segunda unidade fora desse limite não entra no mesmo escopo por conveniência administrativa. Defina isso antes de contratar o organismo, porque escopo errado gera custo de auditoria errado e, no limite, certificado que não cobre a operação que o cliente imaginava coberta.
Ciclo de auditoria e regras da 6ª edição
| Regra | Limite | Impacto no PCP |
|---|---|---|
| Organismo de certificação | Um único para o local produtivo e o local estendido | Calendário de auditoria unificado entre as unidades do escopo |
| Distância do local estendido | Até 16 km e 60 minutos de deslocamento | Define quais plantas entram no mesmo escopo |
| Auditorias de manutenção | Uma por ano durante o ciclo de três anos | Agenda precisa caber sem parar expedição |
| Renovação da certificação | A cada três anos | Reabre o ciclo completo de avaliação |
| Resposta inicial a não conformidade maior | 15 dias corridos | Qualidade e produção respondem em paralelo |
| Conclusão com ação corretiva e verificação de eficácia | 60 dias | Registros de lote e ordem precisam ser recuperáveis rapidamente |
Desde 1º de janeiro de 2025, as Regras da 6ª edição exigem um único organismo de certificação para o local produtivo e o local estendido, limitado a 16 km e até 60 minutos de deslocamento, conforme a reportagem da Technibus sobre as novas regras da IATF. As auditorias de acompanhamento ocorrem anualmente, e a renovação normalmente acontece a cada três anos, segundo as orientações oficiais de perguntas frequentes da IATF.
Frequência baseada em risco, não em calendário fixo
Todos os processos do sistema devem ser auditados ao longo de um ciclo de três anos, conforme um programa anual. Para processos de manufatura de baixo risco e plenamente conformes, a frequência mínima é de uma auditoria a cada três anos. Processos complexos, instáveis ou com histórico de falhas exigem verificações mais frequentes, definidas a partir do desempenho.
Aumento de refugo, retrabalho, reclamações, atrasos de entrega, falhas de rastreabilidade ou desvios de capacidade deve elevar a prioridade de auditoria do processo afetado. O PCP pode apoiar essa decisão com uma classificação mensal baseada em OTIF, PPM, eficiência e paradas. Se os indicadores piorarem, antecipe a auditoria, sem esperar o ciclo chegar ao fim.
Uma usinagem com desgaste recorrente de ferramenta precisa de verificações mais frequentes do que um processo estável. Acompanhe parâmetros, medições e ações de reação até que os registros demonstrem estabilidade.
Os prazos que obrigam as áreas a trabalhar juntas
Para não conformidades maiores, a resposta inicial vence em até 15 dias corridos, e a conclusão, com ação corretiva e verificação de eficácia, em até 60 dias, conforme as Regras da 6ª edição da IATF. Qualidade investiga a causa, produção ajusta o processo, manutenção corrige a condição da máquina, compras trata o fornecedor e estoque bloqueia o material suspeito. As ações precisam avançar em paralelo.
A resposta depende de um roteiro com tarefas rastreáveis, responsáveis definidos e evidências digitais. O PCP deve conseguir mostrar os prazos e o andamento das ações, além de recuperar os registros relacionados ao lote, à ordem, à inspeção e ao fornecedor. Começar pelo manual não substitui esse controle: sem responsáveis e registros acessíveis, a equipe perde tempo justamente quando o prazo corre.
Registros e indicadores como prova de conformidade
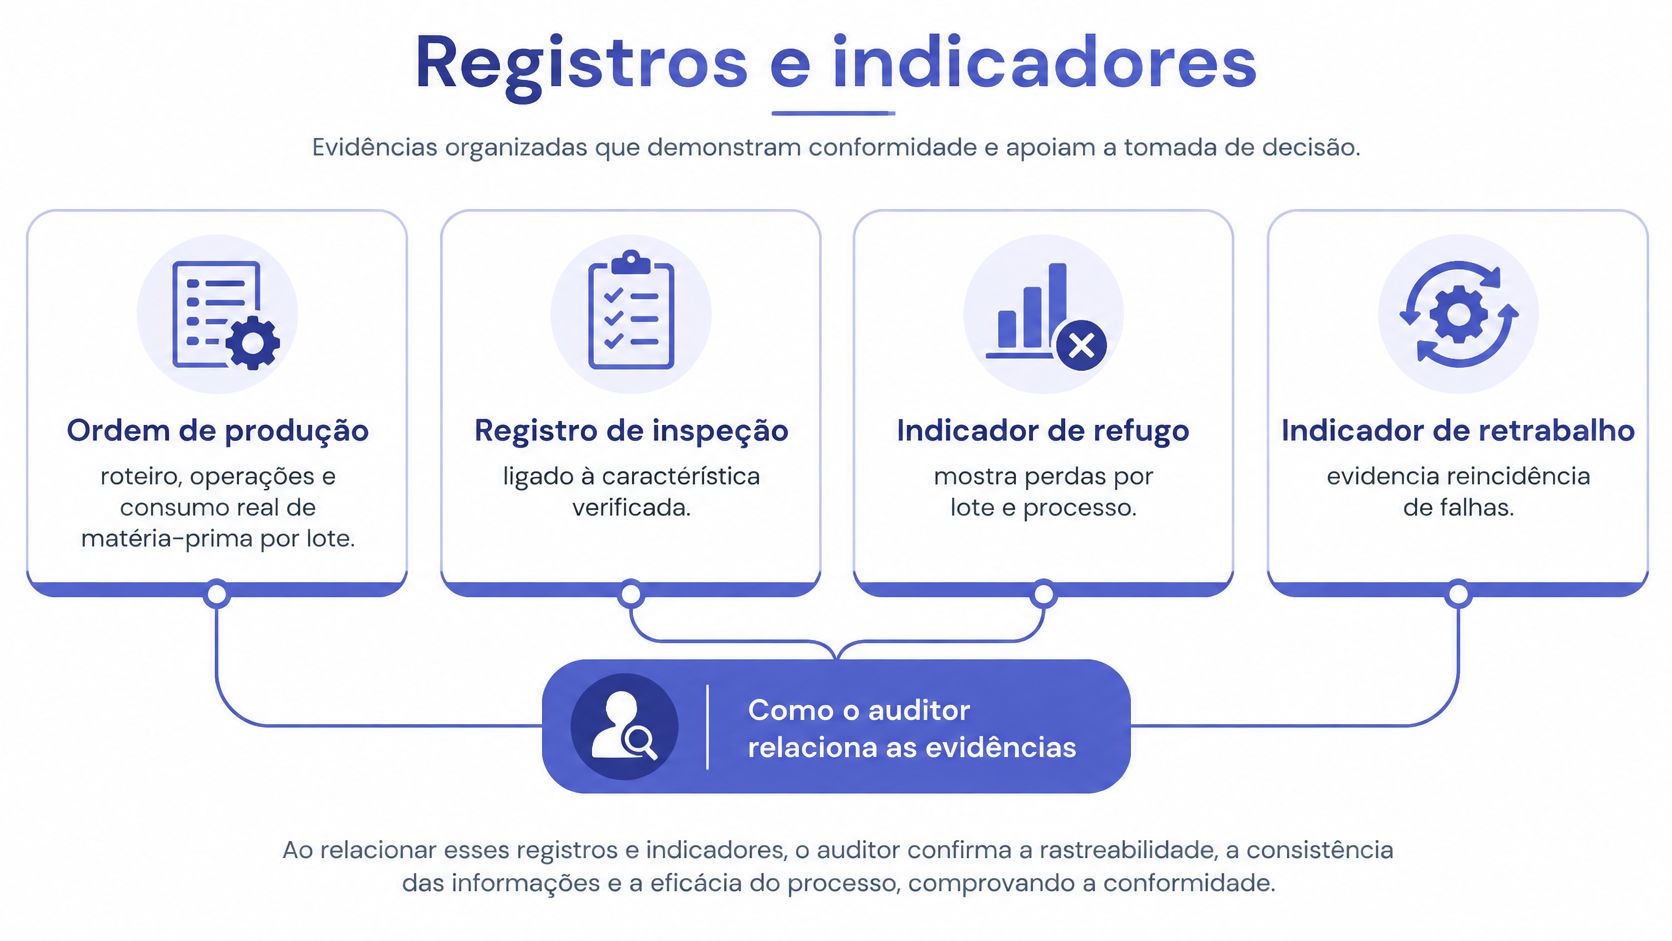
A conformidade precisa aparecer em registros que o PCP consiga recuperar e relacionar. A ordem de produção mostra roteiro, operações executadas e consumo real de matéria-prima por lote. O registro de inspeção conecta a característica do plano de controle à decisão de liberação. A rastreabilidade industrial completa a cadeia: de um lote expedido até a matéria-prima, as máquinas e os operadores envolvidos.
Um levantamento citado em estudo sobre a cadeia de autopeças registrou 309 empresas certificadas ou em processo de certificação em 2017; 291, equivalentes a 94,2%, já estavam certificadas, segundo o estudo sobre a IATF 16949:2016 na cadeia de autopeças.
Os indicadores que alimentam a decisão
- OTIF e PPM mostram o desempenho de entrega e qualidade percebido pelo cliente.
- Refugo e retrabalho ajudam a localizar processos em que o controle perde estabilidade.
- Eficiência e paradas relacionam a capacidade real ao plano de produção prometido.
- Giro de estoque e consumo de matéria-prima por ordem permitem comparar o material planejado com o consumido.
Um painel por processo transforma esses registros em decisões operacionais. Se a sequência ou o recurso de produção mudar, registre o impacto, o responsável e a data. Um ERP industrial como o Sensio pode relacionar roteiro, ordem, baixa de matéria-prima e status de liberação no mesmo fluxo, facilitando a consulta às evidências. O sistema organiza os dados; a eficácia do controle precisa aparecer na operação.
Como começar a preparação para a certificação
Reserve o primeiro mês para seis movimentos, nesta ordem. Cada um existe por uma razão ligada ao que o auditor cobra, não por formalidade.
- Mapeie os processos críticos e classifique por risco de entrega e histórico de falhas, porque essa classificação define por onde a preparação começa e onde a auditoria vai apertar.
- Transforme cada característica crítica do desenho em linha do plano de controle, com responsável, frequência de medição e reação definida, porque o auditor cobra exatamente essa ligação entre desenho e operação.
- Confira PFMEA e MSA dessas características, porque são as evidências mais pedidas na auditoria de processo e as que mais demoram para construir com qualidade.
- Monte o calendário de auditorias e o escopo de locais, porque a agenda precisa caber na operação sem parar a expedição nos dias de visita.
- Teste a recuperação de registros com um caso real, uma ordem, um lote e uma inspeção, porque o prazo de resposta a não conformidades exige essa velocidade desde o primeiro dia.
- Reúna OTIF, PPM, refugo e paradas num painel por processo, porque é esse painel que orienta a priorização das ações seguintes.
Feito isso, há um único próximo passo que eu recomendo: compare o escopo da sua fábrica com as regras da 6ª edição antes de contratar o organismo certificador. Escopo, locais e calendário decididos com os dados na mão evitam o retrabalho mais caro de todo o projeto.
Se a sua fábrica já sabe o que precisa provar, mas perde horas reunindo ordem, lote e inspeção em planilhas separadas, o Sensio integra produção, estoque, roteiro e baixa automática de matéria-prima num fluxo único, com indicadores como OTIF e perdas visíveis em tempo real. Visite Sensio e veja como estruturar essa base de registros antes da próxima auditoria, sem trocar a disciplina do processo por improviso digital.