
A fábrica cresce, mas a gestão continua espalhada entre planilhas, mensagens e sistemas que não conversam. O PCP atualiza uma programação, o estoque trabalha com outro saldo, o fiscal descobre uma inconsistência na emissão da nota e a diretoria só consegue fechar o resultado depois de conciliações manuais. Quando chega a hora de escolher um ERP, a pergunta costuma ser “quanto tempo leva a implantação de sistema?”. A pergunta mais importante é outra: a operação está preparada para mudar a forma como trabalha?
No Brasil, projetos de ERP industrial enfrentam dificuldades funcionais, customizações e adaptação aos processos de negócio. Um estudo publicado na SciELO sobre implantação de ERP em empresas industriais registrou custos altos de implantação entre as principais dores, com 23% e 20%, além da necessidade de sistemas complementares para suprir carências de relatórios gerenciais, apontada em 37% e 27% das respostas. Esses dados explicam por que instalar o software é apenas uma parte do trabalho.
Minha recomendação é direta: trate a implantação como uma transformação operacional, com patrocínio executivo, donos de processo, dados confiáveis, testes reais e critérios de adoção. O cronograma só fica confiável depois que essas condições estão sob controle.
Sumário
Por que implantação de sistema é projeto de mudança, não de TI
A crença de que o ERP é um projeto de TI costuma aparecer logo na primeira reunião. A equipe técnica escolhe parâmetros, o fornecedor demonstra telas e o cronograma é montado em torno da configuração do software. Produção, PCP, estoque, compras e fiscal entram depois, geralmente para validar uma solução que já foi desenhada sem eles.
Esse modelo falha porque o sistema não produz sozinho. Um operador precisa apontar corretamente o consumo, o supervisor precisa confirmar a ordem, o PCP precisa confiar no saldo disponível e o financeiro precisa receber informações coerentes para fechar os números. Se uma dessas etapas continuar sendo feita fora do ERP, a empresa terá uma base centralizada apenas no discurso.
Três sinais de que o projeto está no trilho errado
- Parâmetros sem o dono do processo: alguém configura regras de produção, estoque ou compras sem a presença de quem executa aquela rotina diariamente.
- Aceite feito pelo fornecedor: a equipe interna testa telas e fluxos genéricos, mas não roda uma ordem real, com perdas, retrabalho, falta de material ou alteração de prioridade.
- Chão de fábrica avisado no fim: operadores conhecem o novo procedimento na semana do go-live, quando já não existe tempo para corrigir instruções, acessos e exceções.
Na prática, esses sinais aparecem como ordens de produção paradas, retrabalho fiscal, apontamentos incompletos e reconciliação manual de estoque. Em uma fábrica de móveis, a estrutura do produto pode variar por medida e acabamento. Em alimentos, lote, validade e consumo real precisam conversar com o planejamento. Em embalagens, a troca de matéria-prima, a programação de máquinas e as perdas de processo não cabem em um fluxo genérico.
Regra de operação: se o usuário que executa a tarefa não participou do desenho e do teste, o processo ainda não está validado.
A digitalização industrial brasileira avançou, mas permanece desigual. A Sondagem Especial Indústria 4.0 da CNI, disponibilizada pela USP, mostrou que o uso de tecnologias digitais nas indústrias subiu de 48% em 2016 para 69% em 2021, enquanto apenas 7% das empresas usavam mais de dez tecnologias listadas. O mesmo levantamento apontou aumento de produtividade como benefício percebido por 72% das empresas e redução de custos operacionais por 60%. Os obstáculos principais foram custos altos, com 66%, estrutura e cultura da empresa, com 26%, falta de clareza sobre o retorno, com 25%, e dificuldade de integração.
Por isso, o patrocinador executivo precisa remover conflitos entre áreas, o gestor de mudança precisa acompanhar a adoção e cada processo precisa ter um responsável. Sem essa estrutura, o ERP vira apenas um software mais caro, com uma planilha paralela para cada exceção.
Pré-requisitos antes de parametrizar o ERP
Parametrizar um ERP sobre dados ruins é acelerar o problema. Antes de abrir o configurador, a indústria precisa verificar se seus cadastros, processos, infraestrutura e integrações conseguem sustentar a rotina real. A fase mais barata para encontrar uma inconsistência é antes dos testes. Depois do go-live, o mesmo erro afeta produção, estoque, faturamento e contabilidade.
Comece pelos dados mestres
O cadastro precisa passar por uma limpeza formal, não por uma revisão superficial. Valide:
- Itens ativos e obsoletos: retire materiais, produtos e componentes que não devem mais entrar no planejamento.
- Duplicidades: elimine registros repetidos de itens, clientes, fornecedores e CNPJs.
- Unidades de medida: padronize compra, estoque, produção e venda para evitar conversões incoerentes.
- Estruturas de produto: revise listas multinível, perdas, substitutos, operações e roteiros com a engenharia e a produção.
- Tributação: confira NCM, regras fiscais, operações, alíquotas e exceções aplicáveis ao negócio.
- Saldos físicos: faça inventário e defina o procedimento de carga do estoque inicial.
A estrutura de produto precisa representar o que a fábrica realmente consome, não o que alguém desenhou anos atrás. Se o ERP calcula necessidades com uma lista desatualizada, o PCP receberá uma sugestão tecnicamente correta e operacionalmente inútil.
Prepare o chão de fábrica e o fiscal
A integração mínima varia por processo, mas normalmente envolve coletores de produção, balanças, impressoras de etiquetas, leitores de código de barras e equipamentos que alimentam apontamentos. Teste conectividade, identificação do operador, leitura do item, registro de quantidade e tratamento de falhas. Um coletor que funciona no escritório e perde comunicação no setor produtivo não está homologado.
O ambiente fiscal também precisa estar pronto para NF-e, NFS-e, CT-e, MDF-e, SPED e regimes especiais aplicáveis. A análise sobre ERP em 2025 e as pressões tributárias no Brasil destaca que a implantação passou a envolver adaptação rápida de processos e sistemas a mudanças regulatórias, além de integrações com automação industrial, como SCADA, PLCs e CNCs.
Defina o critério de pronto
Não avance para a parametrização se o inventário está indefinido, o plano de contas não conversa com o DRE, os centros de custo não têm responsáveis ou os cadastros fiscais ainda dependem de interpretação informal. Para organizar a transição de sistemas antigos, use um plano de migração de sistemas legados com origem, destino, regra de transformação, responsável e validação para cada conjunto de dados.
O gate de prontidão deve exigir evidência. Cadastro saneado, integração testada, inventário conferido, regras fiscais homologadas e donos de processo identificados. Sem esses itens verdes, a parametrização vira remendo.
Plano de implantação em fases com marcos claros
“Fase um, fase dois e fase três” não é plano. Um plano útil informa quem entrega, quem aprova, qual evidência será analisada e o que bloqueia a etapa seguinte. Também separa dependências reais de datas comerciais. O go-live não deve ser tratado como promessa de venda, mas como consequência de critérios atendidos.
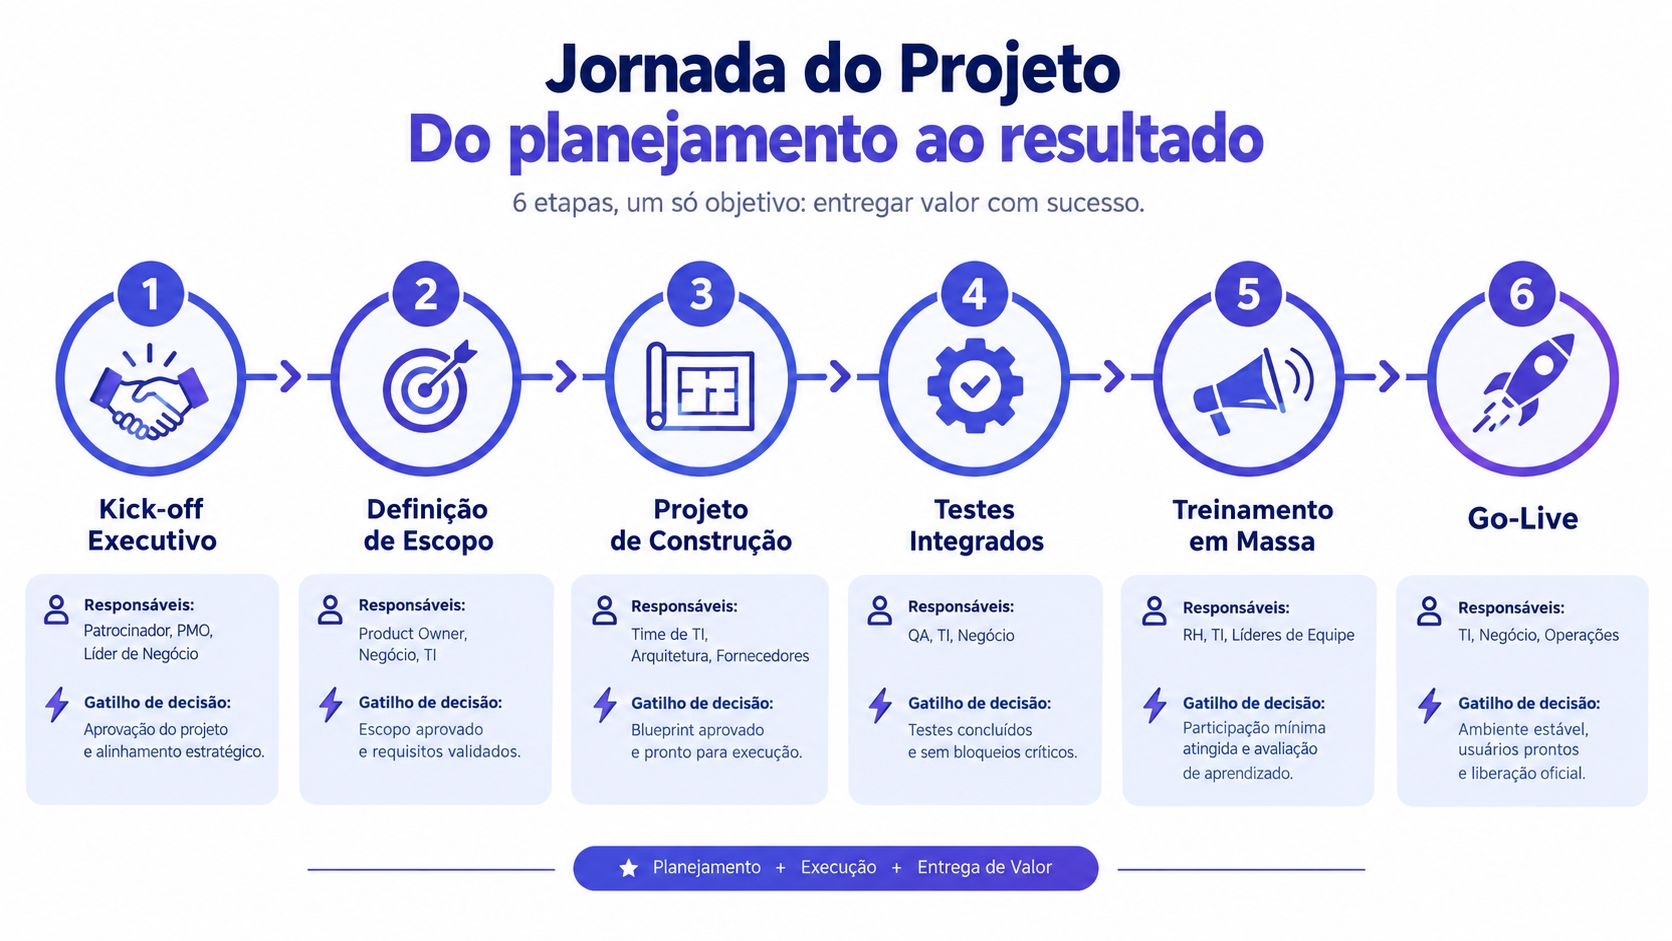
Os seis marcos que eu usaria
-
Kick-off executivo: o patrocinador formaliza escopo, prioridades, equipe, autoridade e critérios de sucesso. O bloqueio é simples: sem disponibilidade dos donos de processo, o projeto não começa de verdade.
-
Blueprint assinado: a empresa documenta o processo atual e o processo futuro, incluindo exceções, integrações, responsabilidades e relatórios. O diretor operacional aprova; mudanças posteriores passam pelo controle de escopo.
-
Protótipo por processo: fornecedor e usuários-chave executam os fluxos principais com dados representativos. O processo de ordem de produção, por exemplo, deve rodar com dados reais de uma família de produtos antes de qualquer customização ser liberada.
-
Testes integrados: produção, estoque, compras, fiscal, vendas e financeiro percorrem uma cadeia completa. O gate exige evidência de entrada, processamento, saída e tratamento de erro.
-
Go-live por planta ou operação: a empresa escolhe uma unidade ou fluxo controlado, carrega saldos validados e ativa o plano de contingência. A homologação fiscal e o inventário inicial precisam estar concluídos antes dessa decisão.
-
Estabilização assistida: uma equipe acompanha chamados, erros, desempenho e adesão, priorizando incidentes que interrompem a fábrica ou distorcem saldos.
A cadência semanal deve incluir um comitê com decisões pendentes, riscos, entregas da semana, dependências e responsáveis. Cada decisão precisa ter prazo e consequência. Se o escopo crescer, a empresa escolhe conscientemente entre retirar outra entrega, ampliar prazo ou aprovar custo adicional.
O plano B também deve estar escrito. Ele pode prever go-live parcial, operação manual temporária para um processo não crítico ou adiamento de uma integração, desde que isso não comprometa rastreabilidade, emissão fiscal ou controle de estoque.
Governança, patrocínio executivo e gestão de decisões
ERP industrial sem governança vira uma fila de opiniões. Cada área defende seu atalho, o fornecedor recebe instruções contraditórias e as decisões ficam esperando uma reunião que nunca resolve nada. O desenho correto separa autoridade estratégica, coordenação tática e validação operacional.
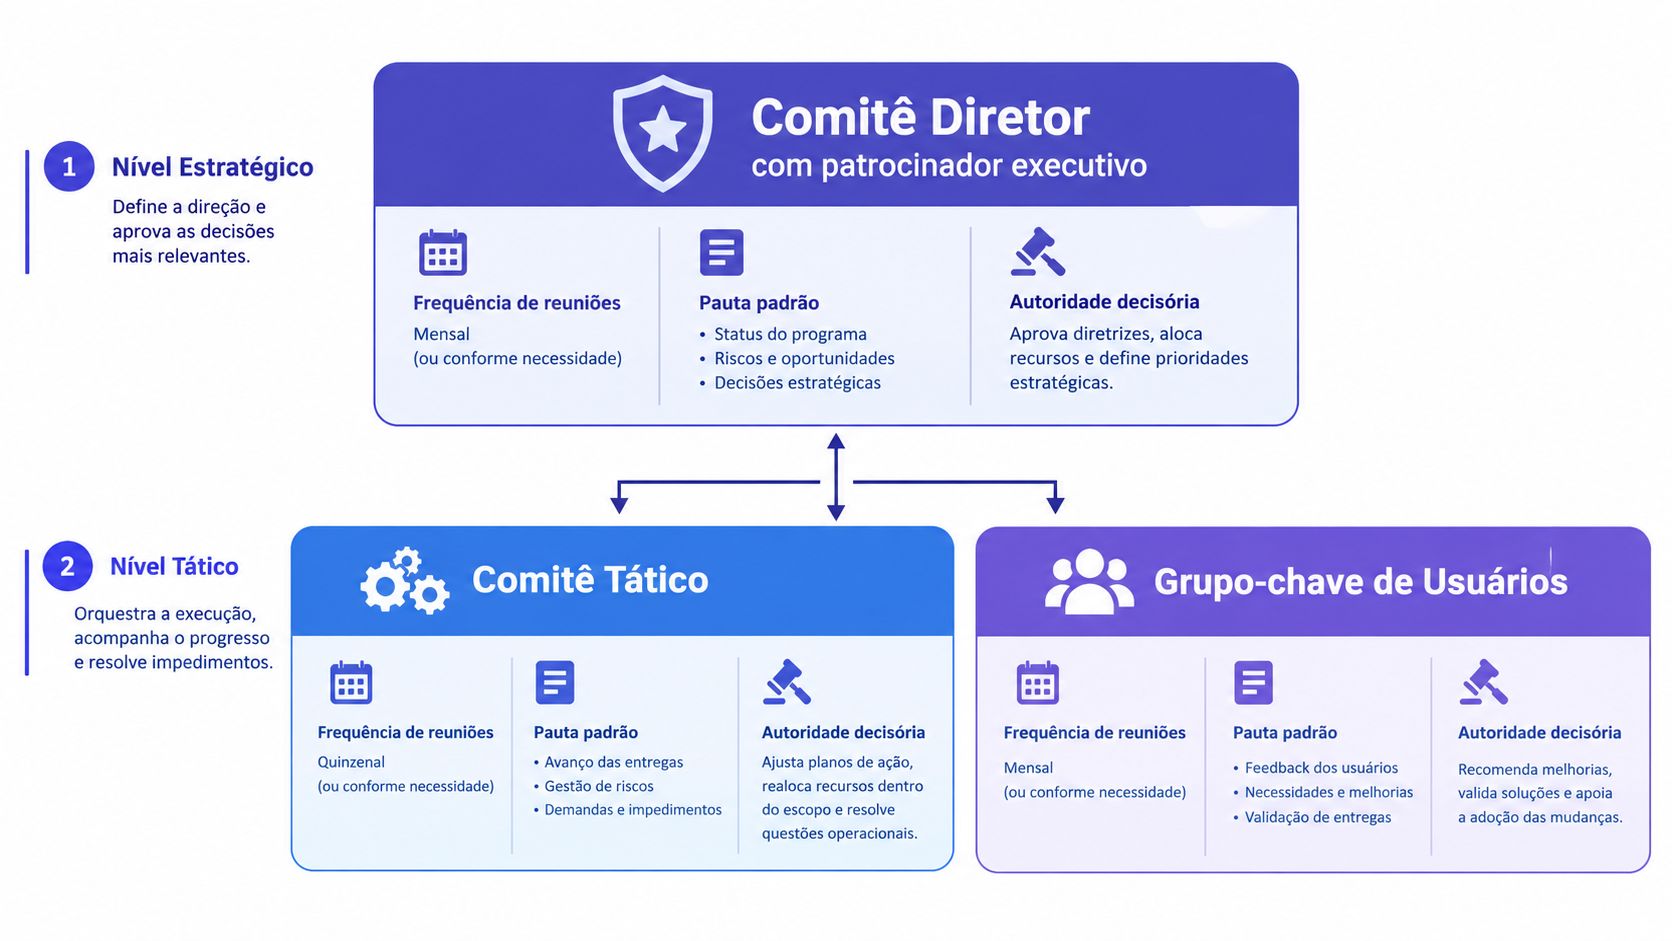
Quem decide o quê
O Comitê Diretor deve reunir o patrocinador executivo e os líderes capazes de remover bloqueios entre Compras, PCP, Fiscal, Produção e Finanças. Sua pauta é curta: escopo, orçamento, riscos críticos, conflitos entre áreas e aprovação ou bloqueio dos gates.
O Comitê Tático coordena o plano semanal. Ele acompanha entregas, dependências, incidentes, testes, migração e preparação dos usuários. Não deve redesenhar a estratégia a cada encontro. Sua função é transformar decisões executivas em trabalho controlado.
O Grupo-chave de Usuários representa os processos. Seus participantes validam telas, regras, relatórios, exceções e materiais de treinamento. Eles não são apenas usuários avançados. São a ponte entre o ERP e a rotina que mantém a fábrica funcionando.
A frequência deve ser suficiente para impedir acúmulo de pendências. Reuniões executivas podem ocorrer conforme os gates e os riscos, enquanto a coordenação tática precisa de uma cadência semanal e os usuários-chave devem participar dos testes e validações de cada processo.
Formalize aceite e exceção
Todo gate precisa de documento de aceite, pendências classificadas, exceções registradas, responsável, data e plano de contingência. Uma pendência que afeta a emissão fiscal ou o saldo de matéria-prima não pode ter o mesmo peso de um ajuste visual em um relatório.
O patrocinador fraco é um risco de cronograma. Ele não precisa escolher a configuração de cada tela, mas deve ter autoridade para resolver quando Compras não entrega fornecedores, PCP não valida a lógica de planejamento ou Fiscal não conclui a homologação.
Na seleção do parceiro, considere também o modelo de ERP com bom suporte. Suporte não substitui governança, mas reduz o tempo entre a identificação de um problema e a decisão sobre sua correção.
Os sinais de alerta são objetivos: reuniões com baixa adesão, decisões adiadas repetidamente e atas sem responsáveis e datas. Quando esses indicadores aparecem, o go-live já está em risco, mesmo que o cronograma oficial ainda esteja verde.
Treinamento, gestão da mudança e adoção por área
Treinamento genérico é desperdício. O operador não precisa aprender a mesma rotina do contador, e o analista fiscal não deve ser treinado apenas com exemplos administrativos. Cada perfil precisa praticar o fluxo que executará, com dados e exceções próximos da realidade.
O plano deve combinar demonstração, sandbox, exercícios acompanhados e validação prática. Em vez de perguntar se o usuário “entendeu”, peça que ele execute uma ordem de produção, registre uma perda, consulte o saldo, trate uma devolução ou corrija um erro fiscal.
Plano de treinamento por perfil de usuário
| Perfil | Carga horária | Modalidade | Critério de aprovação |
|---|---|---|---|
| Operadores de chão de fábrica | Definida pela complexidade do apontamento | Presencial e simulação em sandbox | Registrar operações, consumos e perdas sem apoio direto |
| Supervisores de produção | Compatível com rotinas de gestão e exceção | Presencial, prática e acompanhamento no setor | Liberar, revisar e encerrar ordens conforme o procedimento |
| PCP | Aprofundada em planejamento e capacidade | Sandbox com dados reais de uma família de produtos | Gerar, analisar e ajustar o plano sem recorrer à planilha paralela |
| Qualidade | Focada em inspeções, bloqueios e rastreabilidade | Simulação de lotes e não conformidades | Registrar bloqueio, liberação e evidência do processo |
| Fiscal e contábil | Orientada às regras e fechamentos | Laboratório integrado com cenários fiscais | Emitir, validar e escriturar operações homologadas |
| Comercial e compras | Concentrada no ciclo pedido, compra e recebimento | EAD para conceitos e prática assistida | Criar documentos coerentes com estoque e financeiro |
| TI e administradores | Voltada a acessos, integrações e suporte | Treinamento técnico e documentação | Diagnosticar falhas, controlar permissões e acionar o suporte |
As simulações precisam incluir falta de insumo, devolução de cliente, bloqueio fiscal em NF-e e fechamento de ordem com retrabalho. Esses cenários revelam mais do que uma demonstração sem exceções. Também mostram quais processos precisam de autorização, contingência ou treinamento adicional.
Meça a adoção depois da aula
Use testes práticos por usuário, taxa de erro por processo, volume de chamados recorrentes e avaliação interna do treinamento. O número de acessos, sozinho, engana. Um usuário pode entrar no ERP e continuar registrando tudo fora dele.
Forme multiplicadores por área, comunique o motivo das mudanças e publique instruções curtas no ponto de uso. O hyper-care deve organizar o acompanhamento dos primeiros 30, 60 e 90 dias, com equipe dedicada, triagem de incidentes e revisão periódica dos indicadores. Na pesquisa sobre pequenas empresas brasileiras disponível na dissertação sobre adoção de ERP, apenas 51,1% das empresas pesquisadas possuíam ERP e 63,3% das adoções foram avaliadas como malsucedidas pelas premissas de absorção da tecnologia no cotidiano. Entre os usuários que concluíram a adoção, 67,1% estavam satisfeitos e 26,2% totalmente satisfeitos. O recado é claro: o sistema pode ser bem recebido quando a empresa prepara a rotina.
Cronograma, orçamento e risco por porte de indústria
Não existe prazo universal para implantação de sistema. Uma fábrica de móveis sob medida, uma indústria de alimentos com produção contínua e uma operação de embalagens com múltiplas plantas enfrentam dependências diferentes. Vender a mesma duração para as três é um erro de diagnóstico.
Uma pesquisa brasileira sobre ERP registrou que 50% dos projetos levaram entre 13 e 24 meses para entrar em operação, enquanto 30% exigiram entre 25 e 48 meses. O estudo também identificou o apoio da alta gerência como principal fator de sucesso, com 53%, seguido pela qualidade das tarefas técnicas, com 36%, acompanhamento e controle, com 31%, e planos e cronogramas, com 22%, conforme a pesquisa da SciELO sobre implantação de ERP.
Esses dados não autorizam uma promessa automática. Eles mostram que projetos industriais brasileiros costumam ser longos quando envolvem customização, múltiplas áreas e integração. A duração deve ser estimada depois do diagnóstico de maturidade, não antes.
Comparação entre portes
| Porte de indústria | Duração típica | Composição do orçamento | Principais riscos |
|---|---|---|---|
| Pequena indústria de móveis sob medida | Definida após saneamento de cadastros e validação do fluxo de pedidos | Licença, implantação, treinamento, integrações essenciais e reserva para ajustes | Estrutura de produto variável, dependência de poucas pessoas, registros manuais e baixa disponibilidade dos usuários |
| Média indústria de alimentos com produção contínua | Condicionada à rastreabilidade, lotes, validade, qualidade e integração fiscal | Licença, consultoria de processos, dispositivos de apontamento, integrações e contingência | Parada de produção, consumo divergente, regras de lote, perdas e fechamento fiscal |
| Grande indústria de embalagens com múltiplas plantas | Projeto por ondas, com piloto e expansão controlada | Licenças, consultoria especializada, infraestrutura, integrações entre plantas e contingência | Governança complexa, legados, variações entre unidades, interfaces industriais e ruptura operacional |
A matriz de decisão é simples. Baixa complexidade fiscal, poucas integrações e uma operação concentrada podem comportar projeto próprio com apoio pontual. Processos produtivos específicos, dados frágeis ou integração com equipamentos pedem consultoria especializada. Múltiplas plantas, legados e alto risco de parada exigem modelo misto, com equipe interna forte e parceiro externo experiente.
Reserve contingência financeira desde o início, mas não esconda o custo de refazer integrações dentro de uma rubrica genérica. Integração com balança, coletor, fiscal, e-commerce, BI ou automação deve ter escopo, teste e orçamento próprios. Para aprofundar a discussão sobre prazo, consulte o conteúdo sobre tempo de implantação de ERP, mas não use nenhuma estimativa como promessa para sua fábrica.
KPIs de sucesso, sinais de alerta e checklist final
O ERP só está implantado quando a empresa deixou de depender de controles paralelos para operar. Go-live é uma data. Adoção é um comportamento repetido, medido e sustentado pelas áreas.
Defina os indicadores antes do treinamento final. Eu acompanharia acuracidade do estoque acima de 95%, fechamento contábil em até 5 dias úteis, OEE com captura automática, índice de ordens com apontamento digital e percentual de usuários ativos. As metas precisam refletir a realidade da empresa e ter responsável, fonte e frequência de apuração.
O que os indicadores revelam
Estoque com baixa acuracidade aponta falha de cadastro, movimentação, apontamento ou disciplina de inventário. Fechamento lento sugere que a integração entre operação, fiscal e contabilidade ainda não está confiável. OEE sem captura automática mantém a análise dependente de preenchimento manual, reduzindo a utilidade do indicador.
Ordens sem apontamento digital mostram que o chão de fábrica ainda não incorporou o processo. Usuários ativos em baixa proporção indicam treinamento insuficiente, acesso inadequado, fluxo difícil ou ausência de cobrança da liderança.
Os sinais pós-go-live aparecem em sequência:
- Recadastramento em série: áreas criam novos produtos porque não confiam na base existente.
- Chamados em lote: muitos usuários relatam o mesmo erro, sinal de falha estrutural de configuração ou treinamento.
- Relatórios fora do sistema: gestores pedem planilhas porque o dado do ERP não está disponível, compreensível ou conciliado.
- Retrabalho manual: equipes digitam a mesma informação em mais de uma ferramenta.
- Exceções sem dono: ninguém sabe quem pode aprovar, corrigir ou encerrar uma ocorrência.
Checklist para o próximo comitê
- Cadastro de itens, clientes e fornecedores saneado.
- Estruturas de produto e roteiros validados pela engenharia e produção.
- Unidades de medida e regras fiscais revisadas.
- Inventário inicial contado e aprovado.
- Plano de contas e centros de custo alinhados ao DRE.
- Integrações de coletores, balanças, etiquetas e leitores testadas.
- Homologação fiscal concluída nos cenários críticos.
- Processos AS-IS e TO-BE documentados.
- Usuários-chave nomeados por área.
- Testes integrados executados com dados representativos.
- Treinamento prático aprovado por perfil.
- Critérios formais de aceite assinados por Produção, PCP, Estoque, Compras, Fiscal e Financeiro.
Minha posição é clara: não aprove o go-live porque a data chegou. Aprove quando os dados estiverem confiáveis, os processos testados, os usuários capazes de executar suas rotinas e os responsáveis preparados para resolver exceções. O tempo de implantação cai quando a empresa reduz decisões tardias, retrabalho de cadastro e integrações mal especificadas, não quando simplesmente pressiona o fornecedor.
A Sensio apoia a implantação de ERP industrial com preparação da operação, organização de produção e estoque, definição de metas, treinamento, testes e acompanhamento pós-go-live. Se sua fábrica precisa integrar PCP, chão de fábrica, compras, estoque e finanças com mais controle, conheça a Sensio e leve este checklist para uma conversa sobre o seu projeto.