Começar a ISO 9001 escrevendo procedimentos para todos os setores é um conselho popular, mas costuma inverter a prioridade. Antes de produzir documentos, a fábrica precisa saber onde perde material, quem libera produto e como demonstra que uma entrega atende ao pedido. Papelada organizada não compensa uma operação sem evidências confiáveis.
O caminho mais útil é tratar a qualidade como parte da gestão de produção, estoque e entrega. O certificado tem valor comercial, mas o retorno operacional depende de registros que ajudem o PCP a programar, o almoxarifado a controlar materiais e a direção a decidir onde corrigir perdas.
Índice
- O que é a ISO 9001 e por que ela importa para a fábrica
- As sete cláusulas que o auditor verifica na fábrica
- Como implantar a ISO 9001 em oito etapas
- Quais registros provam a conformidade sem planilhas duplicadas
- Como é a auditoria de certificação e a manutenção do certificado
- Quanto custa a ISO 9001 e o que mais pesa no caixa
- Como verificar a certificação de fornecedores e clientes
- Como decidir se a fábrica está pronta para a certificação
O que é a ISO 9001 e por que ela importa para a fábrica
A ISO 9001 é a referência internacional para sistemas de gestão da qualidade, com requisitos para organizar processos e entregar produtos e serviços que atendam às exigências aplicáveis e do cliente. Ela não determina qual máquina comprar nem qual sistema usar. A organização escolhe seus métodos e precisa demonstrar que eles funcionam.
Pense numa fábrica de bolos. A norma não escolhe a receita, mas a gestão precisa controlar ingredientes, condições de preparo, critérios de aceitação e responsabilidades para repetir o resultado esperado. Se um lote sair diferente, a equipe deve conseguir investigar o que mudou, sem depender da lembrança do padeiro.
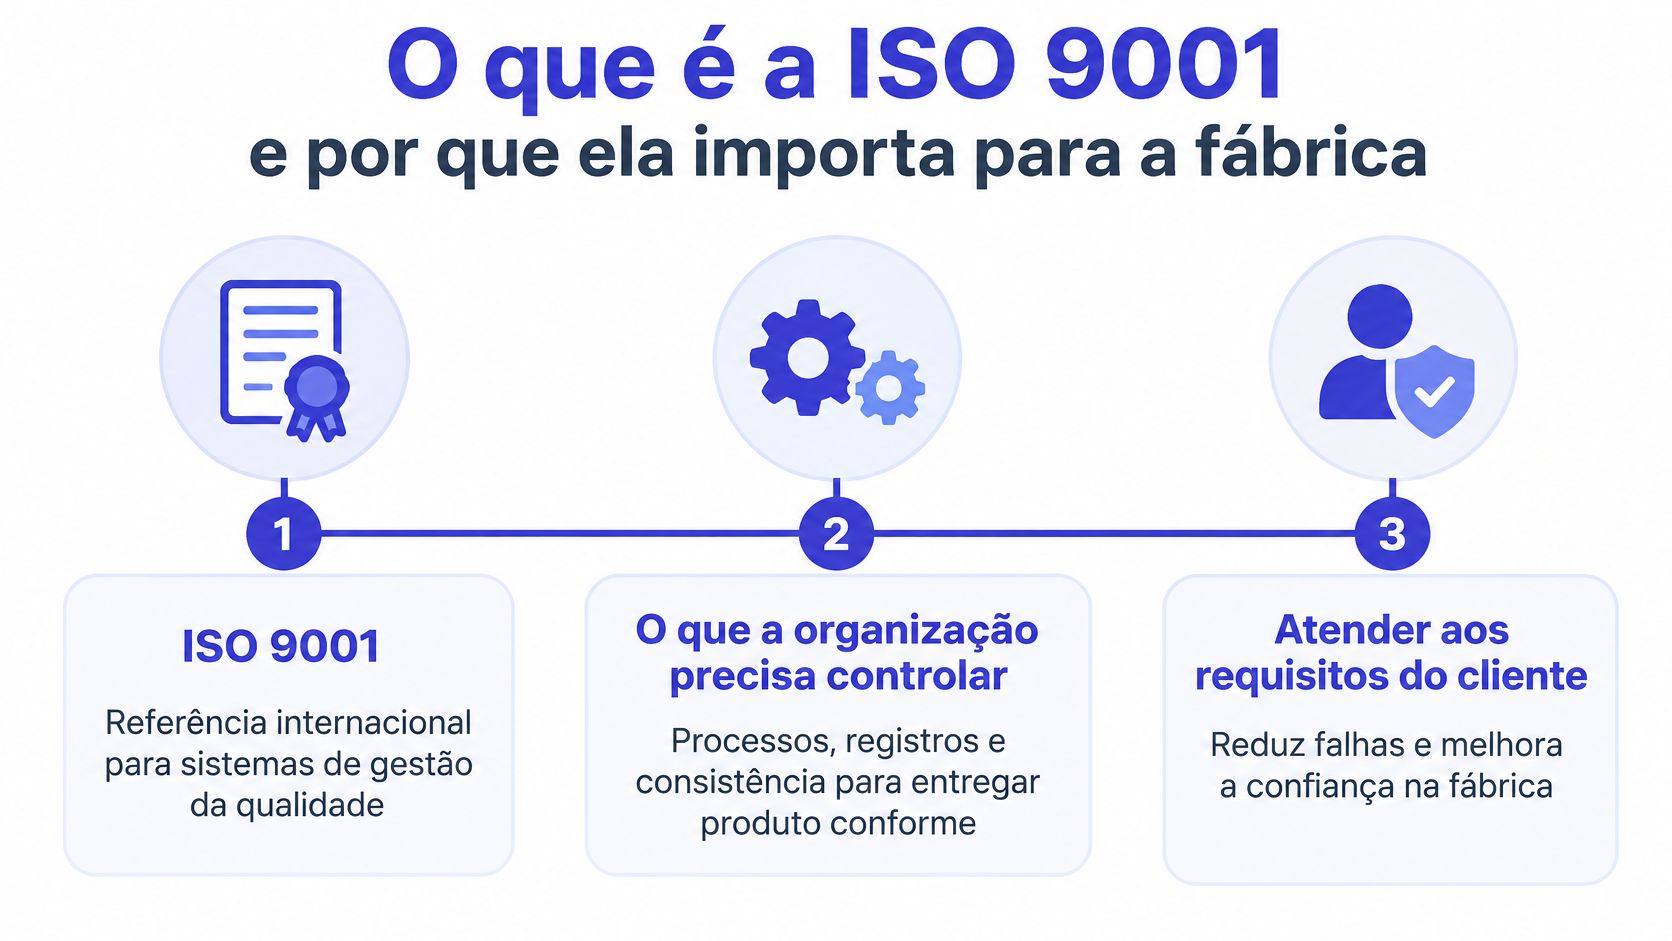
Um referencial de gestão, não uma receita pronta
Segundo o Inmetro, a norma surgiu em 1987, passou por revisões em 1994, 2000, 2008 e 2015, e a edição brasileira ABNT NBR ISO 9001:2015 foi publicada em 30 de setembro de 2015, com vigência em 30 de outubro e transição de três anos para organizações certificadas por organismos acreditados pela Cgcre/Inmetro.
Na indústria, a aplicação aparece quando vendas confirma uma especificação, compras a transmite ao fornecedor e produção recebe um roteiro coerente com o pedido. A qualidade não fica restrita à inspeção final. Cada responsável controla uma parte da entrega.
A certificação envolve avaliação independente do sistema, dentro do escopo declarado. Não equivale a garantir que todo produto será perfeito, nem substitui requisitos técnicos específicos.
O ganho que interessa à fábrica: conseguir explicar como produziu, identificar desvios e impedir que uma falha conhecida continue chegando ao cliente.
A pergunta prática, portanto, não é apenas como conseguir o certificado. É quais decisões ficarão melhores quando a fábrica passar a trabalhar com evidências verificáveis.
As sete cláusulas que o auditor verifica na fábrica
O auditor não deve avaliar a fábrica como um arquivo de procedimentos separados. Ele acompanha relações entre atividades: o comercial recebe um requisito, o PCP programa, compras providencia material e a produção transforma esse material em produto liberado. Uma falha nessa passagem pode comprometer o resultado mesmo quando cada departamento apresenta seus formulários preenchidos.
Antes de contratar a auditoria, confirme no documento oficial e com o organismo certificador a edição aplicável, incluindo eventuais alterações. O quadro abaixo usa a estrutura da ISO 9001:2015 como referência de leitura, sem presumir outra edição.
Cláusulas da ISO 9001 e a evidência que a fábrica precisa mostrar
| Cláusula | Tema | Evidência que a fábrica mostra |
|---|---|---|
| 4. Contexto da organização | Escopo, partes interessadas e requisitos aplicáveis | Escopo do sistema aprovado e lista de requisitos de clientes e de leis |
| 5. Liderança | Política da qualidade e papéis | Política assinada pela direção e responsáveis definidos por processo |
| 6. Planejamento | Riscos, oportunidades e objetivos | Matriz de riscos e metas com prazo e responsável |
| 7. Apoio | Pessoas, infraestrutura, competência e informação documentada | Registros de treinamento, calibração e controle de documentos |
| 8. Operação | Planejamento e controle da produção e liberação de produto | Ordens de produção, lotes, registros de inspeção e liberação |
| 9. Avaliação de desempenho | Monitoramento, auditoria interna e análise crítica | Indicadores, relatório de auditoria interna e ata de análise crítica pela direção |
| 10. Melhoria | Não conformidades e ações corretivas | Registro da causa, ação tomada e verificação da eficácia |
A tabela apresenta exemplos concretos de evidência, não uma obrigação de criar um formulário com cada um desses nomes. Uma matriz de riscos pode ser útil, mas seu formato importa menos que a ligação entre risco identificado, controle adotado e responsável.
O que torna uma evidência convincente
No contexto da organização, um escopo genérico demais dificulta entender quais produtos, unidades e atividades estão abrangidos. Na liderança, uma política assinada perde força quando ninguém sabe quem pode interromper uma produção ou bloquear uma entrega.
Na operação, o teste é seguir um pedido real. A especificação usada na máquina corresponde à aprovada pelo cliente? O instrumento tinha condição adequada de uso? Quem autorizou a liberação e com qual critério?
A melhoria exige outro raciocínio. Separar peças defeituosas resolve a contenção imediata, mas não demonstra que a causa foi eliminada. Se o problema surgiu porque o operador recebeu uma revisão antiga do desenho, apenas repetir o treinamento deixa intacta a falha de distribuição documental.
Para o PCP, o ponto central é enxergar entradas, restrições e saídas mensuráveis. Pedidos alimentam o planejamento; materiais e capacidade limitam a programação; ordens liberadas orientam a execução. A direção precisa analisar se essa sequência está produzindo o resultado prometido, e não apenas se os setores entregaram seus relatórios.
Como implantar a ISO 9001 em oito etapas
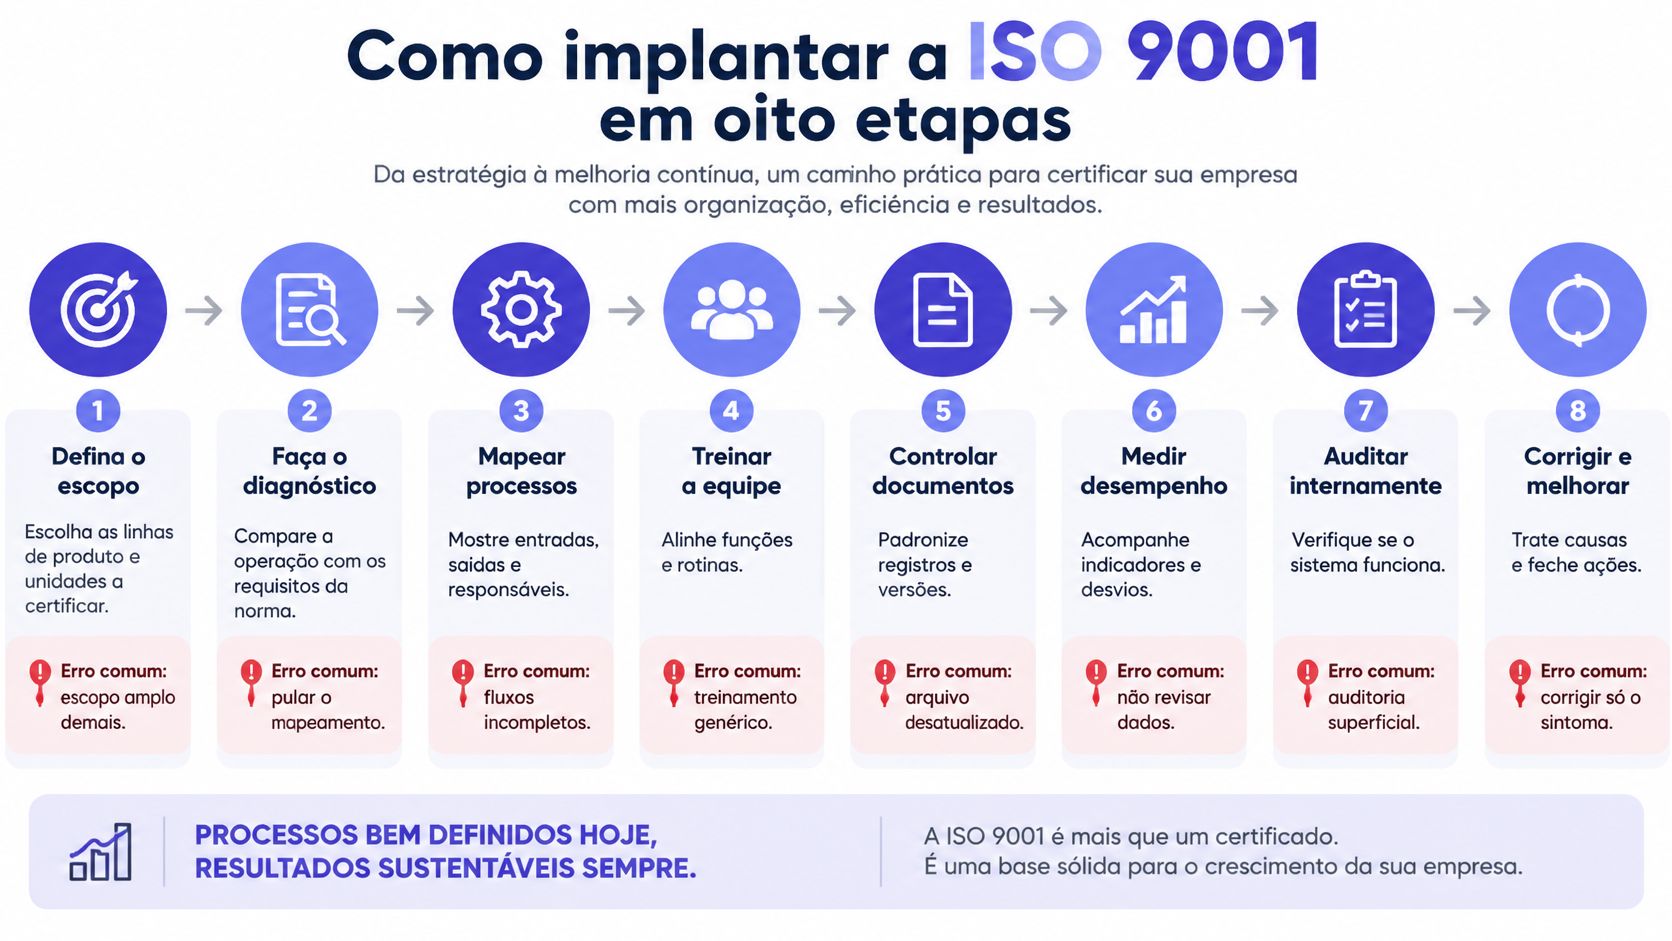
Implantar a ISO 9001 exige transformar requisitos em responsabilidades e controles executáveis. A Portaria do Inmetro nº 200/2021 estabelece, para auditorias previstas em regulamentos de avaliação da conformidade, o uso da edição vigente da ISO 9001 ou da ABNT NBR ISO 9001, preservando os requisitos auditáveis específicos do produto ou serviço.
Essa aplicação regulatória não deve ser confundida com uma obrigação universal de certificar toda fábrica. Para implantar o sistema, a recomendação é começar pelo fluxo real e comparar seus controles com os requisitos aplicáveis.
Da definição do escopo à rotina comprovada
Defina o escopo. Determine produtos, atividades e unidades que o sistema abrangerá, respeitando as interfaces necessárias para entregar ao cliente. O erro é escolher um escopo apenas porque parece mais fácil de auditar e deixar de fora uma atividade decisiva para a conformidade.
Mapeie os processos críticos. Desenhe o percurso do pedido à expedição e da compra ao recebimento, identificando entradas, saídas e responsáveis. Evite fluxogramas que terminam na fronteira do departamento, justamente onde costumam surgir falhas de comunicação.
Reúna requisitos e avalie riscos. Converta especificações do cliente e exigências legais aplicáveis em critérios operacionais, como tolerâncias, identificação e condições de armazenamento. Uma lista de riscos sem controle associado não orienta o operador nem protege a entrega.
Defina política e objetivos mensuráveis. Escolha indicadores ligados aos problemas prioritários, como retrabalho e OTIF, sigla de On Time In Full, que mede entregas no prazo e completas. Registre a regra de cálculo e quem analisa o resultado, pois mudar o denominador pode esconder uma piora.
Documente o que controla a execução. Priorize instruções em que uma interpretação errada possa gerar defeito, risco ou perda de rastreabilidade. Copiar procedimentos prontos cria exigências que a equipe talvez nem consiga cumprir.
Desenvolva e verifique competências. Treine operadores e supervisores na tarefa real, incluindo como reagir a desvios e quem acionar. A lista de presença comprova participação, mas a avaliação prática mostra se a pessoa consegue executar.
Opere e registre no momento do evento. Faça consumo, inspeção, perda e liberação acompanharem o trabalho, com identificação de quem registrou. Reconstruir tudo antes da auditoria aumenta a chance de omitir exceções e confundir lotes.
Audite, analise e corrija. Na auditoria interna, teste amostras reais e leve à direção as lacunas que exigem decisão ou recurso. Não encerre ações apenas pela execução da tarefa, verifique se o controle passou a funcionar.
Como testar a implantação
Escolha um produto expedido e peça à equipe para reconstruir seu histórico. A sequência deve permitir relacionar requisitos, material utilizado, execução, inspeção e decisão de liberação.
Depois, procure uma exceção: troca de matéria-prima, alteração de roteiro ou resultado reprovado. Uma operação preparada explica também o que fez quando o plano não funcionou. Rapidez na consulta ajuda, mas a integridade das informações vale mais que uma demonstração ensaiada para o auditor.
Quais registros provam a conformidade sem planilhas duplicadas
O registro deve nascer da operação, não da preparação para a auditoria. O lote informado no consumo permite investigar uma reclamação. Já uma planilha mensal preenchida por cópia, sem uso na programação ou na análise de qualidade, adiciona trabalho sem melhorar o controle.
O volume de certificados também não mede essa maturidade: a compilação do ISO Survey divulgada pelo Certificação ISO informa 20.818 certificados ISO 9001 no Brasil, cobrindo 30.158 instalações, mas esses totais não demonstram como cada fábrica administra suas perdas.
Sintomas comuns na fábrica, registro que falta e indicador para acompanhar
| Sintoma na fábrica | Registro que falta | Indicador para acompanhar |
|---|---|---|
| Lote de matéria-prima não encontrado após reclamação | Rastreio de lote ligado à ordem de produção | Tempo para localizar a origem do lote |
| Estoque físico diferente do sistema | Baixa automática de insumos no apontamento | Divergência de inventário por mês |
| Mesmo defeito volta após a correção | Registro de causa e verificação da ação corretiva | Ações corretivas fechadas no prazo |
| Retrabalho na linha sem registro | Apontamento de perdas e retrabalho por ordem | Índice de retrabalho e perdas |
| Pedido entregue incompleto | Conferência de expedição vinculada ao pedido | OTIF |
| Auditor pede documento que não existe | Lista mestra de registros com responsável | Percentual de registros atualizados |
Essas relações orientam o diagnóstico, mas não dispensam investigação. Uma diferença de estoque também pode vir de unidade de medida incorreta, devolução não lançada ou estrutura de produto desatualizada. Da mesma forma, fechar ações no prazo não prova eficácia, é preciso observar a reincidência do defeito.
Uma origem para cada dado
A duplicidade aparece quando o saldo fica no ERP, no arquivo do planejador e no caderno do almoxarifado. Quando surge uma diferença, ninguém sabe qual versão usar e a equipe passa a conferir o mesmo material repetidamente.
Um ERP com baixa de insumos e movimentação por lote pode concentrar o registro no apontamento. Para isso funcionar, defina quem informa o consumo real, quem trata sobras e quem autoriza ajustes. Automatizar um cadastro errado apenas espalha o erro mais depressa.
O procedimento operacional padrão com exemplos ajuda a transformar essas responsabilidades em instruções claras. Registre também como proceder quando houver indisponibilidade do sistema, sem manter uma operação paralela permanente.
Digitalizar documentos não é o mesmo que controlar o processo. O registro precisa mudar uma decisão ou demonstrar que um controle foi executado.
Permissões de acesso, histórico de alterações e versões aprovadas ajudam a preservar evidências. Ainda assim, ninguém deve esperar que o sistema escolha sozinho a causa de uma falha ou substitua a análise crítica da direção.
Como é a auditoria de certificação e a manutenção do certificado
A contratação começa pela escolha de um organismo certificador com acreditação adequada ao escopo pretendido. Envie uma descrição fiel das atividades, unidades, turnos e processos terceirizados relevantes. Omitir complexidade para reduzir o orçamento pode resultar numa proposta inadequada à operação.
A infraestrutura brasileira de acompanhamento das certificações está descrita no Plano de Dados Abertos do Inmetro. A fábrica deve distinguir a acreditação do organismo da certificação de seu próprio sistema, pois são avaliações com objetos diferentes.
Da avaliação inicial à decisão
- Preparação e análise inicial. O organismo examina o escopo, a documentação e as condições de preparação. Use essa avaliação para esclarecer lacunas, não para descobrir pela primeira vez como a fábrica funciona.
- Auditoria da implementação. O auditor entrevista pessoas, acompanha atividades e testa registros por amostragem. Os responsáveis precisam explicar seus próprios controles, sem depender de um representante da qualidade para responder tudo.
- Tratamento dos desvios. Quando houver constatações, a empresa apresenta o tratamento e as evidências solicitadas conforme a classificação e as regras do organismo. A emissão depende da decisão de certificação, não apenas do encerramento da visita.
Durante a avaliação de uma não conformidade, diferencie correção imediata de ação sobre a causa. Substituir um instrumento inadequado pode resolver a situação encontrada, mas a equipe ainda precisa avaliar os produtos medidos com ele e por que seu uso não foi impedido.
Manutenção é continuidade do sistema
Depois da emissão, a fábrica continua sujeita a auditorias de acompanhamento e à recertificação conforme o programa contratado. Confirme validade, frequência, duração, condições de suspensão e despesas adicionais na proposta do organismo.
Não concentre os registros perto da visita. Mudanças de produto, pessoas, equipamento e fornecedor precisam ser incorporadas ao sistema quando acontecem. A preparação mais consistente é manter os responsáveis capazes de explicar suas decisões e apresentar evidências da rotina, inclusive dos problemas que ainda estão em tratamento.
Quanto custa a ISO 9001 e o que mais pesa no caixa
| Item | Tipo | Quando pesa no caixa |
|---|---|---|
| Consultoria de implantação | Pontual | Antes da certificação, conforme o grau de implantação |
| Treinamento de equipe | Pontual e recorrente | Na implantação e sempre que entram novos operadores |
| Auditoria de certificação (dias e diárias) | Pontual | Na certificação inicial, com dias definidos pelo organismo |
| Deslocamento do auditor | Pontual | Junto com os dias de auditoria |
| Horas internas de gestores e operadores | Interno e recorrente | Durante toda a implantação e na rotina de registros |
| Auditoria interna | Recorrente | Ao longo do ciclo anual |
| Calibração de instrumentos | Recorrente | Conforme a periodicidade dos equipamentos de medição |
| Manutenção anual e recertificação | Recorrente | Todo ano e a cada ciclo de recertificação |
Não existe preço oficial único para a certificação. Conforme a Docnix, o valor depende de dias de auditoria, diária do organismo, deslocamento e grau de implantação, e o orçamento deve considerar treinamento, auditoria interna, calibração, horas internas, manutenção e recertificação.
A tabela separa momentos de desembolso, mas algumas classificações exigem atenção. Deslocamento pode voltar a ser cobrado nas visitas seguintes, e treinamento não termina com a implantação. Evite comparar propostas apenas pelo total da auditoria inicial.
Calcule a capacidade interna comprometida
Liste as atividades de cada função: revisar cadastros, validar roteiros, preparar instruções, treinar, auditar e analisar desvios. Para cada atividade, estime as horas semanais, multiplique pelo custo-hora carregado e pelo período previsto de execução.
Custo interno estimado = soma das horas de cada função × respectivo custo-hora carregado, ao longo do período do projeto.
Inclua encargos e benefícios no custo-hora conforme o critério financeiro da empresa. Separe desembolso adicional de custo de oportunidade: um supervisor assalariado pode não gerar uma nova conta a pagar, mas deixa de dedicar esse tempo à programação ou à melhoria da linha.
Compare com o custo da não qualidade
Use os registros recentes da própria fábrica para apurar retrabalho, sucata, devoluções, frete extraordinário e paradas por falta de material. Cuidado para não contar duas vezes a mesma perda, por exemplo, somando o valor integral de uma peça descartada e novamente a matéria-prima já incorporada nesse valor.
Critério financeiro: a economia deve aparecer em perdas evitadas e capacidade recuperada, não apenas numa expectativa de vender mais por ter certificado.
Nem toda melhoria será atribuível à ISO 9001. Uma máquina nova ou uma mudança no mix também pode alterar o resultado. Registre o cenário inicial e acompanhe cada ação com seu efeito operacional.
O orçamento mais responsável combina dinheiro e disponibilidade de pessoas. A certificação deve funcionar como projeto de governança integrado ao planejamento e aos indicadores, não como uma tarefa extra entregue ao setor da qualidade sem tempo, autoridade ou apoio da direção.
Como verificar a certificação de fornecedores e clientes
Uma fabricante de peças metálicas recebe o certificado de um novo fornecedor de aço. O comprador reconhece a marca do certificador e quer liberar o cadastro. Antes disso, precisa verificar qual organização, unidade e atividade estão efetivamente abrangidas.
O CERTIFIQ, apresentado pelo Inmetro, reúne certificados emitidos no país por organismos acreditados pelo Inmetro para sistemas de gestão baseados na ISO 9001 e na ISO 14001. Use a consulta como referência institucional e esclareça divergências com o organismo emissor.
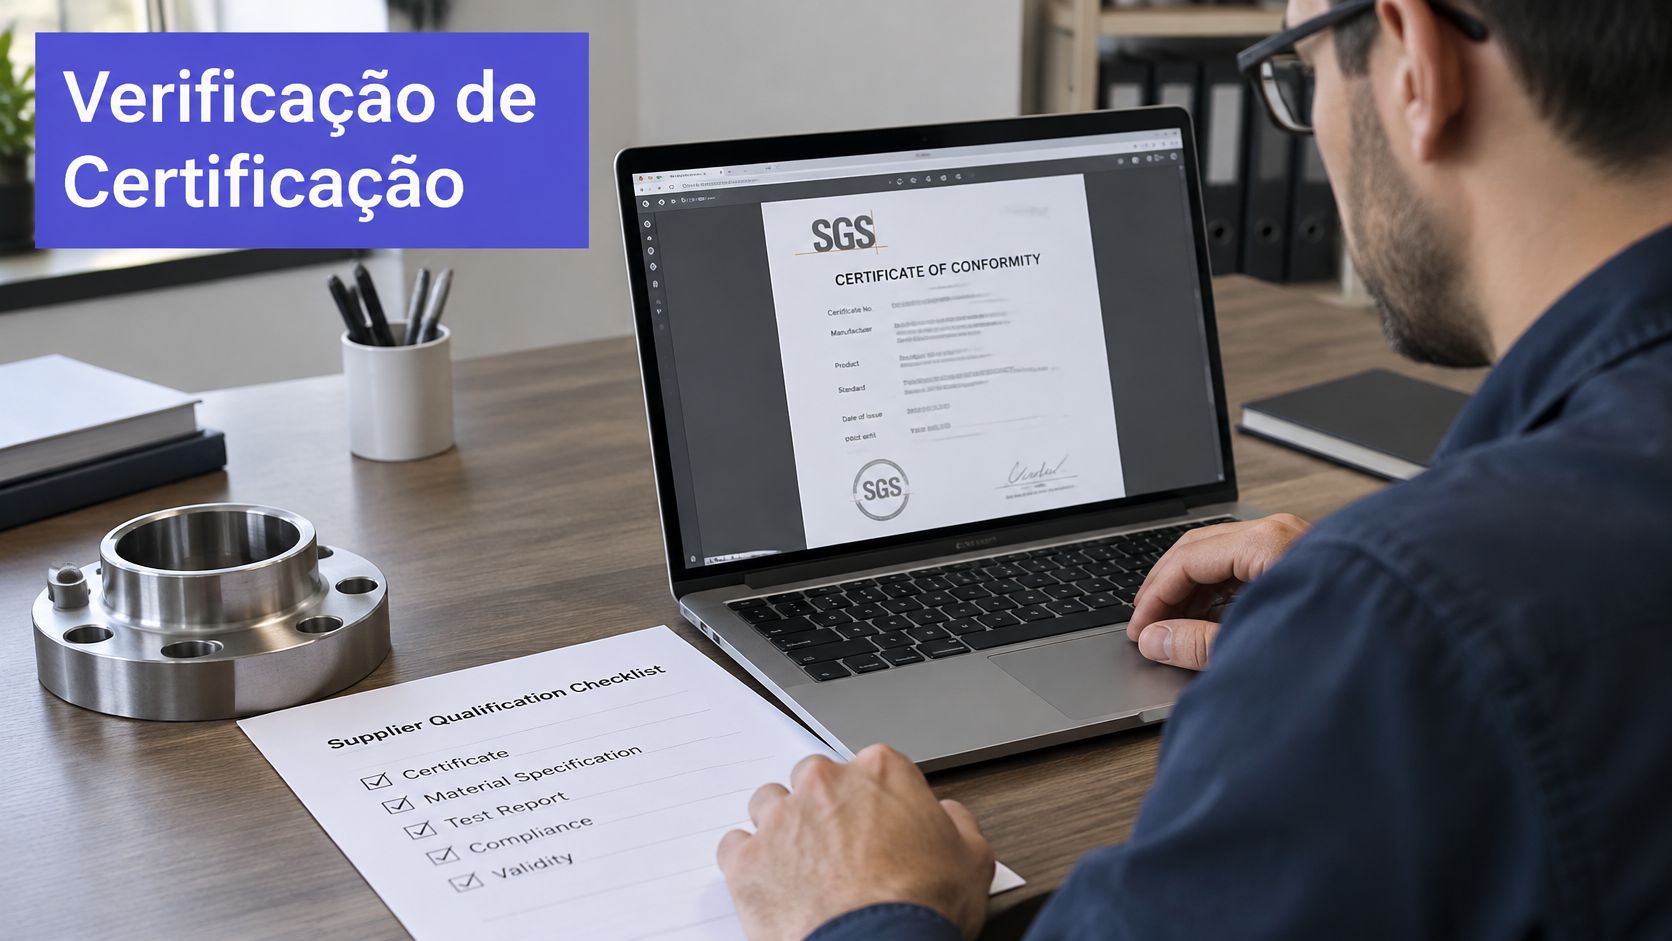
Confira o alcance antes de homologar
Leia o escopo e o endereço do certificado. A certificação de uma atividade comercial não significa que a fabricação do aço esteja incluída. Confira também validade, identificação da empresa e situação do certificado.
Depois, peça evidências proporcionais ao risco: rastreabilidade de um pedido, resultado de inspeção de uma entrega e tratamento de uma reclamação relevante. Um resumo de auditoria pode ajudar, respeitando a confidencialidade, mas não deve substituir a demonstração do controle que interessa à compra.
A análise e avaliação de fornecedores na indústria precisa combinar documentação com desempenho de fornecimento. Para uma compra crítica, uma visita técnica pode ser mais útil que solicitar uma pasta extensa de documentos genéricos.
Lista de conferência para compras
- Identidade e situação. Empresa, unidade, emissor e validade conferidos.
- Escopo compatível. Atividade contratada incluída no alcance declarado.
- Evidência operacional. Amostra de rastreabilidade e inspeção avaliada.
- Desempenho e reação. Entregas e tratamento de desvios considerados na homologação.
Em contratações públicas, não confunda esse processo com as exigências do edital. O recurso de habilitação de pequenas empresas em licitações, da licitacao.pro, pode apoiar a organização documental, sem transformar a ISO 9001 numa exigência universal.
Quando um cliente pedir comprovação à sua fábrica, aplique o mesmo rigor. O certificado facilita a conversa, mas a evidência operacional sustenta a confiança.
Como decidir se a fábrica está pronta para a certificação
Eu começaria pelo diagnóstico dos processos críticos, não pela contratação da auditoria externa. Se a equipe ainda não consegue demonstrar o atendimento aos requisitos aplicáveis ou explicar diferenças relevantes de estoque, precisa esclarecer essas lacunas antes de assumir uma data.
Estar pronto não significa operar sem defeitos. Significa reconhecer desvios, controlá-los e demonstrar que os responsáveis tomam decisões com base em informações consistentes.
Critérios para autorizar o avanço
- Evidência disponível. Os registros necessários existem, são recuperáveis e não dependem exclusivamente da memória de uma pessoa. Uma ausência precisa ser avaliada pelo impacto, não apenas pela quantidade de documentos faltantes.
- Estabilidade demonstrada. OTIF, retrabalho e divergências de estoque têm regras de medição consistentes e histórico suficiente para distinguir um resultado isolado de uma condição recorrente. Estabilidade, sozinha, não basta se o desempenho continua abaixo dos requisitos.
- Capacidade e orçamento. A direção reservou tempo dos responsáveis e recursos para tratar as lacunas. O custo foi comparado às perdas que o projeto pretende reduzir, sem prometer retorno automático.
Na Sensio, definimos processos, cadastros, integrações e riscos com quem responde pela operação na primeira etapa da implantação. Nossa metodologia ágil já colocou clientes em operação em cerca de 30 dias, mas entrada em operação de um sistema não equivale a prazo para obter certificação.
Avance quando os controles estiverem demonstrados e as pendências relevantes tiverem tratamento consistente. Nesta semana, escolha um processo para diagnosticar e registre por escrito quais evidências ele produz hoje.
A Sensio oferece um ERP industrial que integra produção, PCP, estoque, compras, vendas e finanças, com controle por lotes e atualização automática de movimentações. Visite a Sensio e converse com nossa equipe sobre como conectar os registros da sua operação aos indicadores que sustentam a gestão da qualidade.