Maquina de extrusão: tipos, funcionamento e como escolher
Guia completo sobre maquina de extrusão: tipos, componentes, aplicações industriais, critérios de escolha e integração com ERP para ganho de OEE.
Às sete da manhã, o gestor de PCP recebe uma solicitação para elevar a produção, mas a extrusora mais antiga já trabalha no limite. O plano parece viável no Excel, porém a fila de setups cresce, a manutenção disputa espaço com a produção e ninguém consegue explicar com segurança quanto custa cada tonelada fabricada.
Esse cenário é comum em fábricas brasileiras que convivem com máquinas de diferentes gerações, matérias-primas variáveis e sistemas de informação pouco conectados ao chão de fábrica. Comprar uma máquina de extrusão não é apenas escolher diâmetro de rosca ou capacidade nominal. É decidir como a empresa vai controlar ritmo, consumo, qualidade, manutenção, estoque e prazo.
Uma metodologia para calcular capacidade produtiva ajuda a transformar essas respostas em uma decisão baseada na restrição real da fábrica.
Da máquina ao PCP conectando dados com o ERP
Uma extrusora produz muitos sinais, mas sinal isolado não é decisão. Velocidade da rosca, temperatura por zona, pressão da matriz, corrente do motor, status de parada e quantidade produzida só ganham valor quando estão vinculados à ordem de produção, ao lote de matéria-prima e ao produto programado.
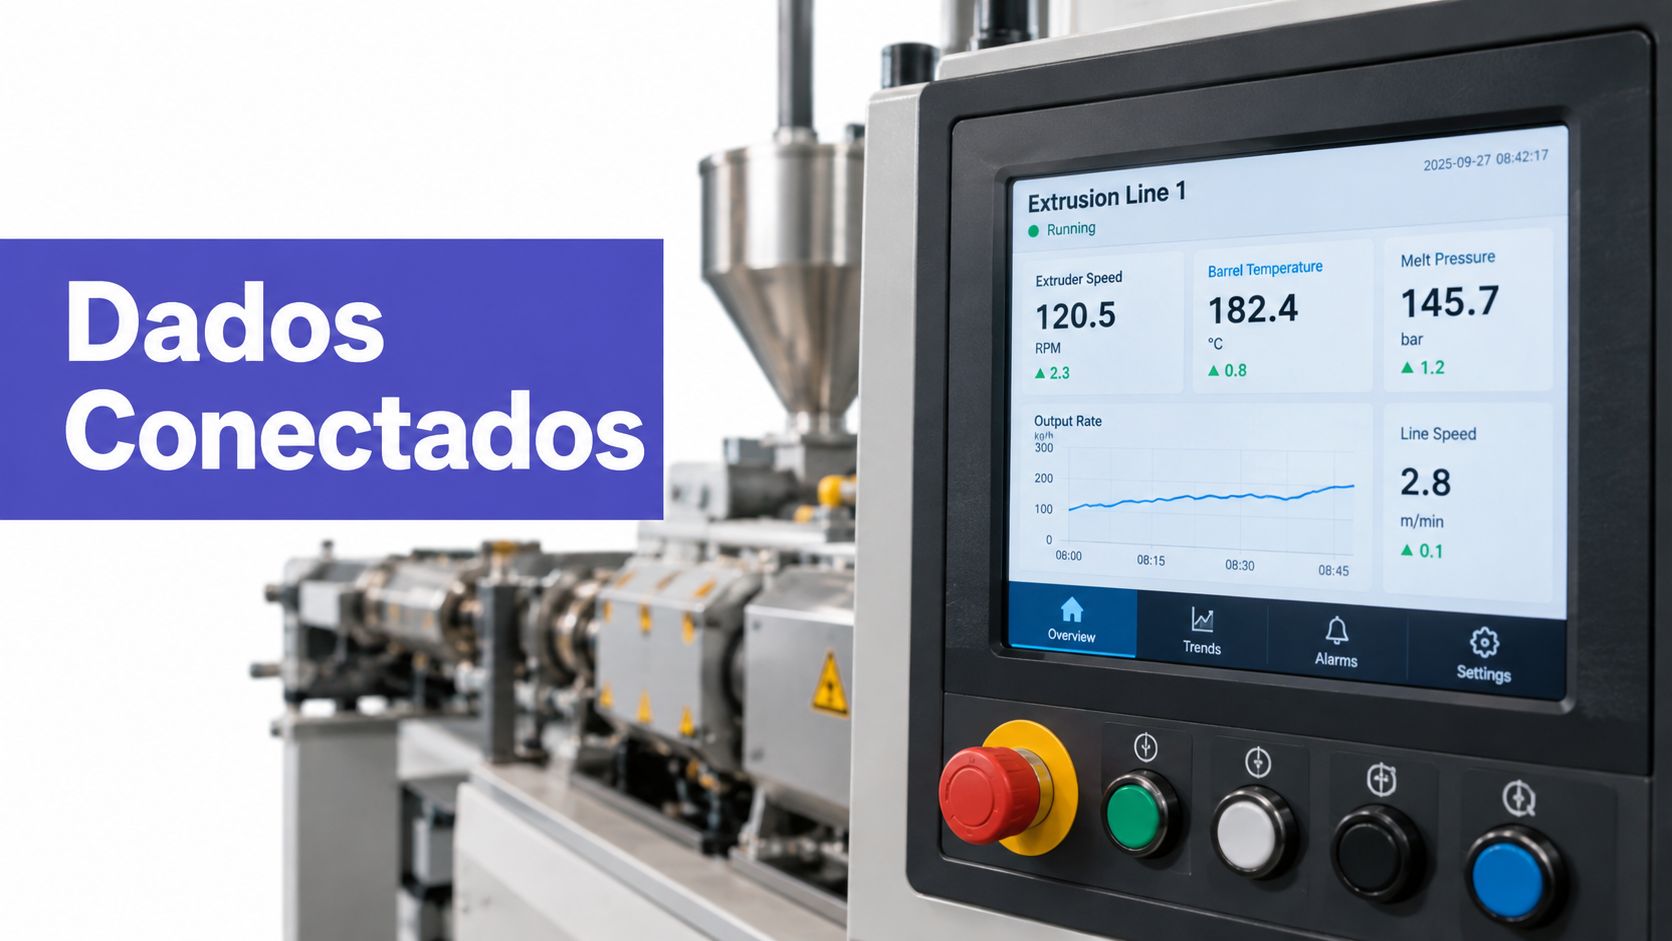
O caminho começa no sensor e termina na decisão gerencial. O sensor registra uma condição do processo, o CLP trata o sinal, um coletor associa o evento à máquina e o sistema de produção relaciona esse registro à ordem em andamento. A partir daí, o PCP consegue comparar o planejado com o realizado sem depender apenas de médias mensais ou anotações no fim do turno.
O que o PCP precisa enxergar
Considere uma ordem para produzir um perfil específico. O sistema deve saber qual receita foi usada, qual lote de resina entrou no funil, quando a máquina iniciou o aquecimento, quando começou a produção boa, quanto tempo ficou parada e qual quantidade foi rejeitada. Essa sequência cria rastreabilidade operacional.
Os indicadores mais úteis surgem do cruzamento de fontes:
- OEE: relaciona disponibilidade, desempenho e qualidade da linha.
- Refugo: separa perda de setup, instabilidade de processo, defeito dimensional e problema de matéria-prima.
- Lead time: mostra quanto tempo a ordem permanece aberta até a liberação do produto.
- Consumo específico: relaciona energia usada à massa boa produzida.
- Paradas: organiza causas e duração para orientar manutenção e melhoria.
Sem essa conexão, o gestor descobre o refugo quando o lote já foi encerrado. O estoque pode baixar sem que a produção concluída esteja correta, e a entrega pode atrasar porque a capacidade informada ao planejamento não refletia a condição real da linha.
A ordem de produção como unidade de controle
A ordem de produção deve funcionar como uma identidade do lote. Ela vincula produto, roteiro, parâmetros, matéria-prima, operador, máquina e resultado. Quando a receita muda, o sistema precisa registrar a mudança. Quando a matriz é trocada, o evento precisa aparecer no histórico. Quando a linha fica parada por pressão elevada, a causa deve ser classificada, não apenas marcada como “parada”.
Essa disciplina melhora o MRP e o controle de estoque. O consumo de resina deixa de ser uma baixa aproximada e passa a acompanhar o lote efetivamente processado. O produto acabado entra no estoque com quantidade e status conhecidos, enquanto o PCP consegue reagendar uma ordem com base em fatos.
A gestão de produção com ERP industrial transforma a extrusora em parte do fluxo de decisão. O objetivo não é coletar tudo indiscriminadamente. É coletar aquilo que explica custo, capacidade, qualidade, manutenção e prazo.
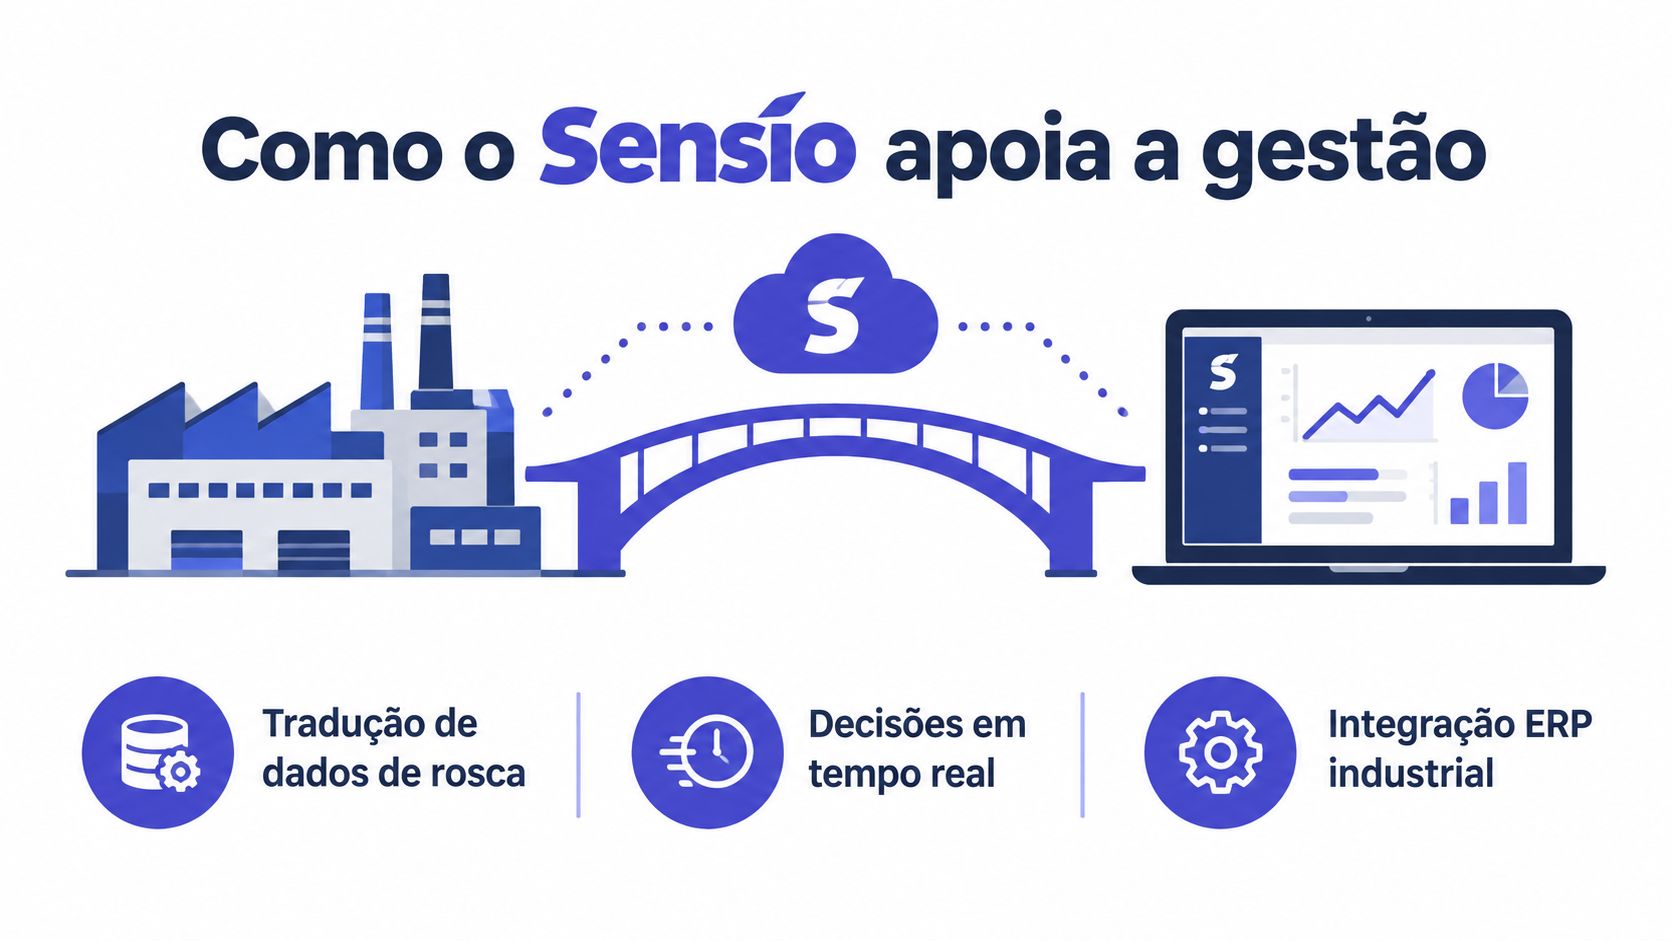
Como o Sensio apoia a gestão da extrusão na prática
A integração entre máquina e ERP faz sentido quando resolve perguntas concretas. O gestor quer saber qual linha pode absorver uma nova ordem, qual produto consome mais tempo de setup, quanto refugo uma receita gera e se a compra de resina atende ao plano. O operador precisa registrar a produção sem interromper o trabalho para preencher planilhas extensas.
O Sensio pode ser usado como uma camada de gestão industrial para organizar ordens de produção, roteiros, capacidade, estoques, perdas e lotes. Na extrusão, isso permite relacionar o que a máquina apontou com o que a fábrica prometeu entregar. A plataforma também trabalha com planejamento de capacidade e coleta de apontamentos de máquina, status e atualização de produção por ordem, conforme a configuração adotada pela indústria.
Do dado operacional à decisão de compra
Uma fábrica pode começar identificando as perdas mais caras. Se o histórico mostra que determinada linha consome muita energia por tonelada, apresenta longos setups ou acumula paradas por uma mesma causa, o gestor passa a ter base para comparar manutenção, retrofit e aquisição.
A mesma lógica vale para matéria-prima. Ao conectar ordem, lote e consumo, o PCP consegue verificar se a resina prevista foi realmente utilizada e se o estoque atende às próximas ordens. Em operações com material reciclado, essa rastreabilidade ajuda a relacionar variação de insumo com instabilidade, refugo e necessidade de ajuste.
O sistema também pode apoiar a leitura de OEE, perdas e capacidade por linha, desde que os apontamentos estejam corretamente configurados. O resultado não é uma promessa automática de produtividade. É uma visão mais organizada para que produção, manutenção, compras, estoque e financeiro tomem decisões usando a mesma base.
Decisão industrial: a extrusora deixa de ser uma ilha técnica quando cada parada, lote e quilograma produzido pode ser relacionado a uma ordem e a um custo.
Para o gestor de PCP, esse é o ponto central. A especificação da máquina define o potencial. A operação define a estabilidade. O ERP conecta o desempenho ao plano, ao estoque e à margem. Antes de comprar uma nova linha, mapeie os dados que já existem, identifique os eventos que ainda são manuais e escolha uma integração capaz de acompanhar a realidade do chão de fábrica.
O Sensio oferece recursos para planejar capacidade, controlar ordens, acompanhar perdas, integrar estoque e organizar apontamentos de produção em uma visão industrial conectada. Visite o Sensio para avaliar como estruturar os dados da sua extrusão e transformar consumo, produção e paradas em decisões mais rápidas de PCP.