Matriz de habilidades: guia prático para PCP e indústria
Aprenda a criar e aplicar uma matriz de habilidades na indústria passo a passo. Veja como vincular competências ao PCP e planejar treinamentos.
Metade das indústrias brasileiras enfrenta dificuldade para encontrar trabalhadores qualificados, e, entre as empresas afetadas, 96% não conseguem contratar operadores qualificados. Uma matriz de habilidades transforma essa falta de pessoas aptas em uma variável visível do planejamento, permitindo liberar ordens somente quando há cobertura técnica real para cada operação.
No chão de fábrica, o atraso nem sempre começa com uma máquina quebrada. Às vezes, a máquina está disponível, a matéria-prima chegou e o roteiro está correto, mas o operador certificado está de férias, afastado ou alocado em outro posto. O PCP descobre o problema quando a ordem já deveria estar em produção e o prazo de entrega começa a escapar.
Uma matriz de habilidades bem construída evita esse tipo de surpresa. Ela cruza pessoas, processos, equipamentos, turnos, certificações e níveis de domínio para responder à pergunta que interessa à produção: quem pode executar esta operação, neste turno, dentro do padrão exigido?
A escala só funciona se cada nível estiver ligado a evidências. Para uma máquina de corte, por exemplo, o nível autônomo pode exigir preparação, ajuste, inspeção inicial e resposta a desvios comuns. Para uma operação de usinagem, pode incluir leitura do desenho, definição de parâmetros, medição e liberação da primeira peça.
Registre também certificações, data de validade, restrições de segurança, turno autorizado e equipamento específico. Um operador pode dominar uma família de máquinas, mas não estar habilitado para todas as configurações ou materiais.
Comparação entre cadastro e ferramenta de produção
| Registro genérico | Matriz útil para o PCP |
|---|---|
| Cargo: operador | Operador vinculado à máquina e ao processo |
| Tempo de empresa | Evidência de domínio técnico |
| Curso realizado | Certificação, validade e escopo |
| “Conhece a operação” | Nível definido por critérios observáveis |
| Disponível no turno | Disponível e apto para a ordem planejada |
| Treinamento pendente | Lacuna associada a risco, posto e prazo |
A validação merece atenção. Uma avaliação feita apenas pelo supervisor pode superestimar a autonomia; uma autoavaliação pode confundir familiaridade com domínio. Observe a execução, confira registros de qualidade e peça ao responsável pela área que descreva o que o operador consegue fazer sem apoio.
Separe competência de disponibilidade. A matriz informa se alguém sabe executar uma atividade. A programação ainda precisa verificar férias, afastamentos, horas disponíveis, jornada, sobreposição de turnos e prioridades de outras ordens.
Vincular competências ao plano mestre de produção e ao OTIF
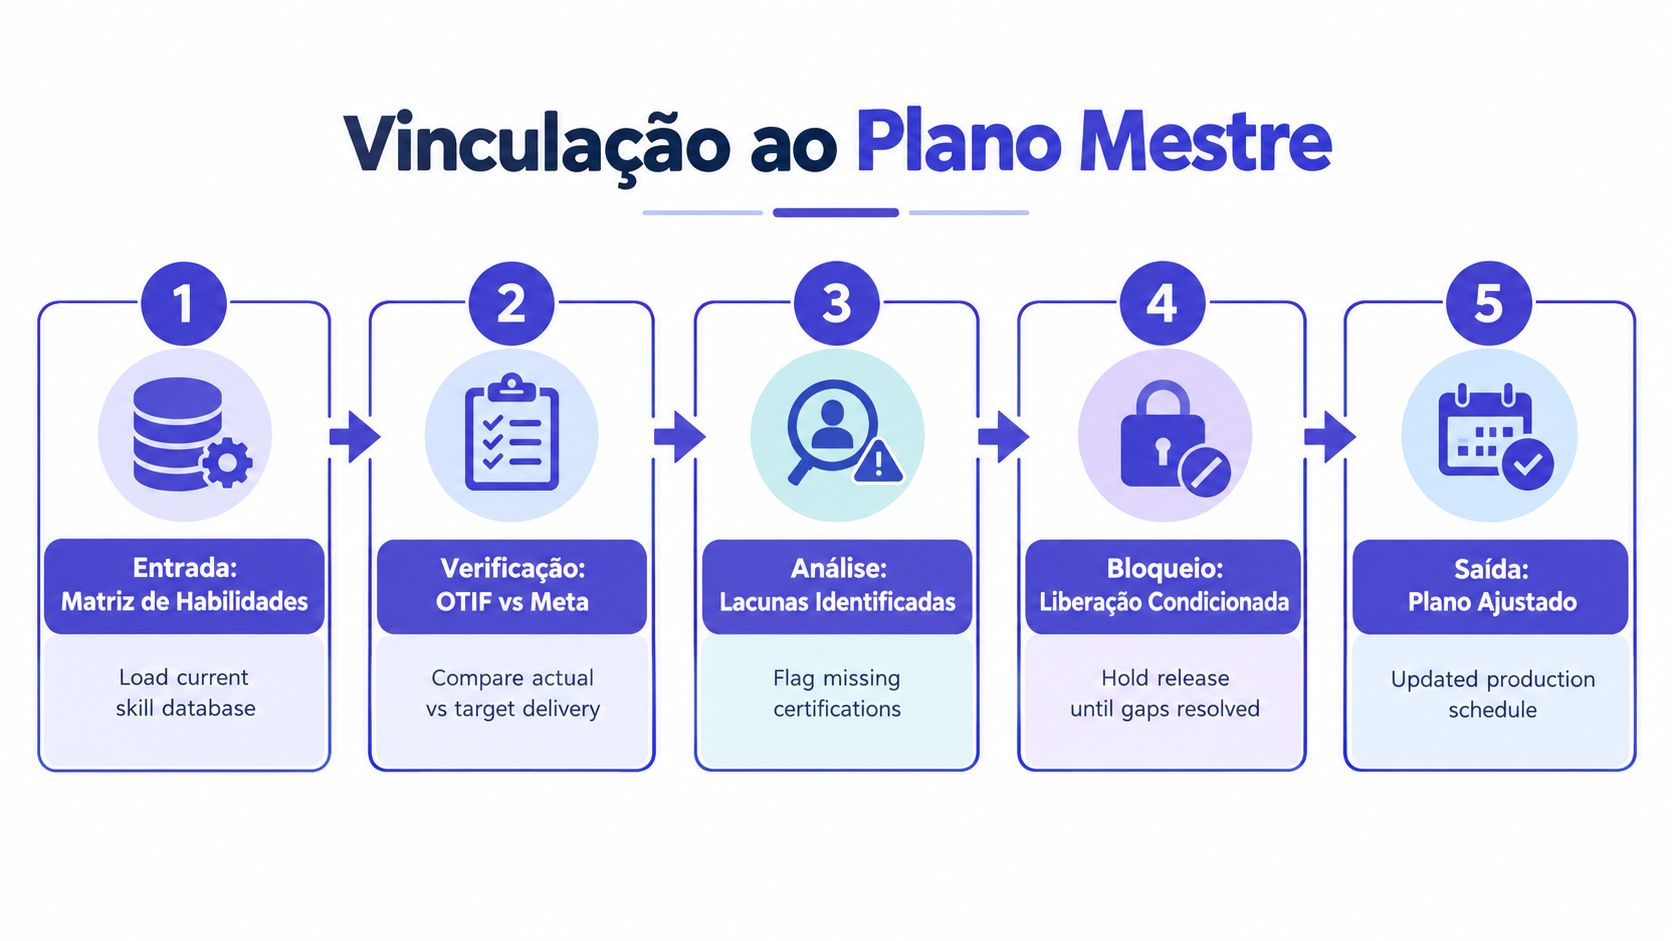
A matriz passa a gerar valor quando funciona como uma barreira de capacidade antes da liberação da ordem. O PCP não deve perguntar apenas se existe máquina livre. Deve verificar se existe uma combinação viável de equipamento, material, tempo e pessoa habilitada.
Considere uma ordem de embalagens que exige impressão, inspeção e movimentação com empilhadeira. A linha pode estar liberada, mas a programação fica vulnerável se o único operador autorizado estiver escalado em outra área. Em uma indústria alimentícia, a operação pode depender de alguém treinado para uma etapa específica de preparação. Em uma ferramentaria, o risco pode estar no setup de uma usinagem complexa. Em todos esses casos, a falta não aparece como indisponibilidade de ativo, mas produz o mesmo efeito: a ordem não avança.
O planejamento mestre de produção precisa receber essa restrição antes que o compromisso de entrega seja confirmado.
Uma verificação antes da liberação
Use a ordem de produção como unidade de análise. Para cada operação, confira:
- Pessoa apta: há alguém com autonomia comprovada para executar a atividade?
- Cobertura no turno: essa pessoa estará disponível no horário planejado?
- Certificação válida: a autorização cobre o equipamento e o processo previstos?
- Dependência: a operação depende de um único especialista?
- Alternativa: existe substituto apto ou a capacitação ainda está incompleta?
- Risco de prazo: uma ausência deslocaria a operação para outro turno ou dia?
- Restrição de segurança: há atividades que não podem ser delegadas sem habilitação específica?
Esse filtro pode ser feito em uma reunião curta de programação ou numa planilha compartilhada. O importante é que a ordem receba uma decisão explícita: liberada, liberada com condição ou bloqueada.
Indicadores que mostram o risco humano
A matriz permite criar indicadores operacionais sem transformar cada avaliação em burocracia. Alguns são especialmente úteis:
- Cobertura de habilidades por ordem: proporção de operações planejadas que têm pelo menos uma pessoa apta no turno.
- Dependência de especialista: quantidade de processos que ficam concentrados em um único profissional.
- Impacto de ausência: ordens e operações afetadas quando uma pessoa-chave não está disponível.
- Lacunas no gargalo: competências faltantes exatamente no recurso que limita o fluxo.
- Certificações próximas do vencimento: autorizações que podem deixar de cobrir a programação futura.
O objetivo não é criar um painel sofisticado. É revelar o risco antes de ele virar atraso. Se a ordem depende de uma única pessoa, o gestor pode antecipar treinamento, mudar o turno, revisar a sequência, contratar apoio ou negociar a data. Cada escolha tem custo, mas é melhor decidir conscientemente do que esperar a ausência acontecer.
A experiência mostra que capacidade produtiva é a capacidade realmente liberável, não a soma teórica de máquinas e horas. Quando a matriz entra no plano mestre, o OTIF deixa de ser apenas um indicador de cobrança e passa a orientar decisões de escala, prioridade e desenvolvimento.
Transformar lacunas de competência em plano de treinamento priorizado
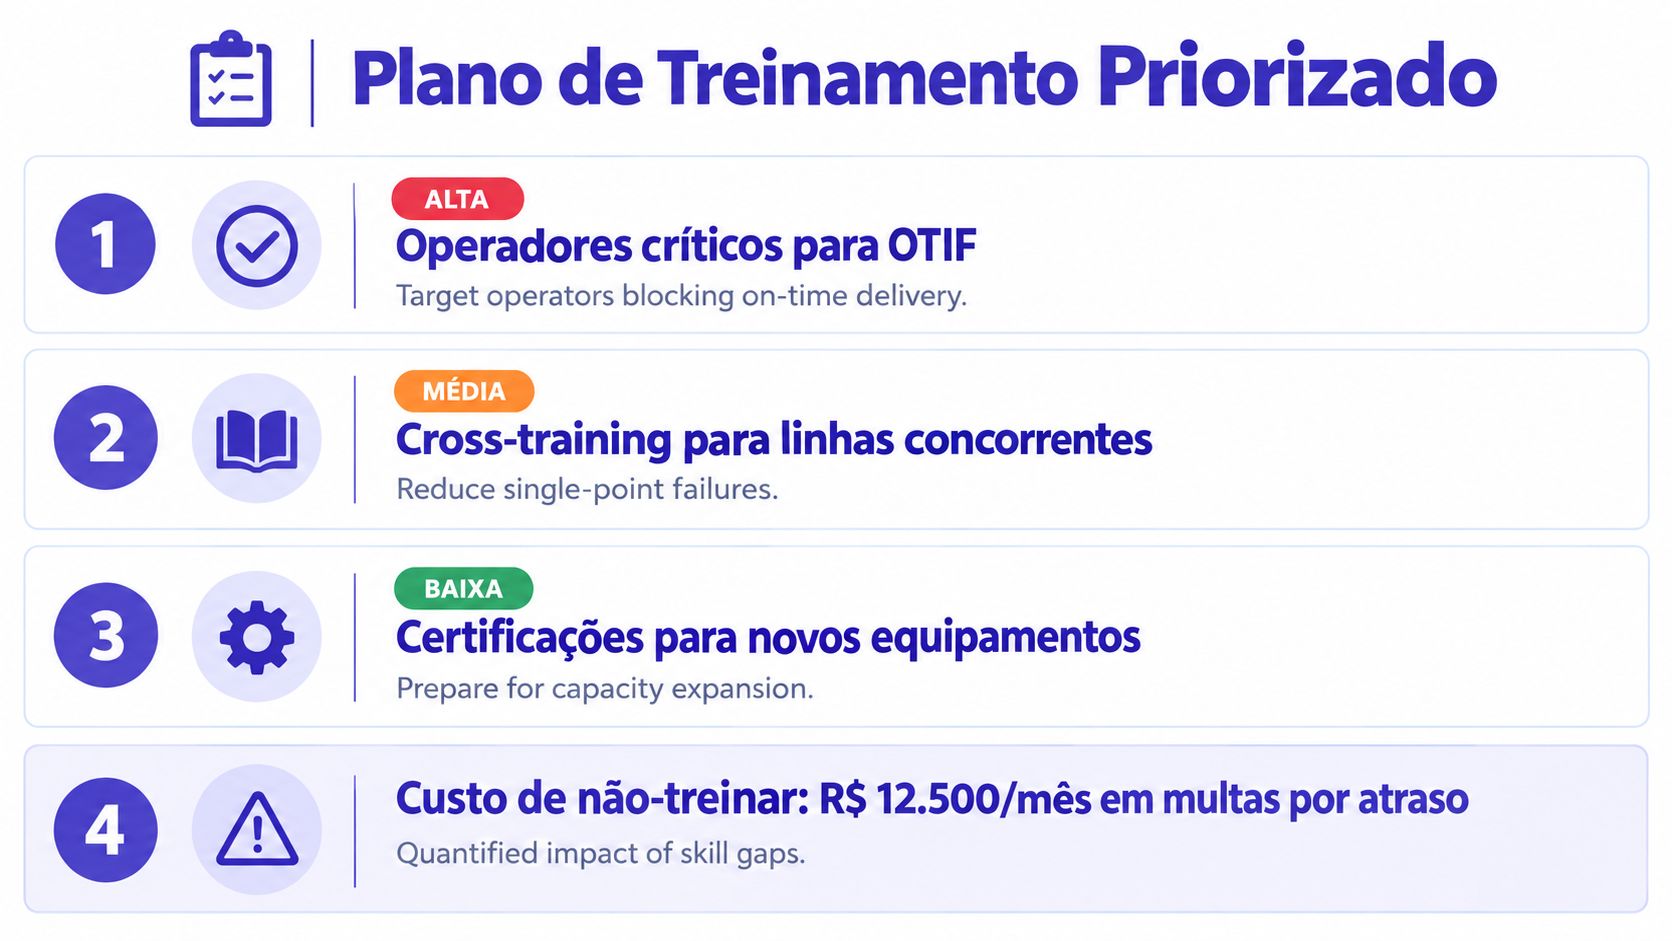
Nem toda lacuna merece treinamento imediato. Um operador iniciante em uma atividade de baixo risco pode esperar, enquanto uma única pessoa apta no gargalo pode exigir ação no próximo turno. O plano de treinamento precisa seguir a exposição da produção, não a ordem em que os cursos aparecem no calendário.
Classifique cada lacuna por criticidade do processo, proximidade da necessidade, concentração de conhecimento, risco de qualidade e validade da certificação. A combinação desses fatores mostra onde o treinamento reduz vulnerabilidade de verdade.
Uma sequência de decisão
Para cada competência abaixo do nível necessário, registre:
- Processo afetado: qual operação, máquina ou etapa depende da habilidade?
- Ordem exposta: quais entregas podem sofrer impacto?
- Responsável pelo desenvolvimento: quem pode ensinar ou acompanhar a prática?
- Critério de aprovação: qual execução comprova a autonomia?
- Prazo operacional: quando a pessoa precisa estar apta?
- Plano alternativo: como a fábrica opera até a conclusão?
Cursos curtos podem resolver uma necessidade pontual de operação ou reciclagem. A formação técnica mais longa faz sentido quando a função exige base ampla, manutenção, setup ou interpretação de processos complexos. A decisão deve considerar o trabalho que precisa ser executado, e não apenas o certificado que a empresa gostaria de acumular.
A gestão de competências em um passo a passo prático ajuda a organizar responsabilidades, avaliações e desenvolvimento. Para o ambiente fabril, esse método precisa ser traduzido para máquinas, roteiros, padrões de qualidade e cobertura de turnos.
Medir o efeito na operação
Presença no curso não prova que a lacuna foi fechada. Depois do treinamento, acompanhe a execução real e atualize o nível somente quando o operador cumprir os critérios definidos.
A avaliação pode combinar observação do setup, aprovação da primeira peça, conformidade do processo, necessidade de intervenção do líder e capacidade de atuar no turno previsto. O indicador de aprendizagem precisa se conectar à rotina, usando sinais como redução de paradas por falta de cobertura, menor retrabalho, maior estabilidade do gargalo e proteção dos prazos.
A capacitação de funcionários deve aparecer no planejamento como ação com dono e data, não como item genérico de Recursos Humanos. O gestor também precisa calcular o custo de adiar a decisão, considerando horas paradas, remanejamentos, perdas de qualidade e risco de atraso.
Decisão de investimento: aprove um treinamento quando ele fecha uma lacuna que ameaça uma operação, uma certificação, um padrão de qualidade ou uma entrega identificável.
Quando aprofundar especialização em vez de ampliar polivalência
Ampliar a polivalência parece sempre positivo, mas treinamento indiscriminado pode enfraquecer a profundidade técnica. Um operador pode aprender várias atividades sem atingir autonomia suficiente em nenhuma delas. Em processos simples e repetitivos, essa flexibilidade ajuda. Em operações críticas, ela pode criar uma falsa sensação de cobertura.
O Mapa do Trabalho Industrial 2025–2027 projeta a necessidade de qualificar 14 milhões de trabalhadores, sendo 11,8 milhões já empregados que precisarão de requalificação e 2,2 milhões em formação inicial, conforme a informação publicada por O Globo sobre a qualificação industrial. A projeção inclui operação industrial, manutenção e reparação, logística, transporte e metalmecânica, áreas em que a combinação entre amplitude e profundidade precisa ser decidida pelo risco do processo.
Onde a redundância costuma valer mais
Linhas de embalagem, montagem padronizada e operações com procedimentos estáveis geralmente se beneficiam de operadores de cobertura. Nesses casos, a ausência de uma pessoa não precisa comprometer o fluxo se outro profissional consegue assumir o posto com treinamento adequado e supervisão inicial.
Já uma soldagem certificada, um setup complexo de usinagem ou uma intervenção de manutenção com risco elevado pode exigir especialista. O plano deve proteger essa profundidade e, ao mesmo tempo, formar uma segunda pessoa de apoio. A meta não é fazer todos executarem tudo. É evitar que o conhecimento crítico desapareça quando o especialista não estiver disponível.
Como decidir entre amplitude e profundidade
| Situação observada | Decisão mais segura |
|---|---|
| Processo frequente e padronizado | Desenvolver cobertura entre turnos |
| Operação com certificação específica | Manter especialista e formar substituto |
| Setup raro e complexo | Preservar profundidade, documentar e acompanhar |
| Posto que limita o fluxo | Priorizar redundância operacional |
| Atividade com risco de segurança | Restringir execução a pessoas habilitadas |
A matriz deve mostrar quais competências precisam de redundância e quais exigem especialistas. Também deve registrar validade, reciclagem e evidência de execução, porque certificação não é um evento permanente. Quando um profissional sênior domina um ajuste essencial, o conhecimento precisa ser transferido de forma planejada, com acompanhamento no equipamento e critérios claros de autonomia.
A pergunta correta antes de liberar a programação é direta: se a pessoa principal faltar neste turno, existe uma alternativa tecnicamente segura e operacionalmente viável? Se a resposta for não, o problema não é apenas de treinamento. É uma dependência de capacidade que precisa aparecer no plano e na decisão de entrega.
Manter a matriz viva e conectada à rotina produtiva
Uma matriz desatualizada é mais perigosa que uma matriz incompleta, porque dá ao PCP uma confiança que os dados já não merecem. Atualize o registro quando houver admissão, mudança de função, conclusão de treinamento, alteração de processo, chegada de equipamento, vencimento de certificação ou retorno de afastamento.
A revisão pode entrar na rotina de programação. Antes de fechar a escala, o líder confirma as pessoas aptas para os postos críticos. Depois da produção, registra desvios que indiquem uma diferença entre o nível cadastrado e a execução real. O PCP usa essas informações para ajustar ordens, cobertura e prioridades de capacitação.
Mantenha poucos campos, mas faça com que sejam úteis:
- Competência e equipamento: o que a pessoa executa.
- Nível comprovado: com ou sem supervisão.
- Validade: quando a autorização precisa ser revisada.
- Turno e restrição: onde a capacidade pode ser usada.
- Lacuna e ação: quem será desenvolvido e por qual motivo.
Assim, a matriz de habilidades deixa de ser uma lista arquivada e passa a conectar pessoas, capacidade, gargalos e compromissos de entrega. Ela ajuda o gestor a decidir o que pode ser liberado, o que precisa ser remanejado e qual treinamento merece prioridade no próximo ciclo.
Se a sua fábrica ainda programa considerando apenas máquinas, materiais e horas, revise a próxima ordem crítica com o supervisor e identifique a cobertura humana operação por operação. A mudança pode começar em uma planilha, sem esperar uma atualização de sistema.
O Sensio integra Plano Mestre de Produção, Ordens de Produção, estoque e restrições operacionais para dar mais visibilidade às decisões da fábrica. Visite a Sensio e veja como conectar planejamento, execução e capacidade para proteger prazos e reduzir desperdícios.