Sistema MES e ERP Industrial: Guia Completo para Fábricas
Entenda o que é um sistema MES e como ele se integra ao ERP industrial para transformar a operação fabril. Guia prático com exemplos reais.
Uma fábrica pode ter um ERP, uma equipe experiente de PCP e reuniões diárias, mas ainda assim operar no escuro. A ordem de produção está numa planilha, o estoque registrado no sistema não corresponde ao material disponível e a expedição descobre tarde demais que a matéria-prima necessária acabou. Quando alguém identifica o problema, o atraso já contaminou o sequenciamento, as compras e o compromisso com o cliente.
Esse cenário não costuma nascer de falta de esforço. Ele aparece quando planejamento, estoque, produção, vendas e finanças trabalham com informações desconectadas. O gestor toma decisões com base em dados antigos, enquanto o chão de fábrica muda a cada parada, retrabalho ou consumo de material.
Um sistema MES ajuda a ligar essas duas realidades. Ele registra o que acontece na execução, organiza os dados operacionais e devolve visibilidade ao PCP. Na prática, a questão não é apenas saber o que é MES, mas entender como conectar a intenção do planejamento à execução real, sem depender de planilhas que envelhecem antes do fim do turno. O monitoramento em tempo real com MES mostra justamente por que essa conexão é decisiva.
O módulo de produção não deve ser tratado como uma ilha. Se uma ordem consome material, o estoque precisa saber. Se o material tem custo ou precisa ser comprado, finanças e compras precisam receber essa informação. Se um pedido muda de prioridade, o PCP deve conseguir avaliar a consequência no plano mestre.
| Módulo | Função Principal | Dados Gerados | Impacto no Fluxo |
|---|---|---|---|
| Produção | Planejar e acompanhar ordens | Status, roteiro, apontamentos e perdas | Dá visibilidade à execução |
| Estoque | Controlar materiais e acabados | Saldos, lotes, consumos e compromissos | Evita decisões baseadas em saldo teórico |
| Vendas | Registrar demanda e faturamento | Pedidos, prioridades e entregas | Orienta o sequenciamento |
| Finanças | Acompanhar custos e recursos | Custos, compras e movimentações | Conecta operação e decisão econômica |
O ERP industrial integrado ao sistema MES precisa respeitar a realidade da fábrica. Uma solução que exige duplicação de apontamentos ou exportações constantes cria uma nova camada de trabalho. A integração só entrega valor quando reduz reconciliações e torna o dado operacional acessível a quem precisa decidir.
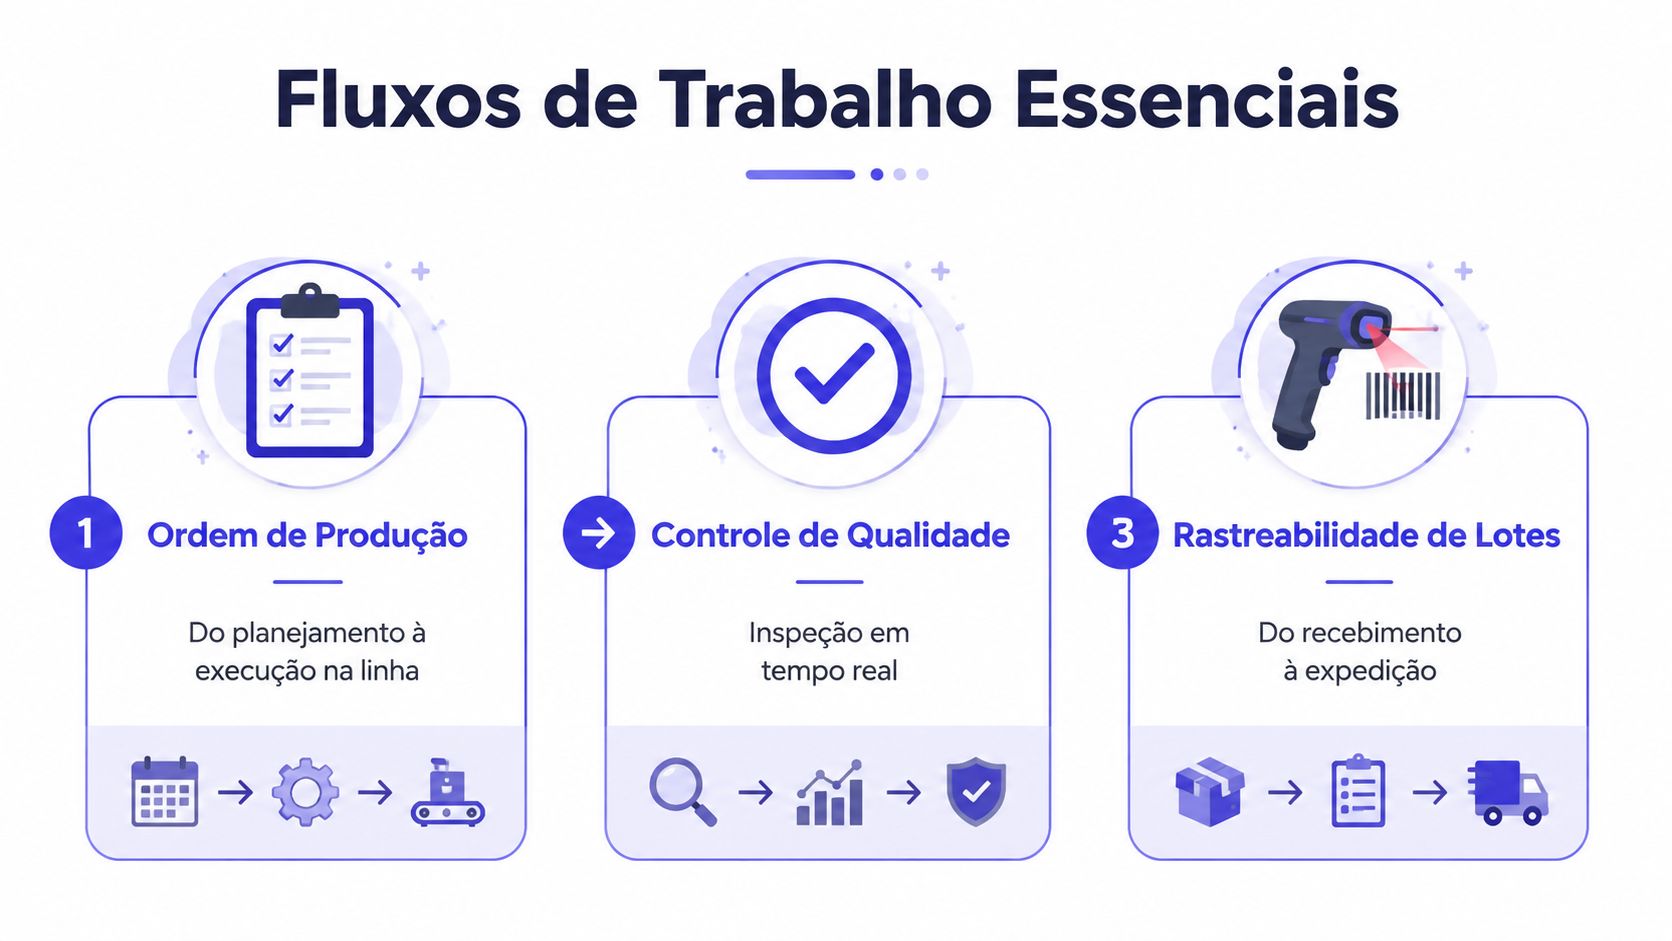
Fluxos de Trabalho que Transformam a Produção
O valor de um sistema MES aparece nos fluxos repetidos todos os dias. Não é a tela mais sofisticada que muda a fábrica, mas a capacidade de transformar uma decisão do PCP em uma sequência operacional clara, rastreável e atualizada.
Ordem de Produção em Kanban
Antes da digitalização, uma ordem pode circular em planilhas, mensagens e reuniões. O PCP sabe que ela deveria estar em andamento, mas precisa confirmar com o supervisor se o operador recebeu o roteiro, se o material está disponível e se houve alguma interrupção.
Com um Kanban visual, cada ordem ocupa uma posição que representa seu estado. A equipe identifica rapidamente o que aguarda liberação, o que está em execução, o que foi bloqueado e o que terminou. A mudança de status deixa de depender apenas de uma conversa no fim do turno.
Antes: uma ordem atrasada aparece no relatório depois que o prazo já foi comprometido.
Depois: o bloqueio fica visível durante a execução, permitindo revisar material, capacidade ou prioridade com mais rapidez.
MRP orientado pelo plano mestre
O cálculo de necessidades de materiais perde qualidade quando o plano mestre, o estoque e as ordens abertas vivem em arquivos diferentes. O comprador recebe uma solicitação baseada em memória ou em um saldo que não considera todas as quantidades comprometidas.
O MRP usa a estrutura do produto, o plano de produção e o estoque disponível para indicar necessidades de matéria-prima. A equipe ainda precisa validar fornecedores, condições e prioridades, mas deixa de começar o cálculo do zero.
Decisão operacional: automatizar o cálculo não elimina o julgamento do comprador. Elimina a parte repetitiva que mais expõe o processo a erro de digitação e informação desatualizada.
Baixa automática e entrada do acabado
Quando a ordem é concluída, o sistema pode registrar o consumo previsto de matéria-prima e a entrada do produto acabado conforme as regras definidas. Isso aproxima o estoque contábil do estoque físico e dá ao PCP uma base mais segura para liberar novas ordens.
Antes: o produto é produzido, mas a baixa acontece depois, em lote, dificultando saber o saldo real.
Depois: o encerramento da ordem atualiza o consumo e o acabado, preservando o vínculo entre o que foi planejado e o que foi executado.
O Relatório de Perdas acrescenta uma camada importante. Ele ajuda a separar refugo, retrabalho e outras perdas associadas à execução, mostrando onde o processo está consumindo recursos sem gerar o resultado esperado. O gestor não deve usar o relatório apenas para cobrar operadores. Deve cruzar a informação com lote, roteiro, equipamento, turno e causa registrada.
Camada de Otimizações com Inteligência Artificial
Um MES tradicional mostra o que está acontecendo. Uma camada de otimização tenta ajudar a decidir o que fazer em seguida. A diferença é parecida com a de um velocímetro e um GPS: o primeiro informa a condição atual, enquanto o segundo combina contexto e direção para sugerir uma rota.
Na prática industrial, essa camada depende da qualidade do histórico. Pedidos, produtos, consumos, prazos e reposições precisam estar organizados para que a análise encontre padrões úteis. A inteligência artificial não transforma registros incompletos em verdade operacional. Ela amplia uma base confiável.
Três aplicações com impacto no PCP
- Previsão e segmentação de demanda: a análise de históricos de vendas e tendências ajuda a distinguir produtos com comportamentos diferentes. O PCP pode evitar tratar um item estável da mesma forma que outro sujeito a oscilações frequentes.
- Recomendação de produtos: o sistema pode sugerir prioridades de produção considerando demanda esperada e rentabilidade. A decisão final continua com a gestão, que precisa avaliar capacidade, contratos, disponibilidade e estratégia comercial.
- Planejamento de reposição: a ferramenta calcula quando e quanto reabastecer, levando em conta lead times de fornecedores e sazonalidade. Isso apoia compras sem transformar todo item em estoque de segurança indiscriminado.
A análise visual também reduz a dependência de conhecimento concentrado em poucas pessoas. O profissional experiente continua essencial, especialmente para interpretar exceções, mas passa a revisar recomendações com dados organizados, em vez de reconstruir o histórico manualmente.
O uso de IA integrada ao ERP industrial é particularmente útil em operações com mix variado e demanda difícil de estabilizar. Indústrias moveleiras, alimentícias, de embalagens, ferramentarias e têxteis costumam lidar com combinações diferentes de produto, prazo, matéria-prima e capacidade. Nesses ambientes, uma recomendação bem contextualizada pode ajudar a reduzir decisões reativas.
O limite precisa ficar claro. A IA não deve liberar compras ou alterar prioridades sem governança. O gestor precisa definir quais dados entram na análise, quais restrições são obrigatórias e como a equipe valida uma sugestão antes de aplicá-la.
Benefícios Operacionais Comprovados pelo MES
Um caso brasileiro de implementação em uma PME do setor de defesa acompanhou resultados entre 2016 e 2023. Depois da adoção do MES, a empresa alcançou OEE de 90% nos principais produtos, reduziu 20% dos custos de mão de obra, diminuiu 33% a quantidade de defeitos e registrou ROI de 5,2, conforme o estudo de caso disponível no repositório da FGV.
Esses dados são relevantes por dois motivos. Primeiro, mostram que o retorno pode ser mensurável em uma PME, não apenas em uma corporação com grande estrutura de automação. Segundo, conectam o sistema a indicadores que o gestor reconhece: eficiência dos equipamentos, custo de mão de obra e qualidade.
O que medir além da tela do sistema
OTIF, ou On Time In Full, mede simultaneamente prazo e completude da entrega. Uma expedição no prazo, mas incompleta, não atende plenamente ao cliente. O MES contribui ao ligar pedido, ordem, disponibilidade, produção e expedição, permitindo identificar onde a promessa começou a se afastar da execução.
A análise de estoque precisa acompanhar esse indicador. Quando o estoque efetivo planejado permanece alinhado ao que a empresa esperava, há menor desbalanceamento entre produção e demanda, o que reduz expedições incompletas e replanejamentos de curto prazo. A discussão sobre OTIF e expedição logística industrial mostra por que prazo e completude devem ser avaliados juntos.
Em julho de 2026, a Sondagem Industrial da CNI indicou que a atividade industrial voltou a crescer, a produção superou a linha de 50 pontos e o nível de estoques também ficou acima de 50, enquanto o estoque efetivo planejado permaneceu alinhado ao esperado pelas empresas. O MES não controla o cenário macroeconômico, mas ajuda a fábrica a responder a ele com registros mais rápidos de consumo, capacidade, perdas e pedidos.
O benchmark externo também ajuda. A PIM-PF do IBGE acompanha mensalmente a produção física industrial por categorias e classes, com série histórica para comparação de tendência e sazonalidade. Comparar o ritmo interno ao setor pode revelar perdas de setup, paradas, mix inadequado ou ganhos de produtividade, desde que a gestão não confunda correlação com causa.
Passos Práticos para Implementação e Adoção do MES
A principal lacuna sobre sistema MES no Brasil está na viabilidade para PMEs. Muitas fábricas encontram explicações sobre funcionalidades, mas poucas respostas objetivas sobre custo total, requisitos de integração, tempo de implantação e retorno fora de grandes plantas. A pesquisa sobre adoção da Indústria 4.0 reforça esse problema ao indicar avanços desiguais entre portes e segmentos.
A implementação precisa começar pelo processo, não pela compra de telas.
Diagnóstico antes da configuração
Mapeie como uma ordem nasce, é liberada, recebe material, passa pela operação, registra perdas e chega à expedição. Identifique onde as informações são duplicadas, quais apontamentos chegam atrasados e quais saldos não são confiáveis. O diagnóstico também deve listar máquinas, planilhas, cadastros, roteiros, lotes e integrações já existentes.
Não tente resolver todas as dores ao mesmo tempo. Escolha um fluxo que afete diretamente o PCP, como ordens e consumo de matéria-prima, e defina quais registros precisam ser confiáveis para acompanhar sua evolução.
Configuração e piloto controlado
Na configuração, selecione os módulos necessários e estabeleça regras de acesso, status, roteiros, perdas, lotes e movimentações. A integração com o ERP existente deve ser testada com dados reais, porque cadastros incompletos costumam aparecer apenas quando o operador tenta executar a ordem.
Depois, pilote em uma linha ou setor. O piloto deve expor dificuldades de apontamento, conectividade, nomenclatura e responsabilidade sem colocar toda a operação em risco. Corrija o fluxo antes de expandir para outras áreas.
Treinamento e mudança de comportamento
O chão de fábrica não adota um MES porque a diretoria aprovou o projeto. Operadores e supervisores precisam entender o que registrar, quando registrar e como o dado será usado. Se o apontamento for demorado, ambíguo ou usado apenas para punição, a equipe encontrará maneiras de contorná-lo.
- Treine pelo fluxo real: use uma ordem conhecida, com roteiro e material da própria fábrica.
- Defina responsáveis: cada evento precisa ter um dono claro, do início da ordem ao encerramento.
- Revise os indicadores: acompanhe perdas, atrasos, consumo e OTIF em reuniões curtas, sempre relacionando o número à ação seguinte.
- Expanda com critério: só leve o sistema a outro setor quando o piloto estiver estável e os cadastros essenciais estiverem sob controle.
O suporte ágil e a implementação sem burocracia fazem diferença porque a fábrica não pode esperar longos ciclos para corrigir um detalhe que bloqueia a operação. O caso da PME brasileira mostra que existe retorno mensurável fora das grandes corporações, mas o resultado depende de escopo realista, disciplina de dados e participação de quem executa o trabalho.
A Sensio reúne gestão de produção, estoque, vendas e finanças em uma operação industrial integrada, com Kanban de ordens, plano mestre, MRP, baixa automática, controle por lotes, relatório de perdas e otimizações com IA. Visite a Sensio para avaliar como estruturar um sistema MES conectado ao seu PCP e começar por um fluxo-piloto compatível com a realidade da sua fábrica.


