Usinagem e calderaria
Usinagem e calderaria. Entenda a integração entre usinagem e caldeiraria, os desafios de setup e qualidade, e como um ERP industrial otimiza KPIs e reduz perdas
Você já deve ter vivido esta cena. A caldeiraria jura que a peça sai hoje, a usinagem segura a programação porque o conjunto ainda está quente, o almoxarifado diz que a chapa está reservada, mas o corte descobre que ela já foi comprometida em outra ordem. No fim do dia, ninguém está exatamente errado. O problema é que cada setor enxerga só um pedaço da fábrica.
Na rotina de usinagem e calderaria, o gargalo raramente está apenas na máquina. Ele aparece no intervalo entre operações, na fila invisível entre solda e mandrilhamento, no setup que não foi considerado no sequenciamento, no lote que mudou de prioridade sem que o PCP conseguisse recalcular impacto em material, prazo e capacidade. É aí que a margem vai embora, muito antes da peça chegar na expedição.
Quem quer atacar isso com método precisa mapear primeiro onde a produção trava de verdade. Um bom ponto de partida é revisar os principais gargalos na produção sob a ótica de PCP, estoque e capacidade, não só de máquina.
Regra de operação: antes de autorizar investimento em equipamento, meça onde a ordem espera mais do que processa.
KPIs essenciais para medir a eficiência fabril
Se a fábrica mistura processo pesado com precisão fina, indicador genérico não resolve. O gestor precisa de KPI que aponte atraso de fluxo, desperdício de material e instabilidade de programação. O erro comum é medir produção só em peça concluída. Isso mostra o fim da linha, não a causa da perda.
Os indicadores que mais ajudam no dia a dia
Eu acompanharia pelo menos quatro frentes. A primeira é OTIF, para verificar se a ordem chega no prazo e completa, sem faltar componente, operação ou documento. A segunda é tempo de ciclo real, separado por etapa, porque ele revela espera entre caldeiraria, inspeção, usinagem e montagem. A terceira é rendimento de matéria-prima, muito útil para enxergar perda em corte, sobra não reaproveitada, erro de preparação e consumo acima do previsto. A quarta é índice de retrabalho, incluindo retorno para solda, ajuste, reusinagem ou refugo parcial.
Esses indicadores funcionam melhor quando o gestor cruza dados de produção com impacto financeiro. Retrabalho consome máquina, operador, insumo e prazo. Estoque parado ocupa capital. Ordem fora de sequência aumenta setup. O KPI só fica útil quando ajuda a decidir compra, manutenção, programação e prioridade.
Tabela prática para acompanhar no ERP
| Indicador KPI | O que mede | Impacto no Negócio |
|---|---|---|
| OTIF | Entrega no prazo e completa | Mostra confiabilidade operacional e evita atraso na montagem ou no cliente |
| Tempo de ciclo | Duração real da ordem ou etapa | Expõe espera excessiva, fila escondida e setup mal planejado |
| Rendimento de matéria-prima | Aproveitamento do material consumido | Reduz perda em corte, sobra improdutiva e compra desnecessária |
| Índice de retrabalho | Retorno da peça para correção | Evidencia custo oculto, instabilidade de processo e pressão sobre capacidade |
Como transformar número em ação
O segredo está em fechar o ciclo de gestão. Se o tempo de ciclo cresceu, o gestor precisa descobrir se foi falta de material, fila de inspeção, setup longo ou reprogramação. Se o rendimento caiu, deve olhar plano de corte, sequência de produção e disciplina de baixa. Se o retrabalho subiu, precisa separar desvio de solda, fixação ruim, erro de referência ou tolerância incompatível com a etapa anterior.
KPI bom não é o que enfeita reunião. É o que muda a decisão de programação ainda no mesmo turno.
Quando o ERP entrega um relatório de perdas com causa, ordem, item e etapa, a diretoria deixa de discutir percepção e passa a enxergar onde o dinheiro está sendo queimado no processo.
Como um ERP industrial integra o chão de fábrica
A integração real começa quando o sistema deixa de ser arquivo de apontamento e passa a coordenar decisão. Em operação com usinagem e calderaria, isso significa enxergar ordem, material, capacidade e prioridade no mesmo fluxo, sem depender de planilha paralela ou recado verbal entre setores.
O que muda quando PCP, estoque e produção falam a mesma língua
Uma Ordem de Produção visual em Kanban ajuda muito quando a fábrica precisa sincronizar setores com ritmos distintos. A caldeiraria avança por preparação, corte, montagem, solda e inspeção. A usinagem depende de liberação real da peça, ferramental e janela de máquina. Quando essas etapas aparecem em fluxo visível, o PCP para de prometer com base em achismo.
O Plano Mestre de Produção entra para alinhar demanda de vendas com capacidade disponível. Já o MRP evita o cenário clássico em que a ordem é liberada sem material suficiente ou com item já comprometido em outra programação. Na prática, baixa automática de matéria-prima, entrada de produto acabado e controle de quantidades comprometidas eliminam muita divergência entre o que o estoque diz ter e o que o chão realmente pode consumir.
Uma solução como o ERP com módulo PCP integrado organiza esse fluxo ao conectar roteiro, ordens, materiais, estoque e planejamento em uma visão única. No caso do Sensio, isso inclui Kanban de OP, MRP, controle de lotes, baixa automática, relatório de perdas e camada de otimizações com IA para previsão e reposição. O valor disso não está no discurso tecnológico. Está em reduzir ruptura, fila oculta e reprogramação cega.
Visibilidade operacional vale mais do que capacidade ociosa
Muita fábrica tem recurso físico, mas não tem visão confiável do estado da ordem. A peça está soldada ou só ponteada? O lote foi separado ou apenas solicitado? A inspeção já liberou para usinar? O dispositivo está montado? Essas perguntas não deveriam circular por telefone ou mensagem.
O vídeo abaixo mostra bem a lógica de integração entre planejamento e execução em ambiente industrial:
Quando o sistema registra cada passagem relevante, o gargalo deixa de ser um boato. Ele aparece como dado operacional. Aí sim o gestor consegue decidir se antecipa compra, reordena fila, terceiriza uma etapa, muda o lote ou preserva a máquina crítica para item de maior impacto.
Terceirizar ou internalizar a produção
Essa decisão costuma ser tratada de forma simplista. Ou a empresa “verticaliza tudo”, ou “manda para fora”. No ambiente de usinagem e calderaria, esse raciocínio falha porque a escolha depende do tipo de peça, da variação de demanda, do custo de setup, da janela de entrega e do nível de controle exigido.
Há pouca cobertura de qualidade sobre quando terceirizar versus internalizar usinagem e caldeiraria no Brasil, mesmo sendo um setor marcado por estruturas pesadas, alto investimento em equipamento e grande variação entre oficinas e plantas integradas na discussão sobre esse gap no mercado brasileiro. Isso explica por que tanta decisão ainda nasce mais de costume do que de critério.
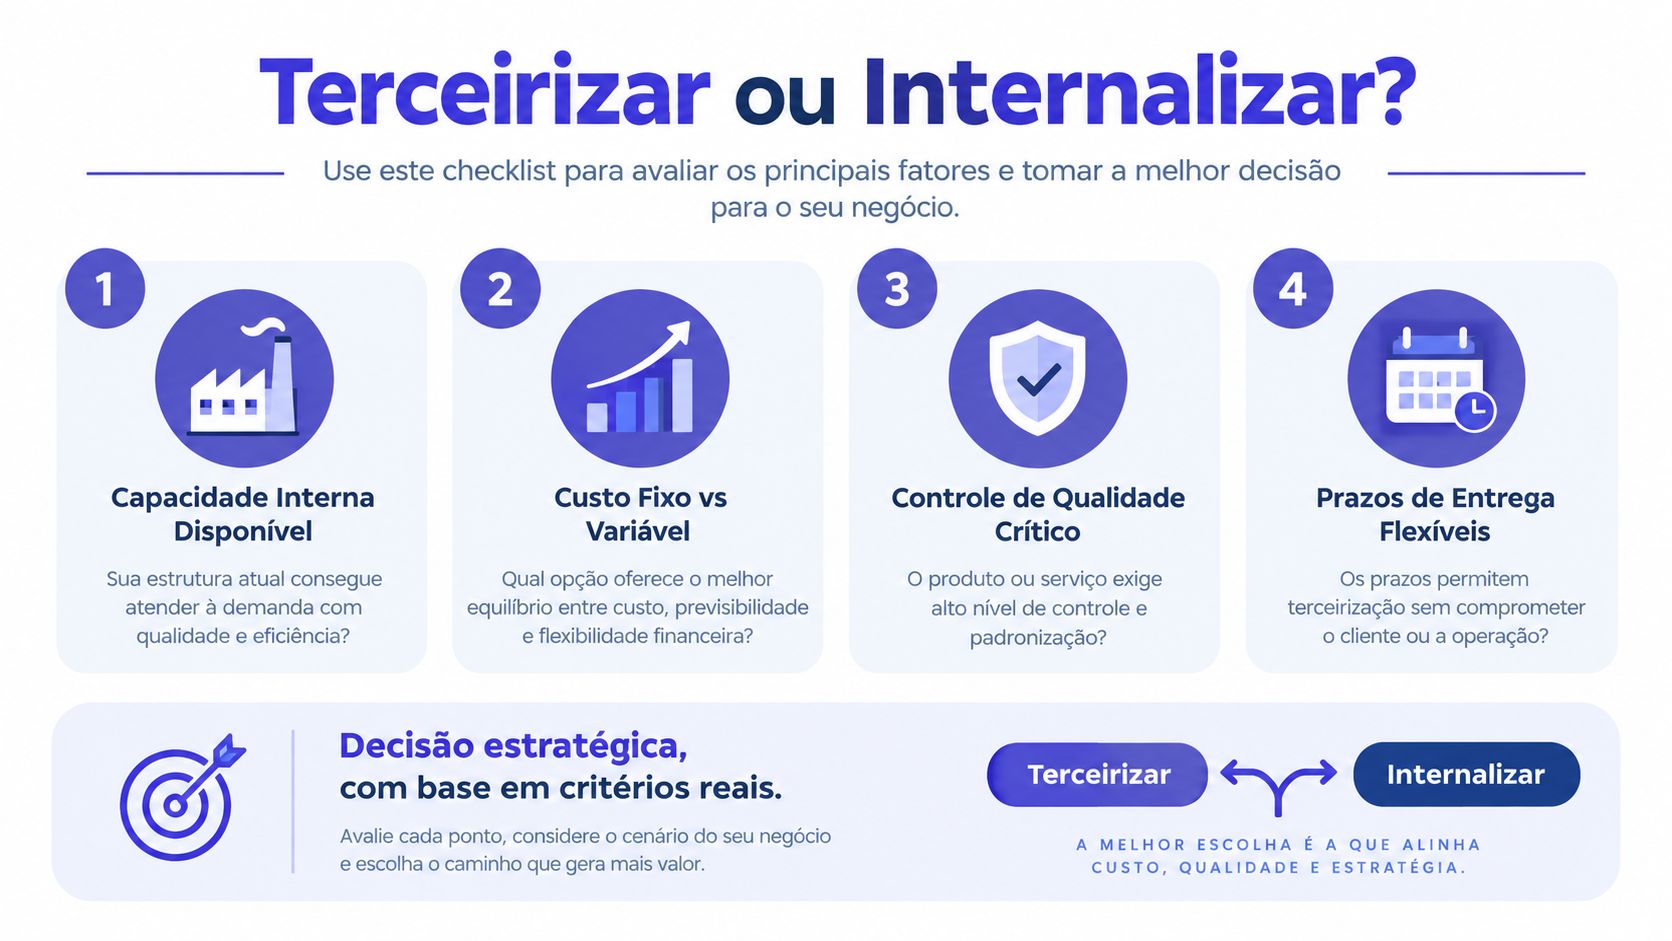
Critérios práticos para decidir melhor
Em vez de perguntar “terceirizo ou não?”, vale usar um filtro mais operacional:
- Peça crítica para montagem: se a geometria funcional define alinhamento, vedação ou acoplamento do conjunto, manter internamente pode dar mais controle.
- Capacidade intermitente: se o gargalo aparece por janela curta e demanda irregular, terceirizar picos pode ser mais racional do que ampliar parque.
- Equipamento muito específico: mandrilhadora de grande porte, torno CNC pesado ou movimentação de carga especial nem sempre justificam investimento próprio.
- Setup alto para lote pequeno: quando preparar a máquina custa mais do que executar o lote, vale comparar o custo de oportunidade da capacidade interna.
O que costuma dar errado nessa escolha
O erro mais comum é olhar só custo por peça. Isso ignora espera, inspeção, frete interno, rastreabilidade, retrabalho e impacto no prazo final. Outro erro é terceirizar uma etapa sem integrar fornecedor ao planejamento. A operação externa precisa entrar no fluxo como extensão da fábrica, com prazo real, lote rastreado, documentação e sequência compatível com o restante da produção.
Terceirização sem orquestração não aumenta capacidade. Só desloca a desorganização para fora do portão.
O melhor arranjo quase nunca é binário. Em ambiente de alta personalização e demanda irregular, o ganho vem de orquestrar programação, compras e capacidade. A empresa mantém internamente o que é sensível para prazo e qualidade, e usa parceiros para absorver variação, operação especial ou gargalo pontual.
Próximos passos para otimizar sua operação
Se a sua fábrica convive com atraso entre solda e usinagem, estoque que não bate com a ordem e programação refeita no susto, o primeiro passo não é trocar tudo. É fazer um diagnóstico honesto do fluxo. Onde a ordem espera mais do que produz? Onde o material some do sistema? Onde o setup entra sem estar no plano? Onde a prioridade muda sem recalcular impacto em lote e capacidade?
Checklist curto para começar agora
Use este filtro com sua equipe de PCP, produção e estoque:
- Mapeie a passagem real da ordem: compare o roteiro formal com o caminho que a peça realmente percorre.
- Separe processamento de espera: descubra quanto tempo a ordem fica parada entre caldeiraria, inspeção e usinagem.
- Revise consumo de material: valide baixa, saldo comprometido e reaproveitamento por lote.
- Classifique retrabalho por causa: não basta registrar retorno. É preciso saber se veio de solda, fixação, referência, material ou programação.
- Defina quais decisões ainda dependem de planilha ou mensagem: esse é o ponto onde a visibilidade está quebrada.
Modernizar sem criar burocracia
Planilha desconectada até ajuda no improviso, mas sabota a previsibilidade. Sistema legado que não conversa com chão de fábrica faz o gestor trabalhar no escuro. Em operação pesada, isso custa prazo. Em operação de precisão, custa também qualidade e margem.
A fábrica que melhora não é a que corre mais. É a que enxerga melhor. Quando lote, setup, estoque, roteiro e prioridade entram no mesmo fluxo, a usinagem para de culpar a caldeiraria, a caldeiraria para de empurrar peça “quase pronta” e o PCP volta a programar com base no que existe, não no que alguém prometeu.
Se você quer organizar usinagem e caldeiraria com mais visibilidade de ordens, materiais, lotes e setups, o Sensio oferece recursos de PCP, MRP, Kanban de produção, controle de estoque e baixa automática pensados para a rotina industrial. Vale conhecer a plataforma e avaliar como ela pode ajudar sua equipe a reduzir retrabalho, sincronizar setores e decidir com dados reais do chão de fábrica.


