Segunda-feira, 7h. A carteira está cheia, a máquina principal está livre e três ordens disputam o mesmo recurso. Uma vence hoje, outra tem processamento curto e a terceira aproveita o setup já montado. Qual entra primeiro?
Duas fábricas com as mesmas máquinas, os mesmos funcionários e a mesma carteira podem ter resultados opostos só pela ordem em que produzem. Uma entrega no prazo e mantém o estoque intermediário sob controle. A outra acumula fila, troca setup o dia todo e fatura menos, mesmo trabalhando mais horas.
É nesse ponto que os tipos de sequenciamento de produção deixam de ser teoria de PCP e viram decisão de margem. Na Pesquisa Industrial Anual de 2023 do IBGE, foram identificadas 376,7 mil empresas industriais, com 8,5 milhões de trabalhadores, R$ 6,5 trilhões em receita líquida de vendas e R$ 2,4 trilhões em valor da transformação industrial, sendo 88,6% vindos das indústrias de transformação. Numa escala dessas, sequenciar mal não é só atrasar uma ordem. É desperdiçar recurso escasso.
Esta lista organiza as regras pela pergunta que cada uma responde. Qual ordem produzir primeiro, o que puxar, o que proteger. Você vai ver lógica, prós, contras e exemplos de moveleiro, alimentício, embalagens e usinagem, para escolher pelo seu gargalo real, não pelo costume.
Índice
- 1. FIFO (First In, First Out) – PEPS (Primeiro que Entra, Primeiro que Sai)
- 2. SPT (Shortest Processing Time) – Menor Tempo de Processamento
- 3. EDD (Earliest Due Date) – Data de Entrega Mais Próxima
- 4. Razão Crítica (Critical Ratio – CR)
- 5. Regra de Johnson (Johnson's Rule) para Flow Shop de Duas Máquinas
- 6. Sequenciamento Puxado com Kanban
- 7. Sequenciamento por Agrupamento de Setup (Família de Produtos)
- 8. Drum-Buffer-Rope (DBR) – Teoria das Restrições
- Comparativo dos tipos de sequenciamento de produção por critério, cenário ideal e principal risco
- Como escolher a regra certa para sua fábrica
1. FIFO (First In, First Out) – PEPS (Primeiro que Entra, Primeiro que Sai)
Quem chegou primeiro, produz primeiro. O FIFO não pergunta sobre prazo, tempo de processamento ou setup. Ele só respeita a ordem de entrada na fila.
É por isso que ele funciona como padrão em muita fábrica. É fácil de explicar para produção, comercial e cliente. Ninguém discute prioridade na reunião porque a regra já está dada. Em volume baixo e prazos padronizados, essa previsibilidade vale ouro.
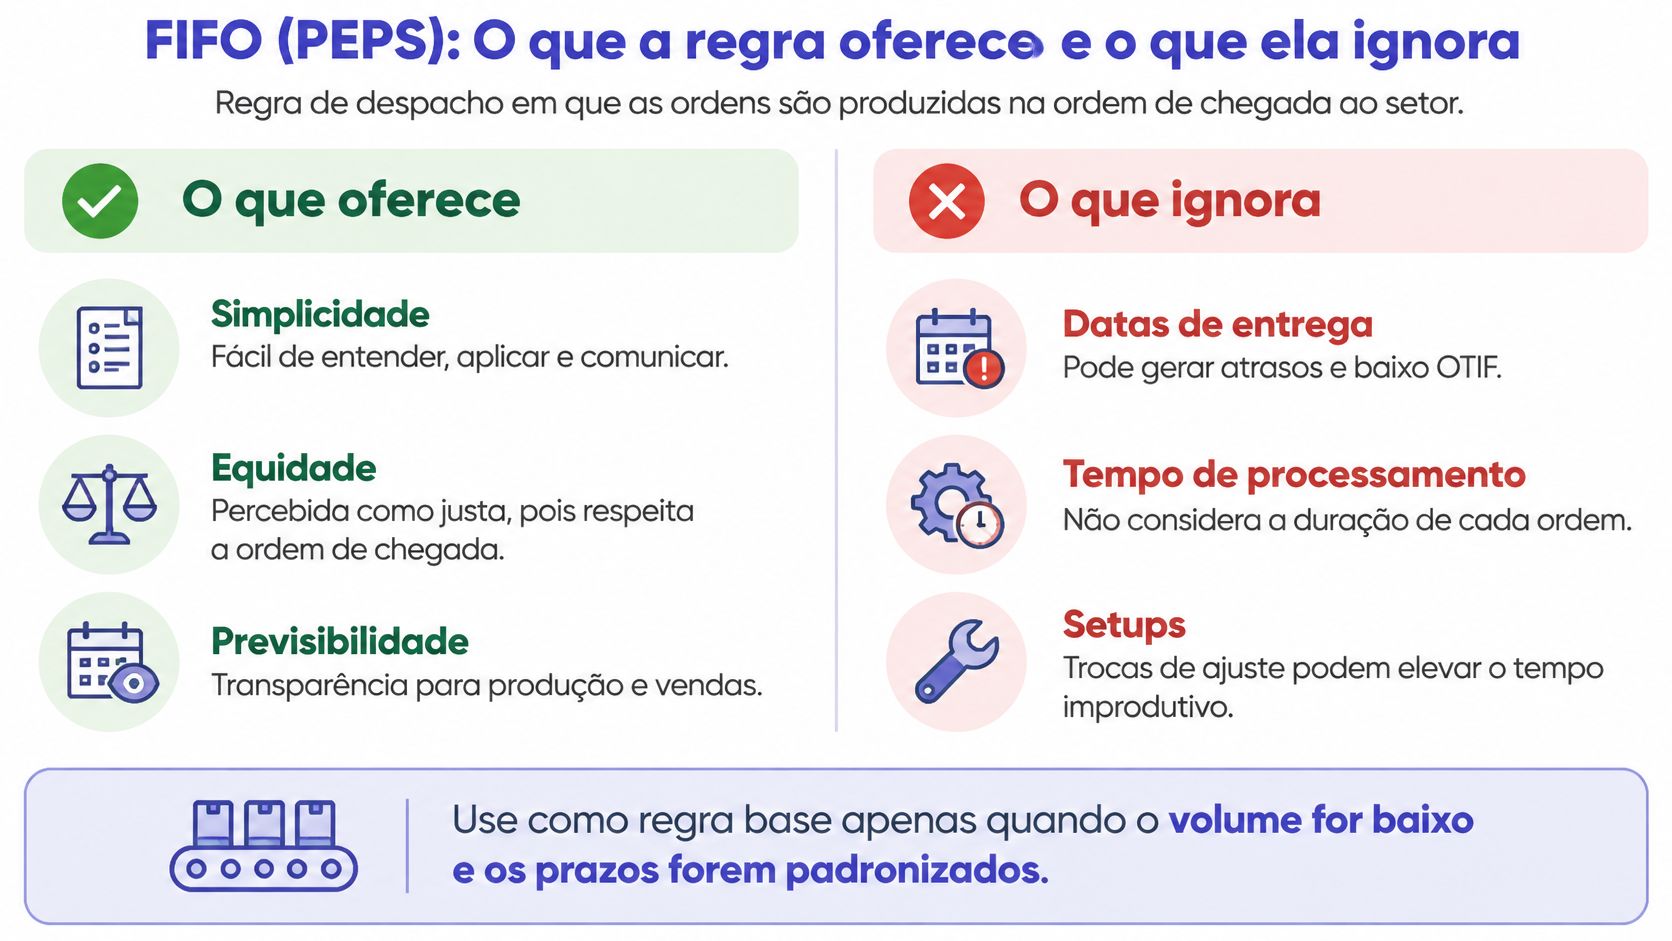
O problema aparece quando a carteira mistura urgências diferentes. Uma marcenaria sob encomenda que sequencia pela data de aprovação do projeto pode produzir antes um móvel com entrega folgada e atrasar outro com instalação marcada. Numa gráfica de embalagens, pedidos pequenos e grandes entram na mesma fila da impressão e a ordem de chegada vira fila cega.
Quando manter e quando abandonar
- Mantenha como base: serve bem quando os prazos são semelhantes e a equidade no atendimento importa mais que a otimização fina.
- Monitore o atraso: se ordens começam a sair após o prazo com frequência, o FIFO deixou de ser simples e passou a ser caro. Migre para EDD ou Razão Crítica.
- Dê visibilidade à fila: no Sensio, a visualização das Ordens de Produção em Kanban ajuda a enxergar ordens paradas antes que virem cobrança do comercial.
Se você quer entender a diferença prática entre os métodos de entrada e saída, vale aprofundar no comparativo de LIFO e FIFO na gestão de estoques e produção. FIFO é ponto de partida honesto. Não é estratégia para fábrica com prazo apertado e mix variado.
2. SPT (Shortest Processing Time) – Menor Tempo de Processamento
O SPT inverte a lógica da fila por chegada. Entra primeiro a ordem com menor tempo de processamento naquele centro de trabalho. Ordens curtas saem rápido, a fila anda e o número de pedidos em processo cai.
Num único recurso, essa regra reduz o tempo médio de fluxo e o WIP, o estoque intermediário. Você termina mais ordens no mesmo turno, libera produto para a etapa seguinte mais cedo e reduz a sensação de fábrica travada, mesmo sem comprar máquina.
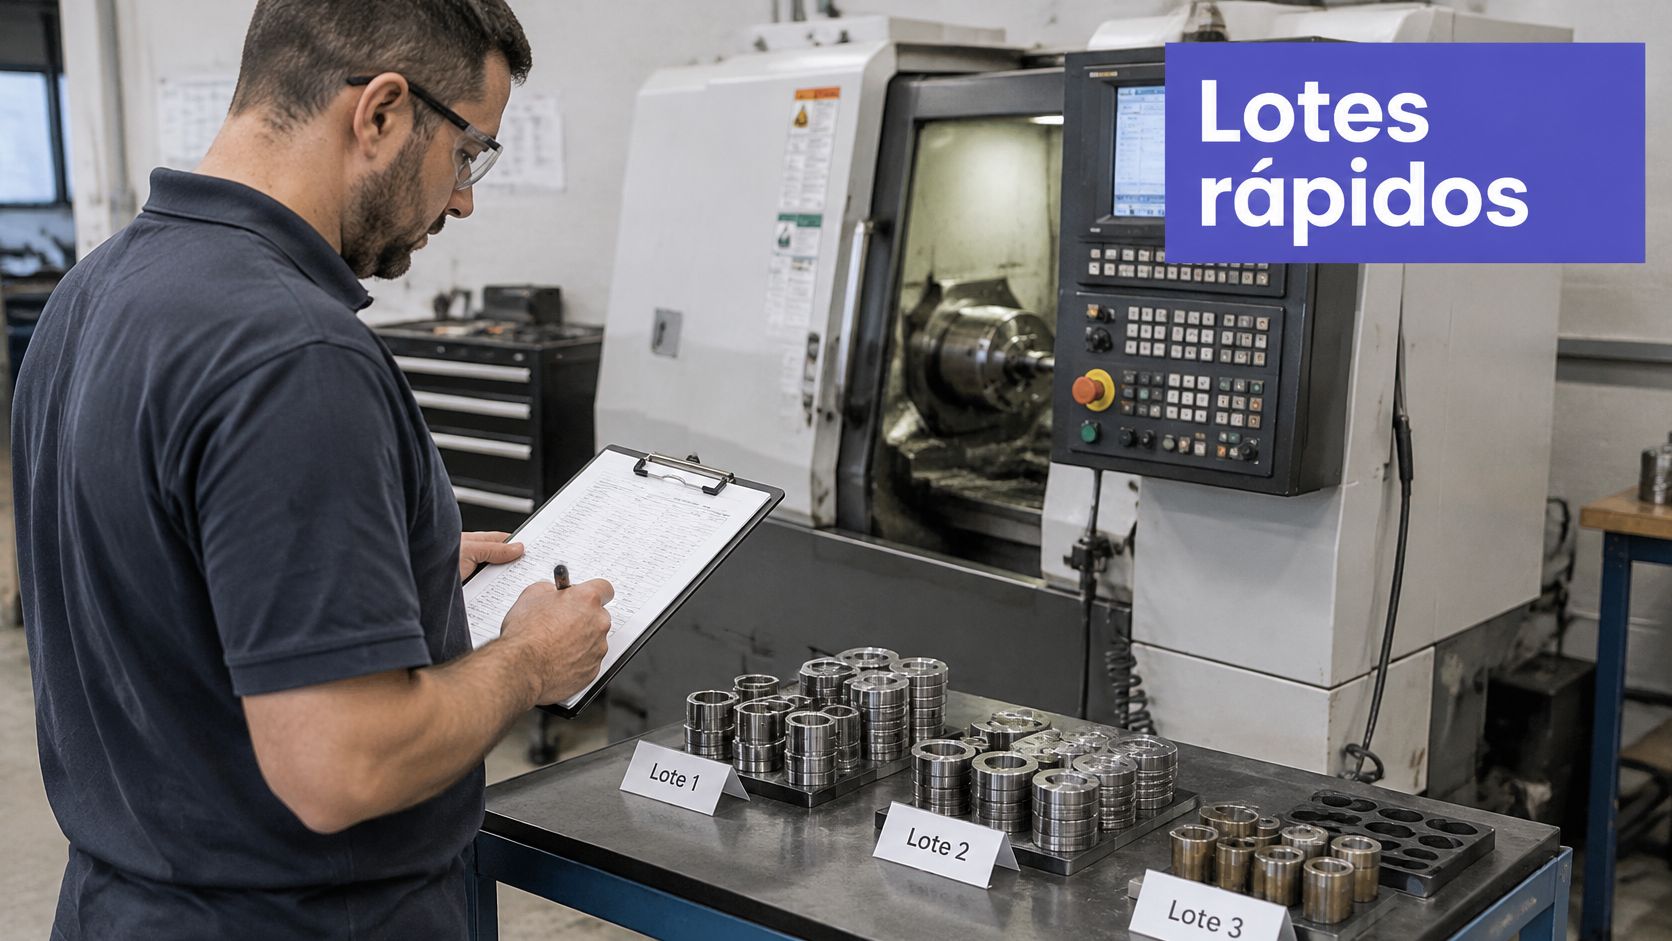
Numa fábrica de embalagens com uma única máquina de corte, priorizar lotes curtos reduz a espera média e limpa a fila de pedidos menores. Em ferramentaria, aplicar SPT em acabamentos rápidos libera a ferramenta para o próximo estágio sem deixar o posto ocioso esperando um lote longo terminar.
O custo está nas ordens grandes. Elas vão sendo empurradas para o fim toda vez que surge algo menor. É a inanição da ordem longa. Ela não está atrasada por falta de capacidade. Está atrasada porque a regra nunca a escolhe.
Regra prática: SPT sem limite de prazo melhora a média e piora o pior caso. A média não atende o cliente que ficou por último.
Para usar bem, combine SPT com uma data crítica. Passou do limite, a ordem é promovida à força para a frente. Mantenha os tempos padrão do roteiro atualizados, porque tempo errado gera sequência errada. E acompanhe o tempo de espera das ordens longas toda semana. Se ele só cresce, sua regra está criando o próximo atraso.
3. EDD (Earliest Due Date) – Data de Entrega Mais Próxima
Aqui a pergunta muda. Não é quem chegou primeiro nem quem termina mais rápido. É quem vence antes. O EDD sequencia pela data de entrega mais próxima e, em máquina única, minimiza o atraso máximo.
É a regra mais orientada ao cliente entre os tipos de sequenciamento de produção clássicos. Para indústria sob encomenda, ela costuma ser o primeiro passo sério depois do FIFO. O PCP deixa de ordenar por conveniência interna e passa a ordenar pela promessa feita lá fora.
Uma indústria moveleira que entrega projetos para lojas prioriza a ordem com instalação mais próxima, não a mais fácil de produzir. Uma fábrica de peças usinadas para montadora trabalha igual. Janela de entrega rígida não aceita a desculpa de que outro lote era mais curto.
O que o EDD não enxerga
Ele ignora tempo de processamento e setup. Duas ordens com prazos próximos podem exigir trocas caras entre si. Outra com prazo um pouco maior, mas da mesma família da ordem atual, ficaria pronta com muito menos esforço. O EDD puro não percebe isso.
Por isso, na prática, ele rende mais como critério principal com ajustes:
- Valide a data antes: data prometida sem checagem de capacidade contamina toda a sequência.
- Separe as críticas: use EDD para ordens com prazo real e SPT ou agrupamento por setup para o restante da fila.
- Revise as próximas entregas: ordem com vencimento próximo precisa ser tratada antes de virar emergência de expedição.
A literatura técnica do Centro Paula Souza sobre PCP e sequenciamento define o sequenciamento como determinação da sequência de operações em máquinas para reduzir atrasos e ociosidade ao mesmo tempo. EDD ataca bem o primeiro objetivo. O segundo exige combinação com outras regras.
4. Razão Crítica (Critical Ratio – CR)
Prazo próximo nem sempre significa urgência real. Uma ordem pode vencer amanhã e precisar de poucas horas de máquina. Outra vence depois, mas ainda tem vários estágios pela frente. A Razão Crítica compara essas duas coisas.
A fórmula é direta. CR igual a tempo disponível até a entrega dividido pelo tempo restante de processamento. Sequencia-se do menor CR para o maior. CR abaixo de 1 indica ordem atrasada em relação ao próprio cronograma. Acima de 1, ainda há folga.
Numa fábrica de móveis com corte, colagem, acabamento e montagem, o CR mostra quais pedidos podem aguardar e quais já consumiram a margem. Em usinagem com múltiplos estágios, ele prioriza o lote que perdeu tempo nas etapas anteriores, não só o que tem data mais próxima no pedido.
Como operar o CR no dia a dia
- Recalcule por turno: a folga muda a cada apontamento, quebra ou atraso de material. CR de ontem não decide a fila de hoje.
- Crie faixa de alerta: ordens próximas de 1 merecem ação preventiva, não espera até virarem atraso confirmado.
- Leve para a reunião diária: PCP, produção e comercial discutem melhor com um índice comum do que com percepções de urgência.
Uma ordem não fica urgente no dia da entrega. Ela fica urgente no dia em que a folga acaba, e quase ninguém está olhando para esse dia.
O CR exige roteiros e tempos restantes confiáveis. Sem isso, vira número bonito sobre dado ruim. Com dado bom, é uma das formas mais equilibradas de juntar prazo e carga restante na mesma decisão.
5. Regra de Johnson (Johnson's Rule) para Flow Shop de Duas Máquinas
Nem toda regra é heurística de fila. A Regra de Johnson, proposta por Selmer M. Johnson em 1954, é um algoritmo exato para um caso bem específico. Todas as tarefas passam pelas mesmas duas máquinas, sempre na mesma ordem, e o objetivo é minimizar o makespan, o tempo total até a última tarefa terminar.
O procedimento é simples de executar. Liste os tempos de cada tarefa nas máquinas 1 e 2. Escolha o menor tempo entre todos. Se ele está na máquina 1, a tarefa vai para o início da sequência. Se está na máquina 2, vai para o fim. Retire a tarefa e repita até acabar.
Numa linha de embalagens com impressão seguida de corte e vinco, a regra ordena os lotes para reduzir espera entre as duas etapas. Numa linha de injeção plástica seguida de montagem, o efeito é parecido. Menos ociosidade entre postos, conclusão total mais cedo.
Limites que você precisa respeitar
- Fluxo em série de verdade: se alguma tarefa pula etapa ou inverte a ordem, a premissa quebra e o resultado perde garantia.
- Prazo fora da conta: a regra otimiza tempo total, não data de entrega individual. Ajuste manual pode ser necessário para pedidos críticos.
- Mais de duas etapas: nesse caso, a extensão de Campbell, Dudek e Smith funciona como heurística de partida, sem a mesma garantia de ótimo.
Johnson é a regra certa para um problema estreito e muito comum em linhas de duas operações. Fora dele, trate como referência de ordenação, não como solução completa de PCP.
6. Sequenciamento Puxado com Kanban
As regras anteriores decidem a ordem de uma fila que já existe. O Kanban questiona a fila. A produção só começa quando o processo seguinte sinaliza consumo. Sem cartão, sem sinal, sem produção.
Esse limite de itens em circulação controla o WIP na marra. A fábrica para de empurrar ordem para um posto que já está afogado e passa a produzir no ritmo do consumo real. É um pilar do Sistema Toyota de Produção e do Lean Manufacturing, com a Toyota como referência mundial no controle de fluxo de peças entre postos e fornecedores.
O vídeo abaixo mostra o funcionamento visual desse puxar contínuo antes de detalhar a aplicação.
Numa fábrica de móveis padronizados, quadros Kanban sinalizam a reposição de painéis cortados para a montagem. O corte não produz por previsão otimista. Produz porque a montagem consumiu. O excesso aparece rápido, porque não há onde esconder painel sem cartão.
Para começar sem travar a operação, escolha um ou dois produtos de maior volume e demanda estável. Dimensione os cartões a partir de demanda diária, lead time e tamanho do lote. Produto sob encomenda, com roteiro que muda a cada pedido, não é o melhor piloto.
No Sensio, a Ordem de Produção em Kanban representa esse fluxo de forma visual e ajuda a identificar gargalo em tempo real. Para aprofundar a lógica por trás do método, veja como funciona o sistema de produção puxada e quando ele substitui o empurrado com vantagem.
7. Sequenciamento por Agrupamento de Setup (Família de Produtos)
Às vezes a ordem mais produtiva não é a do prazo nem a da chegada. É a que evita trocar a máquina. O agrupamento por família junta itens de mesma cor, material, espessura ou formulação para reduzir setup, limpeza e ajuste.
Em têxtil, alimentícia e tintas, a sequência dentro do agrupamento também importa. Claro antes de escuro. Sem alérgeno antes de com alérgeno. Cada inversão dessa lógica custa uma limpeza profunda que não agrega nada ao produto.
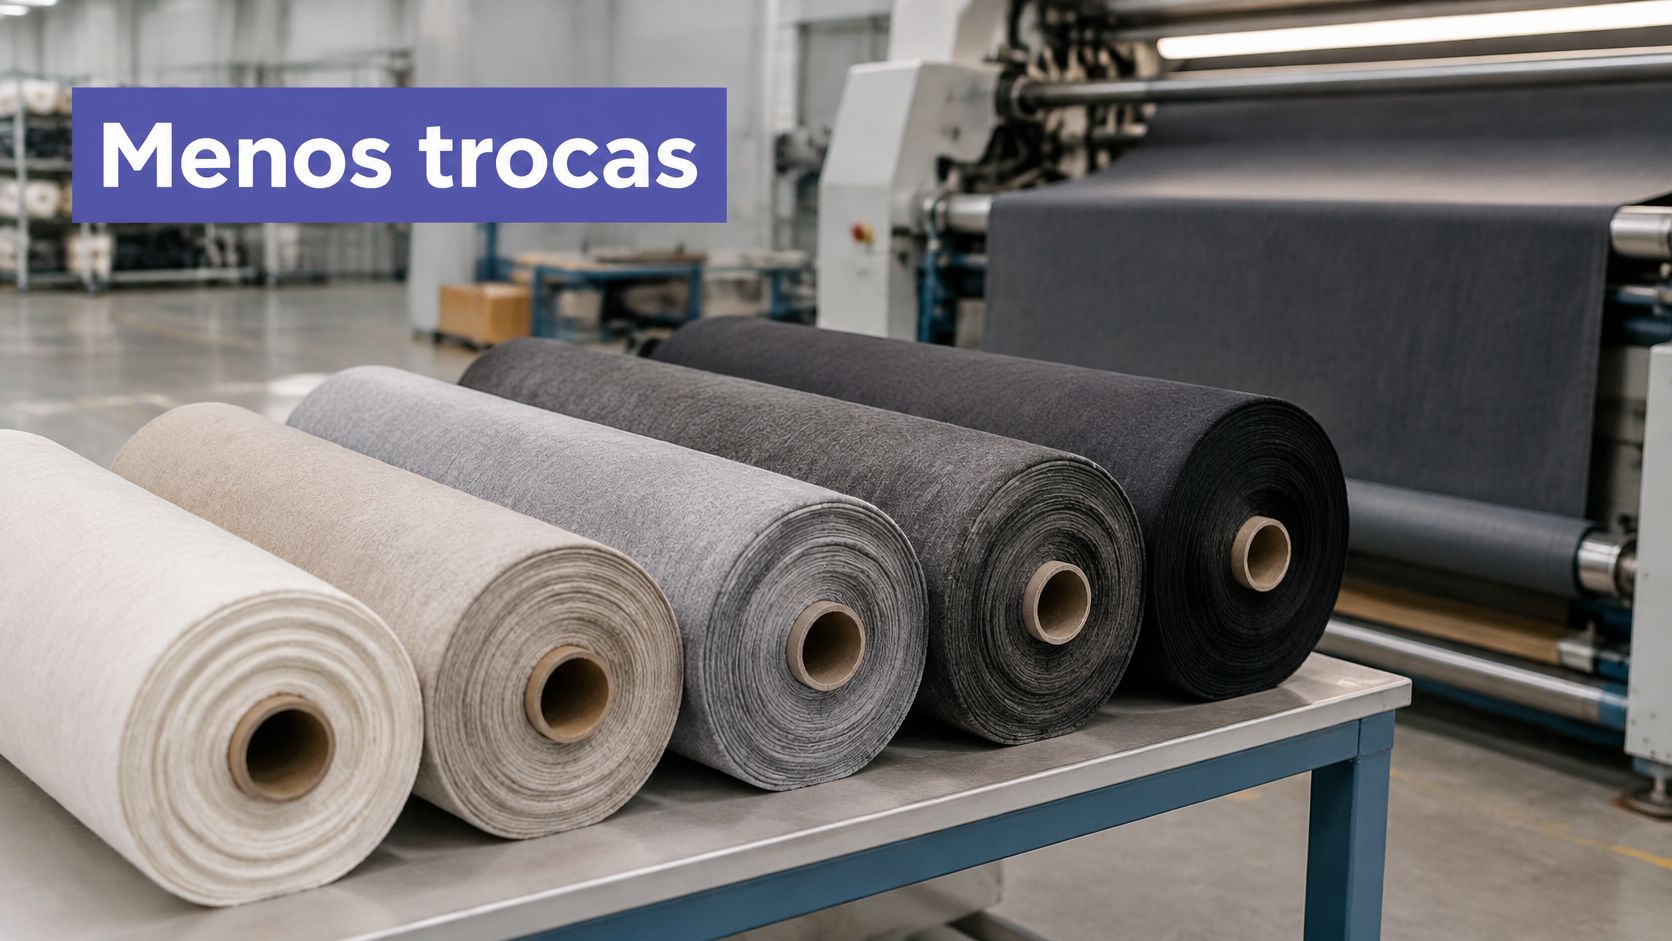
Uma indústria têxtil sequencia tingimentos do tom mais claro para o mais escuro e reduz paradas de limpeza. Uma fábrica alimentícia produz primeiro os itens sem alérgenos e deixa os demais para o fim do ciclo. Em moveleiro e embalagens, agrupar por matéria-prima, cor e formato tem efeito equivalente.
Ganho de capacidade sem comprar máquina
- Monte a matriz de setup: registre o tempo de troca entre famílias. Sem matriz, o agrupamento vira palpite do operador mais experiente.
- Combine com SMED: troca rápida de ferramentas reduz o setup que restar depois do agrupamento.
- Proteja o prazo: associe uma regra de data ao agrupamento para não ganhar setup e perder OTIF.
Aviso de chão de fábrica: agrupar demais cria lote grande, estoque alto e pedido urgente esperando a família terminar. O ótimo de setup raramente é o ótimo de entrega.
Esse é um dos tipos de sequenciamento de produção com retorno mais rápido em operações de troca frequente, desde que o PCP negocie o tamanho do agrupamento com o comercial, não sozinho.
8. Drum-Buffer-Rope (DBR) – Teoria das Restrições
O DBR parte de uma constatação incômoda. Sua fábrica não produz na velocidade da média das máquinas. Produz na velocidade do gargalo. Sequenciar bem, então, é proteger esse recurso e subordinar o resto a ele.
O tambor é o ritmo do recurso restritivo, que marca a cadência de toda a planta. O pulmão é a proteção de tempo ou estoque antes do gargalo e antes da expedição. A corda é o sinal que libera material para a fábrica somente no ritmo que o tambor aguenta.
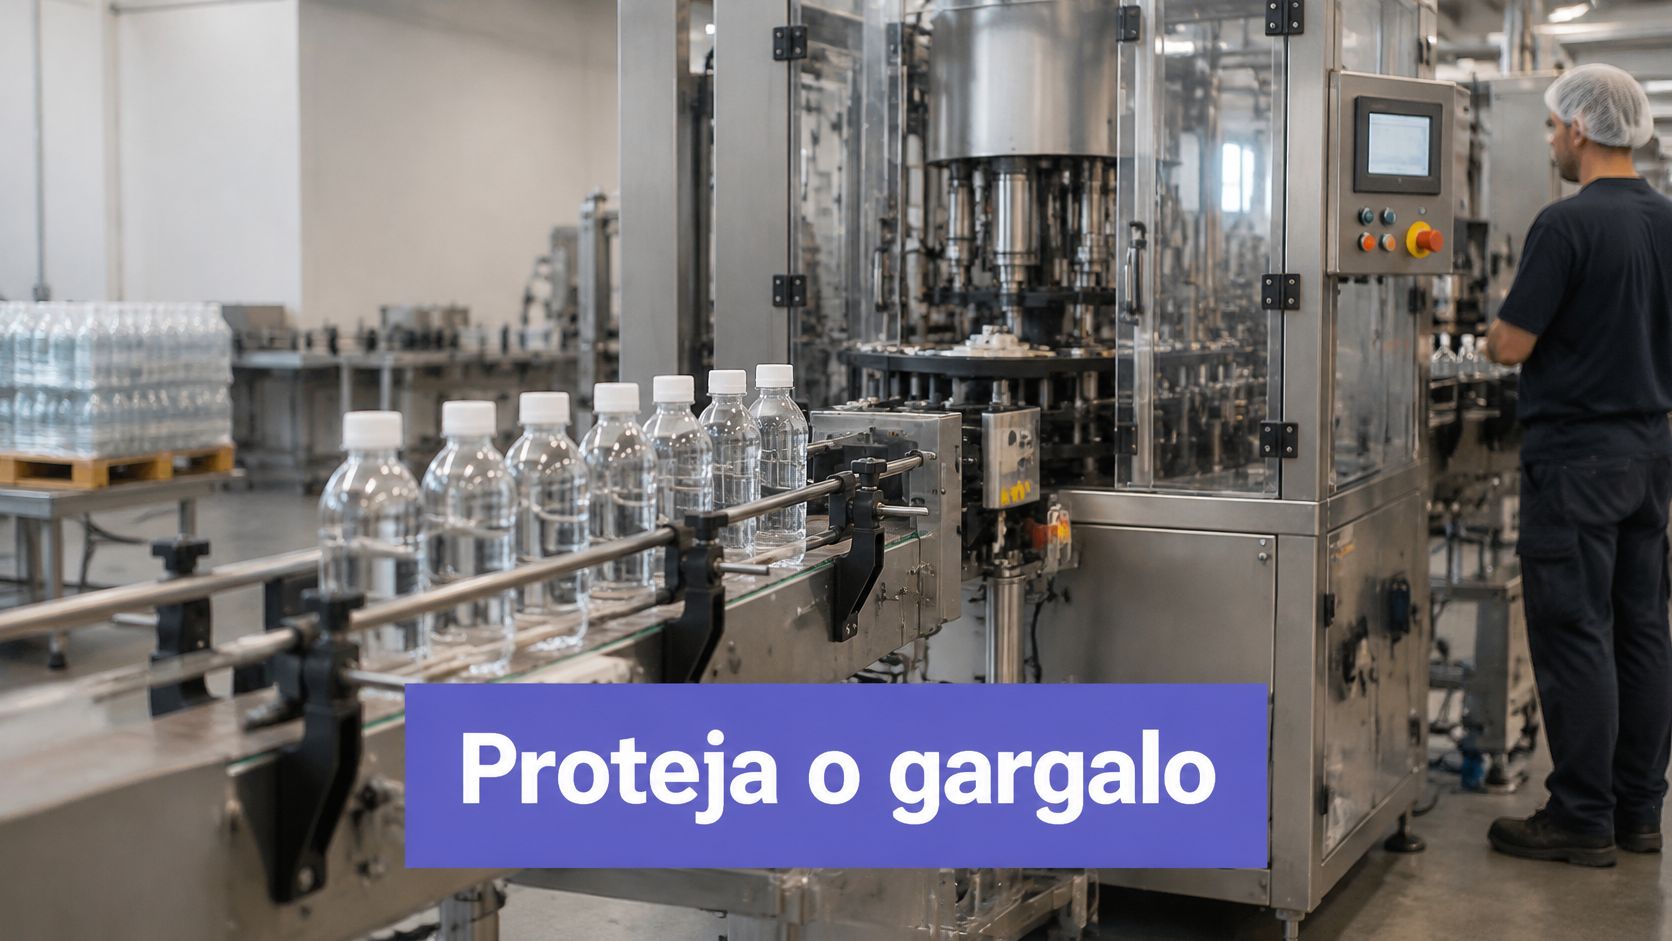
Numa usinagem com um centro de torneamento CNC como gargalo, a liberação de matéria-prima segue o ritmo desse centro. As demais máquinas param de gerar fila inútil. Numa fábrica de embalagens, o buffer antes da impressora limitante garante que ela nunca pare por falta de material, enquanto postos não gargalo trabalham com folga assumida.
Antes de sequenciar, identifique o gargalo com dados de utilização e fila, não com percepção. Dimensione o buffer pela variabilidade do processo e pelo lead time até o recurso restritivo. Buffer pequeno demais expõe o gargalo. Grande demais vira estoque disfarçado de método.
No Sensio, Plano Mestre de Produção e controle de estoque ajudam a alinhar a liberação de materiais ao ritmo definido. Para o detalhamento do método, o guia de tambor, pulmão e corda na gestão da produção mostra como sair da teoria das restrições para a programação diária.
Comparativo dos tipos de sequenciamento de produção por critério, cenário ideal e principal risco
| Item | Critério de prioridade | Melhor cenário | Principal risco |
|---|---|---|---|
| FIFO (PEPS) | Ordem de chegada | Baixo volume e prazos padronizados | Ignorar prazos e gerar atrasos |
| SPT (menor tempo de processamento) | Menor tempo de processamento primeiro | Alto volume, ciclos curtos e redução de filas | Ordens longas ficarem postergadas |
| EDD (data de entrega mais próxima) | Data de entrega mais próxima | Produção sob encomenda com foco em pontualidade | Ignorar setups e aumentar o trabalho em processo |
| Razão Crítica (CR) | Menor razão entre tempo disponível e processamento restante | Múltiplos centros de trabalho e roteiros longos | Depender de dados confiáveis e recálculos frequentes |
| Regra de Johnson para flow shop de duas máquinas | Menor tempo entre as duas máquinas; posicionamento no início ou no fim conforme a máquina | Fluxo em série com duas etapas fixas | Aplicação limitada a duas máquinas em sequência |
| Sequenciamento puxado com Kanban | Sinal de consumo do processo seguinte | Produção repetitiva e demanda estável | Rupturas se os cartões forem mal dimensionados |
| Agrupamento de setup por família de produtos | Similaridade de família, cor, material ou característica | Redução de trocas em produtos semelhantes | Atrasar pedidos isolados ou urgentes |
| Drum-Buffer-Rope (DBR) | Ritmo e prioridade do recurso gargalo | Fábricas com gargalo identificável e variabilidade | Identificação incorreta ou mudança frequente do gargalo |
Como escolher a regra certa para sua fábrica
Nenhuma regra resolve tudo sozinha. Sequenciar é equilibrar objetivos conflitantes, como discute a literatura brasileira sobre integração entre dimensionamento de lotes e sequenciamento. Prazo, setup, material disponível, custo e utilização do gargalo raramente apontam para a mesma ordem.
Comece pelo problema mais caro. Se é atraso, teste EDD e Razão Crítica. Se é fila e WIP alto, teste SPT com limite de prazo. Se é estoque excessivo em produto repetitivo, avance para Kanban. Se são trocas demais, agrupe por família. Se um recurso manda em tudo, estruture o DBR ao redor dele.
A escala ajuda a decidir com menos achismo. A PIA-Produto 2023 do IBGE registrou aproximadamente R$ 6,0 trilhões em valor de produção, cobrindo empresas com 30 ou mais pessoas ocupadas ou acima de R$ 27,0 milhões em receita bruta de vendas industriais no ano anterior. Sequenciar só por volume ignora margem, prazo e uso de recurso. O plano precisa equilibrar os quatro.
Depois escolha uma regra principal e um critério de desempate por prazo. Rode um piloto e compare OTIF, aderência ao plano, horas de setup, WIP e utilização do gargalo antes de expandir. A recomendação ligada à PINTEC Semestral 2024 do IBGE, que identificou 9.054 empresas usando tecnologias digitais avançadas e 7.849 adotando computação em nuvem, equivalentes a 89% do grupo apresentado, é medir um período piloto de quatro a oito semanas com dados confiáveis de tempos, calendários e setups.
Digitalizar sem essa base só automatiza sequência ruim. Um estudo brasileiro sobre montagem de placas eletrônicas mostrou planejamento caindo de 6 horas para menos de 30 minutos após integrar ERP e MES, num contexto de demanda variável e dependência de planejamento manual. O ganho veio da integração dos dados antes do algoritmo.
Na prática, conecte a regra ao Plano Mestre de Produção, ao MRP e ao estoque comprometido. Reprograme por evento, quebra, falta de material ou urgência comercial, registrando o motivo. O Sensio pode apoiar essa rotina com roteiros, ordens em Kanban e cálculo de necessidades integrados. Regra boa é a que sua equipe consegue revisar toda semana com número na mão.
Se sua fila de produção muda todo dia e a planilha não acompanha, o Sensio organiza roteiros, Plano Mestre de Produção, MRP e Ordens de Produção em Kanban num fluxo integrado de produção, estoque, vendas e finanças. Assim você aplica a regra de sequenciamento escolhida com dados atualizados e enxerga o impacto no prazo antes de liberar a ordem. Conheça as funcionalidades e veja como estruturar sua programação em Sensio.