Sistema de produção puxada: o que é e como aplicar
Entenda o que é o sistema de produção puxada, como o Kanban organiza o fluxo e veja um guia prático para aplicar na sua indústria com apoio de um ERP.
Uma fábrica pode manter máquinas ocupadas, emitir ordens todos os dias e ainda assim atrasar clientes. O problema costuma aparecer quando o pátio acumula pallets de produtos acabados, o estoque em processo cresce entre as operações e o PCP continua liberando lotes com base em uma programação que já não representa o consumo real.
Esse cenário é comum em operações que confundem volume produzido com atendimento. Uma linha de usinagem recebe uma programação semanal extensa antes de os pedidos estarem confirmados. No fim da semana, há peças prontas sem destino imediato, enquanto outra família de produtos aguarda material, capacidade ou aprovação. O fluxo fica cheio, mas a entrega não melhora.
O sistema de produção puxada parte de uma pergunta mais útil: qual etapa realmente consumiu o quê e precisa de reposição? A resposta orienta a próxima ordem, limita o excesso e aproxima a produção da necessidade do cliente.
O Kanban de produção torna essa lógica mais concreta para o gestor: cada retirada movimenta o sinal, e o sinal movimenta a reposição. Isso não significa trabalhar de maneira improvisada ou puramente reativa. O tempo takt, calculado a partir da demanda disponível e do tempo produtivo, oferece a cadência que orienta o balanceamento.
O vídeo abaixo ajuda a visualizar a relação entre consumo, sinal e fluxo:
Produção puxada versus produção empurrada
A escolha não deve ser tratada como uma disputa entre métodos certos e errados. Produção puxada e produção empurrada respondem a condições diferentes, e muitas fábricas precisam combinar planejamento central com sinais locais de reposição.
| Dimensão | Produção puxada | Produção empurrada |
|---|---|---|
| Origem do sinal | Consumo real do processo cliente ou pedido confirmado | Previsão, plano ou ordem liberada pelo planejamento |
| Lógica de estoque | Reposição limitada e orientada pela retirada | Estoque antecipado para atender uma expectativa |
| Tamanho de lote | Pequenos lotes, ajustados ao consumo e ao takt | Lotes definidos por economia de escala ou programação |
| Tempo de atravessamento | Mais visível, porque o WIP é limitado | Mais difícil de enxergar, devido às filas entre etapas |
| Reação à variação | Localizada, com ajuste do sinal de reposição | Sistêmica, exigindo revisão de programação e prioridades |
| Papel da programação | Define famílias, capacidade e regras; o consumo dispara a reposição | Centraliza a liberação de ordens e sequenciamento |
| Efeito no chão de fábrica | Reforça disciplina visual e gestão de exceções | Reforça o cumprimento do plano, mesmo quando a demanda muda |
Onde cada modelo se encaixa
O modelo empurrado pode fazer sentido quando a demanda é previsível, o mix é reduzido e os produtos precisam permanecer disponíveis para pronta entrega. Também pode apoiar etapas com restrições de lote, compras de longo prazo ou capacidade que exige planejamento antecipado.
O puxado tende a ser mais adequado quando a fábrica trabalha com variação de mix, necessidade de customização e pressão para evitar estoques desnecessários. No Brasil, pesquisas de engenharia de produção registram aplicações da lógica puxada desde pelo menos a década de 2000. Um trabalho apresentado no SIMPEP em 2006 analisou um modelo com dados históricos e quantidades produzidas diariamente, mostrando que o controle puxado pode ser avaliado com séries reais de produção e consumo, conforme o trabalho publicado nos anais do SIMPEP.
A combinação híbrida costuma ser mais realista. A indústria pode manter componentes de alto giro em um supermercado puxado, enquanto usa planejamento empurrado para itens de baixa repetição ou para etapas que precisam de programação antecipada. O critério é o perfil da demanda, a estabilidade do processo e o custo de errar.
Ganhos operacionais que o sistema puxado entrega de verdade
Às 10h, uma prensa termina um lote, mas a montagem ainda não consumiu o anterior. O material se acumula, o prazo aumenta e o supervisor libera outra ordem para “não deixar a máquina parada”. O sistema puxado interrompe essa lógica: a produção só recebe autorização quando existe consumo real ou uma necessidade definida pela etapa seguinte.
O ganho não está no cartão isolado. Ele surge quando o cartão representa uma regra confiável, o processo responde dentro do prazo e a liderança trata os desvios na causa. O limite de cartões restringe o trabalho em processo, o supermercado separa operações compatíveis e os lotes menores expõem mais cedo problemas de qualidade, setup e abastecimento.
Na prática brasileira de chão de fábrica, isso muda a conversa da equipe. Em vez de discutir quantas ordens ainda cabem no quadro, o gestor acompanha onde o material foi consumido, qual sinal aguarda atendimento e por que a reposição não avançou. Um ERP industrial pode funcionar como camada visual e de controle, registrando consumo, prioridades e exceções. Ele não substitui a regra física do fluxo, nem transforma um processo instável em puxado apenas pela digitalização.
O mecanismo por trás de cada indicador
| Indicador | Mecanismo Kanban | Condição necessária |
|---|---|---|
| Estoque em processo | Limite de cartões impede liberações ilimitadas | Parâmetros de reposição e disciplina de retirada |
| Lead time | Menos filas e WIP tornam o percurso mais curto e visível | Processos capazes e resposta rápida aos sinais |
| OTIF | A sequência acompanha a necessidade priorizada | Demanda confiável e regras claras para pedidos firmes |
| Setup | Lotes menores expõem o custo da preparação | Padrão de setup e capacidade de troca conhecida |
| Uso da mão de obra | A equipe trabalha sobre o fluxo necessário | Balanceamento entre células e gestão de gargalos |
O indicador precisa ser lido no conjunto. Uma célula pode reduzir o WIP e formar uma fila maior na operação seguinte. Lotes menores também podem aumentar paradas se o setup não estiver sob controle. Por isso, a análise deve cruzar consumo, espera, qualidade, disponibilidade e entrega.
Antes de configurar cartões ou parâmetros no ERP, examine os fatores que afetam o lead time de uma fábrica. A comparação entre antes e depois só é válida quando registra mudanças de mix, condições de operação e exceções do período.
Pré-requisitos organizacionais antes de puxar qualquer cartão
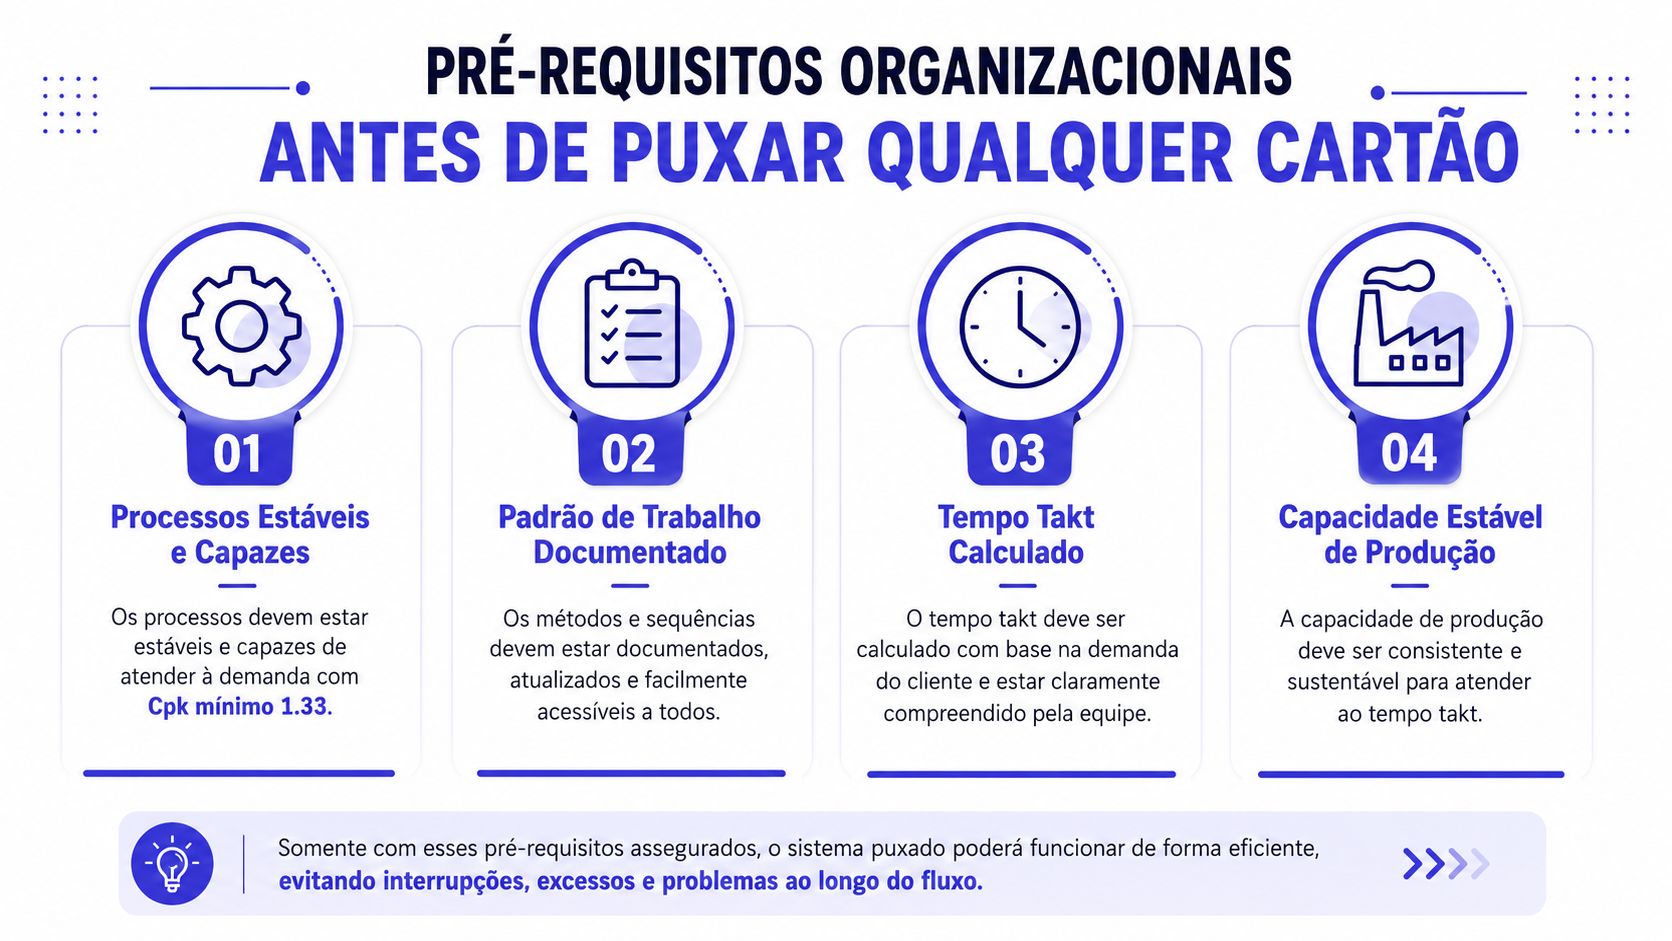
Colocar cartões em um processo instável não cria fluxo. Apenas torna a instabilidade mais visível, e isso pode ser positivo para o diagnóstico, mas perigoso quando a gestão espera que o Kanban absorva qualquer falha de qualidade, manutenção, método ou capacidade.
Antes de começar, o gestor precisa verificar se a operação consegue cumprir o que o sinal promete. O processo deve ter padrão de trabalho documentado, tempos conhecidos, critérios de qualidade e uma rotina para tratar desvios.
Quatro verificações indispensáveis
Processos estáveis e capazes. A equipe deve conhecer as principais fontes de variação e medir se o processo entrega dentro da especificação. Um cartão não corrige ferramenta desgastada, receita variável ou inspeção inconsistente.
Padrão de trabalho documentado. O operador precisa saber como produzir, conferir, movimentar e devolver o sinal. Sem uma sequência clara, cada turno interpreta o kanban de um jeito.
Tempo takt calculado. O takt relaciona a demanda real ao tempo disponível. Ele orienta o ritmo da célula, o balanceamento das tarefas e a quantidade de reposição necessária. Não é o mesmo que tempo de ciclo, pois o ciclo descreve a capacidade do processo e o takt expressa o ritmo requerido.
Pontos de desacoplamento bem escolhidos. Supermercados devem ficar entre etapas que precisam de proteção contra variações, sem virar depósitos genéricos. A recomendação técnica brasileira é começar por pontos de desacoplamento e supermercados, usando classificação ABC/XYZ para definir itens, quantidades médias, frequência de reposição e locais de emissão dos cartões, conforme a orientação do Lean Institute Brasil sobre como fazer um sistema puxado.
Checklist para a auditoria interna
- Demanda: a equipe consegue separar pedidos firmes, previsão e consumo histórico?
- Processo: os tempos, os padrões e as causas de parada estão registrados?
- Material: os itens têm cadastro, unidade de medida e localização confiáveis?
- Capacidade: a célula consegue responder ao sinal dentro do prazo esperado?
- Gestão: existe um responsável por ajustar cartões, investigar bloqueios e treinar os turnos?
O ERP só poderá alimentar um quadro digital com consistência se essas definições estiverem organizadas. Cadastro incompleto, roteiro desatualizado e estoque físico divergente transformam um sinal aparentemente preciso em uma autorização errada.
Como o ERP dá visibilidade ao fluxo puxado
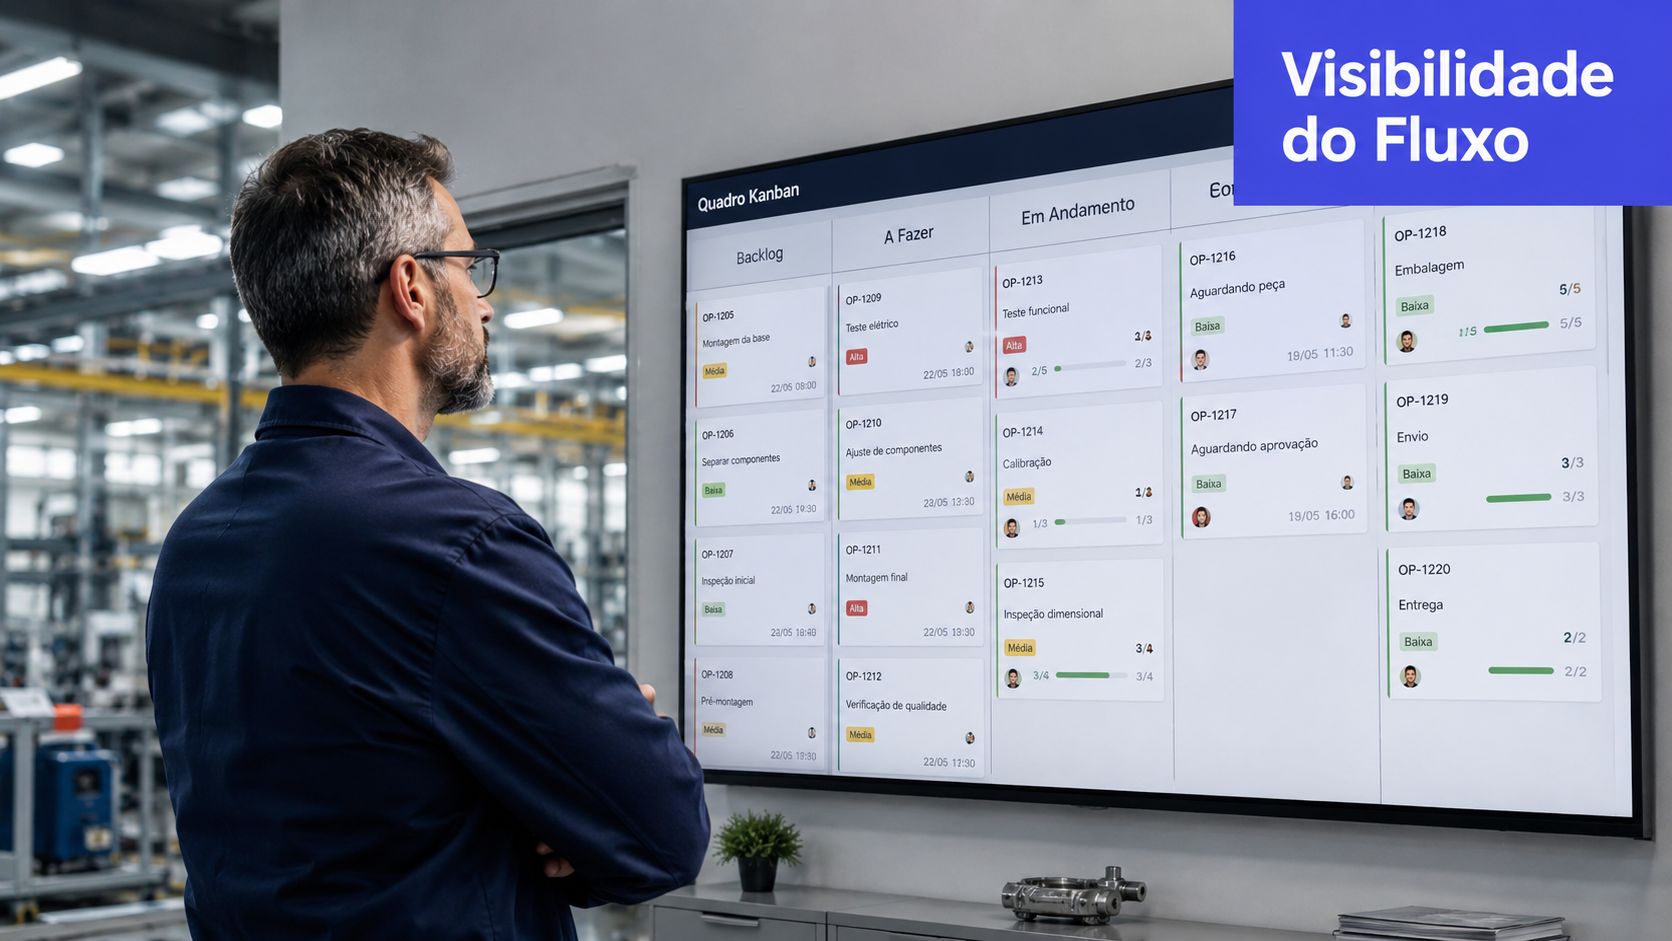
O ERP industrial não substitui o método. Ele funciona como uma camada de visibilidade e controle, conectando consumo, estoque, ordens, reservas e capacidade para que o sinal do chão de fábrica não fique isolado do PCP.
A implantação deve começar no fluxo, não na tela. Mapeie a família de produtos, identifique onde ocorre o consumo, escolha o ponto de supermercado, defina o tamanho do lote e estabeleça quem emite, movimenta e encerra cada sinal. Só depois configure o quadro digital.
Da retirada ao apontamento
No posto, o operador pode registrar a retirada por código de barras, RFID ou apontamento em terminal. O sistema atualiza a posição do item, sinaliza a necessidade de reposição e permite que o PCP acompanhe o WIP por célula. Alertas de parada além do tempo padrão ajudam a separar uma reposição normal de uma exceção que exige intervenção.
A parametrização também pode incluir pontos de pedido, quantidades mínimas, reservas e ordens firmes. O objetivo é impedir que o planejamento central libere uma ordem incompatível com o consumo observado, mas sem eliminar o papel do plano mestre em decisões de capacidade, compras e atendimento.
O que precisa estar maduro no sistema
Um quadro Kanban digital depende de módulos básicos funcionando de maneira integrada:
- Cadastro de produtos e estruturas, para que o consumo gere a necessidade correta.
- Roteiros e operações, para localizar a próxima etapa e o recurso necessário.
- Estoque e reservas, para distinguir material disponível de material comprometido.
- Apontamentos, para registrar produção, perdas, refugos e movimentações.
- PCP e MRP, para coordenar o que é puxado no curto prazo com decisões de abastecimento e capacidade.
O ERP com módulo PCP integrado pode cumprir esse papel quando conecta a ordem visual, o roteiro e os dados de estoque. Uma ferramenta mal configurada, porém, apenas reproduz o empurrado em formato eletrônico. O quadro fica bonito, mas as regras continuam confusas, os saldos não batem e os operadores deixam de confiar no sinal.
Há conteúdo brasileiro recente sobre kanban eletrônico e ferramentas visuais digitais, mas ainda existe pouca cobertura de impacto comparativo sobre OTIF, giro e perdas após a digitalização, conforme a discussão acadêmica sobre kanban digital e dados em tempo real. A pergunta correta não é se o cartão será físico ou digital. É se o sistema registra o consumo real, preserva as regras e permite reagir aos gargalos.
Erros comuns que sabotam a implantação do Kanban
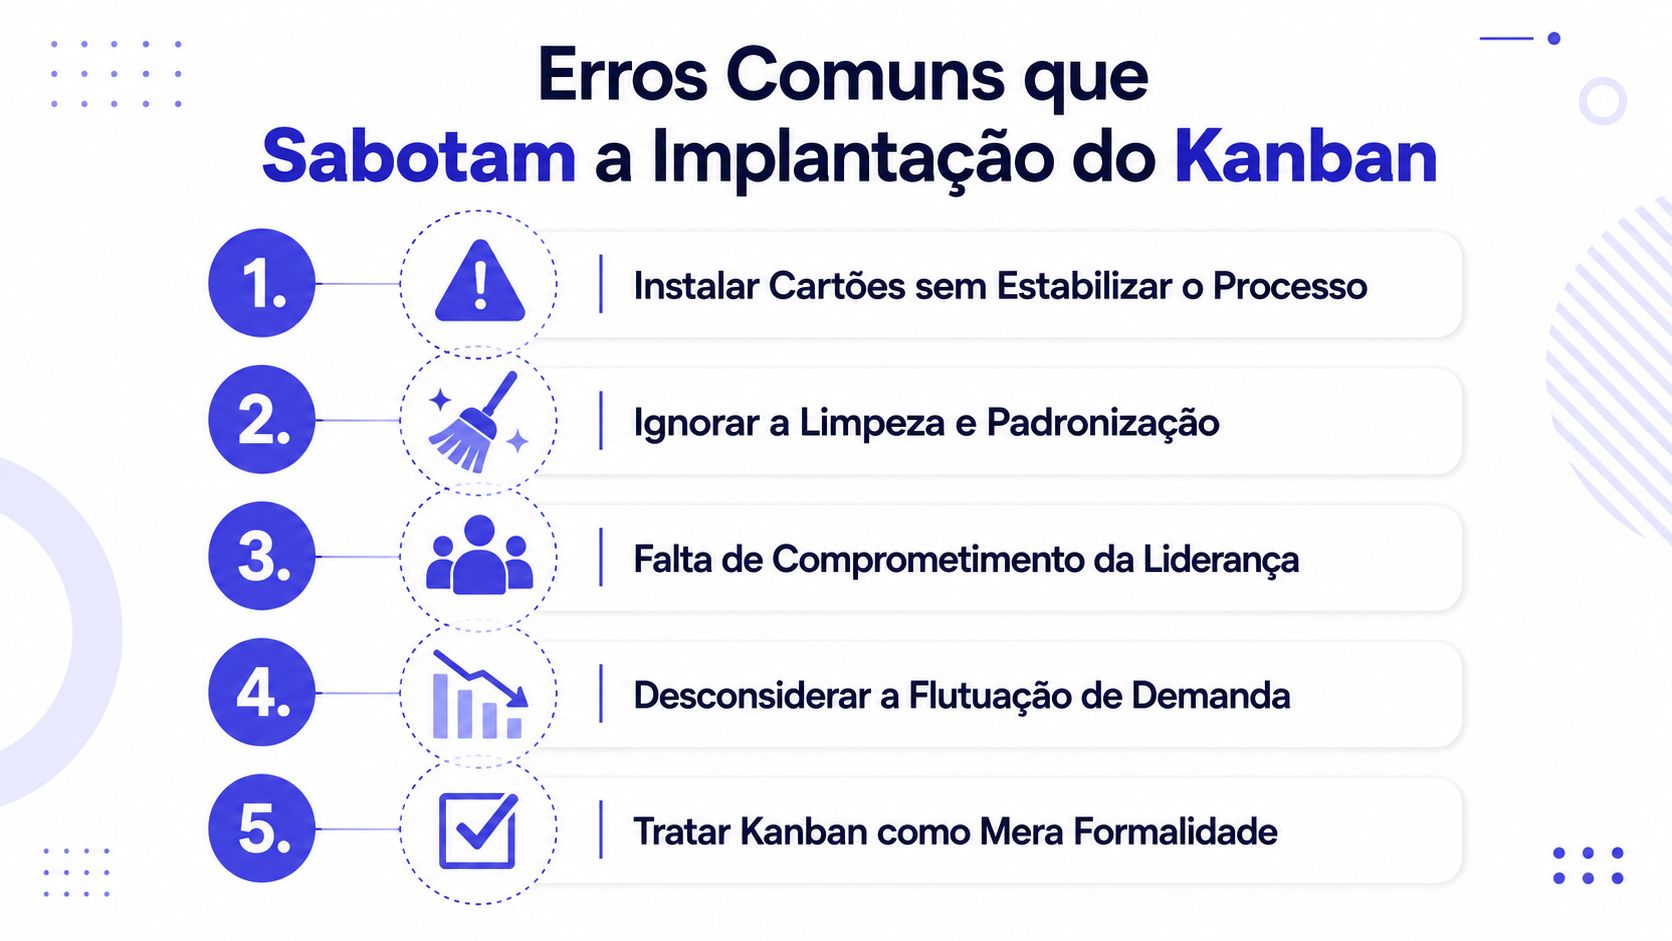
O primeiro erro é instalar cartões antes de estabilizar o processo. A liderança distribui etiquetas, cria colunas no sistema e espera que a fila desapareça. No chão de fábrica, aparecem cartões parados, reposições urgentes e operadores que produzem fora da regra para compensar falhas antigas.
O segundo é reduzir o lote de maneira cega. Lotes menores podem melhorar o fluxo, mas também podem aumentar o número de setups quando a capacidade de troca não está preparada. Antes de alterar o tamanho, meça o tempo de preparação, a disponibilidade das máquinas e a capacidade real da célula.
Cinco armadilhas para observar
- Ignorar o takt: sem comparar ritmo requerido e tempo de ciclo, a célula pode receber sinais que excedem sua capacidade ou trabalhar abaixo da necessidade.
- Digitalizar o quadro sem redesenhar o fluxo: o ERP passa a exibir as mesmas ordens empurradas, apenas com uma interface mais moderna.
- Usar supermercado para demanda errática: itens de consumo imprevisível precisam de uma regra específica de desacoplamento, não de um estoque intermediário sem parâmetro.
- Desconsiderar a padronização: cada turno movimenta cartões, registra perdas ou repõe materiais de um modo diferente.
- Tratar o Kanban como formalidade: a equipe mantém cartões no quadro, mas libera ordens por mensagens paralelas, planilhas e pedidos informais.
A prevenção exige uma rotina curta e frequente. Audite a quantidade de cartões, compare o sinal com o estoque físico, investigue cartões parados e registre o motivo de cada exceção. A liderança também deve treinar os operadores para interromper o fluxo quando a regra for violada, em vez de esconder o problema com produção antecipada.
Quando o sistema puxado vale a pena na sua indústria
O sistema de produção puxada tende a funcionar melhor quando a fábrica tem famílias de produtos relativamente estáveis, demanda que pode ser classificada, processos repetitivos e setups conhecidos. Também precisa existir uma liderança disposta a manter disciplina visual, revisar parâmetros e tratar gargalos sem liberar produção por impulso.
A necessidade de reduzir capital parado em WIP é outro sinal importante. Se a indústria ocupa espaço com materiais sem prioridade clara, perde rastreabilidade entre operações e muda o plano várias vezes ao dia, um piloto puxado pode revelar onde o fluxo está sendo interrompido.
O modelo puro não é universal. Projetos sob demanda, engenharia com muitas alterações, produção sob encomenda de baixa repetição e itens com exigências regulatórias ou vida útil crítica podem exigir planejamento antecipado, estoque estratégico ou uma combinação dos métodos. A decisão depende da natureza do produto, da variabilidade e do risco de ruptura.
Um começo seguro
- Mapeie o fluxo atual de uma família de produtos.
- Separe consumo real, pedidos firmes e previsão.
- Calcule o takt e compare-o com os tempos de ciclo.
- Escolha um ponto de desacoplamento e defina o supermercado.
- Comece com uma família-piloto, acompanhe as exceções e ajuste os cartões.
- Use o ERP para dar visibilidade ao consumo e escalar o método depois de validar as regras no chão de fábrica.
A lógica puxada só sustenta decisões melhores quando os dados de consumo e os gargalos são confiáveis. O cartão é o sinal, o processo é a capacidade de resposta e a gestão é o mecanismo que mantém os dois alinhados.
A Sensio oferece recursos como Ordem de Produção visual em Kanban, Plano Mestre de Produção, roteiros integrados, controle de estoque e baixa automática de matéria-prima para apoiar essa conexão entre PCP e chão de fábrica. Conheça a Sensio e avalie como estruturar a visibilidade do seu fluxo puxado com dados integrados.