
Às 10h, a serra já produziu material suficiente para ocupar o corredor. Na montagem, porém, os pedidos continuam parados porque faltam dobradiças, ferragens ou componentes que ainda não foram liberados pelo almoxarifado. O PCP vê muitas ordens abertas, o estoque parece alto e, mesmo assim, o cliente recebe uma ligação informando atraso.
Esse descompasso não se resolve liberando mais ordens. Ele nasce quando cada etapa produz olhando apenas para a própria capacidade, sem um sinal confiável da operação seguinte. O Kanban de produção cria esse sinal, limita o trabalho em processo e faz a fábrica repor o que foi consumido, em vez de empurrar material para um estoque intermediário que esconde gargalos.
Sumário
- O cenário do chão de fábrica que o Kanban resolve
- Produção, movimentação e limite de WIP
- Dimensionamento sem transformar a fórmula em piloto automático
- 1. Mapear o fluxo e localizar o acúmulo
- 2. Escolher uma família e definir o supermercado
- 3. Dimensionar os sinais
- 4. Rodar um piloto na célula
- 5. Observar a rotina e medir a aderência
- 6. Expandir somente após estabilizar
O cenário do chão de fábrica que o Kanban resolve
Uma fábrica de móveis planejados pode produzir peças de MDF em ritmo acelerado durante a manhã. A serra trabalha, a usinagem recebe lotes e o corredor se enche de componentes identificados por pedido. O problema aparece mais adiante: a montagem ainda não pode começar porque faltam ferragens, uma peça precisa de retrabalho ou o lote foi liberado antes de a demanda estar pronta para recebê-lo.
O resultado é conhecido por qualquer gerente de PCP. Há WIP acumulado, operadores movimentando materiais várias vezes e ordens que aparecem como “em produção” embora estejam paradas entre duas operações. O estoque intermediário dá a impressão de segurança, mas também mascara o ponto em que o fluxo realmente perdeu capacidade.
Regra prática: estoque entre processos não é sinônimo de proteção. Quando ninguém sabe por que ele está ali, ele costuma esconder um problema de sincronização.
No sistema empurrado, a etapa anterior libera trabalho porque existe uma previsão, uma ordem aberta ou uma máquina disponível. A etapa seguinte pode ainda não ter espaço, ferragens, mão de obra ou prioridade para consumir aquele material. Cada setor optimiza o próprio indicador, enquanto o prazo total se deteriora.
O Kanban de produção inverte essa lógica. A montagem sinaliza o consumo, o supermercado repõe o componente e a operação anterior recebe autorização para produzir apenas a quantidade necessária para recompor o nível definido. O cartão não é uma decoração no quadro. Ele representa uma autorização de fabricação ou movimentação, com regras claras de quantidade, localização, prioridade e responsável.
A adoção brasileira tem uma história industrial, não apenas uma origem recente ligada a modismos de gestão. Um estudo da SciELO sobre a difusão do sistema Kanban no Brasil registra que o método ganhou força na segunda metade da década de 1980, e que uma pesquisa da UFSCar analisou, no início dos anos 1990, 30 empresas do estado de São Paulo que estavam implantando o sistema. O contexto ajuda a entender a aplicação: fábricas com produção seriada precisavam controlar estoque, sincronizar etapas e reduzir a distância entre fabricar e consumir.
Fundamentos do Kanban de produção na prática
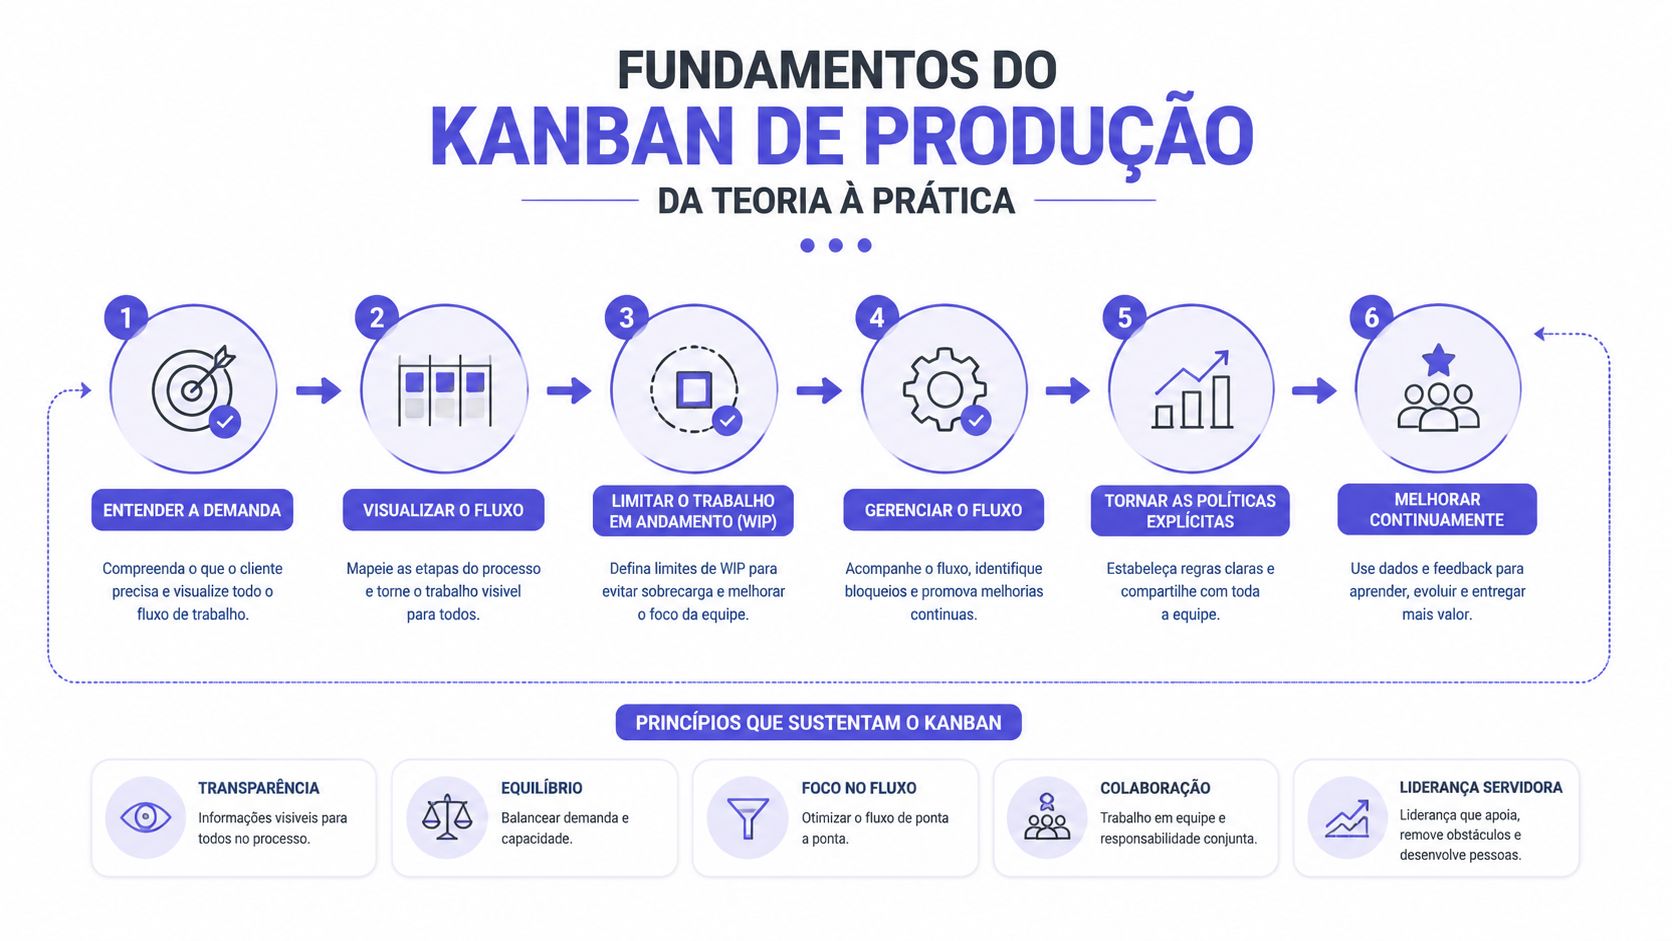
O Kanban de produção funciona sobre três decisões operacionais: tornar o fluxo visível, limitar o WIP e produzir por puxada. Em uma linha de usinagem CNC, por exemplo, cada máquina pode enxergar o espaço disponível na etapa seguinte. Se o espaço está ocupado, a máquina não ganha autorização para continuar empilhando peças.
O cartão representa o sinal. Ele pode acompanhar um recipiente, ocupar uma posição no quadro ou existir dentro de um sistema eletrônico. O importante é que a equipe saiba o que produzir, em qual quantidade, para qual ponto de consumo e sob qual condição de reposição.
Produção, movimentação e limite de WIP
O Kanban de produção autoriza o processo anterior a fabricar determinado item. O Kanban de movimentação autoriza retirar e transportar um item de um supermercado para o processo que o consumirá. Em operações maduras, os dois sinais trabalham juntos, mas não representam a mesma decisão.
O limite de WIP deve ser definido por etapa, não apenas para o quadro inteiro. Uma célula pode aceitar poucas ordens simultaneamente na usinagem e um volume diferente na inspeção, conforme setup, capacidade e variabilidade. Se a coluna “aguardando inspeção” permanece cheia, aumentar a produção anterior só amplia o congestionamento.
Dimensionamento sem transformar a fórmula em piloto automático
A fórmula clássica parte de demanda média × lead time × fator de segurança, com ajuste pela quantidade de peças por recipiente. Ela serve como ponto de partida, mas não substitui a observação do processo. O gestor precisa validar consumo real, frequência de abastecimento, tamanho do lote, tempo de setup, perdas e estabilidade do fornecedor.
O takt time ajuda a relacionar a necessidade do cliente com o ritmo disponível. Em alta repetição e mix controlado, o Kanban tende a operar com sinais simples e supermercados bem definidos. Em ambientes de alta variedade e baixo volume, o sistema precisa de famílias de produtos, lotes adequados e regras para itens sob encomenda. Forçar a mesma configuração em ambos os cenários produz excesso de cartões ou rupturas.
Benefícios mensuráveis para a indústria brasileira
O Kanban só prova seu valor quando o fluxo melhora indicadores operacionais e financeiros. Reduzir cartões no quadro, por si só, não significa ganho. O PCP precisa verificar se o estoque gira mais rápido, se o plano é cumprido com maior regularidade e se a fábrica usa mais horas produtivas sem acumular material parado. Para medir o efeito sobre OTIF, compare também as entregas completas e no prazo antes e depois da implantação.
Um estudo de caso brasileiro de implantação de Kanban no PCP registrou aumento de 35% no giro de estoque, redução de 60% do capital empregado em estoque, aumento de 24% na aderência ao plano de produção e crescimento de 14% nas horas produtivas da operação, conforme os resultados publicados no estudo brasileiro disponível na BDTA da USP. Os resultados relacionam o método a caixa, planejamento e produtividade, desde que os sinais de reposição sejam respeitados e o consumo seja apontado no momento correto.
| Segmento | Indicador | Antes do Kanban | Após Kanban | Variação |
|---|---|---|---|---|
| Estudo de caso brasileiro de PCP | Giro de estoque | Base anterior | Resultado posterior | Aumento de 35% |
| Estudo de caso brasileiro de PCP | Capital empregado em estoque | Base anterior | Resultado posterior | Redução de 60% |
| Estudo de caso brasileiro de PCP | Aderência ao plano de produção | Base anterior | Resultado posterior | Aumento de 24% |
| Estudo de caso brasileiro de PCP | Horas produtivas | Base anterior | Resultado posterior | Crescimento de 14% |
Outro estudo brasileiro, sobre o método híbrido CONWIP/KANBAN em uma empresa de acessórios eletromecânicos, associou a implantação a altos níveis de serviço e reduções expressivas de estoque. Os dados do mesmo estudo também corroboram a redução de estoques em operações CONWIP/KANBAN. Para pequenos lotes e demanda incerta, esse arranjo pode controlar o WIP com mais flexibilidade do que o Kanban tradicional isolado.
O trade-off é direto: o Kanban não corrige cadastro errado, fornecedor instável, setup excessivo nem apontamento atrasado. Se a baixa de material ocorre apenas no fim do turno, o sinal chega tarde. O supermercado parece abastecido até a linha parar. Antes de atribuir o resultado ao sistema, confronte estoque registrado, consumo real, OTIF, paradas e giro por família de produto. Só então a decisão entre manter cartões físicos, migrar para e-Kanban ou integrar ERP e IA terá base operacional.
Cartões físicos, quadros e Kanban eletrônico
O cartão físico funciona bem quando o fluxo é curto, os itens são identificáveis e a equipe consegue repor o sinal sem depender de uma tela. Um cartão de plástico preso ao recipiente, com código, quantidade, origem e destino, dá ao operador uma regra concreta. Em uma célula estável, essa simplicidade reduz discussões e facilita o treinamento.
O quadro manual amplia a visibilidade. Colunas como “liberado”, “em produção”, “aguardando qualidade” e “pronto para movimentação” permitem que o PCP perceba acúmulos durante a reunião no gemba. O problema aparece quando muitos SKUs, turnos e exceções passam a disputar o mesmo espaço. Cartões podem ser deslocados sem apontamento, e o quadro pode mostrar uma situação diferente do estoque físico.
O e-Kanban substitui o sinal de papel por registros digitais, terminais, leitores ou eventos de consumo. Essa mudança melhora rastreabilidade, histórico e auditoria, mas exige rede disponível, cadastro consistente e disciplina de apontamento. Digitalizar um processo desorganizado apenas torna o erro mais rápido e menos visível para quem está no posto.
| Formato | Ideal para | Limite operacional | Custo de implantação |
|---|---|---|---|
| Cartão físico | Células próximas, fluxo repetitivo e itens padronizados | Perda, dano e atraso na circulação do cartão | Baixo |
| Quadro manual | Pilotos, equipes concentradas e fluxos fáceis de enxergar | Atualização manual e baixa rastreabilidade em operações complexas | Baixo a moderado |
| Kanban eletrônico | Muitos pontos de consumo, turnos e integração com estoque | Dependência de infraestrutura, dados e apontamento confiáveis | Moderado a alto |
Para comparar o quadro manual com uma alternativa digital, vale consultar a análise sobre quadro Kanban on-line. A decisão deve considerar volume de SKUs, distância entre almoxarifado e linha, turnover de operadores, quantidade de turnos e necessidade de integrar o sinal ao ERP.
Não existe mérito em migrar cedo demais. Um piloto físico revela se o limite de WIP faz sentido e se os operadores entendem a puxada. A migração passa a ser justificável quando a circulação manual começa a gerar perda de sinais, atrasos de abastecimento ou divergência entre o quadro e o estoque.
Integração do Kanban com ERP e inteligência artificial
O Kanban eletrônico ganha valor quando fecha o ciclo entre pedido, planejamento, consumo e reposição. O MRP calcula necessidades de materiais e pode gerar ordens que se convertem em sinais Kanban. Quando o operador aponta a produção ou o consumo, o ERP actualiza a posição do estoque e permite que compras, PCP e almoxarifado trabalhem com a mesma informação.
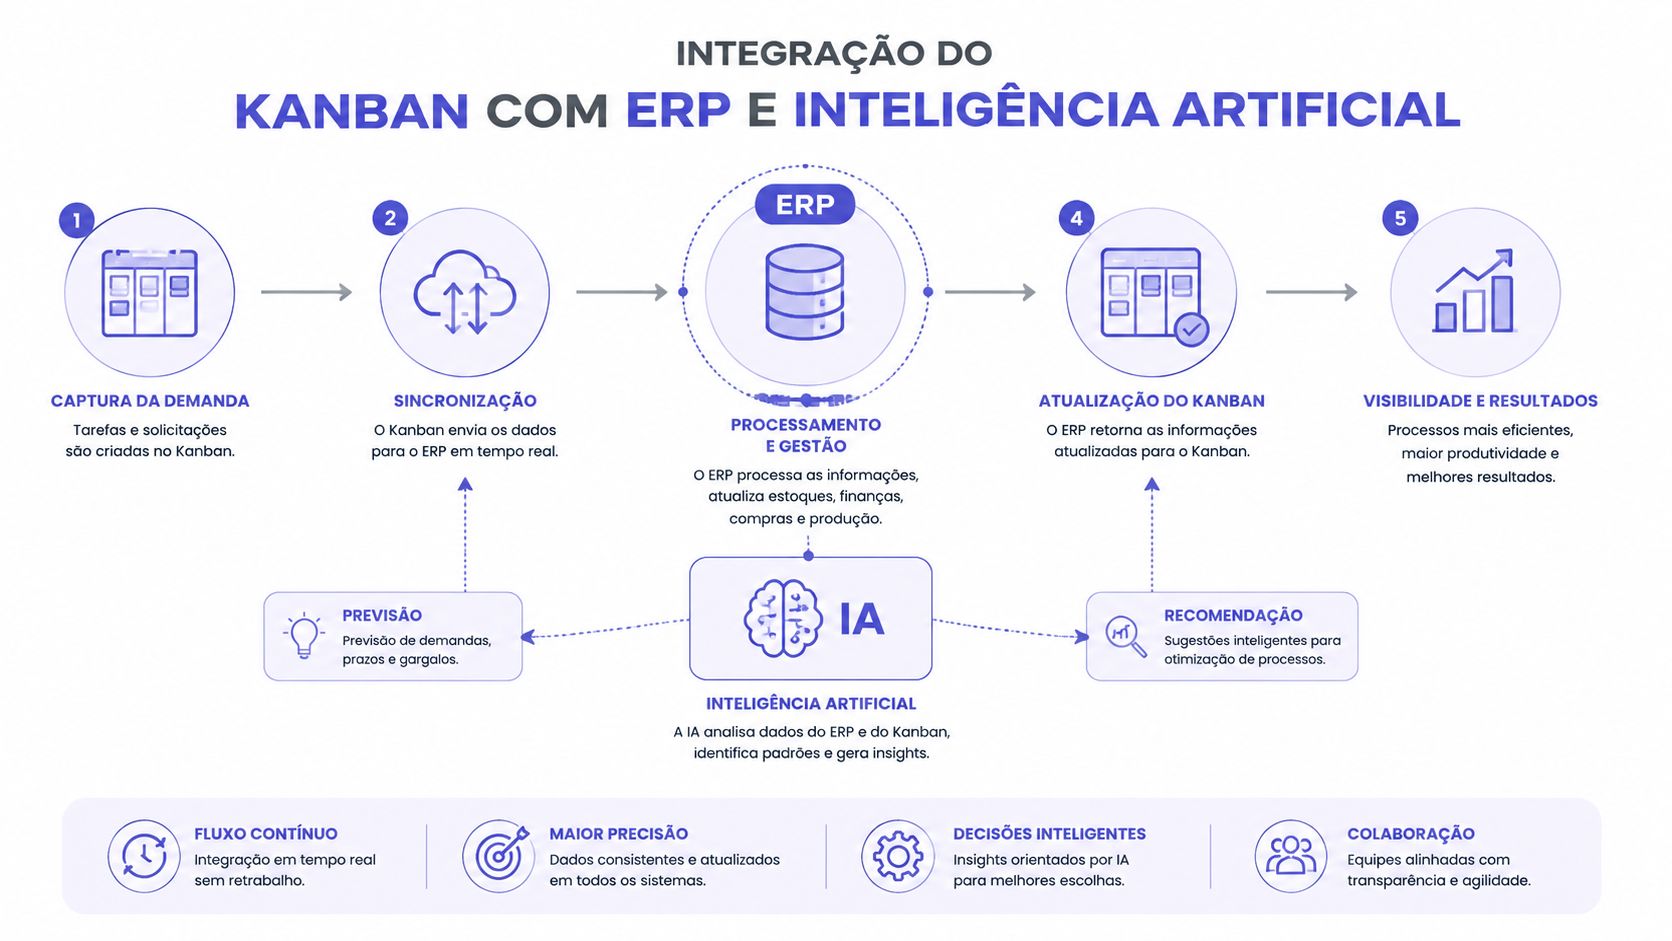
Um fluxo funcional costuma seguir esta sequência:
- O pedido ou plano mestre define a necessidade.
- O MRP verifica materiais, saldos e ordens abertas.
- O consumo na célula gera o sinal de reposição.
- O ERP actualiza estoque, comprometimentos e necessidades.
- O PCP acompanha atrasos, gargalos e capacidade.
- Compras e almoxarifado recebem a prioridade correspondente.
A IA pode apoiar decisões, mas não deve substituir a regra operacional sem validação. Algoritmos podem analisar sazonalidade, lead times de fornecedores, histórico de scrap e padrões de consumo para recomendar alterações no tamanho do lote ou na quantidade de cartões. O gestor ainda precisa verificar se a recomendação respeita setup, capacidade, validade, lote mínimo de compra e restrições de qualidade.
O erro mais comum é manter uma planilha paralela ao ERP. O operador informa o consumo no papel, o almoxarifado actualiza uma planilha e o PCP ajusta a ordem em outro lugar. Cada atraso cria uma versão diferente da verdade. Um sistema integrado deve registrar o evento na origem e deixar o histórico disponível para auditoria.
A experiência brasileira já inclui aplicação de Kanban eletrônico com integração de inteligência artificial em uma indústria de fitas no Polo Industrial de Manaus, conforme o estudo publicado sobre a implementação no ambiente fabril. Para conhecer uma abordagem de integração entre IA e gestão industrial, consulte também IA e ERP na indústria.
Fluxo de implementação em indústrias reais
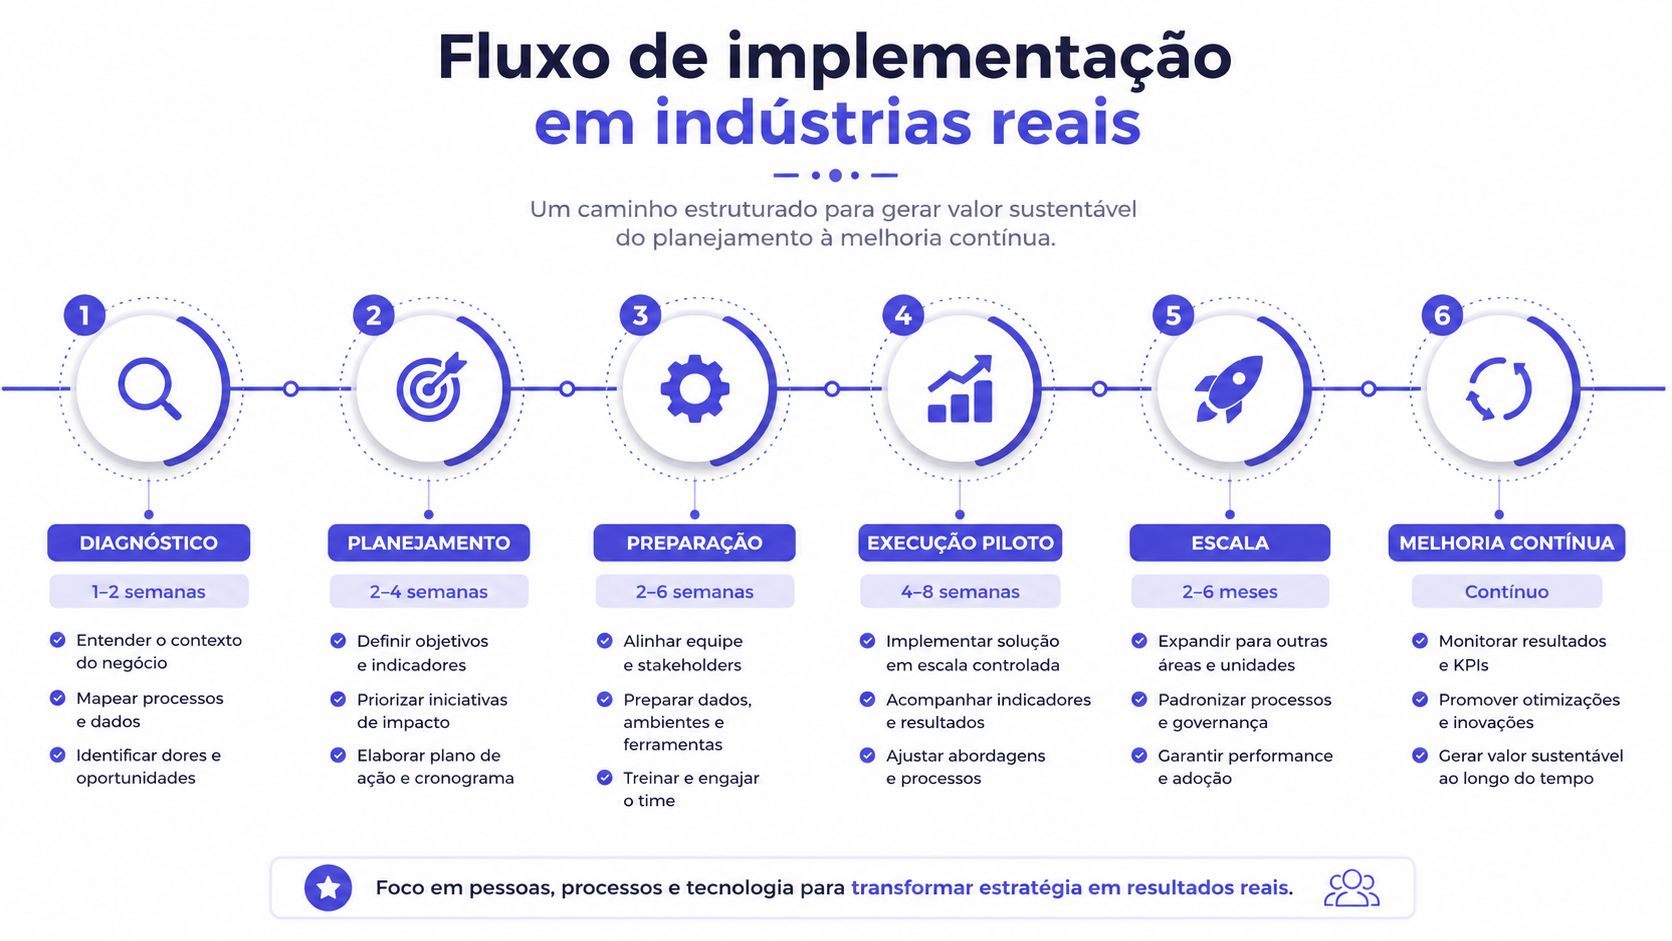
Implantar Kanban exige começar pelo fluxo que mais prejudica o prazo, não pelo quadro mais bonito. Um roteiro de seis etapas ajuda a evitar a compra de tecnologia antes de resolver a lógica de reposição.
1. Mapear o fluxo e localizar o acúmulo
Registre a sequência real, desde a retirada do material até a entrega à próxima operação. Marque onde o WIP se acumula, quais etapas esperam informação e quais máquinas trabalham sem relação com o consumo posterior.
2. Escolher uma família e definir o supermercado
Agrupe itens com roteiro, consumo e características de abastecimento semelhantes. Na indústria moveleira, uma célula pode começar controlando pés, gavetas ou dobradiças padronizadas entre a serra e a montagem, sem tentar abranger todos os pedidos personalizados.
3. Dimensionar os sinais
Use a demanda diária, o lead time, o fator de segurança e a quantidade por recipiente como referência. Depois confronte o resultado com o takt time, o setup, a frequência de coleta e a capacidade efetiva. O cálculo inicial precisa ser revisto quando o consumo real divergir da premissa.
4. Rodar um piloto na célula
Defina o cartão, as áreas de estoque, a responsabilidade pela movimentação e a regra de prioridade. Na indústria alimentícia, o modelo de dois bins pode separar o recipiente em uso do recipiente que já sinalizou reposição, especialmente para embalagens e insumos com validade curta.
5. Observar a rotina e medir a aderência
Durante o piloto, acompanhe se o cartão circula no momento do consumo, se o operador produz apenas com autorização e se o almoxarifado repõe dentro da regra. Registre rupturas, excesso, retrabalho, esperas e divergências entre físico e sistema. O prazo de 30 dias aparece como janela de observação no roteiro proposto, não como garantia de resultado.
6. Expandir somente após estabilizar
Quando a célula respeitar os limites e os sinais forem confiáveis, replique para famílias próximas. Na usinagem, o fluxo pode começar com ferramentas de corte e insertos, avançando depois para a reposição automática conectada ao almoxarifado. A integração com o ERP deve entrar quando os cadastros, roteiros e apontamentos estiverem suficientemente limpos.
O treinamento precisa ser operacional. O operador deve saber qual evento retira o cartão, quem busca o material, o que fazer diante de uma ruptura e em que momento pode parar a produção. Sem essa clareza, o time transforma o Kanban em uma fila de pedidos urgentes.
Métricas OTIF e indicadores para acompanhar
Kanban sem medição vira apenas um quadro organizado. O indicador mais próximo do cliente é o OTIF, que deve considerar se o pedido chegou na data prometida e completo, não apenas se foi expedido depois de uma corrida final para fechar a carga.
O lead time deve ser medido do sinal de consumo até a disponibilidade para expedição, com recortes por família, célula e turno. Se a média geral parece aceitável, mas uma família passa a maior parte do tempo aguardando qualidade, o agrupamento esconde o gargalo. O giro de estoque traduz a consequência financeira da reposição por consumo real.
| Indicador | Fórmula básica | Meta típica | Como o Kanban impacta |
|---|---|---|---|
| OTIF | Pedidos entregues no prazo e completos ÷ pedidos avaliados | Definida pela operação | Sincroniza produção, abastecimento e entrega |
| Lead time | Tempo entre sinal e disponibilidade | Definida por família | Limita WIP e evidencia esperas |
| WIP | Itens em processo nas etapas | Limite por célula | Impede liberação acima da capacidade |
| Giro de estoque | Consumo ou custo movimentado ÷ estoque médio | Definida pelo negócio | Aproxima reposição do consumo |
| Aderência ao plano | Produção realizada ÷ produção planejada | Definida pelo PCP | Reduz ordens liberadas sem capacidade |
Evite usar ocupação de máquina como sinónimo de eficiência. Uma máquina ocupada produzindo para um supermercado cheio pode piorar o OTIF e aumentar obsolescência. Também não ignore o setup, porque um lote pequeno demais pode aumentar trocas e um lote grande demais pode bloquear o fluxo.
Na revisão semanal no gemba, o painel pode reunir OTIF, lead time, WIP e giro de estoque. A leitura precisa incluir causas: falta de material, setup, qualidade, manutenção, programação ou atraso de apontamento. Para aprofundar a relação entre entrega e eficiência, consulte o conteúdo sobre OTIF e eficiência logística industrial.
Quando começar com Kanban físico ou digital
A escolha depende menos de preferência tecnológica e mais da realidade do fluxo. Avalie cinco pontos: variedade de SKUs, estabilidade da demanda, maturidade do ERP, disciplina de apontamento e distância entre estoque e linha.
Comece físico quando a célula é próxima, os itens são repetitivos e a equipe ainda precisa aprender a lógica da puxada. Um quadro simples revela rapidamente se o limite de WIP foi bem dimensionado. Se os cartões desaparecem, os operadores esquecem de apontar ou o PCP precisa consolidar informações de vários turnos, o formato manual já atingiu o limite.
O Kanban digital faz mais sentido quando a fábrica tem múltiplos pontos de consumo, alta variedade, necessidade de histórico e integração entre produção, compras e estoque. Antes da implantação, valide:
- Cadastro de materiais: códigos, unidades, lotes e locais precisam estar consistentes.
- Lead times: produção, abastecimento e fornecedores devem ter parâmetros utilizáveis.
- Apontamento: o evento de consumo precisa ser registrado próximo do momento em que ocorre.
- Infraestrutura: terminais, leitores e rede devem suportar a rotina sem criar uma nova fila.
- Governança: alguém precisa revisar parâmetros e tratar exceções.
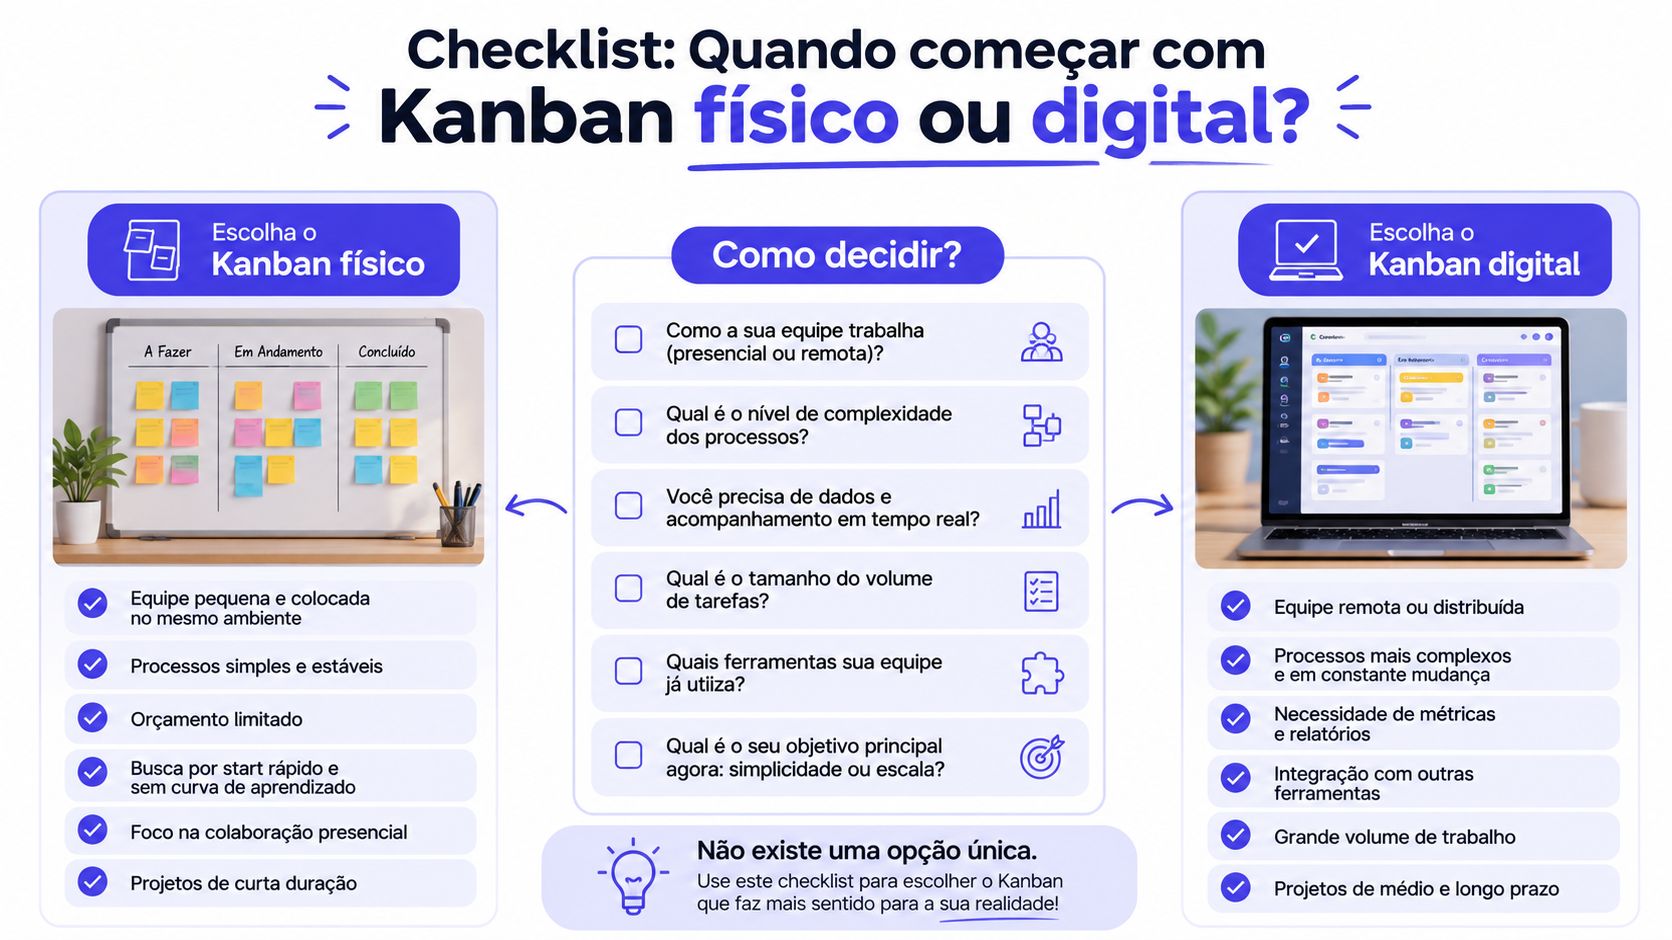
A melhor transição costuma começar em uma célula-piloto, com cartões físicos e regras simples. Depois que o time dominar consumo, reposição e limite de WIP, o e-Kanban integrado reduz retrabalho administrativo e amplia a rastreabilidade. O Sensio oferece ordem de produção visual em Kanban, roteiros, plano mestre, MRP e controle de estoque integrado, recursos aplicáveis a essa evolução. Visite a Sensio para avaliar como estruturar o fluxo puxado e conectar produção, estoque e planejamento em uma mesma operação.