A contagem do fim do mês não bate com o saldo da planilha. O almoxarifado procura uma saída que ninguém registrou, o PCP tenta descobrir qual lote entrou na produção e o comercial já prometeu uma entrega com aquele material. Enquanto a equipe reconstrói o que aconteceu, a fábrica precisa continuar produzindo.
Um sistema de controle de estoque ajuda a substituir essa investigação por um histórico de movimentações ligado à operação. Mas há uma condição: cadastros, unidades de medida e fichas técnicas precisam representar o que acontece no chão de fábrica. Automatizar uma informação errada não corrige o processo, apenas espalha o erro mais depressa.
Índice
- O que é um sistema de controle de estoque industrial
- Rupturas, giro e OTIF como resultados do controle de estoque
- Funcionalidades-chave com baixa automática, lotes, comprometidos e MRP
- Como o estoque se movimenta em uma ordem de produção
- Integração de ERP, produção e vendas com o estoque
- Critérios de escolha por setor como moveleiro, alimentício e têxtil
- Como começar a implantação sem parar a fábrica
O que é um sistema de controle de estoque industrial
Um sistema de controle de estoque industrial é o registro vivo das entradas, saídas, transferências e transformações dos materiais, conectado às ordens de produção. Ele acompanha matéria-prima, insumos, produtos em processo e produtos acabados, preservando a origem de cada movimentação.
Pense no painel de um carro. O velocímetro informa a velocidade naquele momento, sem que o motorista precise estimá-la pelo tempo de viagem. Na fábrica, o sistema deve oferecer uma visão igualmente atualizada, desde que a equipe registre os eventos quando eles acontecem.
O controle começa na identificação e na conferência dos materiais recebidos.
Da anotação do saldo ao histórico da operação
Uma planilha usada apenas como lista de saldos guarda o último número digitado. Um sistema bem configurado registra data, quantidade, lote, responsável e documento de origem, permitindo entender por que o saldo mudou.
Considere uma fábrica de móveis que consome um conjunto de chapas de MDF em uma ordem. Se ninguém registrar o consumo, o comercial continuará enxergando aquelas chapas como disponíveis. O problema não está somente na contagem: a empresa poderá aceitar um pedido cujo prazo já nasce comprometido.
O registro precisa distinguir situações diferentes:
- Consumo produtivo: material aplicado na fabricação de um produto.
- Transferência: mudança de localização, sem consumo.
- Perda ou refugo: quantidade que deixou de estar utilizável.
- Devolução: material que retorna e precisa ter sua condição conferida.
Material sem uso também tem custo
Uma pesquisa do Centro de Estudos em Logística publicada pelo ILOS estimou que o Brasil mantinha aproximadamente R$ 221,6 bilhões imobilizados em estoques em 2004, com custo anual de estoque de R$ 69,8 bilhões, equivalente a 3,9% do PIB daquele período.
Não se trata de aplicar esses valores históricos à sua fábrica. A lição é que uma unidade armazenada tem custo mesmo intacta: capital comprometido, seguro, espaço e risco de obsolescência.
Regra prática: material comprado não é dinheiro disponível. Até ser consumido e convertido em receita, ele continua exigindo financiamento e controle.
A planilha merece revisão quando ordens simultâneas disputam materiais, diferentes pessoas alteram saldos sem rastreabilidade e as contagens revelam divergências recorrentes. Esses sinais indicam que a operação precisa controlar movimentos, não apenas atualizar uma lista.
Rupturas, giro e OTIF como resultados do controle de estoque
Segundo o Instituto de Logística e Supply Chain, ILOS, o custo de estoque no Brasil passou de 3,2% para 7,0% do PIB entre 2021 e 2023, avanço associado à elevação dos juros e ao aumento do capital imobilizado. Para o gestor, a decisão exige equilíbrio: proteger o atendimento sem financiar materiais desnecessários.
Os indicadores ajudam a enxergar esse equilíbrio, mas precisam ter definição estável. Se cada área calcula falta, atraso ou saldo correto de um jeito, a reunião vira uma discussão sobre números, não sobre ações.
A relação entre disponibilidade, renovação do estoque e atendimento aparece nesta síntese visual.
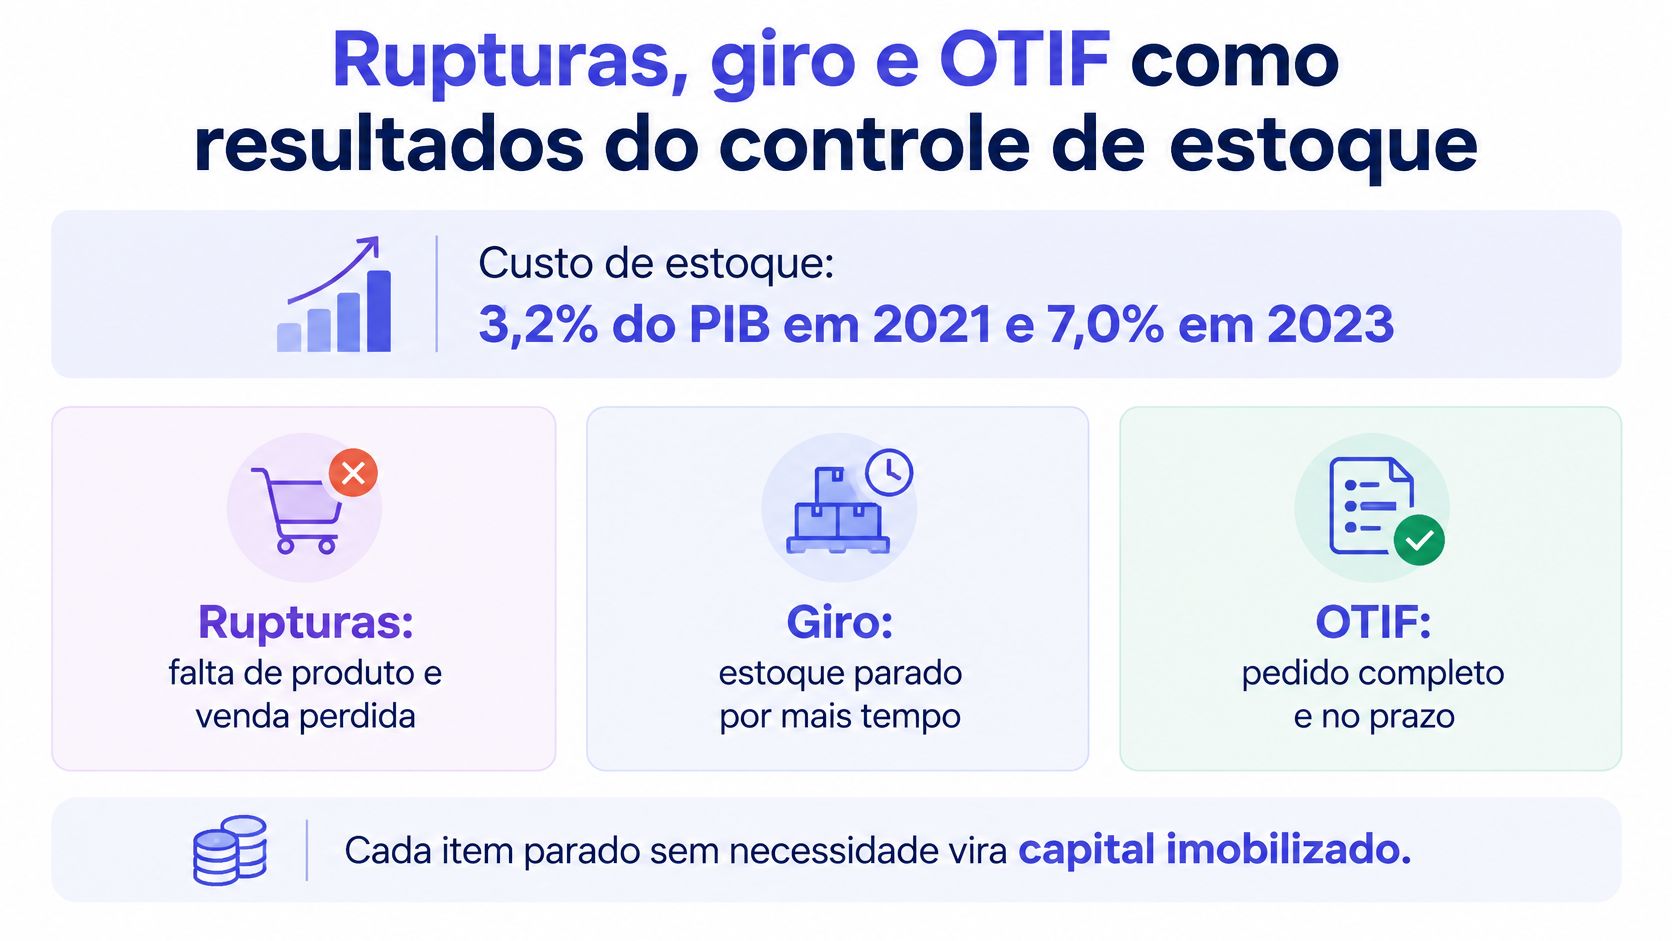
Indicadores de estoque, fórmula e referência de acompanhamento
| Indicador | O que mede | Fórmula simples | Referência para acompanhar |
|---|---|---|---|
| Ruptura de estoque | Itens solicitados sem saldo disponível para atendimento | Itens em falta ÷ itens solicitados no período | Acompanhar itens A e materiais críticos, buscando eliminar faltas |
| Giro de estoque | Quantas vezes o estoque se renova no período | Custo das vendas ÷ estoque médio em valor | Comparar com o histórico da própria fábrica e da mesma família |
| OTIF, entrega completa e no prazo | Pedidos entregues integralmente dentro do prazo acordado | Pedidos entregues no prazo e completos ÷ pedidos totais | Acompanhar semanalmente por cliente e comparar com a série histórica |
| Acuracidade de estoque | Correspondência entre saldo registrado e saldo físico | Itens com saldo correto ÷ itens contados | Definir critério de conferência e priorizar itens A e críticos |
| Cobertura de estoque | Por quanto tempo o saldo sustenta o consumo | Estoque atual ÷ consumo médio diário | Comparar com o prazo real de reposição e a proteção necessária |
Para apresentar as razões como percentuais, converta o resultado em porcentagem. No giro, use valores monetários compatíveis no numerador e no denominador; na cobertura, mantenha a mesma unidade física para saldo e consumo.
Como transformar a medição em decisão
A acuracidade vem primeiro. Se o sistema informa uma quantidade inexistente, o comprador pode adiar a reposição e o comercial pode confirmar uma entrega inviável. Registre também a dimensão da divergência, pois contar itens corretos não revela sozinho o impacto financeiro dos erros.
A ruptura exige investigação da causa. Uma falta pode nascer de atraso do fornecedor, consumo acima do previsto, material bloqueado ou reserva incorreta. A ação precisa atacar essa origem, não simplesmente elevar o estoque mínimo.
O giro merece comparação dentro de condições equivalentes. Uma família perecível e um produto fabricado sob encomenda têm lógicas diferentes; aumentar o giro à custa de faltas não representa melhora. Já a cobertura deve considerar se o material disponível estará utilizável quando a produção precisar dele.
No OTIF, combine previamente o que conta como pedido completo e qual prazo vale para a avaliação. Não altere a referência depois do atraso para melhorar artificialmente o resultado.
O vídeo complementa a discussão sobre a gestão dos materiais.
Para organizar a rotina de controle de estoque, comece medindo acuracidade nos itens A e ruptura nos materiais críticos. Associe cada ocorrência a um responsável e a uma causa verificável antes de ampliar o painel.
Funcionalidades-chave com baixa automática, lotes, comprometidos e MRP
O lote funciona como o RG do produto: identifica sua origem e permite rastrear seu destino. A quantidade comprometida se parece com uma mesa reservada em um restaurante: ela existe, mas já não está livre para outro cliente.
Essas distinções evitam uma confusão frequente no almoxarifado: ter material fisicamente não significa poder utilizá-lo em qualquer ordem. Reservas, bloqueios de qualidade e restrições de validade precisam aparecer na consulta.
Funcionalidades, a pergunta que respondem e o risco sem elas
| Funcionalidade | Pergunta que responde | Risco sem ela |
|---|---|---|
| Baixa automática de matéria-prima | Quanto de cada insumo saiu para cada ordem? | Saldo fantasma de material já consumido |
| Controle por lotes | De qual lote saiu cada produto e onde ele está? | Recolhimento lento e perda por vencimento |
| Quantidades comprometidas | Quanto do saldo está reservado para pedidos e ordens? | Prometer material já alocado |
| MRP, cálculo de necessidades | Quanto comprar e em que data, considerando demanda e prazo? | Excesso de um item e falta de outro |
| Ponto de pedido e estoque de segurança | Quando disparar a reposição de cada item? | Ruptura ou capital parado por parâmetros desatualizados |
Na baixa automática, o apontamento da produção gera o consumo previsto na ficha técnica. Em uma mesa, por exemplo, a estrutura determina tampo, pés, ferragens e demais componentes. O evento deve ocorrer no momento definido pela operação, sem duplicar uma saída já registrada pelo almoxarifado.
Nos alimentos, a separação pode seguir o vencimento mais próximo, método conhecido como FEFO. No têxtil, a seleção precisa preservar o lote de tonalidade para evitar diferenças de cor na mesma ordem.
O disponível resulta do saldo físico utilizável menos o comprometido. Materiais em quarentena ou bloqueados não devem entrar na promessa de entrega como se estivessem liberados.
O MRP desdobra pedidos e previsões em necessidades de componentes, desconta disponibilidades e recebimentos previstos e calcula datas considerando os prazos. Ele apoia a programação, mas não substitui a validação da capacidade produtiva.
Reposição por comportamento do item
A integração entre gestão e tecnologia, tema da atuação da CNI em inovação, exige mais do que instalar funcionalidades. No estoque, isso significa definir regras que representem consumo, abastecimento e criticidade.
Uma matriz ABC/XYZ ajuda: ABC separa itens por relevância financeira, enquanto XYZ diferencia consumo estável, variável e irregular. Defina os critérios com o histórico da própria operação.
- AX, relevante e estável: acompanhe de perto e negocie entregas frequentes para reduzir o volume armazenado.
- AZ, relevante e irregular: avalie compra vinculada a pedidos, redução de variedade e revisão do plano mestre.
- CX, menor peso financeiro e estável: simplifique a reposição sem ignorar o espaço ocupado.
- CZ, menor peso financeiro e irregular: confirme necessidade e possibilidade de substituição antes de repor.
Um componente barato que interrompe a montagem merece proteção pela criticidade, mesmo que tenha pouca importância financeira.
Use como ponto de partida o consumo esperado durante a reposição acrescido de uma proteção contra incertezas. Depois simule atraso, aumento de consumo e redução do lote de compra, revisando os parâmetros quando essas condições mudarem.
Como o estoque se movimenta em uma ordem de produção
Considere um exemplo hipotético: um cliente encomenda 40 mesas de 1,2 metro. Parte pode estar pronta; o restante precisa passar pela fabricação. O controle deve permitir acompanhar o pedido sem confundir reserva, movimentação física e consumo.
A sequência visual ajuda a localizar os eventos entre vendas, almoxarifado, produção e expedição.
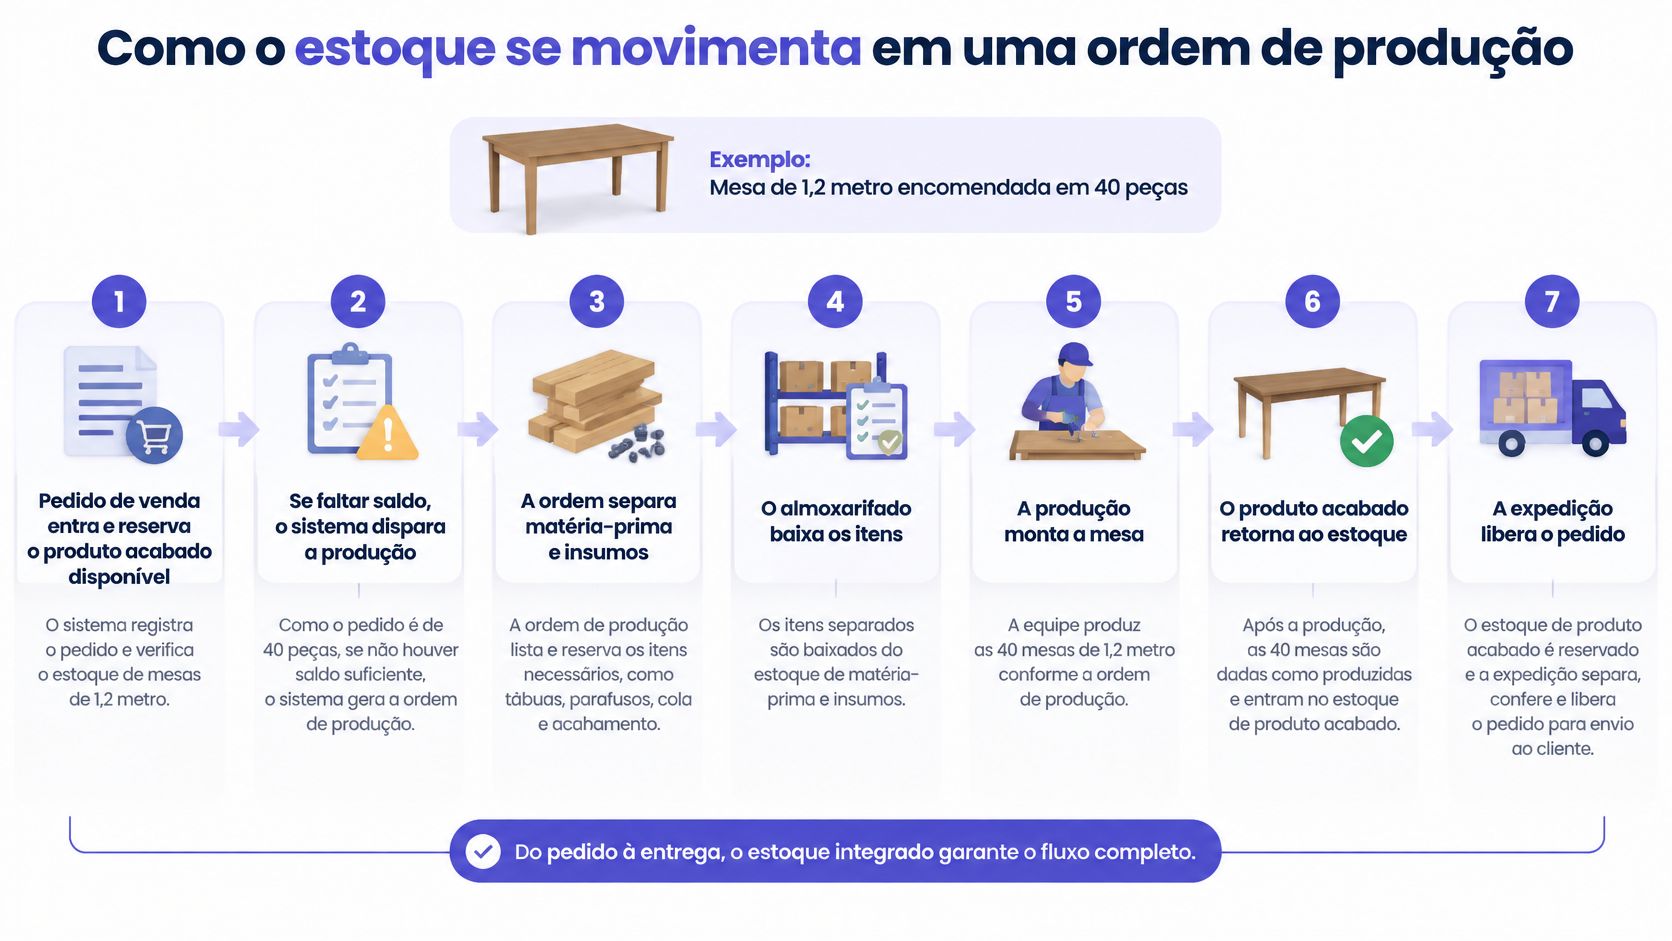
Do pedido à entrega
O pedido reserva o produto acabado disponível. As mesas prontas e liberadas ficam vinculadas ao cliente, sem sair fisicamente do depósito. Confira se correspondem ao modelo e ao acabamento solicitados.
O MRP calcula o que falta. O cálculo considera a necessidade restante, os componentes disponíveis e os recebimentos programados, gerando sugestões de compra e produção para aprovação. Verifique se pedidos já abertos foram considerados para evitar duplicidade.
O PCP libera a ordem de produção. A ordem recebe a lista de materiais e o roteiro aplicáveis à mesa encomendada. Confirme a revisão da ficha técnica, especialmente quando houver alteração de ferragens ou acabamento.
O almoxarifado separa e reserva os lotes. A escolha segue os critérios definidos para cada material. Uma requisição de materiais vincula a retirada à ordem; confira lote, quantidade e destino antes da liberação.
O apontamento registra produção e consumo. A baixa desconta os componentes conforme a regra configurada, enquanto perdas, refugos e desvios recebem registros próprios. Verifique se o material descartado foi lançado no mesmo dia, sem duplicar perdas já previstas na estrutura.
O produto acabado entra no estoque. As mesas concluídas recebem identificação, quantidade e situação de qualidade. Confira se a entrada corresponde às peças aprovadas, mantendo produtos em retrabalho separados do saldo liberado.
A expedição converte a reserva em entrega. A saída precisa estar vinculada ao pedido e recalcular o saldo livre. Confirme quantidade, identificação do produto e encerramento da reserva, inclusive quando houver entrega parcial.
A conferência que valida o fluxo
Na contagem da semana, escolha uma ordem concluída e reconstrua seu caminho pelos registros. Compare materiais separados, consumo, devoluções, perdas e quantidade aprovada com os documentos e o saldo físico.
Se houver diferença, procure o evento ausente antes de ajustar o saldo. Corrigir apenas o número final esconde se o problema ocorreu na separação, no apontamento ou na devolução de material não utilizado.
Integração de ERP, produção e vendas com o estoque
O estoque é o ponto de encontro entre os setores. Vendas assume compromissos, o PCP organiza a fabricação, compras garante abastecimento e o financeiro acompanha o valor aplicado nos materiais. Cada área precisa consultar a mesma operação, ainda que enxergue informações diferentes.
Integração não é copiar um saldo entre telas. É preservar a relação entre pedido, reserva, compra, recebimento, consumo e entrega, com regras claras para cancelamentos e correções.
O que cada área recebe e envia
- Vendas: recebe disponibilidade real e condições de prazo; envia pedidos aprovados, alterações e cancelamentos que afetam reservas.
- PCP e produção: recebem demanda, materiais e capacidade; enviam ordens, programação e apontamentos de produção, consumo e perdas.
- Compras e recebimento: recebem necessidades de abastecimento; registram pedidos e entregas conferidas, distinguindo material recebido de material liberado.
- Fiscal e financeiro: recebem documentos, custos e valores de estoque; relacionam notas, obrigações e pagamentos sem confundir movimentação financeira com movimentação física.
Essa última distinção importa: pagar um fornecedor não significa receber o material. Da mesma forma, emitir ou registrar um documento não garante que a quantidade física tenha sido conferida e aprovada.
Quando os sistemas não se entendem
Considere uma operação em que a produção registra o consumo em uma ferramenta, mas vendas consulta um saldo exportado anteriormente. O vendedor confirma disponibilidade sem saber que o material já foi utilizado. Para cumprir o pedido, o comprador tenta antecipar uma entrega e o PCP altera a sequência da fábrica.
Em paralelo, outro item pode ser comprado sem necessidade porque uma entrada ainda não chegou ao sistema de planejamento. A empresa passa a financiar excesso de um lado e urgência do outro, embora cada equipe esteja seguindo a informação disponível.
Teste de integração: altere um pedido na base de testes e acompanhe o efeito sobre reserva, planejamento e necessidade de compra. O cancelamento também precisa percorrer esse caminho.
Antes da virada, defina quem responde por falhas de comunicação, como os erros aparecem e como evitar lançamentos duplicados no reprocessamento. Não basta transmitir dados: a equipe precisa saber quando uma transmissão falhou.
A pergunta decisiva é simples: as informações trafegam quando a operação acontece ou alguém precisa importar uma planilha para atualizar os demais setores?
Critérios de escolha por setor como moveleiro, alimentício e têxtil
Nenhum sistema atende igualmente bem a todas as particularidades industriais. A escolha começa pelo controle que mais compromete sua operação, não pela quantidade de recursos apresentada na demonstração.
Controle que mais pesa, exigências e erro mais caro por setor
| Setor | Controle que mais pesa | O que exigir do sistema | Erro mais caro |
|---|---|---|---|
| Moveleiro | Chapas, ferragens e fitas; saldo em m² e aproveitamento de corte | Fichas com medidas, sobras identificadas e baixa coerente com o corte | Manter como utilizável uma sobra inexistente ou sem condição de reaproveitamento |
| Alimentício | Validade, lote e rendimento por batelada | Controle por lote, saída pelo vencimento mais próximo e perdas registradas | Vencimento sem baixa e recolhimento lento |
| Têxtil | Rolos, metragem, cor e grade de tamanho | Metragem por rolo, fracionamento, lote de tonalidade e grade por cor e tamanho | Misturar tonalidades na mesma ordem |
No moveleiro, o saldo total em área não basta. Uma sobra pode ter metragem suficiente e dimensões inadequadas para a peça seguinte. O cadastro precisa diferenciar retalho aproveitável, material descartado e chapa inteira, preservando medidas e localização.
No alimentício, peça uma demonstração que acompanhe uma batelada da matéria-prima aos destinos do produto acabado. O teste deve incluir bloqueio de lote, alteração de rendimento, perda e devolução, não apenas uma entrada seguida de uma venda.
No têxtil, verificar somente o total de metros pode esconder um problema de produção. O saldo pode estar distribuído em rolos incompatíveis com o corte ou em tonalidades que não devem ser misturadas.
Perguntas que tornam a demonstração útil
Leve situações difíceis da sua rotina para a avaliação:
- Como ocorre a baixa dos insumos? Teste o apontamento com consumo diferente do previsto e veja como corrigir uma ficha desatualizada sem apagar o histórico.
- Qual é a profundidade do controle? Confira lote, validade, dimensões ou metragem na unidade que o operador realmente utiliza.
- O comercial consulta o disponível real? Simule pedidos disputando o mesmo material e depois cancele um deles.
- É possível validar a rotina antes da contratação? Use dados representativos e peça referências de operações semelhantes para entender as condições de uso.
Na Sensio, temos maior aderência a operações de manufatura como química, cosméticos, alimentos, metal mecânico, máquinas, ferramentaria e embalagens. Essa aderência não elimina a necessidade de validar as particularidades da sua fábrica.
Antes de decidir, peça casos reais do seu setor e compare o processo demonstrado com o seu. Uma apresentação sem perdas, devoluções ou mudanças de pedido mostra apenas o caminho ideal, não a rotina que a equipe terá de controlar.
Como começar a implantação sem parar a fábrica
Não é preciso trocar tudo de uma vez. Segundo a CNI, em levantamento citado no artigo da RECIMA21 sobre digitalização industrial, 59,2% das empresas industriais utilizam apenas uma ou duas tecnologias digitais. Uma implantação incremental permite organizar a base sem exigir uma mudança simultânea de toda a operação.
O caminho começa pela padronização e avança por uma área-piloto.
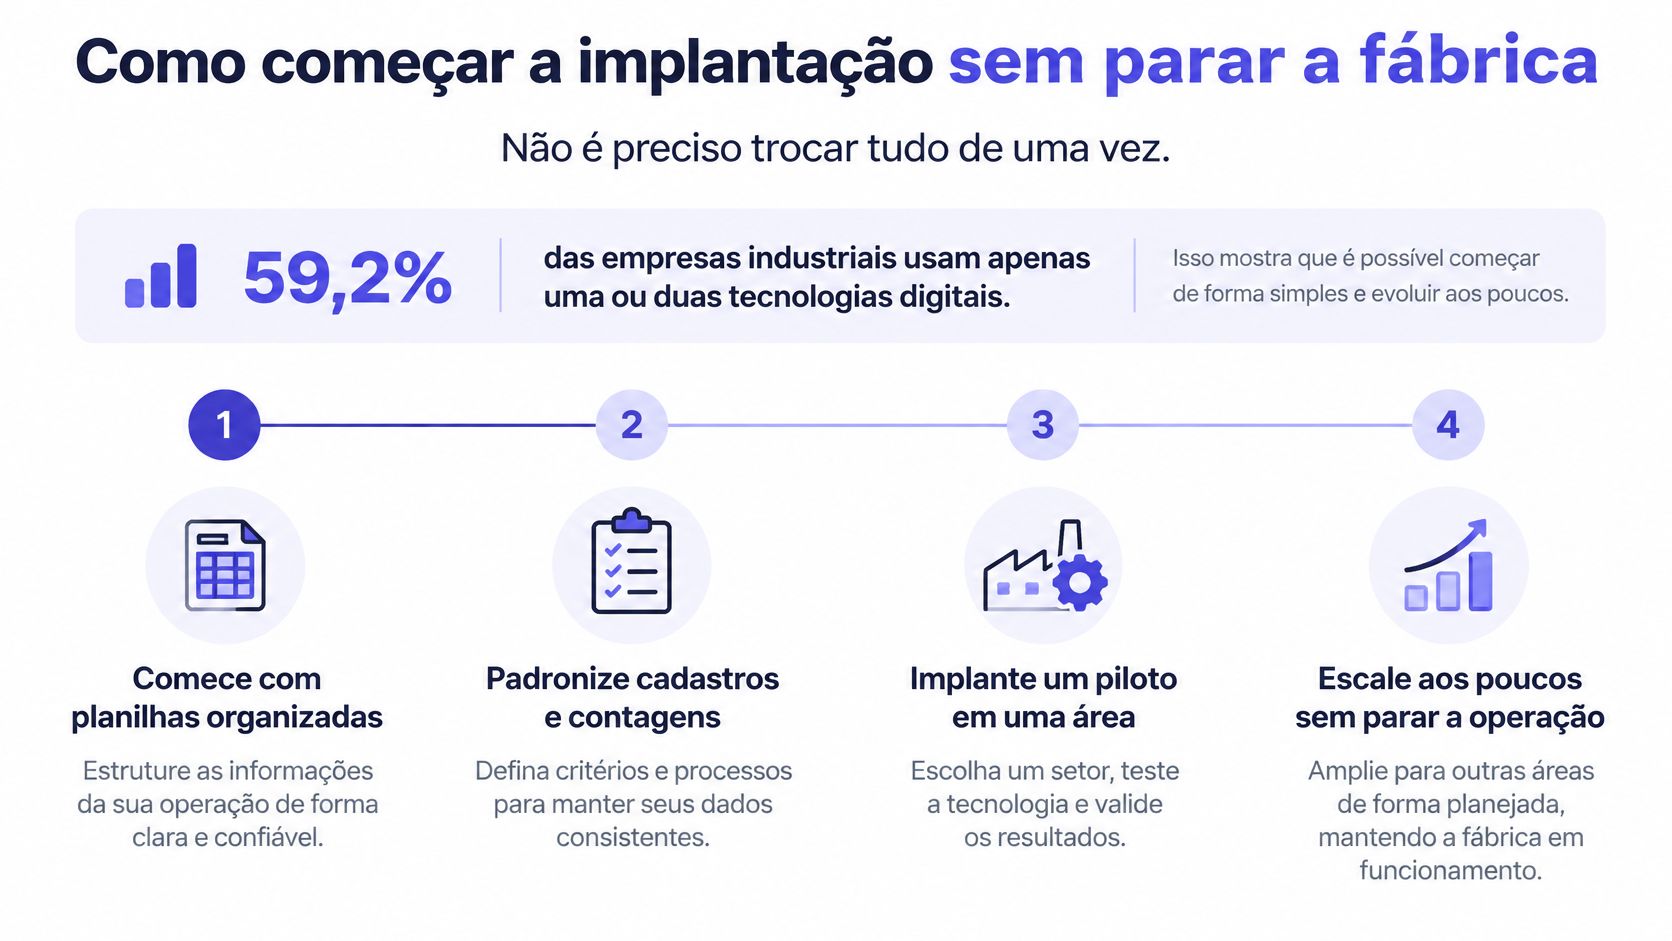
Um roteiro sugerido de implantação gradual
- Até 30 dias, organizar a base: elimine códigos duplicados, defina unidades de medida e valide conversões de compra e consumo. Revise fichas dos itens A e estabeleça como registrar perdas, refugos e devoluções.
- Até 60 dias, testar a disciplina operacional: implante inventário rotativo nos materiais críticos e rastreabilidade mínima por lote. Execute um piloto com responsáveis definidos e investigue diferenças antes de expandir.
- Até 90 dias, ativar o planejamento: valide necessidades calculadas, prazos e parâmetros de reposição. Amplie a automação após conferir os resultados e compare acuracidade e ruptura antes e depois.
Esses marcos são uma proposta de organização, não uma promessa de prazo. Avance conforme os testes confirmarem que a equipe consegue executar e conferir o processo.
Automatizar depois de validar
O maior risco é automatizar dados errados. Uma ficha que prevê menos material do que o consumo real mantém saldo indevido a cada apontamento; uma conversão incorreta entre unidades multiplica a divergência.
Na nossa primeira etapa de implantação, definimos processos, cadastros, integrações e riscos com quem responde pela operação. A implantação é feita sem parar a fábrica, e, antes de contratar, o cliente pode acessar uma base de teste para validar a experiência do produto.
Organize a implantação e implementação com critérios de aceite para cada fluxo. Para a próxima semana, marque uma contagem dos itens prioritários, liste as fichas técnicas que precisam de revisão e agende uma demonstração baseada no seu processo, incluindo uma perda e uma devolução.
A Sensio oferece um ERP industrial que conecta estoque, produção, compras, vendas e finanças, com baixa automática, controle por lotes e cálculo de necessidades. Visite a Sensio e leve uma ordem real da sua fábrica para avaliar, na base de teste, como os materiais são reservados, consumidos e transformados em produto acabado.