O sistema entrou no ar no mês passado. Teve treinamento, teve foto da equipe no dia da virada e teve cronograma dado como concluído. Hoje, o PCP ainda confere o estoque numa planilha paralela, o apontamento chega por WhatsApp no fim do turno e ninguém confia no saldo que a tela mostra. Se essa cena parece familiar, o problema provavelmente não está no software que você escolheu. Está na confusão entre implantação e implementação, duas fases que muita fábrica trata como sinônimos e que, na prática, exigem trabalhos, responsáveis e critérios de sucesso bem diferentes. Separar uma da outra é o primeiro passo para sair do ciclo de instalar, frustrar e voltar para a planilha.
Índice
- Por que implantação e implementação não são a mesma coisa
- Planejar a implantação antes de abrir o sistema
- Mapear processos e decidir entre padronizar, configurar ou customizar
- Migrar dados e parametrizar o sistema sem retrabalho
- Testar, treinar e colocar o sistema em produção
- Acompanhar a implementação depois do go-live
- Próximo passo para começar a implantação com o Sensio
Por que implantação e implementação não são a mesma coisa
Voltando à cena do PCP. O sistema está instalado, os usuários têm login e as ordens de produção até aparecem na tela. Só que o almoxarife continua anotando a saída de chapa num caderno, porque o cadastro da unidade de medida veio errado e ele não quer travar a produção. No papel, o projeto terminou. No chão de fábrica, ele mal começou.
A distinção entre os dois termos não é preciosismo de consultor. No Brasil, essa separação ganhou força nos estudos de políticas públicas desde 1973, quando Jeffrey Pressman e Aaron Wildavsky publicaram a obra "Implementation". A lição que veio de lá vale igual para uma indústria moveleira, alimentícia ou de usinagem.
O que cabe em cada fase
Implantação é a estruturação inicial da solução. Entram aqui a definição de objetivos, o desenho dos processos, a organização de recursos humanos, financeiros, materiais e tecnológicos e a preparação de tudo o que é necessário para operar. No caso de um ERP industrial, isso significa mapear processos, cadastrar produtos, estruturas, roteiros, estoques, ordens e parâmetros.
Implementação é a execução dinâmica desse desenho. É quando a operação passa a usar o sistema no cotidiano, com ajustes, negociações e decisões tomadas durante o uso real. Corrigir um cadastro que travou a baixa de matéria-prima, retreinar um turno que aponta em lote no fim do dia, mudar uma regra de lote que não refletia a prática. Tudo isso é implementação.
- Implantação entrega estrutura: sistema configurado, cadastros carregados, acessos liberados.
- Implementação entrega adoção: gente usando o fluxo certo, no momento certo, sem atalho paralelo.
- Implantação se mede por cronograma: etapa concluída ou não concluída.
- Implementação se mede por indicador: acuracidade de estoque, OTIF, perdas e tempo de apontamento estáveis semana após semana.
O ponto que mais custa caro é este. Uma implantação tecnicamente concluída não garante adoção nem resultado. Implementar não é cumprir mecanicamente um plano, porque o próprio uso diário modifica a solução que foi desenhada. Um roteiro que parecia certo na sala de reunião quebra na segunda semana, quando entra um pedido com variação que ninguém previu.
Sistema instalado é ponto de partida. Resultado aparece quando o operador abandona o caderno porque confiar na tela ficou mais fácil do que anotar à mão.
Quando a fábrica entende essa diferença, o planejamento muda desde a primeira semana. Quem responde pela configuração não é, necessariamente, quem responde pela adoção no turno. E o sucesso deixa de ser "entrou no ar na data" para ser "o indicador estabilizou depois da virada". É com essa régua que as próximas etapas fazem sentido.
Planejar a implantação antes de abrir o sistema
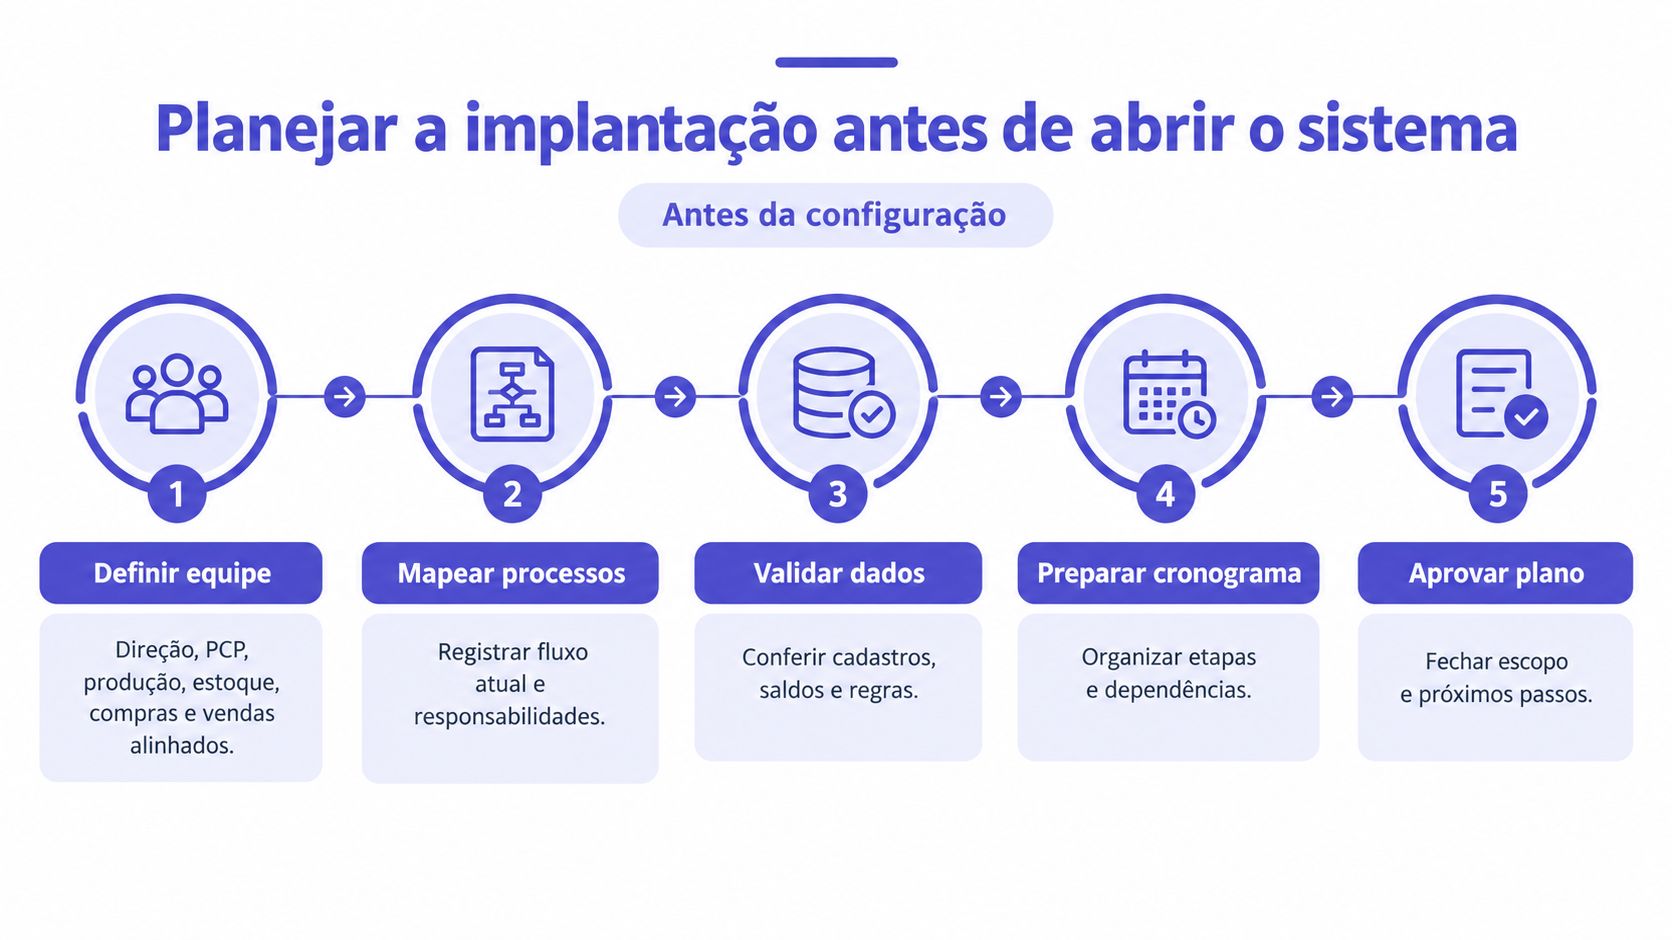
A fase que mais economiza tempo depois é a que acontece antes de qualquer configuração. Abrir o sistema e sair cadastrando item é tentador, porque dá sensação de progresso. Só que cada cadastro feito sem processo definido vira retrabalho na migração, no teste e, pior, depois do go-live.
O caminho mais seguro começa pelo mapeamento da cadeia de valor e dos processos atuais. Na implantação de um ERP industrial no Brasil, a metodologia recomendada segue com identificação de riscos, cálculo de criticidade por probabilidade × impacto e plano de ação com responsável e prazo. Nada disso exige software aberto. Exige papel, conversa com quem opera e decisão registrada.
Monte a equipe com dono por processo
Reúna direção, PCP, produção, estoque, compras, vendas e financeiro. Não é uma reunião de apresentação, é a definição de quem decide o quê. Cada processo precisa de um dono com nome, não de um departamento genérico. Quando surgir a dúvida sobre como tratar refugo no apontamento, alguém específico responde na hora, sem escalar para uma reunião na semana seguinte.
- Direção: aprova escopo, prioridade e o que fica de fora da primeira onda.
- PCP e produção: validam roteiros, ordens e regras de apontamento.
- Estoque e compras: respondem por saldos, lotes e necessidades de compra.
- Vendas e financeiro: fecham o fluxo do pedido ao faturamento e ao custo.
Levante riscos e registre a linha de base
Para cada risco, estime a chance de acontecer e o estrago se acontecer. Multiplique os dois e você tem a criticidade, que ordena o que merece atenção primeiro. Cadastro de estrutura errado num produto de alto giro tem impacto maior que um relatório gerencial atrasado. Para cada item crítico, o plano traz ação, responsável e prazo. Sem esses três campos, o risco vira apenas uma preocupação anotada.
Antes de configurar qualquer parâmetro, registre como a fábrica está hoje. Meça OTIF, que é a entrega completa e no prazo prometido, acuracidade de estoque, perdas de produção e tempo de fechamento. Essa linha de base é o que permite provar melhoria depois. Sem foto do antes, qualquer ganho vira opinião e qualquer piora vira discussão sem fim.
Monte o cronograma em fases com marcos de decisão. Cada marco responde a uma pergunta simples, avançamos ou paramos para corrigir. Se a limpeza de cadastros não atingiu o critério combinado, a migração não começa. Segurar uma fase por uma semana custa menos que arrastar dado errado por meses. Planejamento bom não é o mais detalhado. É o que deixa claro quem decide, o que se mede e quando se para.
Mapear processos e decidir entre padronizar, configurar ou customizar
É aqui que projeto de ERP costuma perder prazo e orçamento. A dúvida aparece em toda reunião de mapeamento. A gente adapta o processo ao sistema ou adapta o sistema ao processo? Quem responde "depende" e para por aí não ajuda. É preciso critério.
A foto abaixo resume bem esse momento, em que o fluxo sai da cabeça de cada um e vai para o quadro, na frente de todo mundo.
O mapeamento precisa priorizar as rotinas de maior impacto antes das periféricas. Apontamento de produção, baixa automática de matéria-prima, MRP, que é o cálculo de necessidades de materiais, controle por lotes e faturamento sustentam o dia a dia. Se esses fluxos não estiverem desenhados, discutir relatório customizado é enfeitar a casa antes do alicerce. Um bom ponto de partida é revisitar como sua fábrica faz hoje o mapeamento de processos produtivos e administrativos e onde cada handoff entre áreas acontece.
A matriz de decisão na prática
| Caminho | Quando usar | Cuidado principal |
|---|---|---|
| Padronizar | A exceção é hábito antigo, sem exigência legal ou de cliente | Resistência de quem criou o atalho |
| Configurar | O sistema já tem parâmetro para a regra da fábrica | Documentar a regra escolhida |
| Integrar | Outro sistema já faz bem aquela função específica | Custo e manutenção da integração |
| Customizar | A regra é frequente, crítica e não cabe nos caminhos acima | Impacto em atualização e suporte futuros |
Três perguntas resolvem a maioria dos casos. Com que frequência essa exceção acontece? Qual o impacto dela no custo, no prazo ou na qualidade? Quanto custa manter essa customização viva a cada atualização? Exceção rara e de baixo impacto não merece desenvolvimento. Merece procedimento manual combinado e registrado.
Os números do mercado brasileiro reforçam o cuidado. Dados recentes indicam que 64% dos executivos apontam o excesso de customizações como problema, 43% relatam volume elevado de sistemas satélite e 26% citam dificuldade para administrar integrações. O mesmo levantamento mostra usuários-chave pouco preparados e dificuldade de gestão da mudança entre os principais obstáculos. Customizar para reproduzir cada exceção histórica costuma sair mais caro que padronizar cadastro, apontamento e estoque.
Na prática, compare o desenho do seu processo com o que a plataforma já entrega de forma nativa. No Sensio, por exemplo, a Ordem de Produção visual em Kanban, o Roteiro, o Plano Mestre de Produção e o controle de estoque com baixa automática de matéria-prima cobrem o fluxo central de muitas fábricas sem desenvolvimento sob medida. Onde o recurso nativo atende, configure e siga. Reserve customização para o que diferencia sua operação de verdade.
O vídeo a seguir ajuda a visualizar como esse fluxo de produção se organiza dentro do sistema antes de você decidir o que precisa ser diferente.
Feche essa etapa com as decisões por escrito. Processo desenhado, caminho escolhido e motivo registrado. Quando alguém pedir a exceção de volta três meses depois, a resposta está no documento, não na memória de quem participou da reunião.
Migrar dados e parametrizar o sistema sem retrabalho
Dado errado dentro do sistema novo é o erro mais silencioso de uma implantação. Ele não aparece na reunião de status. Aparece três semanas depois do go-live, quando o MRP sugere comprar o dobro de uma matéria-prima porque a estrutura de um produto foi cadastrada em duplicidade. Corrigir nessa altura custa muito mais caro.
A regra é simples. Não migre o que você não limpou. Levar cadastro bagunçado para o ambiente novo só muda o endereço do problema. O trabalho de saneamento é chato, é manual em boa parte e é exatamente ele que separa uma virada tranquila de meses de desconfiança no saldo de estoque.
A ordem certa da limpeza
Comece pelos itens. Elimine códigos duplicados do mesmo produto, unifique descrições e confira unidades de medida. Um item comprado em quilo e consumido em grama sem fator de conversão correto distorce custo e baixa de estoque ao mesmo tempo. Em seguida, revise estruturas de produto e roteiros, porque são eles que alimentam necessidade de material, tempo de produção e custo.
- Itens e unidades de medida: sem duplicidade e com conversão conferida na prática, não só na planilha.
- Estruturas de produto: quantidade por unidade produzida validada com quem produz, incluindo perda prevista.
- Roteiros: sequência de operações e tempos compatíveis com a capacidade real das máquinas.
- Saldos de estoque: contagem física dos itens críticos antes da carga, para o sistema nascer com número confiável.
Migre em rodadas, não de uma vez
Faça a carga em rodadas de teste. Carregue uma amostra, confira registro por registro nos itens críticos, anote as divergências e corrija a fonte antes da próxima rodada. Cada rodada fica mais limpa que a anterior. Quem migra tudo de uma vez, na véspera da virada, descobre os erros com a fábrica já dependendo do sistema. Para quem vem de plataforma antiga, vale estudar os cuidados específicos de uma migração de sistemas legados sem parar a operação antes de definir o cronograma de cargas.
A parametrização vem depois da limpeza, usando as regras reais da fábrica. Configure a baixa automática de matéria-prima conforme a estrutura validada, defina como os lotes serão gerados e rastreados e ajuste as quantidades comprometidas, que reservam material para ordens já programadas. Parâmetro copiado de demonstração de vendas não reflete o seu turno. Teste cada regra com um caso real antes de liberar para todos.
Verificação rápida antes de cada carga: existe item duplicado, unidade sem conversão, estrutura sem perda prevista ou saldo sem contagem recente? Se qualquer resposta for sim, a rodada espera.
Defina um responsável único pelos cadastros mestres. Quando qualquer pessoa cria item novo do jeito que quer, a bagunça volta em semanas. Cadastro é processo contínuo, não tarefa de implantação. Quem cuida dele no projeto precisa continuar cuidando depois, com regra clara de criação e alteração.
Testar, treinar e colocar o sistema em produção
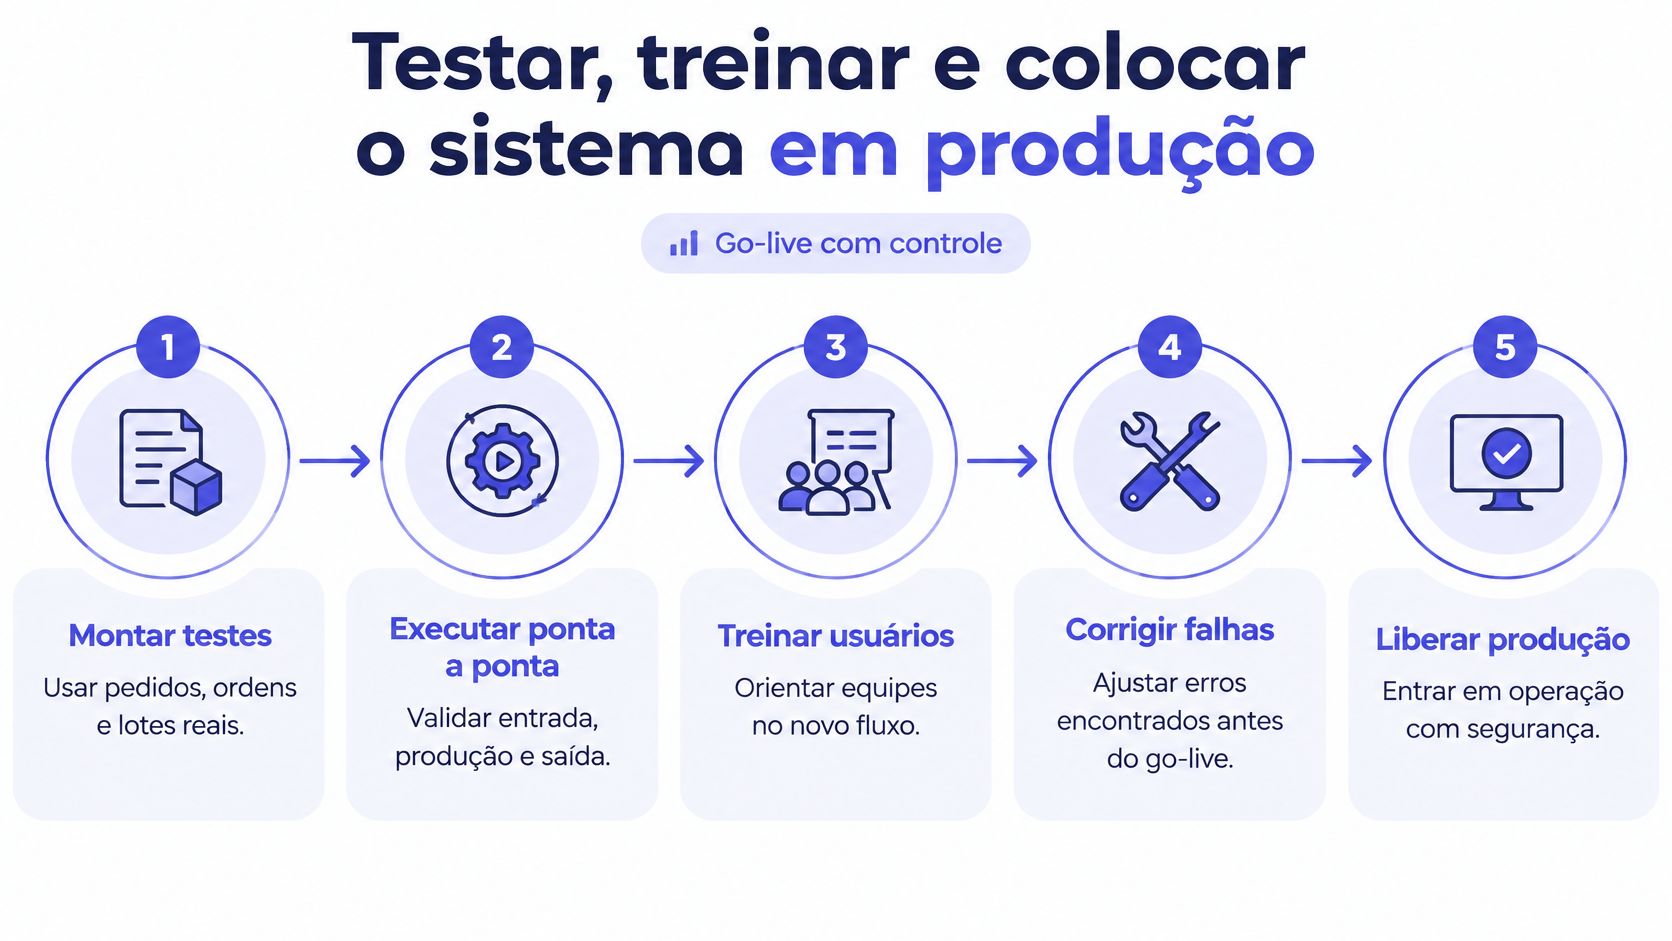
Na virada, um pedido fracionado pode expor uma falha que a demonstração nunca mostrou. O cliente altera a quantidade, a matéria-prima chega parcialmente e o lote tem prazo de validade. Teste essas situações com dados e regras reais da fábrica, não com exemplos simplificados do fornecedor.
Monte cenários ponta a ponta. O pedido passa por vendas, PCP, produção, estoque e faturamento. Registre cada falha com o passo em que ocorreu e a causa provável. Assim, a equipe consegue distinguir um problema de cadastro de um erro de configuração ou de procedimento, e corrigir antes da entrada em produção.
Piloto em uma família de produtos
Comece por uma família de produtos representativa. Ela precisa ter volume para revelar problemas sem expor a fábrica inteira ao risco. Antes de iniciar, defina os critérios para ampliar o uso: tempo de apontamento por ordem, divergências de estoque e ordens encerradas sem pendências são exemplos. Se os resultados não atingirem o combinado, corrija a causa e repita o piloto.
O piloto testa a implantação técnica, como cadastros e configurações, e também a implementação no turno: as pessoas conseguem registrar o trabalho sem contornar o sistema? Concluir o cronograma não basta. Antes de ampliar, verifique se os registros e o fluxo estão estáveis na rotina. Priorize o processo que reduz uma perda visível e mantenha o restante fora da primeira onda.
Treinamento por função, não por menu
Ensine cada pessoa a executar as tarefas do próprio turno. Operadores precisam praticar apontamentos; almoxarifes, entradas e separações. Treinamento curto, no posto de trabalho quando possível, permite praticar com itens conhecidos. Use um roteiro de treinamento e capacitação de funcionários por função para organizar os conteúdos e indicar quem será referência interna.
- Operadores: abrir ordens, apontar produção, registrar perdas e encerrar operações.
- Almoxarifado: registrar entradas, separar materiais, dar baixas e conferir lotes.
- Compras: interpretar as necessidades do MRP e gerar pedidos.
- Financeiro: faturar ordens concluídas e conferir os custos gerados.
Antes do go-live, deixe a contingência por escrito. Se uma função crítica falhar, qual processo anterior será retomado temporariamente? Quem autoriza a volta e quando o sistema será testado de novo? Combine as respostas com as áreas afetadas. Uma falha prevista e tratada tende a ser pontual; sem decisão clara, pode interromper a rotina e reduzir a confiança no sistema. A meta é entrar em produção com os cenários críticos testados, as pessoas treinadas e um caminho definido para corrigir o que escapar.
Acompanhar a implementação depois do go-live
O go-live é o começo da implementação, não o encerramento do projeto. É a partir dele que o desenho encontra a rotina de verdade, com urgência de cliente, falta de material e troca de turno. Quem desmonta a estrutura de acompanhamento na semana da virada entrega a adoção à sorte.
O retrato nacional mostra por que essa fase decide o resultado. Pesquisa da Confederação Nacional da Indústria informa que 69% das empresas industriais utilizam pelo menos uma tecnologia digital entre 18 aplicações avaliadas, porém 26% utilizam apenas de 1 a 3 tecnologias e somente 7% utilizam 10 ou mais. Começar a digitalização não é a parte difícil. Difícil é aprofundar o uso, integrar as áreas e fazer o time operacional usar todo dia.
A reunião de revisão abaixo é o formato que sustenta essa fase, curta, com indicador na mesa e decisão registrada.
Governança leve e indicador com meta
Mantenha uma cadência curta de revisão nas primeiras semanas e espaçe conforme os números estabilizam. Cada indicador tem dono e meta. OTIF mostra se a promessa ao cliente está sendo cumprida. Acuracidade de estoque mostra se o saldo da tela bate com a prateleira. Giro de estoque, perdas e tempo de apontamento completam o painel mínimo de uma fábrica que quer saber se a implementação está funcionando ou apenas acontecendo.
Diagnostique a causa antes de corrigir
Nem todo problema pós-virada é defeito do sistema. Separe as ocorrências em três gavetas. Problema de cadastro se corrige no dado mestre, uma vez, e some. Problema de treinamento se corrige com reforço na função específica, não com treinamento geral repetido para todos. Problema de processo exige decisão de gestão, porque o fluxo desenhado não cabe na operação real. Misturar as três gavetas gera a correção errada no lugar errado.
Quando o mesmo erro aparece toda semana, a causa raramente é o operador. Quase sempre é cadastro sem dono ou processo desenhado longe de quem executa.
Expanda em ondas. Nova família de produtos ou nova área só entra depois que os indicadores da onda anterior estabilizam. Essa disciplina parece lenta no começo e é a que evita o efeito dominó de problema replicado para a fábrica inteira. Conectar produção, estoque, vendas, compras e finanças no mesmo fluxo é o que transforma ferramenta isolada em gestão. A implantação colocou o sistema de pé. É esse acompanhamento que faz a implantação e implementação valerem o investimento.
Próximo passo para começar a implantação com o Sensio
Depois de tudo isso, a pergunta prática é por onde começar sem travar a fábrica. A resposta não é um projeto gigante de uma vez. É escolher o ponto de maior perda mensurável e tratar ele como primeira onda, com o mesmo rigor de planejamento, piloto e indicador descrito até aqui.
Olhe para a sua operação e identifique onde o dinheiro escapa hoje. Pode ser atraso de entrega que gera multa ou cliente perdido. Pode ser ruptura de matéria-prima que para a linha, refugo sem registro que distorce o custo ou estoque comprometido que ninguém enxerga a tempo. Um desses pontos vira o escopo inicial. Escopo pequeno e bem medido convence mais gente que promessa ampla.
Uma sequência para as próximas semanas
- Escolha a família ou o processo piloto: aquele em que a perda é visível e o volume permite testar de verdade.
- Reúna quem decide: direção, PCP, produção, estoque, compras, vendas e financeiro, com um dono por processo.
- Registre a linha de base: OTIF, acuracidade, perdas e tempo de apontamento do jeito que estão hoje, sem maquiagem.
- Faça o diagnóstico inicial com o time do Sensio: mapear o fluxo atual, os cadastros críticos e o que a primeira onda precisa entregar.
O Sensio foi pensado para indústrias que precisam de gestão integrada de produção, estoque, vendas e finanças sem transformar a entrada do sistema num projeto interminável. A proposta de suporte ágil e implementação sem burocracia ajuda quem quer começar pelo fluxo de maior impacto, estabilizar o indicador e só então expandir para as demais áreas, em vez de apostar tudo numa virada única.
Não existe promessa de resultado automático em projeto assim, e desconfie de quem fizer. O que existe é método. Implantação bem planejada, dados limpos, piloto com critério de saída e implementação acompanhada por indicador. Fábricas dos setores moveleiro, alimentício, têxtil, de embalagens e de usinagem partem de realidades diferentes, mas a sequência que funciona é a mesma. Comece pequeno, meça desde o primeiro dia e expanda sobre o que já estabilizou. É assim que a implantação e implementação deixam de ser evento de calendário e viram rotina de gestão.
Se a sua fábrica já sabe onde perde mais, seja no atraso, na ruptura ou no estoque sem confiança, o Sensio pode ajudar a transformar esse ponto no primeiro piloto, com produção, estoque, vendas e finanças no mesmo fluxo e acompanhamento próximo depois do go-live. Visite Sensio, peça um diagnóstico inicial e desenhe a primeira onda da sua implantação com indicador e responsável definidos desde o começo.