Se o sistema diz que há matéria-prima suficiente, por que a linha continua parando? Essa pergunta expõe a confusão mais cara da fábrica. Contar peças numa prateleira não é o mesmo que saber o que está disponível, o que já está comprometido e o que ainda falta para cumprir o plano. Quando esses três números não conversam, o controle de estoque vira uma fotografia bonita de um saldo que não sustenta a produção.
Índice
- O que é controle de estoque na fábrica
- Indicadores de estoque para decidir no PCP
- Inventário cíclico e métodos de contagem
- Do recebimento ao produto acabado
- Como ajustar o estoque quando a demanda oscila
- O custo do estoque fora do saldo real
- Exemplos em alimentos móveis e usinagem
- Validar o controle de estoque num ERP industrial
O que é controle de estoque na fábrica
A matéria-prima chegou. O saldo subiu no sistema. A ordem foi liberada. Minutos depois, o operador volta do almoxarifado sem o material porque o lote está em outro endereço, foi reservado para outro pedido ou ainda não passou pela conferência. A linha para não por falta de compra, mas por falta de disponibilidade real.
É aqui que muita gente confunde contar com controlar. Contar é verificar quantas unidades existem num endereço num dado momento. Controlar é manter alinhados, o tempo todo, o saldo físico, a quantidade comprometida com pedidos e ordens e a necessidade planejada de produção e vendas. Se um desses números anda sozinho, o PCP decide com informação incompleta.
Pense no estoque como o ar do mergulhador. Ar demais pesa, custa caro carregar e atrapalha o movimento. Ar de menos interrompe o trabalho no meio do caminho. O problema, portanto, não é ter estoque. O problema é não saber quanto ar está livre, quanto já foi reservado para a próxima etapa e quanto o mergulho planejado vai exigir.
Três saldos que precisam aparecer juntos
- Saldo efetivo: aquilo que está fisicamente no local e pode ser conferido.
- Saldo comprometido: a parte já reservada para uma ordem de produção ou para um pedido de venda, mesmo que ainda esteja na prateleira.
- Saldo planejado: a quantidade que a fábrica espera ter para atender vendas, reposição e ordens futuras.
O saldo disponível nasce da diferença entre o que existe e o que já foi prometido. Uma fábrica pode ter cem caixas no endereço e, ainda assim, não ter nenhuma livre para um novo pedido. Se o vendedor enxerga cem e promete mais cem, a expedição vai disputar o mesmo produto duas vezes. Se o PCP enxerga cem sem saber que oitenta já alimentam uma ordem aberta, ele programa uma produção que não tem material.
Controlar estoque é comparar continuamente o que existe com o que a fábrica prometeu entregar. A contagem é apenas uma parte dessa comparação.
Esse descompasso não é um defeito exclusivo de empresas pequenas ou desorganizadas. Em novembro de 2024, a Sondagem Industrial da Confederação Nacional da Indústria registrou índice de estoque efetivo em relação ao planejado de 50,0 pontos, exatamente o nível de equilíbrio da pesquisa, depois de seis meses consecutivos abaixo desse patamar. A amostra reuniu 1.551 empresas industriais.
Na leitura dessa pesquisa, valores abaixo de 50 indicam estoques inferiores ao planejado. Valores acima de 50 apontam excesso. Seis meses abaixo do nível esperado significam mais risco de ruptura, atraso de ordem e entrega incompleta. No outro extremo, saldo acima do plano prende caixa em produto parado e ocupa espaço que poderia receber item de maior giro.
Repare que o índice não pergunta apenas quanto produto existe. Ele compara efetivo e planejado. Essa é a lógica que precisa entrar na rotina da fábrica. Um saldo alto pode ser insuficiente se a carteira de pedidos cresceu. Um saldo aparentemente baixo pode estar correto se a demanda caiu, o item é produzido sob encomenda ou a reposição chega em poucos dias.
Por isso, nenhum número isolado fecha o diagnóstico. O gestor precisa ver efetivo, comprometido e planejado no mesmo painel, por item, lote e estágio. Matéria-prima liberada, material reservado, produto em processo e produto acabado vendável não podem ser somados como se fossem a mesma coisa. Quando essa separação fica clara, a pergunta muda. Não é mais quanto temos. É quanto temos livres, para qual compromisso e por quanto tempo.
Indicadores de estoque para decidir no PCP
O PCP não precisa de vinte indicadores piscando na tela. Precisa de poucos números confiáveis, lidos na ordem certa, para decidir compra, produção e promessa de prazo. A tabela abaixo serve como ponto de partida para a reunião semanal.
| Indicador | O que mostra | Cálculo prático | Leitura útil |
|---|---|---|---|
| OTIF | Pedidos completos e no prazo | Entregas on time e in full divididas pelos pedidos prometidos | Acima de 95% como meta prática de fábrica. Abaixo disso, investigue ruptura e capacidade antes de culpar só o estoque |
| Giro de estoque | Quantas vezes o capital em estoque se renova no ano | Custo do consumido ou vendido dividido pelo estoque médio | Faixa industrial ampla de 4 a 12 vezes ao ano. Alimentos tendem ao alto, móveis e usinagem sob encomenda ao baixo |
| Cobertura em dias | Por quantos dias o saldo atende o consumo | Saldo disponível dividido pelo consumo médio diário | Compare com lead time do fornecedor mais lote mínimo. Cobertura menor que o lead time é ruptura anunciada |
| Acurácia de estoque | O sistema confere com o físico | Itens com saldo correto divididos pelos itens contados | Abaixo de 95%, o MRP compra e programa sobre saldo que não confere com o físico |
| Ruptura | Falta que para pedido ou ordem | Linhas em falta divididas pelas linhas demandadas no período | Quanto menor, melhor. Leia sempre junto com o OTIF |
| Nível versus plano | Folga ou falta em relação ao planejado | Estoque efetivo comparado ao planejado. Na escala de sondagem, 50 é equilíbrio | Abaixo de 50, risco de ruptura. Acima de 50, capital parado em produto acabado |
O erro de leitura mais comum em cada número
O OTIF mostra se o pedido saiu completo e na data prometida. O erro comum é tratar toda queda como falta de produto acabado. Às vezes o item existe, mas a ordem atrasou no gargalo, o lote estava bloqueado, a embalagem faltou ou a promessa comercial ignorou a capacidade. OTIF baixo pede diagnóstico, não compra automática.
O giro mostra quantas vezes o capital empatado se renova. Giro baixo pode indicar excesso, mas também pode refletir lote mínimo alto, item sob encomenda de ciclo longo ou compra estratégica de componente crítico. Giro alto nem sempre é virtude. Se ele sobe porque a fábrica trabalha no limite, qualquer atraso do fornecedor vira ruptura.
A cobertura em dias traduz o saldo em tempo. Ela responde por quantos dias o consumo atual consegue seguir sem nova entrada. O número só ganha sentido quando comparado ao prazo do fornecedor, ao tempo de conferência e ao lote mínimo. Cobertura de dez dias é confortável para um item entregue em dois dias e perigosa para outro que leva vinte.
Regra de bolso: cobertura menor que o lead time total não é estoque enxuto. É falta programada.
A acurácia é o alicerce dos outros indicadores. Se o saldo do sistema não confere com o físico, giro, cobertura e necessidade de compra nascem contaminados. O MRP pode sugerir compra do que já existe num endereço errado ou deixar de comprar o que o sistema mostra, mas a prateleira não tem. Por isso, acurácia baixa não é um problema do almoxarifado apenas. É um problema de planejamento.
A ruptura precisa ser medida por linha demandada, não só por pedido. Um pedido com dez itens e um faltante não é uma entrega quase perfeita para quem precisava dos dez. Separar ruptura de matéria-prima, componente, embalagem e produto acabado também evita uma leitura genérica. Cada falta interrompe uma etapa diferente e pede uma ação diferente.
O nível versus plano impede a discussão simplista entre estoque alto e estoque baixo. Ele obriga a equipe a declarar qual era o nível esperado para aquela demanda, naquele período. Sem plano, qualquer saldo vira opinião. Com plano, a fábrica consegue saber se está com folga, no limite ou abaixo do necessário para os compromissos assumidos.
Os quatro números da reunião semanal
Fixe OTIF, giro, cobertura e acurácia no painel principal. Use ruptura e nível versus plano como diagnóstico quando um dos quatro sair da faixa esperada. Se o OTIF cai, abra a ruptura por item e por etapa. Se o giro piora, veja quais classes perderam saída e quais acumulam cobertura excessiva.
Se a cobertura aperta, compare o saldo livre com os pedidos já comprometidos e com o prazo real de reposição. Se a acurácia cai, suspenda decisões grandes baseadas no saldo até corrigir a causa. Indicador bom não é o que enfeita relatório. É o que muda a decisão da semana.
Inventário cíclico e métodos de contagem
O sistema mostra saldo. O operador abre o endereço e não encontra o lote. A diferença só aparece quando a ordem já está liberada, no pior momento possível. O inventário geral descobre esse tipo de erro, mas exige parar a operação para contar tudo de uma vez.
O inventário cíclico distribui a contagem ao longo dos dias. Pela curva ABC, itens da classe A, de maior valor e consumo, entram numa frequência maior, como contagem semanal. Itens B podem seguir um ciclo mensal e itens C, um ciclo trimestral. O esforço vai primeiro para onde a divergência mais custa.
Para transformar a rotina em prática, vale seguir o passo a passo de como realizar uma contagem de inventário precisa e eficiente e adaptá-lo à frequência de cada classe. Mais importante que contar rápido é investigar antes de ajustar.
- Trave só o endereço contado: a movimentação para naquele ponto durante a conferência, sem interromper a fábrica inteira.
- Registre a causa: apontamento atrasado, unidade de medida errada, lote em endereço incorreto ou refugo não baixado.
- Ajuste depois da confirmação: o saldo muda quando a causa foi identificada, não para fazer o número fechar depressa.
Na reposição, o ponto de pedido pode ser calculado pelo consumo médio diário multiplicado pelo lead time do fornecedor, somando o estoque de segurança quando o item é crítico. Em produtos com validade, use FEFO, em que o lote que vence primeiro sai primeiro. A meta inicial é elevar a acurácia da classe A, porque é nela que o erro mais distorce compra, prazo e caixa.
Do recebimento ao produto acabado
Imagine o estoque como uma corrida de revezamento. O bastão é o lote. Se uma equipe entrega o bastão fora do lugar, registra a passagem com atraso ou avisa uma quantidade errada, a próxima corre no escuro. O fluxo abaixo resume as passagens que precisam manter o saldo íntegro.
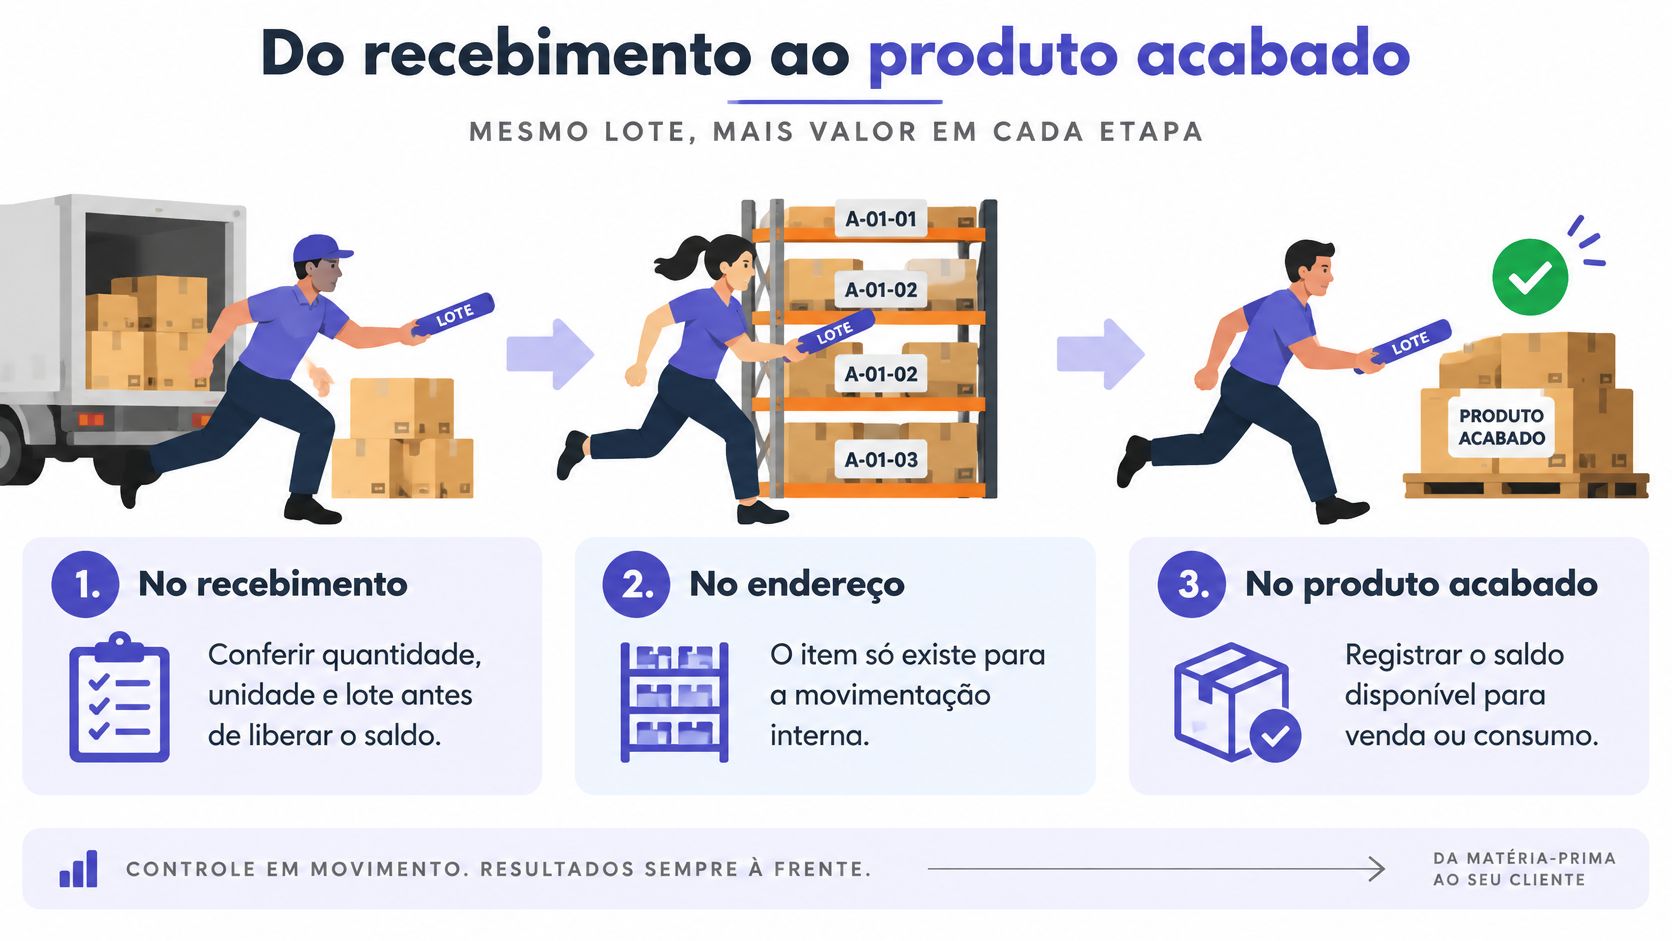
As sete passagens do bastão
1. Recebimento. Confira quantidade, unidade, lote e condição do material antes de liberar o saldo. Se a nota diz quilogramas e a ficha consome gramas, o erro nasce na entrada e se espalha por compra, custo e produção.
2. Endereçamento. Para o PCP, o item só existe se estiver no endereço indicado. Material guardado num corredor, numa bancada ou num endereço temporário sem registro é saldo fantasma. Ele aparece na tela, mas não aparece na separação.
3. Reserva. Quando uma quantidade é comprometida com uma ordem ou pedido, ela deixa de estar livre. O item continua fisicamente na prateleira, mas já tem dono. Misturar reservado com disponível é a origem de muito prazo prometido duas vezes.
4. Consumo na ordem. A baixa da matéria-prima deve acontecer no consumo real, no momento definido pelo processo. Se a baixa fica para o fim do turno ou para o fim da semana, outra ordem pode ser planejada com material que já acabou.
A sequência visual ajuda a enxergar que cada passagem depende da anterior e que o atraso do apontamento muda a decisão seguinte.
5. Produto em processo. Item em elaboração não é matéria-prima nem produto acabado. Ele já consumiu recurso, mas ainda não pode ser vendido. Refugo e retrabalho precisam sair do saldo ou mudar de situação na hora, separados da perda prevista na ficha técnica.
6. Entrada do acabado. O que entra como vendável é o rendimento real, não o rendimento teórico. Se a ordem deveria produzir cem unidades e aprovou noventa e duas, o saldo comercial é de noventa e duas. As outras oito precisam ter destino registrado, seja refugo, retrabalho ou bloqueio de qualidade.
7. Expedição. Produto prometido não pode ser vendido de novo. A saída baixa o saldo, encerra o compromisso e alimenta o OTIF. Se a expedição é parcial, o restante continua comprometido e visível, em vez de voltar disfarçado como saldo livre.
Uma rotina que vale para operações de qualquer porte
A Pesquisa Industrial Anual do IBGE referente a 2023 contabilizou 376,7 mil empresas industriais com pelo menos uma pessoa ocupada, reunindo 8,5 milhões de pessoas ocupadas. A pesquisa é realizada desde 1996 e acompanha pessoal, salários, custos, despesas, receitas e valor da produção.
A escala muda, mas o bastão é o mesmo. Compras recebe, almoxarifado endereça, PCP reserva, produção consome, qualidade libera ou bloqueia e expedição entrega. Financeiro enxerga o resultado em capital de giro, custo e margem. Um apontamento atrasado em qualquer passagem faz o setor seguinte decidir com saldo fantasma.
Se o lote mudou de lugar, de estado ou de dono e o sistema ainda não sabe, o estoque já divergiu, mesmo que ninguém tenha contado nada.
O teste simples é acompanhar um lote do recebimento à expedição e anotar cada momento em que a informação anda mais devagar que o material. É nesses intervalos que surgem compra duplicada, ordem sem material, produto reservado duas vezes e acabado que existe no relatório, mas não pode sair.
Como ajustar o estoque quando a demanda oscila
Demanda oscilando não pede uma reação única. Encher o depósito protege a entrega por alguns dias e piora o caixa por meses. Cortar tudo melhora o giro no relatório e pode derrubar o OTIF na primeira semana de pedidos mais fortes. A leitura útil não é estoque alto ou baixo, e sim qual item, em qual estágio, com qual risco.
Estoque abaixo do planejado tampouco é ordem de compra. Um nível menor pode ser falta crítica que ameaça a entrega ou ajuste saudável que libera capital sem derrubar o serviço. Antes de reagir, separe os dois casos: o que falta e para a linha é um problema, e o que falta sem ninguém perceber era excesso que o plano anterior carregava.
O infográfico resume a revisão que deve acontecer antes de mexer em qualquer saldo.
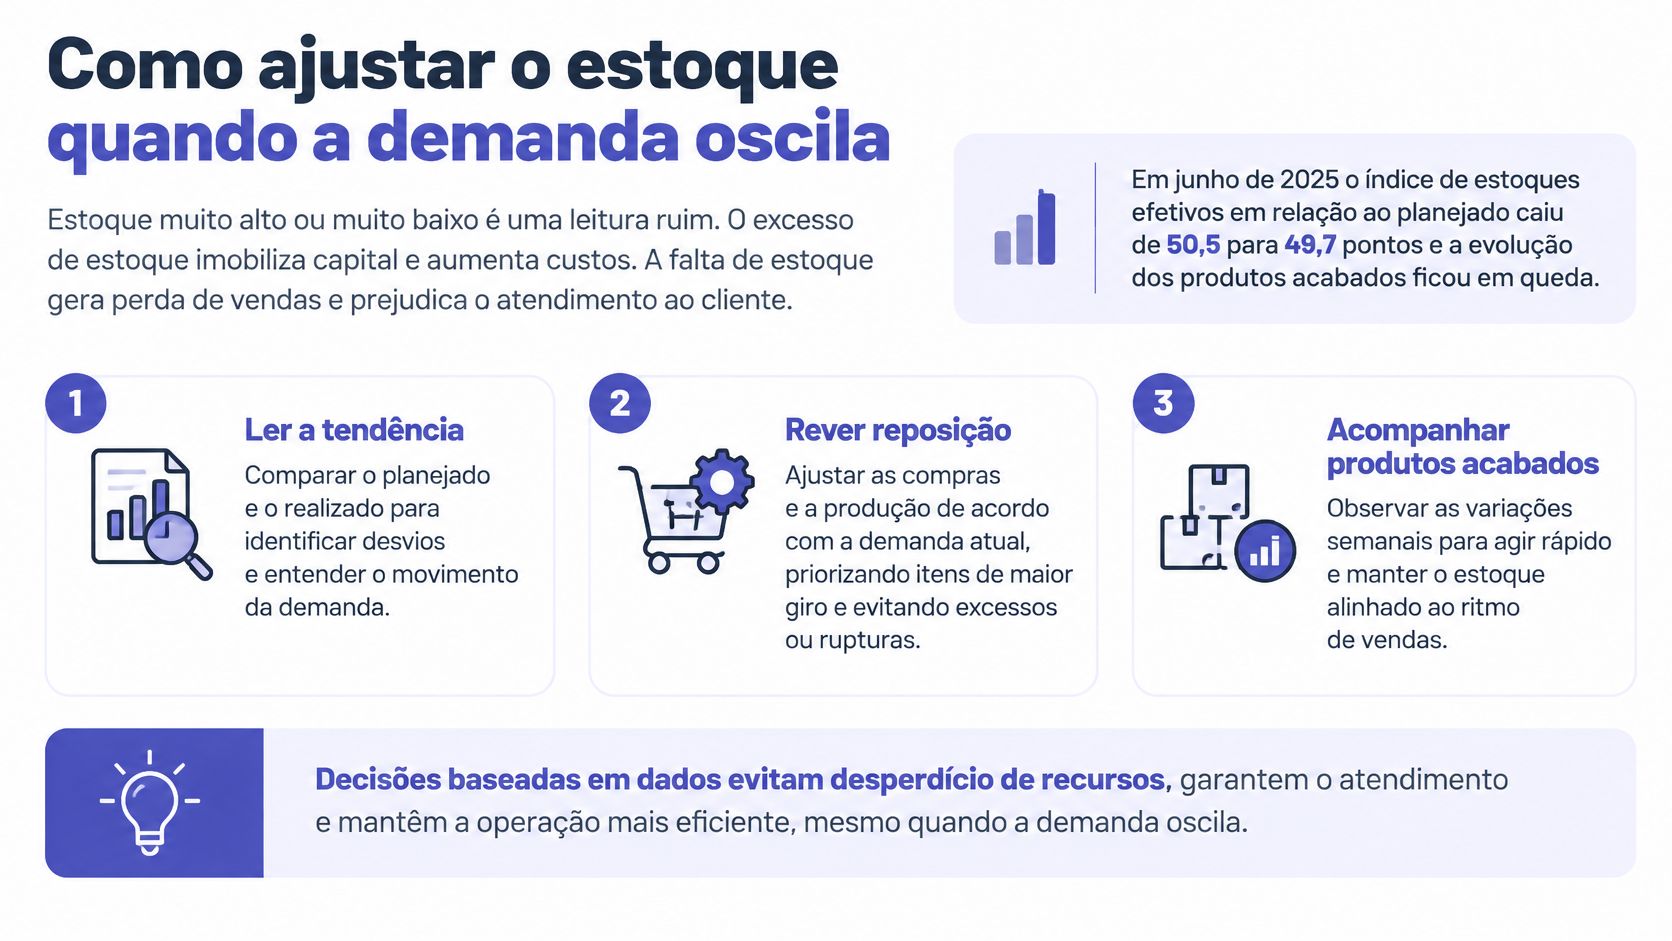
Seis passos para ajustar sem cortar no escuro
1. Classifique por estágio e criticidade. A curva ABC de valor ajuda, mas não basta. Um parafuso barato pode parar uma máquina cara. Um painel caro sob medida pode não servir para nenhum outro pedido. Classifique também por lead time, impacto no gargalo, validade, lote mínimo e possibilidade de substituição.
2. Proteja só o componente crítico. Reserve estoque de segurança ao item de lead time longo, fornecimento instável ou impacto direto no gargalo. Espalhar segurança por todo o catálogo transforma proteção em capital parado. A pergunta é qual falta interrompe a entrega, não qual item dá mais medo de faltar.
3. Não antecipe o item customizado. Produto sob medida nasce de pedido firme. Fabricar antes da confirmação pode gerar uma prateleira de peças corretas para um cliente que mudou o projeto. Para esse grupo, controle o material comum e a capacidade, não o acabado antecipado.
Uma boa previsão de demanda com cálculo aplicado ao planejamento ajuda a separar tendência, sazonalidade e pedido já confirmado. Previsão não é compromisso comercial. Ela orienta cenário, mas a reserva de material precisa respeitar pedido, capacidade e prazo de fornecimento.
4. Reponha o recorrente pelo consumo real. Material estável pede ponto de pedido, cobertura compatível com o lead time e atenção ao lote mínimo. Comprar o maior lote por hábito pode reduzir o preço unitário e aumentar meses de cobertura. O desconto precisa ser comparado ao custo de guardar, financiar e eventualmente perder o item.
5. Rode a necessidade com capacidade finita. O cálculo de necessidades deve considerar saldo livre, quantidade comprometida, ordens abertas, prazo do fornecedor e capacidade real das etapas. Programar tudo o que o comercial vendeu, sem testar o gargalo, cria uma fila de ordens que disputam o mesmo recurso. O estoque em processo sobe, mas o acabado não sai.
6. Revise os efeitos juntos. Na mesma reunião, olhe cobertura, ruptura, aderência ao plano e OTIF. Se a cobertura caiu e o OTIF se manteve, o ajuste pode estar saudável. Se o giro melhorou e a ruptura subiu, a fábrica trocou capital parado por pedido atrasado.
| Tipo de item | Política | O que proteger | O que evitar |
|---|---|---|---|
| Componente crítico de lead time longo | Estoque de segurança calculado | Gargalo e OTIF | Estoque de segurança em todo o catálogo |
| Material recorrente e estável | Reposição pelo consumo real e ponto de pedido | Giro e cobertura | Comprar o lote máximo por hábito |
| Item customizado ou sob medida | Produção sob encomenda, sem produto acabado antecipado | Capital e obsolescência | Fabricar para prateleira o que não tem pedido |
| Produto em processo | Pulmão apenas antes do gargalo | Fluxo e lead time interno | Encher todas as etapas para não parar |
| Produto acabado de linha | Reposição ligada à demanda e à capacidade finita | Nível de serviço | Cortar produto acabado sem ver pedido já comprometido |
| Item obsoleto ou de baixo giro | Revisão, bloqueio e baixa planejada | Caixa e espaço | Misturar com o saldo disponível que o MRP enxerga |
A política está no caminho certo quando o item crítico cobre o lead time, o recorrente gira sem faltar e o sob medida não forma prateleira. Também está certa quando o pulmão existe antes do gargalo, e não em todas as etapas. Estoque demais em todo lugar costuma esconder um fluxo que ninguém conseguiu sincronizar.
O custo do estoque fora do saldo real
Quanto custa o saldo que não fecha? Para um diretor, essa pergunta vale mais do que saber se a contagem foi feita em dia. A divergência aparece em compra duplicada, frete urgente, máquina parada, pedido parcial e dinheiro preso em item que ninguém consegue vender.
Antes de discutir economia com armazenagem, monte o impacto financeiro da baixa acurácia na sua operação. A leitura sobre custos de ter estoque em excesso ajuda a separar o custo de guardar do custo de decidir com saldo errado. São problemas relacionados, mas não são o mesmo problema.
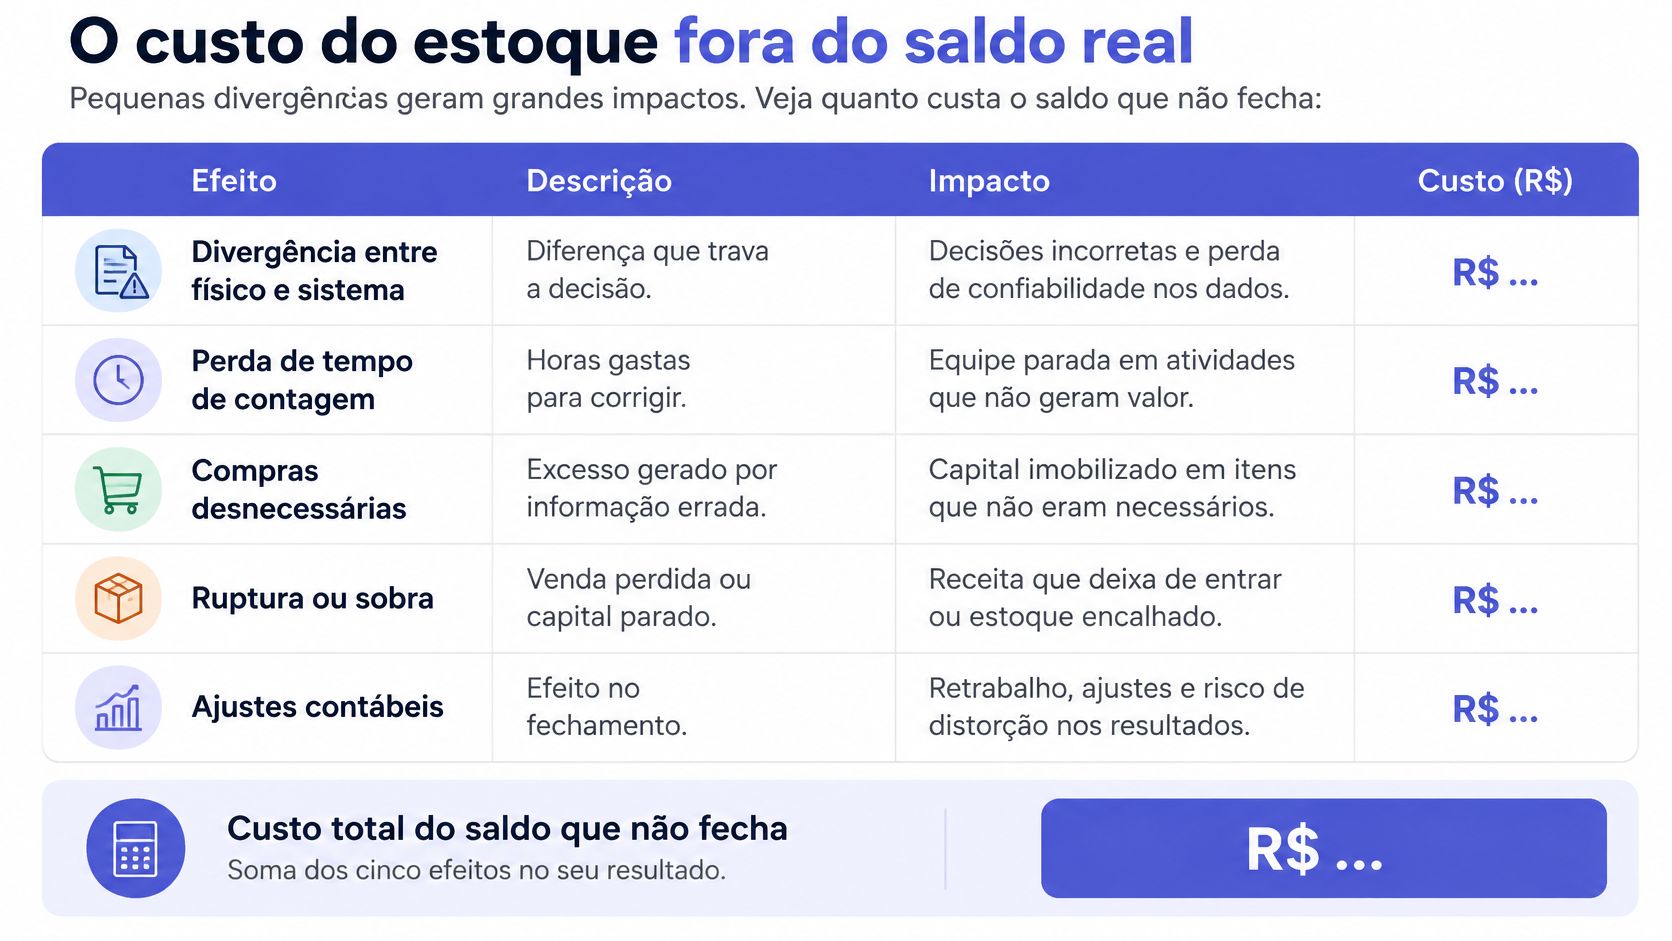
Cinco efeitos que entram na conta
- Divergência entre físico, sistema e produção: o PCP compra o que existe em outro endereço ou deixa de comprar o que já acabou.
- Compra emergencial: frete urgente, lote mínimo fora do plano e preço negociado sob pressão entram no custo.
- Hora parada: a linha espera material porque a baixa atrasou, o lote foi para o endereço errado ou a reserva não foi feita.
- Expedição incompleta: o mesmo acabado foi comprometido duas vezes e um pedido sai parcial, derrubando o OTIF.
- Capital obsoleto: item sem giro, fora da validade ou de projeto encerrado continua ocupando caixa e espaço.
Tecnologia ajuda, mas não substitui disciplina de registro. Em 2024, 89,1% das empresas pesquisadas pelo IBGE utilizavam pelo menos uma tecnologia digital avançada, e o principal benefício percebido foi o aumento da eficiência, segundo a Revista Pesquisa FAPESP sobre a digitalização da indústria brasileira. Mesmo assim, sistema nenhum corrige sozinho cadastro duplicado, unidade de medida errada ou refugo lançado dias depois.
O ponto central é a governança do apontamento. Quem confirma o consumo real. Em que momento a baixa acontece. Como refugo, retrabalho e perda de processo são registrados. Como separar a perda prevista na ficha técnica do desvio operacional que precisa de investigação.
Estoque em tempo real com apontamento frouxo só acelera a decisão errada. Velocidade sem acurácia não é controle.
Em alimentos, têxteis, embalagens, móveis e usinagem, rendimento, lote e transformação física mudam o saldo durante o processo. Uma chapa vira peças e retalhos. Um tecido perde metragem. Um ingrediente rende menos que a ficha. Se essas mudanças entram tarde no sistema, compras, PCP e comercial trabalham com quantidades que já deixaram de existir.
Um roteiro de uma página para o mês
- Some as compras emergenciais: inclua frete, diferença de preço e excedente gerado pelo lote mínimo.
- Some as horas paradas por falta: identifique baixa atrasada, endereço errado e reserva não feita.
- Some as expedições incompletas: conte pedidos parciais causados por duplo comprometimento ou saldo acabado incorreto.
- Some o valor obsoleto: liste itens sem giro, vencidos, bloqueados ou ligados a projeto encerrado.
- Compare com o inventário cíclico: confronte o total com o custo de contar, investigar causas e corrigir cadastros com rotina.
Não invente um valor padrão para apresentar à diretoria. Use os lançamentos da própria fábrica durante um mês. A conta fica defensável porque nasce de compras, paradas e expedições reais. Quando o total aparece, a acurácia deixa de ser uma tarefa do almoxarifado e passa a ser uma alavanca de margem, prazo e fluxo de caixa.
Exemplos em alimentos móveis e usinagem
A mesma regra de saldo não atravessa todos os setores do mesmo jeito. Cada processo tem uma restrição física que muda a quantidade disponível. Se essa restrição não entra no apontamento, o indicador semanal mede uma fábrica que só existe no relatório.
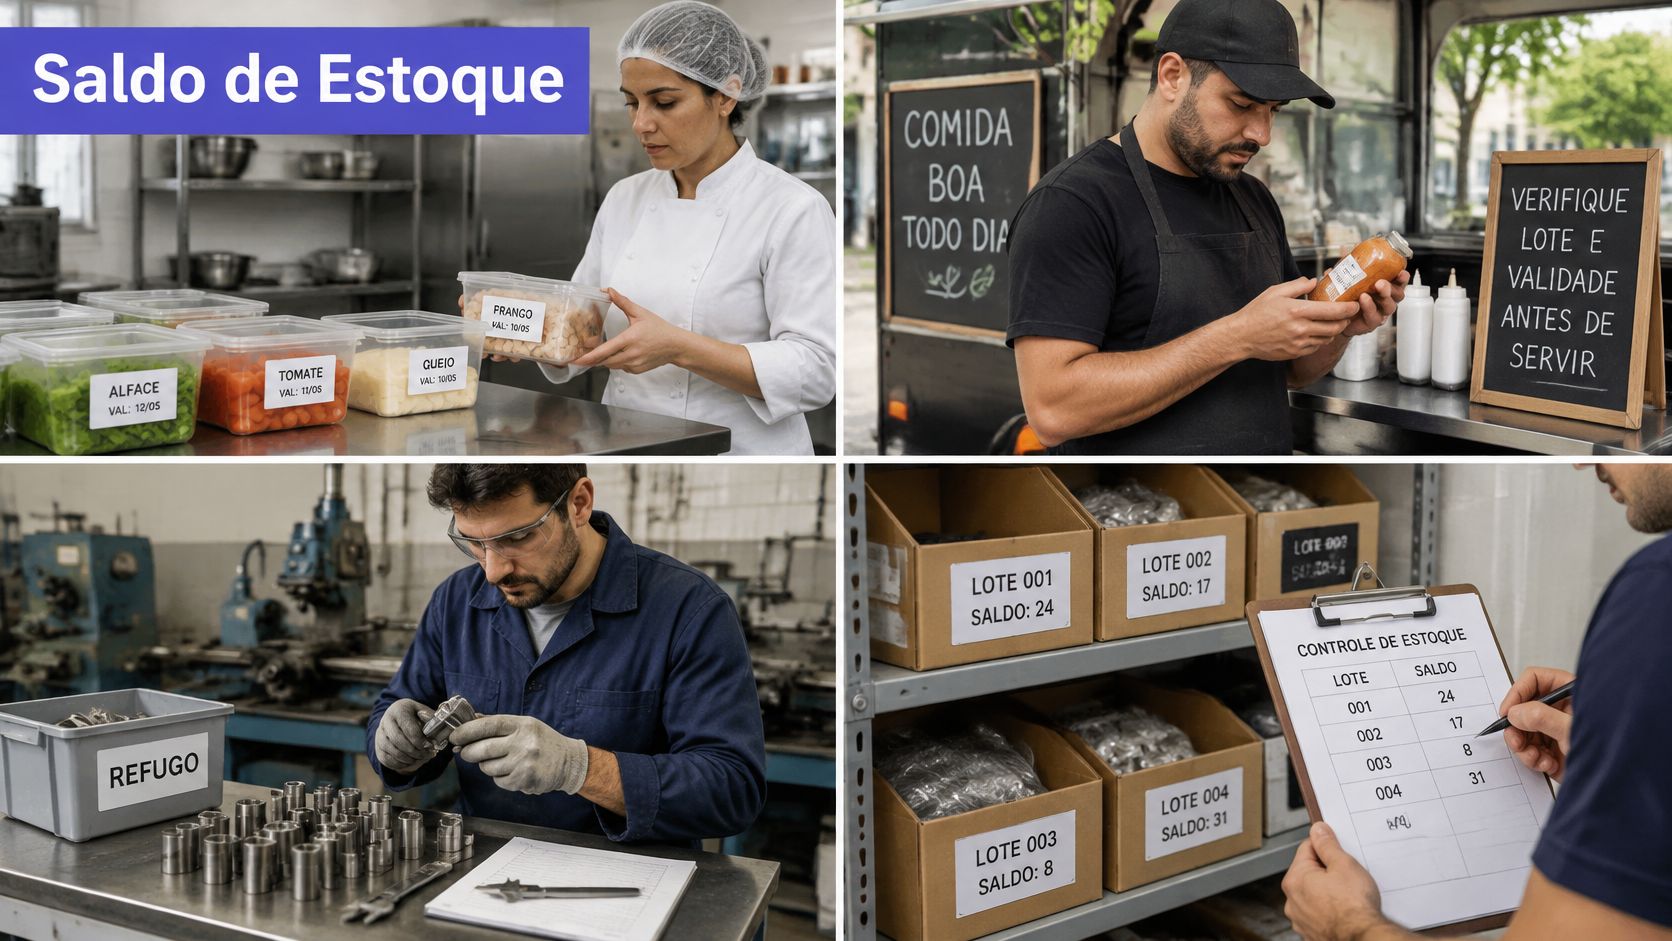
Alimentos, quando validade e rendimento mandam
Uma fábrica de alimentos programa a produção pela ficha técnica. No processo, o rendimento real fica abaixo do previsto. Entraram ingredientes para um volume, mas o produto aprovado é menor. Se a entrada do acabado usa o rendimento teórico, o comercial vende unidades que não foram produzidas.
A validade cria outra armadilha. Um lote perto do vencimento continua somado ao saldo, mas talvez não possa atender um cliente que exige vida útil mínima. Para o relatório, há cobertura. Para a expedição, parte do lote está indisponível. A regra precisa separar quantidade física, lote liberado, prazo de validade e saldo realmente vendável.
Na prática, o controle de estoque de alimentos precisa enxergar lote, vencimento, bloqueio de qualidade e rendimento por ordem. Sem isso, a fábrica compra tarde um ingrediente, produz com perda não registrada e descobre a falta quando o pedido já está na doca.
Móveis, quando catálogo e sob medida se misturam
Um móvel de catálogo pode ser reposto conforme a demanda. Um móvel sob medida só ganha sentido depois do pedido, com medidas, acabamento e ferragens definidos. Misturar os dois mundos enche a fábrica de painéis cortados que nenhum outro cliente aceita.
O erro costuma começar antes do corte. O PCP antecipa componentes para ganhar tempo, mas o projeto muda. O painel continua no estoque como material aproveitável, embora suas dimensões não sirvam para a próxima venda. O saldo parece alto, o giro piora e, ao mesmo tempo, falta chapa inteira para produzir o pedido novo.
A regra aqui é separar material comum, componente de catálogo e peça vinculada a projeto. Chapa, fita de borda e ferragem recorrente podem ter reposição planejada. Peça cortada para um cliente precisa ficar comprometida com aquela ordem, sem inflar o disponível geral.
Embalagens, quando o setup não espera
Numa fábrica de embalagens, a ordem muda de formato ao longo do dia. A máquina termina o setup e espera a bobina ou a chapa correta. O material existe no sistema, mas está em outro endereço ou foi reservado para uma ordem posterior. Cada minuto de procura consome uma janela produtiva que já foi preparada.
O saldo também muda com aparas, refugos e sobras de bobina. Uma sobra pode voltar ao estoque, desde que largura, metragem e lote estejam identificados. Sem essas informações, ela vira peso morto no endereço e uma promessa falsa para a próxima ordem. A restrição que manda é a combinação entre formato, setup e localização exata.
Usinagem e ferramentaria, quando a barra vira cavaco
Na usinagem, a compra do aço respeita lote mínimo e medida comercial. Durante o processo, parte vira peça, parte vira refugo e parte pode seguir para retrabalho. Se o apontamento só acontece no fim do mês, o PCP promete prazo contando com uma barra que já foi consumida.
O mesmo raciocínio aparece na ferramentaria. Um componente pode estar fisicamente na bancada, mas ainda não está aprovado nem disponível para montagem. Tratar produto em processo como acabado antecipa uma entrega que ainda depende de ajuste, tratamento ou inspeção.
No têxtil, a restrição muda de forma, mas não de lógica. Rendimento de metragem, largura útil e lote de cor alteram o que pode ser prometido. Dois rolos com a mesma metragem podem não atender o mesmo pedido se a tonalidade divergir.
Marque qual cena mais parece com a sua fábrica. Depois escreva a regra que o saldo precisa respeitar, seja validade, pedido firme, setup, lote de cor ou refugo. Se essa regra não aparece no apontamento diário, cobertura e giro podem estar corretos na fórmula e errados na operação.
Validar o controle de estoque num ERP industrial
Não comece avaliando telas. Comece com três furos reais da última semana. Liste uma compra de emergência, uma ordem parada por falta e um pedido expedido incompleto. Para cada caso, anote onde estava o erro: no saldo, na quantidade comprometida ou num prazo prometido sem capacidade.
Se disponível, comprometido e planejado vivem em planilhas separadas, a equipe gasta a reunião conciliando versões. O próximo passo é unificar baixa de matéria-prima, entrada de acabado, reserva e lote no mesmo fluxo da ordem. É nesse ponto que um ERP industrial precisa provar valor, não numa apresentação genérica.
Na Sensio, o sistema atualiza automaticamente baixas de matéria-prima, entradas de produto acabado e quantidades comprometidas, com rastreio de lote e série. Antes de contratar, você pode acessar uma base de teste e validar a experiência com a rotina da sua fábrica. Trabalhamos com metodologia ágil e já colocamos clientes em operação em cerca de 30 dias.
Teste uma ordem real do início ao fim. O comprometido precisa sair do disponível. A baixa precisa refletir o consumo real. O acabado precisa entrar pelo rendimento aprovado e o prazo precisa respeitar a capacidade do PCP. Se o teste não mostrar isso, o software só vai contar mais rápido o mesmo saldo errado.
Peça uma demonstração usando os três furos que você levantou. Compare o que o sistema mostra com o que aconteceu na compra emergencial, na ordem parada e na expedição parcial. A decisão fica objetiva porque nasce da sua operação, não de uma promessa comercial.
Valide seu controle de estoque com uma ordem real na base de teste da Sensio e veja saldo disponível, quantidade comprometida, baixa de matéria-prima e rastreio de lote trabalhando no mesmo fluxo. Acesse Sensio, peça uma demonstração com os dados da sua fábrica e compare o resultado com os furos que hoje geram compra emergencial, parada de linha e pedido incompleto.