O que é acuracidade de estoque e como calcular
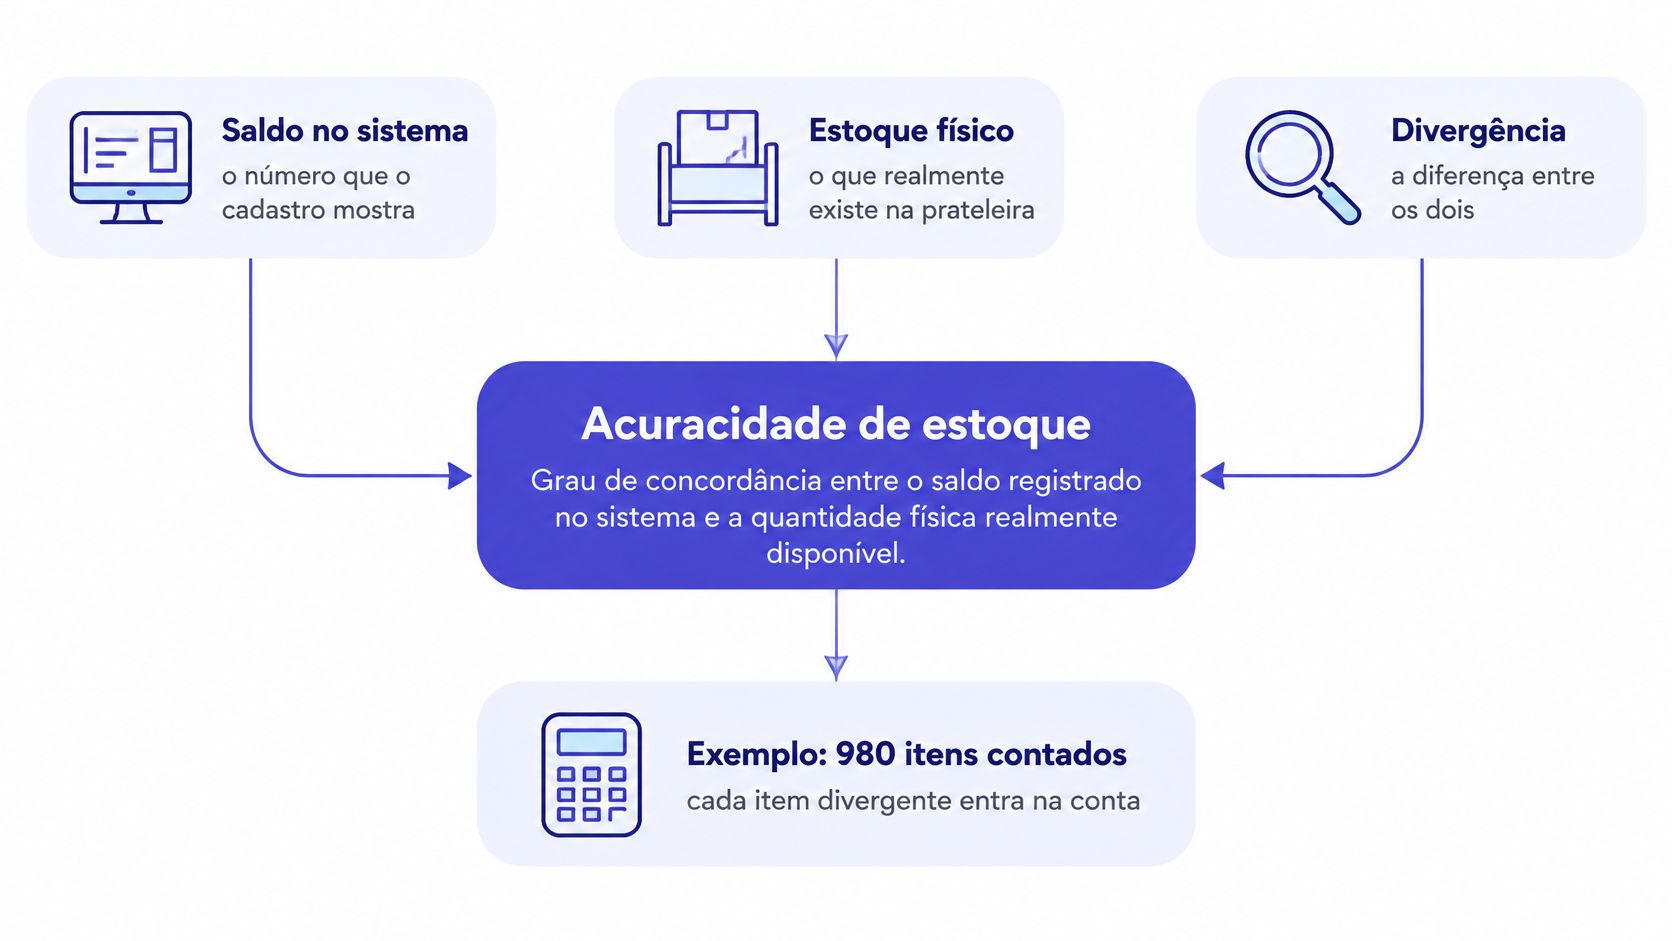
Acuracidade de estoque é o grau de concordância entre o saldo registrado no sistema e a quantidade física realmente disponível: se 980 de 1.000 itens inventariados estiverem corretos, a acuracidade será de 98%. Na fábrica, porém, esse percentual só ajuda a planejar quando o material também está no endereço certo e em condição de uso.
O teste mais importante acontece na liberação da ordem. O PCP consulta o saldo, compromete a matéria-prima e programa a máquina. Se o almoxarifado não consegue entregar o que foi planejado, o gestor precisa descobrir se houve erro de quantidade, indisponibilidade ou falha no registro. Cada situação pede uma decisão diferente.
O que é acuracidade de estoque
Acuracidade de estoque mede quanto o registro representa a realidade física. Para calcular por item, divida a quantidade de itens com saldo correto pelo total de itens conferidos e multiplique por cem. Nessa base, um código só entra como correto quando a quantidade contada coincide com a registrada, conforme o critério definido para o inventário.
Pense no ERP como o espelho da fábrica. O almoxarifado é o objeto; a tela é o reflexo. A equipe usa o indicador para verificar se pode confiar nesse reflexo antes de comprar, produzir ou prometer uma entrega.
A importância vai além da contagem. Em 2020, o Brasil tinha 303,6 mil empresas industriais com uma ou mais pessoas ocupadas, segundo a Pesquisa Industrial Anual, do IBGE. Em operações com materiais, processos e produtos tão diferentes, uma média única não responde a todas as perguntas de gestão.
Três formas de calcular a acuracidade
Escolha a base conforme a decisão que pretende tomar. A leitura por item avalia a confiabilidade dos códigos; por unidade, a concordância das quantidades; por valor, a parcela monetária conferida sem divergência.
| Base | Fórmula | Exemplo | O que a leitura esconde |
|---|---|---|---|
| Por item | Itens corretos / itens contados × 100 | 980 / 1.000 = 98%, no exemplo de cálculo | Parafuso e motor pesam igual |
| Por unidade | Unidades corretas / unidades contadas × 100 | Em uma contagem de caixas, considerar as unidades conciliadas com o registro | Erro pequeno em volume alto quase não move o índice |
| Por valor | Valor sem divergência / valor contado × 100 | Aplicar o custo cadastrado ao estoque conferido sem diferença | Item barato e crítico para a linha pode passar batido |
Na comparação por unidade, não misture peças, quilos e metros no mesmo denominador. Na comparação por valor, mantenha o mesmo critério de custo para todos os materiais analisados. Caso contrário, a mudança de método pode parecer uma melhora operacional.
O mapa ajuda a separar o registro, a existência física e a diferença encontrada.
Quantidade correta não encerra a conferência
Acuracidade de quantidade significa que o saldo fecha. Já a acuracidade operacional exige verificar os atributos necessários para usar aquele material: lote, endereço, condição de qualidade e registro de consumo, entre outros.
Uma sobra não deve compensar a falta de outro código. Também não convém juntar almoxarifados e concluir que o material está disponível apenas porque existe em algum ponto da empresa.
No próximo inventário, use a base por item para localizar registros inconsistentes. Acrescente a leitura por valor quando precisar priorizar exposição financeira e a leitura por unidade para investigar volume. Separe os resultados por família, almoxarifado, lote e criticidade, sem transformar bases diferentes em um único percentual.
Quando o saldo do sistema não está disponível
Um saldo de 10.000 kg pode aparecer no cadastro sem representar a mesma quantidade disponível para produção. Essa distinção entre quantidade registrada e condição física de uso é relevante para a gestão dos estoques acompanhados pela Conab, que considera informações como volume, tipo, distribuição espacial e características da armazenagem.
Numa indústria alimentícia, suponha que o cadastro reúna matéria-prima liberada, lotes vencidos e material aguardando inspeção. O total pode estar fisicamente correto. Ainda assim, o PCP não pode usar todo esse estoque para atender à próxima ordem.
É como uma despensa: o pacote está na prateleira, mas não entra na receita se venceu. O ingrediente separado para outro preparo também não está livre, embora continue dentro da cozinha.
Do saldo registrado ao saldo livre
Antes de descontar qualquer quantidade, identifique a condição de cada lote. Não desconte o mesmo material novamente por estar, ao mesmo tempo, bloqueado e armazenado numa área de quarentena.
| Etapa | Motivo |
|---|---|
| Saldo registrado no sistema | Valor do cadastro |
| Vencido | Validade expirada, fora de uso |
| Bloqueado em inspeção | Quarentena, sem liberação |
| Em outra unidade | Fisicamente fora da planta ou do endereço |
| Separado e ainda não baixado | Movimento não lançado no sistema |
| Saldo livre | Físico utilizável menos comprometido, sem incluir material bloqueado |
A mesma separação vale para avarias. Uma embalagem rompida pode tornar o insumo impróprio, mesmo que a balança confirme sua presença. Já o material em outra planta pode ser aproveitável, mas depender de transferência antes de atender à programação local.
A imagem da despensa ajuda a visualizar por que presença e disponibilidade não são sinônimos.
A unidade de medida também precisa fechar
Confira se o recebimento, a armazenagem e o consumo usam unidades compatíveis. Comprar por embalagem e consumir por quilo exige uma conversão cadastrada e validada. O operador não deve decidir essa equivalência de cabeça a cada movimentação.
Verifique também as transferências em trânsito e as separações pendentes de baixa. Sem um horário de corte, a equipe pode contar um material que acabou de sair e comparar essa contagem com um registro anterior ao movimento.
Regra para liberar a ordem: considere apenas o material utilizável, acessível à operação e ainda não comprometido. Se o ponto de partida já exclui bloqueios, não os desconte novamente.
Essa regra deve estar escrita no procedimento do PCP. Assim, compras e produção deixam de interpretar o campo de saldo de maneiras diferentes.
O efeito da acuracidade em compras e produção
Um erro no estoque muda decisões em áreas diferentes. O comprador decide quando emitir o pedido; o PCP escolhe quando liberar a ordem; o comercial assume um compromisso com o cliente. Todos precisam consultar uma disponibilidade coerente.
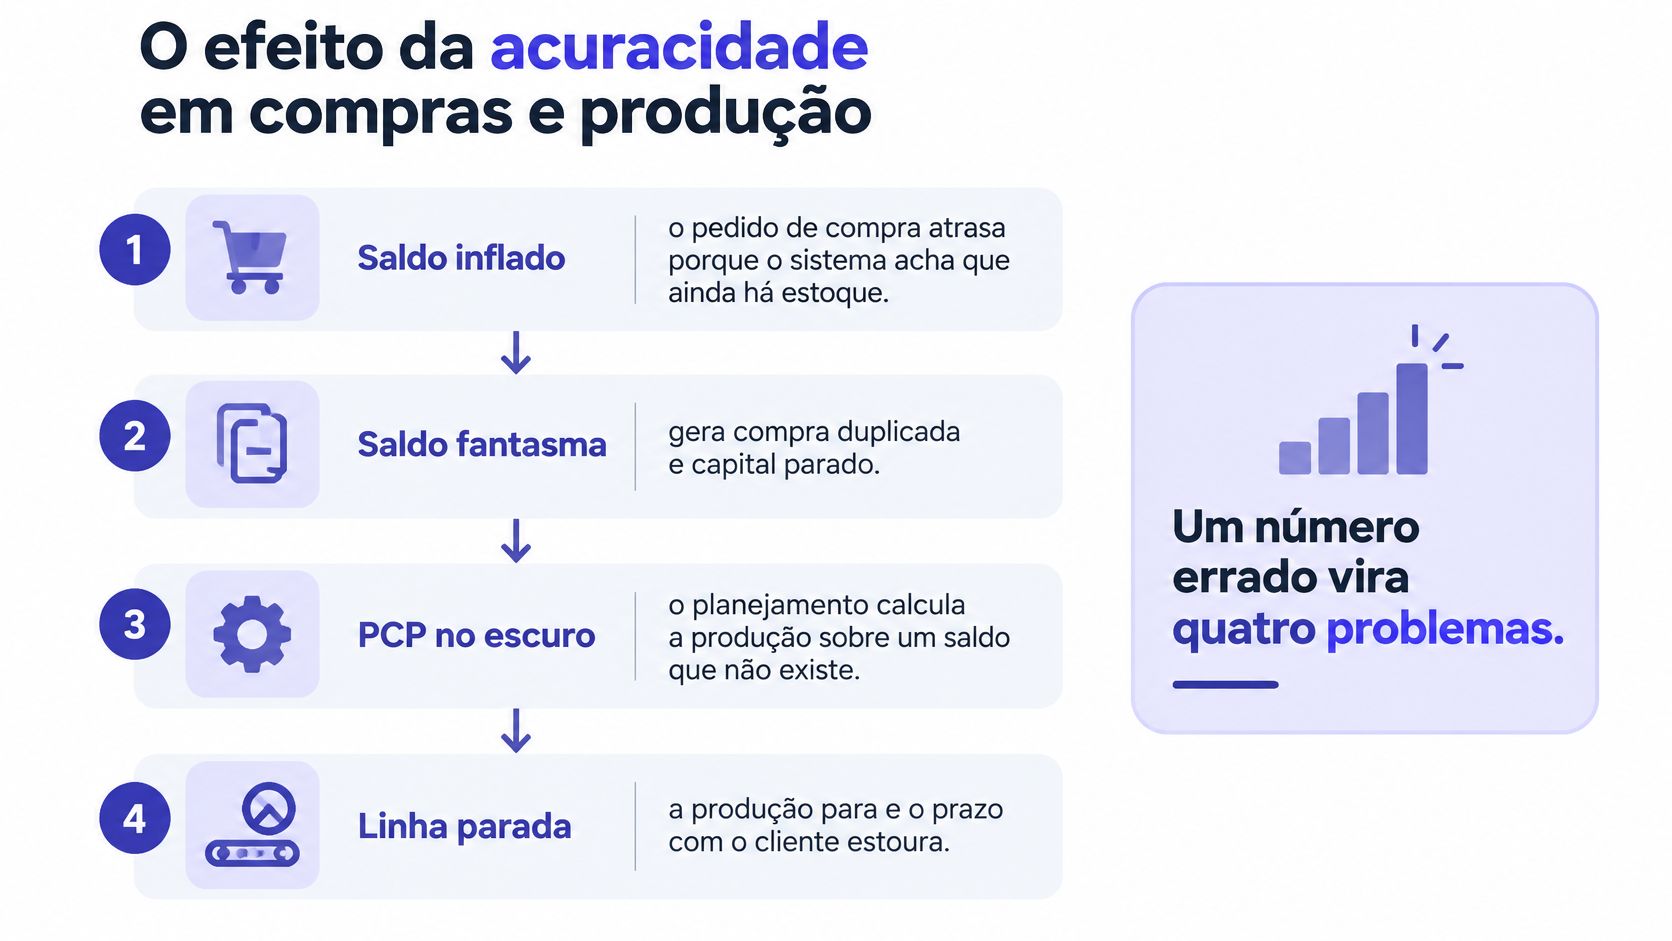
Em compras, o sentido da divergência importa. Quando o sistema mostra mais material do que existe, o comprador pode adiar a reposição. Quando mostra menos, pode comprar novamente algo que já está no almoxarifado. Se a equipe usa planilhas paralelas para compensar a falta de confiança, ainda pode emitir pedidos duplicados.
Na produção, o problema aparece quando o planejamento calcula a necessidade sobre um saldo que o almoxarife não consegue entregar. A máquina fica à espera, o supervisor altera a sequência e outras ordens perdem sua janela de execução.
Prazo e custo sofrem de formas diferentes
O comercial pode prometer uma entrega porque o produto aparece livre, embora esteja reservado para outro pedido. Nesse caso, confirmar apenas a existência física não basta: é necessário conferir o compromisso já assumido.
No financeiro, uma perda não registrada mantém material no ativo e distorce a leitura do consumo. A equipe pode interpretar o custo da ordem como adequado enquanto parte do insumo foi descartada sem apontamento.
O fluxo mostra como uma falha de registro pode chegar ao chão de fábrica.
Estoque enxuto precisa continuar atendendo ao plano
Na Sondagem Industrial da CNI de abril de 2025, o índice de estoque efetivo em relação ao planejado ficou em 49,3 pontos, abaixo da linha de equilíbrio de 50 pontos, indicando estoques de produtos acabados abaixo do nível planejado pelas indústrias brasileiras.
Esse indicador não mede acuracidade de estoque. Ele compara estoque efetivo e planejado, uma distinção importante para não atribuir à pesquisa uma conclusão sobre erros de inventário. Para o gestor, serve como contraponto à ideia de que reduzir estoque significa, por si só, melhorar a operação.
Cruze a acuracidade com sinais que mostrem o efeito na rotina:
- Parada por falta de material: identifique se o saldo consultado autorizava uma liberação inviável.
- Cumprimento do plano: separe atraso causado por estoque de atraso causado por máquina, mão de obra ou capacidade.
- Entrega no prazo e completa: confira se a quantidade prometida estava realmente livre, condição necessária para acompanhar o OTIF.
A integração entre controle de produção e gestão de estoque ajuda a organizar essa análise. A pergunta útil não é apenas se o material existe, mas se está correto também no lote, no endereço, na unidade, no status de qualidade e na quantidade comprometida.
Exemplos de divergência que a média esconde
Uma média alta pode conviver com uma ordem impossível de executar. Para reconhecer esse problema, o gestor precisa olhar o recorte que determina o uso do material, não apenas o total do almoxarifado.
As situações abaixo são cenários hipotéticos. Cada uma mostra uma informação aparentemente suficiente para planejar, mas incompleta para liberar o trabalho.
Na moveleira, a chapa existe e ninguém encontra
O inventário por valor apresenta boa concordância porque ferragens, painéis e acessórios foram conciliados. A chapa necessária ao pedido da semana, porém, foi transferida sem atualização de endereço.
O almoxarife procura no local indicado, não encontra e avisa que falta material. O recorte por endereço revela o problema, enquanto o consolidado sugere normalidade. Antes de comprar novamente, a equipe deve rastrear a transferência e verificar o estoque de destino.
Na alimentícia, o total fecha e o lote não serve
A contagem confirma o peso registrado do ingrediente. Parte pertence a um lote vencido; outra parte aguarda liberação da qualidade. O cálculo de necessidades de materiais, conhecido como MRP, considera uma disponibilidade que a linha não pode consumir.
O recorte por lote, validade e status mostra a restrição. O desfecho depende de liberação, substituição autorizada ou reposição, não de recontar o mesmo peso.
| Operação | O que parece correto | O que impede o uso |
|---|---|---|
| Moveleira | Valor consolidado do estoque | Endereço desatualizado |
| Alimentícia | Quantidade física total | Validade e liberação do lote |
| Usinagem | Peso disponível de barras | Conversão de consumo inconsistente |
| Têxtil ou embalagens | Cadastro do produto acabado | Saída ainda não registrada |
Na usinagem, quilos e peças contam histórias diferentes
Considere uma barra recebida por peso e consumida por segmentos. O apontamento registra peças, mas o cadastro não converte corretamente esse consumo para a unidade de estoque.
O saldo parece plausível até a preparação da próxima ordem. Ao conferir as dimensões e os segmentos restantes, a equipe descobre que a quantidade aproveitável não atende ao corte planejado. O recorte por unidade de medida e padrão de consumo permite investigar a falha.
No produto acabado, a venda consulta uma saída pendente
Numa operação têxtil ou de embalagens, o pedido foi faturado e o material saiu, mas a baixa não acompanhou a expedição. O vendedor consulta o cadastro e oferece novamente o produto.
A análise por movimentação e pedido revela uma disponibilidade inexistente. Nesse caso, o gestor deve conciliar expedição e registro, em vez de tratar a ocorrência como simples falta na produção.
Priorize o que pode interromper a operação ou concentrar exposição financeira. Contar apenas os itens fáceis melhora a produtividade da conferência, mas deixa as decisões mais arriscadas sem verificação.
Como achar a causa da divergência
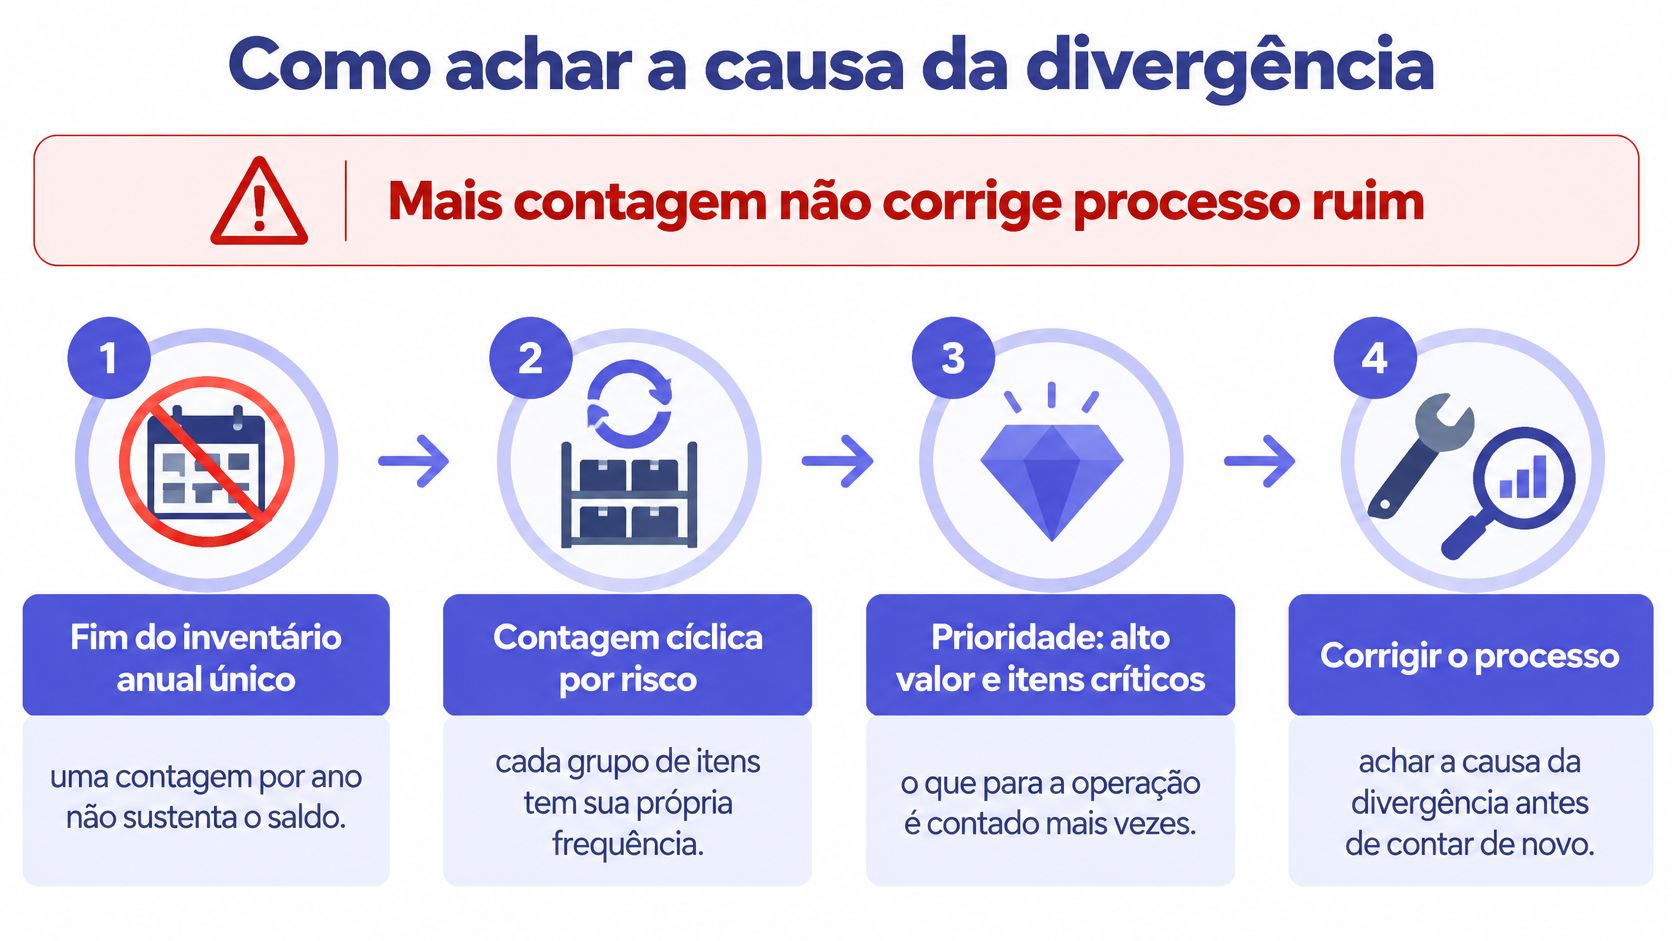
Mais contagem não corrige processo ruim. Se o recebimento continua lançando a quantidade da nota sem conferir o material, o inventário seguinte encontrará outra diferença. A equipe terá trabalhado de novo sem eliminar a origem do erro.
O artigo sobre acuracidade publicado na Revista Multidisciplinar trata o indicador como ferramenta para identificar causas de discrepâncias, não apenas como resultado de uma contagem. Na prática, isso exige transformar cada ocorrência em investigação e ação preventiva.
O fluxo abaixo organiza a passagem da conferência para a correção do processo.
Organize um ciclo de contagem por risco
- Separe os grupos prioritários. Reúna materiais críticos, de alto valor, sujeitos a lote ou validade e com histórico de diferenças.
- Defina a frequência conforme a exposição. Como ponto de partida, avalie contagens semanais ou quinzenais para os grupos de maior risco e ciclos mensais ou trimestrais para materiais estáveis. Ajuste essa rotina conforme as ocorrências, sem tratá-la como meta universal.
- Preserve a comparação. Defina um horário de corte, controle as movimentações durante a conferência e faça a primeira contagem sem mostrar o saldo esperado ao contador.
- Investigue antes de autorizar o ajuste. Reconte a diferença e consulte recebimentos, transferências, ordens, perdas e expedições relacionados ao item.
Antes da aprovação, exija o registro de tipo de causa, responsável pela investigação, etapa de origem e ação preventiva. O responsável não precisa ser quem cometeu o erro. É quem deve conduzir a solução e verificar se o procedimento mudou.
Da divergência à ação preventiva
| Tipo | Sinal no saldo | Causa típica | Ação preventiva |
|---|---|---|---|
| Recebimento | Saldo maior que o físico logo após a nota | Quantidade ou unidade errada na entrada | Conferir a nota contra o físico antes de liberar |
| Consumo não apontado | Falta cresce após ordens concluídas | Baixa manual esquecida | Baixar a matéria-prima no apontamento da ordem |
| Perda de processo | Consumo teórico menor que o real | Refugo sem registro | Lançar a perda em vez de ajustar no escuro |
| Avaria ou validade | Saldo existe e não pode ser usado | Lote vencido, danificado ou bloqueado | Separar status de qualidade do saldo livre |
| Endereço | Sistema mostra disponível e o chão não acha | Movimentação sem registro | Contar e movimentar por endereço |
| Reserva | Saldo total fecha e o livre não | Quantidade comprometida em outra ordem | Cruzar disponível com o comprometido |
Esses sinais orientam a investigação, mas não provam a causa sozinhos. Uma falta após a conclusão da ordem pode envolver consumo não apontado, perda ou erro de conversão. Compare documentos e sequência de movimentos antes de classificar.
Para padronizar a execução da equipe, use também estas estratégias para reduzir erros na contagem de inventário. O procedimento deve explicar quem conta, quem reconta e quem autoriza a mudança no cadastro.
O vídeo pode apoiar o alinhamento da rotina entre os envolvidos na conferência.
Ajustar o saldo corrige o registro daquele momento. Alterar o processo evita que compras, MRP e promessa de prazo voltem a receber a mesma informação incorreta. Mantenha o histórico do ajuste para verificar se a causa reaparece.
Equívocos que distorcem o indicador
Uma média alta significa fábrica sob controle
A correção é olhar a consequência da diferença. Um componente barato pode impedir a montagem de um produto de alto valor. Aprovar o resultado consolidado sem verificar itens críticos transforma uma medida de concordância numa falsa autorização para produzir.
O indicador também perde utilidade quando o gestor muda a tolerância para melhorar a apresentação. Se houver tolerância de medição, ela precisa ter justificativa técnica e aplicação consistente, especialmente em materiais pesados ou medidos a granel.
O inventário geral resolve o ano inteiro
A correção é manter disciplina entre as contagens. O inventário retrata uma situação em determinado momento. Ele não impede uma transferência sem registro na manhã seguinte nem substitui conferência no recebimento e apontamento no consumo.
Estoque menor sempre representa eficiência
A correção é avaliar atendimento e necessidade. Reduzir excesso é diferente de retirar a proteção necessária para cumprir o plano. O gestor precisa observar prazo de reposição, variabilidade do consumo e consequências da falta, sem usar o volume armazenado como julgamento isolado.
O saldo pode fechar e o lote, o consumo ou o custo continuarem errados.
Ajustar o sistema encerra a ocorrência
A correção é separar regularização de prevenção. O ajuste autorizado pode ser necessário para restabelecer um saldo confiável. O erro está em encerrar o chamado sem identificar a origem, preservar o histórico e atribuir uma ação.
Evite tanto o ajuste automático sem análise quanto a demora injustificada para corrigir um erro confirmado. Enquanto a investigação acontece, o PCP precisa saber qual saldo pode usar e quais materiais exigem conferência antes da liberação.
Código de barras garante acuracidade sozinho
A correção é validar o processo que acompanha a leitura. O leitor reduz a digitação, mas não decide se o lote está liberado, se a etiqueta corresponde ao material ou se a operação selecionada é a correta.
Uma leitura tecnicamente bem-sucedida ainda pode registrar uma transferência para o destino errado. O indicador serve para localizar onde o registro deixa de representar a operação, não apenas para comemorar a média.
Como começar a medir a acuracidade na fábrica
- Escolha uma família crítica para a semana. Comece por materiais que já impediram ordens ou concentram valor. Delimite os códigos e os endereços, em vez de tentar conferir a fábrica inteira.
- Conte com os atributos necessários. Registre endereço, lote e unidade de medida. Separe quantidade total, condição de qualidade e compromisso com pedidos ou ordens.
- Calcule as bases aplicáveis. Compare item, unidade e valor apenas dentro de grupos compatíveis. Identifique qual leitura evidencia melhor o risco daquela família.
- Classifique e encaminhe as diferenças. Registre responsável, etapa de origem e medida preventiva. Não permita ajuste sem justificativa e aprovação.
- Verifique o efeito na semana seguinte. Compare as ocorrências com falta de material, atraso de ordem e pedido prometido. Confira se a ação foi executada, não apenas registrada.
Mantenha uma referência compartilhada
Para preparar a equipe, estabeleça um procedimento de contagem de inventário precisa e eficiente. Compras, PCP, almoxarifado e financeiro devem trabalhar com o mesmo corte de informação e saber como tratar movimentos pendentes.
A Sensio é um ERP industrial em nuvem para pequenas e médias indústrias que reúne produção, PCP, estoque, compras, vendas, financeiro, fiscal e recursos de BI e IA. O sistema atualiza automaticamente baixas de matéria-prima, entradas de produto acabado e quantidades comprometidas, com rastreio de lote e série, mantendo esses registros no mesmo fluxo operacional.
O ganho de gestão aparece quando as áreas deixam de reconstruir o saldo em controles separados. Previsão de demanda e reposição também precisam partir de uma operação bem registrada, não de correções informais.
Defina hoje a família que será contada e escreva o critério de saldo livre. Nomeie quem fará a conferência e quem aprovará as diferenças. Esse acordo transforma a fórmula em uma decisão utilizável pelo PCP.
A Sensio oferece gestão integrada para conectar o estoque às movimentações de produção, compras e vendas. Visite a Sensio e conheça como manter baixas, entradas e quantidades comprometidas no mesmo fluxo, para planejar com base no material que a fábrica realmente pode usar.