Registro de inspeção de recebimento na fábrica
“Digitalize o checklist e a rastreabilidade se resolve.” A promessa circula em blogs de qualidade, em propostas de software e em treinamentos de recebimento. Ela é conveniente e é falsa.
Um formulário preenchido no tablet, com foto anexada e assinatura digital, prova que alguém olhou a carga. Não prova onde aquele material foi parar três meses depois. A distância entre as duas coisas é o que separa uma fábrica que bloqueia um lote específico de outra que precisa parar a linha inteira para descobrir o que aconteceu.
O registro de inspeção de recebimento só protege a produção quando o status do lote decide o saldo que o PCP enxerga. Checklist sem esse vínculo mantém a aparência de controle e deixa a rastreabilidade partida. Fechar essa fresta exige três coisas encadeadas: os campos que transformam a conferência em prova, a decisão de liberar, inspecionar ou bloquear, e o efeito desse status no estoque disponível e no planejamento.
O que o registro prova antes do estoque
Uma carga pode chegar no prazo e ainda assim não estar pronta para entrar na produção. O registro de inspeção mostra o que foi conferido antes de o material se tornar saldo disponível, e liga essa decisão ao lote que o PCP precisa enxergar.
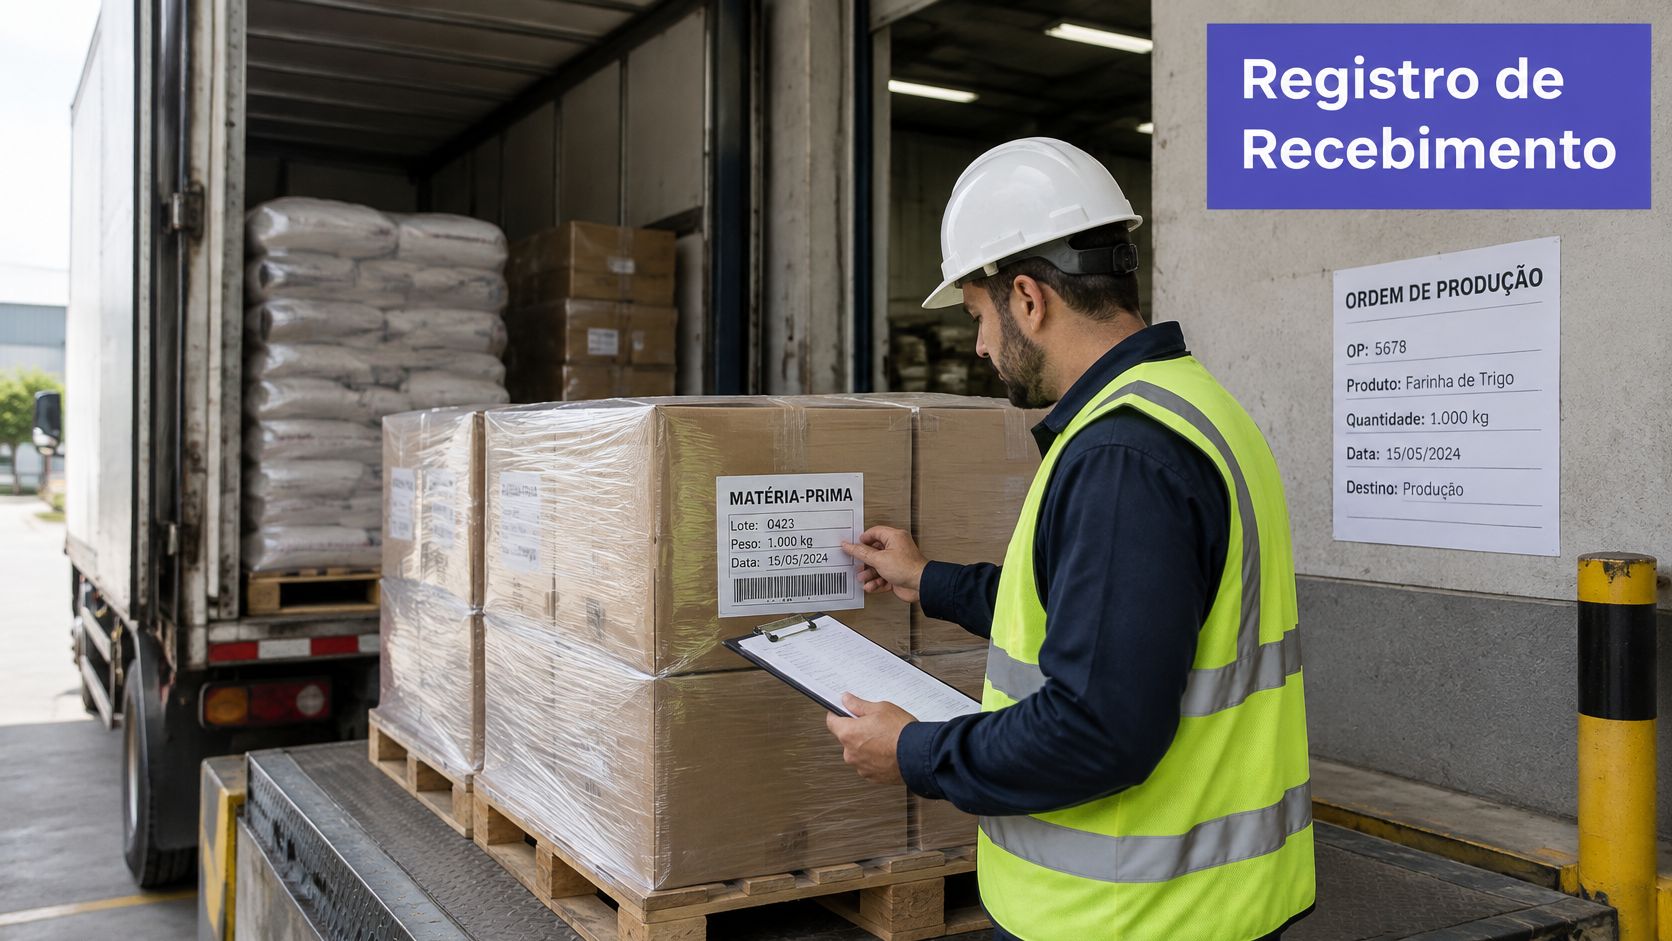
Às 7h40, um caminhão de bobinas encosta na doca. A ordem de produção depende do material, mas a conferência ainda precisa confirmar se o que chegou corresponde ao que a fábrica pode usar. A assinatura na nota encerra a entrega. O registro de inspeção deve provar que foram verificados fornecedor, documento fiscal, lote, embalagem, resultado e destino.
Uma doca funciona como um ponto de controle: cada carga precisa seguir para um lugar definido, não apenas atravessar o portão. Sem essa ligação, o material pode estar fisicamente no pátio, mas sem informação suficiente para identificar sua origem ou seu uso. Se surgir uma reclamação sobre o produto acabado, a fábrica precisa conseguir percorrer o caminho do lote até a entrada da matéria-prima.
Em fábricas moveleiras, alimentícias, de embalagens, têxteis e de usinagem, um lote inadequado pode levar a retrabalho, descarte ou parada da linha. O tipo de problema varia; a necessidade de localizar a matéria-prima e decidir seu destino é a mesma.
Checklist na doca não é rastreabilidade
Um estudo brasileiro sobre uma fábrica de ração sob serviço de inspeção federal descreve a inspeção visual do transporte, a conferência da nota fiscal e a verificação de embalagem, validade e lote, registradas em checklist. Para que essa conferência permita rastrear o material, o controle de estoque também precisa manter a identificação por lote. Caso contrário, uma reclamação posterior pode não indicar qual batelada consumiu aquele insumo.
O registro também precisa estar disponível enquanto uma investigação de qualidade ainda puder exigir a consulta. Defina a guarda dos documentos e dos resultados de inspeção de acordo com o procedimento da fábrica, para que a equipe consiga recuperar a informação quando precisar explicar o destino de um lote.
A evidência deve conectar as etapas da entrada ao uso:
- Ordem de compra e nota fiscal: identificam a entrada e o documento relacionado ao material.
- Lote e endereço no estoque: indicam onde o material está e permitem localizá-lo.
- Consumo na produção: relaciona o lote à ordem de produção ou à batelada em que foi usado.
- Não conformidade e contenção: registram a decisão, a providência tomada e o material retido.
- Recall: ajudam a identificar quais produtos e clientes podem estar relacionados ao lote.
Regra prática: se o registro não permite identificar em qual ordem de produção o lote entrou, ele comprova a entrega, mas não fecha a rastreabilidade.
Digitalizar o checklist, por si só, não conecta a inspeção ao estoque. O status do lote precisa acompanhar o material para que o PCP não considere disponível algo que ainda está em conferência ou bloqueado. Um roteiro para organizar o recebimento de materiais ajuda a estruturar essa etapa sem perder de vista o vínculo entre a carga recebida e seu destino.
Campos mínimos do registro de inspeção
| Campo | O que registrar | Função |
|---|---|---|
| Fornecedor | Nome e identificação de quem entregou | Liga a carga à origem |
| Documento fiscal | Número da nota ou identificação da carga | Prova qual entrada ocorreu |
| Data e hora | Momento exato do recebimento | Ordena a linha do tempo do lote |
| Lote e quantidade | Código do lote e quantidade recebida | Limita bloqueio e recall ao que entrou |
| Embalagem | Condição observada na descarga | Registra dano ou violação de transporte |
| Critérios | Itens conferidos na inspeção | Mostra o que foi de fato verificado |
| Resultado | Aprovado, aprovado com restrição ou reprovado | Define se o material pode ser usado |
| Responsável | Nome de quem decidiu | Dá autoria à liberação ou ao bloqueio |
| Destino | Estoque, quarentena, devolução ou descarte | Fecha o caminho do material |
Esses nove campos não são burocracia. Eles são o elo entre fornecedor, carga, lote e processamento, e é isso que a orientação do MAPA para registro de estabelecimentos de produtos vegetais cobra do estabelecimento: informações e registros capazes de demonstrar a rastreabilidade do lote, da entrada de matéria-prima à expedição do produto final.
A relação causa-efeito é direta. Sem vínculo entre lote recebido e produto fabricado, uma não conformidade posterior obriga bloqueio amplo ou investigação manual. Com rastreabilidade estruturada, o ERP limita o bloqueio ao lote e aos produtos que realmente o usaram.
Por que o resultado admite apenas três saídas
Aprovado, aprovado com restrição ou reprovado. Não existe “ok com observação” solta no rodapé, porque o rodapé não muda o saldo. Cada saída precisa disparar uma consequência no sistema, e o destino é o que fecha o ciclo: estoque liberado, quarentena, devolução ou descarte.
A aprovação só deve ocorrer depois que todos os critérios obrigatórios passaram. E item reprovado precisa de segregação física e sistêmica, para não cair acidentalmente numa ordem de produção por causa de um endereço de estoque compartilhado.
Campos de risco que a indústria alimentícia costuma exigir
Além da tabela, o procedimento deve parametrizar, conforme o risco do insumo: validade, condições de transporte, temperatura quando aplicável, certificado ou laudo, quantidade conferida, plano de amostragem, resultado analítico e ação prevista para o desvio.
Para transformar isso em rotina, vale apoiar o formulário em um plano de inspeção por família de material. O formulário é um só; o que muda de família para família é a profundidade da checagem.
Quando liberar inspecionar ou bloquear
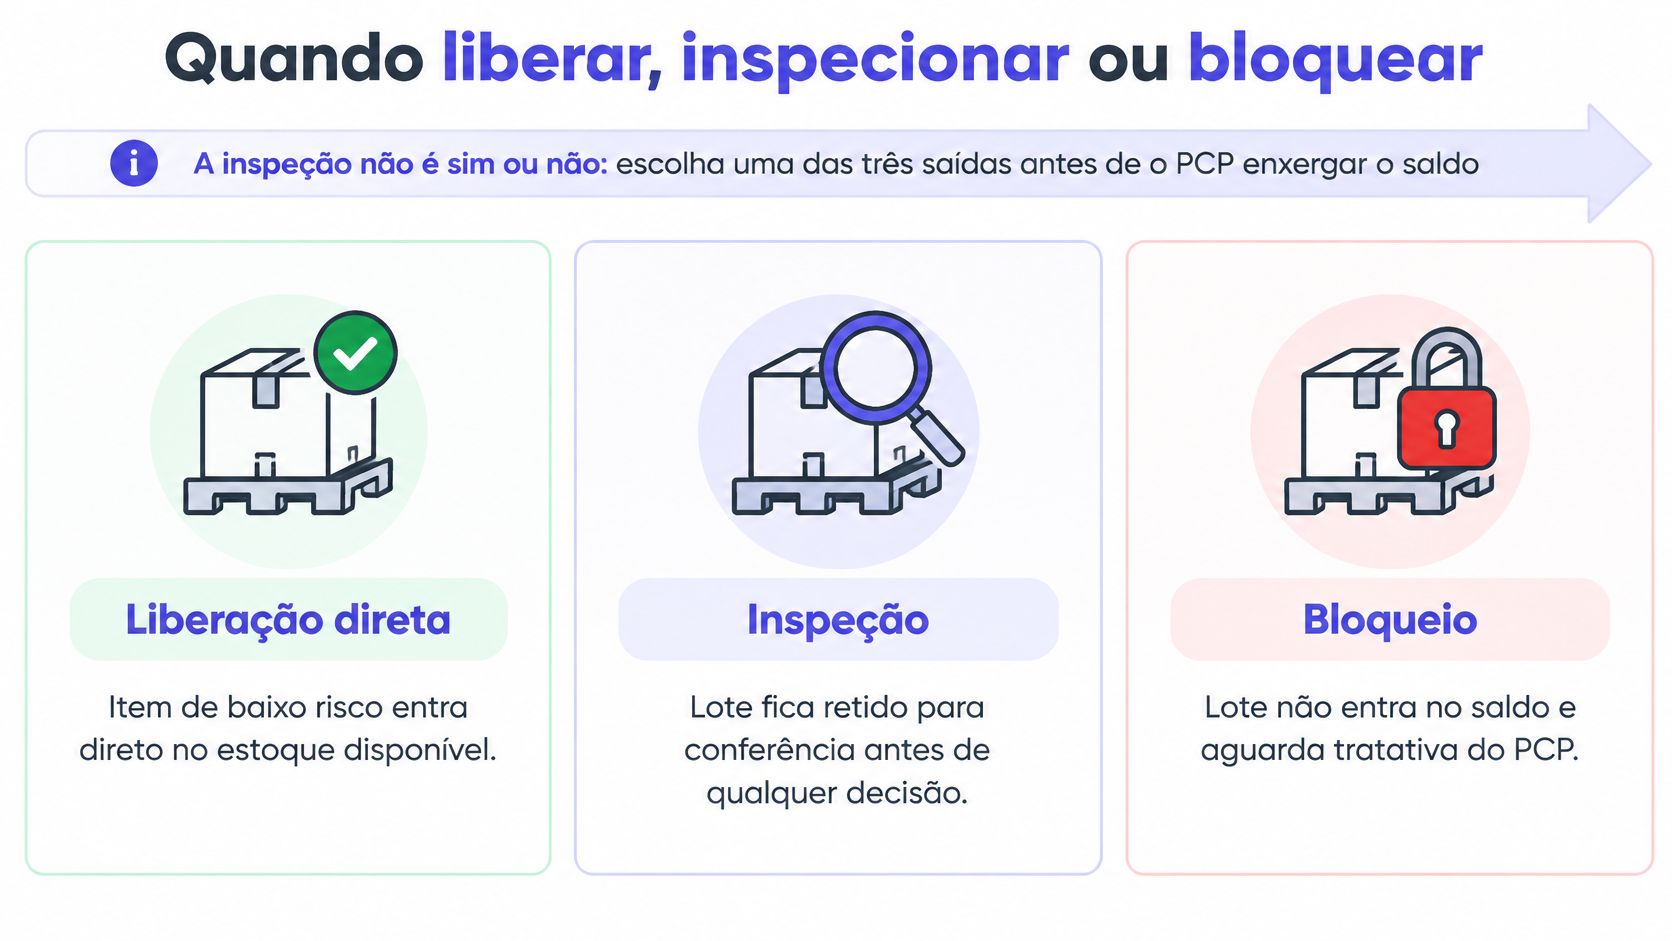
Receber rápido e proteger a produção são objetivos que podem entrar em conflito. A decisão não é apenas aprovar ou reprovar: é definir se o lote pode ser visto pelo PCP como saldo disponível, se precisa de inspeção ou se deve ficar bloqueado.
Na prática, a conferência pode comparar a ordem de compra com os documentos recebidos, verificar avarias e identificar divergências de material, lote ou validade. Também cabe definir quais itens exigem testes e quais critérios permitem a liberação. O tamanho da amostra e a frequência das verificações devem seguir o procedimento estabelecido para cada família de material.
| Situação | Saída | Efeito no PCP |
|---|---|---|
| Baixo risco, fornecedor estável e documentos conferidos | Liberação direta | O saldo entra como disponível |
| Insumo crítico, lote grande ou falha de alto impacto | Inspeção ampliada ou teste | O lote fica bloqueado até o laudo |
| Divergência de nota, avaria, validade ou lote sem rastreio | Bloqueio e análise formal | O PCP não programa ordem com esse saldo |
| Fornecedor confiável, mas transporte ou embalagem em dúvida | Inspeção visual e avaliação adicional | O histórico, sozinho, não libera o lote |
| Aprovado com restrição | Uso condicionado e segregado | Só a quantidade liberada entra no plano |
O histórico do fornecedor não substitui a inspeção
Um fornecedor com bom histórico reduz incertezas, mas não controla o transporte nem elimina o risco de embalagem danificada, validade inadequada ou mudança no processo de fabricação. Por isso, a inspeção deve considerar também a condição do material ao chegar e sua importância para a produção. Uma checagem apenas visual pode deixar passar problemas que exigem análise ou teste.
O custo escondido das duas pontas
Liberar todos os lotes sem conferir acelera o recebimento, mas pode transferir o atraso para a produção. Inspecionar tudo com a mesma profundidade, por outro lado, cria fila e consumo de recursos sem ajustar o esforço ao risco. A escolha deve combinar criticidade do material, desempenho histórico do fornecedor, tamanho do lote e impacto de uma falha no cliente ou no OTIF.
Por exemplo, um insumo crítico, vindo de fornecedor com histórico irregular e recebido em lote grande, pode exigir amostragem definida no procedimento e bloqueio até o laudo. Já um material de baixo risco, de fornecedor estável e com documentos compatíveis com a ordem de compra, pode seguir para liberação direta. Se a amostra não confirma o padrão, o lote permanece fora do saldo disponível enquanto passa por análise formal.
Aprovado com restrição também exige controle: o material deve ficar segregado, e somente a quantidade autorizada pode entrar no plano. Sem essa ligação entre status do lote e saldo que o PCP consulta, o registro informa um resultado, mas não impede que uma ordem consuma material ainda não liberado.
Como o registro corta desperdício e ruptura
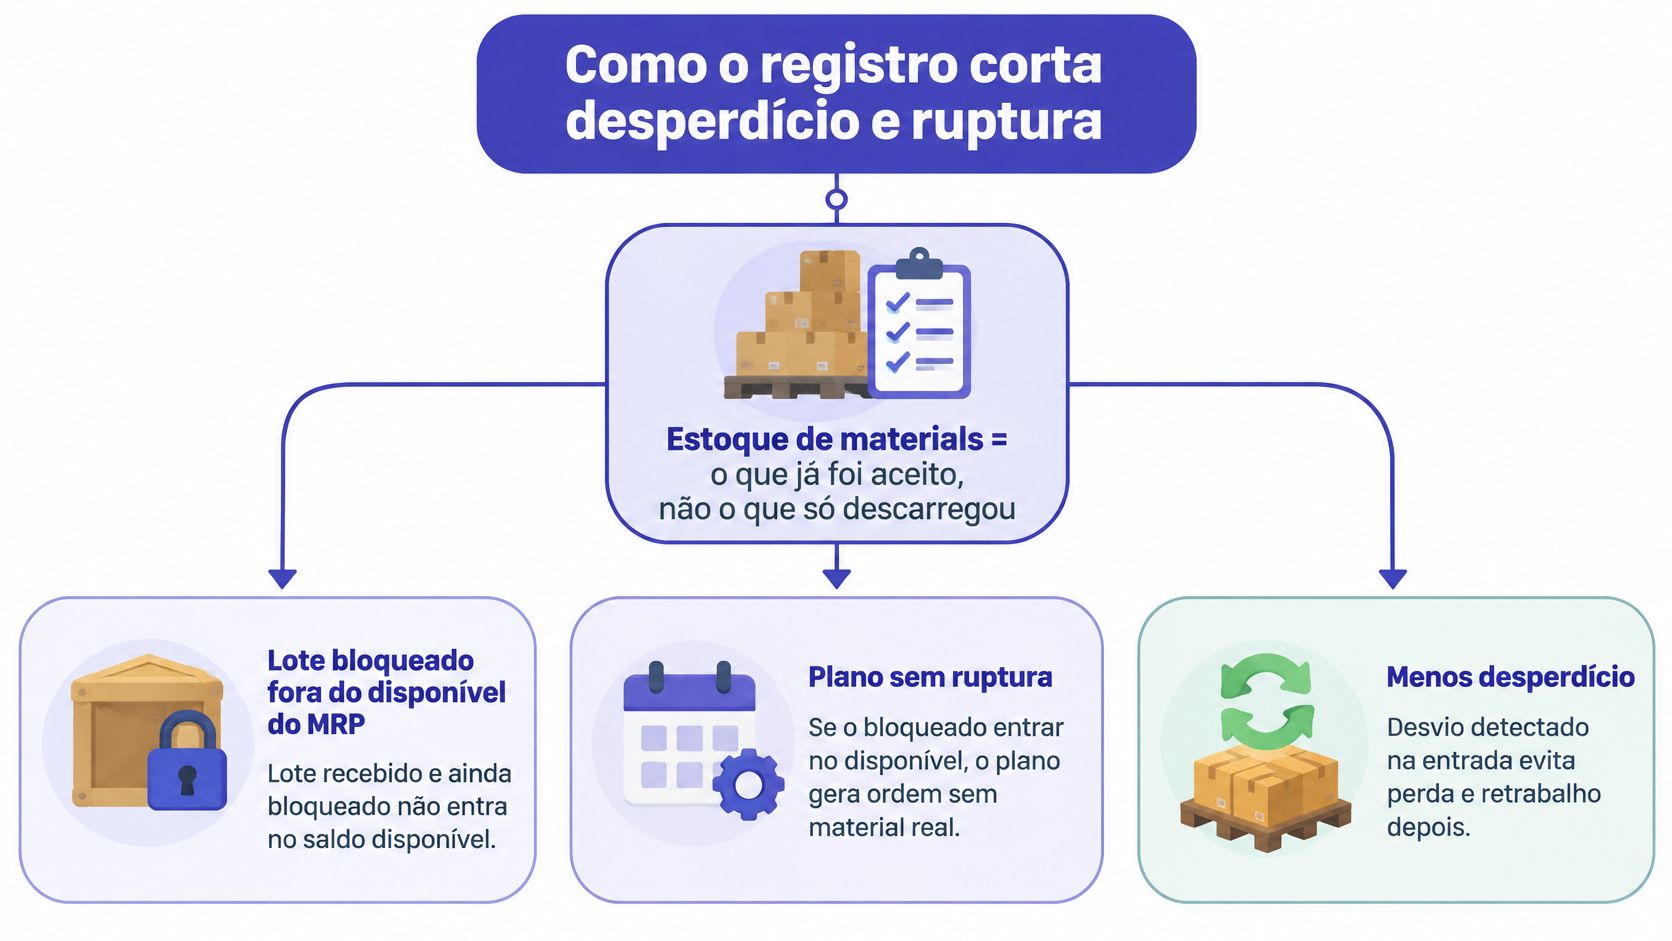
Estoque de materiais é o conjunto do que já foi aceito, não do que apenas descarregou. O caminhão na doca não é estoque. A nota assinada não é estoque. Estoque é o que passou pela inspeção e ganhou status de liberado.
Para indústrias alimentícias e de bebidas, o registro de recebimento é evidência de controle preventivo, não confirmação logística. Documentos oficiais do MAPA associam os registros de entrada à identificação dos fornecedores e à rastreabilidade das cargas, e materiais regulatórios específicos para matérias-primas vegetais exigem manter registros de aceitação e de medidas de controle por período mínimo de 2 anos, conforme o roteiro de controle para matérias-primas vegetais.
O fluxo que sustenta isso é curto: recebimento, inspeção, status, saldo disponível, necessidade líquida, ordem. Quando um lote bloqueado entra no disponível, o MRP calcula necessidade líquida sobre material que não pode ser consumido. O plano gera ordem inviável, a produção descobre a quarentena no dia da montagem e o atraso que era de recebimento vira atraso de entrega.
O semáforo do corredor do almoxarifado
Pense em cada endereço de estoque com um semáforo pendurado.
- Verde: lote aprovado, disponível, pode entrar na próxima ordem.
- Amarelo: aprovado com restrição, apartado e com quantidade limitada ao que foi liberado.
- Vermelho: reprovado ou bloqueado, não é consumido e segue para devolução ou descarte.
O semáforo só funciona se estiver no sistema. Fita zebrada no palete e etiqueta amarela ajudam a impedir o consumo físico, mas não impedem que o planejador programe aquele material por engano.
Este é o tipo de rotina que o registro precisa capturar.
Três perdas que o vínculo evita
Produzir com insumo reprovado. Acontece quando o lote não é segregado no sistema e a ordem consome o primeiro endereço disponível. O custo aparece no cliente.
Bloquear a fábrica inteira por falta de lote. Sem vínculo entre recebimento e consumo, uma suspeita de fornecedor derruba todos os produtos que usam aquele insumo. Com vínculo, cai só o lote afetado.
Comprar de novo o que já está no pátio. Material recebido sem status vira estoque invisível. O comprador não vê saldo, abre pedido urgente e a fábrica paga frete por algo que estava a cinquenta metros do PCP.
Estoque parado sem dono é desperdício. Estoque bloqueado tratado como livre é ruptura anunciada. As duas coisas nascem do mesmo defeito: status de inspeção desconectado do saldo.
Exemplos de recebimento em fábricas reais
A teoria fica abstrata até aparecer um caso concreto. Três cenas mostram como a mesma decisão muda de gravidade conforme o setor.
Alimento com laudo pendente
Chega um lote de ingrediente e o certificado do fornecedor não veio no pacote de documentos. A conferência está correta, a embalagem está íntegra, o lote está identificado. Falta o laudo. A decisão é quarentena, e o efeito é imediato: o PCP não programa aquele lote, mas a ordem do dia usa outro lote já aprovado do mesmo insumo. A linha não para, e o bloqueio atinge um palete em vez de um turno inteiro.
Chapa avariada no moveleiro
Uma chapa chega com cantos amassados e a contagem divergente da ordem de compra. Sem registro, o conferente aceita para não atrasar o lote seguinte e a divergência aparece no corte, como perda de rendimento. Com registro, a chapa não entra no saldo do plano mestre, a reposição é aberta no mesmo dia e a produção não descobre a falta no meio do roteiro. O mesmo raciocínio vale para um blank de usinagem com dimensão fora do especificado: o correto é medir na doca, não na primeira peça.
Bobina sem identificação no têxtil e na embalagem
Um rolo de tecido ou uma bobina de filme chega sem etiqueta legível de lote. Tecnicamente o material pode estar perfeito. Mesmo assim, ele recebe bloqueio até a reidentificação, porque misturar fornecedores no mesmo endereço de estoque apaga a possibilidade de recall. Quando o cliente reclama de uma partida com defeito, o lote volta ao endereço errado e a investigação para.
Em todas as cenas o desfecho é o mesmo tipo de economia: descarte localizado em vez de bloqueio da fábrica, troca de lote em vez de atraso de OTIF, devolução documentada em vez de consumo acidental. O formulário é idêntico nos três setores. O que muda é o risco do insumo e, por consequência, a profundidade da inspeção.
Como fazer o registro valer no PCP
A rotina que fecha o ciclo cabe em cinco passos, sem reabrir a discussão sobre campos ou critérios.
- Padronize o formulário. Nove campos, três saídas possíveis. Um modelo único para todas as famílias de material, com anexo de critérios por família.
- Defina as regras por família. O que libera direto, o que exige teste e o que bloqueia, escrito antes de o caminhão chegar. Regra definida na hora da doca é opinião.
- Segregue fisicamente e no sistema. Nada de aprovado com restrição dividindo endereço com aprovado. E nenhum apontamento permitido nesse saldo.
- Só então libere o saldo. O lote aprovado alimenta necessidade e ordem de produção. Antes disso, ele não existe para o MRP.
- Guarde pelo prazo do seu setor. Dois anos é o piso para matérias-primas vegetais; prazos maiores valem quando o cliente, o contrato ou o risco de recall exigem.
O sinal de que a rotina funcionou é simples de testar. Uma não conformidade aparece, e você localiza o lote, as ordens que o consumiram e o responsável pela decisão, sem parar a fábrica inteira.
Teste em cinco minutos: peça ao PCP um lote que está em quarentena. Se o plano ainda o trata como disponível, o registro não está valendo nada.
Para a indústria pequena e média que ainda faz isso em planilha, o passo seguinte é um ERP com módulo de PCP integrado, em que a inspeção mude o saldo de verdade. No Sensio, o sistema atualiza automaticamente baixas de matéria-prima, entradas de produto acabado e quantidades comprometidas, com rastreio de lote e série. Quando a conferência vira status e o status vira saldo, a pergunta deixa de ser “quem conferiu a carga” e passa a ser “o que posso produzir com segurança hoje”.
Registro de inspeção de recebimento bem feito não é aquele com o formulário mais completo, e sim aquele em que o status do lote decide o que entra no plano. O Sensio conecta recebimento, estoque por lote e PCP no mesmo ERP, de modo que um lote bloqueado deixe de aparecer como saldo disponível. Vale abrir a sua última nonconformidade de matéria-prima e verificar, na prática, quantos minutos você levaria para chegar de volta ao fornecedor, ao lote e às ordens que o usaram. Se a resposta passar de alguns cliques, converse com a gente.


