Adicionar mais itens ao checklist não torna um plano de inspeção melhor. Pode apenas aumentar o tempo de preenchimento enquanto a mesma falha continua sem responsável, sem prazo e sem correção. O que funciona na fábrica é conectar evidência, criticidade, prazo e ação executável.
Também não faz sentido inspecionar tudo com o mesmo rigor. Uma função de segurança, um rolamento e uma característica estética do produto exigem decisões diferentes. Para o PCP, a pergunta decisiva é prática: o resultado da inspeção muda a disponibilidade do equipamento, a liberação do lote ou a sequência de produção?
Índice
- Quais campos todo plano de inspeção precisa ter
- Como montar o plano de inspeção em seis passos
- Funções de segurança e periodicidade por tipo de ativo
- Como priorizar não conformidades com a matriz GUT
- Quando inspecionar 100% e quando amostrar
- Como ligar o plano ao PCP, à capacidade e ao plano mestre
- Confirme o plano antes da próxima auditoria
Quais campos todo plano de inspeção precisa ter
O plano de inspeção é o documento que define o que verificar, como verificar, com que frequência, quem executa e qual resultado é aceitável. Ele funciona como uma carteira de vacinação: sem data, identificação e resultado, a equipe não consegue demonstrar com segurança o que foi feito.
Plano e checklist não são sinônimos. O plano estabelece métodos, critérios e consequências. O checklist é a folha de execução, impressa ou digital, que traduz essas definições para quem realiza a tarefa.
Campos essenciais para uma execução rastreável
Os campos abaixo são necessários para organizar o controle operacional. Isso não significa que todos tenham, isoladamente, o mesmo enquadramento como exigência legal.
| Campo | O que registrar | Exemplo em uma prensa |
|---|---|---|
| Ativo | Identificação, categoria, localização e linha produtiva | Prensa hidráulica identificada no cadastro, localizada na linha de conformação |
| Item a verificar | Componente ou função a ser testada | Parada de emergência e proteção do ponto de prensagem |
| Método | Técnica usada na verificação | Teste funcional conforme procedimento seguro, sem exposição ao movimento perigoso |
| Frequência | Periodicidade definida pelo fabricante, requisitos aplicáveis e avaliação de risco | Verificação antes do turno quando prevista no procedimento aprovado |
| Responsável | Competência e autorização compatíveis com a tarefa | Mecânico qualificado e autorizado para o procedimento |
| Critério de aprovação | Condição objetiva que define aceitação | Interrupção do movimento perigoso conforme projeto, sem reinício indevido |
| Registro | Data, resultado, evidência e identificação do executor | Ficha assinada ou ordem de serviço no sistema |
| Tratamento de não conformidade | Contenção, ação corretiva, prazo e condição de liberação | Bloqueio da máquina, ordem corretiva e liberação após teste documentado |
Na prensa, identificar apenas o setor não basta: manutenção e produção precisam reconhecer o mesmo equipamento. Da mesma forma, escrever “verificar proteção” deixa margem para interpretações; indicar a proteção, o teste e a resposta esperada permite uma decisão consistente entre turnos.
Registro de manutenção e verificação do operador
No enquadramento da NR-12, o registro de manutenção deve permitir identificar a intervenção, sua data e o serviço executado, além das demais informações aplicáveis. Para itens de segurança, o planejamento também precisa distinguir o cronograma preventivo das técnicas e dos meios de supervisão da manutenção preditiva.
A inspeção rotineira feita pelo operador tem tratamento específico: seu registro formal não é obrigatório pela norma, embora a empresa possa adotá-lo como controle operacional. Essa exceção não deve ser usada para dispensar registros de manutenção ou transformar qualquer intervenção em simples verificação de rotina.
Regra de preenchimento: quando um campo não se aplica, registre a justificativa. Campo vazio não informa se houve análise, esquecimento ou execução incompleta.
Como montar o plano de inspeção em seis passos
Comece pelo equipamento e pelo risco, não pelo modelo de formulário. Escolher primeiro o checklist costuma levar à cópia de tarefas que não identificam os mecanismos de falha relevantes.
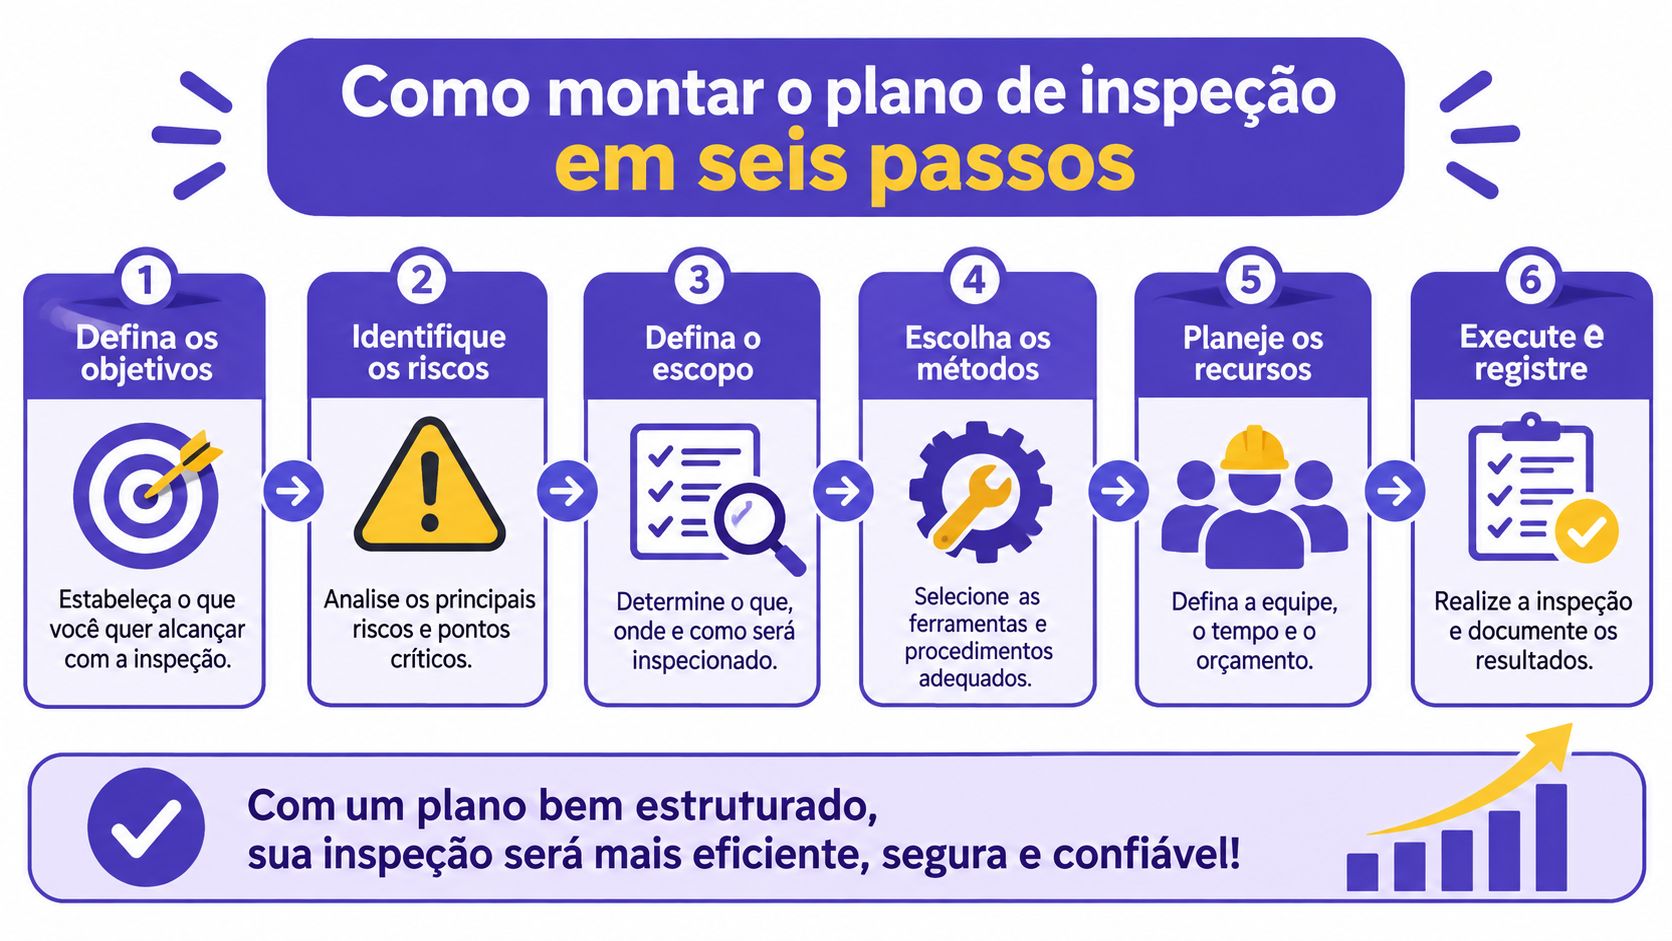
Cadastre o ativo nas condições reais de operação. Registre identificação, categoria, produto ou fluido, pressão e temperatura quando aplicáveis, além do histórico de falhas. O erro comum é copiar a ficha de uma máquina semelhante sem conferir a instalação e o uso efetivo.
Identifique os mecanismos de deterioração. Corrosão, erosão, fadiga, trincas, desgaste e folga pedem verificações distintas. Relacione o mecanismo à região vulnerável: uma lista genérica de componentes não informa onde procurar o defeito.
Escolha um método capaz de encontrar a falha. Inspeção visual pode revelar vazamento externo, mas não substitui medição de espessura para avaliar perda de parede. Ensaios não destrutivos, testes funcionais e testes de pressão exigem seleção técnica e procedimentos compatíveis com o equipamento.
Estabeleça aceitação e frequência. Troque avaliações subjetivas por limites do projeto, tolerâncias do desenho ou condições observáveis. “Bom estado” permite interpretações diferentes; uma condição verificável sustenta aprovação ou rejeição.
Atribua responsabilidade técnica e execução. Separe quem define o exame de quem o realiza. Nos equipamentos abrangidos pela NR-13 publicada pelo Ministério do Trabalho e Emprego, os exames e testes devem ter respaldo do Profissional Legalmente Habilitado, considerando códigos e normas aplicáveis; o texto estabelece elaboração dos relatórios em até 60 dias, podendo chegar a 90 dias em parada geral de manutenção.
Defina evidências e encaminhamento dos desvios. Determine onde anexar medições, imagens, relatórios e identificação dos instrumentos. Inclua o responsável pela disposição da anomalia e revise o plano após falha, alteração de processo ou mudança relevante nas condições operacionais.
Como testar se o procedimento está pronto
Peça a um executor competente e autorizado, que não participou da redação, para interpretar o procedimento. Ele deve conseguir identificar preparação, instrumento, sequência, aceitação e encaminhamento sem recorrer ao conhecimento informal de outro turno.
Se surgirem dúvidas sobre onde medir ou quem libera o equipamento, ajuste o documento antes de colocá-lo em uso. Padronizar não é escrever mais, é eliminar ambiguidades que mudam a decisão.
Funções de segurança e periodicidade por tipo de ativo
Em máquinas produtivas, a função de segurança vem antes do componente sujeito a desgaste. Uma prensa pode estar sem vazamentos e com boa repetibilidade dimensional, mas continuar imprópria para operação se permitir acesso ao movimento perigoso.
A NR-12 do Ministério do Trabalho e Emprego estabelece requisitos para manutenção e seus registros, dispensa o registro das inspeções rotineiras do operador e exige, conforme o risco, documentação técnica dos sistemas de segurança em português, elaborada por profissional legalmente habilitado. As intervenções devem respeitar os procedimentos aplicáveis, a competência e a autorização dos trabalhadores, incluindo o controle das fontes de energia.
O que verificar na prensa
- Parada de emergência: confirmar a interrupção do movimento perigoso conforme o projeto e a prevenção de reinício indevido.
- Intertravamento: verificar se a abertura da proteção impede a condição perigosa prevista na arquitetura de segurança.
- Sensores, cortina de luz e relés: executar os testes definidos no procedimento, sem improvisar acesso à zona de risco.
- Proteções físicas: verificar integridade, fixação e condições que facilitem burla ou acesso indevido.
O procedimento precisa diferenciar teste funcional controlado de manutenção com exposição a energias perigosas. Acionar a parada de emergência não substitui isolamento, bloqueio, dissipação e verificação das energias quando essas medidas forem necessárias à intervenção.
Uma inspeção de segurança deve verificar a resposta prevista no projeto, não apenas confirmar que o dispositivo existe. Botão instalado, sensor aceso e proteção presente não comprovam, sozinhos, o funcionamento da proteção.
A frequência acompanha o risco, não o nome do ativo
Uma correia transportadora não recebe automaticamente periodicidade menos restritiva que uma prensa. Pontos de esmagamento, acesso à transmissão e exposição durante limpeza podem justificar controles rigorosos; uma parada sem consequência perigosa é outra situação.
Use severidade do dano, frequência de exposição e possibilidade de evitar a lesão para orientar a análise. Combine isso com instruções do fabricante, condições ambientais, intensidade de uso e requisitos aplicáveis, sem criar uma frequência universal por família de máquina.
Falha em função de segurança não entra na fila comum de conveniência produtiva.
Ao detectar essa falha, interrompa a utilização, controle as energias conforme o procedimento, identifique a indisponibilidade e abra a ordem corretiva. A liberação exige correção, avaliação técnica e teste documentado, não apenas a confirmação de que a máquina voltou a produzir.
Como priorizar não conformidades com a matriz GUT
Mais itens no checklist não resolvem uma fila de anomalias sem decisão. Se a equipe registra o defeito e ninguém define contenção, responsável e prazo, o formulário vira arquivo de pendências.
Um estudo aplicado a uma indústria de moagem de trigo, publicado nos anais do SIBRAGEC, utilizou checklists para identificar fissuras, infiltrações e desgastes e priorizou as anomalias pela matriz GUT, Gravidade, Urgência e Tendência. A aplicação útil é transformar o achado em sequência de intervenção, sem confundir classificação administrativa com autorização para continuar operando.
Exemplo de priorização GUT de não conformidades
No cenário hipotético abaixo, a equipe utiliza notas de um a cinco e multiplica os fatores. As pontuações são ilustrativas, não limites técnicos ou resultados do estudo citado.
| Não conformidade | G | U | T | GUT | Ação |
|---|---|---|---|---|---|
| Fissura em tubulação de vapor | 5 | 5 | 4 | 100 | Isolar imediatamente e corrigir antes de qualquer retomada |
| Desgaste de correia transportadora | 4 | 3 | 3 | 36 | Programar troca na próxima parada, se houver condição técnica para aguardar |
| Ruído anormal em rolamento | 3 | 4 | 2 | 24 | Medir vibração e monitorar em intervalo definido pela avaliação técnica |
| Infiltração na cobertura do galpão | 3 | 2 | 3 | 18 | Incluir na manutenção predial e conter exposição de produtos e instalações |
A fissura na tubulação de vapor vem antes do desgaste de correia pela possibilidade de perda de contenção e dano grave. Mesmo assim, o produto GUT não substitui critérios de parada: uma anomalia incompatível com operação segura exige contenção, qualquer que seja sua pontuação.
Para aprofundar a organização das prioridades operacionais, utilize também o conteúdo em vídeo.
Prazo precisa ter condição de acompanhamento
Uma não conformidade monitorável deve ter limite de evolução, método de acompanhamento e gatilho de intervenção. “Aguardar próxima parada” não é prazo suficiente se ninguém verificou quando ela ocorrerá ou se o equipamento pode chegar até lá.
A mesma infiltração muda de prioridade quando atinge painel elétrico, embalagem exposta ou área de alimento. Por isso, descreva a consequência concreta, não apenas o nome do defeito.
Para avaliar o plano, acompanhe reincidência, tempo entre detecção e contenção, pendências críticas, custo da não qualidade e efeito sobre entregas completas no prazo, o OTIF. Contar somente inspeções concluídas pode mostrar cumprimento de agenda enquanto a fábrica repete as mesmas falhas.
Quando inspecionar 100% e quando amostrar
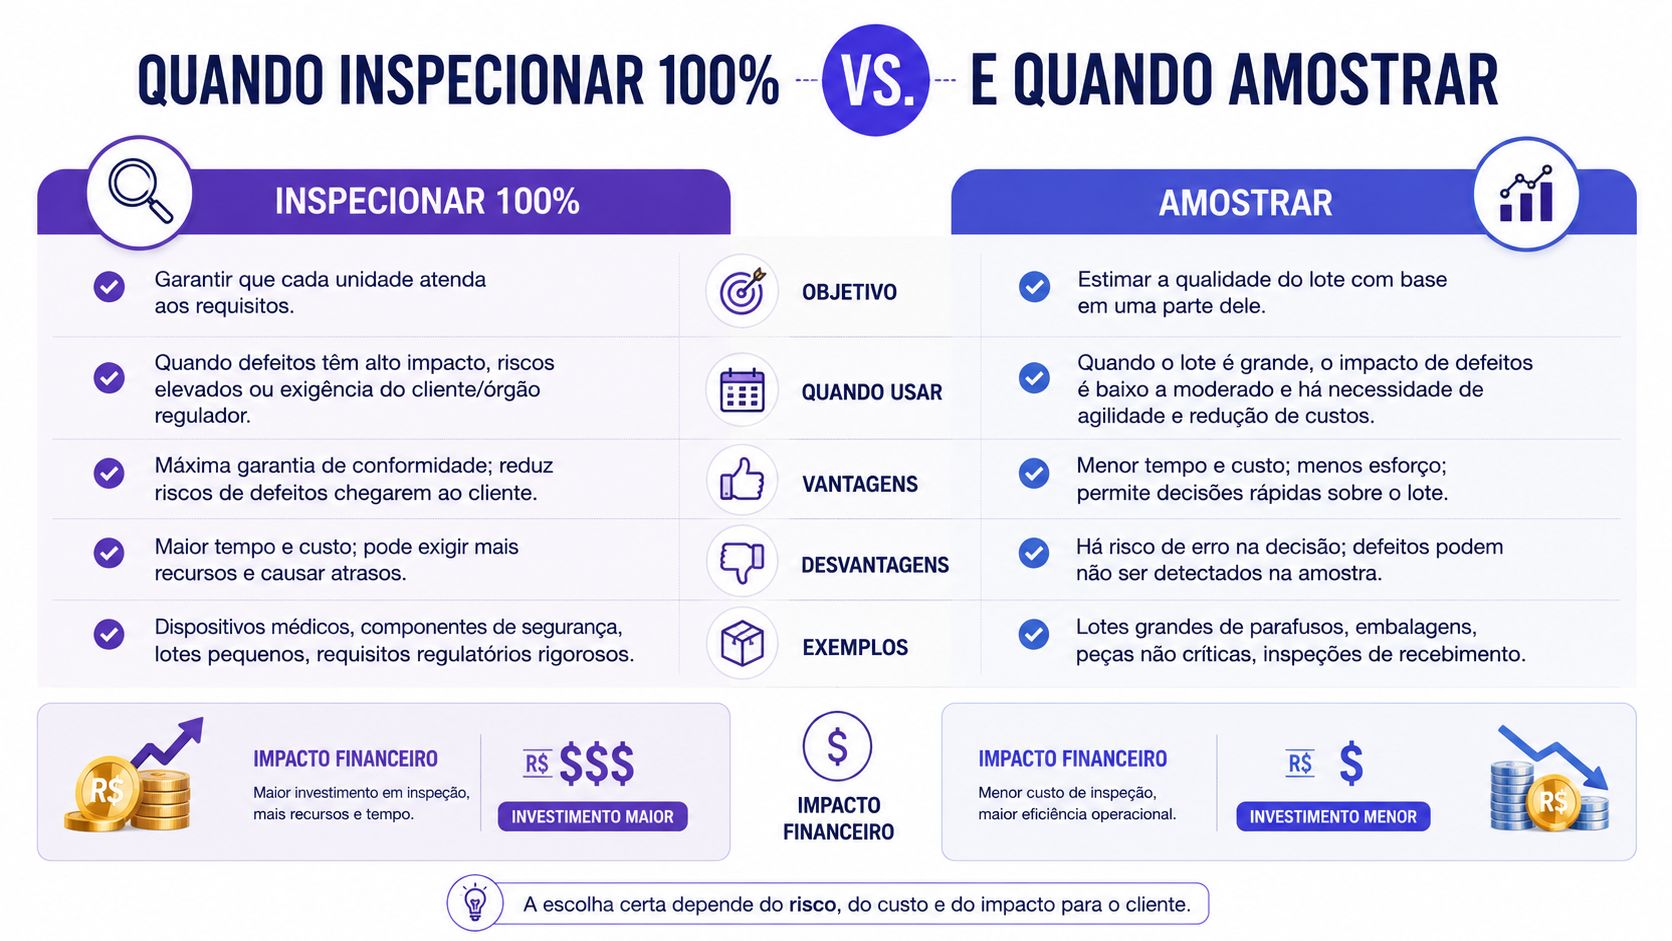
Inspeção total consome capacidade; amostragem aceita um risco que precisa ser definido. A decisão deve considerar a consequência da falha, a característica examinada, o tamanho do lote e a estabilidade do processo.
Um estudo publicado na revista Produto & Produção sobre cinco indústrias metalmecânicas identifica inspeções totais, por amostragem e mistas na prática, destacando também a influência do tamanho do lote e do perfil da empresa. Para características cuja falha inviabiliza o uso, a inspeção total merece prioridade, mas não dispensa método de medição confiável.
Regime de inspeção conforme a situação do lote
As recomendações abaixo são pontos de partida para definir o plano, sujeitos aos requisitos técnicos, contratuais e de segurança do produto.
| Situação | Regime recomendado | Exemplo em usinagem |
|---|---|---|
| Dimensão funcional crítica, em qualquer lote | Inspeção 100% | Diâmetro de encaixe de eixo usinado |
| Lote pequeno em que qualquer defeito inviabiliza o uso | Inspeção 100% | Peças de lote curto para montagem de bomba |
| Atributo estável com histórico do fornecedor sem falhas | Amostragem por atributos, com plano definido | Aparência superficial de peças repetitivas, comparada a padrão aprovado |
| Após reclamação ou desvio em inspeção anterior | Inspeção reforçada até nova evidência | Lote com rebarba acima do limite anterior |
| Troca de fornecedor, preparação nova ou matéria-prima alterada | Recalcular o risco e registrar o motivo | Troca de liga de aço em tornearia |
| Processo sem capacidade comprovada | Inspeção 100% da característica afetada | Furação com variação de diâmetro entre turnos |
A mesma peça pode receber regimes diferentes. O diâmetro funcional pode exigir medição individual, enquanto uma condição visual estável pode ser avaliada por amostragem; rugosidade especificada, por sua vez, pede método e instrumento compatíveis, não apenas avaliação visual.
Onde a economia deixa de compensar
Inspecionar cada unidade não garante ausência de defeitos. Instrumento inadequado, erro de posicionamento e critério ambíguo podem produzir aprovação incorreta mesmo na inspeção total.
Na amostragem, retirar algumas peças por conveniência não constitui um plano. Defina seleção, tamanho da amostra, aceitação, rejeição e tratamento do lote, evitando escolher apenas unidades de fácil acesso.
Decisão econômica: compare o esforço de medição com o custo de deixar passar a falha, incluindo montagem, retrabalho, segregação e entrega.
A inspeção de recebimento também deve responder ao histórico do fornecedor e às mudanças no fornecimento. Após reclamação, nova preparação de máquina, fornecedor novo ou alteração de matéria-prima, registre o motivo da mudança de regime e reavalie o risco antes de reduzir controles.
Como ligar o plano ao PCP, à capacidade e ao plano mestre
Considere um forno cuja inspeção necessária à liberação operacional está vencida. Se o PCP enxerga apenas o calendário de produção, pode liberar uma ordem e descobrir a restrição depois que materiais e equipe já foram mobilizados.
O problema não é somente documental. A fábrica compromete uma data com base em capacidade que não está efetivamente disponível, depois tenta recuperar o atraso com remanejamento, horas extras ou mudança de sequência.
Desconte a indisponibilidade antes de prometer capacidade
O cálculo deve partir das horas disponíveis no calendário do ativo e descontar as janelas que realmente impedem sua utilização. Inclua preparação segura, inspeção, intervenção prevista e testes de retorno, sem somar duas vezes atividades que ocorrem simultaneamente.
Capacidade utilizável = horas disponíveis no período menos indisponibilidades planejadas sem sobreposição.
Compare esse saldo com a carga do plano mestre. Se houver déficit, ajuste sequência, recursos alternativos ou prazo antes da liberação, em vez de manter uma programação inexequível no quadro.
- Janelas de menor carga: reserve períodos em que a retirada do ativo prejudique menos o fluxo.
- Paradas coordenadas: alinhe inspeção e manutenção quando houver compatibilidade técnica, sem ultrapassar vencimentos.
- Recursos de apoio: confirme disponibilidade de inspetor, instrumentos, peças e equipe de liberação.
- Retomada planejada: considere limpeza, aquecimento, preparação e validação quando fizerem parte do retorno produtivo.
O resultado precisa alterar a programação
Uma ordem vinculada a equipamento indisponível deve permanecer condicionada à liberação. Se existir recurso alternativo, confirme compatibilidade de ferramental, roteiro, capacidade e qualidade antes de transferir a carga.
Relacione a inspeção ao ativo, à linha e, quando pertinente, aos lotes potencialmente afetados. Acrescente causa identificada, duração da indisponibilidade, peças consumidas e custo da intervenção para orientar compras e reposição.
Um sistema integrado pode organizar vencimentos, ordens e pendências, mas o bloqueio operacional precisa estar definido e validado no fluxo. Não presuma que cadastrar uma data impedirá automaticamente a emissão de uma ordem ou a partida física da máquina.
A inspeção só entra de verdade no planejamento quando a restrição aparece antes de o PCP comprometer a capacidade.
Na automação, priorize a passagem de informação entre detecção, contenção, correção e liberação. O ganho que interessa é cumprir a programação com recursos efetivamente disponíveis, não aumentar o volume de formulários encerrados.
Confirme o plano antes da próxima auditoria
Reserve uma tarde para confrontar o documento com a execução. Escolha ativos relevantes, consulte registros recentes e acompanhe uma pendência até a decisão de liberação, sem limitar a conferência à existência de arquivos.
Verificações para fazer com manutenção e produção
- Competência e aceitação: cada tarefa tem responsável compatível e condição objetiva para aprovar ou rejeitar?
- Evidência rastreável: os registros identificam data, executor, resultado e equipamento, permitindo recuperar o que foi feito?
- Pendências controladas: as anomalias têm contenção, prioridade, responsável e prazo, com parada imediata quando necessária?
- Regime justificado: a escolha entre inspeção total e amostragem foi revista após mudanças e desvios?
- Capacidade coerente: o plano mestre comporta as inspeções previstas para o próximo trimestre e os recursos necessários à execução?
Uma resposta negativa indica uma pendência concreta a resolver antes da auditoria. Classifique-a pela consequência operacional e não tente compensar a lacuna apenas adicionando assinaturas ao formulário.
Valide o fluxo, não apenas a tela
Na Sensio, o PCP visual reúne ordens, roteiros, capacidade e etapas de produção no mesmo fluxo. O sistema também atualiza baixas de matéria-prima, entradas de produto acabado e quantidades comprometidas, com rastreio de lote e série; antes da contratação, é possível acessar uma base de teste e validar a experiência do produto.
Use a validação para conferir como a equipe consulta restrições e acompanha decisões no trabalho diário. Nas próximas duas semanas, reúna manutenção e produção, revise o plano e registre cada pendência encontrada com responsável, prazo e evidência esperada para encerramento.
A Sensio oferece um ERP industrial que conecta PCP, produção, estoque e compras, ajudando a planejar com informações da operação no mesmo fluxo. Visite a Sensio e solicite acesso à base de teste para avaliar sua rotina de ordens, capacidade e rastreabilidade antes de contratar.