Gestão de estoque just in time: guia prático para 2026
Reduzir estoque ao mínimo e deixar o fornecedor carregar o problema. Essa é, provavelmente, a recomendação mais repetida sobre gestão de estoque just in time, e ela cabe inteira num slide. Também é a origem de boa parte das linhas paradas que aparecem no terceiro mês de implantação.
O just in time não é uma meta de estoque baixo. É uma lógica de decisão: comprar e produzir conforme o consumo real, com informação confiável circulando entre vendas, PCP, compras e recebimento. Quem trata o assunto como campanha de redução descobre rápido que existe outra ponta. O capital que sai do almoxarifado reaparece como frete emergencial, hora extra e pedido entregue fora do prazo.
O que segue é a explicação que eu daria a um colega de fábrica antes de mexer em qualquer parâmetro de cobertura: o que o método é, como o fluxo puxado funciona no chão de fábrica, onde ele quebra e como decidir item por item.
O que é gestão de estoque just in time
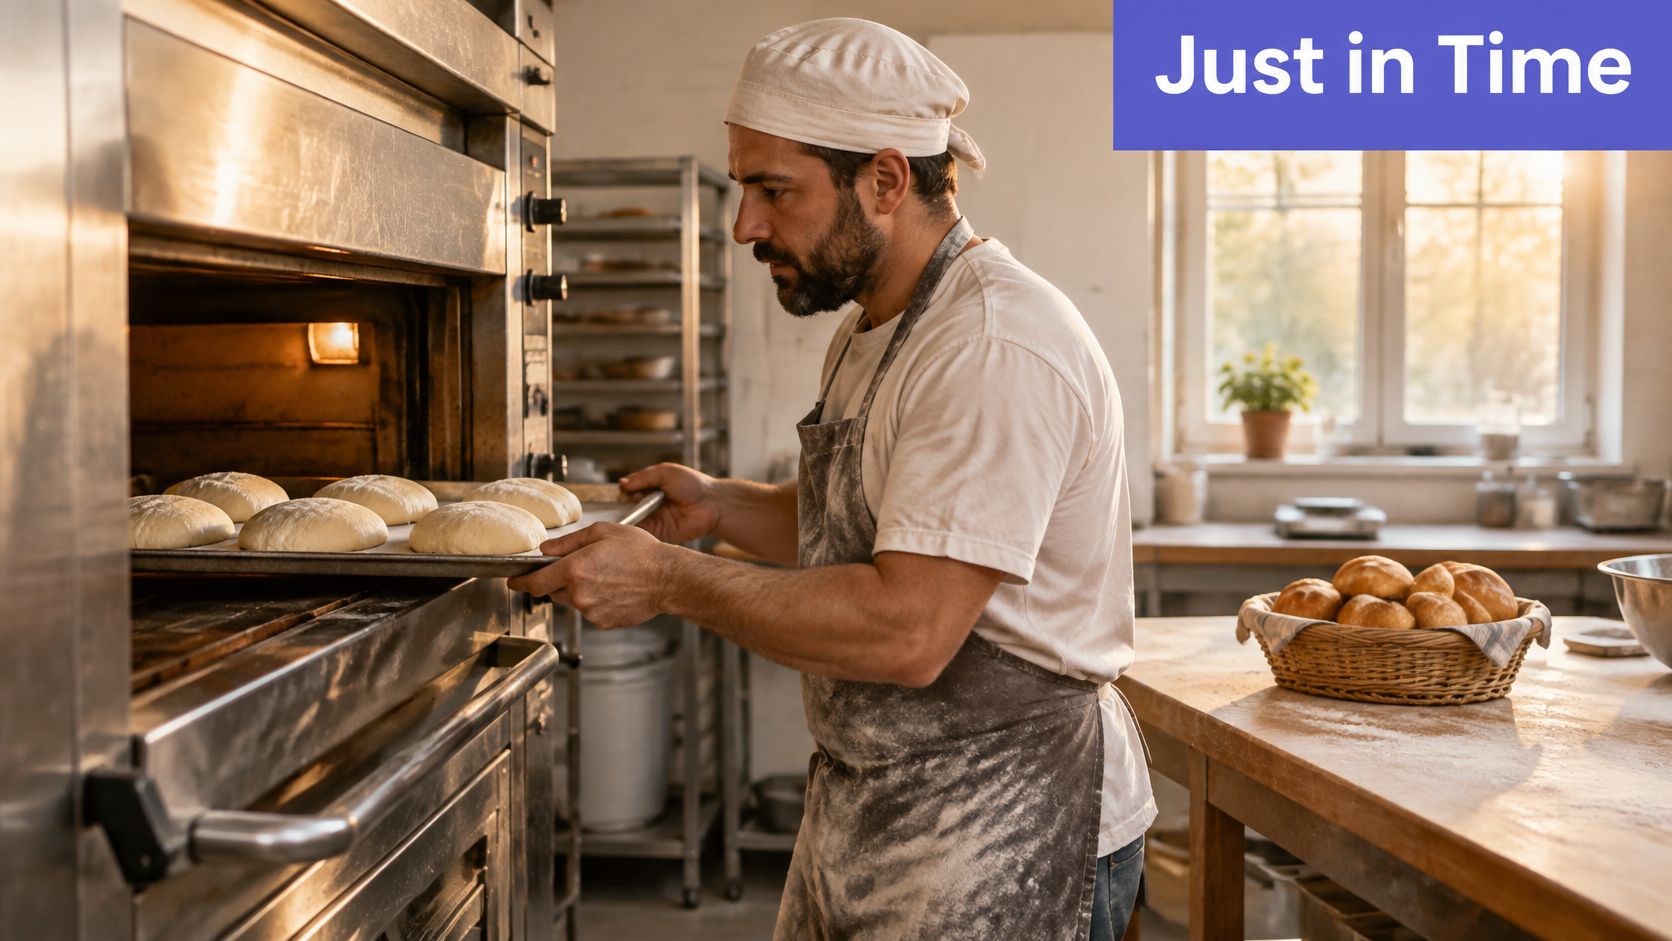
Pense numa padaria de bairro que assa conforme a fila do dia, em vez de encher a vitrine de manhã e torcer para vender tudo até a noite. O forno trabalha em ciclos curtos, a massa é preparada na quantidade que os pedidos pedem e o que sobra de uma fornada vira informação para a próxima. O just in time funciona assim na indústria: a matéria-prima chega perto do momento em que será usada e a produção só começa quando existe demanda confirmada, não quando o pallet cabe no canto do almoxarifado.
O método nasceu no Sistema Toyota de Produção, com o objetivo declarado de eliminar desperdício, e trata o estoque como sinal de problema, não como proteção. Um lote parado na frente de uma célula indica desalinhamento em algum lugar: lote de compra grande demais, prazo de fornecedor instável, roteiro mal balanceado ou previsão desatualizada. Baixar o nível de estoque serve para revelar esse desalinhamento enquanto ele ainda é barato de corrigir.
A cena da padaria mostra a diferença de lógica entre as duas abordagens:
O que o just in time não é
JIT não é estoque zero. Esse é o equívoco que mais atrapalha a implantação. O objetivo é ter estoque no nível certo, no lugar certo e no momento certo, o que inclui reservas para itens cuja falta para a linha. Perseguir zero sem mudar prazo, lote e confiabilidade de entrega apenas transfere o risco para o operador da máquina, que descobre a falta exatamente quando precisa do material.
| Critério | Just in time | Estoque tradicional |
|---|---|---|
| Momento da compra ou produção | Após o pedido ou sinal de consumo | Antecipado, com base em previsão |
| Nível de estoque | Baixo, com reposição frequente | Alto, como proteção contra incertezas |
| Tamanho dos lotes | Pequenos e frequentes | Grandes, para ganhar escala |
| Dependência de fornecedores | Alta, exige entregas confiáveis | Menor, o estoque absorve atrasos |
| Custo de armazenagem | Baixo | Alto |
| Risco principal | Ruptura se algo falhar na cadeia | Obsolescência e capital parado |
Leia a tabela pela última linha. A diferença entre os dois modelos não é só de quantidade, é de qual risco a empresa aceita carregar. O estoque tradicional compra tranquilidade com capital e paga em obsolescência. O just in time troca esse custo por exposição a falhas de cadeia.
No Brasil, a base estatística oficial já trata controle físico como assunto relevante: a Pesquisa de Estoques do IBGE acompanha estoques de produtos agrícolas armazenáveis em estabelecimentos com capacidade útil total igual ou superior a 2.000 m³ ou 1.200 toneladas, incluindo unidades de comércio, indústria, armazenagem e produção agropecuária. O levantamento não mede adoção de JIT na manufatura, mas a abrangência dele reforça um ponto: reduzir estoque não elimina rastreabilidade, localização e capacidade de armazenagem. A escolha entre os dois modelos depende do custo de cada falta e da estabilidade da demanda, que é o que a política de estoque de segurança resolve item por item.
Como o fluxo puxado funciona na prática
O fluxo puxado começa no cliente, não na previsão do almoxarifado. A ordem de trabalho abaixo é a mesma sequência que aparece no dia a dia de uma fábrica com reposição puxada:
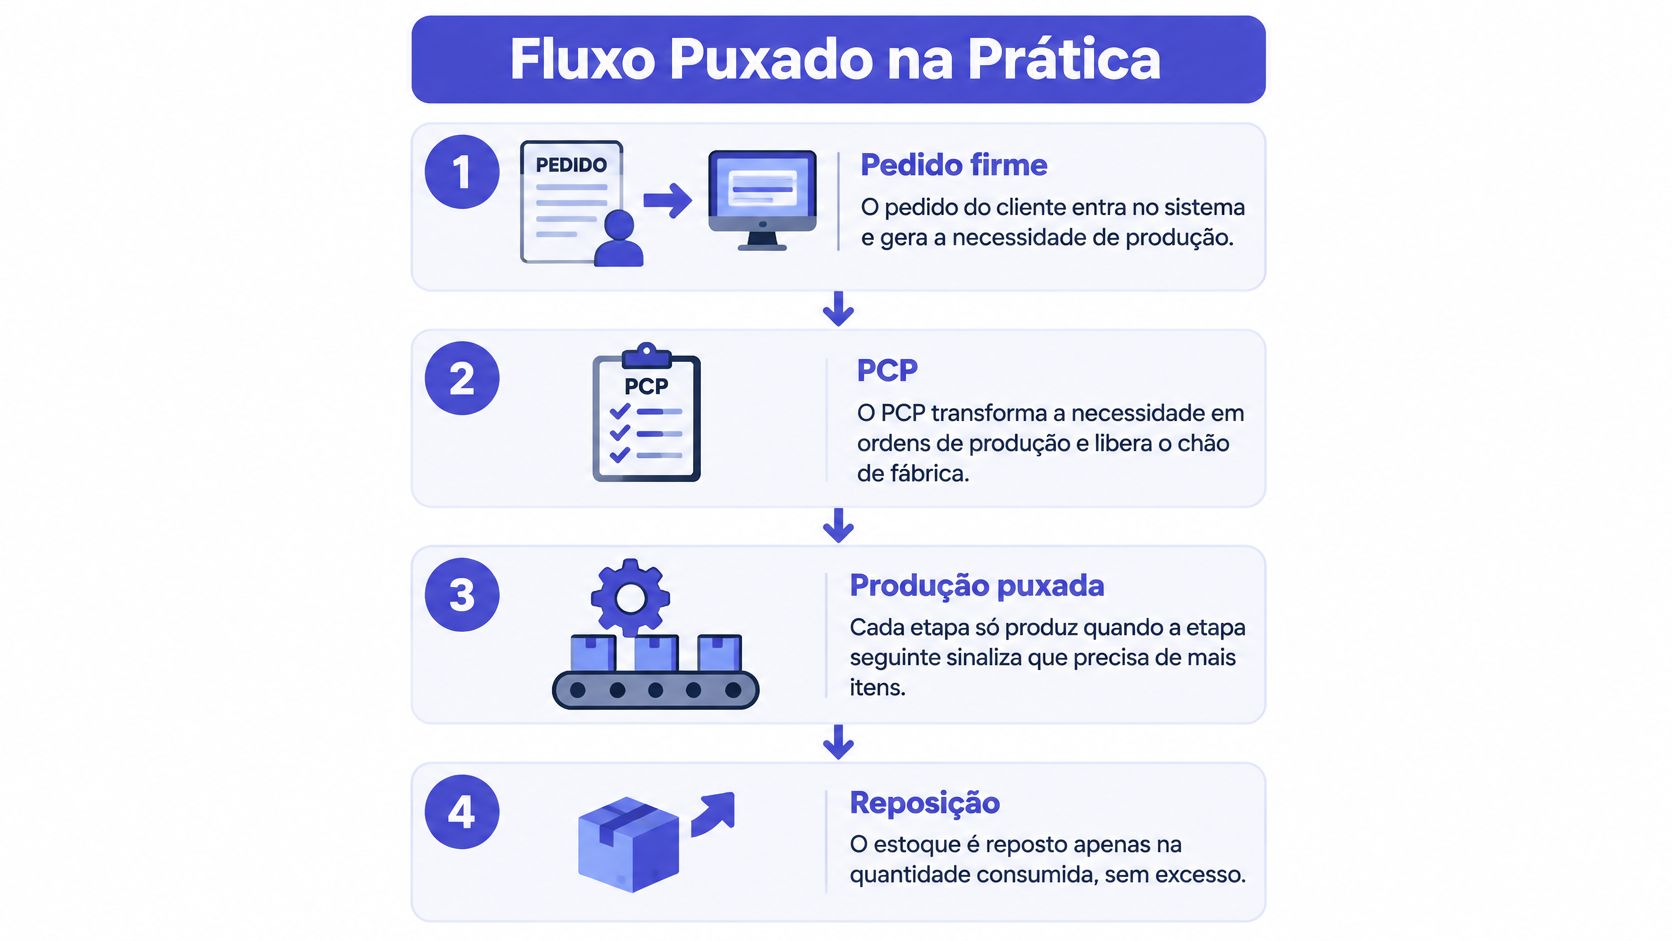
- Pedido firme entra no sistema. O pedido do cliente, com item, quantidade e data, gera a necessidade de produção. O erro comum aqui é trabalhar com carteira desatualizada: pedido cancelado que continua no sistema faz o PCP comprar material para uma demanda que não existe mais.
- O PCP calcula os componentes pelo roteiro. A explosão do roteiro transforma o pedido em necessidade de matéria-prima e confronta com o saldo disponível. Se o roteiro está desatualizado, a conta sai errada mesmo com o estoque correto.
- O consumo baixa o estoque e dispara o sinal. Pode ser um cartão kanban físico no quadro da célula ou um alerta automático no sistema, desde que o sinal nasça do consumo real. O erro clássico é o saldo do sistema divergir do físico, e aí a reposição acontece no momento errado.
- O fornecedor recebe quantidade e data. A solicitação leva o prazo combinado e o lote pequeno, não o lote do mês inteiro. Fornecedor que só aceita lote fechado grande precisa entrar na política como item de reserva, não como item puxado.
- A entrega chega, é conferida e alocada. O lote pequeno vai direto para o ponto de uso. Conferência lenta cria fila no recebimento e anula o ganho de tempo: material no doca é estoque igual, só que sem endereço.
- A produção consome e o ciclo recomeça. Cada etapa só produz o que a seguinte sinalizou. Se uma etapa produz para "adiantar", o pulmão volta e o sistema deixa de ser puxado na prática, mesmo com o nome mantido no papel.
Vale entender o mecanismo descrito em sistema de produção puxada: o sinal vem de trás para frente, do consumo para a compra, e não da projeção para o almoxarifado. Isso muda a natureza do trabalho do PCP. Em vez de calcular quanto cabe no orçamento do mês, ele passa a calcular quanto tempo a linha tem até precisar do próximo lote.
O vídeo abaixo resume a lógica de puxar a produção a partir da demanda:
O indicador de que o fluxo funciona não é o número de cartões nem o tamanho do estoque. É o estoque subir e descer sem depender de conferência manual semanal. Quando o saldo só se ajusta na sexta-feira, o que existe é um inventário rotativo com nome novo.
Sinal de que o sistema está maduro: você consegue dizer, em qualquer dia do mês, qual é a cobertura de cada família de itens, e essa resposta não depende de alguém abrir uma planilha paralela.
Benefícios e riscos do estoque enxuto
Os ganhos do estoque enxuto aparecem rápido no caixa:
- Menos capital imobilizado em matéria-prima e produto em processo, liberando giro para outras prioridades.
- Menor custo de armazenagem, com menos área ocupada, menos movimentação e menos seguro.
- Menos obsolescência, sobretudo em itens com desenho, embalagem ou especificação que mudam.
- Mais visibilidade dos problemas, porque cada falha de fornecedor ou de processo aparece na hora, não no fechamento do mês.
O outro lado é conhecido por quem já viu: o estoque funciona como seguro e, ao reduzi-lo, a empresa troca custo de armazenagem por custo de ruptura. Uma parada de linha de duas horas pode custar mais que o capital economizado com um mês de cobertura de um componente barato, especialmente quando há mão de obra parada, compromisso de entrega e reprogramação depois.
O IBGE trata a variação de estoques como variável macroeconômica dentro do Sistema de Contas Nacionais Trimestrais, com séries de índices de volume cuja referência histórica começa em 1995. A mesma instituição investiga compras, estoques, custo das mercadorias revendidas, receitas e despesas na Pesquisa Anual de Comércio, que em 2022 registrava 1,4 milhão de empresas no comércio brasileiro e 10,3 milhões de pessoas empregadas. Traduzindo para a fábrica: estoque é capital empregado e fluxo financeiro, não apenas material parado.
Os riscos que você precisa saber de cor:
| Risco | Causa típica | Controle recomendado |
|---|---|---|
| Ruptura de linha | Atraso de fornecedor sem reserva | Estoque de segurança para itens críticos |
| Compra urgente cara | Previsão errada em lotes pequenos | Revisão frequente de forecast e pedidos firmes |
| Parada de máquina | Falta de componente dependente | Cálculo de necessidades pelo roteiro (MRP) |
| Excesso de produto acabado | Demanda caiu sem ajuste das ordens | Congelar só o horizonte curto e recalcular |
| Frete emergencial | Lead time real maior que o cadastrado | Atualizar o lead time com dados reais |
| Perda de OTIF | Falta de visibilidade por lote | Inventário confiável por item e lote |
A pergunta que fecha o assunto não é se vale reduzir. É qual é o custo de cada risco na sua operação, medido com os seus números. Sem esses controles instalados antes do corte, o que acontece é transferência de risco com outro nome.
Regra prática: nenhum item deveria perder cobertura antes de você saber quanto custa uma hora de parada que a falta dele provoca.
Quando manter estoque de segurança
A pergunta certa não é quanto estoque manter, e sim para qual item. A Sondagem Industrial da CNI de junho de 2025 mostra que o índice de estoque efetivo em relação ao planejado caiu de 50,5 para 49,7 pontos, o que indica estoques abaixo do nível desejado pelas empresas pesquisadas, conforme a sondagem industrial da CNI. Ou seja: aplicar "quanto menos, melhor" como regra universal ignora o custo de paradas e de fretes emergenciais que a própria indústria sente.
A saída é segmentar por comportamento do item, não por meta única de cobertura:
| Tipo de item | Política sugerida | Critério de dimensionamento |
|---|---|---|
| Demanda previsível, fornecedor local | Reposição puxada em pequenos lotes | Cobertura curta, ajustada ao prazo real |
| Componente de fornecedor único | Estoque de segurança fixo | Prazo de entrega e variabilidade do fornecedor |
| Item importado ou de frete longo | Estoque estratégico com revisão cambial | Prazo de transporte e risco logístico |
| Gargalo da produção | Reserva protegida antes do gargalo | Custo da parada evitada |
| Item de baixo valor e alta frequência | Reposição automática em lote fixo | Mínimo, para não imobilizar capital |
Repare que a linha do gargalo usa um critério diferente das demais. Ali não se discute giro, discute-se custo da parada evitada. Já o item barato de alta frequência aceita lote fixo pequeno, porque o custo de pedir é maior que o ganho de ajustar cobertura ao centavo.
O que o método pede é uma combinação de cinco variáveis por item: variabilidade da demanda, prazo real de reposição, criticidade do componente, lote mínimo de compra e risco cambial ou logístico. Nenhuma delas vive sozinha. Um parafuso de fornecedor local não precisa de reserva; uma placa importada com frete de seis semanas precisa, mesmo que custe pouco.
A pergunta que quase ninguém responde no detalhe é como definir estoque de segurança por item e por fornecedor, em vez de aplicar uma meta de cobertura única para toda a fábrica.
O desenho que funciona na prática é um just in time híbrido: fluxo puxado para itens previsíveis e reservas estratégicas para gargalos, matérias-primas de prazo longo e produtos com alto custo de parada. A métrica de decisão deixa de ser só giro e passa a ser custo total, somando estoque médio, obsolescência, compras urgentes, horas paradas e perda de receita. Quem compara essas cinco parcelas costuma descobrir que a cobertura "excessiva" de dois ou três itens é a decisão mais barata da fábrica. A política por item é o que transforma isso em rotina, e vale entender estoque de segurança como parâmetro calculado, não como colchão improvisado.
Requisitos de integração entre compras, produção e estoque
O just in time raramente falha pela técnica. Falha porque o dado chega atrasado, chega em formato diferente em cada área ou não chega. A tabela abaixo é o mínimo que cada função precisa publicar para o fluxo puxado funcionar:
| Área | Dado necessário | Frequência de atualização |
|---|---|---|
| PCP | Ordens, roteiros e capacidade | Diária |
| Compras | Prazo real de entrega e lote mínimo | A cada pedido ou semanal |
| Vendas | Pedidos firmes e carteira comprometida | Diária |
| Estoque | Saldo por item, lote e localização | Em tempo real |
| Financeiro | Custo de capital e de armazenagem | Mensal |
| Qualidade | Taxa de rejeição por fornecedor | A cada lote recebido |
A linha de compras é a que mais decepciona. O prazo cadastrado no sistema costuma ser o prazo prometido na negociação, não o prazo observado nas últimas entregas. Atualizar esse campo com dados de recebimento muda o cálculo de necessidades mais do que qualquer ajuste de previsão.
O risco de olhar só para o nível físico de estoque aparece no dado de outubro de 2025. Levantamento da CNI com 1.423 empresas apontou estoque efetivo acima do usual, com o índice passando de 48,8 para 50,7 pontos, e a entidade associou o acúmulo à demanda mais fraca que o esperado, segundo reportagem do Poder360 sobre a pesquisa da CNI. É a demonstração mais clara de que a vulnerabilidade do JIT tem de ser monitorada por sinal de demanda: sem previsão atualizada, a fábrica produz just in time para uma demanda que já não existe.
A governança de exceções resolve a maior parte disso: comparar previsão, pedidos firmes, carteira comprometida e consumo real na mesma reunião semanal. Congelar apenas o horizonte de curtíssimo prazo, onde mudar gera mais custo que benefício. Recalcular necessidades por lote e por prazo. E separar, no sistema, itens de demanda independente dos componentes dependentes, porque eles respondem a sinais diferentes: um segue o mercado, o outro segue a ordem de produção.
Um painel vale mais que uma meta de dias de estoque: estoque projetado, cobertura por família, comprometimentos e desvio de forecast mostram a direção do problema antes que ele vire falta de matéria-prima ou excesso de acabado.
Exemplo de reposição em uma fábrica de embalagens
Vamos usar números redondos, inventados só para acompanhar o raciocínio. Uma fábrica de caixas de papelão consome papel kraft de um fornecedor com prazo médio de 12 dias e, antes do projeto, comprava um lote mensal grande que deixava 30 dias de cobertura no armazém.
Na lógica puxada, o PCP passa a pedir lotes semanais, disparados pela carteira de clientes confirmada. O estoque cai, a área ocupada diminui e o papel não fica mais tempo que o necessário no chão. Até aqui parece o discurso padrão de redução.
O teste real vem quando um cliente grande adia um pedido em duas semanas. O PCP recalcula as necessidades, reduz a ordem de compra do lote seguinte e o excesso de produto acabado não acontece. Se a empresa estivesse comprando por lote mensal, o papel já estaria no pátio e o caixa comprometido com uma produção que ninguém pediu ainda.
O ponto de atenção aparece no papel de gramatura especial, que vem de fornecedor único. Justamente ele mantém uma reserva pequena e protegida. O prazo de 12 dias não vale para todo mundo, e o sistema precisa refletir isso: a reserva é decisão de política, não sobra de processo.
O ganho não veio da técnica de reposição. Veio da integração entre vendas, PCP e compras, com o prazo real do fornecedor atualizado no sistema em vez do prazo da proposta comercial. Reduzir capital imobilizado só se sustentou porque o número que disparava a compra era confiável.
Como medir se o just in time está funcionando
Indicador isolado engana. Nenhum deles decide sozinho, então acompanhe o conjunto:
- Custo total, somando estoque médio, obsolescência, compras urgentes, horas paradas e perda de receita, comparado antes e depois por família de itens.
- OTIF, que mede entregas no prazo e completas, como sinal de nível de serviço.
- Cobertura em dias por família, para saber quanto tempo a operação aguenta sem reposição.
- Desvio entre forecast e consumo real, que mostra se a previsão está servindo para decidir.
- Frequência de exceções que exigem intervenção manual, porque exceção recorrente é regra mal parametrizada.
- Taxa de rejeição por fornecedor, que afeta a necessidade real além do que foi pedido.
A leitura combinada é o que importa. Se a cobertura cai e o OTIF cai junto, a redução passou do ponto seguro. Se a cobertura cai e o OTIF se mantém, o fluxo está funcionando.
Giro alto com OTIF em queda não é eficiência. É estoque baixo e cliente perdido.
Cada empresa define a meta por família a partir do próprio histórico, não de média de mercado. E vale lembrar por que giro de estoque sozinho não resolve: ele melhora quando você deixa de comprar, inclusive quando deixa de comprar o que a linha vai precisar na semana seguinte.
Confirme a integração antes de reduzir o estoque
Antes de mudar qualquer parâmetro de cobertura, faça a verificação na ordem abaixo. Cada passo depende do anterior, e pular etapa é o que produz aquele cenário em que o estoque cai, o OTIF cai junto e ninguém sabe dizer qual foi a causa.
- Levante o custo de ruptura por família de itens. Sem esse número, qualquer meta de cobertura é chute com aparência técnica.
- Confirme o prazo real de entrega de cada fornecedor com dados de recebimento, não com o cadastro. A diferença entre prometido e praticado costuma explicar as compras urgentes.
- Classifique os itens pela política por tipo, como na tabela de segmentação: puxado, reserva fixa, estratégico, protegido no gargalo, lote fixo.
- Verifique se pedidos firmes, carteira e saldo saem da mesma base. Se vendas fala um número e o PCP trabalha com outro, a integração existe só na apresentação.
- Comece por uma família de demanda previsível e acompanhe um ciclo completo antes de ampliar. Um trimestre costuma ser suficiente para ver efeito no custo total e no OTIF.
Esse cuidado com a ordem é o mesmo que aplicamos na Sensio: na primeira etapa da implantação, processos, cadastros, integrações e riscos são definidos com quem responde pela operação, porque é essa pessoa que vai sentir na linha o efeito de um parâmetro errado. Se você quer testar antes de decidir, a base de teste está disponível para validar a experiência do produto antes de contratar.
Registre, para cada família, custo total, nível de serviço e capital imobilizado antes e depois. Amplie o escopo só quando os três mostrarem ganho, e volte um passo sempre que algum falhar. A validação tem de usar os números da sua fábrica, não médias de mercado.
Um fluxo puxado só se sustenta quando estoque, produção, compras e vendas falam a partir da mesma base de dados, e é exatamente isso que o ERP industrial da Sensio entrega: baixa automática de matéria-prima, cálculo de necessidades, quantidades comprometidas e controle por lote no mesmo sistema em que o PCP monta as ordens. Se a sua próxima decisão é rever cobertura item por item, vale conhecer a plataforma em Sensio e testar a rotina da sua fábrica antes de mudar os parâmetros.