Você fecha o turno e o telefone toca. Um cliente do varejo quer saber de qual lote saiu o produto que chegou com peso fora do padrão. O PCP tem a ordem. O estoque tem a nota fiscal. A qualidade tem uma ficha de inspeção em papel, sem o número do lote da matéria-prima. Ninguém esconde informação. Os registros é que não se encontram.
Esse desencontro custa mais do que uma reclamação. Ele segura caminhão, atrasa a expedição e obriga a fábrica a decidir no escuro se bloqueia um pallet ou o estoque inteiro. Um sistema de gestão da qualidade existe para evitar isso. Não é a pasta que só aparece na semana da auditoria. É o modo de amarrar pedido, lote, produção, estoque e entrega, com responsável e critério em cada passo.
Na agroindústria paranaense, essa amarração decide se o produto sai no prazo e se a fábrica consegue explicar a origem quando alguém pergunta. O que vem a seguir parte do que o sistema controla no chão de fábrica, passa pelas normas que o comprador realmente cobra e chega na rotina de PCP, estoque e expedição.
Índice
- O que é um sistema de gestão da qualidade e o que ele controla
- Por que a qualidade virou exigência no setor alimentício paranaense
- Normas que compõem o SGQ e qual escolher para cada caso
- Como o SGQ conecta lote, produção, estoque e expedição
- Desafios de produção, estoque e distribuição no Paraná
- Como começar a digitalizar a qualidade sem grande transformação
O que é um sistema de gestão da qualidade e o que ele controla
Pense numa receita de família que sai igual toda vez. Ela não depende da memória de quem está na cozinha. Define ingredientes, medidas, temperatura do forno e quem confere cada etapa antes de seguir. Na fábrica, essa receita vira processo. Sem ela, o turno da manhã pesa de um jeito, o da noite de outro, e a reclamação só aparece quando o produto já saiu.
Um sistema de gestão da qualidade eficaz é um sistema de processos, não um conjunto de arquivos na gaveta. O Inmetro descreve a ISO 9001 como referência para implementar, manter e controlar processos, recursos e pessoas com foco no atendimento aos requisitos do cliente. Na prática, cada processo crítico precisa de entrada, atividade, responsável, critério de aceitação, saída e registro. Isso vale para compras, recebimento, produção, inspeção, expedição e tratamento de não conformidades.
Quando a ordem de produção, o lote da matéria-prima, o roteiro e o resultado da inspeção ficam no mesmo fluxo, a fábrica reduz a chance de liberar produto sem evidência de conformidade. Também acha a causa mais rápido se o cliente reclamar.
O mapa do que cada peça controla
Use a tabela como checklist da sua operação. Marque o que já existe de verdade, não o que está escrito e ninguém abre.
| Componente | O que define | O que controla |
|---|---|---|
| Política e objetivos da qualidade | Direção e metas definidas pela alta administração | Prioridades e metas mensuráveis |
| Processos mapeados | Entradas, atividades, responsáveis e saídas | Variações entre turnos e linhas |
| Documentos e registros | Procedimentos, instruções de trabalho e formulários | Versão vigente e evidências da execução |
| Recebimento e fornecedores | Critérios de aceitação de matéria-prima | Lotes, laudos e documentação do fornecedor |
| Inspeção e controle de processo | Planos de inspeção e parâmetros de produção | Peso, temperatura, validade e conformidade do produto |
| Não conformidades e ações corretivas | Registro, análise de causa e prazo de encerramento | Reincidência de falhas |
| Indicadores de desempenho | Metas e fórmulas de cálculo | Refugo, retrabalho, OTIF e giro de estoque |
| Auditorias internas | Calendário e critérios de avaliação | Aderência entre o que está planejado e o que é praticado |
Os indicadores que sustentam essa leitura no dia a dia são simples de explicar e difíceis de maquiar. Índice de retrabalho, refugo por ordem, não conformidades por fornecedor, aprovação na primeira passagem (FPY), prazo de encerramento das ações corretivas e OTIF. Se a fórmula não está escrita e ninguém é dono do número, o indicador ainda não existe.
Registro automático não é decisão de aceite
Um ERP industrial pode registrar sozinho o consumo de materiais, o lote, o operador, a etapa, a quantidade produzida e as perdas. Isso tira o caderno da equação e deixa o histórico consultável. A decisão de aceitar ou bloquear o lote, porém, continua humana e formal. Ela depende de especificação, plano de inspeção e de uma autoridade nomeada. O sistema mostra o fato. Quem tem alçada diz se o lote segue.
Regra prática: se o operador registra a perda e só a qualidade pode liberar o lote, escreva isso no procedimento. Sem essa separação, o registro vira opinião.
Percorra a tabela com o supervisor de cada turno. O componente que ninguém consegue mostrar em cinco minutos é o que falta, mesmo que o manual diga o contrário.
Por que a qualidade virou exigência no setor alimentício paranaense
O comprador abre a documentação e para. O certificado do fornecedor não bate com a ordem de produção. O lote da farinha citado na ficha não é o lote que saiu do estoque. O produto pode estar bom. Sem essa amarração, o varejo recusa a carga e devolve o problema para a fábrica, com o caminhão já na doca.
O Paraná junta uma base forte de grãos, como soja e milho, com cadeias de aves, suínos, laticínios e panificação. O oeste, em torno de Toledo e Cascavel, concentra proteína animal. O norte, com Londrina e Maringá, liga grãos e processamento. A região metropolitana de Curitiba puxa o consumo urbano e os prazos curtos do varejo. O Porto de Paranaguá faz a ponte com o mercado externo e sobe a barra da rastreabilidade, porque o comprador de fora pergunta origem, lote e evidência antes de confirmar o pedido.
Quando a certificação deixou de ser diferencial
A trajetória da ISO 9001 no Brasil conta essa mudança sem precisar de discurso. Nas primeiras décadas, certificar-se era escolha de poucas fábricas, quase um gesto de vanguarda. A partir dos anos 2000, o movimento se alargou: redes de varejo, frigoríficos e importadores passaram a escrever a certificação nos requisitos de homologação de fornecedor. O que era diferencial virou condição de entrada.
Para a fábrica paranaense, o efeito é direto. O comprador de rede, o frigorífico que revende e o importador tratam sistema de gestão como porta de acesso, e não como selo para o site. A norma pede abordagem por processo, avaliação de riscos, monitoramento de desempenho e tratamento sistemático de não conformidades. Qualidade deixa o departamento de inspeção e passa a conversar com perda, retrabalho, cumprimento de ordens, nível de serviço e confiabilidade do estoque. É nesse ponto que o SGQ encosta no planejamento: o mesmo lote que a qualidade rastreia é o lote que o PCP consome, que o estoque reserva e que a expedição embarca.
Na prática da segurança alimentar na indústria alimentícia, essa exigência aparece antes da auditoria. Ela aparece na recusa do lote, na renovação do contrato e na pergunta sobre de onde veio o ingrediente. Quem ainda trata qualidade como inspeção final descobre o furo quando a carga já está pronta e o prazo do pedido venceu.
Vender, exportar e manter contrato, nesse cenário, depende de repetir o resultado com evidência. A inspeção do produto pronto continua necessária. Ela só não sustenta mais sozinha a relação com o cliente.
Normas que compõem o SGQ e qual escolher para cada caso
Norma demais, escolhida pela concorrência, vira custo sem cliente. Norma de menos, escolhida no escuro, fecha a porta de um canal que a fábrica já tinha capacidade de atender. A escolha começa por quem compra e para onde o produto vai.
| Norma ou referência | Foco principal | Quando faz sentido |
|---|---|---|
| ISO 9001 | Gestão da qualidade em qualquer setor, com foco nos requisitos do cliente | Base do SGQ quando a fábrica quer padronizar processos e ganhar credibilidade comercial |
| ISO 22000 | Segurança de alimentos com análise de perigos e pontos críticos de controle | Processamento de alimentos com necessidade de controlar riscos biológicos, químicos e físicos |
| FSSC 22000 | Esquema de certificação reconhecido pela GFSI, construído sobre a ISO 22000 | Vendas para compradores de varejo e de exportação que pedem esse esquema |
| BRCGS Food | Padrão de segurança e qualidade de alimentos exigido por muitas redes de varejo | Fornecimento a redes e marcas que exigem o padrão |
| RDC 275 da Anvisa | Boas práticas e procedimentos operacionais padronizados | Base sanitária do processamento de alimentos, mesmo sem certificação voluntária |
| SIF, SIE ou SIM | Inspeção oficial de produtos de origem animal | SIF para circulação entre estados, SIE para o estado e SIM para o município |
A ISO 9001 costuma ser o alicerce, e o guia sobre a ISO 9001 ajuda a separar o que a norma exige do que a fábrica decide por conta própria. Ela organiza processos, riscos e melhoria. Não substitui a análise de perigos do alimento. A ISO 22000 entra quando o risco principal é biológico, químico ou físico no processamento. A FSSC 22000 e o BRCGS Food aparecem quando o comprador, e não a norma em abstrato, pede um esquema reconhecido. A RDC 275 não é um certificado de mercado. É a base de boas práticas e de procedimentos operacionais padronizados que a vigilância sanitária espera ver funcionando.
A lógica em três perguntas
- Quem compra e para qual canal. Rede nacional, food service, exportação e venda local não pedem o mesmo pacote.
- Para onde o produto de origem animal pode ir. SIF permite circulação entre estados. SIE restringe ao estado. SIM restringe ao município. Errar esse nível trava a venda mesmo com processo bem feito.
- Qual risco o comprador não aceita assumir. Se o medo dele é contaminação, a norma de alimento vem por cima do alicerce de gestão. Se o medo é atraso e falta de padrão, o alicerce de processos resolve mais do que um selo extra.
Digamos que uma fábrica de embutidos em Cascavel venda para redes do Sul e do Sudeste. Ela precisa de SIF para o produto circular entre estados. Também precisa de uma certificação de segurança de alimentos que esses compradores aceitem, em geral FSSC 22000 ou BRCGS, conforme o contrato. A ISO 9001 organiza a gestão por baixo. Sem o SIF, a certificação voluntária não autoriza a viagem do produto. Sem a certificação que a rede pede, o SIF não abre a gôndola.
A norma certa é a que o seu cliente e o seu canal de venda exigem. Copiar o certificado do vizinho é o caminho mais caro de errar.
Confirme a exigência no edital, no contrato ou no questionário do comprador antes de abrir um projeto de certificação. O que a gestão decide, e a norma não impõe, é o prazo, a equipe e o quanto de documentação a fábrica aguenta manter viva.
Como o SGQ conecta lote, produção, estoque e expedição
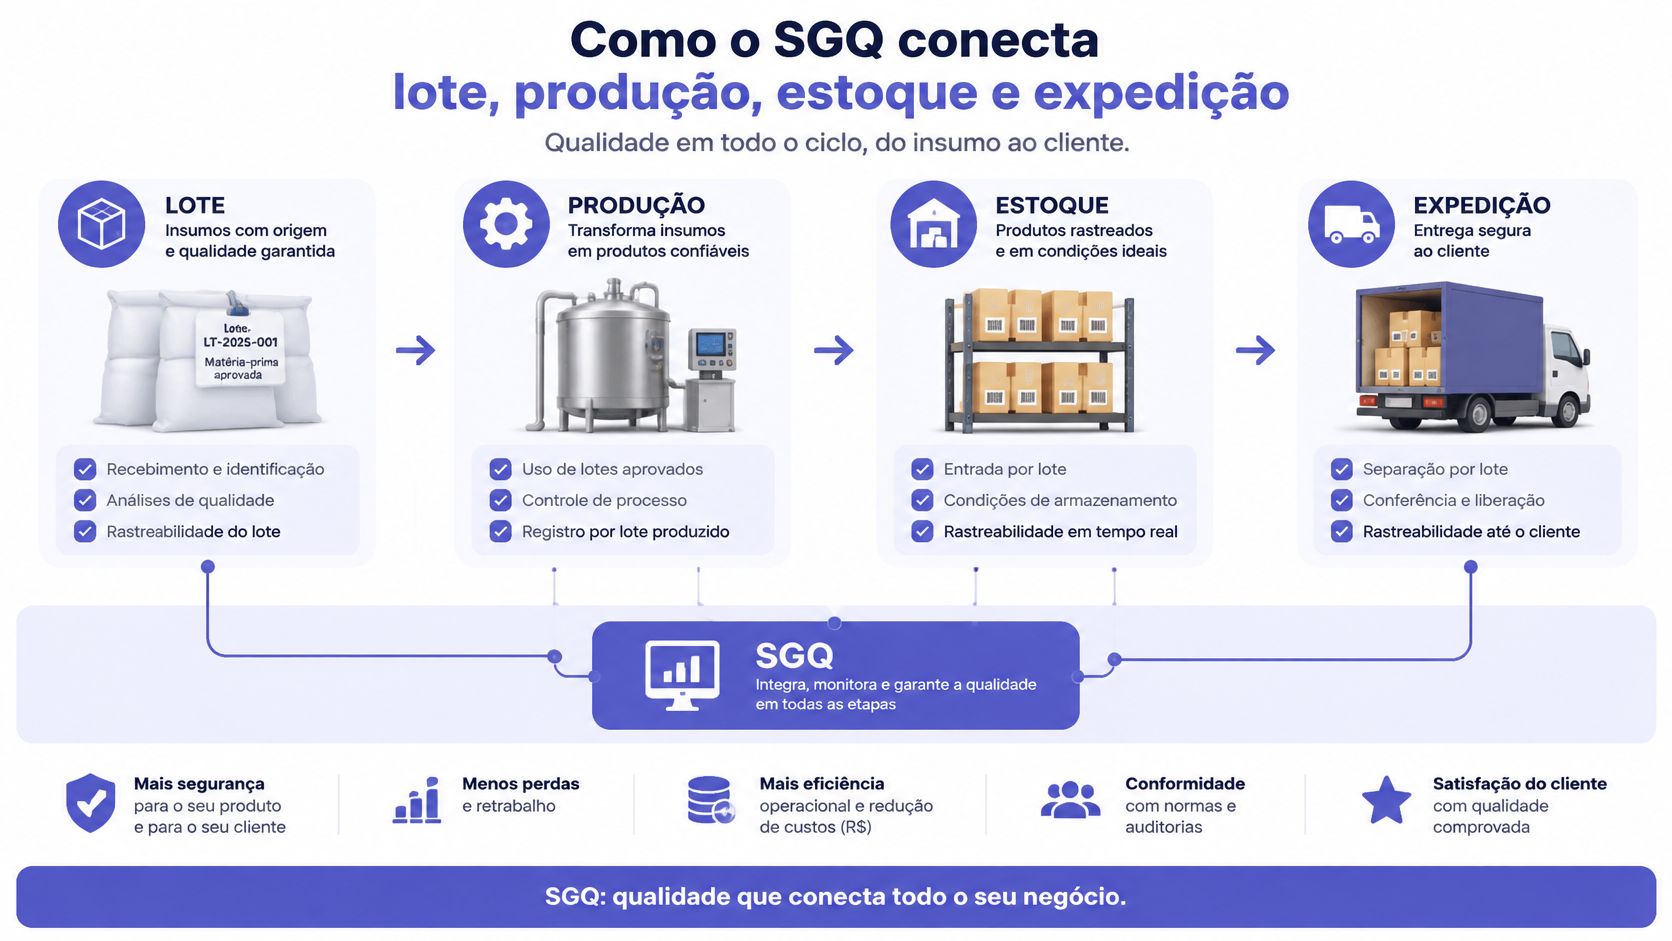
Rastreabilidade é a capacidade de reconstruir a história de um lote, do fornecedor até o cliente. No Brasil, essa história também conversa com a infraestrutura de avaliação da conformidade. O MDIC destaca que normalização, inspeção, certificação e ensaios buscam assegurar serviços reconhecidos internacionalmente e aumentar a competitividade de empresas e cadeias exportadoras. Para o PCP, isso vira rotina, não discurso. Cada lote crítico precisa permitir reconstruir fornecedor, certificado ou resultado de recebimento, ordem, parâmetros, inspeções e destino.
O fluxo abaixo mostra essa corrente, do recebimento até a nota de saída.
Seis passos e o motivo de cada um
- Registre lote e certificado no recebimento. Sem esse vínculo, todo o resto aponta para um buraco. O laudo que não entra no sistema no mesmo dia do caminhão já nasce perdido.
- Vincule o lote à ordem de produção e ao roteiro. Assim a fábrica sabe qual batelada consumiu qual matéria-prima, e não uma média do mês.
- Anote parâmetros e inspeções em cada etapa. Temperatura, peso, tempo e resultado ficam na ordem, não num caderno do turno.
- Lance perdas e retrabalho com a causa. Perda sem causa vira custo invisível e impede ajustar compra e receita.
- Amarre o lote de produto acabado ao estoque e ao pedido. É o que permite separar o que pode sair do que precisa ficar bloqueado.
- Associe o lote à nota de expedição. Com isso, a fábrica localiza clientes e cargas afetadas em horas, não em dias de planilha. A rastreabilidade industrial só fecha quando a nota carrega o mesmo código que entrou na portaria.
Antes de desenhar formulário, monte uma matriz simples. Classifique a característica crítica, a severidade, a chance de ocorrer e a capacidade de detectar. Cada risco ganha um controle preventivo, uma inspeção e um plano de reação. Sem isso, a fábrica inspeciona tudo um pouco e não controla o que realmente derruba o cliente.
O recall que para a fábrica ou só um lote
Digamos que um fornecedor avise problema num ingrediente de molho. Sem rastreio, a reação segura é bloquear o estoque inteiro e parar a linha, porque ninguém sabe quais ordens usaram aquele recebimento. Com o vínculo completo, a contenção fica nos lotes, nas ordens e nos clientes afetados. O material conforme segue. O caminhão que não carregou aquele lote não espera.
Os números que medem se o fluxo aguenta pressão são estes.
- Percentual de lotes totalmente rastreáveis: do recebimento à nota, sem elo faltando.
- Tempo médio para localizar produtos afetados: o indicador mais útil, porque mostra se o sistema funciona quando o telefone toca.
- Taxa de fornecedores com documentação válida: laudo e certificado dentro da validade no momento da entrada.
- Custo da não qualidade: refugo, retrabalho, devolução e descarte no mesmo período.
- Reincidência de não conformidades: a mesma causa voltando depois da ação corretiva.
Se o tempo para achar o lote passa de um turno, o sistema de gestão da qualidade ainda está no papel. Evidência objetiva e registro controlado são o que a auditoria vai pedir. O cliente, na prática, pede a mesma coisa com mais pressa.
Desafios de produção, estoque e distribuição no Paraná
A distância e o calendário da safra pressionam a fábrica antes de qualquer norma. O problema não é falta de procedimento na parede. É a rotina que muda de volume, de turno e de prazo enquanto o plano de controle continua o do mês passado.
| Desafio | Causa comum | Resposta do SGQ |
|---|---|---|
| Sazonalidade de grãos e aves | Picos de recebimento e volumes variáveis entre safras | Critérios de recebimento e amostragem definidos antes da safra |
| Longas distâncias até o porto e os centros de consumo | Tempo de trânsito e variação de temperatura | Registro de temperatura e validade por lote na expedição |
| Estoque com validade curta | Previsão de demanda imprecisa e lotes antigos parados | Primeiro que vence, primeiro que sai, com bloqueio de lotes fora do prazo |
| Retrabalho entre turnos | Roteiros atualizados em papel ou por mensagens | Instruções versionadas e acessíveis na linha |
| Perda de matéria-prima | Ajustes de receita e parâmetros não registrados | Registro de perdas por etapa e por causa |
| Dados isolados entre compras, produção e vendas | Planilhas paralelas e sistemas sem integração | Fluxo único de informação entre as áreas |
A pergunta que o manual não responde
Quem atualiza o plano de controle quando o roteiro muda? Se a resposta é "a qualidade fica sabendo depois", o PCP e a qualidade já trabalham em sistemas diferentes. Como relacionar lote de matéria-prima, ordem, inspeção, retrabalho, perda e entrega ao cliente? Se cada elo mora numa planilha, a fábrica não tem rastreio. Tem arquivos.
Uma sondagem da CNI com 356 empresas mostrou que ferramentas de manufatura enxuta voltadas à qualidade e ao custo, como o controle estatístico de processos, têm adoção consideravelmente menor que gestão visual e Kaizen. Ao mesmo tempo, mais de 90% das empresas veem potencial nas tecnologias digitais para apoiar a manufatura enxuta. O quadro combina com o que se vê na fábrica em crescimento. O quadro na parede e o Kaizen do turno avançam. A medição que ligaria defeito, custo e ordem fica para depois.
Digitalizar o formulário não resolve a qualidade. O ganho aparece quando o dado muda a prioridade da produção, bloqueia o lote, ajusta a compra e evita que a mesma falha volte.
Para o gestor de PCP, o teste é concreto. O pedido entra com requisito de cliente. O consumo de material, o parâmetro, a inspeção, a perda e a ação corretiva precisam alterar o que sai e o que fica retido. Se o OTIF cai e ninguém consegue apontar qual lote e qual causa pesaram na entrega, o sistema ainda está separado da programação. Segmentos como alimentício, têxtil, moveleiro, embalagens e usinagem sofrem o mesmo corte. A certificação genérica não responde quem mexe no roteiro na segunda-feira de manhã.
Como começar a digitalizar a qualidade sem grande transformação
Dá para avançar a qualidade digital sem um projeto de fábrica inteligente. O caminho que funciona em planta pequena e média é curto: poucos indicadores, critério escrito e um responsável por cada número. Sensor e painel entram depois, quando o processo já sabe o que fazer com o dado.
Uma revisão sistemática brasileira publicada em 2025, baseada em 42 artigos sobre Indústria 4.0 e transformação digital, identificou dificuldades de adoção por pequenas empresas e desafios de requalificação da força de trabalho. Pesquisas sobre Lean Six Sigma apontam na mesma direção: a capacidade de analisar os dados da operação pesa mais do que a compra isolada de tecnologia. Ferramenta adquirida antes do critério vira tela bonita que ninguém consulta na hora de decidir.
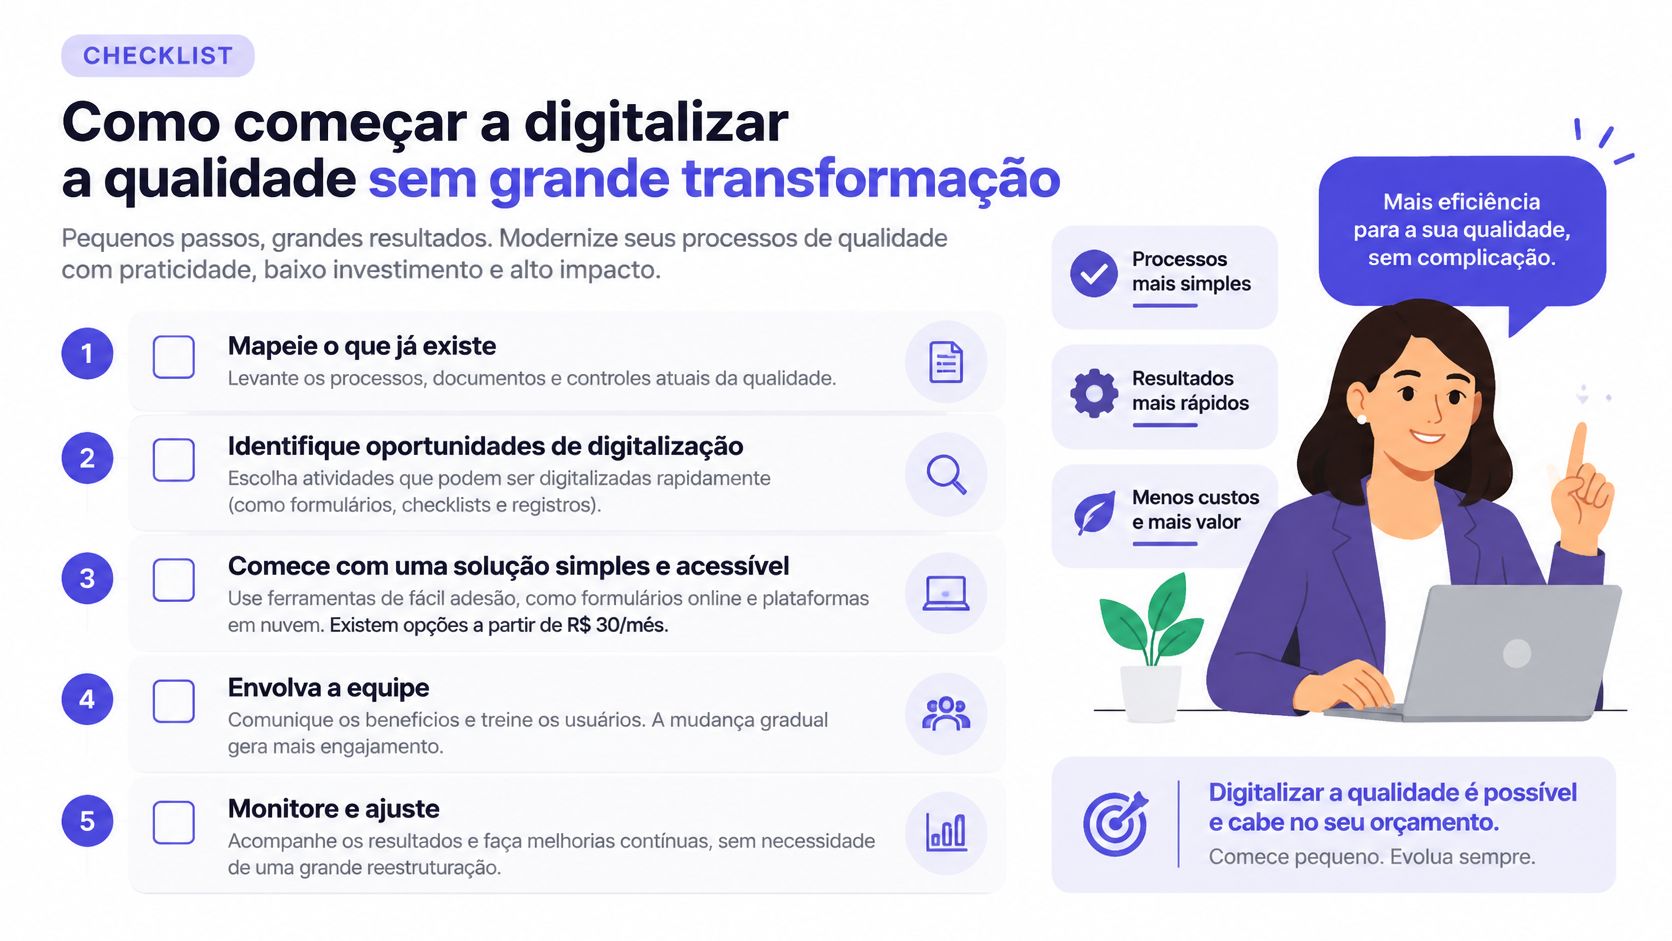
O checklist antes de qualquer compra
- Escolha até cinco indicadores. Defeitos, perdas e OTIF bastam no início. Escreva a fórmula de cada um e o nome de quem responde pelo número.
- Padronize os códigos de defeito. "Problema de peso" e "fora de especificação" não podem significar a mesma coisa em turnos diferentes. Monte uma tabela única com código, descrição e exemplo fotográfico.
- Defina amostragem ou inspeção de 100%. Característica crítica de segurança pede inspeção total ou um plano estatístico escrito. Característica estável de processo aguenta amostra. A escolha fica registrada no plano, não na pressa do turno.
- Treine o operador no mesmo critério. Mostre um exemplo aceito e um recusado. Peça que duas pessoas classifiquem o mesmo lote e compare o resultado: se divergirem, o critério ainda está ambíguo.
- Calcule o retorno antes de comprar sensor ou software. Some retrabalho, descarte e hora parada de um mês. Esse valor é o teto do que o piloto precisa economizar para justificar o investimento.
Um piloto de 90 dias
Escolha um processo só, recebimento ou expedição. Mapeie entradas, responsáveis, critérios e registros em uma página. Rode por 90 dias e revise o que o número mudou na decisão: se o defeito registrado bloqueou lote, alterou compra ou mudou a sequência de produção, o piloto funcionou. Se só gerou relatório, ajuste o desenho antes de levar o mesmo modelo para a linha seguinte.
Na Sensio, a aderência é maior em manufatura como química, cosméticos, alimentos, metal mecânico, máquinas, ferramentaria e embalagens. Na primeira etapa da implantação, processos, cadastros, integrações e riscos são definidos com quem responde pela operação, não com um questionário genérico. Antes de contratar, você acessa uma base de teste e valida a experiência na rotina da fábrica.
O gargalo do sistema de gestão da qualidade digital costuma estar no processo, na governança e na disciplina para agir sobre o dado. Equipamento resolve a etapa seguinte. Escreva hoje o processo do piloto, o nome do responsável e a data da primeira revisão. Se esses três itens não cabem num papel, ainda não é hora de falar em sensor.
A Sensio é um ERP industrial que reúne produção, PCP, estoque, compras e vendas no mesmo fluxo, com rastreio de lote, baixa de matéria-prima e registro de perdas ligados à ordem. Esse encaixe é o que permite ao sistema de gestão da qualidade sair da pasta e entrar na programação, no bloqueio de lote e na expedição. Veja como a Sensio organiza essa rotina e teste o fluxo com os dados da sua fábrica antes de trocar o jeito de produzir.