Se você trocasse hoje a planilha por um sistema de estoque, o saldo ficaria confiável amanhã de manhã? Na maioria das fábricas, a resposta honesta é não. O problema raramente está na tela que mostra o número. Ele está no cadastro incompleto, na baixa feita depois do turno, na ordem aberta sem pedido e na matéria-prima reservada duas vezes. Trocar a ferramenta sem corrigir a origem só acelera o erro.
Índice
- Saldos que o sistema de estoque da fábrica precisa mostrar
- Critérios para escolher o sistema de estoque
- Rotinas que precisam existir antes de automatizar
- Como configurar e operar o estoque no dia a dia
- Como ligar estoque PCP e MRP sem empurrar produção
- Como ler excesso ruptura e os indicadores certos
- Como validar o sistema sem parar a fábrica
Saldos que o sistema de estoque da fábrica precisa mostrar
O que você pode produzir, separar e prometer hoje? É essa pergunta que o PCP faz logo de manhã, e um sistema de estoque industrial precisa respondê-la sem obrigar ninguém a ir contar prateleira. Para isso, ele não guarda um número único. Ele separa visões diferentes do mesmo item, porque cada visão libera uma decisão diferente.
Saldos mínimos de um sistema de estoque industrial
| Saldo | O que registra | Decisão que destrava | Risco se faltar |
|---|---|---|---|
| Matéria-prima disponível | Quantidade livre para novas ordens | Comprar, transferir ou iniciar OP | Parada por falta ou compra duplicada |
| Em processo (WIP) | Material já baixado e ainda não acabado | Reprogramar gargalo e capacidade | Estoque invisível e lead time mentiroso |
| Produto acabado | Item pronto para faturar | Expedir, estocar ou replanejar | Atraso de OTIF ou produção desnecessária |
| Quantidade comprometida | Reserva de OP ou pedido confirmado | Prometer só o saldo livre | Venda do que já está reservado |
| Lote e série | Rastreio, validade e bloqueio de qualidade | Liberar, segregar ou recolher | Recall impossível e mistura de lotes |
| Endereço e capacidade | Posição física e espaço ocupado | Endereçar, mover ou recusar recebimento | Saldo certo no lugar errado |
Disponível, em processo e acabado não são intercambiáveis
Matéria-prima disponível é o que ainda pode entrar numa ordem nova. Se esse saldo mistura material já reservado, o PCP abre uma OP acreditando ter insumo e descobre a falta na separação. A decisão aqui é objetiva: comprar, transferir de outro depósito ou iniciar a ordem.
Em processo, o chamado WIP, é o material que já saiu do almoxarifado e ainda não virou produto acabado. Ignorar esse saldo cria um buraco negro. O item não está mais na prateleira, não está pronto para faturar e, ainda assim, consome capacidade do gargalo. Sem WIP visível, o lead time prometido ao cliente vira chute.
Produto acabado é o que a expedição pode faturar agora. Se você conta como acabado um item que ainda espera inspeção ou embalagem final, o comercial promete uma data que a fábrica não cumpre. O erro oposto também custa caro: acabado pronto e não registrado leva o PCP a produzir de novo o que já existe.
Comprometido, lote e endereço evitam a promessa errada
Quantidade comprometida reserva o material preso a uma OP ou a um pedido confirmado. É ela que impede vender duas vezes o mesmo item. Saldo físico sem desconto do comprometido é a causa clássica da frase "no sistema tinha". Tinha, mas não estava livre.
Regra prática: saldo que o comercial pode prometer é o físico menos o comprometido, menos o bloqueado. Qualquer outro número é conversa, não compromisso.
Lote e série permitem separar o lote bom do lote vencido, bloquear um lote em análise e recolher só o que foi afetado num recall. Em alimento, químico, cosmético e embalagem, misturar lotes no mesmo saldo transforma um problema pontual numa perda total, porque ninguém sabe o que foi para qual cliente.
Endereço e capacidade dizem onde o volume está e se ele cabe. Saldo certo no lugar errado gera o mesmo atraso que saldo errado. O separador perde tempo procurando, o recebimento aceita material sem ter onde guardar e o corredor vira depósito improvisado.
Feche essa avaliação com um teste de aceite simples. Pegue, como exemplo, 20 SKUs de alto giro e 10 de baixo giro, conte tudo no mesmo turno e compare com cada saldo da tabela. Divergência acima de 2% nessa amostra hipotética deve ser investigada antes de liberar qualquer cálculo de necessidade. Se o sistema não separa as seis visões, não é falta de relatório. É falta de base para decidir.
Critérios para escolher o sistema de estoque
Transforme os saldos que sua fábrica precisa enxergar em requisitos antes de ouvir fornecedor. Liste os processos que o sistema tem de cobrir: recebimento com conferência de nota fiscal e lote, almoxarifado com endereçamento, ordens de produção com baixa por apontamento, separação respeitando o comprometido, inventário cíclico e expedição. Para cada processo, anote o volume real: quantos SKUs, quantos depósitos, quantos apontamentos por turno e quantos usuários por função. Sem esse retrato, você compara telas, não capacidade de operação.
Depois, avalie a integração. O sistema conversa com o ERP ou com o PCP que você já usa, por API ou por arquivo? Quem mantém essa ligação quando um campo muda? Integração que depende de exportação manual todo dia vira um segundo emprego para alguém da equipe.
Critérios de demonstração para o fornecedor
| Critério | Pergunta na demonstração | Sinal de alerta |
|---|---|---|
| Unidade de compra e consumo | Como o sistema converte kg em metros com fator e perda? | Converte só por unidade fixa sem fator de conversão |
| Rastreio por lote | Um lote em quarentena sai do disponível e mantém o histórico? | Bloqueio apaga movimentação ou exige planilha paralela |
| Saldo livre | Como o saldo livre desconta comprometido e WIP? | Mostra apenas saldo físico |
| Sugestão de compra | Quais campos da BOM e do lead time a sugestão usa? | Promete sugestão automática sem pedir BOM |
| Integração com PCP e ERP | Qual o formato da integração e quem a mantém? | Integração só por exportação manual |
Na demonstração, não aceite o roteiro padrão do vendedor. Traga um item real da sua fábrica e rode três cenários: conversão da unidade de compra para a de consumo, bloqueio de lote pela qualidade sem apagar o histórico e cálculo do saldo livre descontando comprometido e em processo. Se o sistema tropeça num desses três, ele vai tropeçar todo dia.
Por fim, compare o custo total, não a mensalidade. Some licença, implantação, treinamento, suporte e as horas de saneamento de cadastro. Em muitas fábricas, limpar cadastro e estrutura de produto custa mais tempo do que a assinatura do primeiro ano. Quem ignora essa conta assina barato e implanta caro.
Rotinas que precisam existir antes de automatizar
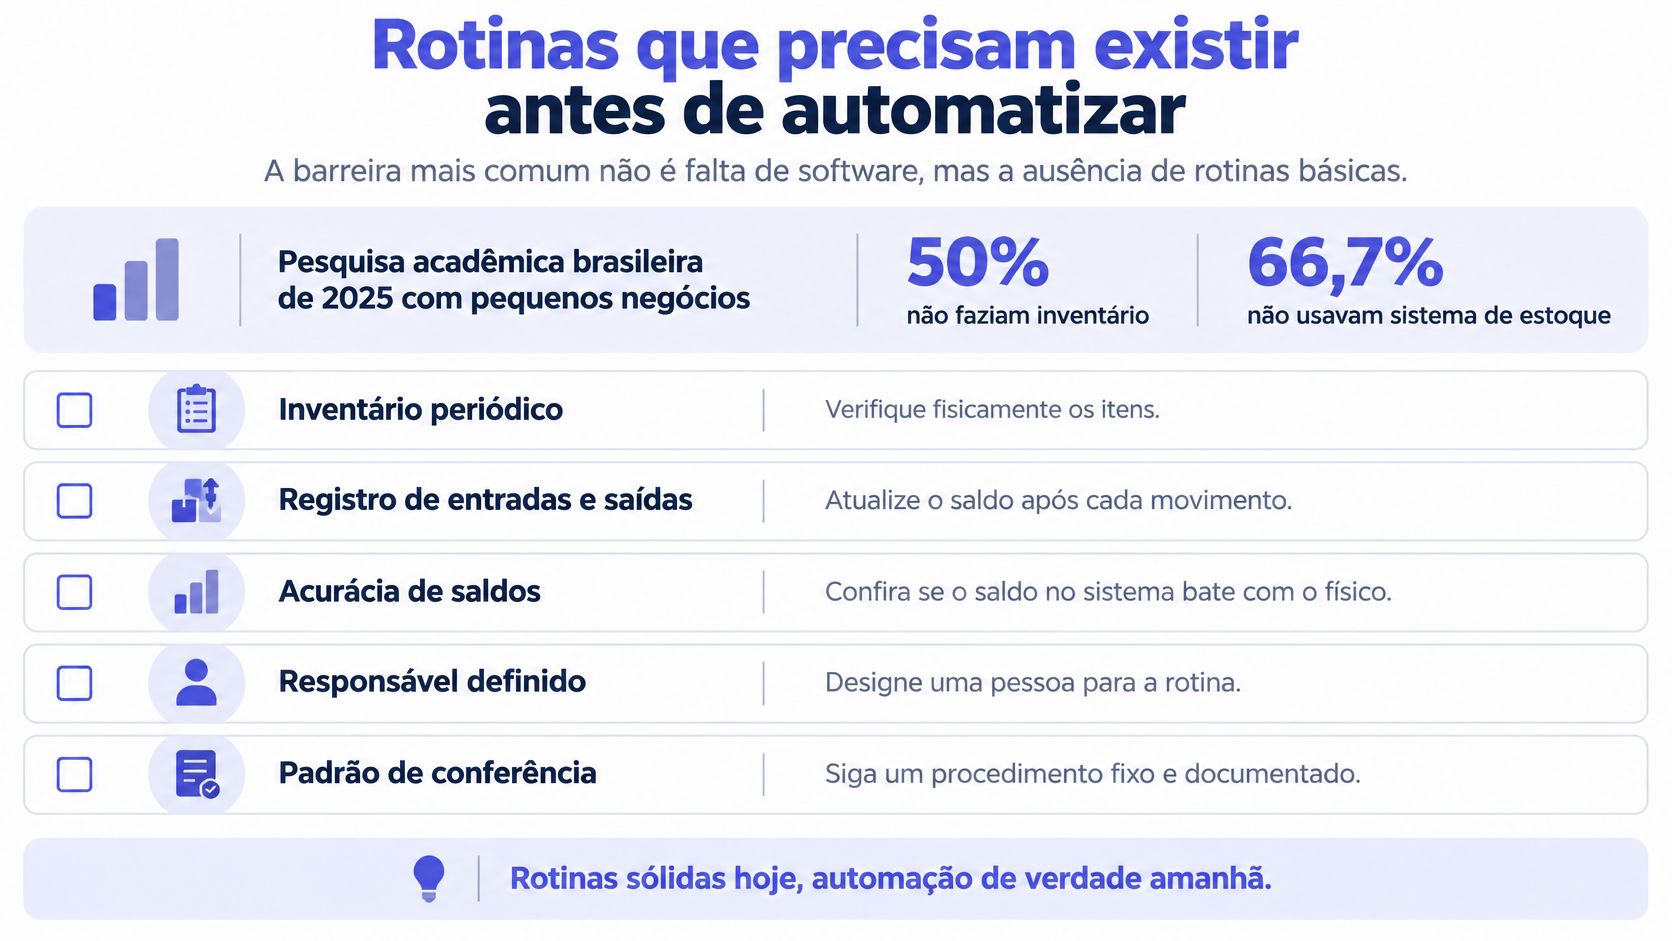
A barreira mais comum para digitalizar o estoque não é falta de software. É falta de disciplina operacional. Uma pesquisa acadêmica brasileira de 2025 sobre pequenos negócios encontrou que 50% dos entrevistados não realizavam inventários, 66,7% não utilizavam método específico para definir o estoque ideal, somente 11,1% usavam software para sugerir quantidades e 22,2% ainda controlavam o estoque com cadernos.
Leia esses números como um diagnóstico de prontidão, não como crítica. Se metade não conta o que tem, nenhum saldo de abertura será confiável. Se dois terços não têm método para o estoque ideal, a sugestão automática de compra vai nascer sem critério. Automatizar esse cenário só produz erro mais rápido e com aparência de verdade.
O checklist abaixo resume as rotinas que precisam funcionar no papel antes de virarem tela.
O mínimo antes da virada
- Estrutura de produto conferida: cada item com unidade de compra e de consumo, em kg, metro, peça ou m², e fator de conversão revisado por quem produz.
- Endereços e tipos de depósito: almoxarifado, WIP, acabado, quarentena e refugo separados no físico e no cadastro, com etiqueta no endereço.
- Inventário inicial por contagem cega: quem conta não vê o saldo esperado, e a segunda contagem acontece só onde houve divergência.
- Classificação ABC pelo consumo: valor de consumo dos últimos 12 meses define a classe, não o palpite de quem compra.
- Regra escrita de apontamento: quem aponta perda, devolução e material comprometido, em que momento e com qual motivo.
- Auditoria cíclica com dono: itens A contados toda semana e itens B todo mês, com divergência tratada na causa, não só ajustada no saldo.
Onde a automação prematura quebra
Pense numa fábrica de embalagens com a estrutura de produto desatualizada. A baixa automática de matéria-prima parece um ganho, mas cada OP passa a consumir a receita errada, no volume errado, todos os dias. Em poucas semanas, o saldo diverge do físico e a equipe volta a confiar na contagem visual. O sistema não falhou. Ele executou fielmente um cadastro errado.
O mesmo vale para moveleira, alimentícia, têxtil e usinagem. Rastreabilidade por lote, perda de processo e material preso a ordem aberta precisam de regra antes de precisarem de botão. Sem regra, cada operador inventa um jeito, e o sistema registra jeitos diferentes como se fossem o mesmo fato.
Trate a implantação como um projeto de confiabilidade de dados, não como troca de ferramenta. Software registra a rotina que existe. Ele não cria a rotina que falta.
O critério de pronto é verificável. Três dias seguidos de apontamento no padrão, com divergência de inventário abaixo de 2% nos itens A nesse exemplo de meta interna, indicam que a fábrica pode ligar a sugestão de compra. Antes disso, a sugestão apenas formaliza o chute.
Como configurar e operar o estoque no dia a dia
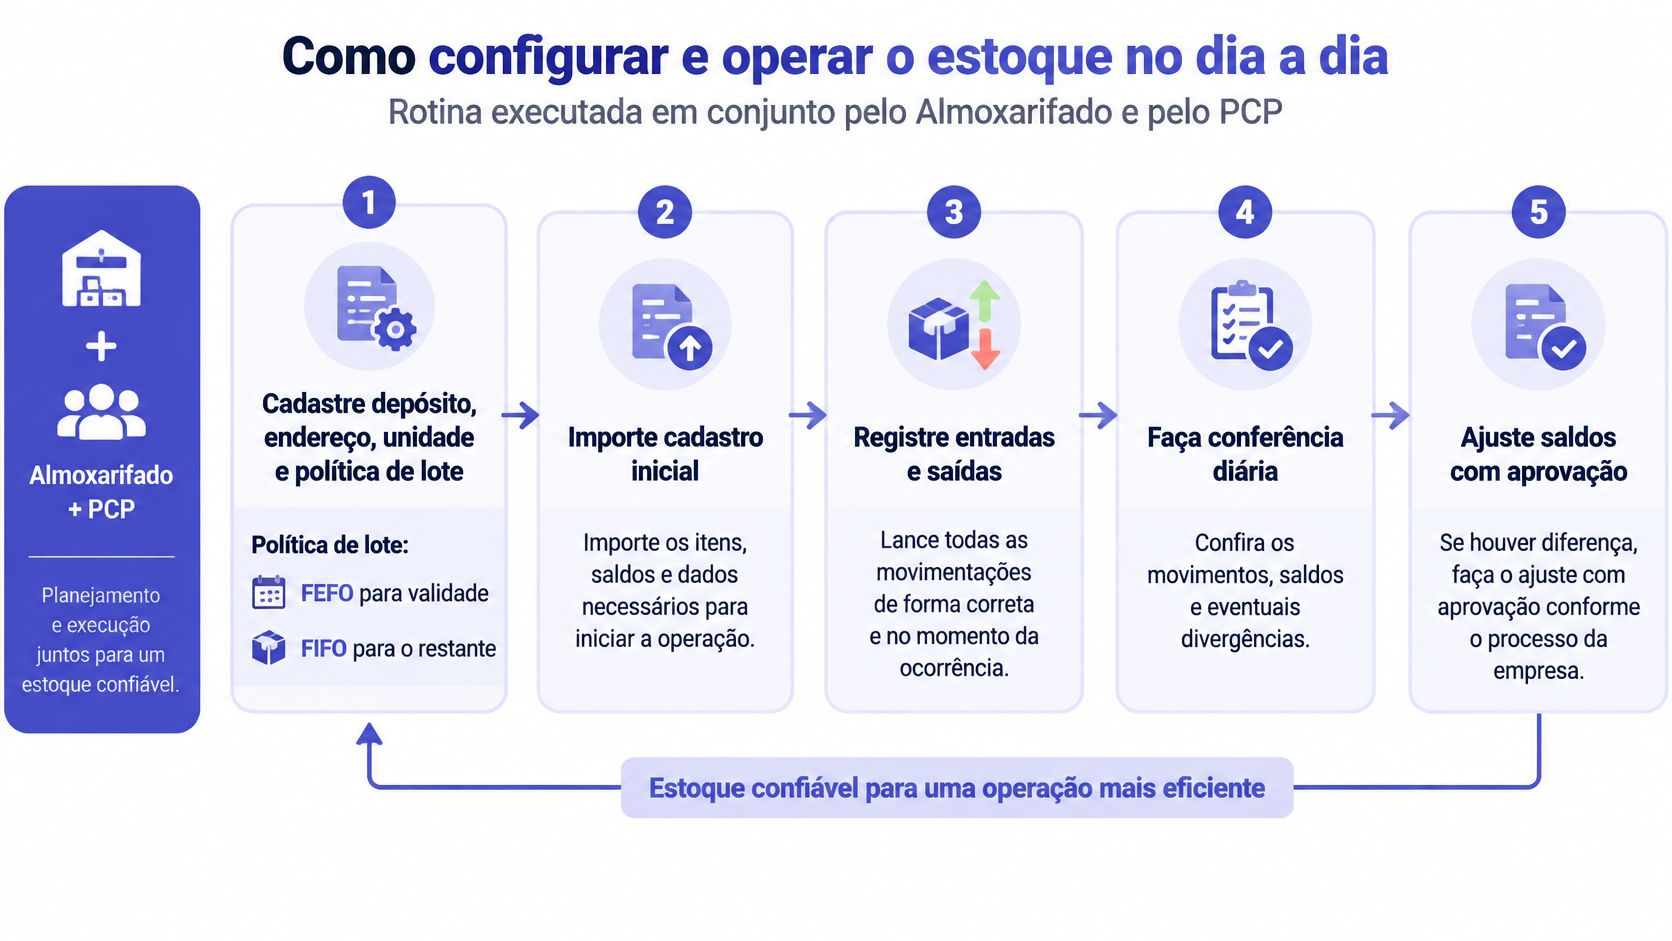
Configurar bem é traduzir a rotina combinada em cadastro, e operar bem é repetir essa rotina todo turno. O fluxograma a seguir resume a sequência que almoxarifado e PCP executam juntos.
Configuração em três passos
1. Cadastre depósito, endereço, unidade e política de lote. Use FEFO para item com validade, porque o que vence primeiro sai primeiro, e FIFO para o restante. O deslize comum é deixar a política na cabeça do separador. Aí o lote mais novo sai na frente e o antigo vence na prateleira.
2. Importe itens, BOM e conversões com trava. Bloqueie item sem unidade ou sem depósito padrão. Cadastro incompleto que entra "para ajustar depois" vira movimentação errada no mesmo dia.
3. Faça o inventário de abertura por depósito. Congele a movimentação só no depósito que está sendo contado, não a fábrica inteira. Assim, a produção continua nos demais depósitos e a contagem não compete com a separação.
Operação diária em seis passos
4. No recebimento, confira antes de liberar. Nota fiscal, lote, validade e endereço precisam bater antes de o saldo virar disponível. Item em quarentena existe no físico, mas não entra no disponível. Liberar antes da conferência é prometer material que a qualidade ainda pode reprovar.
5. Na abertura da OP, comprometa. Na etapa, baixe. Comprometer na abertura reserva a matéria-prima. Baixar só no apontamento da etapa registra o consumo quando ele acontece, e não quando alguém criou a ordem. Inverter isso esconde o WIP e distorce o custo da ordem.
6. Aponte perda e refugo no mesmo turno, com motivo. Setup, qualidade e sobreconsumo são causas diferentes e pedem correções diferentes. Perda sem motivo vira um número que ninguém consegue reduzir.
O vídeo a seguir ajuda a visualizar essa rotina de apontamento acontecendo na prática, passo a passo.
7. Dê entrada do acabado por lote. Libere para expedição só depois da inspeção, quando o processo exigir. Acabado sem lote quebra o rastreio justamente no ponto em que o cliente pode cobrar.
8. Na separação, baixe o comprometido do pedido. Não use o saldo livre de outro cliente para completar um embarque atrasado. Esse atalho resolve hoje e cria a ruptura de amanhã.
9. Feche o dia com duas filas. A primeira compara apontamento com a BOM e lista onde o consumo fugiu do padrão. A segunda é a contagem cíclica dos itens A do dia seguinte. Fechamento sem essas filas deixa o erro envelhecer até o inventário geral.
Um cenário ajuda a amarrar. Numa fábrica de embalagens, a bobina chega em kg e é consumida em metros, com perda de acerto de máquina entre 3% e 8% nesse exemplo hipotético. Se a perda não tiver motivo, o cálculo de necessidade entende que todo o consumo virou produto e pede reposição menor que a real. A falta aparece no meio da próxima ordem.
Quando a rotina fecha, o operador vê saldo livre, comprometido e endereço batendo com a etiqueta da posição. Esse é o sinal de que o sistema descreve a fábrica, e não uma fábrica imaginária.
Como ligar estoque PCP e MRP sem empurrar produção
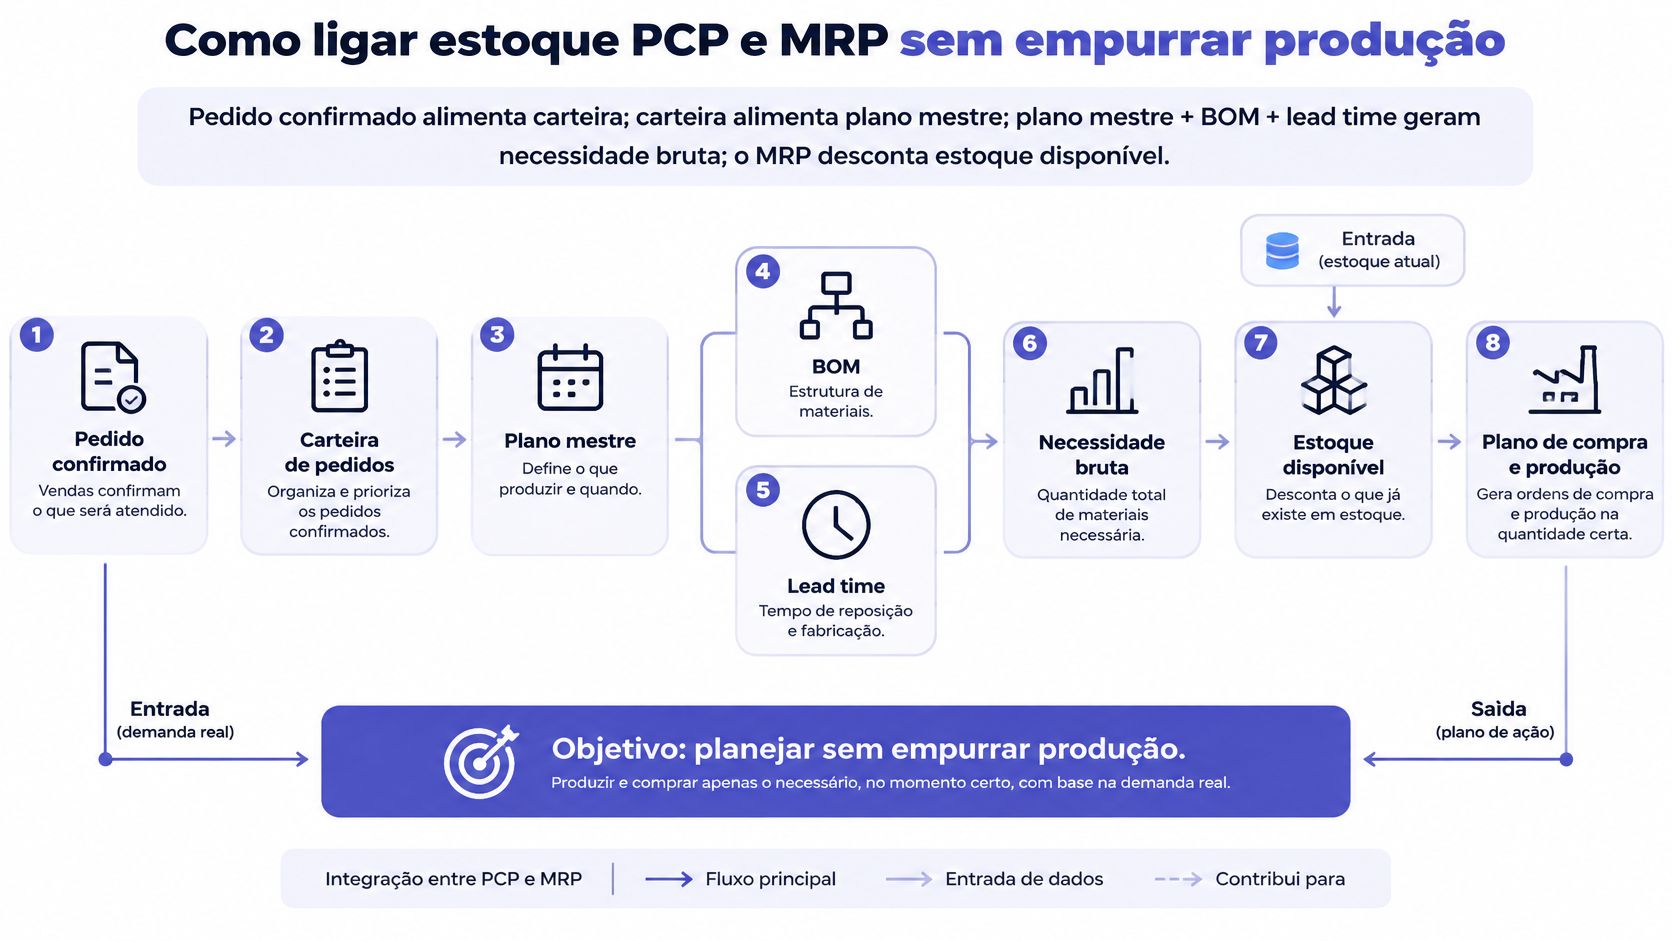
O fluxo cabe numa frase: pedido confirmado alimenta a carteira, a carteira alimenta o plano mestre, o plano mestre com BOM e lead time gera a necessidade bruta, e o MRP desconta disponível, comprometido, em processo e pedidos de compra em aberto para chegar à necessidade líquida. Cada elo dessa cadeia pode quebrar, e é aí que nasce a produção empurrada. Entender como o MRP calcula necessidades a partir da carteira ajuda a enxergar onde o seu fluxo está furando.
O mapa abaixo mostra a cadeia completa e o ponto em que a máquina ociosa tenta entrar como justificativa.
Três parâmetros antes de confiar na sugestão
- Lead time separado: o prazo de compra não é o prazo de produção. Misturar os dois faz o MRP pedir cedo demais ou tarde demais.
- Lote mínimo e múltiplo de compra: sem eles, a sugestão pede quantidades que o fornecedor não vende, e compras arredonda no escuro.
- Estoque de segurança seletivo: reserve para item A com demanda irregular. Espalhar segurança por todo o cadastro imobiliza capital em item que quase não gira.
Produzir para ocupar máquina, sem pedido e sem consumo real, parece eficiência. Não é. A máquina roda, o custo de transformação entra, a matéria-prima sai do almoxarifado e o resultado vira acabado parado. O indicador de ocupação melhora e o caixa piora. É o trade-off que o dono da fábrica precisa enxergar antes de aprovar a ordem.
O lote atravessa a cadeia inteira
Em alimento ou químico, o fluxo de lote mostra se a integração funciona. O recebimento gera o lote da matéria-prima. A OP herda esse lote no consumo. O acabado nasce com lote novo, ligado ao lote consumido. Se a qualidade bloqueia um lote, ele sai do disponível sem apagar o histórico. Apagar histórico para "limpar" o saldo destrói justamente a prova de que o rastreio existiu.
Três casos limites merecem regra explícita. Pedido comercial sem confirmação não entra no MRP, porque oportunidade não é carteira. OP sem BOM explode necessidade zero e finge que não precisa de material. Componente substituto sem regra faz o sistema comprar o item original enquanto a fábrica consome o alternativo.
Pergunta de conferência semanal do PCP: cada sugestão de compra se explica por carteira e consumo real, ou só por máquina que ficaria ociosa?
Se a sugestão não responde a essa pergunta item a item, o MRP virou um gerador de ordens. A correção não está em desligar o cálculo. Está em limpar a entrada: carteira só com confirmado, BOM revisada e parâmetros cravados por quem responde pela operação.
Como ler excesso ruptura e os indicadores certos
Estoque acima do planejado não é só problema de compras. Na Sondagem Industrial da CNI referente ao terceiro trimestre de 2025, o índice de evolução dos estoques chegou a 50,8 pontos, indicando aumento não planejado, e o estoque efetivo em relação ao usual atingiu 50,7 pontos, acima do nível considerado adequado pelas empresas brasileiras.
A leitura útil desses números não é "reduza estoque". Cortar no escuro gera ruptura, e giro sozinho não diz onde o excesso mora. Ele pode estar no almoxarifado, no acabado ou dentro da própria programação. Cada origem pede uma correção diferente, e aplicar a correção errada piora o quadro. Um bom ponto de partida é revisar como sua fábrica faz controle de estoque antes de mexer em qualquer nível.
Origem do excesso de estoque e a correção
| Origem | Sinal na operação | Correção |
|---|---|---|
| Previsão de demanda ruim | Consumo real bem abaixo do plano e cobertura alta nos itens A | Recalibrar forecast com consumo realizado |
| Produção empurrada | Acabado sobe com carteira estável e máquina ocupada sem pedido | Travar OP que não vem do plano mestre |
| Compra antecipada | Matéria-prima entra antes do consumo da BOM | Revisar lote mínimo, múltiplo e lead time |
| Pedido comercial não confirmado | Item reservado ou produzido para oportunidade | Tirar pedido não confirmado do MRP |
Quatro indicadores lidos em conjunto
Giro e cobertura por classe ABC mostram por quanto tempo o capital fica parado em cada grupo. Cobertura alta em item A é sinal de previsão ruim. Cobertura alta em item C, muitas vezes, é só lote mínimo mal dimensionado.
OTIF de expedição diz se o cliente recebeu completo e no prazo. Estoque alto com OTIF baixo revela o pior cenário: dinheiro parado e cliente insatisfeito ao mesmo tempo. Nesse caso, o problema não é quantidade. É composição.
Aderência ao plano mestre compara o que foi produzido com o que foi planejado. Aderência baixa com acabado subindo aponta produção empurrada. A fábrica produz, mas não produz o que a carteira pediu.
Perda e obsolescência fecham a leitura. Item sem movimento há 90 ou 180 dias, conforme o setor nesse exemplo de critério interno, precisa de decisão: promover, reaproveitar, devolver ou baixar. Sem essa rotina, o obsoleto infla o saldo e esconde a ruptura do item que gira.
Numa ferramentaria, por exemplo, giro bom na matéria-prima com OTIF ruim no acabado não aponta compras. Aponta programação. O material entra e gira, mas a sequência das ordens não entrega o que foi prometido. Reduzir compra nesse cenário só adiciona falta de material a um problema que já existia.
A regra final é simples de enunciar e difícil de cumprir: nenhum indicador isolado autoriza reduzir estoque. A decisão certa nasce do cruzamento entre disponível, comprometido, ordens abertas, carteira e consumo real. É esse cruzamento que separa diagnóstico de palpite.
Como validar o sistema sem parar a fábrica
Avance só se três condições da sua própria operação forem verdadeiras. Primeira: inventário de abertura com divergência tratada nos itens A, seguindo um método claro de contagem de inventário precisa e eficiente. Segunda: BOM e unidades de compra e consumo conferidas por quem produz. Terceira: regra de comprometido aceita por PCP, compras e vendas ao mesmo tempo. Se uma das três falhar, a virada vai registrar com precisão um processo que ninguém combinou.
Uma prova de 30 dias em paralelo
Não desligue o controle atual no primeiro dia. Na primeira semana, mapeie processos, cadastros, integrações e riscos com quem responde pela operação. É nessa etapa que aparecem a conversão de unidade esquecida, o depósito que só existe no físico e o apontamento que ninguém assume.
Nas semanas seguintes, migre os dados, configure os fluxos reais e reproduza a rotina numa base de teste antes da virada. Rode quatro eventos completos: um recebimento com lote, uma OP com baixa de matéria-prima, uma perda com motivo e uma expedição baixando o comprometido. Se um desses eventos exigir planilha paralela, o fluxo ainda não está pronto.
Critério de virada: o teste precisa mostrar saldo livre, comprometido e lote no mesmo fluxo do PCP, com um produto real, uma BOM real e um pedido real. Demonstração com dado fictício não valida nada.
A implantação é feita sem parar a fábrica. Trabalhamos com metodologia ágil e já colocamos clientes em operação em cerca de 30 dias, com acompanhamento próximo depois do go-live para ajustar o que a operação real revelar. O prazo só se sustenta porque a base de teste reproduz a rotina antes, e não porque pulamos etapas.
Se o teste confirmar a rotina, a Sensio pode ser avaliada como ERP industrial para manufatura de pequeno e médio porte. Se não confirmar, a decisão honesta é corrigir a rotina primeiro ou procurar outra solução. Sistema bom não é o que promete mais. É o que reproduz a sua fábrica sem exigir que ela trabalhe para ele.
Abra uma base de teste com um produto real, uma BOM real e um pedido real da sua carteira e rode recebimento, OP, perda e expedição no mesmo fluxo de estoque, PCP e MRP. A Sensio reúne produção, estoque com baixa automática de matéria-prima, quantidades comprometidas e controle por lotes, compras, vendas e financeiro num único ERP industrial em nuvem, implantado sem parar a sua fábrica. Visite Sensio, peça acesso à base de teste e valide com os seus números antes de decidir.