Planejamento de vendas e operações: guia para a fábrica
Em 2024, a produção industrial brasileira cresceu 3,1%, com expansão em 17 das 18 localidades pesquisadas, e o ritmo variou bastante de um estado para outro: Santa Catarina avançou 7,7%, o Rio Grande do Norte 7,4% e o Ceará 6,9%, segundo o IBGE.
Nenhuma média nacional produz uma peça. Quem produz é a máquina do seu galpão, com o operador que está de férias, o molde único e o fornecedor que entrega em 45 dias. Quando vendas, produção, compras e finanças planejam em planilhas separadas, essa distância aparece como atraso, estoque parado e hora extra no fim do mês.
Planejamento de vendas e operações existe para fechar essa conta com um processo simples e repetitivo, que é justamente o que costuma funcionar. O recorte aqui é a fábrica de pequeno e médio porte, com muitos itens, vendas irregulares e histórico curto.
O que é planejamento de vendas e operações e por que ele existe
Vendas fecha um pedido de 400 peças para 30 dias. Na segunda-feira seguinte, o PCP descobre que o único centro de usinagem está comprometido por três semanas e que a matéria-prima do item mais vendido chega em 45. Ninguém mentiu. Cada área decidiu com a informação que tinha, no momento em que tinha.
Planejamento de vendas e operações, ou S&OP (Sales and Operations Planning), é o processo mensal em que vendas, produção, compras, estoque e finanças aprovam um plano único de volume, mix e entrega. Não é reunião de status. É a instância em que a empresa escolhe o que vai vender, o que vai produzir e o que vai comprar com as restrições na mesa, e sai com uma decisão registrada.
O painel do carro ajuda a entender. Velocímetro, combustível e temperatura são lidos juntos, porque acelerar com o motor aquecido troca velocidade por oficina. Faturamento é o velocímetro. Capacidade, estoque e caixa são o resto do painel.
Sem esse fórum, os sintomas são previsíveis:
- Prazo prometido sem lastro. O comercial confirma datas que dependem de um recurso já lotado, e a produção descobre o problema quando o pedido entra na fila.
- Compra no susto. Sem plano de volume, o comprador negocia em cima da hora, paga mais caro e ainda assume a culpa pela ruptura.
- Caixa descoberto. O financeiro só enxerga o efeito de um lote grande de produto acabado no fechamento do mês, quando o capital de giro já foi consumido.
A lógica de olhar produção física e venda no mesmo lugar não é invenção de consultoria. A Pesquisa Industrial Mensal do IBGE acompanha a evolução de curto prazo da produção física em série reformulada divulgada desde abril de 2004, e a Pesquisa Industrial Anual registra, por produto e unidade da federação, quantidade produzida, quantidade vendida e receita líquida de vendas. Quem planeja apenas com faturamento perde metade do problema, porque receita alta convive com estoque encalhado.
S&OP decide o mês, o PCP decide a semana
Confundir os dois é o erro mais comum em fábrica de porte médio. O S&OP define o plano agregado do mês: quanto produzir de cada família, com qual nível de estoque e qual compromisso de entrega. O PCP pega esse plano e programa as ordens no chão de fábrica, máquina por máquina, turno por turno, com sequência, setup e liberação de material.
Regra prática: o comitê de S&OP não decide qual pedido entra na prensa na terça-feira. Se a reunião executiva discute sequência de máquina, o nível de decisão errado subiu para a mesa e o plano agregado ficou sem dono.
Uma fábrica consegue rodar S&OP com planilha, quadro branco e disciplina. O que ela não consegue é rodar no improviso por mais de dois trimestres seguidos sem pagar a conta em OTIF.
As cinco etapas do ciclo mensal de S&OP
A rotina tem cinco etapas, e cada uma entrega um insumo para a seguinte. Quando uma falha, a próxima herda o erro, e a reunião executiva vira discussão sobre qual planilha está certa.
| Etapa | Responsável | Entrega |
|---|---|---|
| 1. Previsão de demanda | Comercial e planejamento | Previsão estatística por família e mercado |
| 2. Ajuste pela carteira | Vendas | Demanda confirmada e promoções previstas |
| 3. Plano agregado de produção | PCP e produção | Carga versus capacidade por recurso |
| 4. Compras e estoque | Compras e logística | Necessidades de materiais e cobertura |
| 5. Reunião executiva | Diretoria com todas as áreas | Plano aprovado e decisões registradas |
A primeira etapa não pode começar pela meta de faturamento. Começa pela previsão por família de produtos e mercado, porque família é a unidade que a fábrica consegue produzir, comprar e estocar junto. Numa fábrica com 900 itens ativos, previsão por SKU vira uma planilha que ninguém abre na segunda semana. Por família, ela sobrevive.
A segunda etapa ajusta essa previsão pela carteira de pedidos e pelas promoções já contratadas. Pedido fechado não é previsão, é compromisso, e entra no plano com data e quantidade.
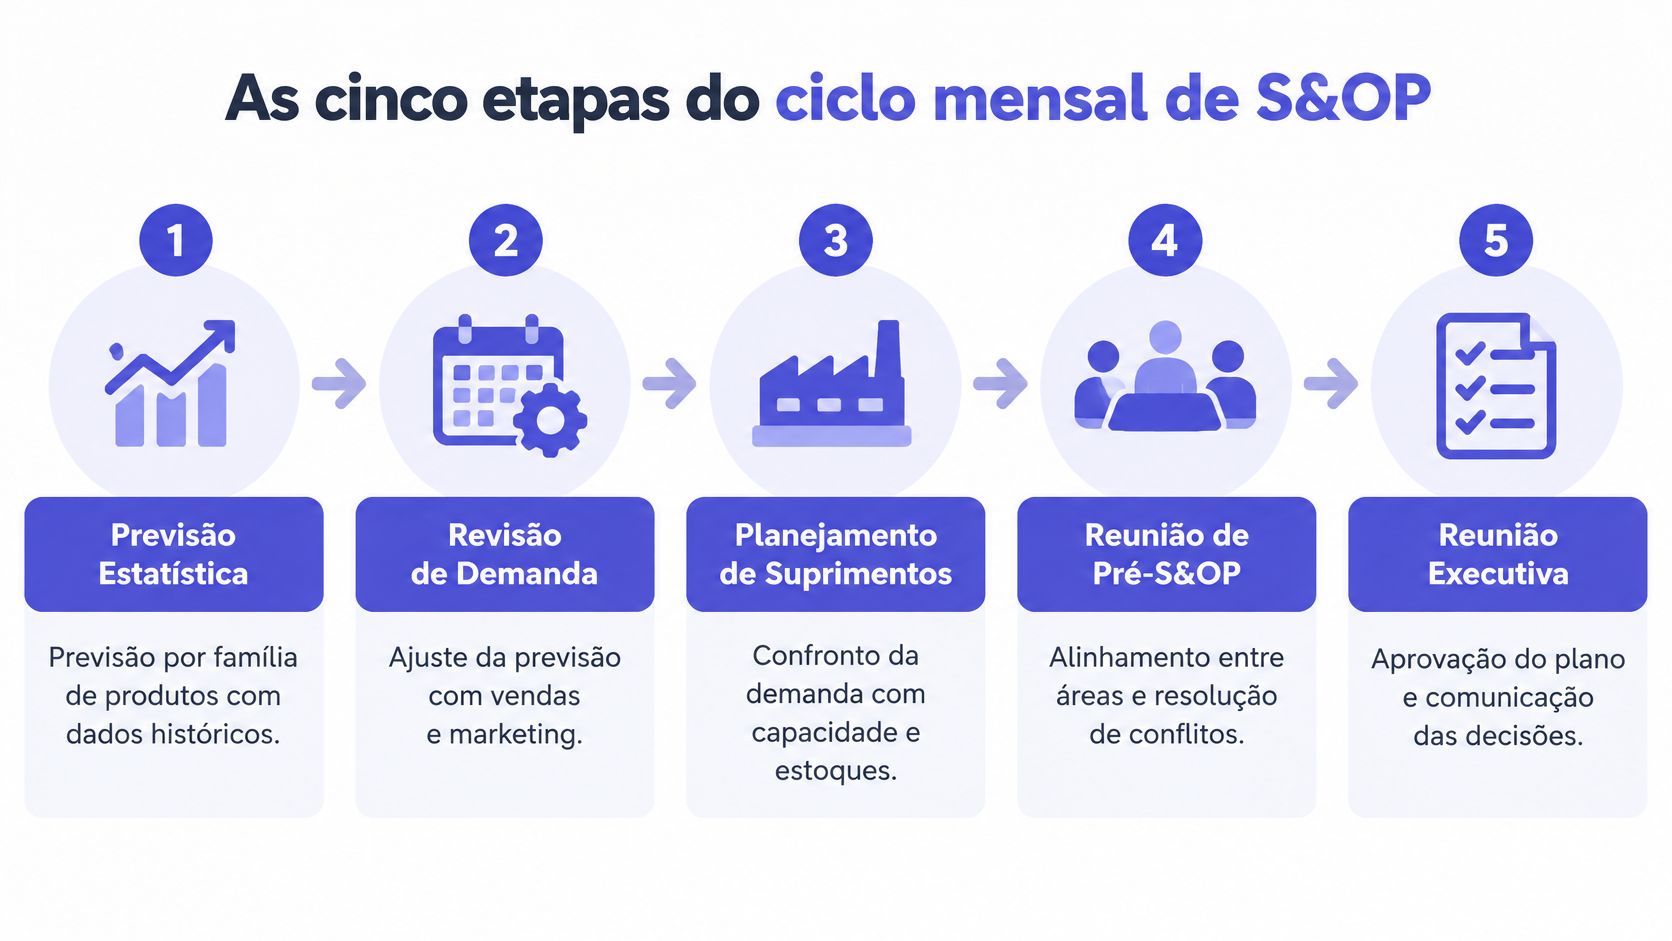
O infográfico acima mostra o encadeamento completo, da previsão até a comunicação da decisão.
A terceira etapa é onde o processo ganha ou perde valor. Confrontar demanda com capacidade e materiais significa comparar carga e horas disponíveis por recurso e período, e verificar se a matéria-prima crítica chega antes da data de início. Plano que ignora isso é promessa, não plano.
Na quarta etapa, a intenção vira ordem. Compras recebe a necessidade de materiais com antecedência e logística dimensiona cobertura. Quem deixa compras fora do ciclo compra no susto e paga mais caro pelo mesmo insumo.
Pense na reconciliação como três extratos bancários que precisam fechar no mesmo saldo. Se vendas, produção e compras chegam à reunião executiva com números que não batem, a empresa perde a hora mais cara do mês discutindo versão de dado em vez de decidir mix, estoque e prazo.
A decisão não deve se apoiar só no faturamento, porque um mês de receita alta pode esconder estoque parado e prazo estourado. A Sondagem da Indústria da FGV, publicada no informativo de conjuntura do Ministério da Fazenda, funciona como leitura externa de demanda, produção e estoques. Quando o setor sinaliza demanda fraca e a fábrica carrega estoque alto, o plano mestre pede reprogramação, não otimismo.
Mensal para decidir, semanal para corrigir
Reunião executiva uma vez por mês para fechar consenso e aprovar o plano. Revisão semanal apenas das exceções: pedido urgente, máquina parada, fornecedor atrasado, cliente que antecipou volume. Reabrir o plano inteiro toda semana destrói a confiança da fábrica no próprio plano, e a produção volta a programar por conta própria.
Se o ciclo ainda parece abstrato, este vídeo percorre a rotina na prática.
No fim do primeiro ciclo, você deve ter em mãos um calendário com data de corte e responsável por etapa, além de um plano aprovado que caiba na capacidade. Sem esse calendário, o processo não sobrevive ao segundo mês.
Indicadores que mostram se o plano está funcionando
Um indicador isolado engana com facilidade. OTIF de 98% com estoque de 120 dias pode significar apenas que a fábrica produz para o pátio e o cliente compra o que sobra no acervo.
| Indicador | O que mede | Como usar |
|---|---|---|
| MAPE (erro percentual absoluto médio) | Distância média entre previsão e venda realizada | Acompanhar por família e por mês |
| Viés da previsão | Tendência de errar sempre para cima ou para baixo | Corrigir premissas quando persiste por vários meses |
| OTIF | Entregas completas e no prazo | Medir o nível de serviço percebido pelo cliente |
| Giro de estoque | Quantas vezes o estoque é renovado no período | Equilibrar capital de giro e atendimento |
| Cobertura de estoque | Quantos dias o estoque atende a demanda prevista | Antecipar rupturas e excessos |
| Utilização da capacidade | Percentual da capacidade efetivamente usada | Identificar recursos que restringem o plano |
A leitura útil é sempre em par. OTIF caindo com estoque alto quase nunca é problema de demanda: é problema de sequência. A fábrica tem produto, mas não o produto certo na hora certa, ou o gargalo está trocando setup demais para atender um mix fragmentado.
Giro baixo com cobertura longa aponta compra acima do consumo. Na maioria dos casos, a previsão otimista virou pedido de compra e ninguém revisou depois que a demanda mudou.
MAPE estável com viés crescente é erro de premissa, não de método. A equipe acerta a distância média do erro e erra sempre para o mesmo lado. Viés otimista sustentado por vários meses enche o almoxarifado de matéria-prima e o pátio de produto acabado; viés pessimista crônico provoca ruptura e derruba o OTIF. Um mês fora do padrão pede observação. Três meses seguidos pedem revisão de parâmetros.
Metas por família, não pela média da fábrica
Uma meta de OTIF de 95% para a planta inteira permite que a linha de painéis entregue 100% e a de componentes sob encomenda entregue 70%. O cliente da segunda linha sente 70%, e a média esconde isso. Defina meta por família, com dono e frequência de revisão, e aceite que famílias sob encomenda tenham objetivo diferente das famílias de giro previsível.
Antes de criar indicador novo: verifique se ele já existe em outro relatório com outro nome. Painel com 20 números ninguém lê.
Vale montar o painel a partir dos indicadores de produção para fábricas que a equipe já acompanha e acrescentar só o que falta para o ciclo. Seis medidas com dono definido valem mais que trinta sem responsável.
Por que a capacidade limita o plano de vendas
Toda fábrica tem um recurso que define o prazo real de boa parte do catálogo, e ele raramente é o mais caro da planta. Pode ser um centro de usinagem, uma prensa, um molde exclusivo ou o único operador habilitado no acabamento.
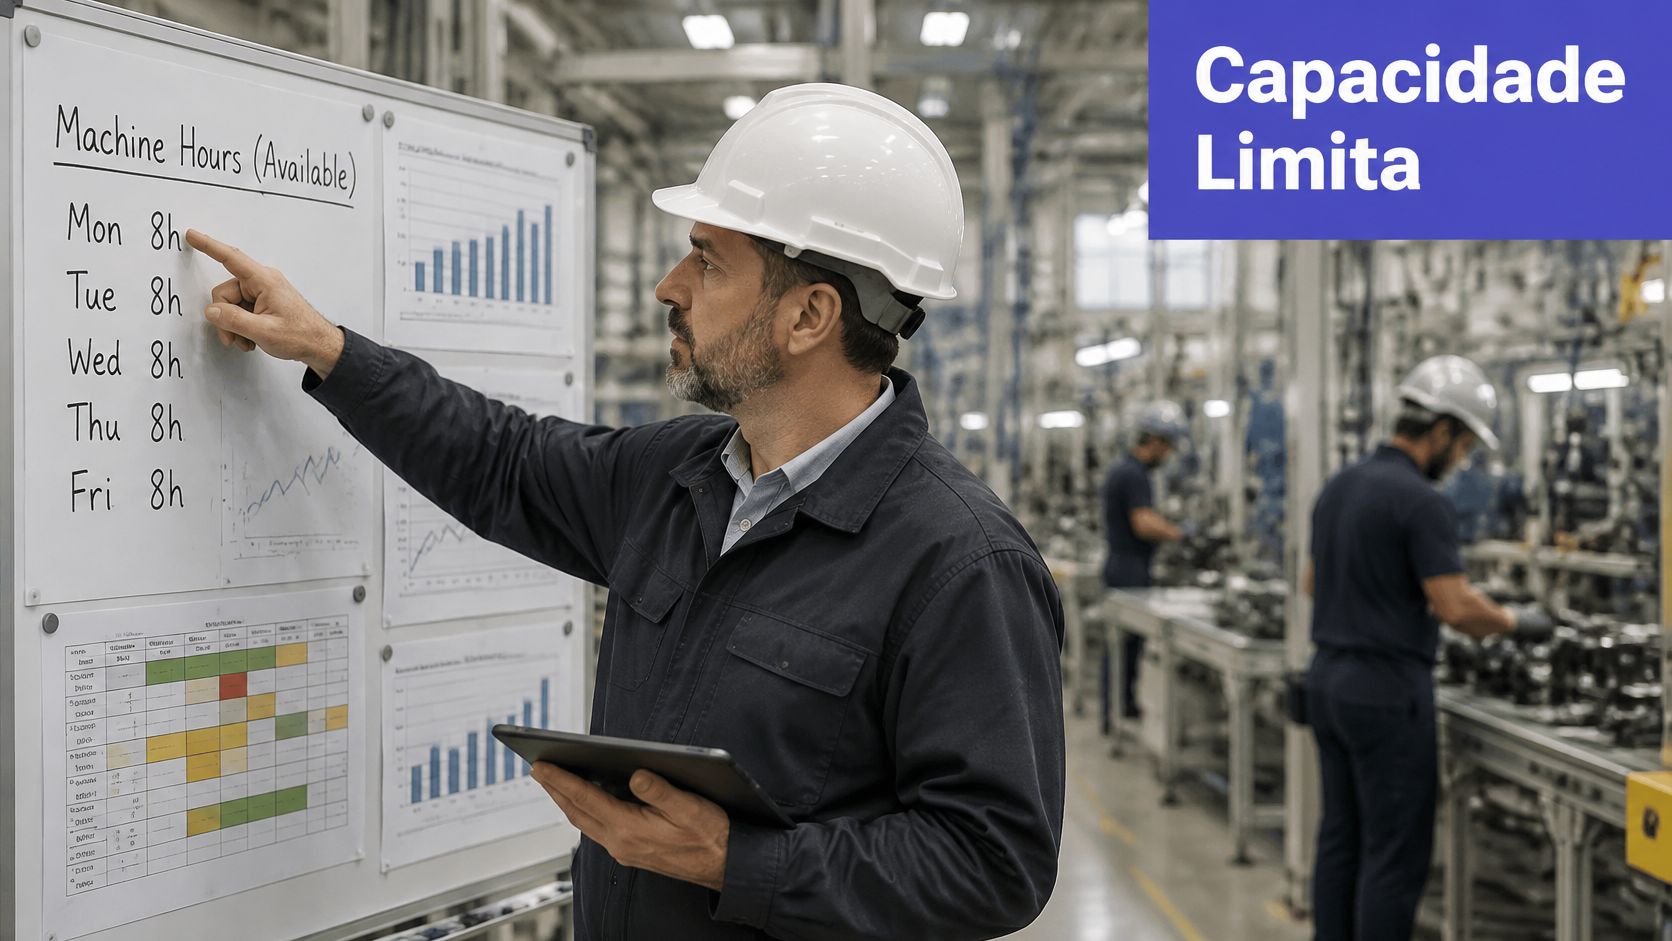
O elo entre o plano e o chão de fábrica é o planejamento de capacidade finita: a demanda aprovada só é executável quando confrontada com horas disponíveis, gargalos, mão de obra, setups, manutenção e materiais. Em setores como moveleiro, alimentício, embalagens, têxtil e usinagem, uma restrição aparentemente pequena limita a produção inteira mesmo quando a capacidade nominal total parece suficiente. A Sondagem da Indústria da FGV divulgada pelo Ministério da Fazenda serve como referência conjuntural para revisar premissas de demanda e produção antes de prometer prazo novo.
O plano precisa comparar carga e capacidade por recurso e período, com uma regra de priorização escrita, e não negociada caso a caso. Os critérios que funcionam: margem e penalidade de atraso, clientes estratégicos e itens que completam kits ou embarques. Um pedido de baixa margem que atrasa um embarque completo custa mais que a receita que gera.
| Tipo de restrição | Exemplo na fábrica | Primeira ação |
|---|---|---|
| Máquina crítica | Centro de usinagem ou prensa única | Simular horas extras ou terceirização |
| Ferramenta ou molde | Molde exclusivo de um produto | Agrupar lotes e reduzir trocas |
| Mão de obra especializada | Operador de acabamento | Remanejar equipe ou treinar reserva |
| Setup | Troca de cor, medida ou matriz | Agrupar pedidos por família |
| Manutenção programada | Parada preventiva de recurso | Ajustar janelas de produção |
| Material importado | Componente com lote mínimo elevado | Antecipar compra no horizonte aberto |
As três zonas do horizonte
Congele um horizonte curto de programação, aquele em que a ordem já foi liberada e mudar gera retrabalho. Mantenha uma zona intermediária para ajustes de prioridade e quantidade. Deixe o horizonte distante aberto a cenários, sem compromisso firme com o cliente.
Quando a carga exceder a capacidade, simule antes de prometer: horas extras, terceirização, lotes alternativos, redução de setups ou mudança de mix. Prometer prazo e improvisar depois custa OTIF e margem, e o cliente cobra a promessa, não a intenção.
Integrar esse cálculo ao MRP e ao estoque por lote evita liberar ordem sem matéria-prima disponível e deixa visível o efeito financeiro de cada decisão. Se você precisa de um método para levantar os números, vale ver como calcular capacidade produtiva por recurso e período.
O exercício que muda o nível da conversa é simples: liste os cinco recursos que mais atrasam pedidos e marque, para cada família de produtos, qual deles define o prazo real. O resto da capacidade é ruído.
Como decidir quando a demanda muda de ritmo
Faturamento maior não significa capacidade livre. Em janeiro de 2026, a receita real da indústria de transformação cresceu 2,3% sobre dezembro de 2025, enquanto a utilização da capacidade subiu de 77,4% para 77,6%, variação considerada estatisticamente estável pelos Indicadores Industriais da CNI. Vendeu-se mais com praticamente a mesma estrutura produtiva.
Isso desloca a pergunta do comitê. Não é mais "quanto vamos vender", e sim o que fazer quando vendas acelera e horas trabalhadas, gargalos e disponibilidade de componentes não acompanham no mesmo ritmo.
Os quatro blocos da decisão
Separe a conversa em quatro blocos e trate cada um com dado próprio. Demanda confirmada é carteira com pedido e data. Demanda provável é pipeline com probabilidade. Capacidade restritiva é o recurso que limita, não a média da planta. Caixa e materiais é o que sobra para financiar estoque e comprar insumo.
Cada cenário precisa mostrar o impacto antes da decisão: receita, margem, OTIF, horas extras, compras e estoque comprometido. Cenário sem impacto projetado é opinião com tabela.
| Situação | Decisão recomendada | Impacto a acompanhar |
|---|---|---|
| Demanda confirmada acima da capacidade | Priorizar margem, prazo e clientes estratégicos | OTIF e horas extras |
| Demanda provável em alta com estoque baixo | Simular lotes e compras antecipadas | Capital de giro e cobertura de estoque |
| Demanda fraca com estoque alto | Reduzir ou reprogramar o plano mestre | Giro e custo de armazenagem |
| Vendas sobem sem ganho de utilização | Aceitar pedidos com cautela e checar recursos | Receita e margem por pedido |
| Previsão com viés otimista por três meses | Revisar premissas e parâmetros por família | MAPE e viés da previsão |
O melhor plano nem sempre é o que vende mais. Numa fábrica perto do limite, aceitar pedido de baixa margem piora o OTIF e desloca clientes estratégicos. A receita entra no mês e a conta chega nos três seguintes.
Em ambientes com matéria-prima importada, lote mínimo alto e produção sob encomenda, a regra de priorização precisa estar escrita antes da crise. Escrita, aprovada e conhecida pelos vendedores. Negociada caso a caso, ela sempre favorece quem grita mais alto, não quem paga melhor.
O ritmo que sustenta isso é replanejamento semanal das exceções, sem reabrir o plano inteiro, e revisão mensal do consenso. Para melhorar a base da decisão, vale entender o que compõe uma boa previsão de demanda na indústria antes de sofisticar o modelo.
Exemplo e primeiros passos
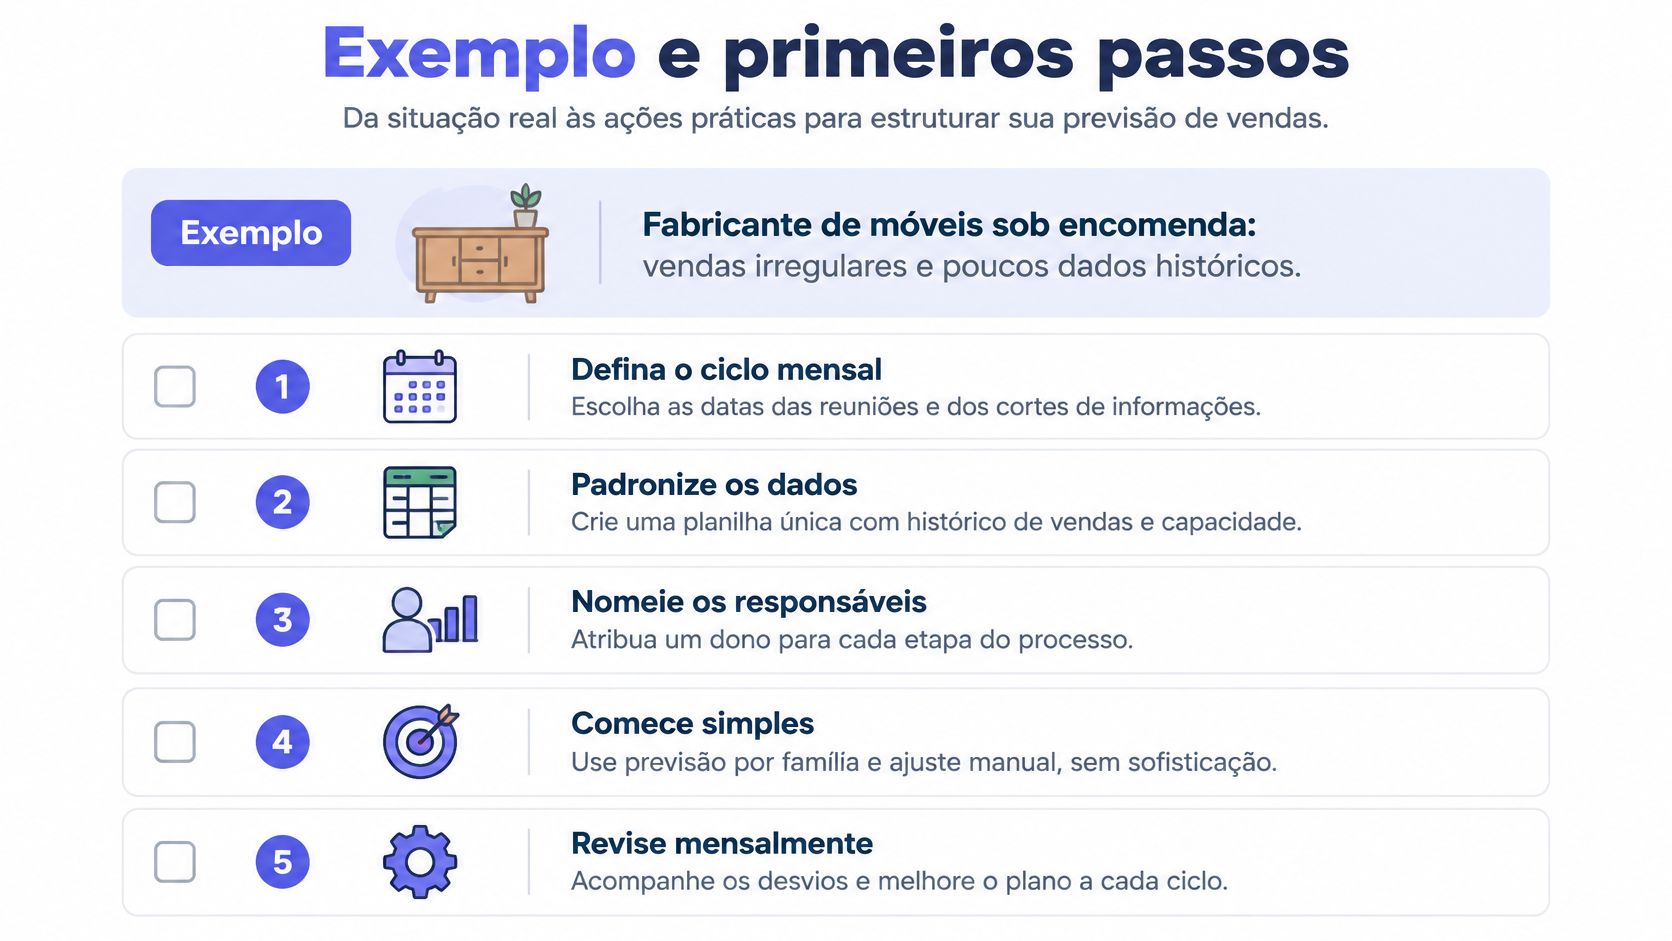
Considere o exemplo de uma fabricante de móveis sob encomenda, com vendas irregulares, muitos itens por pedido e histórico curto. Ela não tem série longa, não tem previsão estatística confiável e não vai montar um time de planejamento dedicado no próximo trimestre. O modelo corporativo, com previsão sofisticada e metas agregadas, não cabe de imediato.
O que cabe é mais modesto e mais útil. A PIA-Empresa do IBGE permite segmentar empresas por porte e atividade, mas não converte esses dados em método operacional para o chão de fábrica. Esse método quem constrói é a própria equipe, com famílias de produtos, horizonte de 8 a 13 semanas, restrições explícitas de máquinas, mão de obra e materiais críticos, e três cenários simples: provável, conservador e expansão.
Na primeira reunião, o comitê não discute acurácia. Discute três coisas: quais famílias importam, quanto tempo de horizonte é possível enxergar e o que limita cada família. Essa conversa costuma revelar mais sobre os gargalos do que qualquer relatório.
Como decidir com dados incompletos
A pergunta que trava a maioria dos projetos é como tomar decisão melhor sem esperar o sistema perfeito. A resposta é desconfortável: decida com a informação disponível, registre a premissa e revise as exceções toda semana. Um processo visual e disciplinado, orientado por exceção, gera mais valor no primeiro trimestre do que uma previsão sofisticada sem governança.
Medir só acurácia empobrece o processo. Acompanhe também decisões evitadas (o pedido que não foi aceito por falta de capacidade e que teria quebrado o OTIF), alterações de programação, aderência ao plano, OTIF e estoque comprometido. Numa fábrica de alta variedade, esses números dizem mais sobre a qualidade da gestão do que o MAPE isolado.
Cinco primeiros passos
- Escolha duas ou três famílias de maior impacto em margem ou OTIF. Não comece pelo catálogo inteiro.
- Defina o horizonte inicial de 8 a 13 semanas, com data de corte única para todos os dados.
- Liste os recursos e materiais críticos que limitam cada família, com o nome do recurso, não a categoria genérica.
- Reúna cadastros, histórico de vendas, carteira de pedidos aberta e restrições em uma base só, mesmo que em planilha.
- Marque a primeira reunião executiva com PCP, vendas, compras e financeiro, e leve a tabela de cinco etapas como pauta.
Na semana seguinte, aplique o painel visual com a carteira atual e registre as exceções que aparecerem. A primeira decisão registrada vale mais que o primeiro relatório bonito.
Quando a fábrica precisa reunir pedido, estoque, produção e financeiro em uma única base, um ERP industrial como o Sensio automatiza essa reconciliação entre as áreas sem exigir que o processo esteja perfeito antes de começar. É a diferença entre planejar sobre versões de planilha e planejar sobre o mesmo número.
Se a sua fábrica precisa ligar carteira de pedidos, estoque, produção e financeiro na mesma base antes do próximo ciclo, o Sensio faz essa ponte em um único ERP industrial, com PCP visual, MRP e controle de estoque por lote. Nossa implantação roda sem parar a sua produção e, com metodologia ágil, já colocou clientes em operação em cerca de 30 dias. Conheça o Sensio e veja como o ciclo de planejamento de vendas e operações pode começar com os dados que a sua fábrica já tem hoje.