Gestão e manutenção industrial: guia dos fundamentos
Toda fábrica de pequeno e médio porte tem um arquivo chamado manutenção em algum computador. Dentro dele convivem uma planilha de preventivas desatualizada, um caderno de ocorrências do turno da noite, o contato do técnico terceirizado e uma pasta de notas fiscais de rolamentos. Ninguém discorda que manutenção importa, mas quando o pedido aperta, é sempre a parada preventiva que é cancelada primeiro.
O ponto em que a conversa costuma travar é outro. Manutenção não é um centro de custo que precisa segurar o gasto até o fim do mês, e também não é uma equipe de bombeiros esperando o incêndio. Tratar gestão e manutenção como decisão de negócio, e não como lista de consertos, muda o tipo de pergunta que a fábrica faz: qual máquina derruba a linha inteira, quanto custa uma hora parada naquele posto e quanto vale ter o sobressalente na prateleira.
A diferença entre uma fábrica que entrega no prazo e outra que vive apagando incêndio raramente está na qualidade do conserto. Está na qualidade das decisões tomadas antes da falha.
O que é gestão e manutenção industrial
Às 14h a linha de embalagem para. O operador avisa o supervisor, o supervisor chama o mecânico e a equipe descobre, meia hora depois, que o motor do redutor queimou. A máquina volta no fim do turno, dois pedidos escorregam para a semana seguinte e a única coisa registrada no sistema é a compra de um motor novo.
Gestão da manutenção é o conjunto de decisões que existe antes dessa cena: em qual ativo intervir, com qual frequência, com qual recurso, com qual prioridade e a que custo. Consertar é apenas a execução de uma decisão que já foi tomada, ou que deveria ter sido. A analogia do carro ajuda a fixar a ideia. Quem troca o óleo no prazo gasta pouco e para pouco. Quem espera o motor fundir na estrada paga o reboque, a oficina e o dia perdido, e ainda chama isso de azar.
A pergunta que organiza tudo: em qual ativo eu intervenho, quando, com que peça e a que custo. A resposta muda de ativo para ativo, e é por isso que não existe um plano único para a fábrica inteira.
Na prática, o ciclo tem quatro etapas que se repetem. Planejar define o que será feito e quando. Executar é a intervenção com recurso, peça e janela disponíveis. Medir transforma o serviço em dado: quantas horas paradas, quantas falhas, qual custo. Corrigir ajusta o plano com o que a medição mostrou. Fábricas que pulam a terceira etapa costumam repetir a primeira com os mesmos erros.
Três pilares sustentam esse ciclo:
- Planejamento: responde o que fazer, em qual ativo e quando, com periodicidade por tempo ou por horas de uso.
- Controle de ativos: guarda cadastro, histórico de falhas, criticidade e sobressalente de cada equipamento.
- Integração com a produção: garante janela de parada no plano mestre, peça disponível antes da data e retrabalho previsto na reprogramação.
Sem o terceiro pilar, o plano mais bonito do mundo morre na primeira semana de pedidos atrasados. Vale fixar uma distinção que muda a conversa com a diretoria: a parada não planejada não é um custo da manutenção, é um custo da produção. Quem paga a conta é o pedido que não saiu, a matéria-prima que virou perda e o frete expresso para cumprir prazo. Entender isso é o que permite tirar a manutenção do canto do orçamento e colocá-la na mesa do planejamento. Daqui para frente, o texto percorre os tipos de manutenção, a montagem do plano, a conta real da falha, a integração com o PCP e o critério para decidir se vale investir em monitoramento.
Tipos de manutenção e quando usar cada um
A variedade de siglas não nasceu pronta. Até a Segunda Guerra Mundial predominava a manutenção corretiva não planejada, porque os equipamentos eram menos numerosos, mais simples e muitas vezes superdimensionados, e a intervenção acontecia só depois da quebra. A produção em massa mudou a conta. A preventiva passou a trabalhar com intervalos fixos, mas elevou os custos de peças, de mão de obra e de paradas programadas, o que impulsionou os sistemas de planejamento e controle da manutenção, como mostra um estudo sobre a evolução da manutenção industrial no Brasil. O mesmo histórico descreve cerca de 70 anos de mudanças e cinco gerações de práticas, e os levantamentos da ABRAMAN entre 1990 e 2011 acompanharam a consolidação gradual dos métodos preventivos e preditivos.
| Tipo | Gatilho da intervenção | Ganho principal | Limitação | Exemplo |
|---|---|---|---|---|
| Corretiva não planejada | Após a falha, sem aviso | Não exige planejamento | Paradas longas e custos imprevistos | Motor do redutor queima com a linha em operação |
| Corretiva planejada | Após diagnóstico, com data programada | Reduz parada inesperada | Aceita a falha do equipamento | Troca de rolamento agendada na parada semanal |
| Preventiva | Intervalo fixo de tempo ou de horas de uso | Previsível e evita falhas por desgaste | Troca peças ainda úteis e gera paradas programadas | Troca de óleo do redutor a cada 500 horas de uso |
| Preditiva | Condição medida (vibração, temperatura, análise de óleo) | Intervém antes da falha | Exige sensores, análise e investimento inicial | Análise de vibração em redutor de alta carga |
| Detectiva | Inspeção de funções que não se percebem no uso normal | Revela falhas ocultas | Depende de rondas e registros disciplinados | Teste periódico de dispositivo de segurança |
| Baseada em confiabilidade | Consequência de cada falha para a produção | Concentra esforço em ativos críticos | Exige dados de falhas e análise técnica | Plano diferente para bomba redundante e bomba única |
Corretiva não planejada é a que ninguém escolhe, mas todo mundo pratica no começo. O ganho é a ausência de planejamento, e a limitação aparece na fatura: parada longa, sem peça reservada, com a linha no meio do lote.
Corretiva planejada parece contradição e não é. O equipamento falhou, mas o diagnóstico já foi feito, a peça está no almoxarifado e a troca entra na parada da semana. O custo é aceitar a falha; o ganho é não ser surpreendido por ela.
Preventiva compra previsibilidade com peças boas. A cada ciclo fixo, o rolamento que ainda rodaria mais algumas semanas é descartado porque o calendário mandou. Isso vale para ativo crítico. Em ativo barato e redundante, é desperdício com cara de método.
Preditiva só funciona onde existe sinal e tempo para agir. Vibração e temperatura antecipam falha em redutor de alta carga porque avisam semanas antes. Em componente que quebra em segundos e custa pouco, o sensor vira enfeite caro.
Detectiva cuida do que não se percebe no uso normal. Dispositivo de segurança, alarme e botão de emergência passam meses sem acionar, e a falha deles é silenciosa. Só aparece quando alguém testa, e é por isso que o teste precisa estar na rotina.
Manutenção baseada em confiabilidade troca a pergunta. Em vez de fixar a data de troca, a pergunta é o que acontece com a produção se aquilo falhar. É a lógica que dá plano diferente para uma bomba com redundância e para uma bomba única.
A escolha madura quase nunca é eleger um tipo. É combinar os seis, ativo por ativo, pela consequência de cada falha. E isso começa pela classificação de criticidade.
Como montar um plano de manutenção passo a passo
Um plano de manutenção não começa na lista de tarefas. Começa no cadastro. Sem código único por ativo, o histórico se dispersa entre o caderno do turno, a memória do mecânico mais antigo e três planilhas diferentes, e nenhuma decisão seguinte consegue ser sustentada por dado.
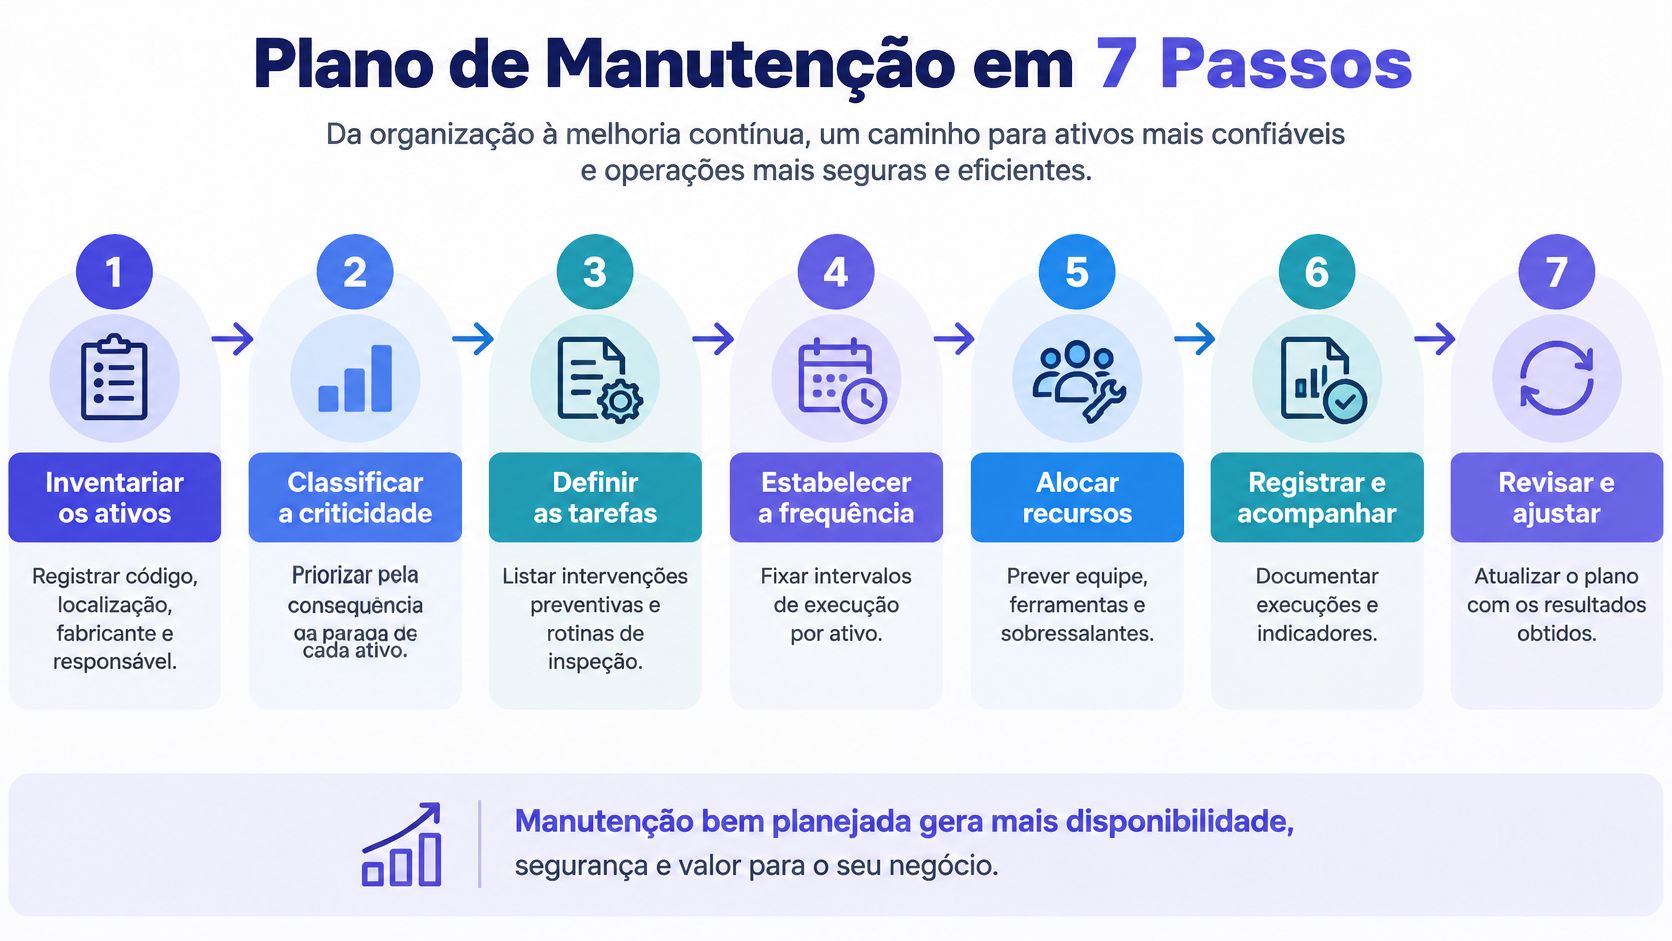
1. Inventarie os ativos. Registre código, localização, fabricante, modelo, data de instalação e responsável. O código é o que permite dizer, seis meses depois, que aquele rolamento é o terceiro que queima no mesmo eixo. Sem ele, cada falha vira um caso isolado.
2. Classifique a criticidade pela consequência da parada. Não pelo preço do equipamento e não pelo quanto o operador gosta dele. A pergunta é o que a fábrica perde quando aquele ativo para. O erro mais comum aqui é classificar tudo como crítico: quando tudo é crítico, nada é, e o time volta a apagar incêndio por ordem de reclamação.
| Nível | Impacto na produção | Quando se aplica | Estratégia inicial |
|---|---|---|---|
| Crítico | Para a linha inteira ou gera perda de lote | Não há reserva de capacidade e o reparo leva horas | Preventiva com monitoramento e sobressalente em estoque |
| Importante | Reduz capacidade ou atrasa pedidos | Falha com frequência e há reserva parcial | Preventiva por horas de uso e inspeção mensal |
| Baixo | Parada curta sem impacto no pedido | Existe reserva ou o reparo é simples | Corretiva planejada e inspeção de rotina |
3. Defina o tipo de manutenção de cada ativo. Um ativo crítico com sinal mensurável aceita preditiva. Um ativo importante e sem instrumentação fica na preventiva por horas de uso. Um ativo de baixo impacto, com reserva de capacidade, pode ficar na corretiva planejada.
4. Monte os planos com periodicidade clara. Tempo de calendário ou horas de uso, o que fizer mais sentido para o desgaste daquele componente. Checklist curto, de 5 a 10 itens, com o que a pessoa realmente consegue ver e medir na ronda. Checklist de 60 itens é preenchido com visto em branco, e o papel bonito esconde a informação que faltou.
5. Abra ordem de serviço para toda intervenção, inclusive as pequenas. A troca de um parafuso registrada vale mais do que a reforma inteira que ninguém documentou. O registro é o que separa a gestão de ordens de serviço de um caderno de recados.
6. Registre a causa da falha e meça com três indicadores. Antes de medir, é preciso saber o que cada número significa:
- MTBF: tempo total em operação dividido pelo número de falhas no período. Mostra a confiabilidade do ativo.
- MTTR: tempo total de reparo dividido pelo número de reparos. Mostra a velocidade de recuperação da equipe.
- OEE: disponibilidade x desempenho x qualidade. Mostra o quanto o ativo entrega do que poderia entregar.
7. Revise o plano todo mês com a produção. Quinze minutos com o PCP e o encarregado resolvem mais do que uma auditoria anual. A revisão serve para mudar frequência, tirar tarefa que não pega nada e incluir o problema que apareceu no último mês. Plano sem responsável definido e sem data de revisão não é plano, é rascunho.
O plano só existe no dia em que a ordem de serviço é aberta para trocar um parafuso de R$ 3. Enquanto ele viver na pasta, é intenção.
Quanto custa uma falha além do conserto
A conta que a maioria das fábricas enxerga é a da nota fiscal da peça. Essa é a menor parte. O custo de uma falha é a soma de tudo o que deixou de acontecer enquanto o equipamento estava parado, e ela cabe em uma linha:
Custo da falha = material + horas de mão de obra + (horas paradas × margem por hora da linha) + custo do atraso + perda de matéria-prima
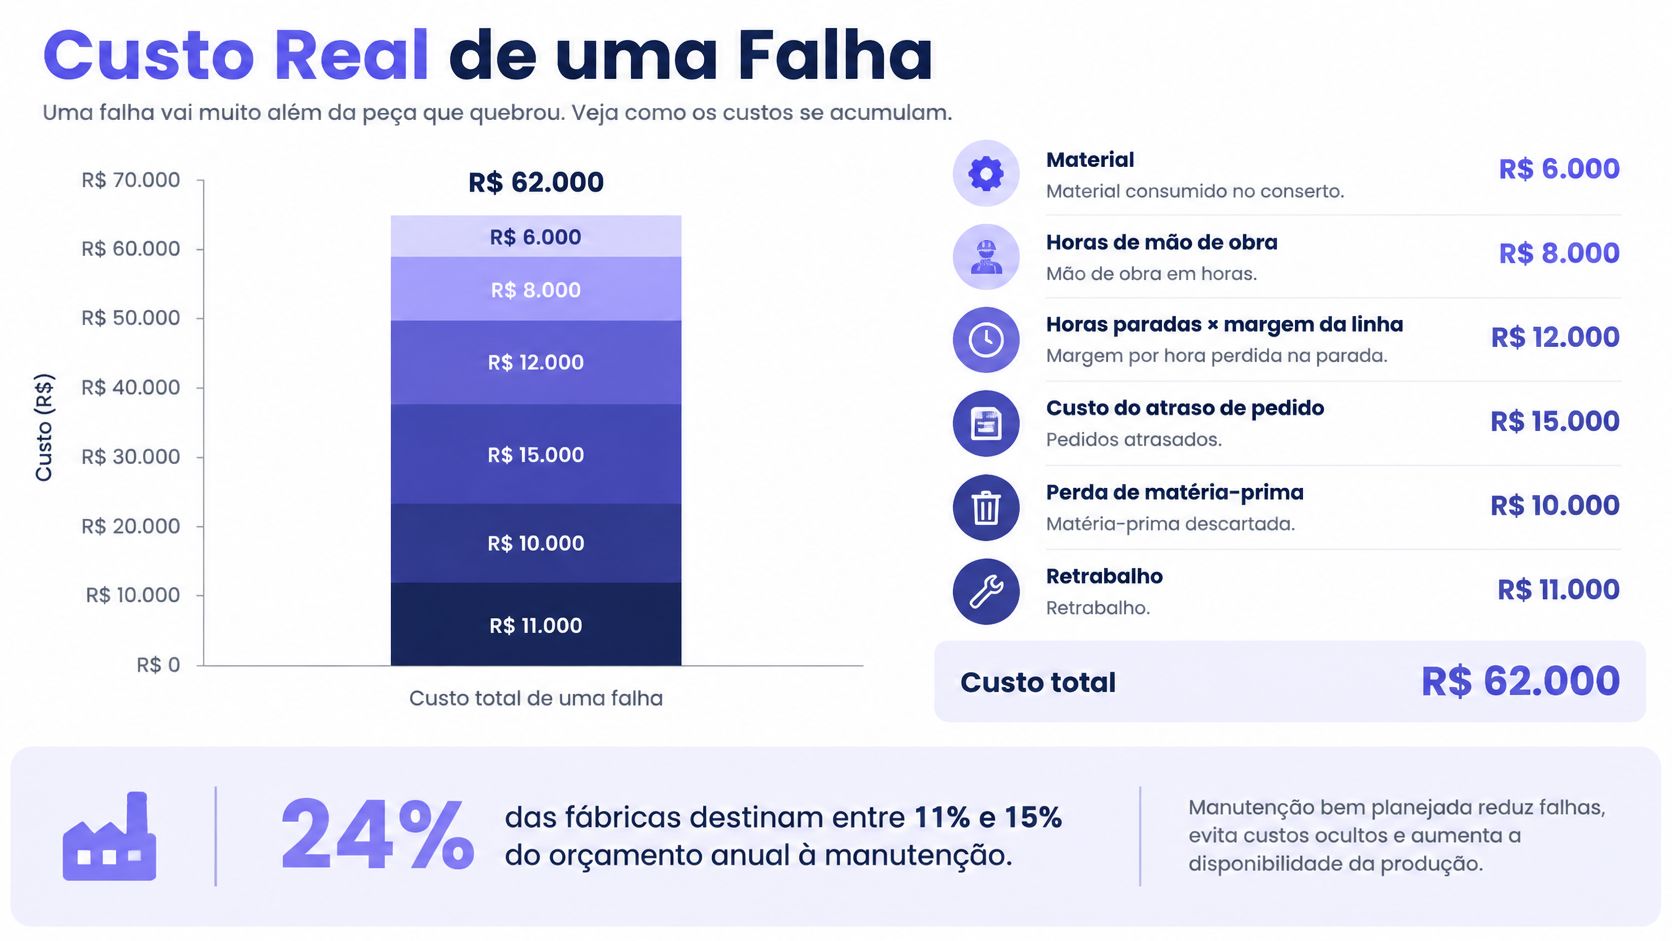
A conta passo a passo
Suponha uma linha de embalagens com uma correia de R$ 400 que leva uma hora para trocar. Um dia ela rompe no meio do turno, a linha fica quatro horas parada e dois pedidos atrasam.
- Material e mão de obra. Some a correia e as horas do mecânico e do ajudante. Digamos R$ 900 no total.
- Horas paradas vezes margem por hora. Se a linha gera R$ 2.500 de margem por hora, quatro horas paradas custam R$ 10.000. Esse é o item que domina a conta e o que quase nunca entra na planilha.
- Atraso e perda de matéria-prima. Frete expresso, desconto para o cliente e o filme que estava na máquina e foi descartado. Suponha R$ 2.400.
Total: cerca de R$ 13.300 por uma correia de R$ 400, sem contar o desgaste comercial com o cliente que recebeu depois do prazo. Os valores são hipotéticos, mas o formato da conta é o de qualquer fábrica.
O problema é coletivo. Um estudo brasileiro de benchmarking aplicado à manutenção industrial encontrou custo de manutenção equivalente a 9% da receita, acima da faixa de 5% a 7% considerada adequada, além de fragilidades no tempo de resposta, na disponibilidade e no custo global.
Reparar, substituir ou estocar
Com a conta na mão, a decisão deixa de ser opinião. Reparar compensa enquanto o custo do reparo ficar abaixo do custo de uma parada futura provável. Substituir ganha quando o ativo já consome mais em intervenção do que em depreciação. Estocar sobressalente compensa quando o custo de ficar sem a peça supera o custo de mantê-la na prateleira, o que depende do prazo de entrega do fornecedor e do tempo que a linha aguenta parada. Aceitar o risco de uma parada é uma decisão legítima, desde que tomada com número e registrada por escrito.
O indicador que fecha esse raciocínio não é o número de ordens concluídas. É o custo evitado por intervenção: quanto a fábrica deixou de perder porque aquela parada foi feita no momento certo. Quem organiza a manutenção com esse número na mesa consegue reduzir o downtime de produção sem precisar justificar cada real gasto.
Integrar manutenção ao PCP e à produção
Às 8h a produção precisa da máquina rodando. Às 8h a manutenção precisa da máquina parada. O conflito entre as duas áreas nasce desse choque de agenda, e ele não se resolve com boa vontade: resolve com informação e com janela reservada na programação.
Uma pesquisa publicada na revista Gestão & Produção analisou 50 indústrias de médio e grande porte da Região Metropolitana do Recife, com dados coletados em 2005 e 2006, e encontrou a predominância da experiência prática como ferramenta de gestão da manutenção. O estudo concluiu que a gestão da manutenção apresentava deficiências que poderiam ser reduzidas com maior atenção organizacional ao setor.
Experiência prática não é o problema. O problema é que a decisão que vive na memória do técnico nunca vira número: a fábrica perde a capacidade de comparar meses, priorizar ativos e provar que a manutenção melhorou. O caminho para sair dessa armadilha é simples e chato. Registrar cada ordem de serviço, medir falha, controlar tempo de parada e levar esses dados para a mesa do PCP.
Vale traduzir os indicadores que essa conversa usa. MTBF é o tempo médio entre falhas: quanto maior, mais confiável o ativo. MTTR é o tempo médio de reparo: quanto menor, mais rápido o ativo volta a produzir. OEE combina disponibilidade, desempenho e qualidade para dizer quanto do tempo programado virou produto bom. Os três dependem da mesma matéria-prima: ordens de serviço registradas de forma consistente.
Regra prática: se a manutenção não tem janela na programação, ela vai tirar a janela de alguém. E normalmente tira da produção, no pior momento.
Em fábricas de alimentos, móveis, embalagens, têxteis e usinagem, o conflito aparece de forma concreta. A parada precisa estar no plano mestre, a peça precisa estar no estoque antes da data e a reprogramação precisa absorver o retrabalho. Quando estoque, compras e financeiro entram na mesma conversa, a peça deixa de chegar tarde e o orçamento deixa de ser surpresa no fechamento do mês.
| Sintoma | Causa provável | Ação de gestão |
|---|---|---|
| Paradas repetidas no mesmo equipamento | Causa raiz não registrada nas ordens de serviço | Registrar código de falha e causa em cada ordem |
| Manutenção urgente interrompe o plano todo dia | PCP não recebe janela de parada na programação | Reservar janelas fixas no plano mestre de produção |
| Equipamento parado esperando peça | Sobressalentes críticos sem estoque mínimo definido | Lista mínima de sobressalentes por ativo crítico |
| Mesmo serviço feito duas ou três vezes | Ordens abertas em papel ou em conversa, sem histórico | Ordem de serviço única por ativo com histórico acessível |
| Gestão não sabe se a manutenção está melhorando | Indicadores não são calculados com dados reais | Medir MTBF, MTTR e OEE com base nas ordens registradas |
A manutenção deixa de ser uma área que recebe pedidos de conserto quando participa da programação, e a janela de parada vira decisão de negócio: quanto custa parar agora contra quanto custa a falha que a parada evita. Na Sensio, atendemos indústrias de pequeno e médio porte que precisam integrar produção, estoque, compras, vendas, financeiro e fiscal. Nesse desenho, o módulo de Ordens de serviço registra ordens de manutenção de ativos e assistência técnica, e o PCP visual mostra ordens, roteiros e capacidade no mesmo fluxo, o que coloca a janela de parada dentro do plano em vez de fora dele. Vale ver como integrar o PCP às demais áreas da empresa muda essa negociação.
Quando vale investir em monitoramento preditivo
Preditiva virou sinônimo de fábrica moderna, e isso cria uma armadilha: a impressão de que qualquer sensor é melhor do que nenhum. A pergunta que importa é outra, e bem mais chata de responder. Qual equipamento deve receber monitoramento primeiro, e qual pode continuar na inspeção simples?
Um levantamento divulgado no Brasil em 2025 apontou que 24% das fábricas destinam entre 11% e 15% do orçamento anual à manutenção, enquanto 17% superam 15%, segundo notícia do CIMM sobre o estudo. A mesma fonte cita estudos segundo os quais a manutenção preditiva pode reduzir o downtime em até 50% e os custos de manutenção em até 40%. São referências de mercado, não garantia: o resultado depende de o ativo ter sinal mensurável, histórico de falhas e consequência cara quando para.
Para ver como um painel de monitoramento se traduz em decisão de manutenção no dia a dia, vale acompanhar a demonstração abaixo.
O roteiro de adoção
- Comece pelo ativo gargalo. Aquele que para a linha, tem histórico mínimo de falhas registradas, alto custo por hora parada e um sinal que dá para medir, como vibração, temperatura ou análise de óleo.
- Valide o alerta contra o que já se mede. Compare o aviso do sensor com MTBF, MTTR, OEE e perdas reais por duas ou três ocorrências. Alerta que não antecipa nada é ruído, e o time aprende rápido a ignorar ruído.
- Só então amplie. Com o primeiro ativo validado, o segundo fica mais barato, mais rápido e com menos resistência da equipe.
Critério simples de decisão: se a parada daquele ativo custa menos do que o monitoramento, a preventiva bem feita já resolve. Digitalizar a fábrica inteira antes de organizar cadastro, ordem de serviço, causa de falha e sobressalente produz painéis sofisticados e nenhuma decisão melhor.
Comece pelo ativo gargalo nesta semana
Nada disso vira resultado enquanto ficar no campo das boas intenções até o próximo orçamento. Três ações resolvem o começo.
- Identifique o ativo gargalo da linha e confirme a criticidade com quem responde pela produção, usando os níveis da tabela de criticidade. A conversa dura dez minutos e evita meses de plano no equipamento errado.
- Abra ordens de serviço para as paradas dos últimos três meses desse ativo, registrando causa e duração mesmo que o histórico esteja incompleto, e calcule MTBF e MTTR com o que existe. Um número imperfeito orienta melhor do que nenhum.
- Reserve a janela de parada no plano mestre e defina o estoque mínimo de sobressalentes, combinando com compras e PCP. Sem esses dois acordos, o plano continua sendo uma lista bonita na parede.
Depois disso, avalie qualquer ferramenta pelos mesmos critérios do artigo: ela precisa registrar a ordem de serviço de cada ativo, guardar o histórico de paradas e deixar a janela de manutenção visível para quem programa a produção. O módulo de ordens de serviço da Sensio cobre ordens comerciais, assistência técnica e ordens de manutenção de ativos, dentro de uma base única em nuvem que reúne PCP, estoque, compras e financeiro. Na implantação, processos, cadastros, integrações e riscos são definidos junto com quem responde pela operação, antes da virada do sistema.
Manutenção e produção só param de brigar quando compartilham o mesmo dado. Se a sua fábrica ainda decide pela memória do turno, vale conhecer o Sensio e ver como as ordens de serviço e a programação da produção dividem a mesma base.