
Uma fábrica pode ter matéria-prima no almoxarifado e, ainda assim, parar a produção. Basta o saldo do sistema estar errado, o lote correto ficar perdido em outro endereço ou uma baixa de consumo não ser lançada na ordem de produção. No sentido inverso, o depósito pode estar cheio de materiais vencidos, obsoletos ou comprados acima da necessidade, enquanto a linha espera justamente o item que falta.
Esse é o problema real do controle de estoque industrial. Não se trata de guardar mais, nem de reduzir o estoque a qualquer custo. Trata-se de aproximar o estoque efetivo do estoque planejado, com informação confiável para PCP, compras, produção, qualidade, expedição e finanças.
Em agosto de 2024, a CNI registrou o índice de estoque efetivo-planejado em 48,2 pontos, o menor nível desde fevereiro de 2021. Como 50 pontos separam expansão de retração na metodologia da entidade, o resultado indicava estoques abaixo do patamar desejado pelas empresas brasileiras. A FGV confirmou leitura semelhante, com estoques no menor nível desde março de 2022, conforme a análise publicada pelo UOL sobre os estoques industriais.
O chão de fábrica traduz esse desalinhamento em três perdas conhecidas: ruptura de insumo, capital parado e erro de MRP. As próximas decisões precisam conectar processo, lote, validade, inventário rotativo e ERP, porque nenhum sistema corrige um recebimento mal conferido ou uma movimentação sem registro.
Sumário
O que é controle de estoque industrial na prática
Controle de estoque industrial é o conjunto de processos, regras e ferramentas que mantém matéria-prima, produto em processo e produto acabado disponíveis na quantidade necessária, no local correto e com status conhecido. Esse status inclui lote, validade, qualidade, quantidade comprometida, localização e possibilidade real de uso.
O almoxarifado não pode funcionar como um lugar onde a empresa simplesmente “guarda coisas”. O gestor precisa responder, sem depender de busca manual, perguntas objetivas:
- O que existe: saldo físico e saldo registrado no sistema.
- Onde está: depósito, rua, posição, área de picking ou reserva.
- De quem veio: fornecedor, nota fiscal, ordem de compra e lote de origem.
- Há quanto tempo está armazenado: data de entrada e histórico de movimentações.
- Pode ser usado: situação de qualidade, validade, bloqueio e compatibilidade com a ordem de produção.
O estoque precisa alimentar decisões
Uma baixa de matéria-prima feita tarde altera a necessidade líquida do MRP. Um produto acabado lançado antes da conclusão da inspeção aparece como disponível para vendas. Uma transferência entre depósitos sem registro cria saldo fictício em um local e falta aparente em outro.
Por isso, o controle precisa acompanhar o fluxo inteiro. O recebimento alimenta o estoque disponível, a inspeção define o que pode ser liberado, o endereçamento informa onde o item pode ser encontrado, a separação vincula o material à ordem de produção e a baixa atualiza o consumo real. Cada etapa depende da anterior.
Regra prática: se uma movimentação aconteceu fisicamente, ela precisa aparecer no sistema no momento em que ocorreu, ou o planejamento já começou a trabalhar com uma ficção.
O resultado esperado não é apenas um almoxarifado organizado. A empresa busca menos perdas, menos rupturas, melhor utilização do capital de giro e maior previsibilidade para o PCP. A disciplina também reduz retrabalho, compras emergenciais e discussões entre produção e estoque sobre qual saldo está correto.
Conceitos e termos-chave que todo gestor precisa dominar
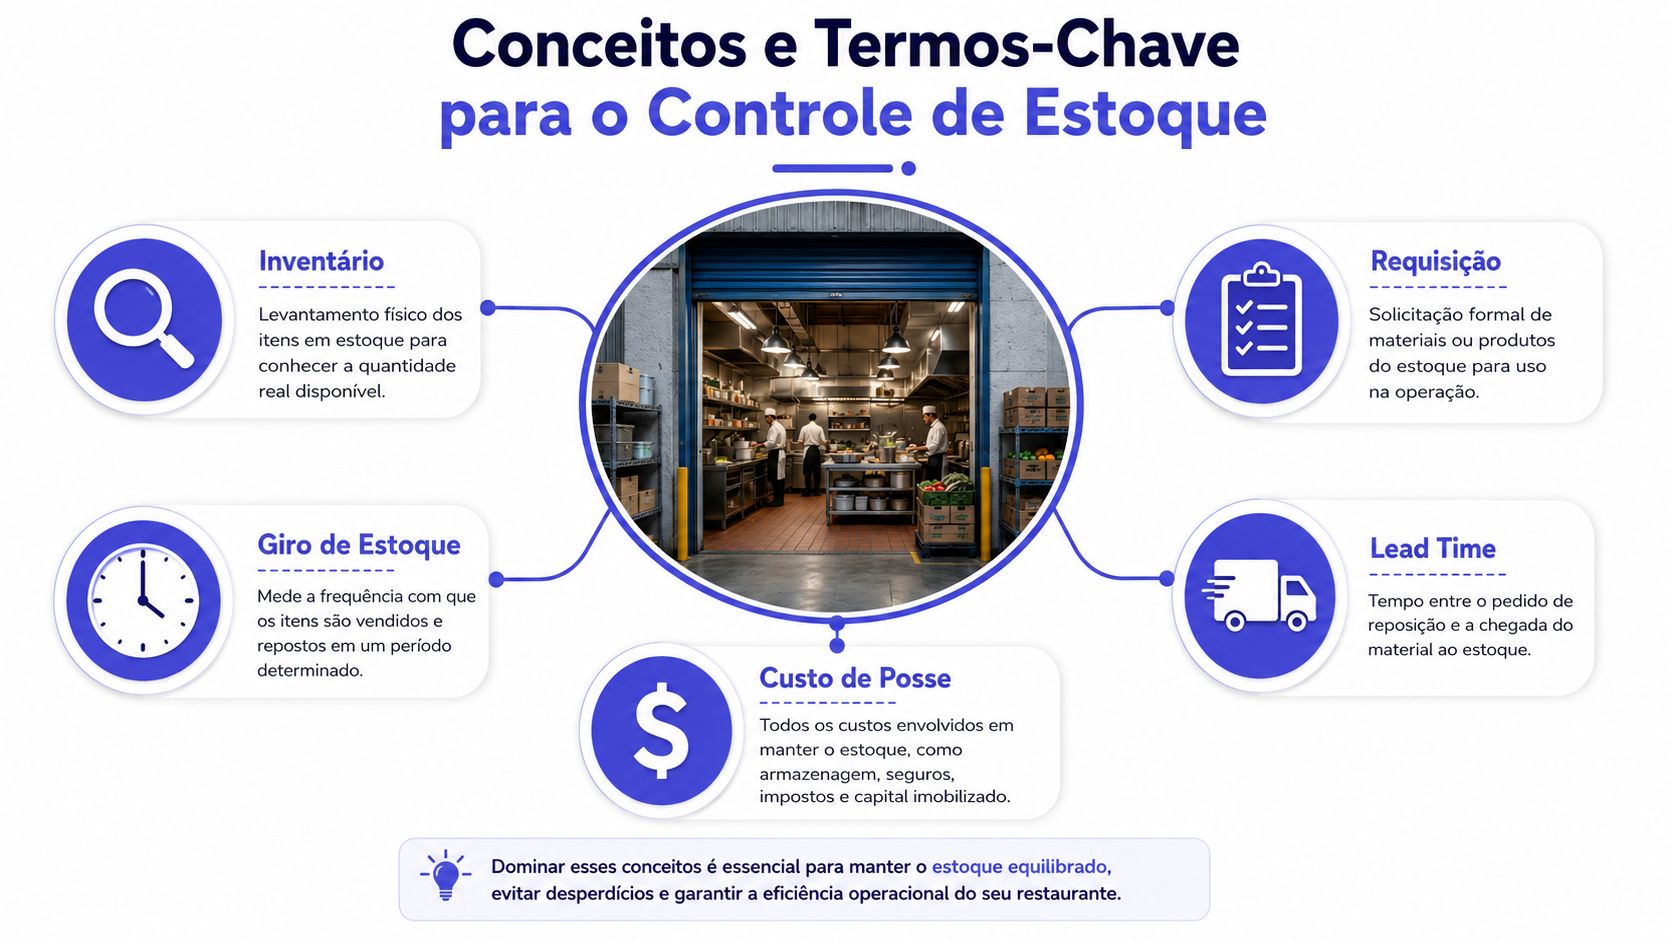
Pense no estoque como a cozinha de um restaurante profissional. A farinha, o molho, a embalagem e o prato pronto têm funções diferentes, mas todos precisam estar disponíveis no momento certo. Um ingrediente vencido não equivale a um ingrediente utilizável, assim como uma matéria-prima fisicamente presente, mas bloqueada pela qualidade, não atende uma ordem de produção.
Na indústria, matéria-prima é o insumo que será transformado. Produto em processo, ou WIP, já consumiu recursos, mas ainda não está liberado como produto final. Produto acabado está concluído e disponível conforme as regras comerciais e de qualidade. Embalagens, componentes, ferramentas e materiais auxiliares também precisam de políticas próprias.
Termos que mudam a decisão
- Acurácia: mede a concordância entre o saldo físico e o saldo do sistema. Sem acurácia, o PCP programa com dados que não representam a fábrica.
- Giro: mostra a renovação do estoque ao longo de um período. Giro baixo pode indicar excesso, obsolescência ou compra em lote inadequado.
- Cobertura: relaciona o saldo utilizável com o consumo esperado. Uma cobertura elevada nem sempre é segurança, pois pode esconder validade próxima ou material comprometido.
- Estoque de segurança: proteção contra variações de consumo e abastecimento. Deve refletir criticidade e variabilidade, não um número copiado de outra operação.
- Ponto de ressuprimento: nível que dispara a reposição considerando consumo, prazo de fornecimento e proteção necessária.
- Estoque máximo e médio: ajudam a limitar o capital armazenado e a avaliar o comportamento normal do saldo.
- Lead time: tempo entre a solicitação e a disponibilidade do material. O comprador usa esse dado para programar pedidos; o PCP usa-o para calcular necessidade.
- Lote mínimo de compra: quantidade mínima aceita pelo fornecedor. Pode reduzir o preço unitário, mas também aumentar capital parado e risco de vencimento.
- Unidade de medida e fator de conversão: evitam erros como comprar uma caixa, armazenar unidades e consumir metros sem relação cadastral clara.
A fonte técnica da Senior sobre MRP e planejamento de recursos reforça que o sistema precisa relacionar demanda, estoque atual, quantidade e prazo para definir o que produzir ou comprar. Sem esse vocabulário bem cadastrado, a decisão parece automática, mas continua dependente de premissas erradas.
O cenário brasileiro dos estoques industriais em 2025 e 2026
A leitura macro da indústria brasileira mostra um problema familiar para quem administra uma fábrica: estoque abaixo do planejado em alguns momentos, excesso em outros e dificuldade para manter o saldo confiável em tempo real. Em fevereiro de 2026, o índice de evolução do nível de estoques avançou de 48,8 para 48,9 pontos, ainda abaixo de 50, indicando queda dos estoques de produtos finais. No mesmo período, o estoque efetivo em relação ao planejado passou de 49,2 para 49,6 pontos, aproximando-se do equilíbrio, conforme a Sondagem Industrial de fevereiro de 2026 da CNI.
Isso não descreve uma operação confortável. Uma melhora marginal no índice pode coexistir com falta de componentes críticos, excesso de itens de baixa demanda e ordens de compra que chegam fora da janela produtiva. O gestor precisa separar o saldo total por item, lote, depósito, qualidade e comprometimento, porque a média da fábrica esconde esses conflitos.
O que os indicadores significam no chão de fábrica
| Indicador | Cenário 2025 | Projeção 2026 |
|---|---|---|
| Evolução do nível de estoques | A CNI registrou 48,4 pontos em dezembro de 2025, indicando queda do nível de estoques de produtos finais (Sondagem Industrial de dezembro de 2025) | A leitura de fevereiro de 2026 ficou em 48,9 pontos, ainda abaixo do equilíbrio (Sondagem Industrial de fevereiro de 2026) |
| Estoque efetivo em relação ao usual ou planejado | Em dezembro de 2025, o índice em relação ao usual ficou em 50,6 pontos, sugerindo excesso frente ao planejado (dados da CNI) | Em fevereiro de 2026, passou de 49,2 para 49,6 pontos, mais perto do equilíbrio (dados da CNI) |
A consequência operacional aparece quando o cadastro está sujo. O MRP considera saldo disponível, ordens abertas e lead time. Se o sistema inclui material vencido, bloqueado, reservado ou localizado incorretamente, a necessidade líquida fica distorcida. A empresa pode deixar de comprar o que falta e, simultaneamente, comprar o que já possui em excesso.
A rastreabilidade por lote também deixou de ser um assunto restrito à qualidade. Em alimentos, embalagens, têxtil, ferramentarias e usinagem, saber qual lote entrou, foi consumido e compôs cada produto ajuda a investigar perdas, responder a reclamações e evitar bloqueios amplos quando o desvio está limitado a uma origem específica.
Lotes, validades e métodos FIFO e FEFO
O lote é a identidade operacional do material. Ele conecta fornecedor, nota fiscal, data de entrada, inspeção, localização, consumo e produto fabricado. Sem esse vínculo, a equipe pode até contar unidades, mas não consegue explicar com precisão quais materiais foram usados em determinada ordem de produção.
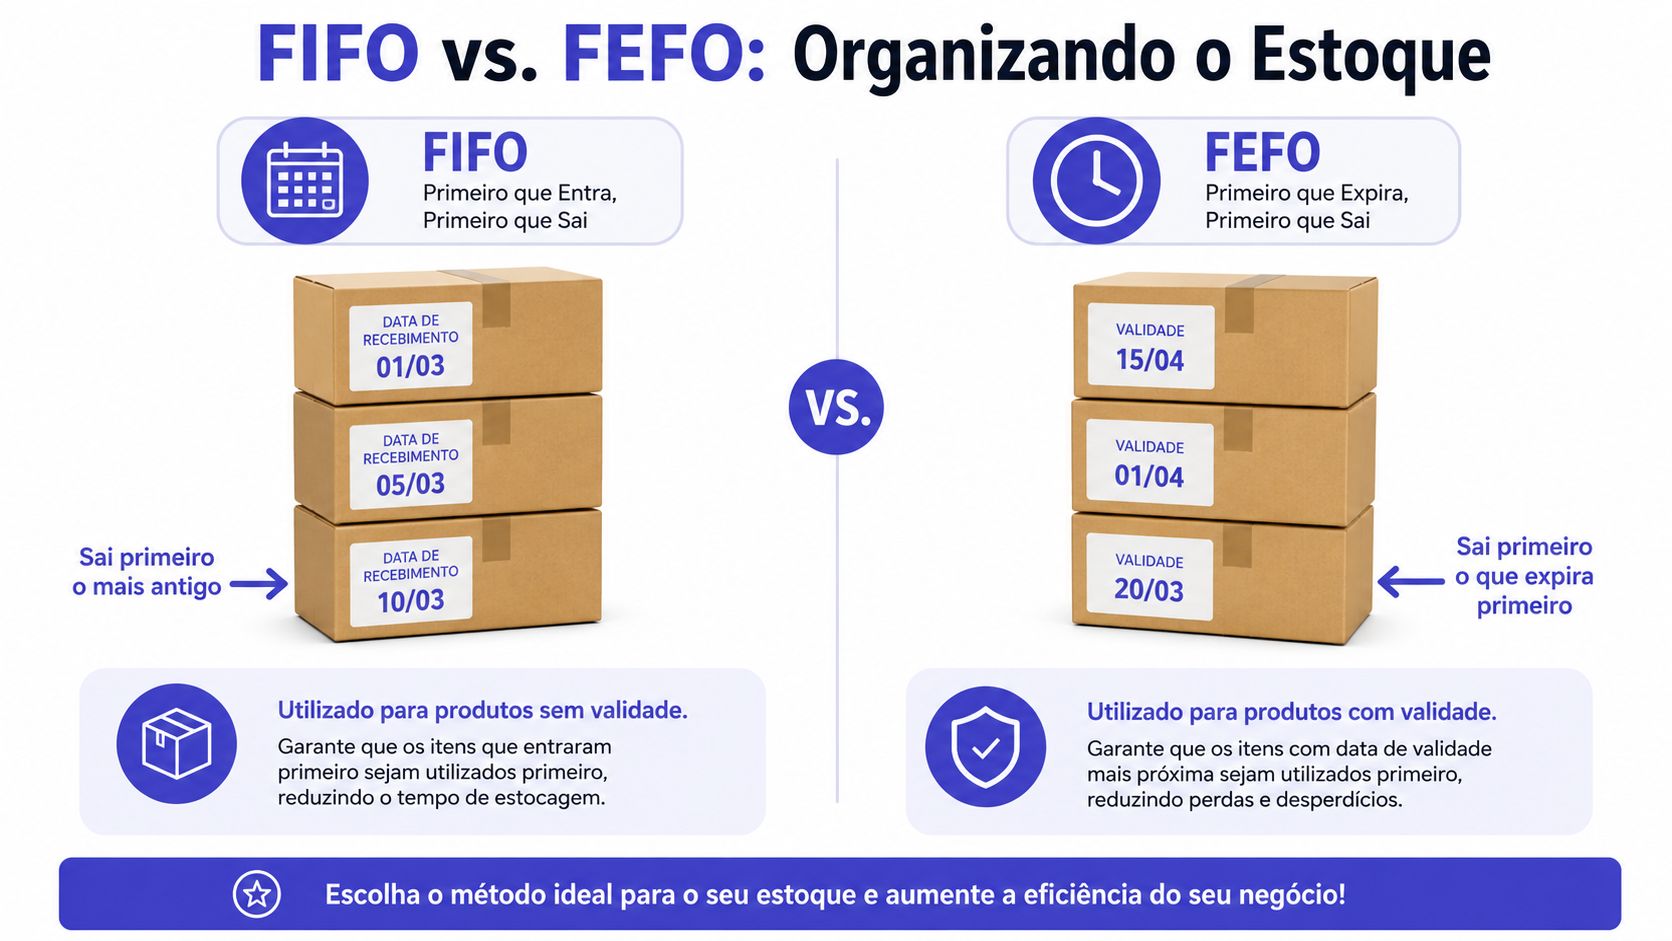
FIFO, primeiro a entrar, primeiro a sair, prioriza o material mais antigo. Funciona bem quando a idade do estoque é o principal risco e os itens não têm comportamento de validade determinante. Parafusos, por exemplo, podem não vencer, mas ainda precisam manter o lote do fornecedor para rastreio e investigação de problemas.
FEFO, primeiro a vencer, primeiro a sair, prioriza a data de validade mais próxima. É mais adequado para ingredientes, componentes químicos, produtos farmacêuticos e materiais cuja performance diminui com o tempo. Uma tinta pode mudar de viscosidade após armazenamento prolongado, enquanto um insumo sensível pode perder propriedades antes de o lote mais antigo ser necessariamente o que vence primeiro.
O método precisa virar regra de execução
Escolher FEFO no procedimento e continuar separando manualmente pela caixa mais próxima não resolve. O armazém precisa de endereço, identificação legível, regra de picking e bloqueio para lote vencido ou não liberado. O operador deve visualizar a prioridade no coletor, na lista de separação ou no ERP, sem depender da memória.
Para entender as diferenças entre os métodos e as situações de aplicação, consulte o conteúdo sobre LIFO e FIFO na gestão de estoques. Na prática, a regra pode variar por família de item, mas nunca deve variar entre turnos.
A rastreabilidade precisa funcionar nos dois sentidos:
- Para trás: do produto acabado até o lote de matéria-prima e o fornecedor.
- Para frente: do lote recebido até as ordens, clientes ou remessas que o utilizaram.
- Durante a produção: da baixa na ordem de produção até a entrada do produto acabado.
- Na expedição: do lote separado até a nota e o destino correspondente.
A norma da Conab para análise de perdas em armazéns determina a verificação da diferença entre estoque físico e contábil no momento da retirada do produto. A mesma referência técnica ajuda a tratar o índice de perda financeira como relação entre o valor de materiais danificados, extraviados ou perdidos e o valor do estoque, transformando a acurácia em indicador financeiro, conforme a norma de análise de perdas da Conab.
O controle por lote também deve conversar com registros fiscais, contábeis, qualidade e recall. Se o ERP mantém o lote apenas no recebimento, mas perde a informação na baixa ou na venda, a rastreabilidade termina justamente onde a decisão fica mais crítica.
O vídeo abaixo pode complementar a visualização dos métodos de movimentação e organização:
Processos operacionais do recebimento ao inventário rotativo
O estoque confiável nasce no recebimento. Se a empresa lança a nota antes de conferir quantidade, lote, validade e qualidade, ela transforma uma expectativa em saldo disponível. Depois, todos os processos seguintes passam a reproduzir o erro.
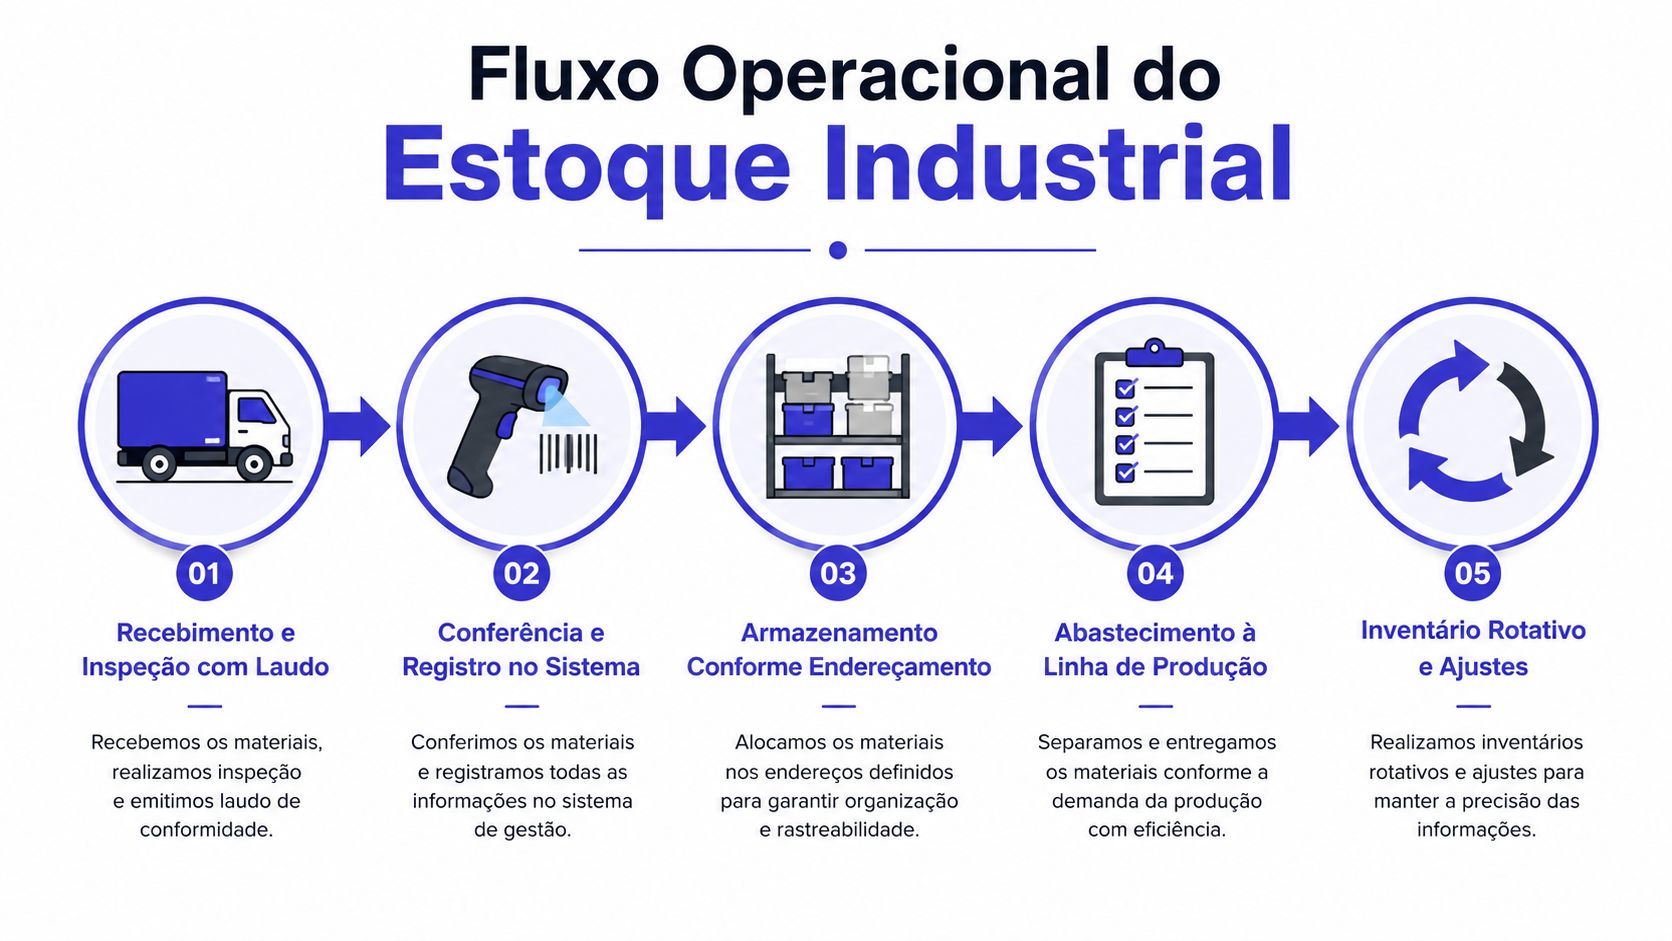
O fluxo deve ser encadeado:
- Recebimento e inspeção: conferência quantitativa, integridade da embalagem, documentação, laudo do fornecedor e critérios de qualidade. Materiais reprovados ou pendentes precisam entrar como bloqueados, não como disponíveis.
- Registro no ERP: lançamento da ordem de compra, lote, validade, unidade de medida, quantidade recebida e situação de inspeção. A conferência precisa comparar o físico com o documento e com o pedido.
- Endereçamento: definição da posição de pulmão, picking, reserva ou área de quarentena. Materiais incompatíveis não podem compartilhar espaço apenas porque há uma prateleira vazia.
- Abastecimento: separação por ordem de produção ou pedido, respeitando FIFO, FEFO, lote permitido e quantidade comprometida. A baixa deve ocorrer no momento definido pelo processo, sem acumular lançamentos no fim do turno.
- Inventário rotativo: contagens planejadas por classe ABC, criticidade, risco de validade e histórico de divergência. O ajuste exige aprovação e causa identificada.
Onde a operação costuma falhar
O erro mais caro nem sempre está na contagem. Ele aparece na movimentação intermediária, quando o operador retira uma quantidade parcial, deixa a embalagem em outra posição e não registra a transferência. Também surge quando a produção devolve sobra sem identificar lote ou quando o produto acabado entra no estoque comercial antes da liberação da qualidade.
A orientação prática sobre recebimento de materiais deve ser adaptada ao fluxo da fábrica, com responsáveis claros e pontos de conferência que não criem filas desnecessárias. O objetivo não é adicionar formulários, mas impedir que uma etapa incompleta contamine as seguintes.
Como organizar a frequência de contagem
A frequência deve considerar valor, criticidade, risco de parada, validade e divergência histórica. Itens de maior impacto merecem contagens mais próximas e, quando necessário, contagem cega, na qual o operador não recebe o saldo esperado do sistema. Itens estáveis e pouco críticos podem seguir uma cadência mais espaçada, desde que continuem dentro do calendário anual e das regras internas.
O inventário geral anual tem função fiscal e de reconciliação, mas não substitui o inventário rotativo. A combinação de contagem contínua e inventário geral é recomendada em materiais técnicos sobre controle de estoque e inventário cíclico. O gestor deve priorizar zona, turno e família onde a divergência provoca ruptura, em vez de distribuir o esforço de maneira uniforme.
KPIs e auditorias para medir acurácia e evitar perdas
Um painel de estoque só é útil quando dispara uma ação. Acurácia baixa pede investigação de movimentação e cadastro. Cobertura alta pode exigir revisão de compra, lote ou previsão. Rupturas recorrentes apontam para falha de lead time, consumo, qualidade ou parametrização do MRP.
Os indicadores mais úteis formam uma cadeia de decisão:
- Acurácia do inventário: compara o saldo físico com o saldo registrado. A literatura operacional brasileira costuma trabalhar com meta de acurácia acima de 98%, conforme a referência sobre inventário cíclico e controle permanente. A meta precisa ser aplicada por família e criticidade, não apenas como média global.
- Cobertura por SKU: indica quanto tempo o saldo utilizável sustenta a demanda. A equipe deve excluir material bloqueado, vencido ou já comprometido.
- Giro de estoque: revela se o capital está se renovando ou ficando preso. O cálculo precisa separar famílias com ritmos de consumo diferentes.
- OTIF de fornecedor e cliente interno: mostra se o material chega completo e no prazo para a operação seguinte.
- Perda financeira: converte vencimento, avaria, extravio e obsolescência em impacto econômico.
- Divergência entre físico e sistema: ajuda a localizar processos, turnos, endereços ou operadores associados aos desvios.
| KPI | Meta sugerida | Decisão que dispara |
|---|---|---|
| Acurácia por item e localização | Acima de 98%, conforme referência operacional (controle permanente de estoque) | Auditar movimentações, revisar endereçamento e corrigir cadastro |
| Cobertura utilizável | Compatível com demanda e lead time | Reprogramar compras, produção ou estoque de segurança |
| Giro por família | Crescente sem comprometer atendimento | Reduzir lote, liquidar obsolescência ou revisar mix |
| OTIF interno e de fornecedores | Cumprimento consistente do plano | Negociar prazo, fornecedor, janela e nível de serviço |
| Perda financeira | Tendência de redução | Bloquear lote, investigar causa e ajustar armazenagem |
Auditoria que encontra causa, não culpado
A contagem cega evita que a pessoa apenas confirme o número esperado. Depois da diferença, a equipe deve reconstruir a movimentação: recebimento, transferência, separação, devolução, consumo, refugo e ajuste. O resultado precisa entrar em uma análise de causa raiz, com ação e responsável.
A auditoria também deve cruzar o saldo com o MRP. Se o sistema informa matéria-prima disponível, mas a produção não a encontra, o problema não é apenas inventário. Pode haver reserva incorreta, unidade de medida errada, lote bloqueado ou saldo comprometido em outra ordem.
Requisitos de ERP e sistema para um controle confiável
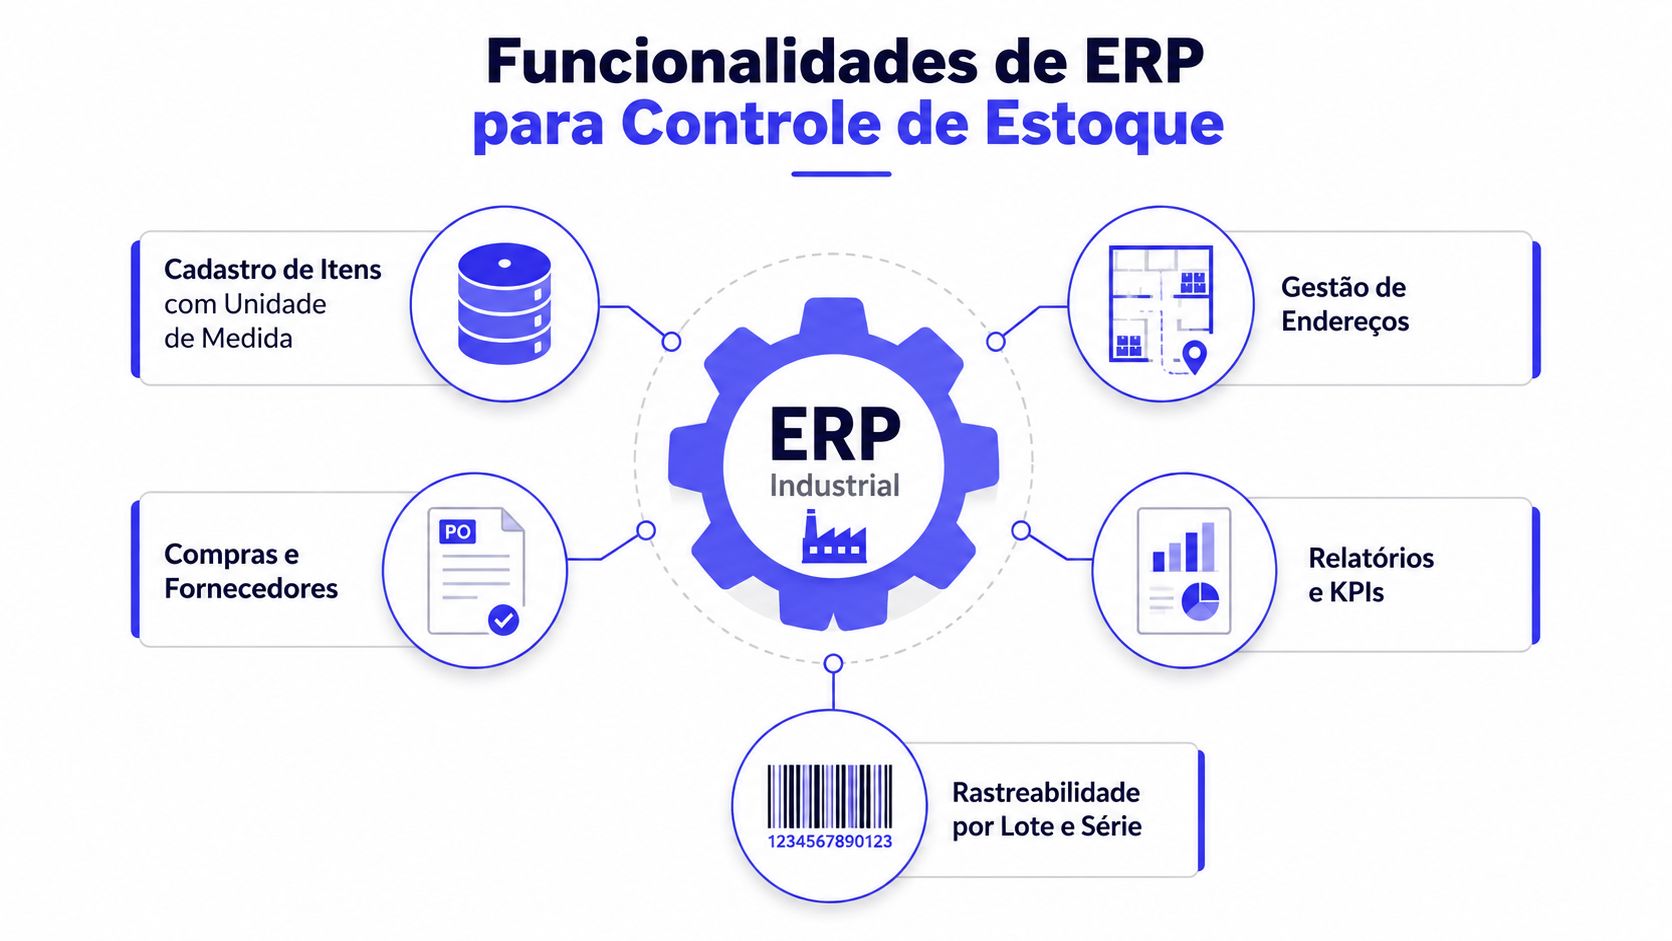
Um ERP industrial confiável precisa representar a operação como ela acontece. Cadastro simples de item e saldo total não é suficiente quando a fábrica trabalha com depósitos diferentes, lotes, validade, ordens de produção, reservas e inspeção de qualidade.
O núcleo mínimo inclui:
- Cadastro estruturado: unidade de medida, fator de conversão, família, curva ABC, criticidade e política de ressuprimento.
- Lote e validade: rastreabilidade desde o fornecedor até o produto acabado e, quando aplicável, até a expedição.
- Endereçamento: localização fixa ou dinâmica, com separação entre pulmão, picking, reserva e quarentena.
- Reserva e comprometimento: distinção entre saldo físico, disponível, reservado e já destinado a uma ordem ou pedido.
- Baixa automática: consumo de matéria-prima vinculado à ordem de produção, com registro de sobras, perdas e devoluções.
- MRP: cálculo de necessidades brutas e líquidas com base em demanda, estoque utilizável, ordens abertas e lead time.
- Integração: compras, vendas, expedição, produção, qualidade e finanças precisam trabalhar com a mesma movimentação.
O que diferencia um sistema básico
O sistema bloqueia lote vencido, impede consumo de material não liberado e sugere a prioridade correta de separação. Também mostra cobertura, acurácia, OTIF, perdas e divergências em painéis que o gestor consegue relacionar a uma ordem, depósito ou família.
A visão sobre ERP para controle de estoque ajuda a organizar os critérios de avaliação. Entre as opções disponíveis, o Sensio reúne baixa automática de matéria-prima, entrada de produto acabado, quantidades comprometidas, cálculo de necessidades, controle por lotes e gestão de múltiplos depósitos.
Como avaliar antes de implantar
A demonstração comercial não basta. A equipe deve testar o sistema com seus próprios cenários: recebimento parcial, lote bloqueado, conversão de unidade, devolução de sobra, perda no processo, transferência entre depósitos e consumo em ordem com quantidade diferente da prevista.
Também é importante validar integração com nota fiscal eletrônica, WMS quando houver armazém separado, APIs, permissões e conciliação contábil. Testes de carga e stress devem usar a complexidade real de SKUs, ordens e movimentações. Um ERP sem processo padronizado vira apenas uma tela bonita para registrar desorganização.
Checklist de implementação e como reduzir rupturas e perdas
A implementação precisa começar pelo diagnóstico, não pela compra de software. Primeiro, confronte saldo físico e sistema, classifique os itens por curva ABC, marque os materiais críticos para a produção e identifique aqueles sensíveis a validade. O resultado deve mostrar onde uma divergência realmente pode parar a fábrica.
Cinco blocos para colocar a rotina de pé
- Diagnóstico: levante acurácia por item, depósito e localização. Separe ruptura, excesso, obsolescência, avaria e saldo bloqueado. Um estoque total correto pode esconder falhas concentradas em poucos materiais críticos.
- Processos: padronize recebimento quantitativo e qualitativo, registro de lote, endereçamento, transferência, separação e devolução. Formalize FIFO ou FEFO por família e estabeleça inventário rotativo com contagem cega.
- Pessoas: defina quem recebe, quem libera, quem separa, quem baixa e quem aprova ajustes. Treine almoxarifado, produção, PCP, compras e qualidade para que todos entendam o efeito de uma movimentação atrasada.
- Sistema: valide ERP, MRP, reservas, baixa automática, alertas de validade, ponto de pedido, múltiplos depósitos e painéis de KPI. O sistema precisa impedir erros previsíveis, não apenas armazenar registros.
- Melhoria contínua: faça auditoria mensal, investigue cada ruptura e perda relevante, revise parâmetros de MRP e compare o planejado com o executado. A causa pode estar no fornecedor, no cadastro, no processo ou no comportamento de consumo.
A redução de rupturas costuma exigir lead time menor em compras críticas, fornecedores locais para itens classe A e acordos de nível de serviço. O trade-off é claro: prazo menor ou maior disponibilidade pode custar mais, mas precisa ser comparado ao custo de parar a linha ou comprar emergencialmente.
O lote econômico também deve refletir demanda real, validade, espaço e custo de posse. Safety stock não deve nascer de chute. Ele precisa considerar a variabilidade observada no consumo e no abastecimento, além da criticidade do item. Assim, o diagnóstico combate a ruptura, o processo reduz avarias e vencimentos, o sistema evita erro de MRP e a revisão contínua limita capital imobilizado.
Se sua fábrica precisa conectar PCP, compras, produção e estoque em uma única rotina, visite a Sensio para conhecer um ERP industrial com MRP, baixa automática de matéria-prima, rastreabilidade por lotes, múltiplos depósitos e indicadores operacionais. Avalie como esses recursos podem substituir saldos incertos por decisões mais rápidas e confiáveis.