
A reunião começa com uma pergunta simples: “Tem chapa suficiente para liberar esta ordem?”. O PCP consulta uma planilha, a expedição verifica outra versão e o comprador procura mensagens antigas no WhatsApp. Enquanto isso, vendas confirma um pedido sem saber que parte da matéria-prima está comprometida, e a produção descobre a falta de insumo somente quando a linha já deveria estar rodando.
Esse cenário é comum em fábricas de móveis, alimentos, embalagens, ferramentarias e outros ambientes manufatureiros. O problema não é apenas usar planilhas. O problema é tomar decisões de produção, compras, vendas e caixa com saldos que não representam o estoque físico.
Controle de estoque online resolve essa fragilidade quando registra cada movimento no momento em que acontece e conecta o saldo às ordens de produção, reservas de venda, compras e finanças. O ganho não vem de trocar papel por uma tela. Vem de criar uma única versão operacional da verdade.
Sumário
- Semana 1, diagnóstico
- Semana 2, configuração
- Semana 3, treinamento
- Semana 4, revisão e virada
- Checklist para a próxima segunda-feira
A realidade de uma fábrica sem controle de estoque online
Em uma fábrica de móveis de médio porte, o estoque costuma começar organizado. O almoxarifado recebe chapas, ferragens e insumos, alguém lança as entradas em uma planilha e o PCP atualiza o consumo conforme as ordens avançam. O problema aparece quando várias pessoas editam arquivos diferentes, fazem ajustes manuais e comunicam mudanças por mensagens.
O PCP pode enxergar determinada quantidade de MDF disponível, enquanto a expedição considera parte desse volume reservado para outro pedido. O comprador, sem acesso ao comprometimento real, faz uma nova aquisição. Vendas confirma um móvel sob medida, mas a chapa necessária já foi consumida em uma ordem que ainda não recebeu baixa no sistema.
No fim do mês, a equipe tenta corrigir tudo com uma contagem geral. As divergências viram ajustes manuais, sem causa identificada, e o saldo “fecha” apenas no relatório. Essa rotina também aparece entre os riscos operacionais descritos em problemas de não ter um ERP, especialmente quando setores trabalham com informações desconectadas.
Regra prática: se o saldo depende de alguém lembrar de avisar outro setor, o processo ainda não está sob controle.
O custo que não aparece na planilha
A perda mais perigosa não é apenas a compra duplicada. É o tempo desperdiçado para confirmar informações, a ordem parada por falta de componente, a venda reprogramada e o frete emergencial para recuperar um atraso. Cada exceção consome atenção do gestor e desloca a equipe de atividades que realmente aumentam a capacidade da fábrica.
A operação também perde confiança nos próprios dados. Quando o almoxarife sabe que o sistema frequentemente está errado, ele passa a manter controles paralelos. Quando o PCP não confia no saldo, cria folgas exageradas. Quando vendas não enxerga reservas, promete prazos que a produção não consegue cumprir.
O que muda com um sistema integrado
A migração para um controle online bem configurado muda o fluxo na origem:
- Produção: o apontamento da ordem baixa automaticamente a matéria-prima prevista e registra a entrada do produto acabado.
- Almoxarifado: o saldo aparece por endereço, lote e unidade de medida, com rastreabilidade das transferências.
- Vendas: pedidos confirmados reservam o estoque disponível e deixam visível o que está comprometido.
- Compras: o sistema identifica necessidades considerando consumo, saldo e ordens abertas.
- Finanças: entradas, custos e compromissos passam a refletir a movimentação operacional.
A fábrica deixa de perguntar “qual planilha está certa?” e passa a trabalhar sobre um fluxo único. Essa é a diferença entre apenas digitalizar o registro e construir uma operação previsível.
O que é controle de estoque online na indústria
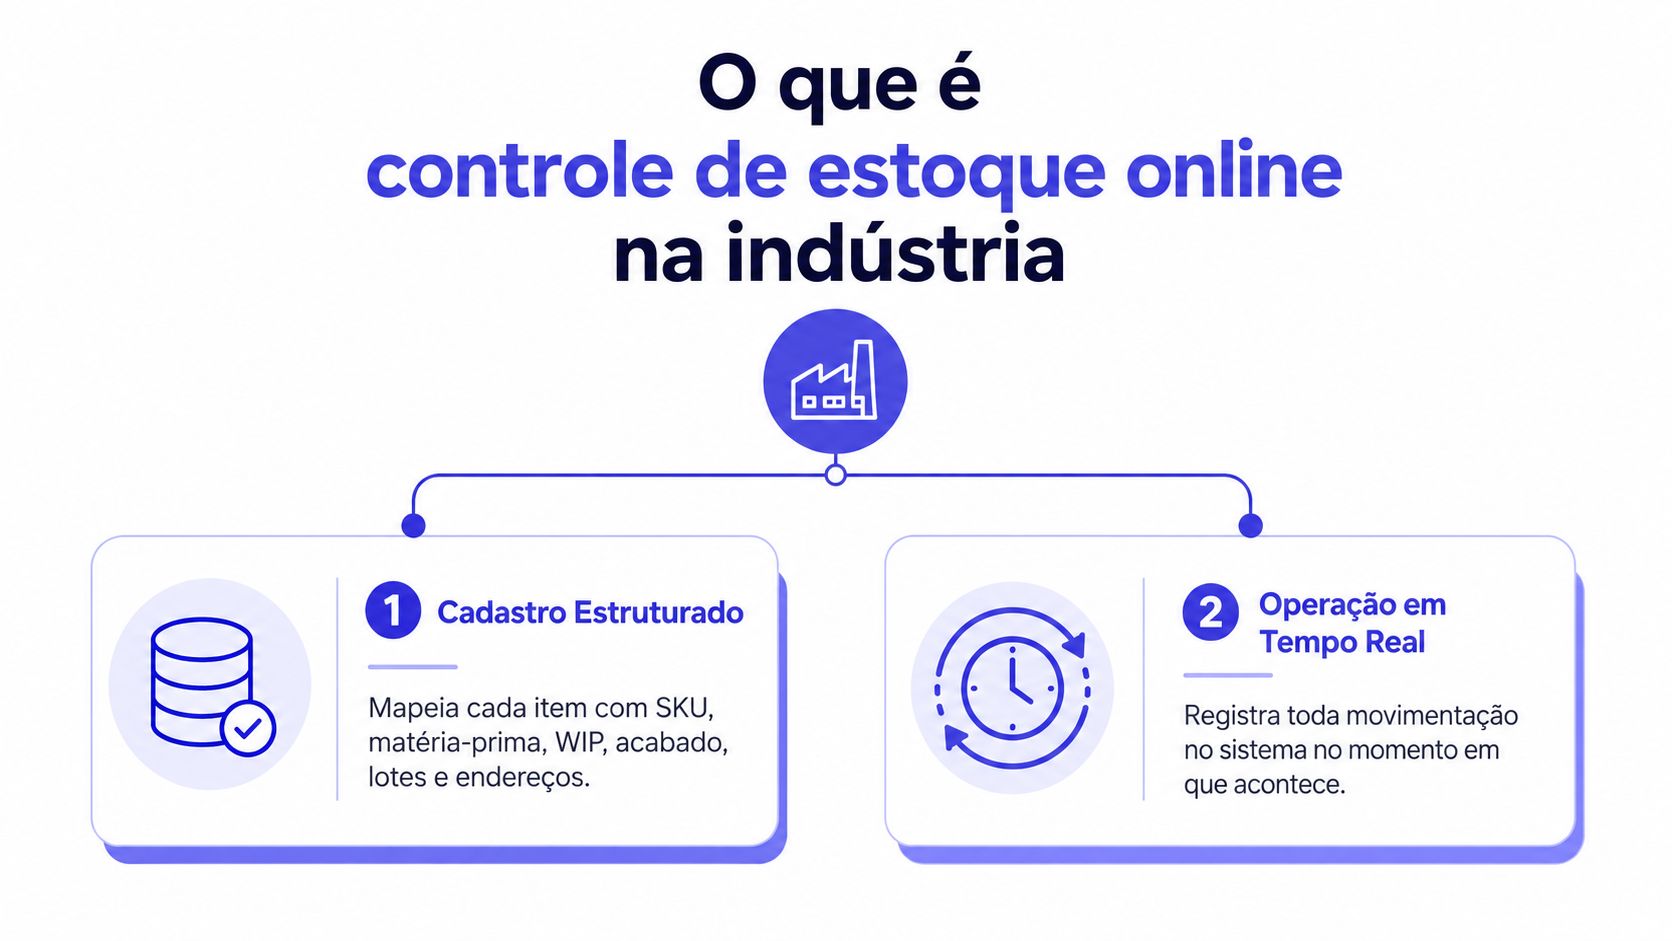
Controle de estoque online na indústria não é um cadastro de produtos acessível pelo navegador. É uma combinação de estrutura confiável de dados e registro contínuo das movimentações. Sem a primeira camada, o sistema organiza nomes inconsistentes. Sem a segunda, o cadastro fica bonito, mas o saldo continua atrasado.
A primeira camada é o cadastro estruturado. Cada item precisa ter identificação própria, categoria operacional e regras que façam sentido para a fábrica. Matéria-prima, produto em processo, semiacabado e produto acabado não podem ser tratados como se tivessem o mesmo comportamento.
Cadastro é a base, não o resultado
Um cadastro industrial consistente deve relacionar, conforme a necessidade do processo:
- código ou SKU;
- descrição padronizada;
- unidade de compra, estoque e consumo;
- fator de conversão;
- classe do item;
- lote e validade;
- endereço físico;
- estoque mínimo ou parâmetro de reposição;
- vínculo com a estrutura do produto e a ordem de produção.
O segundo nível é a operação em tempo real. Toda entrada por nota fiscal, baixa de consumo, devolução, transferência, reserva, bloqueio ou ajuste precisa ocorrer no fluxo correto, com motivo e responsável. O saldo só é útil se refletir o que aconteceu no chão de fábrica.
A Pesquisa de Estoques do IBGE mostra a dimensão da armazenagem agrícola e industrial no Brasil. O levantamento é semestral, considera referências em 30 de junho e 31 de dezembro e inclui unidades armazenadoras com capacidade útil total igual ou superior a 2.000 m³ ou 1.200 t. Na publicação do primeiro semestre de 2024, o recorte industrial apresenta 1.225 informantes e classes de estoque que incluem 7.911.576 t, 14.394.925 t e 18.806.339 t.
Esses dados não dizem como cada fábrica deve operar, mas deixam claro que estoque é uma estrutura operacional de grande escala. Em ambientes assim, uma divergência pequena entre consumo físico e saldo sistêmico pode afetar compras, programação e atendimento.
Online precisa significar integrado
O valor não está em acessar o sistema de qualquer lugar. Está em fazer o mesmo movimento alimentar áreas diferentes sem redigitação. Uma baixa de matéria-prima deve atualizar o saldo, a ordem de produção, o custo e a necessidade de reposição.
Por isso, controle de estoque online deve ser tratado como parte de um ERP para controle de estoque, e não como uma ferramenta isolada do almoxarifado. O gestor precisa visualizar não apenas “quanto há”, mas quanto está disponível, comprometido, em processo, reservado e necessário para cumprir o plano.
Cadastros e movimentações que sustentam o dia a dia
O cadastro industrial precisa representar o caminho físico do material. Comece organizando os itens por função: matéria-prima, componente comprado, semiacabado, WIP e acabado. Essa classificação evita que o sistema trate uma bobina, uma peça parcialmente usinada e um produto pronto como simples linhas de estoque.
Defina também a unidade de medida correta. Uma indústria de embalagens pode comprar um insumo em quilogramas, controlar o consumo em metros e vender o produto acabado em unidades. Sem fator de conversão validado, o saldo pode parecer correto enquanto a quantidade realmente disponível é outra.
Lote, validade e endereço completam o cadastro. O endereço deve representar a localização física que a equipe consegue encontrar, não uma descrição genérica como “almoxarifado”. A regra de armazenagem também precisa estar clara, especialmente para itens sujeitos a validade, quarentena ou bloqueio de qualidade.
Toda movimentação precisa deixar rastro
Em uma fábrica moveleira, a ordem de produção de um lote de mesas deve consumir as chapas, fitas, ferragens e demais componentes previstos na estrutura do produto. Quando a equipe aponta a produção, a baixa automática evita que o operador tenha de lançar cada item em uma planilha separada. Se houver consumo diferente do previsto, a divergência precisa ser registrada com justificativa, não escondida em um ajuste posterior.
Na indústria alimentícia, a lógica é ainda mais rigorosa. O sistema deve controlar lote e validade, priorizar a separação conforme a política definida, como FIFO, e bloquear automaticamente itens vencidos ou sob restrição. A rastreabilidade permite identificar quais insumos entraram em uma produção e quais produtos acabados foram formados a partir deles.
O fluxo mínimo de movimentação deve contemplar:
- Entrada: recebimento físico, conferência, nota fiscal, lote, validade e endereço.
- Transferência: deslocamento entre endereços, depósitos ou áreas de produção.
- Consumo: baixa vinculada à ordem de produção ou ao apontamento autorizado.
- Produção: entrada do acabado e atualização do WIP.
- Reserva: comprometimento para pedido, ordem ou cliente.
- Devolução: retorno com motivo, condição do material e decisão de reaproveitamento.
- Bloqueio: separação de itens em análise, danificados ou fora da especificação.
A gestão do almoxarifado funciona melhor quando cada movimento tem data, usuário, origem, destino e justificativa. Sem esse rastro, a equipe consegue ver a divergência, mas não consegue corrigir a causa.
Comparação entre movimentações
| Movimentação | Indústria moveleira | Indústria alimentícia |
|---|---|---|
| Entrada | Recebimento de MDF, ferragens, colas e acessórios, com conferência de quantidade e unidade | Recebimento de ingredientes e embalagens, com lote, validade e status de qualidade |
| Consumo | Baixa de chapas e componentes vinculada à ordem de produção | Baixa de ingredientes conforme receita, lote selecionado e ordem liberada |
| Transferência | Mudança de material do almoxarifado para a célula de corte | Transferência de insumo para área de preparação ou produção |
| Produto acabado | Entrada de mesas, armários ou módulos após apontamento | Entrada de lotes produzidos, com identificação e validade |
| Devolução | Retorno de ferragens ou componentes não utilizados | Retorno condicionado à integridade, validade e controle sanitário |
| Bloqueio | Separação de chapa danificada ou peça reprovada | Bloqueio de lote vencido, contaminado ou aguardando análise |
O ponto central é simples: o sistema não deve apenas registrar que houve uma movimentação. Deve explicar por que ela ocorreu e qual processo foi afetado.
Integração do estoque com produção, vendas e finanças
O estoque se torna estratégico quando deixa de ser o destino final dos lançamentos e passa a alimentar decisões. A ordem de produção consome material, o pedido de venda reserva produto, o MRP calcula necessidades e a área financeira enxerga o efeito econômico desses movimentos.
Considere uma fábrica de móveis com uma ordem liberada para produzir um conjunto de armários. O sistema verifica a estrutura do produto, reserva os componentes disponíveis, baixa a matéria-prima conforme o apontamento e registra a entrada do acabado. Se faltar uma chapa específica, o PCP recebe o alerta antes de programar uma sequência que ficará parada.
O fluxo entre as áreas
A integração não significa que todos façam tudo. Cada área gera um evento, e o estoque responde com informação operacional.
| Área | Disparo para o estoque | Retorno do estoque |
|---|---|---|
| PCP | Liberação da ordem, apontamento de consumo e produção | Disponibilidade de materiais, reservas, faltas e saldo de WIP |
| Vendas | Pedido confirmado, alteração de quantidade ou cancelamento | Estoque disponível, comprometido e previsão de atendimento |
| Compras | Solicitação de necessidade, pedido de compra e recebimento | Entrada prevista, saldo recebido e itens ainda pendentes |
| Financeiro | Entrada fiscal, custo de aquisição e pagamento | Valorização dos materiais e impacto nos compromissos |
| Expedição | Separação, conferência e faturamento | Baixa do acabado, saldo remanescente e rastreio da entrega |
| Qualidade | Bloqueio, liberação ou reprovação de lote | Estoque disponível para uso e materiais impedidos |
O MRP só produz uma recomendação útil quando recebe saldos confiáveis, estruturas atualizadas, pedidos reais e ordens abertas. Se a lista técnica estiver desatualizada ou a baixa não acontecer, o cálculo pode sugerir compras desnecessárias ou deixar de apontar uma falta crítica.
Custo e caixa precisam seguir o material
Na produção, o custo deve acompanhar a ordem. A matéria-prima consumida forma uma parte do custo direto, enquanto mão de obra direta e custos indiretos de fabricação podem ser apropriados conforme a regra definida pela empresa. Esse vínculo permite comparar o planejado com o realizado e identificar perdas, consumo acima da estrutura ou desvios de processo.
O financeiro também precisa receber o fato operacional correto. Uma compra recebida altera o estoque e cria uma obrigação. Uma venda faturada reduz o acabado e participa do cálculo do CMV. Uma devolução modifica o saldo e pode exigir avaliação de qualidade e valor.
Decisão de gestão: não libere uma ordem de produção apenas porque existe saldo físico. Verifique disponibilidade, reserva, qualidade, lote e prazo de reposição.
A integração entre áreas reduz o trabalho de reconciliação, mas não elimina a responsabilidade de cada equipe. PCP deve manter estruturas e parâmetros, compras deve atualizar prazos e condições, vendas deve respeitar reservas, e o almoxarifado deve registrar os movimentos no momento correto.
Indicadores que mostram se o estoque está funcionando
Um sistema online pode mostrar milhares de registros e ainda assim não ajudar o gestor. O painel precisa responder a perguntas práticas: o saldo está correto, o material gira, a fábrica terá cobertura, os pedidos saem no prazo e quais itens provocaram ruptura?
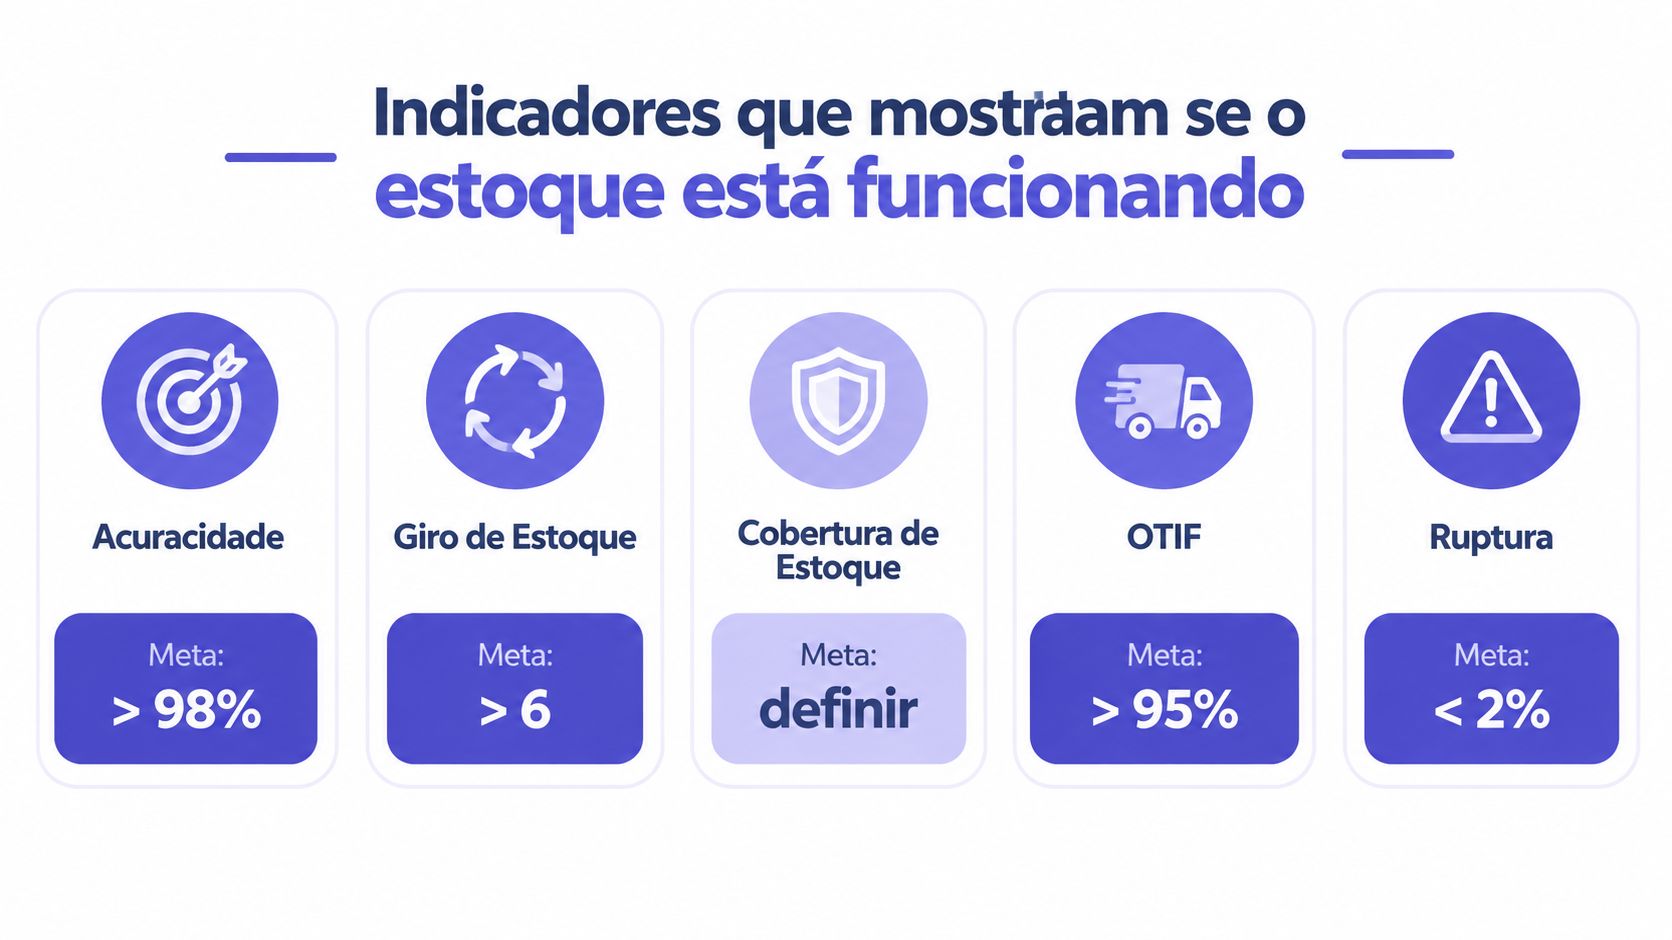
A acuracidade é o primeiro indicador. Compare a quantidade física com o saldo sistêmico por item e, quando necessário, também por valor. A referência metodológica sobre acuracidade de estoque descreve essa comparação como base para medir a aderência entre contagem e sistema. Para materiais críticos, metas operacionais costumam ficar entre 95% e 98% ou mais, enquanto níveis abaixo de 90% representam alerta, conforme a mesma referência.
Fórmulas que orientam a rotina
Use fórmulas simples e defina quem age diante do resultado:
- Acuracidade: itens sem divergência na contagem divididos pelo total contado, ou aderência do valor físico ao valor sistêmico. Exiba no painel do almoxarifado e do PCP.
- Giro de estoque: consumo ou custo das saídas dividido pelo estoque médio do período. Mostre por família, não apenas no total da fábrica.
- Cobertura: estoque disponível dividido pelo consumo médio do período. Use para priorizar compras e avaliar risco de parada.
- OTIF: pedidos entregues completos e no prazo divididos pelo total de pedidos entregues. Apresente no painel de vendas e operações.
- Ruptura: ocorrências de falta de item necessário divididas pelo total de oportunidades de atendimento ou consumo planejado, conforme a definição interna. Acompanhe por item crítico.
Não imponha a mesma meta para todos os SKUs. Um componente importado, uma embalagem de alto giro e um produto sob encomenda exigem parâmetros diferentes. A meta precisa refletir prazo de reposição, criticidade, validade, variabilidade da demanda e impacto da parada.
Leia os indicadores em conjunto
Um OTIF baixo combinado com ruptura alta aponta um problema de disponibilidade ou priorização. A resposta pode ser elevar o estoque de segurança de itens críticos, revisar o prazo de compra, antecipar uma ordem ou reprogramar a produção. Não faz sentido aumentar o estoque de toda a fábrica por causa de uma família mal parametrizada.
Em agosto de 2024, o indicador de estoque efetivo-planejado da indústria ficou em 48,2 pontos, abaixo de 50, faixa que a metodologia da CNI interpreta como estoque abaixo do planejado. No mesmo contexto, a utilização da capacidade instalada alcançou 83,4%, o maior patamar desde 2011, conforme a cobertura dos indicadores da indústria brasileira. A combinação reforça a necessidade de sincronizar materiais, PCP e execução.
O indicador precisa aparecer onde a decisão acontece. O gestor de PCP precisa de faltas e cobertura. O almoxarifado precisa de acuracidade e divergências. Vendas precisa de disponibilidade e OTIF. A diretoria precisa enxergar giro, capital imobilizado e impacto no atendimento.
Para uma explicação visual complementar sobre esses indicadores, consulte o material abaixo.
Por que digitalizar sozinho não basta
Comprar um ERP e manter a mesma disciplina ruim transforma o sistema em uma planilha sofisticada. A ferramenta registra o que a equipe lança. Se o consumo acontece sem apontamento, o endereço não é atualizado e o inventário nunca investiga causas, o saldo digital apenas mascara o problema com uma aparência mais organizada.
A Pesquisa Abrappe 2025 associou 70% das perdas do varejo a quebras operacionais, furtos e erros de inventário, com prejuízo total de R$ 36,5 bilhões, apesar de o índice médio de perdas ter ficado em 1,51%, conforme os dados apresentados na referência sobre perdas e controle operacional. O contexto é varejista, mas a lição serve para a indústria: digitalização sem acuracidade e rastreabilidade não ataca a causa da perda.
Onde as implantações costumam falhar
- Sem contagem cega: a pessoa conta já sabendo o saldo do sistema e tende a confirmar o número esperado.
- Cadastros duplicados: o mesmo material aparece com descrições, unidades ou códigos diferentes.
- Endereço sem responsável: todos usam a localização, mas ninguém responde pela divergência.
- Baixa sem auditoria: a regra existe, porém operadores fazem ajustes fora do fluxo.
- Estoque de terceiros invisível: materiais consignados ou enviados para beneficiamento ficam sem status claro.
- WIP inflado: ordens abertas acumulam produtos em processo que já foram consumidos ou finalizados.
- Parâmetros abandonados: prazo de compra, lote mínimo e estoque de segurança deixam de representar a operação.
O inventário cíclico precisa substituir a dependência de uma contagem anual. Segmente os SKUs por criticidade, conte os itens mais sensíveis com maior frequência e registre a causa-raiz de cada divergência. O objetivo não é somente corrigir o saldo. É impedir que o mesmo erro reapareça na próxima movimentação.
Padrão mínimo de governança: cada categoria precisa de um responsável, cada divergência precisa de causa e cada semana precisa de uma revisão objetiva de acuracidade.
A liderança também deve bloquear movimentos sem apontamento autorizado. Se a equipe puder retirar material sem registrar ordem, endereço ou motivo, o sistema nunca terá condições de oferecer uma visão confiável.
Plano prático para implementar o controle de estoque online
Uma implantação eficiente começa pequena, mas não superficial. Escolha uma família de produtos ou uma operação crítica, valide o fluxo físico e só depois expanda para toda a fábrica.
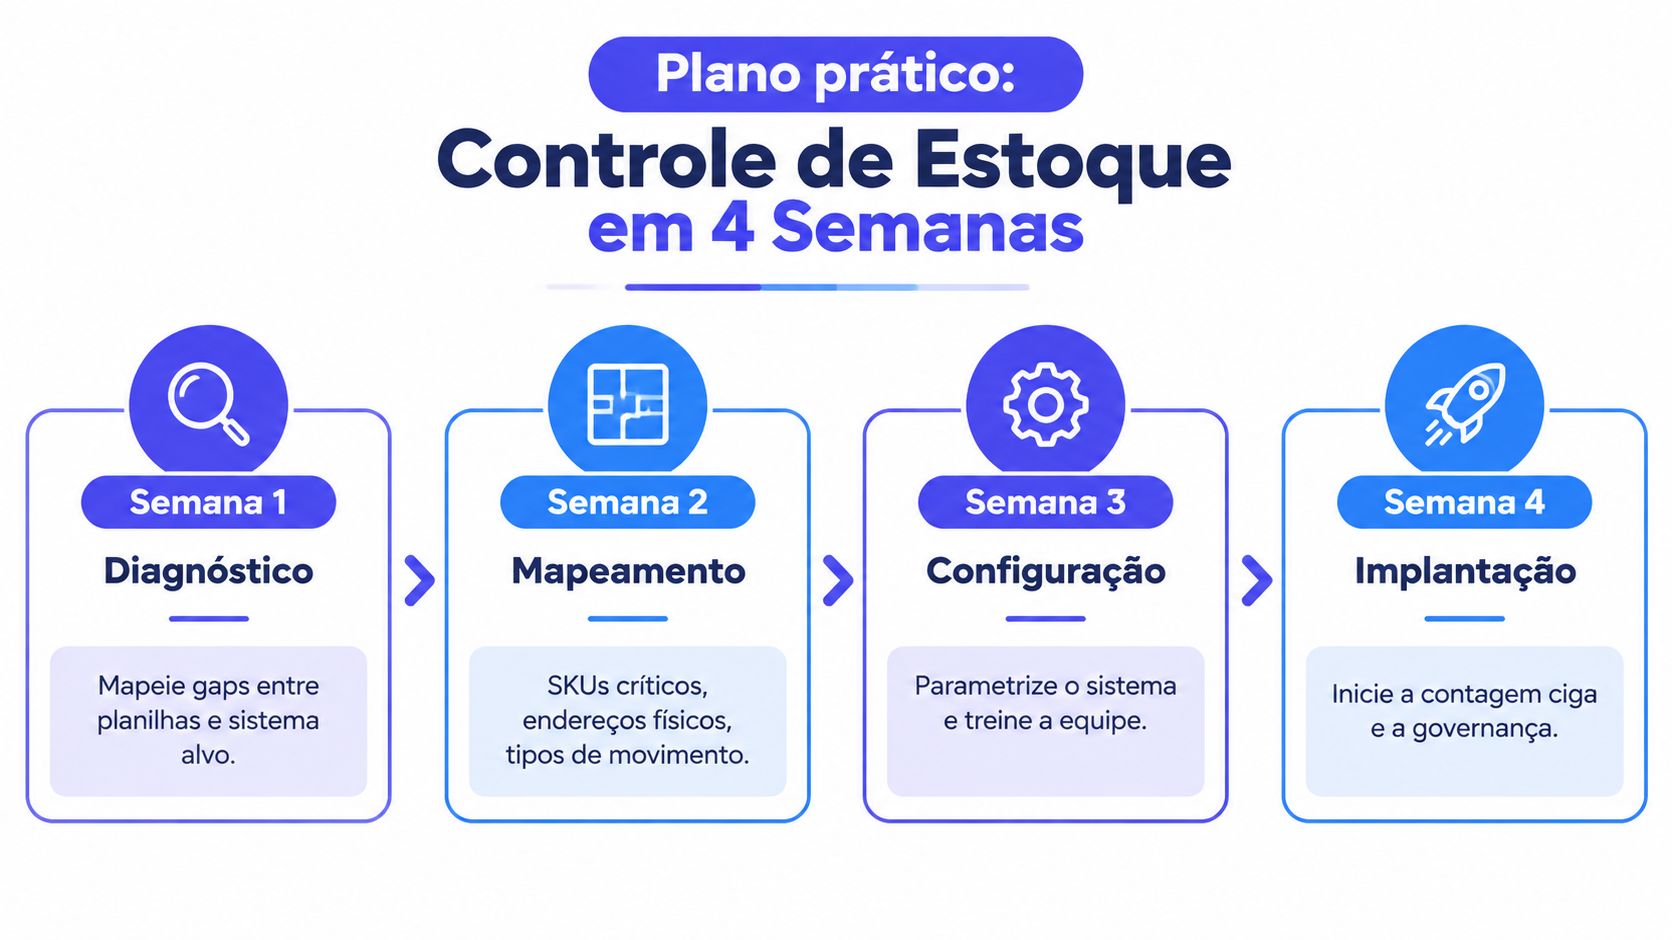
Semana 1, diagnóstico
Mapeie o processo atual do recebimento à expedição. Liste os SKUs críticos, endereços físicos, tipos de movimentação, planilhas paralelas, responsáveis e relatórios usados pelo PCP, compras, vendas e financeiro. Compare o saldo registrado com a realidade de alguns itens relevantes e documente a causa de cada diferença.
Semana 2, configuração
Padronize códigos, unidades, fatores de conversão, lotes, endereços e estruturas de produto. Configure as regras de entrada, transferência, reserva, baixa automática, devolução, bloqueio e apontamento de produção. Homologue o fluxo com um produto físico de alta relevância, acompanhando cada movimento desde a separação até a entrada do acabado.
Semana 3, treinamento
Treine conferentes, separadores, compradores, vendedores, operadores e PCP no momento correto de cada lançamento. A equipe precisa saber registrar uma transferência, corrigir uma divergência, consultar comprometimentos e interpretar o relatório de acuracidade. Treinamento baseado apenas em telas não funciona. Use situações reais do chão de fábrica.
Semana 4, revisão e virada
Execute um inventário cíclico parcial, compare o físico com o sistema e ajuste parâmetros antes da virada definitiva. Monitore ordens, reservas, compras e expedições durante a transição. Não aceite que a equipe mantenha o controle paralelo como “segurança” depois que o processo oficial estiver validado.
Checklist para a próxima segunda-feira
- Itens críticos definidos: a fábrica sabe quais SKUs podem parar produção ou comprometer entrega.
- Cadastro padronizado: não há duplicidade de código ou unidade sem conversão validada.
- Endereços nomeados: cada localização física tem regra e responsável.
- Baixa vinculada: consumo de matéria-prima ocorre por ordem ou fluxo autorizado.
- Produto acabado registrado: a produção gera entrada após o apontamento correto.
- Reservas visíveis: pedidos confirmados não ficam fora do saldo disponível.
- Lotes controlados: validade, bloqueio e rastreabilidade seguem a política do processo.
- Inventário rotativo ativo: a contagem acontece por criticidade e não apenas no encerramento do período.
- Parâmetros revisados: prazo de ressuprimento, lote mínimo e segurança refletem a operação.
- Painel com ação definida: cada indicador tem responsável, frequência de análise e resposta prevista.
O controle de estoque online só está funcionando quando a fábrica consegue produzir, vender, comprar e fechar custos usando a mesma informação. Se a equipe ainda precisa confirmar o saldo por mensagem, a implantação não terminou.
O Sensio oferece um ERP industrial com baixa automática de matéria-prima, entrada de produto acabado, quantidades comprometidas, cálculo de necessidades e controle por lotes, conectando estoque a produção, vendas e finanças. Visite a Sensio para avaliar como estruturar uma operação com mais acuracidade, rastreabilidade e previsibilidade de atendimento.