
O mercado brasileiro de automação de fábricas e controles industriais foi estimado em US$ 11,99 bilhões em 2026, com projeção de alcançar US$ 16,67 bilhões em 2031, segundo o levantamento setorial sobre automação de fábricas e controles industriais no Brasil. O número ajuda a reposicionar a conversa: controle de produção já não é apenas registrar uma ordem concluída. É integrar PCP, estoque, qualidade, compras e expedição para decidir, com informação actualizada, o que fabricar, em que quantidade e em que momento.
Na fábrica, essa diferença aparece rapidamente. Um apontamento feito no fim do turno informa o que aconteceu, mas não evita sozinho a falta de matéria-prima, a ocupação excessiva de um centro de trabalho ou a expedição incompleta. Controles de produção eficazes fecham o ciclo entre plano, execução, desvio e correção, apoiando decisões operacionais e financeiras.
Sumário
O que é controle de produção na indústria atual
Controle de produção é o conjunto de processos, dados e regras usados para planejar, executar, monitorar e corrigir a fabricação. Ele começa no plano de produção, passa pela disponibilidade de materiais e capacidade, orienta as ordens no chão de fábrica e termina na análise do resultado. O apontamento de ordem é apenas uma parte desse fluxo, porque registra uma ocorrência depois que ela já aconteceu.
A referência técnica do Centro Paula Souza sobre controle de produção relaciona essa função à abertura de ordens, ao acompanhamento de compras, à execução dos lotes, à manutenção das fichas de estoque e à gestão dos almoxarifados. Na prática, o sistema precisa comparar regularmente o programa previsto com o realizado, permitindo agir antes que um desvio de prazo se transforme em ruptura ou atraso de entrega.
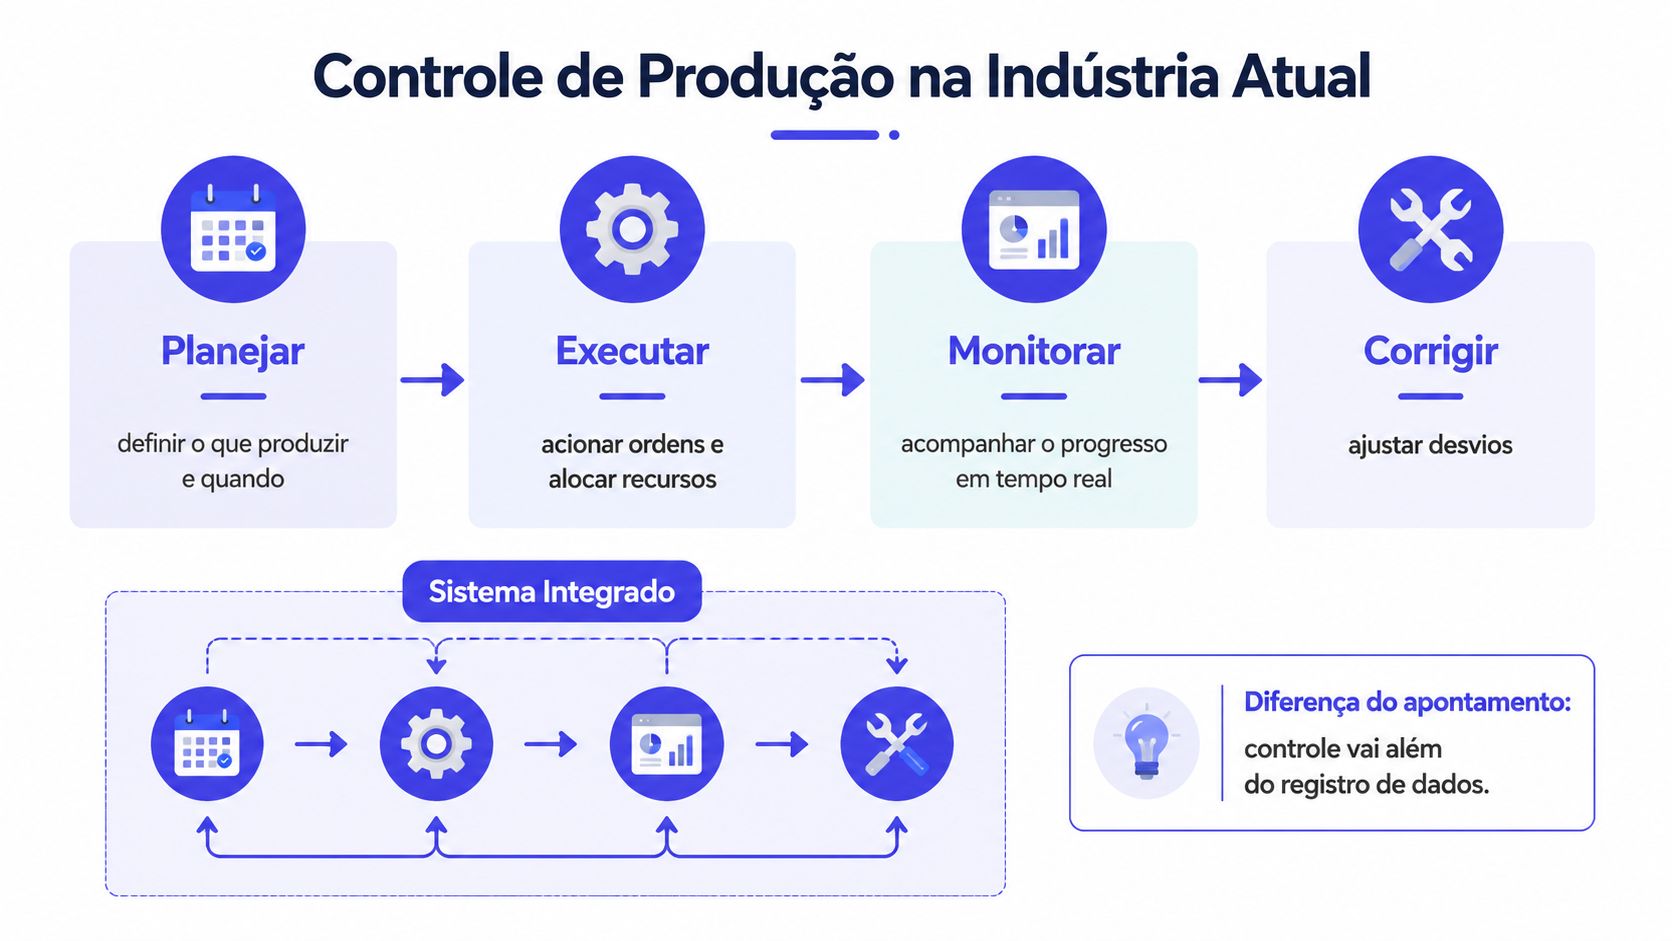
O controle responde antes do problema
Um ERP industrial concentra pedidos, lista técnica, estoque, capacidade, ordens e indicadores. Sensores, terminais ou apontamentos móveis podem alimentar o sistema com informações do chão de fábrica, mas a tecnologia só funciona quando os dados têm dono, momento definido e regra de utilização.
O mercado de automação de fábricas e controles industriais no Brasil foi estimado em US$ 11,99 bilhões em 2026 e os controles industriais representaram 58,07% da participação desse mercado em 2025, conforme a mesma análise de mercado da Mordor Intelligence. O dado reforça a importância da camada de controle, mas não significa que comprar software ou sensores resolva uma operação desorganizada.
Regra prática: se o gestor só descobre o desvio ao abrir um relatório no dia seguinte, ele tem informação histórica, não controle em tempo quase real.
Evolução do controle de produção no Brasil
A indústria brasileira não chegou ao PCP digital de uma vez. A evolução começou com métodos de participação e melhoria, avançou para o cálculo estruturado de materiais e, depois, integrou dados comerciais, financeiros e produtivos.
Os Círculos de Controle de Qualidade foram criados em maio de 1971 no ABC e no Vale do Paraíba e se espalharam pelas indústrias brasileiras. O movimento consolidou a participação dos operários na solução de problemas de qualidade e produtividade e, à época, já alcançava cerca de 5.000 grandes e médias empresas, conforme o estudo histórico publicado pela Revista de Administração de Empresas da FGV.
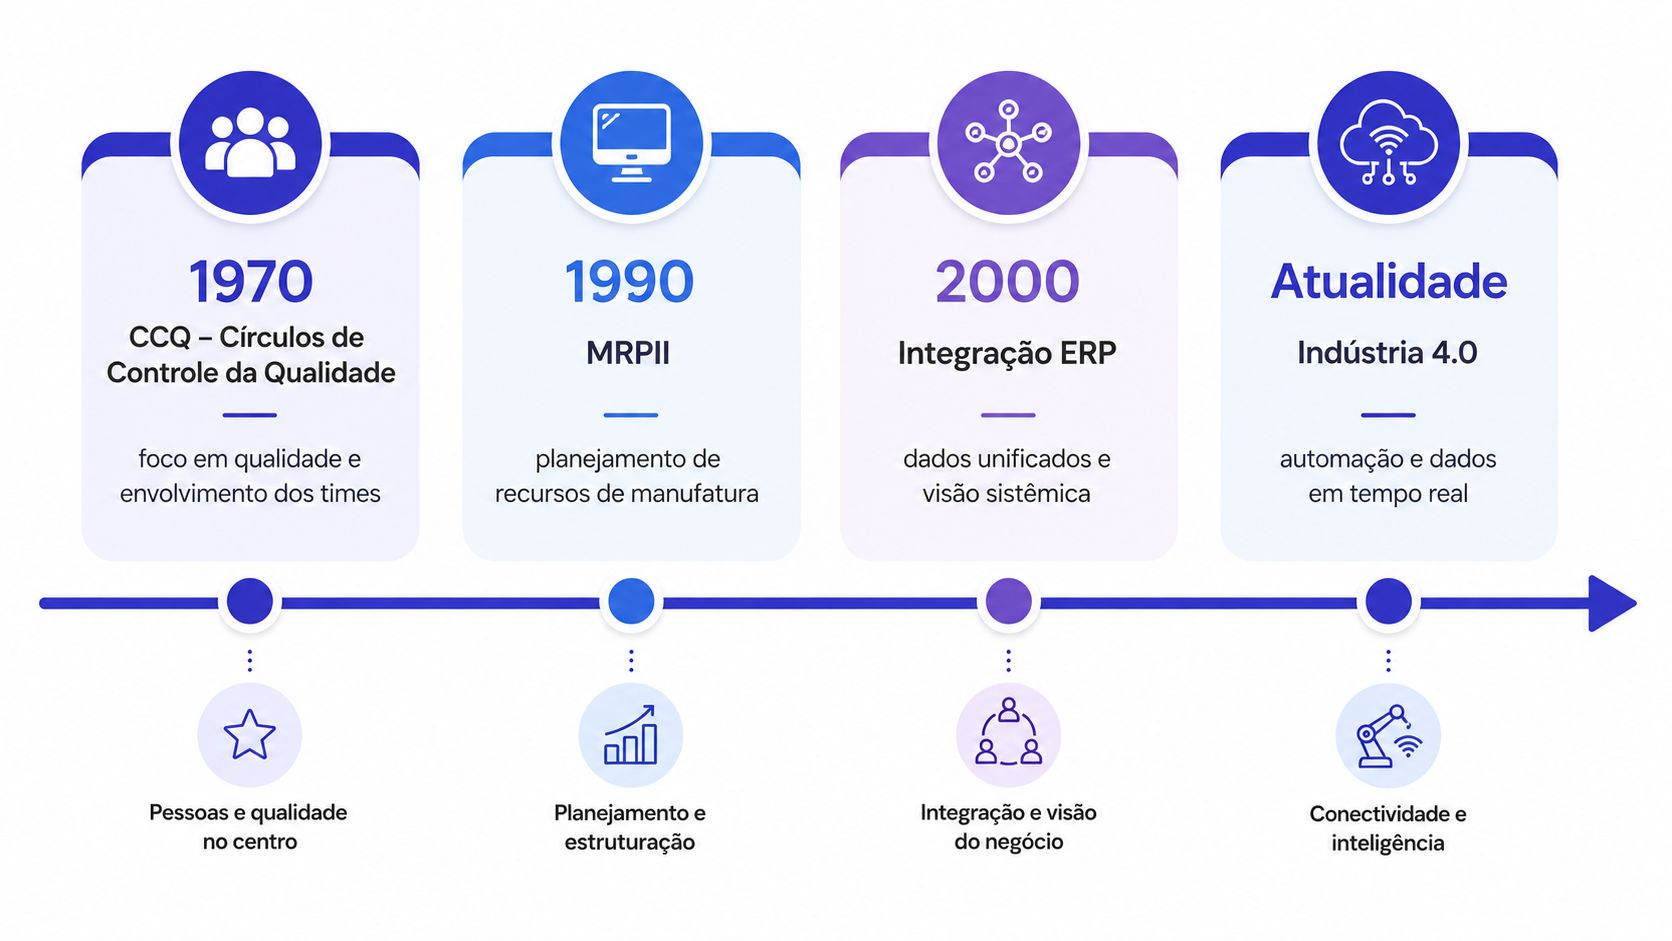
Da melhoria no posto à integração dos dados
O avanço do MRP e do MRPII trouxe maior disciplina ao cálculo de materiais, à capacidade e aos recursos de manufatura. Depois, os ERPs integraram vendas, compras, estoque, custos e produção em uma base comum. O foco deixou de ser apenas contar horas e passou a ser controlar fluxo, disponibilidade e atendimento.
Na década de 2020, a expansão de soluções em nuvem, MES, IoT e Kanban electrónico tornou mais acessível a captura frequente de dados. Ainda assim, a história ensina uma lição importante: a tecnologia deve resolver uma falha de gestão já identificada. Implantar MES sem roteiro confiável, ou Kanban electrónico sem parâmetros de reposição, apenas digitaliza a desorganização.
O cenário actual combina a participação das equipas, a lógica do planejamento de materiais e a visibilidade operacional. Escolher controles de produção sem entender essa sequência costuma levar a investimentos desalinhados com a maturidade da fábrica.
Categorias de controle de produção que toda fábrica usa
Um mapa útil para organizar os controles de produção reúne quatro categorias: planejamento, execução, qualidade e resultado. Elas não funcionam como departamentos isolados. A decisão tomada no planejamento altera a execução, o resultado da execução alimenta a qualidade e os indicadores orientam o próximo planejamento.
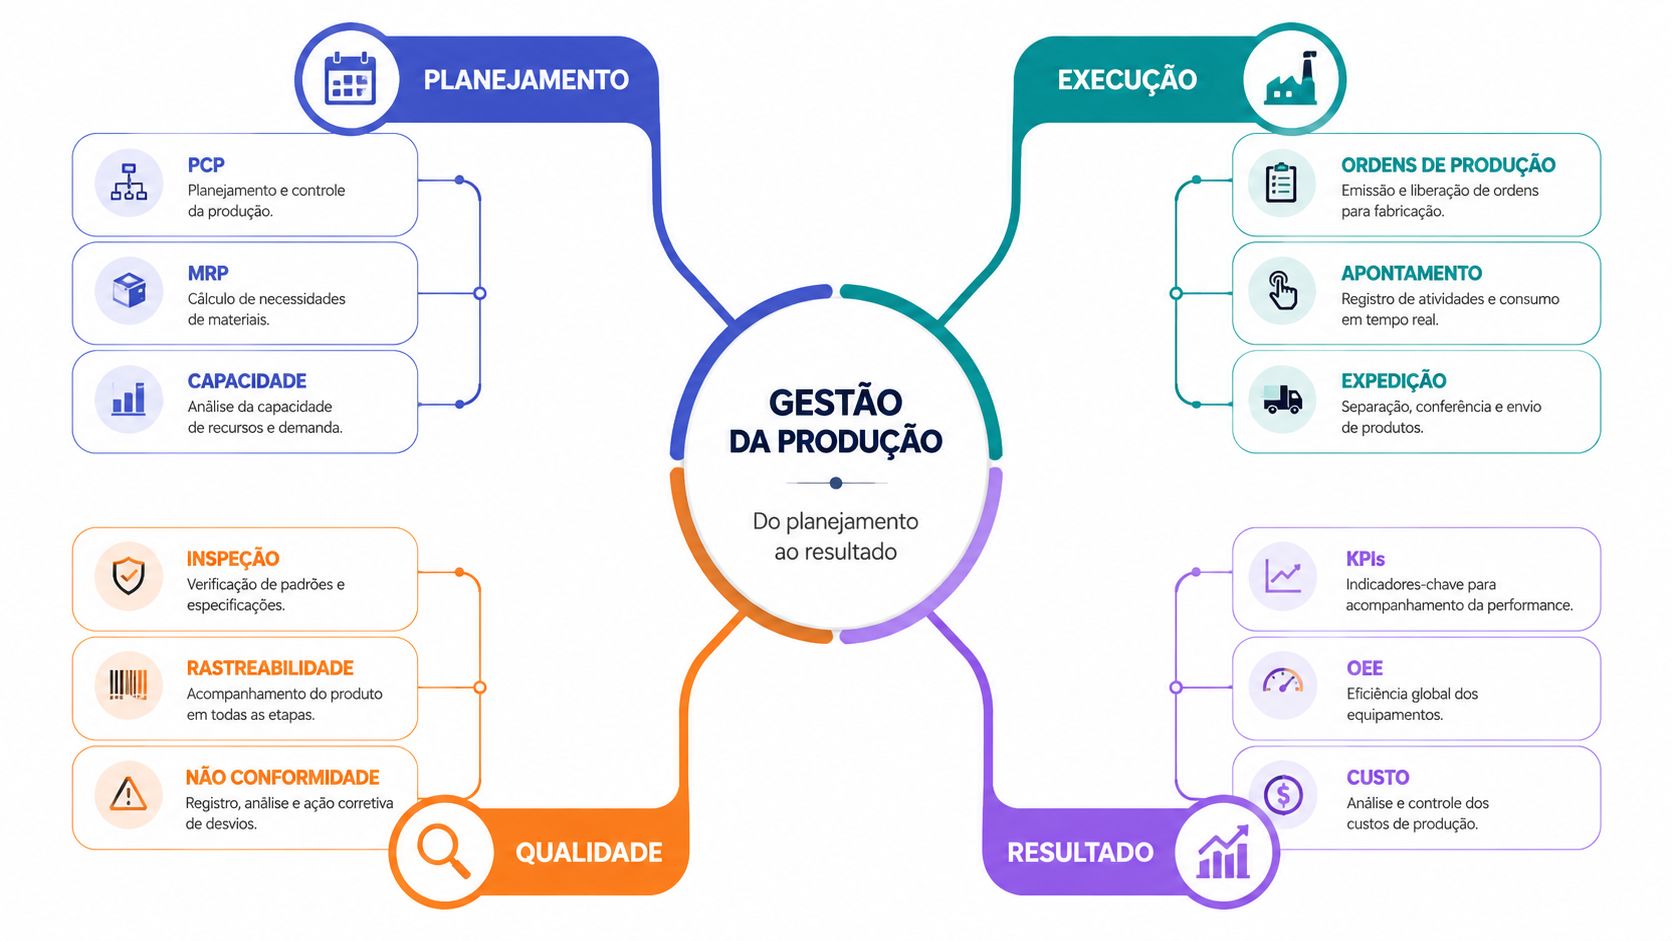
Planejamento
O planejamento transforma demanda em um plano executável. O PCP define o plano mestre, o MRP calcula materiais, a capacidade mostra restrições e a programação ordena as operações. Se o plano ignora uma máquina crítica ou um prazo de compra, a execução começa com uma dívida operacional.
Execução
A execução coloca o plano em movimento. Ordens de produção, roteiros, listas de separação, apontamentos, Kanban e expedição precisam reflectir o mesmo fluxo. Uma ordem sem status claro pode consumir material indevidamente, aparecer como atrasada sem estar liberada ou permanecer aberta mesmo após a conclusão física.
Qualidade
A qualidade controla inspeções, rastreabilidade, lotes e não conformidades. O objectivo não é apenas reprovar peças. É identificar em que etapa o desvio surgiu, bloquear o material afectado e impedir que um problema conhecido avance para a próxima operação ou para o cliente.
Resultado
Os indicadores traduzem o processo em decisão. OTIF, OEE, lead time, refugo, eficiência da mão de obra, custo e capacidade utilizada mostram se a fábrica entregou o que prometeu usando os recursos de forma coerente.
Leitura de gestão: um ERP só oferece visão sistémica quando o dado de uma categoria alimenta a próxima sem depender de reconstrução manual em planilhas.
Ordem de produção, roteiro e plano mestre de produção
A ordem de produção é a autorização formal para fabricar. Ela deve identificar o produto, a quantidade, a data, o centro de trabalho, a prioridade e o status. Também precisa apontar para a lista técnica, ou BOM, que determina os materiais e componentes previstos.
O roteiro descreve como a fábrica executará a ordem. Ele organiza a sequência de operações, os recursos, os tempos padrão, o setup e os pontos de controle. Em uma usinagem, por exemplo, o roteiro pode separar corte, torneamento, tratamento e inspecção. Se a sequência não estiver cadastrada, cada supervisor pode interpretar a fabricação de forma diferente.
O plano mestre de produção, PMP ou MPS, traduz pedidos e previsão de vendas em janelas de produção. Ele deve considerar capacidade, lead time, disponibilidade de materiais e prioridades comerciais. O fluxo correcto é simples de descrever, embora exija disciplina: o pedido alimenta o PMP, o PMP gera ordens, a ordem chama a BOM e o roteiro orienta a execução.
| Elemento | Função | Campos-chave | Saída típica |
|---|---|---|---|
| Ordem de produção | Autorizar e controlar a fabricação | Produto, quantidade, data, centro, status | OP liberada |
| Roteiro | Definir a sequência e os recursos | Operações, tempos, setup, controles | Sequência executável |
| Lista técnica | Determinar componentes e consumos | Itens, quantidades, perdas, versões | Necessidade de materiais |
| PMP ou MPS | Traduzir demanda em produção | Item, período, quantidade, prioridade | Programa mestre |
A integração evita que o chão de fábrica trabalhe com uma ordem divorciada do pedido real. Também permite que compras, estoque e produção enxerguem o mesmo compromisso, em vez de manterem versões paralelas do plano.
MRP, controle por lotes e status de produção
O MRP calcula a necessidade líquida de materiais a partir do PMP, do estoque disponível, dos pedidos já comprometidos e dos prazos de compra ou fabricação. Primeiro, o sistema explode a BOM. Depois, confronta a necessidade bruta com os saldos existentes, os recebimentos previstos e os parâmetros definidos pela empresa.
A saída pode ser uma ordem de compra, uma ordem de fabricação ou um alerta de replanejamento. O resultado só será confiável se o estoque estiver actualizado, a BOM estiver correcta e os lead times representarem a realidade dos fornecedores e das operações.
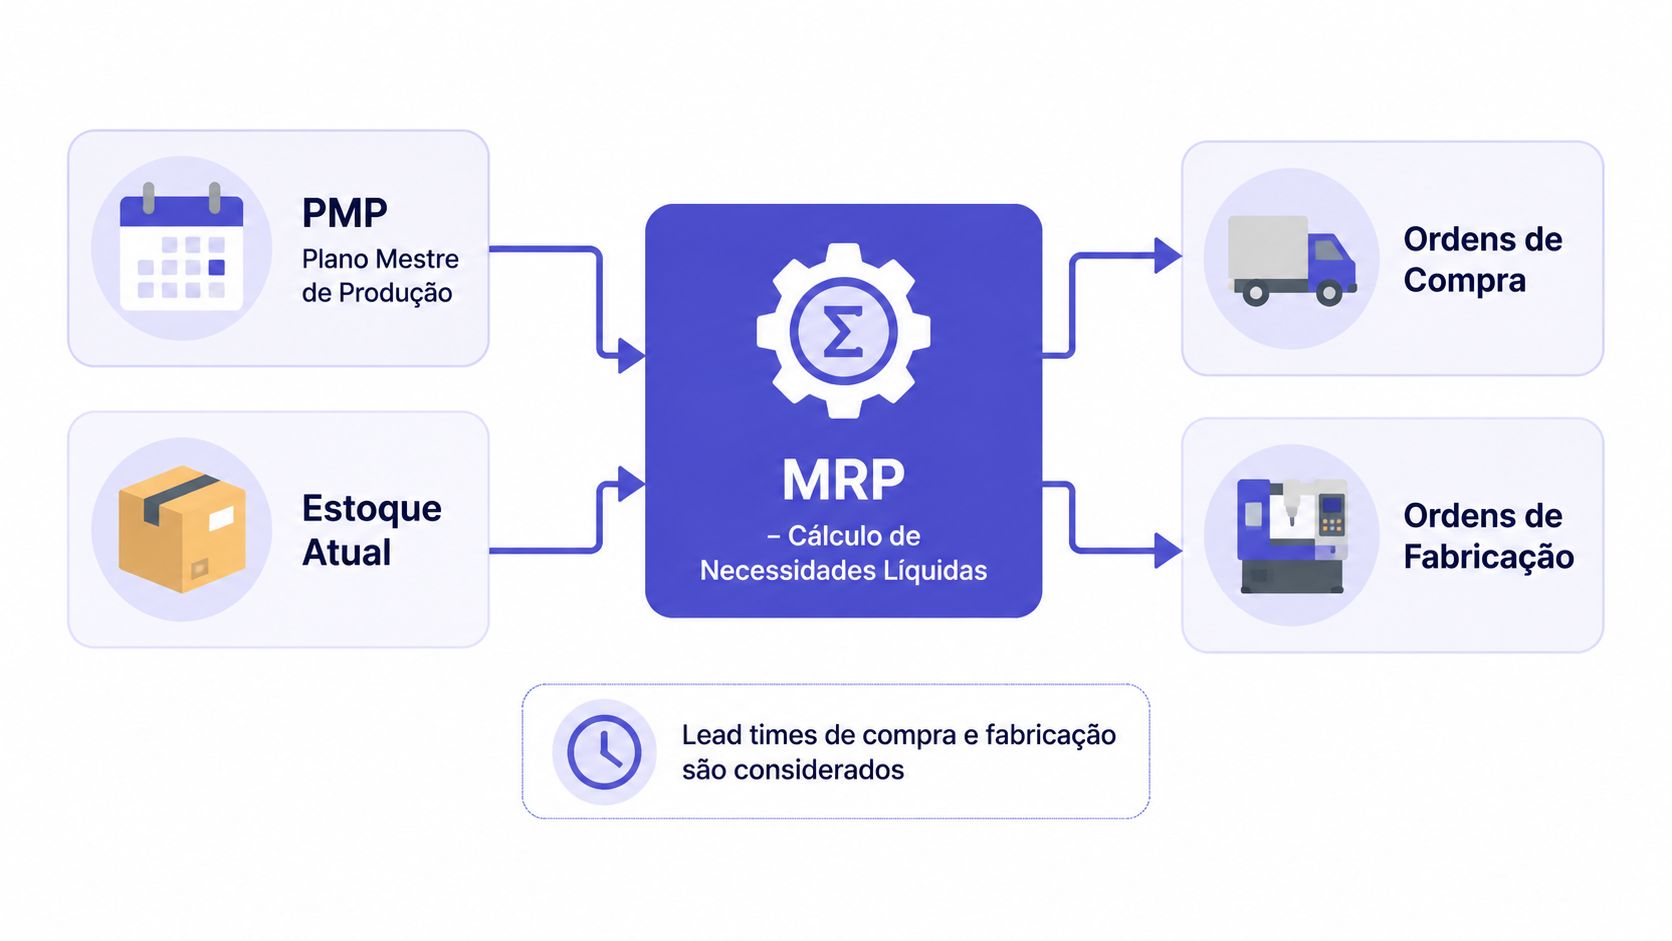
Lotes protegem o fluxo de informação
O controle por lotes liga matéria-prima, processo, produto acabado, fornecedor e cliente. O registro pode incluir número do lote, data de fabricação, validade e histórico de movimentações. Em operações alimentícias, farmacêuticas e cosméticas, essa rastreabilidade sustenta bloqueios, investigações e recolhimentos.
O lote também ajuda a separar materiais com características distintas. Misturar saldos de fornecedores ou datas diferentes sem regra pode gerar consumo indevido e dificultar a identificação de uma não conformidade.
Status governam a ordem
Uma máquina de estados bem configurada evita ambiguidades:
- Programada: a ordem está prevista no plano.
- Liberada: materiais e condições foram validados para iniciar.
- Em execução: há produção e apontamentos em andamento.
- Pausada: a operação foi interrompida com motivo registado.
- Concluída: quantidade, consumo e controles foram encerrados.
- Cancelada: a ordem deixou de representar uma necessidade válida.
O conteúdo técnico sobre MRP da Sensio detalha a lógica de cálculo e sua aplicação no planejamento. Na prática, MRP, lote e status devem trabalhar juntos. O cálculo identifica a necessidade, o lote define a identidade do material e o status mostra o estágio real da decisão.
PCP na prática do chão de fábrica
O PCP funciona como uma torre de controle operacional, mas não deve operar distante da fábrica. O programador recebe o PMP, verifica materiais e capacidade, sequencia as ordens por centro de trabalho e define o que será liberado. O supervisor transforma essa programação em execução, enquanto o líder de célula ajusta a rotina conforme as condições reais.
Um fluxo eficiente costuma seguir esta ordem:
- Validar demanda, capacidade e restrições.
- Sequenciar OPs por centro, ferramenta, material ou prioridade.
- Emitir listas de separação e conferir disponibilidade.
- Liberar as ordens com roteiro e instruções correctas.
- Programar o dia por célula ou linha.
- Comparar execução e plano ao longo do turno.
- Reprogramar apenas com motivo e impacto registados.
O Kanban visual complementa o ERP quando o fluxo é repetitivo, os pontos de reposição são conhecidos e a equipa precisa de uma sinalização simples. Ele não substitui o plano mestre em ambientes com grande variedade, demanda instável ou forte dependência de capacidade finita. Nesses casos, o Kanban sinaliza o abastecimento, enquanto o PCP mantém a visão global.
Os apontamentos devem incluir horas, quantidades boas, refugos, paradas e motivos. Essa base alimenta OEE, OTIF e custo industrial. Um quadro no posto ou terminal acessível faz diferença porque permite que operador e líder reajam durante o turno, não apenas na reunião semanal.
Para aprofundar o desenho da rotina, consulte o guia de controle de chão de fábrica. O ponto central é definir quem aponta, quando aponta, o que acontece com o desvio e quem tem autoridade para reprogramar.
KPIs essenciais e OTIF na produção
Indicador bom muda uma decisão. Se o número apenas enfeita um painel, não é controle de produção, é decoração. O gestor precisa ligar cada KPI a uma acção no ERP, como reprogramar uma ordem, rever capacidade, ajustar estoque de segurança ou priorizar um lote.
O OEE combina disponibilidade, performance e qualidade. O OTIF mede se o pedido foi entregue no prazo e completo. Já o lead time mostra o tempo transcorrido entre a liberação e a conclusão, enquanto o índice de refugo evidencia a parcela que não se transforma em produto conforme.
OTIF exige leitura por causa
Tratar OTIF como um único número esconde o problema. A fábrica pode entregar na data, mas com quantidade incompleta. Também pode entregar tudo, porém atrasada. Por isso, o gestor deve decompor o indicador em cumprimento de prazo e cumprimento de quantidade, relacionando o desvio a PCP, produção, expedição ou fornecedor.
A lógica pode ser expressa assim:
- OTIF: pedidos entregues no prazo e completos ÷ pedidos avaliados.
- OEE: disponibilidade × performance × qualidade.
- Lead time: momento de conclusão menos momento de liberação.
- Refugo: quantidade rejeitada ÷ quantidade produzida.
A indicação de OTIF acima de 95% como meta aparece no plano editorial, mas não há dado verificado que sustente essa referência para todas as indústrias. Portanto, use-a apenas como parâmetro interno definido com vendas, logística e clientes, e não como regra universal.
| KPI | Fórmula | Meta indicativa | O que monitorar |
|---|---|---|---|
| OTIF | Pedidos no prazo e completos ÷ pedidos avaliados | Definida por cliente e operação | Atraso, falta de quantidade, causa |
| OEE | Disponibilidade × performance × qualidade | Comparável ao histórico interno | Paradas, velocidade, perdas |
| Lead time | Conclusão menos liberação | Redução sustentável | Esperas, filas e retrabalho |
| Refugo | Rejeitado ÷ produzido | Conforme processo e produto | Operação, lote e motivo |
| Giro de estoque | Consumo do período ÷ estoque médio | Conforme política financeira | Excesso, obsolescência e cobertura |
A referência sobre indicadores de produção para fábricas ajuda a estruturar o painel. O mais importante é manter definição, fonte, frequência, responsável e decisão associada a cada indicador.
Controle de produção e ISO 9001
A ISO 9001:2015 transforma parte da rotina industrial em requisito verificável. Conforme o guia sobre controle de produção e provisão de serviço da ISO 9001, a produção deve ocorrer sob condições controladas, com informação documentada, recursos de monitoramento e medição, inspeções adequadas, infraestrutura, ambiente, pessoal competente, prevenção de erro humano e atividades de liberação, entrega e pós-entrega.
Isso significa que o ERP deve ajudar a responder perguntas de auditoria:
- Qual ordem autorizou a fabricação?
- Qual versão da BOM e do roteiro foi usada?
- Quem executou e quem liberou?
- Qual lote de material foi consumido?
- Qual resultado de inspecção foi registado?
- Como a empresa tratou a não conformidade?
O que parametrizar
Configure campos obrigatórios, estados de aprovação, bloqueio de consumo sem ordem liberada, planos de inspecção e vínculos entre lote, ordem e produto acabado. Registos de produção, inspeções, rastreabilidade, não conformidades e indicadores devem ser recuperáveis sem depender de mensagens dispersas ou planilhas pessoais.
A norma não exige que toda boa prática de engenharia seja transformada em um procedimento burocrático. Ela exige controle compatível com o processo e evidência de que a organização executa, verifica e melhora suas actividades. O desenho mais eficiente é aquele em que o registo nasce da operação, sem duplicar trabalho para a auditoria.
Controles reativos, preventivos e em tempo real
A maturidade dos controles de produção aparece na velocidade com que a equipa identifica e trata o desvio. O modelo reativo olha para trás. O preventivo antecipa necessidades. O controle em tempo real aproxima a decisão do momento em que o evento ocorre.
| Modelo | Como funciona | Estrutura necessária | Limitação |
|---|---|---|---|
| Reativo | Corrige após relatórios e reuniões | Registos básicos e disciplina de análise | O atraso já pode ter afectado cliente e estoque |
| Preventivo | Calcula materiais, capacidade e manutenção | MRP, parâmetros confiáveis e rotina de revisão | Depende da qualidade das premissas |
| Tempo quase real | Actualiza execução, paradas e saldos com frequência | ERP integrado, terminais, sensores ou MES | Exige governança, conectividade e capacitação |
O modelo reativo ainda pode fazer sentido numa pequena operação que está a organizar cadastros e responsabilidades. O erro é confundi-lo com maturidade. À medida que a fábrica cresce, compras, estoque e programação passam a depender de dados mais frequentes.
A evolução recomendada é começar pelo básico bem feito: BOM, roteiro, estoque, status, ordem e apontamento. Depois, incluir MRP e capacidade. Só então vale avaliar MES ou IoT para capturar eventos directamente das máquinas, quando o custo da espera e da falta de visibilidade justificar o investimento.
Não existe vantagem automática em digitalizar tudo. Uma fábrica com dados inconsistentes terá apenas alertas mais rápidos e decisões erradas em maior velocidade.
Erros comuns na implementação de controles
O problema mais frequente não está no botão do ERP. Está no processo que a empresa tentou colocar dentro dele. Quando o operador aponta apenas no fim do turno, o PCP perde a sequência real. Quando o estoque não acompanha entradas, consumos e perdas, o MRP calcula uma realidade que não existe.
Sinais visíveis no chão
- Apontamento tardio: ordens aparecem concluídas, mas a produção ainda está em processo.
- Estoque desactualizado: o sistema indica material disponível e o almoxarifado não encontra o saldo.
- Plano mestre distante da demanda: a fábrica produz itens que não sustentam a prioridade comercial.
- Roteiro ausente ou genérico: cada turno executa a mesma peça de maneira diferente.
- Ordens sem status: ninguém sabe se deve liberar, pausar, cancelar ou fechar.
- KPI sem responsável: o painel mostra atraso, mas não existe dono da acção.
O efeito combinado costuma surgir como fila, retrabalho, compras urgentes e promessas revistas. A correcção precisa ocorrer dentro do fluxo: bloquear apontamento sem ordem liberada, estabelecer inventário rotativo, revisar o PMP com frequência definida, exigir roteiro aprovado e atribuir responsável a cada indicador.
Observação de implantação: o operador não é apenas a pessoa que informa o resultado. Ele é a primeira fonte para explicar parada, refugo, espera e consumo fora do padrão.
Rituais curtos no início e no fim do turno ajudam a criar essa responsabilidade. O dashboard deve estar acessível a quem executa, não apenas à direcção. Se a equipa não consegue ver a prioridade e registrar o motivo do desvio, o controle continua dependente de conversas informais.
Guia rápido de consulta sobre controles de produção
Use esta referência antes de uma reunião de S&OP, revisão de programação ou auditoria interna. Ordem de produção autoriza a fabricação. Roteiro define operações e recursos. Lista técnica, ou BOM, relaciona componentes e consumos. PMP transforma demanda em janelas de produção, enquanto o MRP calcula necessidades líquidas.
PCP integra plano e execução. Controle por lotes mantém a identidade e o histórico dos materiais. Apontamento regista quantidades, horas, perdas e paradas. Status mostra a etapa da ordem. OTIF verifica se a entrega ocorreu no prazo e completa.
| KPI | Fórmula simplificada | Unidade | Periodicidade |
|---|---|---|---|
| OTIF | Pedidos no prazo e completos ÷ pedidos avaliados | Percentual | Por pedido e consolidado periódico |
| OEE | Disponibilidade × performance × qualidade | Percentual | Por turno, linha ou equipamento |
| Lead time | Conclusão menos liberação | Tempo | Por ordem e consolidado periódico |
| Índice de refugo | Rejeitado ÷ produzido | Percentual | Por ordem, lote ou processo |
| Giro de estoque | Consumo ÷ estoque médio | Índice | Conforme ciclo financeiro |
Perguntas frequentes
Com que frequência apontar? O ideal é apontar no momento definido pelo processo, especialmente após operações, paradas e perdas relevantes. O intervalo deve ser curto o suficiente para permitir correcção.
Como integrar produção e compras? O MRP deve partir do PMP, explodir a BOM e confrontar necessidades com estoque e recebimentos previstos. Compras deve receber a necessidade com prazo e prioridade.
A ISO 9001 exige um ERP específico? Não. Ela exige condições controladas e evidências adequadas. O ERP é uma forma de organizar essas evidências e reduzir registos paralelos.
Quando escolher o controle em tempo quase real? Depois de estabilizar cadastros, roteiros, saldos e responsabilidades. Sem essa base, MES e IoT não substituem a disciplina do processo.
O Sensio integra ordem de produção visual em Kanban, roteiro, PMP, MRP, controle por lotes, perdas e estoque com baixa automática de matéria-prima, recursos úteis para conectar PCP, almoxarifado e chão de fábrica. Visite a Sensio para avaliar como aplicar esses controles na sua indústria e transformar os dados de execução em decisões de prazo, reposição e capacidade.