
R$ 1,388 trilhão. Esse foi o faturamento da indústria brasileira de alimentos e bebidas em 2025, com alta de 8,02% sobre 2024, participação de 10,9% do PIB nacional, produção física de 288 milhões de toneladas e exportações de US$ 66,7 bilhões segundo os dados divulgados pela CNI.
O número impressiona, mas ele costuma esconder o problema que mais consome margem dentro da fábrica. Na ind de alimentos, o desafio central não é apenas vender muito. É coordenar matéria-prima instável, produção perecível, validade, qualidade, expedição e reposição sem transformar volume em perda.
Na prática, o gestor de produção vive no meio dessa tensão. A oferta agrícola muda rápido, o custo de reposição oscila, o CD pressiona por disponibilidade e o varejo pune atraso, ruptura e lote fora do padrão. Quando esse fluxo não conversa, a fábrica produz, mas não captura a margem que parecia existir no papel.
Sumário
- O tamanho da indústria de alimentos brasileira em 2026
- Os blocos que formam a operação
- O que a pulverização faz com o PCP
O tamanho da indústria de alimentos brasileira em 2026
R$ 1,388 trilhão parece número de setor blindado. Na fábrica, esse porte produz o efeito oposto. Qualquer erro pequeno ganha escala rápido. Uma compra atrasada, uma previsão mal calibrada ou um lote parado por divergência de qualidade deixa de ser detalhe e vira perda distribuída entre produção, CD e loja.
Por isso, o tamanho do mercado só interessa ao gestor por um motivo prático: ele amplia o custo da descoordenação. Em uma operação de alimentos, margem não some apenas com preço ruim de matéria-prima. Ela escapa em reprocesso, troca de programação, vencimento, devolução, frete extra e ruptura no varejo.
| Indicador | Valor 2025 |
|---|---|
| Faturamento | R$ 1,388 trilhão |
| Crescimento sobre 2024 | 8,02% |
| Participação no PIB nacional | 10,9% |
| Produção física | 288 milhões de toneladas |
| Mercado interno | Mais de R$ 1 trilhão |
| Exportações | US$ 66,7 bilhões |
| Participação nas exportações brasileiras | 19,1% |
A leitura útil dessa tabela não está no tamanho isolado de cada número. Está no que eles escondem dentro da rotina industrial. Quanto maior o volume produzido e distribuído, menor a tolerância para desencontro entre compras, PCP, qualidade, estoque e expedição.
Um exemplo brasileiro ajuda. Uma fábrica de molhos pode vender bem e, ainda assim, perder margem se o tomate chegar com variação de sólidos, se a embalagem faltar por dois dias ou se o CD pedir reposição acelerada perto do fim da validade. O faturamento continua grande no relatório. A rentabilidade real encolhe na operação.
Esse risco fica maior quando a base do abastecimento é instável. Em 2026, a Conab projetou 34,08 milhões de toneladas de carnes e 49,7 bilhões de ovos no Brasil, enquanto o governo reportou estoques públicos quase zerados para arroz, feijão e trigo em meados de 2026 nos dados básicos de economia agrícola. Para o gestor industrial, isso significa uma operação mais sensível à variação de safra, à reposição e ao custo de errar o momento da compra.
A fragilidade oculta da ind de alimentos está aí. O mercado é enorme, mas a previsibilidade do chão de fábrica não acompanha esse tamanho na mesma proporção. E, como o desperdício se multiplica no trajeto fábrica, CD e loja, a margem não volta com mais volume por si só.
Ela volta com coordenação.
É por isso que discussões sobre crescimento precisam andar junto com leitura operacional, como aparece em várias tendências do setor alimentício para 2025. Um ERP industrial bem implantado ajuda justamente no ponto em que esse setor mais perde dinheiro: transformar demanda, estoque, validade, insumo e programação em uma decisão única, e não em cinco planilhas que se contradizem.
Como o setor se estrutura e por que a coordenação é difícil
Em 2024, a indústria brasileira de alimentos e bebidas faturou R$ 1,277 trilhão, com produção de 283 milhões de toneladas. Desse total, 72% vieram do mercado interno, equivalente a R$ 918 bilhões, e 28% das exportações, cerca de US$ 66,3 bilhões. O setor também gerou 2,1 milhões de empregos diretos e 10,5 milhões na cadeia produtiva, com 94% das 41 mil empresas concentradas em micro e pequenas companhias de acordo com o levantamento publicado sobre o setor.
Esse dado de pulverização muda completamente a leitura operacional. A dificuldade da ind de alimentos não está só em plantas gigantes. Ela está, sobretudo, em um ecossistema com muitos fornecedores, muitas fábricas menores, muitos SKUs e rotinas pouco padronizadas.
Os blocos que formam a operação
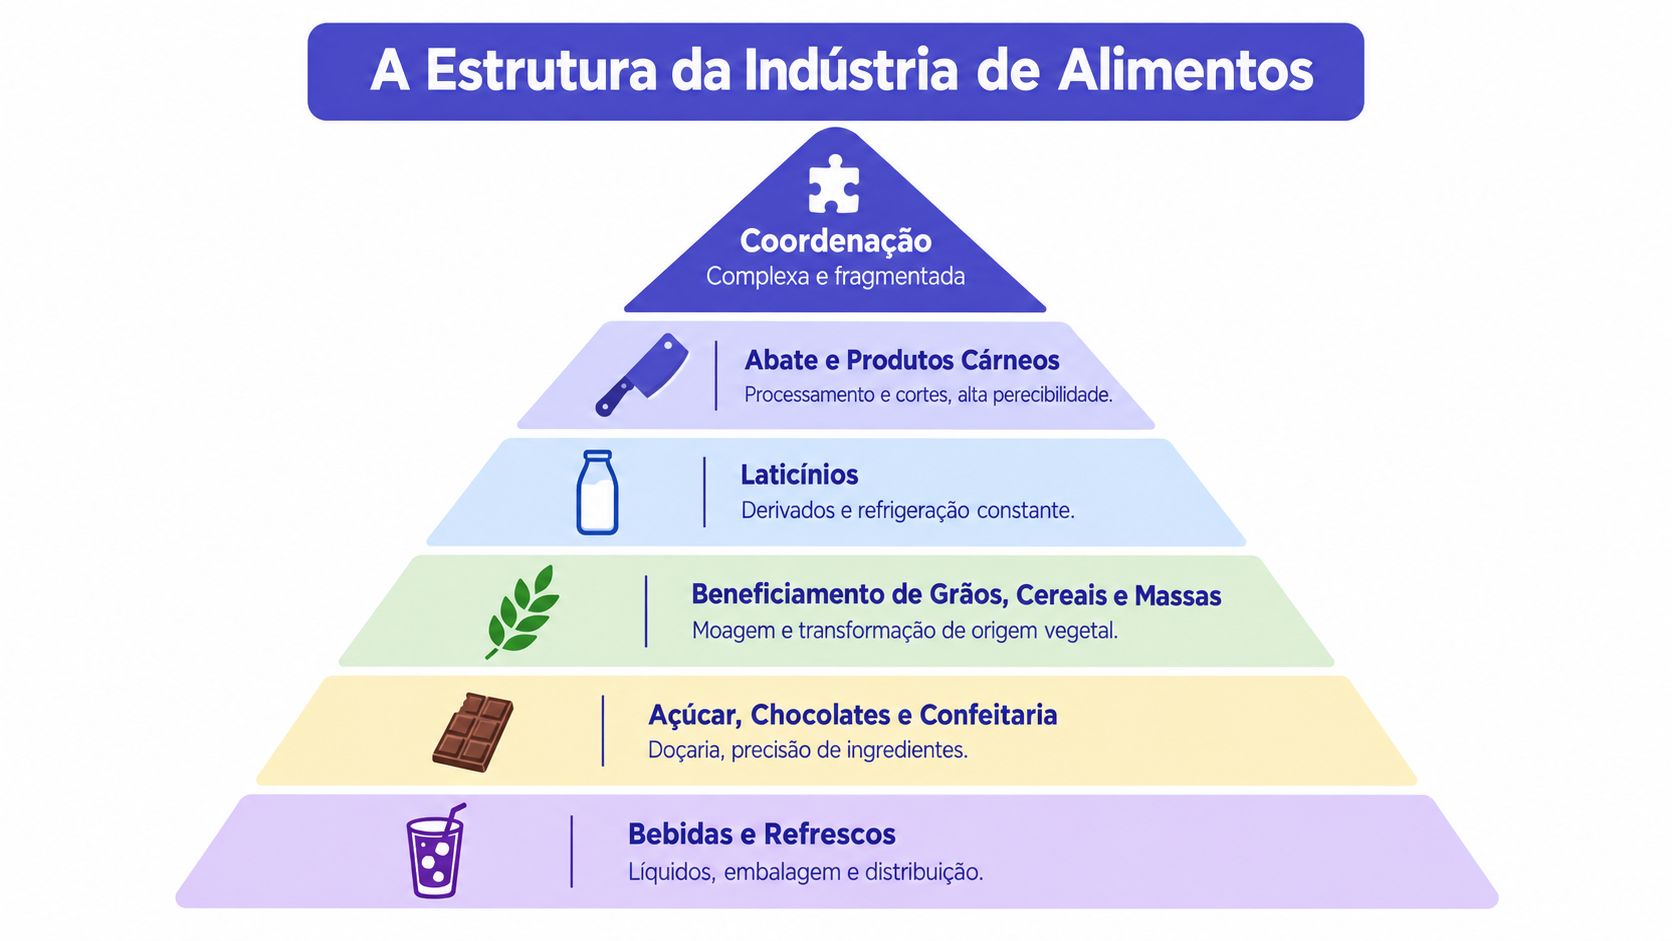
Quando o gestor pensa em indústria de alimentos, vale separar cinco blocos com lógicas operacionais distintas:
- Abate e produtos cárneos. Perecibilidade alta, exigência rigorosa de temperatura, variação de rendimento e forte pressão de expedição.
- Laticínios. Dependência de cadeia fria, sensibilidade microbiológica e shelf-life que se consome rapidamente fora da fábrica.
- Beneficiamento de grãos, cereais e massas. Forte relação com safra, umidade, padronização de matéria-prima e custos de armazenagem.
- Açúcar, chocolates e confeitaria. Formulação precisa, controle fino de processo e impacto relevante de embalagem e sazonalidade.
- Bebidas e refrescos. Alto peso de envase, rotulagem, integridade de embalagem e fluxo de distribuição.
Cada bloco exige uma combinação diferente de PCP, controle de lotes, inspeção e reposição. Por isso, copiar a rotina de um segmento para outro costuma dar errado.
O que a pulverização faz com o PCP
Numa base com milhares de empresas, a coordenação fica mais difícil porque muita decisão nasce fora da fábrica principal. O fornecedor troca especificação para reduzir custo. A embalagem atrasa. O laudo chega depois. A matéria-prima muda de comportamento no processo. O comercial empurra um pedido urgente.
A complexidade da ind de alimentos não está no organograma. Ela está na quantidade de decisões simultâneas que o PCP precisa tomar em cada turno.
Quem trabalha com cadeia de suprimentos industrial reconhece esse padrão. O problema raramente é um evento isolado. É o acúmulo de pequenas variações que entram pela compra, passam pela produção e explodem no atendimento.
Qualidade segurança e shelf-life como um único sistema
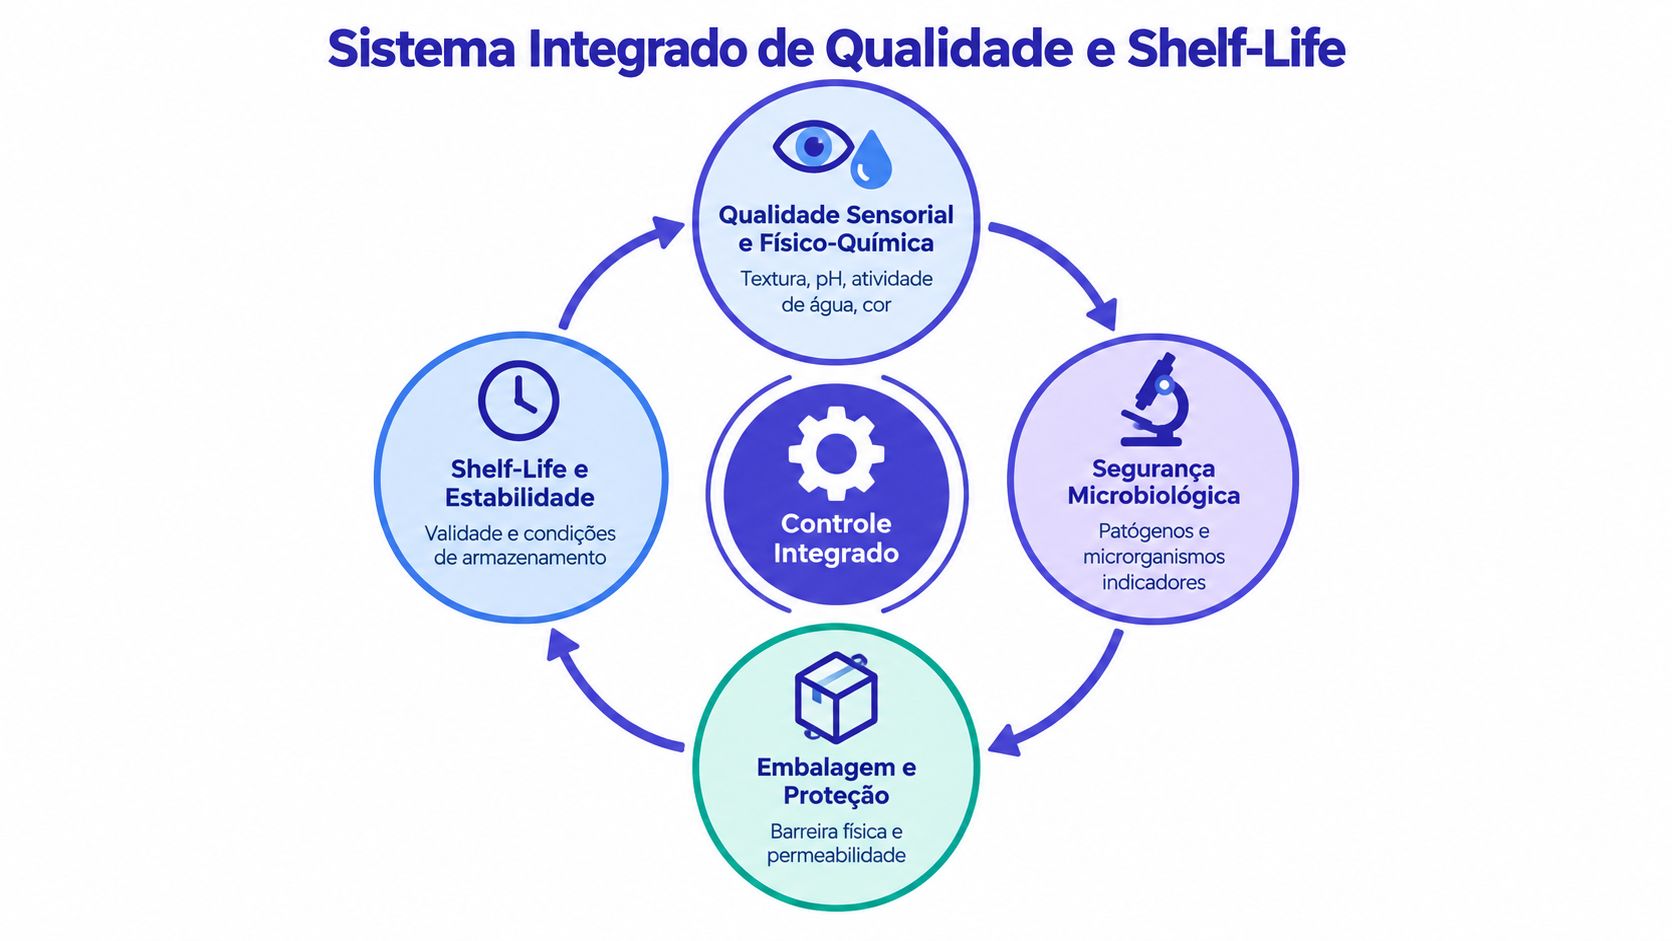
Muita fábrica ainda trata qualidade, segurança do alimento, validade e rastreabilidade como assuntos separados. Na rotina real, isso não funciona. Na ind de alimentos, esses quatro temas formam um único sistema. Quando um falha, os outros falham juntos.
No começo da linha, a preocupação pode parecer sensorial e físico-química. Textura, cor, pH, atividade de água e padrão visual definem se o produto sai conforme o especificado. Só que esses parâmetros também afetam estabilidade, risco microbiológico e tempo de prateleira.
Para visualizar esse encadeamento, vale olhar o sistema de forma integrada:
O dado de processo precisa virar registro útil
Boas Práticas de Fabricação, APPCC, monitoramento microbiológico, conferência de embalagem e controle de validade não podem ficar espalhados em papel, planilha e memória do turno. Cada ponto crítico gera evidência. E evidência solta não ajuda quando há desvio.
Num lote de queijo, por exemplo, o problema pode começar com matéria-prima fora do padrão, seguir com desvio de temperatura, aparecer no shelf-life encurtado e terminar num bloqueio do varejo. Se a fábrica não cruza lote, fornecedor, ordem de produção, data de fabricação e destino da carga, a resposta vira improviso.
A importância da segurança alimentar na indústria alimentícia aparece justamente aí. Segurança do alimento não é um departamento. É uma disciplina de registro e reação.
O vídeo abaixo ajuda a reforçar essa visão de controle integrado:
Shelf-life não nasce no rótulo
Shelf-life nasce da combinação entre formulação, processo e embalagem. O tratamento térmico, a vedação, a barreira da embalagem e a condição de armazenamento definem a estabilidade. A validade impressa só formaliza o que a operação conseguiu construir.
Ponto de atenção: vida de prateleira não se perde apenas na loja. Ela começa a ser consumida no armazém, no CD e no transporte.
Quando o varejo pede bloqueio de um lote, a empresa precisa responder em minutos, não em dias. Sem esse sistema único de controles, o custo do recall sobe, a triagem fica lenta e a fábrica pode acabar bloqueando produto bom por não conseguir separar com precisão o que realmente está exposto.
O elo entre fábrica CD e varejo e o custo do desperdício
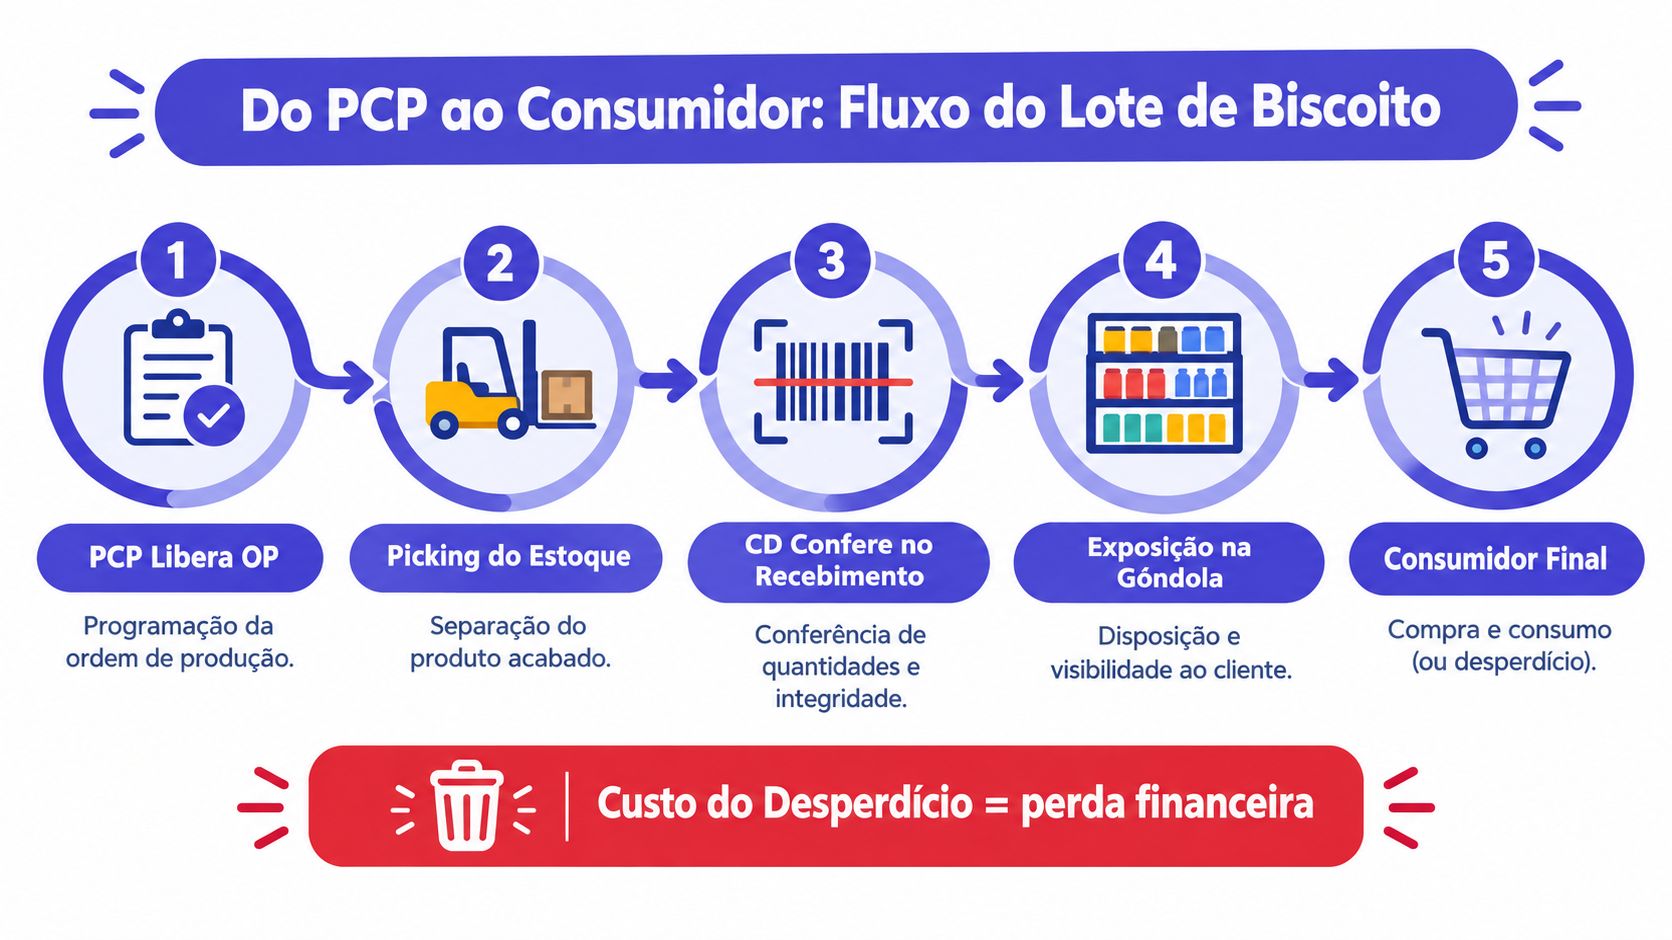
Pense no caminho de um lote de biscoito. O PCP libera a ordem. A produção conclui. O estoque de acabados recebe. O CD transfere. A loja expõe. O consumidor compra. Esse fluxo parece linear no papel, mas é nele que boa parte da margem escapa.
Onde a perda começa
No primeiro ponto, o PCP pode produzir cedo demais e consumir validade. No segundo, o picking pode separar lote menos adequado para a rota. No terceiro, o CD pode receber um volume desalinhado com a saída prevista. Na loja, o giro real pode ficar abaixo do previsto e gerar devolução.
Nenhuma dessas perdas parece dramática isoladamente. Juntas, elas viram ruptura, produção extra, retorno, obsolescência e descarte.
No Brasil, o desperdício no varejo alimentar é estimado em 1,8% do faturamento bruto do setor, equivalente a R$ 7,6 bilhões por ano, e o Ministério da Agricultura aponta que a menor perda e desperdício tende a ocorrer no varejo, especialmente em produtos industrializados no relatório sobre perdas e desperdício de alimentos. Para a indústria, a leitura prática é clara: se até o varejo industrializado já carrega esse custo, o desalinhamento entre fábrica, CD e loja precisa ser tratado como problema de gestão, não como acidente.
O desperdício nem sempre aparece como quebra
Há perda visível, como vencimento e descarte. E há perda escondida, que costuma doer mais:
- Produção reativa por ruptura do CD.
- Troca de sequência que aumenta setup.
- Estoque comprometido mal visto pelo PCP.
- Devolução de loja que volta sem janela comercial.
- Pedido inflado por forecast desatualizado.
Quando fábrica, CD e varejo não compartilham a mesma leitura de lote, validade e demanda, o desperdício deixa de ser exceção e vira rotina operacional.
O gestor que acompanha apenas a eficiência da linha enxerga metade do problema. A outra metade está na informação que não circula entre produção, armazenagem e atendimento.
Regulação BPF APPCC e o que o sistema da fábrica precisa registrar
Na ind de alimentos, cumprir BPF e APPCC não é preencher exigência documental. É estruturar a operação para provar o que foi feito, por quem, quando, com qual insumo e sob quais condições. Se o sistema da fábrica não registra isso, a conformidade fica dependente de papel, conferência manual e memória do time.
BPF trata da base. Envolve condições de higiene, procedimento, fluxo, controle e disciplina operacional. APPCC entra para identificar perigos, definir pontos críticos, estabelecer limites, monitorar, corrigir desvios e verificar se o sistema continua eficaz. O gestor não precisa decorar a norma inteira. Precisa garantir que a rotina gere registros confiáveis.
O que não pode faltar no registro
Na prática, o sistema da fábrica deve conseguir relacionar:
- Lote e validade de matéria-prima e produto acabado.
- Ordem de produção usada em cada fabricação.
- Fornecedor e insumo que entraram em cada lote.
- Equipamento, turno e operador ligados ao processo.
- Parâmetros de controle como temperatura e pH.
- Não conformidades e ações corretivas para auditoria e análise.
Sem isso, a rastreabilidade para, no máximo, no almoxarifado. E rastreabilidade útil precisa chegar até o destino do lote.
Comparação prática para o gestor
| Obrigação regulatória | Registro exigido no sistema |
|---|---|
| Controle de BPF | Checklists, liberações, ocorrências e responsáveis |
| Identificação de perigos no APPCC | Etapas do processo vinculadas aos riscos mapeados |
| Monitoramento de PCCs | Leituras de processo com data, hora e responsável |
| Ação corretiva | Desvio, contenção, destino do lote e tratativa |
| Rastreabilidade | Lote, fornecedor, OP, fabricação, validade e expedição |
| Gestão de recall | Histórico de onde o lote entrou, foi produzido e para onde saiu |
Um bom teste é simples. Se o varejo bloquear um lote hoje, a fábrica consegue identificar rapidamente quais matérias-primas entraram nele, quais outros lotes foram impactados e quais clientes receberam a mesma produção? Se a resposta depende de procurar planilha por planilha, o sistema ainda não atende a rotina regulatória como deveria.
KPIs que separam as fábricas que crescem das que travam
Indicador ruim não resolve fábrica. Mas fábrica sem indicador confiável opera no escuro. Na ind de alimentos, alguns KPIs ajudam a separar um problema de execução de um problema de planejamento.
O primeiro é o OTIF. A conta é simples: pedidos entregues no prazo e completos divididos pelo total de pedidos. Se ele cai, o gestor precisa perguntar se houve ruptura, atraso de produção, erro de separação ou promessa comercial acima da capacidade.
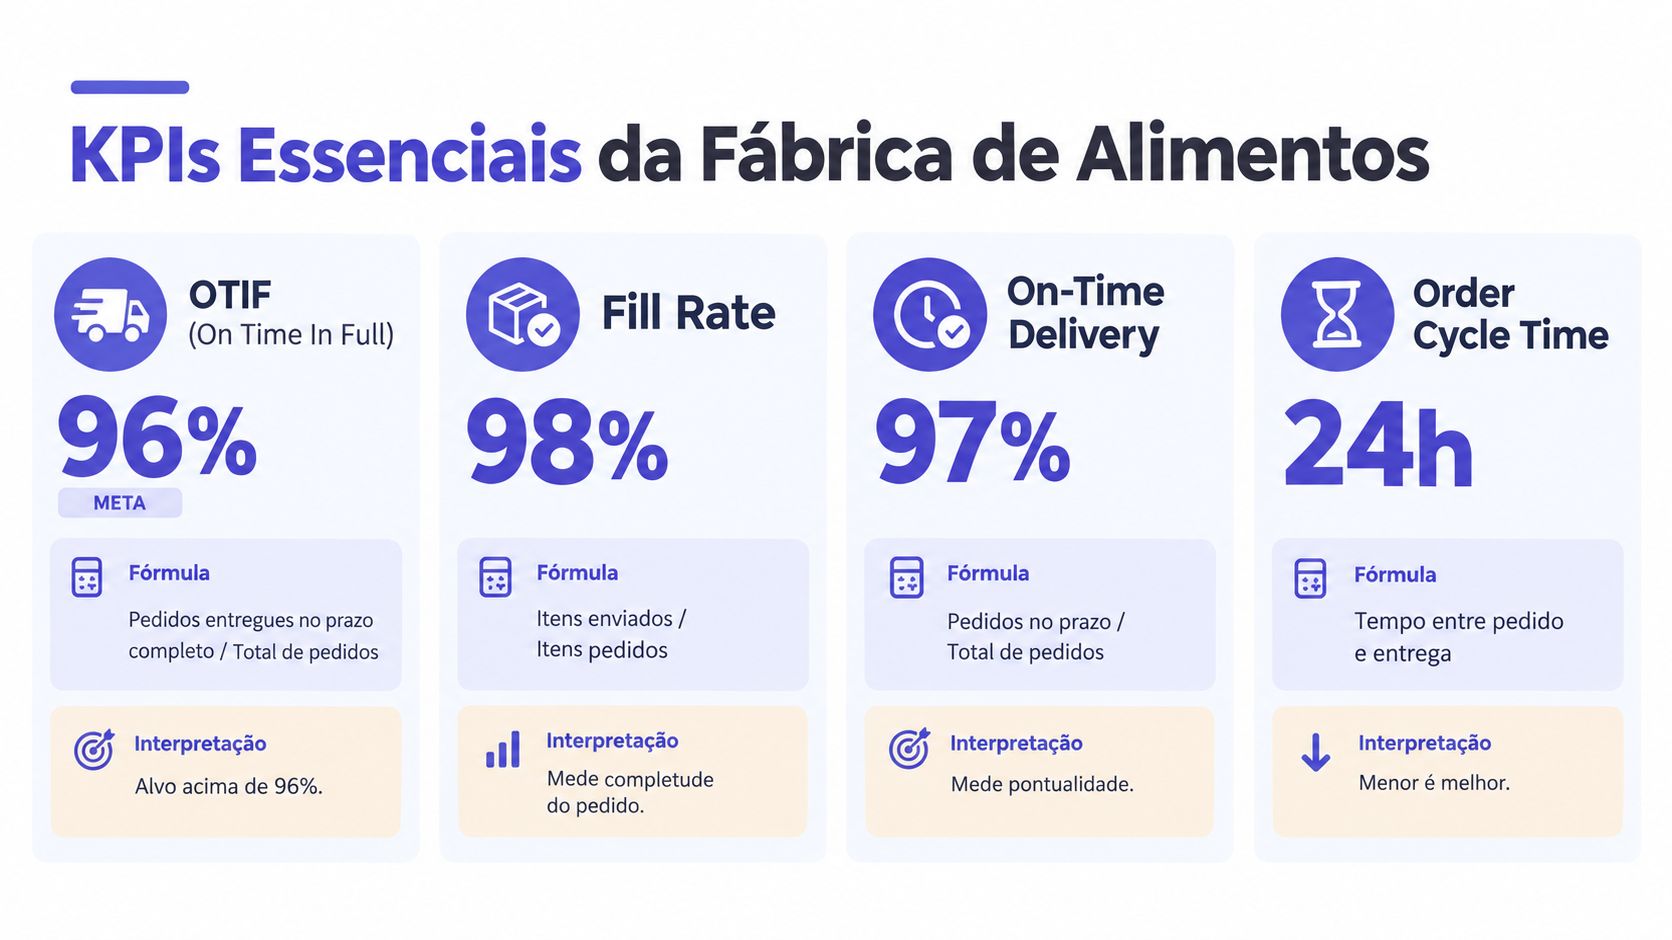
Quatro leituras que valem na rotina
O segundo é o OEE. A fórmula combina disponibilidade x performance x qualidade. Ele ajuda a descobrir se a linha perde tempo por parada, roda abaixo do ritmo esperado ou fabrica com desvio e retrabalho.
O terceiro é o giro de estoque, calculado como consumo ou custo dos produtos vendidos dividido pelo estoque médio, conforme a política usada pela empresa. A leitura aqui é menos sobre um número universal e mais sobre compatibilidade entre cobertura, validade e frequência de reposição.
O quarto KPI é perdas totais. Some quebra, vencimento, devolução, descarte e diferença de processo. Se esse indicador sobe e o OTIF continua pressionado, quase sempre há um erro de sincronização entre demanda, sequência de produção e política de estoque.
Como usar sem se enganar
Não adianta analisar cada KPI isoladamente. Alguns cruzamentos dizem muito mais do que o número sozinho:
- OTIF baixo com estoque alto costuma apontar problema de mix, não de volume.
- OEE aceitável com perda crescente pode indicar produção eficiente do item errado.
- Giro baixo com muita devolução sugere excesso ou má distribuição de validade.
- Perdas elevadas com setups frequentes sinalizam programação instável.
O KPI correto não serve para punir o turno. Serve para localizar onde a operação perdeu sincronismo.
Na prática, o ERP precisa transformar esses indicadores em rotina de gestão. Sem apontamento de produção consistente, sem baixa correta de materiais e sem visão de pedidos comprometidos, o KPI vira enfeite de reunião. Com base confiável, ele vira instrumento de decisão.
Como um ERP industrial conecta MRP estoque e demanda
Quando a fábrica sofre com falta de insumo, excesso de acabado, perda por validade e urgência diária do comercial, o problema quase nunca está numa única área. Ele está na desconexão entre MRP, estoque, produção e demanda.
Pegue uma ordem de produção de pão de forma. Se a estrutura do produto está bem cadastrada, o MRP explode automaticamente a necessidade de farinha, fermento, gordura, embalagem e rótulo. Isso muda o trabalho do PCP. Em vez de descobrir a falta no momento de liberar a ordem, ele enxerga a necessidade antes.
Antes e depois da rotina manual
Sem integração, a fábrica trabalha assim:
- o PCP monta a programação com base parcial;
- compras corre atrás do que faltou;
- o estoque baixa depois, muitas vezes por conferência manual;
- o consumo real não volta para a ficha técnica;
- a perda aparece tarde.
Com integração, a lógica muda:
- a ordem puxa os componentes;
- o sistema compara previsto e consumido;
- o estoque comprometido fica visível;
- o apontamento devolve rendimento real;
- a próxima programação já nasce melhor.
Esse é o momento em que ferramentas deixam de ser cadastro e viram gestão. Recursos como Kanban de OP, baixa automática de matéria-prima, controle por lotes, MRP e leitura de demanda tornam a decisão menos reativa. O Sensio, por exemplo, reúne essas funções para ambiente industrial, com ordem visual, cálculo de necessidades, estoque comprometido e camada de IA para apoio à reposição e ao planejamento.
O que realmente devolve margem
Nem toda automação gera resultado relevante. Na ind de alimentos, os pontos que mais mudam a operação costumam ser estes:
- Explosão da lista técnica para antecipar falta de componente.
- Baixa automática por OP concluída para reduzir atraso de informação.
- Controle de lote e validade para evitar expedir o lote errado.
- Kanban de produção para o chão de fábrica enxergar prioridade real.
- Leitura de demanda com histórico e sazonalidade para revisar plano.
O ganho mais importante não é “ter sistema”. É conseguir fechar o ciclo entre previsão, compra, produção, estoque e atendimento. Quando esse ciclo fecha, o gestor para de escolher no susto entre produzir sem material, comprar em urgência ou empurrar lote para o CD sem janela comercial clara.
Plano de 90 dias para profissionalizar a gestão da fábrica
A profissionalização da ind de alimentos não começa pela compra de software. Começa pela organização dos dados e pela disciplina de rotina. O ERP entra para sustentar isso, não para substituir processo mal definido.
Primeiros 30 dias
O foco inicial deve estar no básico que costuma faltar. Cadastre corretamente lista técnica, unidade de medida, embalagem, lote, validade e fornecedor. Traga para o sistema os laudos, especificações e vínculos mínimos que sustentam BPF, APPCC e rastreabilidade.
Dias 31 a 60
Com a base limpa, vale ativar a engrenagem operacional. Configure MRP, fluxo de ordem de produção, baixa automática e apontamentos por etapa. A partir daí, o gestor já consegue medir OTIF, OEE, perdas e consumo real com mais confiança.
Aplicação simples: se a sua fábrica ainda discute perda com número do financeiro e produção com número do apontamento manual, a prioridade é unificar a fonte de dado.
Dias 61 a 90
Na última etapa, a empresa conecta demanda e reposição. O pedido do CD ou do varejo passa a conversar com o plano de produção. O comitê semanal deixa de ser reunião de justificativa e passa a ser revisão de capacidade, estoque, atendimento e desvio.
| Período | Foco principal | Entregas-chave no ERP | KPIs ativados |
|---|---|---|---|
| Dias 1 a 30 | Base cadastral e conformidade | Lista técnica, unidades, lotes, fornecedores, parâmetros de qualidade | Indicadores básicos de apontamento e rastreabilidade |
| Dias 31 a 60 | Operação e controle fabril | MRP, OPs, baixa automática, apontamento de produção, estoque comprometido | OTIF, OEE, perdas, consumo real |
| Dias 61 a 90 | Integração com demanda | Planejamento de reposição, leitura de pedidos, revisão do plano | Acompanhamento integrado de atendimento, estoque e produção |
Ao fim desse ciclo, a fábrica sai do improviso recorrente. O gestor passa a trabalhar com dado auditável, capacidade visível e decisão mais rápida. É isso que permite capturar margem num setor grande, competitivo e operacionalmente sensível como a ind de alimentos.
Se a sua fábrica precisa ligar PCP, MRP, estoque, lotes, validade e demanda numa rotina única, a Sensio oferece um ERP industrial desenhado para esse tipo de operação. Ele ajuda a transformar ordem de produção, controle de perdas e planejamento em dados utilizáveis no dia a dia do gestor. Vale conhecer a plataforma em Sensio.