Lider de produção: funções, KPIs e rotina diária 2026
Entenda o papel do lider de produção: responsabilidades, KPIs (OTIF, perdas, giro), rotina e integração com PCP e ERP industrial. Saiba mais!
Você chega na fábrica antes do primeiro turno e já sabe onde a manhã vai apertar. Tem OP parada no quadro, saldo de matéria-prima que não fecha, operador faltando e um relatório de perdas que só vai aparecer depois que o estrago já começou. É nesse ponto que o Líder de Produção deixa de ser um cargo genérico e vira a pessoa que segura ritmo, qualidade e produtividade ao mesmo tempo, com o pé no chão de fábrica e o olho no dado.
Meio de turno
- Andar pela fábrica: observar abastecimento, setup e ritmo real.
- Conferir apontamentos: ver se o que foi produzido bate com o que foi registrado.
- Tratar desvios na hora: não esperar fechamento para corrigir falhas evidentes.
Fechamento
- Conciliar produção prevista x realizada: fechar o que saiu e o que ficou pendente.
- Registrar perdas: deixar rastro claro do que foi refugo, parada ou retrabalho.
- Atualizar relatório: alimentar o sistema antes que a informação perca valor.
Contingência
- Repriorizar OPs: mudar a fila quando insumo, máquina ou equipe quebram a sequência.
- Avisar PCP e qualidade: evitar que a próxima etapa descubra o problema sozinha.
- Documentar ocorrência: registrar causa e ação tomada, sem empurrar para o turno seguinte.
Quando o relatório entra atrasado, o líder reage tarde. E quando a reação atrasa, a fábrica paga em perdas e reprogramações. O Kanban de Ordens de Produção entra justamente para tornar essa leitura visual e imediata, sem depender de conversa solta no corredor.
Como o líder de produção se integra ao PCP e ao ERP industrial
O PCP define o plano, o ERP industrial transforma esse plano em ordem executável, e o líder fecha o circuito no chão de fábrica. Quando cada área trabalha sozinha, a fábrica perde visibilidade. Quando PCP, sistema e liderança operam juntos, o turno ganha decisão mais rápida e reduz o retrabalho que aparece no fim do dia.
Do plano mestre à baixa automática
No fluxo certo, o Plano Mestre de Produção vira Ordem de Produção visual no Kanban, o líder executa, e a baixa de matéria-prima acontece conforme o consumo real. Isso encurta o intervalo entre decisão e registro, que é onde muita fábrica perde controle. Com controle por lotes e cálculo de necessidades, o líder enxerga com mais clareza o efeito de cada desvio sobre a programação e sobre o estoque.
O ERP industrial da Sensio traz essa lógica aplicada à rotina da fábrica, com Ordem de Produção visual em Kanban, Roteiro, Plano Mestre de Produção, baixa automática de matéria-prima, controle por lotes, cálculo de necessidades (MRP) e uma camada de Otimizações Industriais com IA para previsão e segmentação de demanda, recomendação de produtos e planejamento de reposição, como descrito em ERP com módulo PCP integrado.
Onde a IA ajuda e onde não substitui o líder
Numa indústria de embalagens com sazonalidade, a camada de IA ajuda a antecipar demanda e sugerir reposição, mas não tira o peso do julgamento de quem está na linha. Se o transporte atrasou, se o lote veio com restrição ou se a equipe do turno está incompleta, a decisão continua sendo humana. O ganho real está em chegar na conversa com compras e logística com dados mais limpos e menos tentativa e erro.
A diferença prática aparece no turno. Sem ERP, o líder apaga incêndio com planilha e telefone. Com ERP, ele consulta OP, estoque, consumo e necessidade antes que o problema vire atraso. Isso não substitui chão de fábrica, só tira a rotina da cegueira operacional.
Competências técnicas e comportamentais que separam um líder mediano de um excelente
O líder mediano cobre turno. O excelente faz o turno andar, ensina a equipe e deixa rastro de controle para o próximo. A diferença começa nas competências técnicas e termina na forma como ele lida com gente.
Hard skills que precisam estar no jogo
O básico bem-feito inclui leitura de relatórios de produção e qualidade, interpretação de indicadores, noção de PCP e MRP, operação do ERP industrial e gestão de setup e troca de turno. Sem isso, o líder vira dependente de terceiros para entender o próprio chão de fábrica. Em ambiente com várias OPs correndo ao mesmo tempo, esse atraso custa caro.
Soft skills que sustentam a operação
A parte difícil, muitas vezes, é liderar com escassez de mão de obra qualificada e rotatividade. O líder precisa treinar no serviço sem travar a linha, orientar sem humilhar e chamar atenção sem romper o ritmo do turno. Quando a indústria exige mais leitura de dados e uso de sistema, ele também precisa trazer o operador para a rotina digital sem criar resistência desnecessária.
O melhor líder não concentra conhecimento. Ele distribui capacidade para a linha continuar funcionando quando alguém falta.
Essa pressão por requalificação aparece no debate industrial brasileiro sobre mão de obra e uso de dados. Por isso, ferramentas como Kanban digital e ERP com leitura visual não são luxo, são apoio para uma liderança que precisa transformar informação em ação sem afastar o operador da rotina fabril. O cargo muda junto com a planta.
Como estruturar equipe e processos nos primeiros 90 dias
Os primeiros 90 dias definem se o líder vai herdar caos ou construir rotina. A saída não é prometer eficiência imediatamente, é organizar a operação em etapas claras e ganhar visibilidade antes de cobrar velocidade.
Três fases para sair do improviso
Diagnóstico. Mapear gargalos, OPs atrasadas, perdas por setor e absenteísmo. Se não houver leitura do problema, qualquer mudança vira chute.
Estruturação. Definir células de trabalho, padronizar checklists de turno, implementar Kanban visual de OPs e treinar a equipe no ERP industrial.
Estabilização. Criar ritmos de gestão, como daily de produção, reunião semanal com PCP e qualidade, e revisão mensal de KPIs.
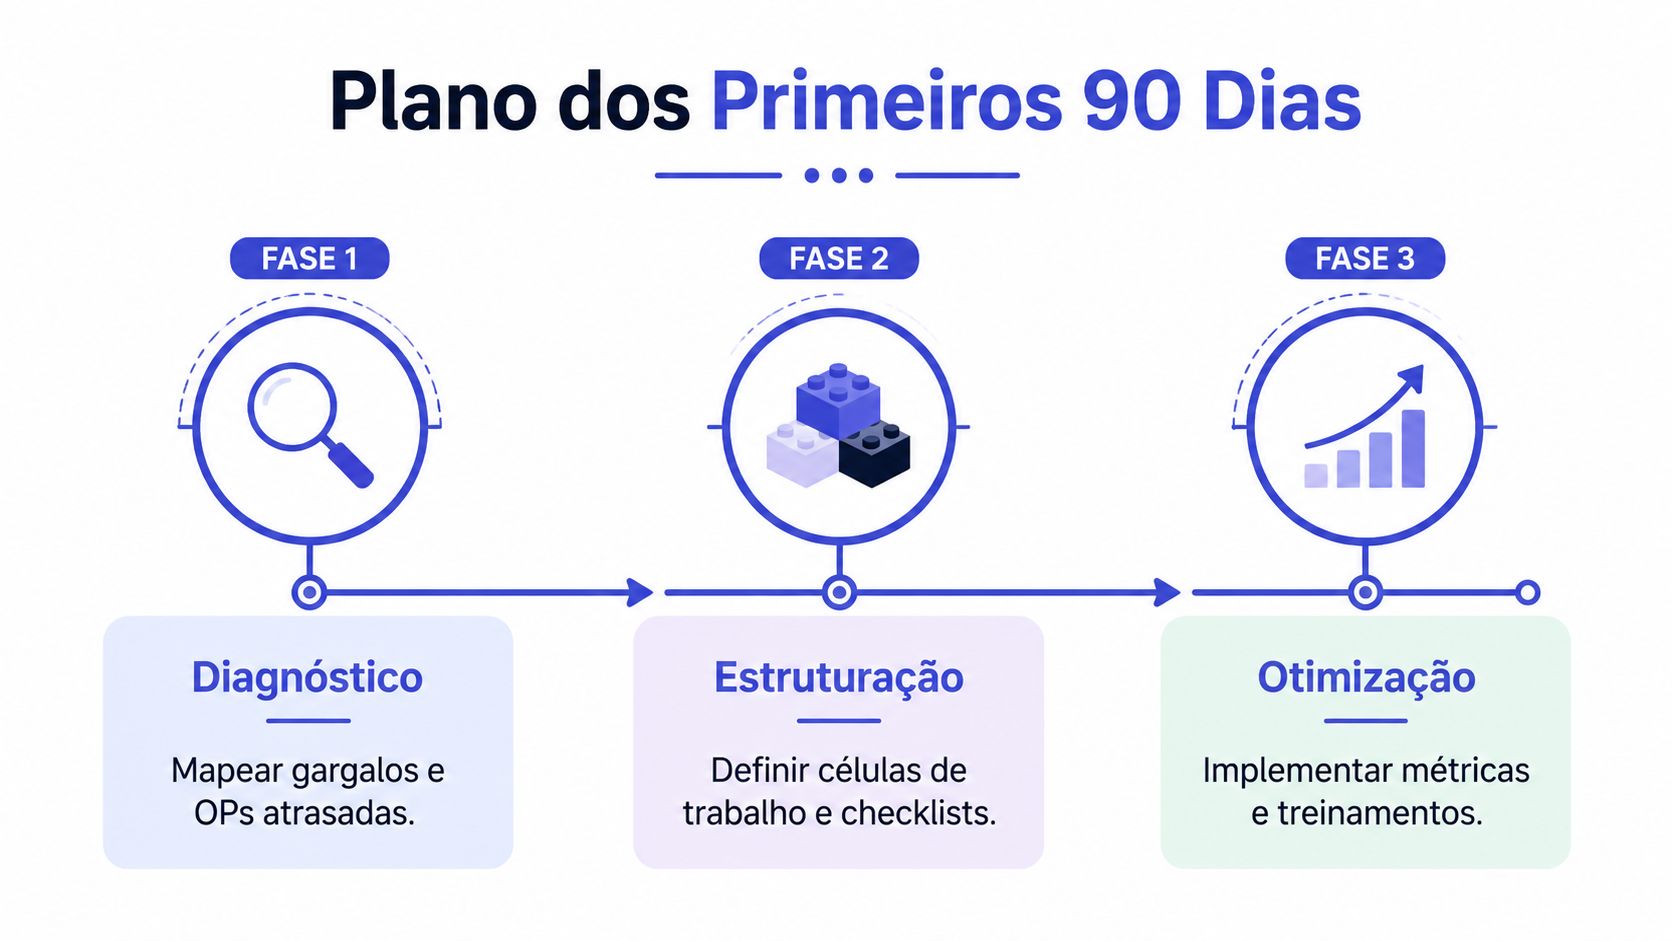
Os critérios de pronto são objetivos. No diagnóstico, o líder deve saber onde estão as perdas e quais OPs puxam atraso. Na estruturação, a equipe precisa entender a fila de trabalho e o padrão de apontamento. Na estabilização, PCP, compras e logística já precisam conversar com base em dado, não em urgência.
Critério de maturidade: quando o problema deixa de ser “achar quem errou” e passa a ser “ajustar o processo”, a liderança começou a funcionar.
Integrar líderes de célula ao PCP evita que a programação seja montada sem chão de fábrica. E alinhar compra e logística antes de prometer OTIF ao cliente protege a operação de promessas que a planta não consegue cumprir.
Erros comuns do líder de produção e referências de mercado
O erro mais caro é tratar indicador como relatório de reunião. Indicador existe para decisão, não para decoração de painel. Outro erro frequente é centralizar tudo no líder, quando parte da resposta deveria estar na célula, no apontamento ou na rotina de passagem de turno.
O que mais trava a operação
Cobrar sem ler o Kanban. Se a ordem mudou, a sequência precisa mudar também.
Ignorar apontamento parcial. O dado atrasado vira correção atrasada.
Confundir liderança com pressão. Cobrança sem método só aumenta ruído.
Desconectar PCP, estoque e logística. Sem essa conversa, OTIF vira promessa frágil e giro de estoque vira reação.
No mercado brasileiro, a remuneração ajuda a dimensionar a responsabilidade do cargo. O Salario.com.br reporta teto salarial de R$ 5.441 e salário-hora de R$ 24,73 para líder de produção, enquanto o Indeed aponta média mensal de R$ 2.695 no Brasil. Essa dispersão mostra sensibilidade a porte da planta, complexidade do processo e maturidade de controle, exatamente os fatores que mudam o peso real do cargo dentro da fábrica.
Quando a operação tem mais turno, mais setup, mais variabilidade e mais exigência de qualidade, o líder acumula resposta técnica e coordenação prática. É por isso que a integração com PCP, ERP industrial, compras e logística deixa de ser detalhe e vira sustentação do resultado.
Se você quer sair da gestão por urgência e colocar a produção sob controle real, conheça o que a Sensio faz no chão de fábrica, com Kanban de Ordens de Produção, MRP, baixa automática e análise visual de demanda. Acesse Sensio e veja como isso pode apoiar a rotina do líder de produção na sua planta.


