Se todos os pedidos estão ordenados pela data de entrega, por que a fábrica ainda atrasa? Porque a urgência comercial não garante material disponível, ferramenta preparada ou operador habilitado no turno certo.
Na programação e sequenciamento da produção, a decisão precisa caber na operação real. Uma lista de prioridades só vira um plano executável quando o PCP considera as restrições de cada recurso e o efeito de uma ordem sobre as seguintes.
Índice
- O que separa a programação do sequenciamento
- Como os níveis de planejamento conversam entre si
- Restrições que decidem a ordem de produção
- Métodos de sequenciamento e quando usar cada um
- Dados do ERP que sustentam uma sequência viável
- Indicadores para saber se a sequência funciona
- Confirme os dados antes de automatizar a sequência
O que separa a programação do sequenciamento
A programação define quanto e quando produzir dentro da capacidade disponível; o sequenciamento define qual ordem executar primeiro em cada máquina ou célula. São decisões conectadas, mas não equivalentes.
Pense em uma viagem. A programação escolhe as cidades e as datas de cada etapa; o sequenciamento organiza as paradas do dia, considerando trânsito, distância e horário de fechamento. Um roteiro pode fazer sentido no calendário e ser impossível de cumprir na rua.
Programação versus sequenciamento em sete critérios
| Critério | Programação | Sequenciamento |
|---|---|---|
| Pergunta que responde | Quanto e quando produzir, em que capacidade? | Qual ordem executar agora em cada máquina? |
| Horizonte | Meses a semanas, articulando PLP e PMP | Dias, turnos ou horas, na programação de curto prazo |
| Unidade de decisão | Famílias, lotes e períodos | Ordens individuais e a sequência de trocas |
| Entradas típicas | Previsão, carteira de pedidos e estoque | Ordens liberadas, roteiros, tempos de setup e disponibilidade de pessoas |
| Saída | Plano mestre e cronograma de capacidade | Sequência por recurso com início e fim de cada ordem |
| Frequência de revisão | Semanal ou mensal, conforme o ciclo de gestão | Diária ou a cada troca de turno, com tratamento de exceções |
| Erro comum | Plano que ignora a capacidade real | Ordenar só pela data de entrega |
A nomenclatura muda entre empresas. Algumas chamam toda a organização de curto prazo de programação, incluindo o sequenciamento; outras separam as atividades. O importante é deixar claro quem decide volumes, quem distribui as ordens no calendário e quem autoriza mudanças na execução.
Um plano possível pode gerar uma sequência inviável
Em uma fábrica de móveis, o volume de painéis previsto pode caber na capacidade semanal da seccionadora. Ainda assim, alternar espessuras e padrões sem critério exige ajustes e movimentações que não apareceram na conta inicial.
Na usinagem, ocorre algo semelhante quando o PCP reserva o torno, mas não verifica se o profissional capaz de preparar aquela peça estará disponível. A máquina tem espaço no calendário, porém a ordem não pode começar.
Regra prática: se a dúvida é quanto produzir, trate a programação; se é o que vem primeiro na máquina, trate o sequenciamento.
Essa distinção também evita soluções no lugar errado. Reordenar a fila não resolve uma carteira maior que a capacidade disponível, assim como ampliar capacidade não corrige uma sequência cheia de trocas desnecessárias.
Como os níveis de planejamento conversam entre si
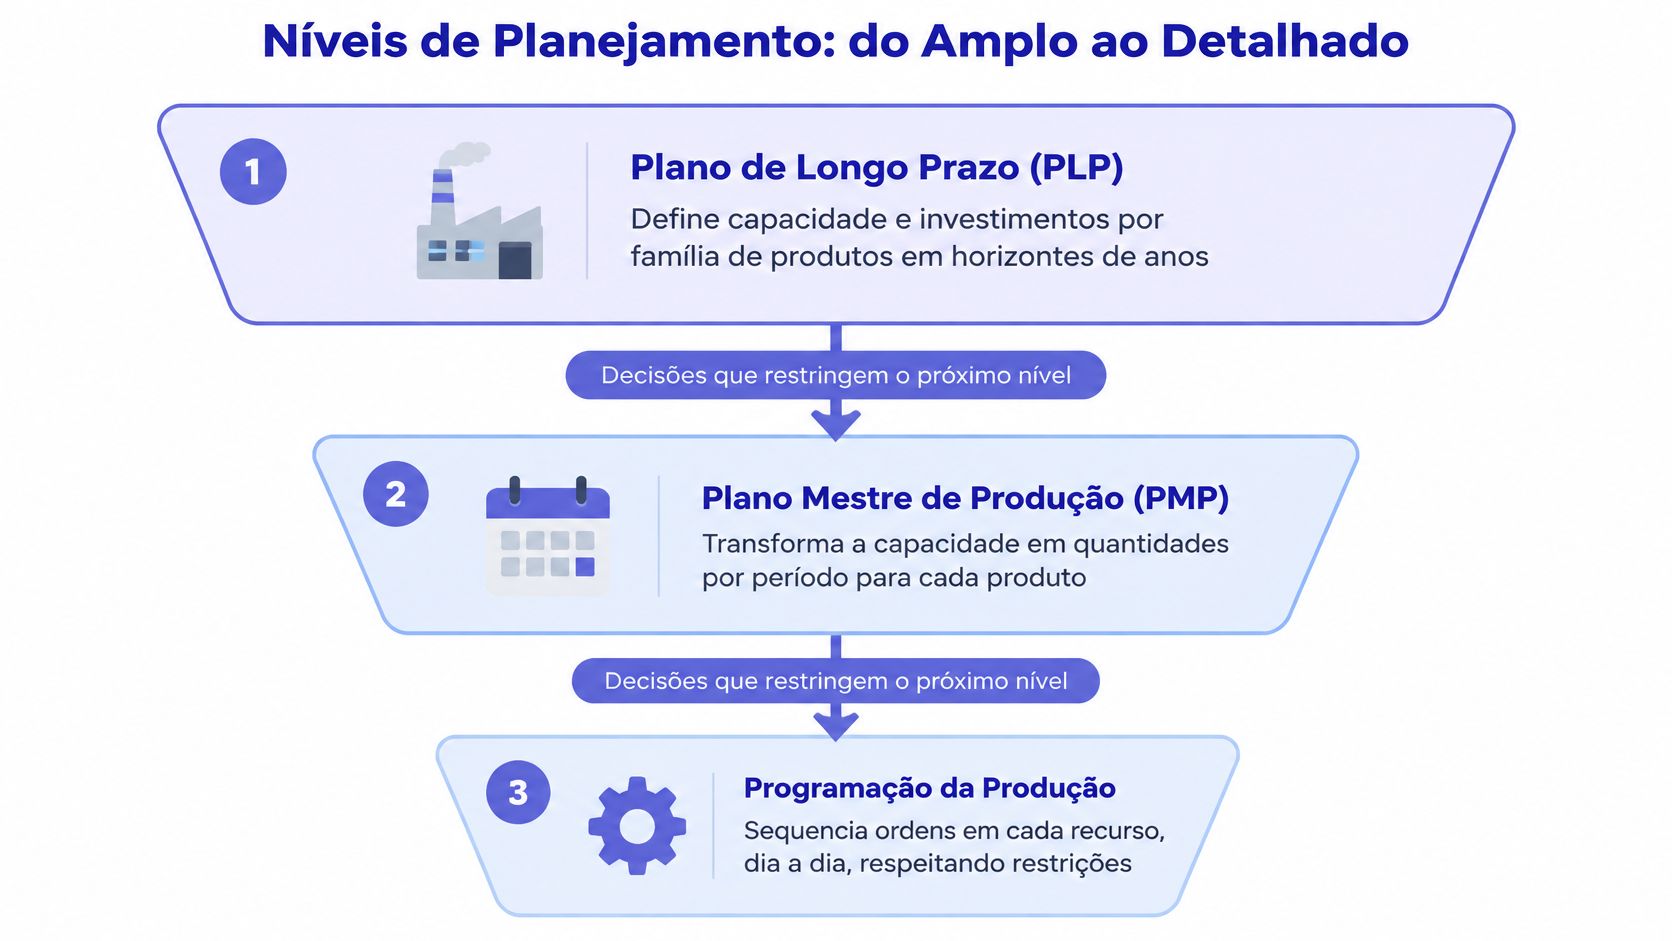
O planejamento funciona como um funil: as decisões mais amplas delimitam as alternativas das decisões detalhadas. Não faz sentido prometer uma combinação de produtos no plano comercial e descobrir, apenas na liberação das ordens, que falta capacidade para executá-la.
O diagrama organiza essa passagem do estratégico ao operacional.
Da capacidade às ordens planejadas
O Plano de Longo Prazo (PLP) orienta capacidade e investimentos por família de produtos. A direção decide, por exemplo, se precisará ampliar uma linha, contratar profissionais ou terceirizar uma etapa para atender ao mercado pretendido.
O Plano Mestre de Produção, também chamado PMP ou MPS, transforma essas escolhas em quantidades de produtos finais por período. Em vez de discutir apenas a família de embalagens, o PCP passa a definir quais itens serão necessários e em quais janelas.
A tradução para a execução passa por decisões complementares:
- MRP: calcula necessidades de materiais a partir da demanda, das estruturas dos produtos e dos estoques, gerando ordens planejadas.
- CRP: confronta a carga das operações com a capacidade de máquinas e pessoas, apontando sobrecargas.
- Programação de curto prazo: distribui as ordens nas janelas disponíveis, respeitando materiais e precedências.
- Sequenciamento: estabelece a ordem de passagem em cada recurso, incluindo as transições entre trabalhos.
O MRP não deve ser confundido com uma garantia de viabilidade. Calcular a necessidade de um componente não significa confirmar que haverá equipamento, ferramental e equipe disponíveis na data calculada.
O realizado precisa voltar ao plano
Na Sondagem Industrial da CNI de novembro de 2024, a utilização da capacidade instalada caiu de 74% em outubro para 72% em novembro, uma redução de 2 pontos percentuais.
Esse movimento não autoriza atribuir uma causa à sua fábrica. Uma queda de utilização pode acompanhar menor demanda, indisponibilidade de insumos ou problemas operacionais; o gestor precisa identificar o motivo nos registros locais antes de mudar o plano.
O ciclo de retorno deve ser explícito:
- Operação: registra produção boa, consumo, paradas e conclusão das ordens.
- PCP: compara duração prevista e realizada, identifica desvios e recalcula compromissos.
- Gestão: decide ajustes de capacidade, abastecimento ou carteira quando a correção ultrapassa o turno.
Sem esse retorno, o planejador repete premissas que já deixaram de representar a operação. Com ele, compras recebe necessidades atualizadas, vendas negocia datas viáveis e a produção trabalha com prioridades coerentes.
Restrições que decidem a ordem de produção
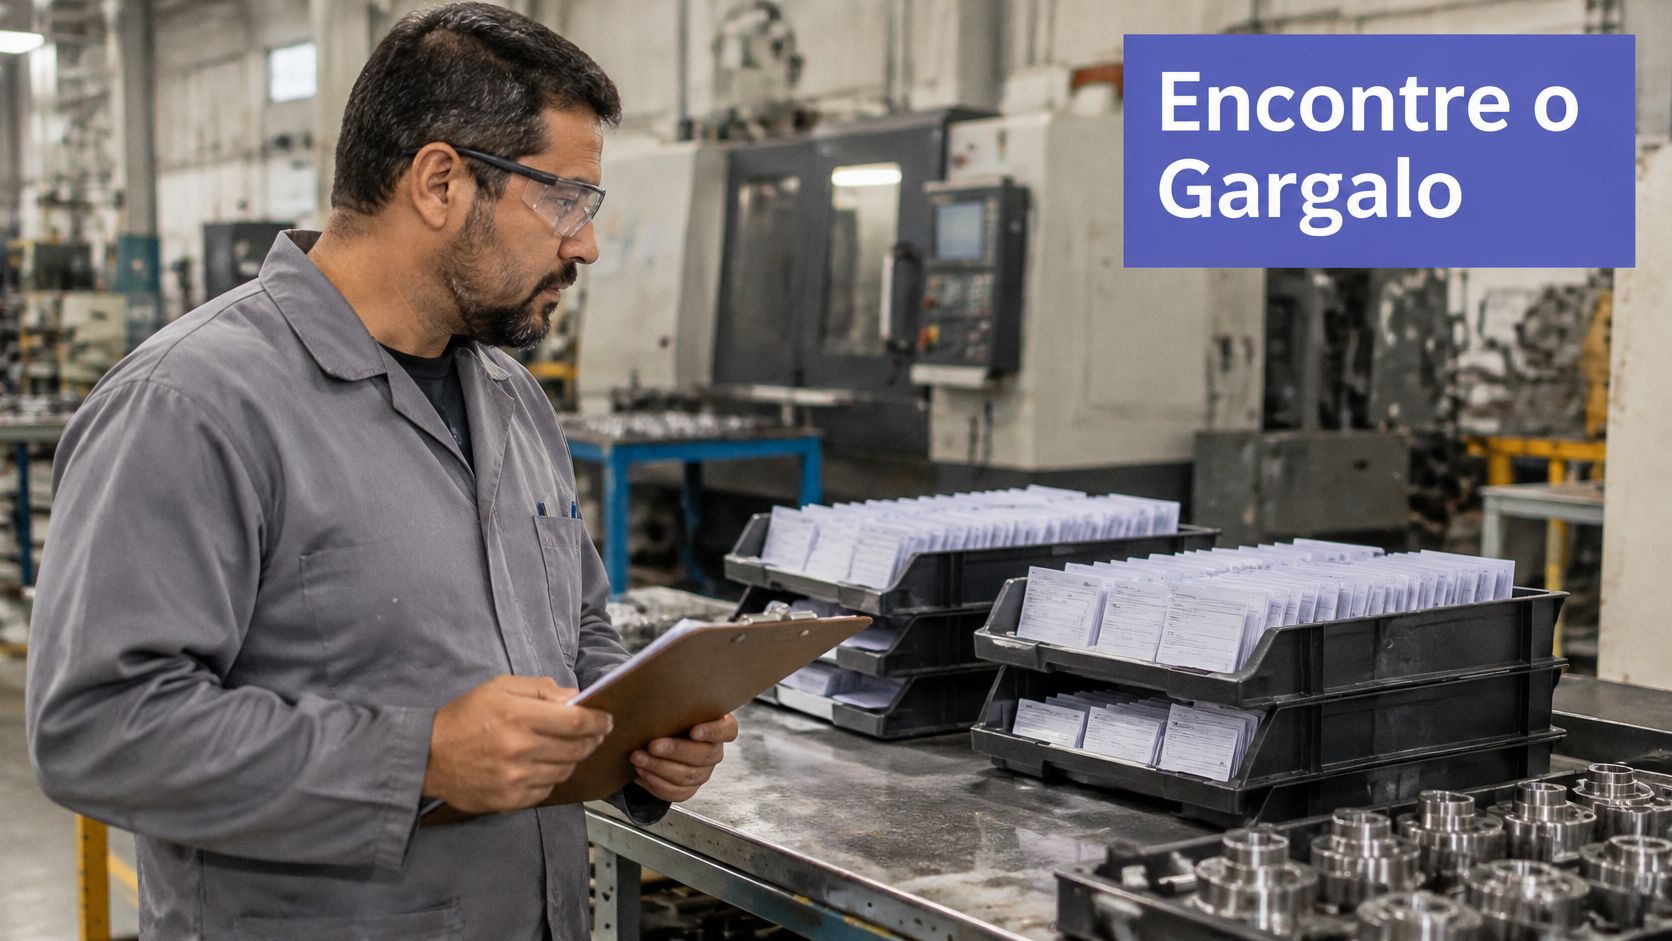
A equipe de corte continua liberando peças, mas a fila diante da soldagem aumenta. O equipamento está disponível; o soldador habilitado foi deslocado para um retrabalho, e os conjuntos não podem seguir para a montagem.
A identificação do gargalo começa pela observação do posto e das condições necessárias para trabalhar.
O gargalo não é apenas a máquina mais ocupada
Restrição é uma condição que limita o fluxo ou impede a execução de uma ordem. Para localizar o gargalo, procure filas persistentes, espera recorrente no mesmo posto e falta de capacidade diante da carga necessária, não apenas uma taxa elevada de utilização.
O planejamento de capacidade bruto e detalhado ajuda a confrontar essa carga com os recursos disponíveis. A análise precisa considerar o mix: uma alteração na carteira pode deslocar a restrição de um processo para outro.
Em uma aplicação em fábrica de cimento para refratários em Contagem, publicada em Gestão & Produção, o problema integrou dimensionamento e sequenciamento de lotes de diferentes itens em uma máquina capacitada, admitindo estoques e não atendimento de parte da demanda.
A relação operacional é importante: aumentar o lote reduz a frequência de preparação, mas ocupa o recurso por mais tempo e pode postergar outros itens. Escolher a sequência sem revisar os lotes pode apenas transferir o atraso de um pedido para outro.
Pessoas também definem capacidade finita
Segundo dados da CNI apresentados pelo Times Brasil sobre a escassez de mão de obra industrial, 69% das indústrias enfrentam falta de mão de obra qualificada.
A resposta prática é transformar a matriz de habilidades em uma restrição do plano. Uma ordem só pode ocupar determinada janela quando houver profissional apto, cobertura do turno e condições de segurança para executá-la.
Reserve primeiro as janelas das operações que dependem de técnicos específicos. Distribua atividades mais simples entre equipes polivalentes, considere a curva de aprendizagem de quem mudou de posto e não trate um substituto em treinamento como capacidade equivalente à de um operador experiente.
Ao discutir essas decisões com a equipe, confronte a sequência proposta com o funcionamento observado no chão de fábrica.
Registre por recurso:
- Capacidade: calendário, manutenção e margem para ausências previsíveis.
- Setup: preparação necessária para cada transição.
- Lote mínimo: limite técnico ou econômico justificado.
- Material: quantidade liberada e disponível para uso.
- Habilidade e turno: quem pode executar, quando e com qual cobertura.
- Segurança: requisitos de acompanhamento ou operação conjunta, quando aplicáveis ao equipamento.
Métodos de sequenciamento e quando usar cada um
Nenhum método é universalmente melhor. A escolha depende do objetivo operacional: proteger entregas, reduzir filas, economizar preparações ou manter o gargalo abastecido.
Comece pela regra mais simples que atenda à necessidade. Acrescentar complexidade sem medir o problema dificulta explicar a prioridade aos operadores e identificar por que o resultado ficou abaixo do esperado.
Métodos de sequenciamento, lógica, uso e limite
| Método | Lógica | Melhor para | Limite |
|---|---|---|---|
| FIFO, ordem de chegada | Atende a ordem que entrou primeiro | Baixa complexidade e ordens semelhantes | Ignora prazo, prioridade e setup |
| EDD, menor data de entrega | Ordena pela data prometida mais próxima | Carteira com prazos apertados | Pode gerar trocas excessivas entre famílias |
| SPT, menor tempo de processamento | Libera primeiro as ordens mais curtas | Reduzir fila e trabalho em processo | Pode atrasar ordens longas e de maior valor |
| Agrupamento por família | Reúne itens compatíveis para reduzir trocas | Setups longos entre cores, ferramentas ou materiais | Pode atrasar itens isolados |
| TOC com DBR, tambor, pulmão e corda | Protege o gargalo e regula a liberação de material pelo seu consumo | Fábricas com um recurso claramente limitante | Exige identificar e acompanhar o gargalo |
| Kanban e produção puxada | Autoriza produção conforme o consumo do próximo posto | Fluxo repetitivo com reposição frequente de itens | Pouco aderente a pedidos sem repetição |
| Heurísticas e APS | Calculam alternativas com restrições explícitas | Muitas ordens e setups dependentes da sequência | Exigem dados confiáveis de setup e capacidade |
Kanban não é apenas uma regra de ordenação: é um mecanismo de autorização e controle do fluxo. Da mesma forma, APS é uma categoria de sistema de planejamento e programação avançados, enquanto heurísticas são procedimentos usados para encontrar boas soluções em problemas complexos.
O custo da troca muda a prioridade
Considere uma fábrica de embalagens impressas que alterna trabalhos claros e escuros. Voltar de uma tinta escura para uma clara pode exigir limpeza mais cuidadosa do que seguir no sentido contrário, por isso a mesma lista de pedidos pode consumir capacidades diferentes conforme a ordem escolhida.
Agrupar trabalhos compatíveis pode eliminar preparações, mas não autoriza atrasar uma embalagem que falta para a expedição. O planejador precisa comparar o ganho de capacidade com o risco de descumprir a entrega.
Uma troca evitada só representa melhoria quando não cria uma perda maior em prazo, estoque ou qualidade.
O ponto de partida é uma matriz de transição: nas linhas, a condição de origem; nas colunas, a condição seguinte. Cada combinação deve registrar o tempo e, quando relevante, o custo específico da mudança, sem presumir que o caminho inverso seja equivalente.
Uma aplicação na indústria química publicada em Gestão & Produção representou a sequência como um problema análogo ao do caixeiro viajante e aplicou um algoritmo para reduzir penalidades de antecipação e atraso.
Na rotina, uma regra híbrida pode selecionar pedidos pela data prometida e agrupar os compatíveis dentro de uma janela que preserve o atendimento. Itens com risco de ruptura recebem tratamento explícito, em vez de depender da pressão de quem pede mais alto.
Defina também quem pode quebrar a sequência e em quais situações. Uma urgência aprovada deve registrar motivo e impacto sobre as ordens deslocadas; caso contrário, o PCP perde a referência necessária para avaliar o método.
Dados do ERP que sustentam uma sequência viável
O fluxo começa no pedido de venda, com produto, quantidade e data prometida. O plano mestre organiza a necessidade de produção; o MRP calcula materiais e ordens planejadas; a programação confronta essas necessidades com as condições de execução.
O ERP concentra registros, mas a confiabilidade depende de como cada área os mantém. Uma data comercial não validada ou um saldo de matéria-prima bloqueado podem comprometer a sequência antes de qualquer cálculo.
Dados mínimos para sequenciar a produção
| Dado | Origem no ERP | Uso no sequenciamento | Erro comum |
|---|---|---|---|
| Carteira de pedidos e data prometida | Módulo de vendas | Definir prioridade e data-alvo | Data comercial sem checagem de capacidade |
| Roteiro e tempos padrão | Cadastro de produtos e roteiros | Calcular tempo de operação e fila | Tempos antigos, sem revisão após melhorias |
| Matriz de setup | Cadastro de famílias e recursos | Penalizar trocas entre itens | Matriz inexistente, substituída por uma média única |
| Estoque e lotes de matéria-prima | Controle de estoque e lotes | Confirmar se a ordem pode começar | Acuracidade baixa e baixa automática atrasada |
| Plano mestre e MRP | Planejamento de produção e necessidades | Gerar ordens planejadas com datas | Ordens liberadas sem validação de capacidade |
| Apontamentos e paradas | Ordem de produção e relatório de perdas | Comparar realizado com planejado | Apontamento feito no fim do turno ou esquecido |
| Disponibilidade de pessoas e habilidades | RH e escala de turnos | Restringir ordens a operadores aptos | Informação fora do sistema, conhecida apenas pelo supervisor |
Como opção de organização desses registros, o Sensio reúne Plano Mestre de Produção, MRP, Roteiro, Ordem de Produção em Kanban, baixa automática de matéria-prima, controle por lotes e Relatório de Perdas. Esses recursos apoiam o planejamento e o acompanhamento, mas não significam que o sistema defina sozinho uma sequência viável.
Validação antes da integração automática
Segundo a CNI, em sua página de atuação em inovação, 59,2% das empresas industriais utilizam somente uma ou duas tecnologias digitais.
Para uma fábrica com registros dispersos, o primeiro avanço pode ser definir responsáveis e sincronizar informações já existentes. Não é necessário começar com recomendações automáticas para corrigir um roteiro incompleto ou estabelecer quando o almoxarifado confirma a disponibilidade do material.
Adote uma rotina de validação:
- Confira o significado do saldo: diferencie material físico, comprometido, bloqueado e liberado.
- Observe o processo: confronte tempos cadastrados com execução e separe processamento de espera.
- Defina responsáveis: atribua a atualização de cada cadastro e o tratamento de divergências.
- Registre no momento adequado: permita que o PCP conheça paradas e conclusões antes de tomar a próxima decisão.
Uma sequência aparentemente ótima pode ser impossível porque o algoritmo usou um estoque inexistente ou desconsiderou perdas e lotes mínimos. A automação acelera o cálculo; não confirma, por si só, que as premissas são verdadeiras.
Indicadores para saber se a sequência funciona
Uma máquina ocupada pode estar produzindo o item errado. Por isso, medir apenas utilização incentiva lotes desnecessários e não mostra se a produção atende aos compromissos assumidos.
Os indicadores precisam combinar serviço, fluxo e execução. Defina referências com base no histórico da própria operação e nas necessidades dos clientes, sem adotar limites universais que ignorem produto, mix e condições de trabalho.
KPIs de programação e sequenciamento
| Indicador | Como calcular | Referência inicial | Sinal de alerta |
|---|---|---|---|
| OTIF, entrega completa e no prazo | Pedidos entregues completos e no prazo divididos pelo total de pedidos do período | Compromissos de serviço e linha de base da carteira | Queda de atendimento ou entregas parciais recorrentes |
| Lead time de produção | Data e hora de conclusão menos data e hora de início da ordem | Histórico por produto e roteiro, com foco na redução da fila | Aumento sem mudança correspondente de volume ou complexidade |
| Tempo de setup | Intervalo entre a última peça boa de uma ordem e a primeira peça boa da seguinte | Tempo validado por transição e recurso | Realizado acima do planejado de forma recorrente |
| Aderência à sequência | Ordens executadas na posição planejada divididas pelo total de ordens avaliadas | Linha de base e melhoria sustentada | Alterações frequentes sem motivo registrado |
| Atraso ponderado | Soma do atraso de cada ordem multiplicado pelo respectivo peso de prioridade | Redução consistente, com pesos definidos previamente | Atraso concentrado em pedidos críticos |
| Utilização do gargalo | Horas produtivas divididas pelas horas disponíveis do recurso limitante | Calendário validado e carga necessária para atender à carteira | Recurso parado apesar de haver ordens aptas aguardando |
Para o lead time, escolha o marco inicial com cuidado. Medir desde a abertura administrativa da ordem responde a uma pergunta diferente de medir desde o início físico; se quiser acompanhar ambos, mantenha nomes distintos para não comparar medidas incompatíveis.
Na aderência, preserve a sequência aprovada no início da janela de avaliação. Se o planejador substituir a referência a cada mudança, o indicador poderá parecer bom mesmo com execução instável.
Leia os indicadores em conjunto
OTIF elevado com lead time crescente pode esconder excesso de estoque de segurança ou antecipação de produção. Verifique o WIP, ou estoque em processo, e o tempo de espera entre etapas antes de concluir que a operação está saudável.
Setup acima do previsto com baixa aderência pede outra investigação. O supervisor pode estar alterando a fila porque a matriz não representa as trocas reais, ou vendas pode estar inserindo urgências que obrigam a equipe a repetir preparações.
Critério de leitura: não corrija o indicador antes de identificar o comportamento e a causa que o produziram.
Para reduzir preparação, aplique práticas de SMED: separe tarefas que exigem máquina parada daquelas que podem ser antecipadas, deixe ferramentas prontas e padronize ajustes. O objetivo deve ser uma redução tecnicamente sustentável, não uma promessa de duração igual para qualquer equipamento.
Cada diferença relevante entre setup previsto e realizado precisa gerar uma decisão. Corrija a execução quando houve desvio de método; revise o padrão quando o cadastro deixou de representar o processo.
Confirme os dados antes de automatizar a sequência
Comece com um piloto limitado, acompanhado por PCP, operação e estoque. Defina a meta de atendimento e o tempo de preparação esperado antes de alterar a rotina, para que a avaliação não dependa de impressões.
- Unifique pedidos e ordens. Faça vendas e produção consultarem a mesma carteira, com responsáveis pelas alterações.
- Valide cadastros e roteiros. Priorize os itens de maior volume ou criticidade e confira tempos, materiais e operações.
- Registre a execução real. Observe paradas, perdas e setups durante um ciclo representativo do mix, incluindo variações de equipe.
- Compare previsto e realizado. Use os indicadores de serviço, fluxo e execução para identificar a causa dos desvios.
- Teste no gargalo. Aplique a regra mais simples capaz de atender à meta, com materiais e operadores confirmados.
- Automatize com revisão humana. Compare recomendações com decisões aprovadas e registre quando o planejador precisar intervir.
O roteiro visual ajuda a conduzir a conferência das condições necessárias à automação.
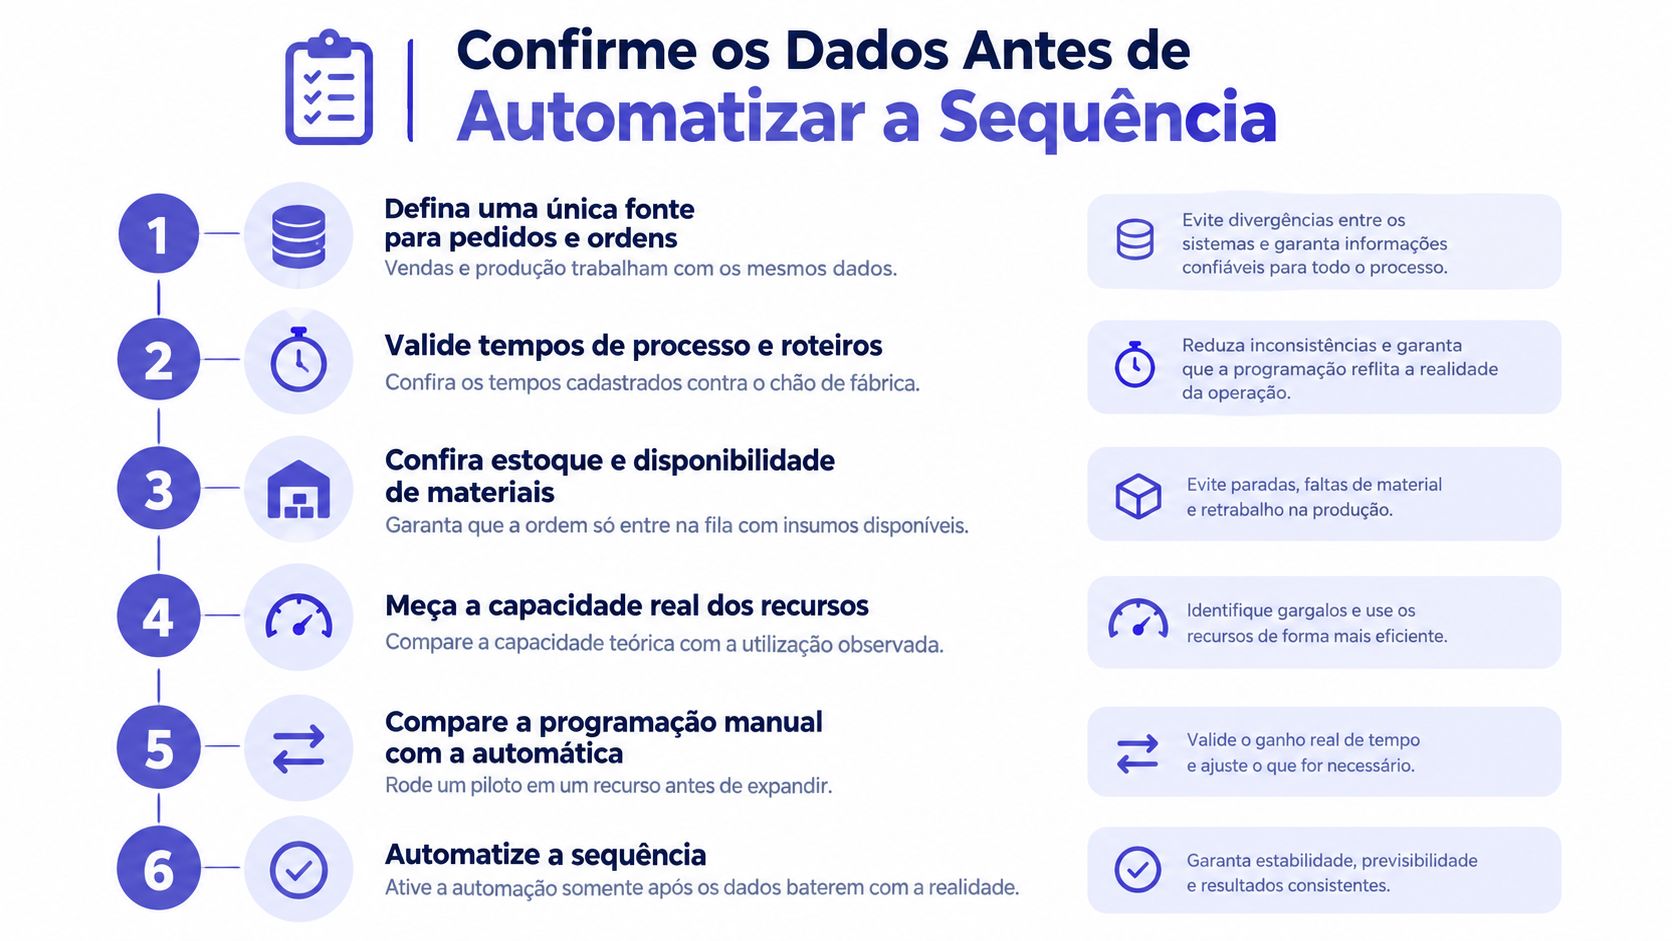
Use o plano mestre para delimitar a carga do piloto e o quadro de ordens em Kanban para acompanhar sua execução. Expanda somente quando a equipe conseguir explicar os desvios e sustentar os resultados.
O critério de sucesso é concreto: menos replanejamento e maior confiabilidade da data prometida, antes de qualquer ganho de sofisticação.
O Sensio oferece gestão integrada de produção, estoque, vendas e finanças, com recursos para organizar ordens e acompanhar a execução industrial. Visite o Sensio para conhecer as funcionalidades de PCP e avaliar como apoiar um piloto de programação e sequenciamento na sua fábrica.