
Na segunda-feira, antes de o turno começar, o supervisor descobre que o lote de filme PVC calandrado não chegou. A ordem de produção está liberada, a equipe está alocada e a linha de embalagens tem programação para cumprir, mas falta justamente o material que alimenta a operação seguinte. O PCP remaneja o turno da tarde, compras liga para o prestador e o financeiro começa a estimar o impacto da hora parada.
Esse cenário acontece porque a calandragem costuma ficar fora do organograma da fábrica, embora esteja dentro da cadeia crítica de produção. Quando o fornecedor atrasa, entrega uma bobina fora de especificação ou não informa a perda de setup, o problema aparece na embalagem, no produto têxtil ou no componente moveleiro. A contratação precisa transformar o serviço de calandragem em uma operação comparável, planejável e auditável.
Índice
- O dia em que a produção parou por causa da calandra
- O que é calandragem e como o processo funciona na prática
- O que deve constar na especificação
- O laudo precisa acompanhar o material
- Capacidade técnica
- Qualidade e rastreabilidade
- Prazo e logística
- Custo e condições comerciais
- Integração ao PCP
O dia em que a produção parou por causa da calandra
O atraso não começou no caminhão. Ele provavelmente nasceu na cotação, quando a ordem de compra registrou apenas “filme PVC calandrado conforme amostra”, sem definir espessura, acabamento, largura útil, quantidade por lote, tolerância ou data de disponibilidade no estoque. O fornecedor aceitou o pedido, mas cada lado passou a trabalhar com uma interpretação diferente do que deveria ser entregue.
Quando o material chegou, a situação poderia ficar ainda pior. Uma bobina com planicidade inadequada pode criar desalinhamento no corte. Uma superfície com acabamento diferente altera a aparência da embalagem. Uma variação dimensional não percebida no recebimento pode aparecer apenas durante a solda, quando a linha já está preparada e o lote seguinte depende daquela mesma matéria-prima.
Regra prática: se a calandragem alimenta uma operação crítica, o serviço precisa entrar no plano como uma etapa produtiva, não como uma simples compra de material.
O gestor de PCP deve conseguir responder, antes de liberar a ordem: qual material será processado, qual característica define a aceitação, qual lote será produzido, quando o prestador precisa receber a matéria-prima, quando o material retorna e como a qualidade será verificada. Também precisa saber o que acontece se houver perda de arranque, necessidade de novo setup ou não conformidade.
A calandragem tem raízes industriais antigas. Os registros históricos citados pela Eng e Call sobre a evolução da calandragem relacionam o processo à fabricação de materiais impregnados com borracha e ao desenvolvimento de calandras com múltiplos rolos. No Brasil, essa base tecnológica sustenta materiais usados em embalagens, no setor automotivo e em outros segmentos industriais.
O objetivo, portanto, não é apenas encontrar uma empresa que tenha uma calandra disponível. É contratar uma capacidade que caiba no plano mestre, tenha critérios de inspeção claros e preserve o ritmo da fábrica compradora.
O que é calandragem e como o processo funciona na prática
A calandragem pode ser entendida como o trabalho de passar uma massa entre rolos até obter uma manta uniforme. A pressão, a temperatura, a velocidade e a distância entre os cilindros controlam quanto o material se espalha, como sua superfície fica formada e qual estabilidade terá ao sair do equipamento.
Na prática, o comprador não precisa operar a máquina, mas deve entender o que acontece em cada etapa:
- Alimentação: o material entra de forma contínua ou em preparação adequada ao equipamento. Contaminação, umidade, mistura irregular ou emendas mal posicionadas podem aparecer depois como marcas, bolhas ou variações.
- Condicionamento: quando o material exige aquecimento ou preparação térmica, o prestador precisa estabilizar o processo antes de buscar a dimensão final. A condição de entrada interfere na fluidez e na uniformidade.
- Passagem entre rolos: os cilindros aplicam pressão e definem espessura, textura e aparência. O conjunto pode usar rolos polidos, cromados, foscos ou gofrados, conforme o acabamento solicitado.
- Controle de tensão: a manta precisa avançar sem esticar de modo irregular. Tensão inadequada pode comprometer a planicidade, o enrolamento e o comportamento posterior no corte.
- Resfriamento e enrolamento: o material é estabilizado e acondicionado em bobina ou formato especificado. Um enrolamento mal controlado dificulta o desbobinamento na linha seguinte.
- Inspeção: o lote deve ser conferido quanto à espessura, aparência, largura, planicidade e identificação.
O resultado que interessa ao comprador é visível no uso. A bobina deve permanecer estável, a espessura precisa ser compatível com corte e solda e o acabamento deve repetir o padrão aprovado. PVC flexível, borrachas, não tecidos e filmes técnicos podem exigir configurações diferentes, mesmo quando o formato final parece semelhante.
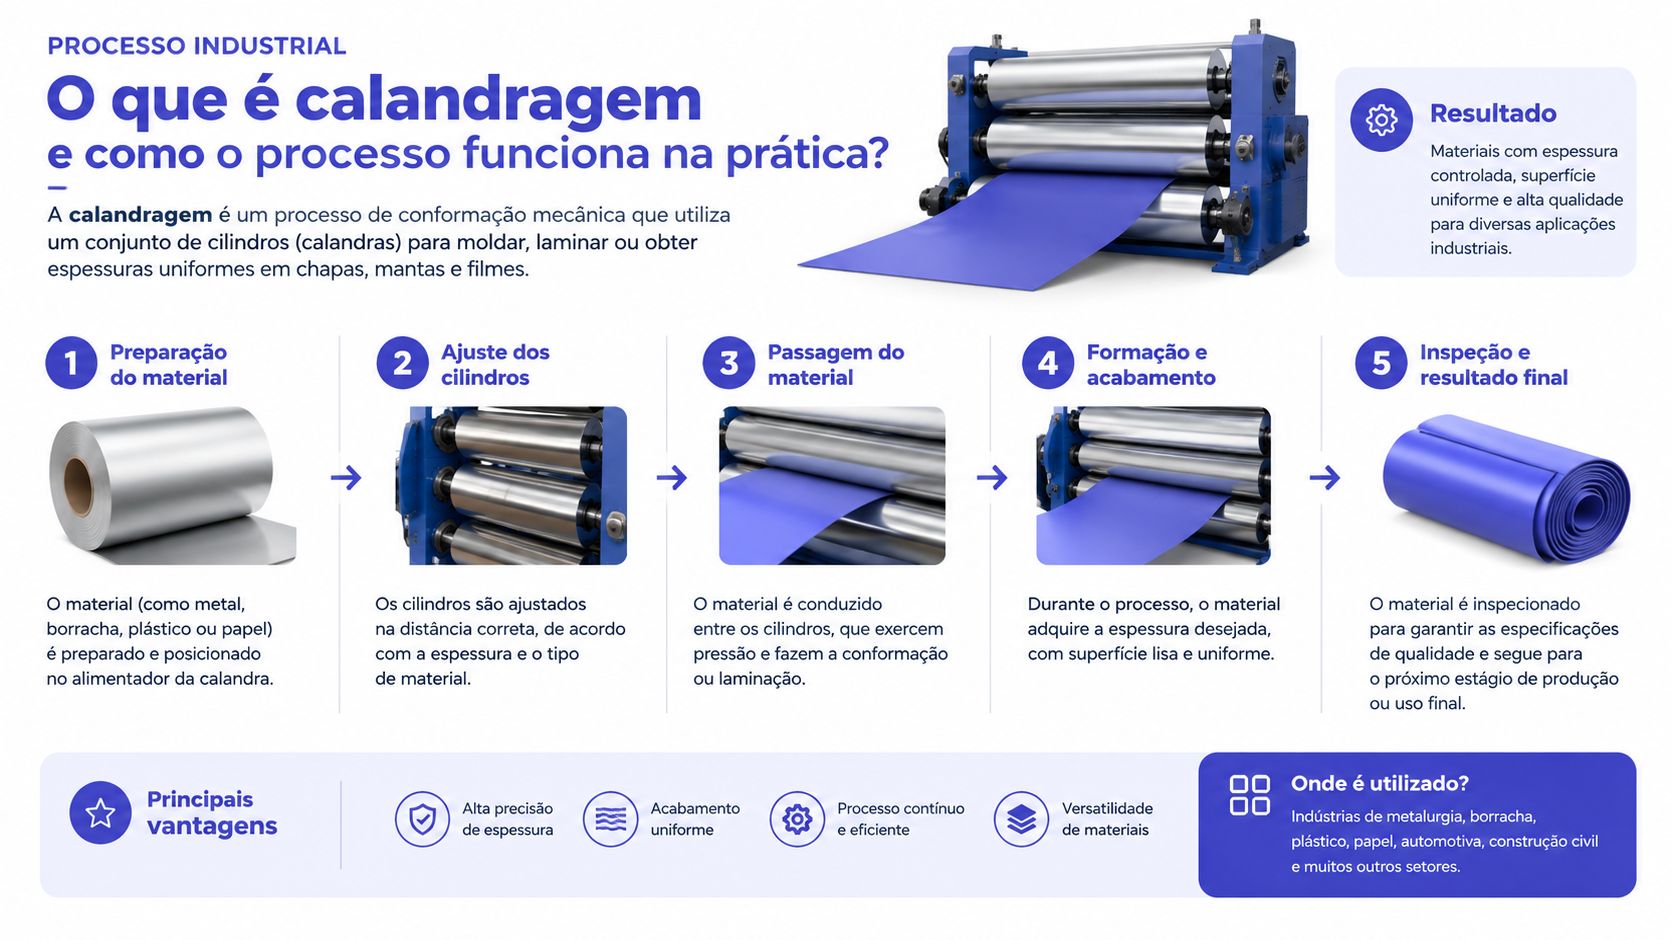
A escolha do equipamento também muda a entrega possível. Uma calandra configurada para manta flexível não deve ser tratada como equivalente a uma operação voltada à conformação de chapas metálicas. Em chapas, o foco pode estar no raio, na curvatura e na integridade estrutural. Em filmes e laminados, ganham peso a uniformidade, o acabamento superficial e a estabilidade da bobina.
Para aprofundar a diferença entre processos de conformação e acabamento, vale consultar o conteúdo sobre laminação e seus usos industriais. O ponto central para o PCP é simples: a especificação deve descrever o comportamento esperado no processo seguinte, e não apenas o nome do serviço.
Especificações técnicas que separam um bom serviço de calandragem
Uma cotação confiável começa com uma ficha técnica que o operador do prestador consiga transformar em parâmetros de processo. “Conforme amostra” pode ser útil como referência visual, mas não substitui a descrição de espessura final, largura, material, dureza, acabamento e forma de acondicionamento.
A espessura deve ser definida com unidade, método de medição e posição de coleta. Também é importante informar a variação aceitável ao longo da bobina ou da peça. A tolerância precisa refletir o processo seguinte. Uma embalagem soldada, por exemplo, pode exigir controle diferente de um revestimento moveleiro cuja prioridade é a aparência superficial.
O que deve constar na especificação
A dureza Shore, quando aplicável, ajuda a caracterizar o comportamento de borrachas, elastômeros e materiais flexíveis. Para não tecidos, a gramatura e a resistência ao rasgo podem ser mais relevantes. Em filmes técnicos, tensão de ruptura, alongamento e estabilidade dimensional podem definir se o material será aprovado na conversão.
O acabamento merece descrição objetiva. Termos como brilhante, fosco, texturizado e gofrado precisam ser associados a uma amostra aprovada, referência visual ou critério mensurável. O tipo de cilindro influencia diretamente a textura. Temperatura, pressão entre rolos, velocidade linear e sentido de passagem também devem ser controlados pelo prestador, ainda que os valores finais sejam definidos conforme material e equipamento.
| Parâmetro | Faixa típica | Tolerância aceitável | Por que importa |
|---|---|---|---|
| Espessura final | Definida no desenho ou na ficha técnica | Compatível com corte, solda e montagem | Evita falhas de processo e consumo irregular |
| Largura útil | Definida conforme a aplicação | Sem comprometer o aproveitamento da bobina | Influencia rendimento e planejamento de corte |
| Dureza | Especificada conforme o material | Conforme amostra e aplicação | Afeta flexibilidade, conformação e manuseio |
| Gramatura | Aplicável a não tecidos e mantas | Conforme produto final | Controla massa, cobertura e consumo |
| Acabamento superficial | Polido, fosco, gofrado ou equivalente | Igual ao padrão aprovado | Preserva aparência e aderência |
| Planicidade | Definida pelo uso posterior | Sem ondulações que prejudiquem a linha | Evita desalinhamento e retrabalho |
| Identificação do lote | Código rastreável | Obrigatória no recebimento | Permite investigar desvios e repetir condições |
O laudo precisa acompanhar o material
A proposta comercial informa o que o fornecedor pretende fazer. O laudo de entrega demonstra o que foi produzido. Essa diferença evita discussões na chegada do material e permite relacionar uma não conformidade ao lote, à matéria-prima e às condições de processamento.
Peça ao prestador o registro das medições realizadas, a identificação do lote, a matéria-prima utilizada e a indicação de qualquer perda ou desvio. Se a empresa não consegue apresentar esses dados, a fábrica compradora assume o risco de descobrir o problema apenas na linha.
Critério de aprovação: aceite o lote pelo que foi medido e documentado, não apenas pela aparência da primeira bobina aberta.
Terceirizar ou fazer internamente como decidir com clareza
A decisão não depende apenas do preço por quilo ou por bobina. Uma calandra própria exige espaço, operador capacitado, manutenção, energia, preparação, controle de qualidade e disponibilidade para setups. Também imobiliza capital em uma capacidade que pode ficar ociosa quando o mix muda.
A terceirização funciona melhor quando a fábrica tem volume irregular, muitos substratos ou necessidade de acabamentos que não domina internamente. Nessa situação, o prestador absorve parte da complexidade operacional, desde que tenha capacidade comprovada e aceite trabalhar com critérios de qualidade e prazo definidos.
O que comparar antes de investir
O custo interno deve incluir depreciação, energia, mão de obra, manutenção, perdas de arranque, ocupação do espaço e custo de oportunidade. O custo externo precisa incluir frete, embalagem, inspeção no recebimento, eventuais lotes mínimos e o impacto de uma devolução.
Para um padrão repetitivo e previsível, uma calandra própria pode oferecer maior controle sobre sequência, disponibilidade e alterações de última hora. Mesmo nesse caso, manter um prestador de backup reduz a exposição a parada de equipamento, falta de operador ou pico de demanda.
| Critério | Ter calandra própria | Contratar serviço |
|---|---|---|
| Volume estável | Pode justificar ativo dedicado | Pode gerar dependência de agenda |
| Mix elevado | Exige muitos setups e domínio técnico | Prestador pode concentrar diferentes capacidades |
| Capital disponível | Requer investimento e estrutura | Preserva caixa no início |
| Controle de prazo | Maior autonomia de programação | Depende do compromisso contratual |
| Acabamento especial | Exige equipamento e know-how específicos | Pode ser acessado por meio de parceiro |
| Capacidade ociosa | Custo permanece mesmo sem produção | Capacidade é comprada conforme a necessidade |
| Contingência | Requer manutenção e backup interno | Requer homologação de mais de um fornecedor |
Não confunda terceirização com perda de controle. Um bom contrato define matéria-prima, tolerâncias, embalagem, rastreabilidade, janela de entrega e tratamento de não conformidade. O comprador continua responsável por dimensionar a demanda e informar o prestador com antecedência.
A calandragem pode aparecer junto de operações como dobra, corte, solda e usinagem. Essa integração pode simplificar a logística, mas aumenta a necessidade de conferir se o fornecedor realmente domina cada etapa. A referência sobre usinagem e caldeiraria para operações industriais ajuda a separar serviços complementares de uma capacidade efetivamente adequada ao seu produto.
Como encaixar o serviço de calandragem no PCP e no estoque
O serviço de calandragem deve nascer dentro da ordem de compra vinculada à necessidade de produção. O PCP informa o produto, a estrutura, a quantidade, o lote, a especificação técnica, a data de disponibilidade e a operação que consumirá o material. Sem essa ligação, compras negocia uma entrega e a fábrica planeja outra.
A programação precisa considerar a agenda real do prestador, não apenas a data desejada no sistema. Pergunte quais são as janelas de produção, quais materiais podem compartilhar setup, qual é o lote mínimo e como o fornecedor trata perdas de arranque. O lead time deve ser acordado por escrito e acompanhado pelo histórico de entregas, porque prazo prometido sem medição não é capacidade.
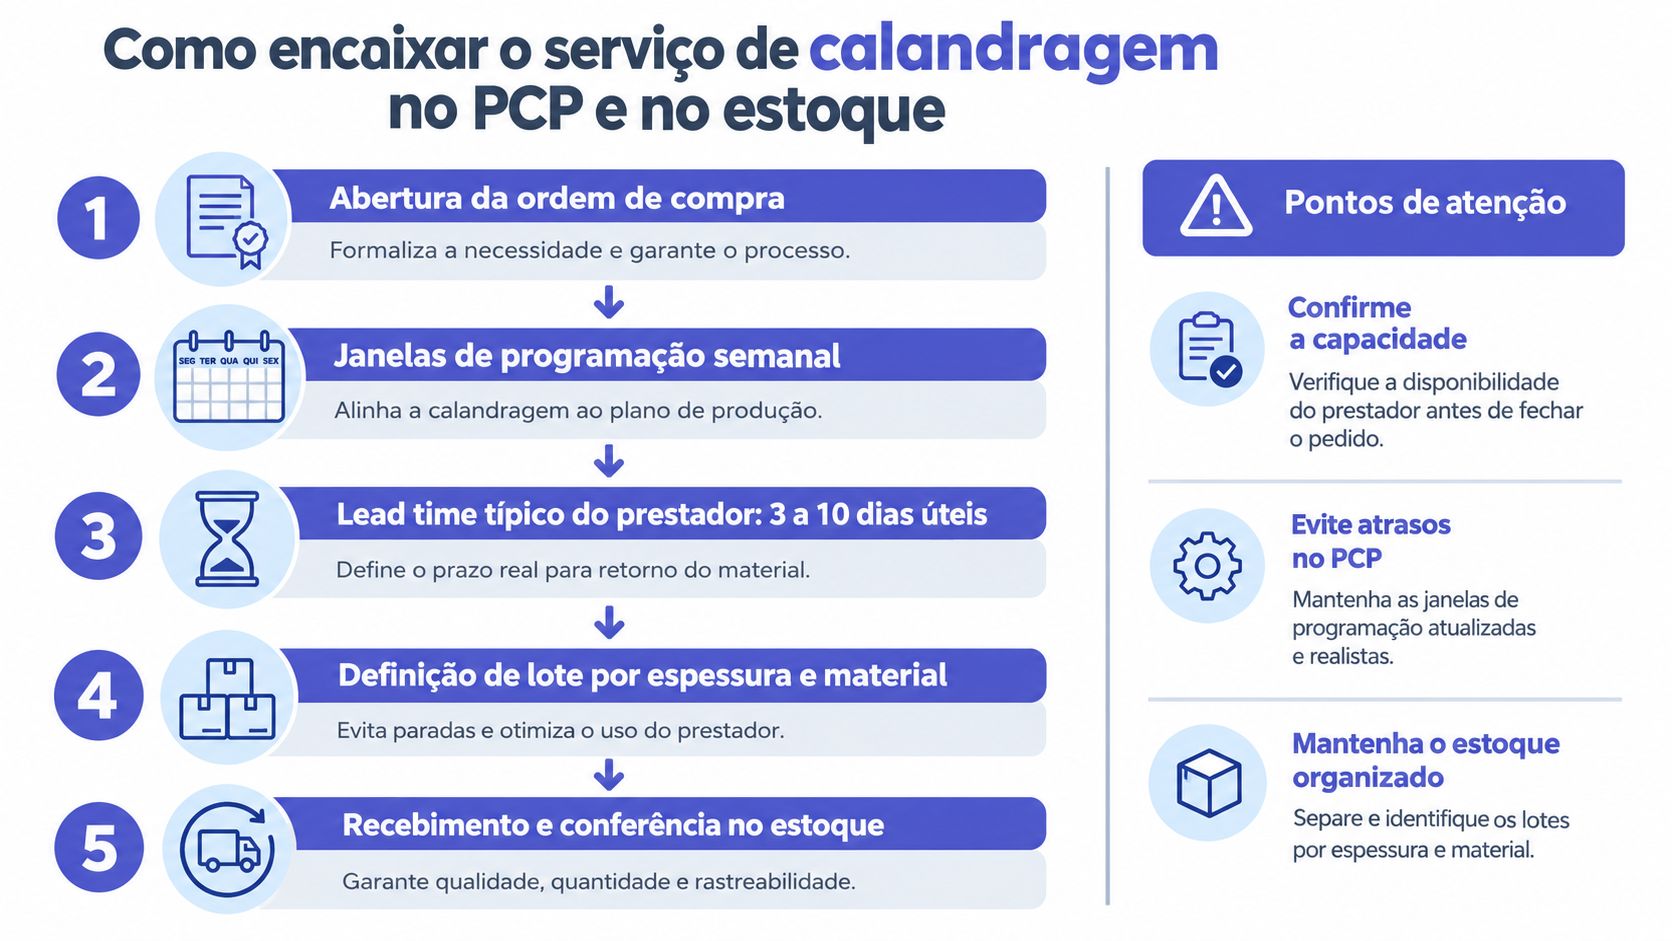
A sequência operacional que evita improviso
- Abra a ordem de compra com desenho, ficha técnica, lote e data necessária.
- Reserve a janela do prestador antes de prometer a data ao cliente.
- Envie a matéria-prima identificada, com quantidade, lote e condição de recebimento.
- Registre perdas de setup e arranque separadas do consumo produtivo.
- Receba com conferência, laudo, código de lote e quantidade liberada.
A gestão de estoque precisa enxergar o material antes e depois da calandragem. Filme, chapa ou laminado enviado ao fornecedor não deve desaparecer do saldo. O sistema deve registrar o estoque em poder de terceiros, o material comprometido e o retorno previsto, evitando que o MRP gere uma compra duplicada ou deixe de sinalizar uma necessidade real.
O ponto de ressuprimento também precisa considerar o tempo de processamento, transporte, inspeção e eventual correção. Se o estoque mínimo cobre apenas o consumo da linha, qualquer atraso externo transforma a calandragem em ruptura. Se o estoque de segurança é definido sem observar consumo, lote e variabilidade, a fábrica acumula material e aumenta o capital parado.
Indicadores que mostram o efeito do fornecedor
Acompanhe OTIF, quantidade recebida conforme especificação, perdas por setup, tempo de aprovação no recebimento e giro de estoque. Um fornecedor que entrega no prazo, mas gera muita rejeição, não atende ao plano. Outro que mantém qualidade, mas atrasa repetidamente, força o PCP a carregar estoque excessivo.
Um ERP industrial pode relacionar ordem, roteiro, plano mestre, apontamento e estoque em poder de terceiros. O conteúdo sobre PCP integrado a um ERP mostra como essa conexão reduz registros paralelos e melhora a visibilidade das operações terceirizadas.
Custo prazo e qualidade o que avaliar antes de fechar a cotação
A menor cotação pode ser a mais cara quando desconsidera setup, frete, inspeção, perda de matéria-prima e risco de parada. O preço do serviço de calandragem varia conforme material, espessura, dureza, largura, formato, quantidade do lote, acabamento superficial e nível de controle dimensional exigido.
Uma proposta clara separa o que está incluído do que será cobrado à parte. Ela informa preparação, troca de material, perdas previstas, embalagem, transporte, ensaio, laudo e tratamento de não conformidade. Também identifica a capacidade do equipamento, os rolos disponíveis e o tipo de acabamento que pode ser reproduzido.
Como ler uma cotação sem cair em armadilhas
Compare propostas com a mesma ficha técnica. Uma cotação por quilograma pode parecer menor, mas não revelar a área efetivamente utilizável. Outra por metro pode não incluir perdas, embalagem ou transporte. O comprador precisa converter a proposta para o custo do material aprovado e disponível para a operação seguinte.
A tabela abaixo não apresenta valores inventados. Ela mostra como organizar a comparação quando o fornecedor deve preencher as condições específicas do pedido.
| Faixa de espessura / material | Preço médio de referência | Lead time típico |
|---|---|---|
| Filme flexível | Informado pelo fornecedor após análise do material e volume | Informado por janela de programação |
| Borracha ou elastômero | Informado conforme dureza, acabamento e setup | Confirmado na ordem de compra |
| Não tecido ou manta técnica | Informado por área, massa e rendimento | Confirmado conforme lote |
| Chapa metálica | Informado conforme material, dimensão e curvatura | Definido conforme capacidade e logística |
| Laminado ou material com acabamento especial | Informado após validação de amostra | Definido após aprovação técnica |
O comprador deve perguntar quais medições serão feitas, em que pontos do lote e quem aprovará o laudo. Também deve confirmar se o fornecedor possui equipamento compatível com a largura e o formato solicitados, além de avaliar o acondicionamento. Uma bobina tecnicamente correta pode chegar inutilizada se o transporte causar deformação ou contaminação.
Preço útil é o custo do lote liberado na linha, não o valor isolado da cotação.
Inclua no contrato indicadores de prazo e qualidade. OTIF deve considerar entrega na data combinada e material aprovado. A política de não conformidade precisa definir segregação, reposição, retrabalho, crédito e prazo de resposta. Sem essas regras, cada desvio vira uma negociação urgente.
Checklist final para contratar serviço de calandragem sem erros
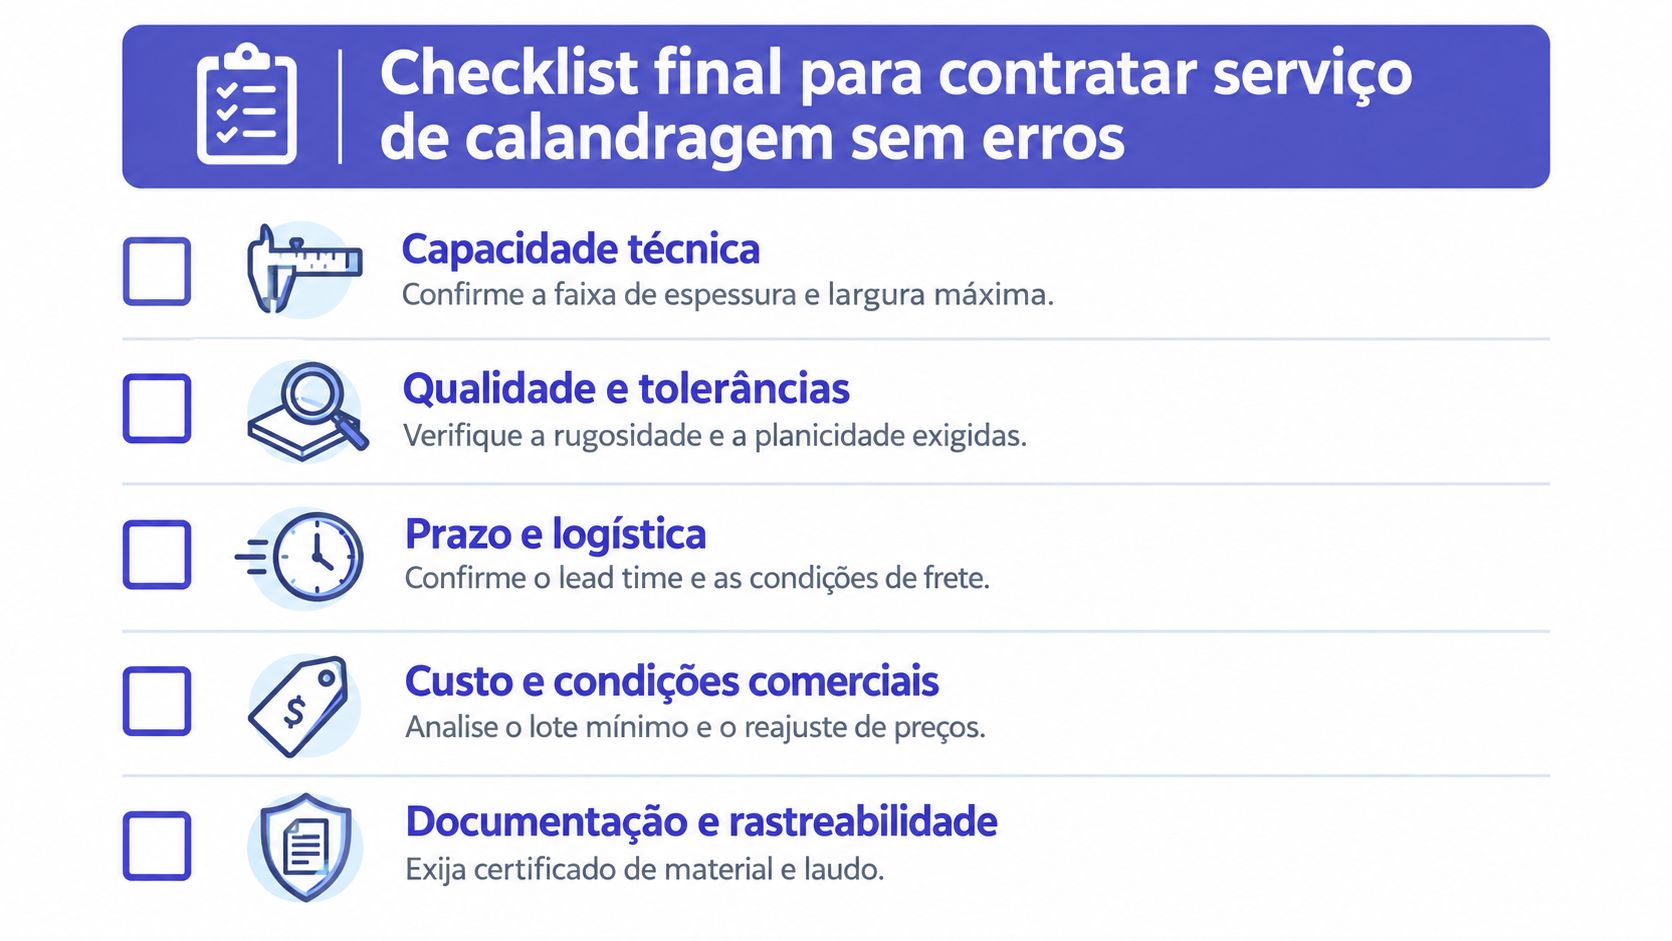
A contratação segura começa antes da consulta ao fornecedor. O gestor deve levar para a reunião uma ficha técnica, uma previsão de consumo, o calendário do PCP e os critérios que definem um lote aprovado. Isso evita que a área de compras escolha apenas pela disponibilidade imediata.
Capacidade técnica
- Material: confirme quais polímeros, borrachas, não tecidos, laminados ou chapas o equipamento processa.
- Dimensões: registre espessura, largura, formato, raio ou condição de enrolamento.
- Acabamento: aprove amostra e descreva superfície, brilho, textura ou gofragem.
- Controle: peça o método de medição e a frequência de inspeção.
Sinal de alerta: o fornecedor responde com capacidade genérica, mas não relaciona a máquina ao seu material e à aplicação final.
Qualidade e rastreabilidade
- Laudo: exija resultados de espessura, dureza, gramatura ou outras características aplicáveis.
- Lote: solicite identificação vinculada à matéria-prima e à ordem de produção.
- Não conformidade: combine segregação, análise de causa e prazo para reposição.
- Amostra: guarde o padrão aprovado para comparar entregas futuras.
Sinal de alerta: a empresa entrega apenas uma nota fiscal ou uma etiqueta sem dados técnicos.
Prazo e logística
- Agenda: confirme a janela de programação e a capacidade para atender picos.
- Transporte: defina responsabilidade por coleta, embalagem e integridade da carga.
- Recebimento: estabeleça data, quantidade, documentação e tempo de inspeção.
- Contingência: mantenha alternativa homologada quando a operação for crítica.
Sinal de alerta: o prazo é informado verbalmente e não aparece na ordem de compra.
Custo e condições comerciais
- Setup: peça a separação entre processamento, preparação e perdas de arranque.
- Lote mínimo: confirme se a quantidade solicitada será produzida sem gerar sobra excessiva.
- Reajuste: registre critérios comerciais e validade da proposta.
- Rendimento: compare o custo do material aprovado, não apenas o preço unitário.
Sinal de alerta: a cotação não explica perdas, frete, embalagem ou custos adicionais.
Integração ao PCP
- Estoque: registre o material enviado ao terceiro e o retorno esperado.
- MRP: vincule a necessidade ao plano mestre e ao ponto de ressuprimento.
- Indicadores: acompanhe OTIF, rejeições, perdas e giro de estoque.
- Revisão: avalie o fornecedor pela estabilidade do fluxo, não por uma entrega isolada.
O fornecedor certo é aquele que transforma uma operação externa em uma etapa previsível do processo. Se o material chega no prazo, com qualidade documentada e saldo corretamente controlado, o PCP deixa de reagir a urgências e passa a administrar capacidade, estoque e atendimento.
O Sensio integra ordens de produção, roteiros, plano mestre, estoque, perdas e apontamentos para dar visibilidade às operações terceirizadas, incluindo o acompanhamento do serviço de calandragem. Conheça como essa gestão pode apoiar seu PCP e visite a Sensio para avaliar a aplicação na sua indústria.