Gestão da qualidade e apontamento industrial: guia prático
O turno está terminando, o pedido precisa sair e o saldo de peças prontas não bate com o que o encarregado informou. A máquina ficou parada, algumas peças voltaram para ajuste e ninguém sabe dizer quanto material foi perdido. O gestor precisa decidir se promete a entrega, autoriza hora extra ou segura o lote, mas só tem versões do que aconteceu.
É nesse momento que a gestão da qualidade depende do apontamento industrial. Não como uma tarefa administrativa do operador, mas como evidência para decidir o que produzir, o que corrigir e quanto cada desvio custou. Um registro útil precisa responder a uma pergunta concreta da fábrica.
O que é apontamento industrial e o que ele deve registrar
Apontamento industrial é o registro do que foi produzido, perdido, parado ou corrigido no chão de fábrica, vinculado à ordem de produção, ao operador e à máquina. Ele funciona como um diário de bordo: sem esse histórico, o gestor depende da memória de cada turno para entender por que a entrega ficou abaixo do esperado.
Registrar apenas a quantidade final é como anotar o destino de uma viagem sem informar o caminho nem as interrupções. O resultado aparece, mas ninguém consegue explicar o consumo de recursos ou corrigir os obstáculos. Por isso, produção, perdas e tempos precisam estar separados, ainda que façam parte da mesma ordem.
Registros que um apontamento completo deve conter
Os números da tabela são exemplos hipotéticos de preenchimento, não referências de desempenho. Eles representam situações que uma equipe pode encontrar ao acompanhar uma ordem.
| Registro | O que anotar | Exemplo | Quando registrar |
|---|---|---|---|
| Produção conforme | Quantidade de peças boas por ordem | 380 peças aprovadas | Ao fim de cada lote ou turno |
| Refugo | Quantidade e motivo da perda | 20 peças descartadas por trinca | No momento da detecção |
| Retrabalho | Peças corrigidas e tempo gasto | 18 peças ajustadas em 30 min | Ao concluir a correção |
| Parada | Início, fim e causa | 40 min por falta de matéria-prima | No início e no fim da parada |
| Troca de setup | Tempo de troca e ferramenta usada | 25 min na troca de matriz | Ao iniciar e ao concluir a troca |
| Recurso | Operador e máquina responsáveis | Operador 2 na prensa P03 | Em cada apontamento |
Setup é a preparação da máquina para fabricar outro item, como trocar a matriz, ajustar guias ou regular parâmetros. Separá-lo das falhas evita que uma troca prevista seja tratada como quebra ou falta de material.
Cada lançamento precisa carregar data, horário e identificação da ordem de produção. Quando houver controle por lote, essa identificação também deve acompanhar o registro, inclusive nos movimentos de segregação e correção.
Regra prática: um apontamento sem data e sem ordem fica próximo de um relato. Para virar indicador, ele precisa permitir conferir quando, onde e em qual produção o fato ocorreu.
O formulário também deve distinguir quantidade em processamento de quantidade efetivamente aprovada. Material aguardando inspeção não pode aparecer como disponível para entrega, e peça em retrabalho ainda exige uma decisão de liberação.
PCP, qualidade e financeiro devem trabalhar com a mesma fonte de dados. Cada área pode ter uma visualização própria, mas não uma versão diferente da quantidade produzida ou perdida. Se o estoque considera um saldo, o PCP outro e o financeiro calcula custos sobre um terceiro, o problema deixa de ser apenas de registro e passa a comprometer as decisões.
Como registrar produção e ocorrências passo a passo
Um procedimento de apontamento precisa caber na rotina da operação. O operador deve saber o que lançar, em qual momento e quem procurar quando identificar uma informação incorreta.
A sequência visual ajuda a organizar esse fluxo sem transformar o registro numa atividade separada da produção.
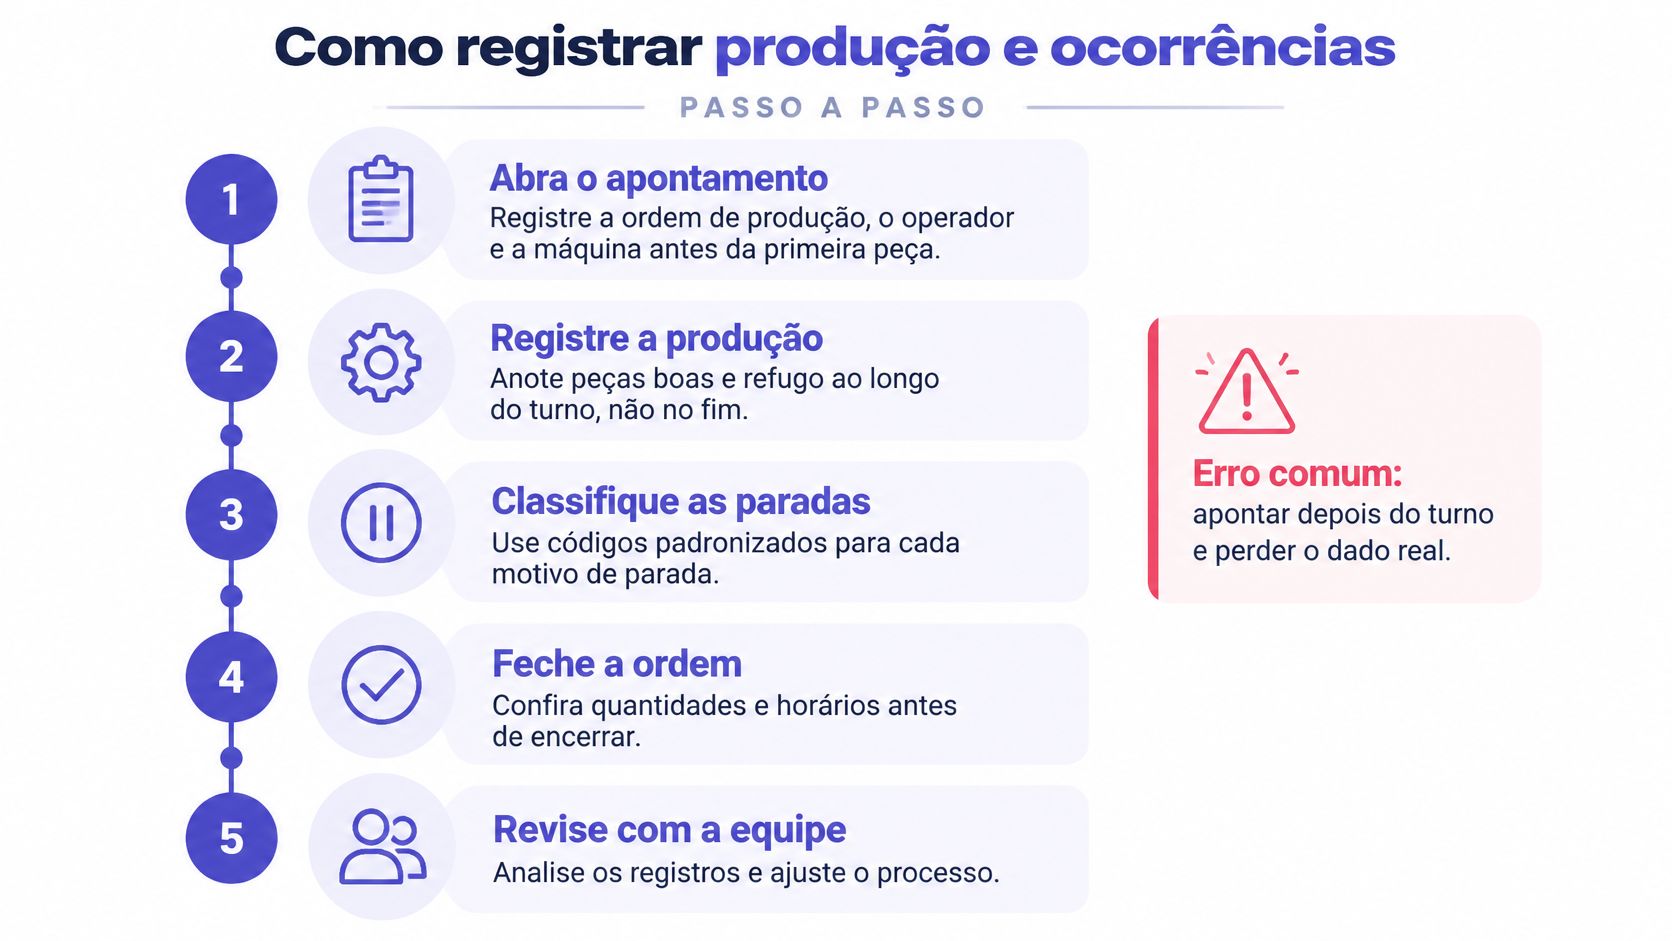
Procedimento durante o turno
Abra o apontamento antes da primeira peça. Informe a ordem de produção, o operador, a máquina e a operação executada. Sem essa associação, o dado fica órfão, e escolher uma ordem semelhante apenas para concluir o lançamento transfere o erro para estoque e custos.
Registre a quantidade boa ao fechar cada lote ou em intervalos definidos. Em uma operação com lotes longos, a equipe pode adotar conferências por hora para acompanhar o ritmo sem esperar o encerramento do turno. Deixar tudo para o fim favorece arredondamentos de memória e dificulta localizar quando surgiu uma diferença.
Separe o refugo da produção conforme. Lance a quantidade descartada com um código de motivo, preservando a identificação do lote quando aplicável. Somar peças boas e rejeitadas como se tudo estivesse disponível esconde a perda e cria uma promessa de entrega impossível de cumprir.
Marque o início da parada e conclua o evento na retomada. Use uma tabela fixa de causas, como falta de material, falha mecânica ou espera de liberação. O erro é escolher uma descrição genérica por conveniência, porque o responsável pelo planejamento precisa distinguir uma restrição de abastecimento de uma necessidade de manutenção.
Lance o retrabalho com quantidade e tempo consumido. Identifique a operação de correção e mantenha o vínculo com o registro original. Peças corrigidas não são produção nova e não devem aumentar artificialmente o total fabricado.
Confira os saldos antes de encerrar o turno. Para peças com destinação final definida, boas mais refugo devem corresponder ao total concluído; material em processo ou aguardando avaliação precisa ficar separado. Qualquer diferença exige checagem imediata, enquanto a equipe ainda consegue conferir caixas, etiquetas e contadores.
Como deve ficar o fechamento
Um apontamento fechado reúne ordem, operação, recurso, quantidades, horários, paradas codificadas e identificação do responsável. A assinatura pode ser física ou eletrônica, conforme o método adotado, mas deve permitir saber quem confirmou os dados.
Inclua também o estado da ordem: concluída, parcialmente executada ou interrompida. Encerrar o turno não significa necessariamente encerrar a produção solicitada, e essa distinção impede que o próximo responsável encontre uma ordem fechada com trabalho pendente.
O relatório de produção deve consolidar esses lançamentos sem apagar o detalhe das ocorrências. O gestor precisa enxergar o resultado agregado e conseguir abrir o evento que explica uma diferença, em vez de pedir ao operador que reconstrua o dia inteiro.
Por que o apontamento sustenta a gestão da qualidade
Inspecionar é verificar se uma peça atende ao padrão. Gerir a qualidade é controlar as condições que permitem repetir esse resultado, identificar desvios e acompanhar se a correção funcionou. A inspeção final encontra um problema; a gestão por processos permite investigar onde ele começou.
Na auditoria, a equipe precisa apresentar evidências organizadas, não apenas procedimentos escritos.
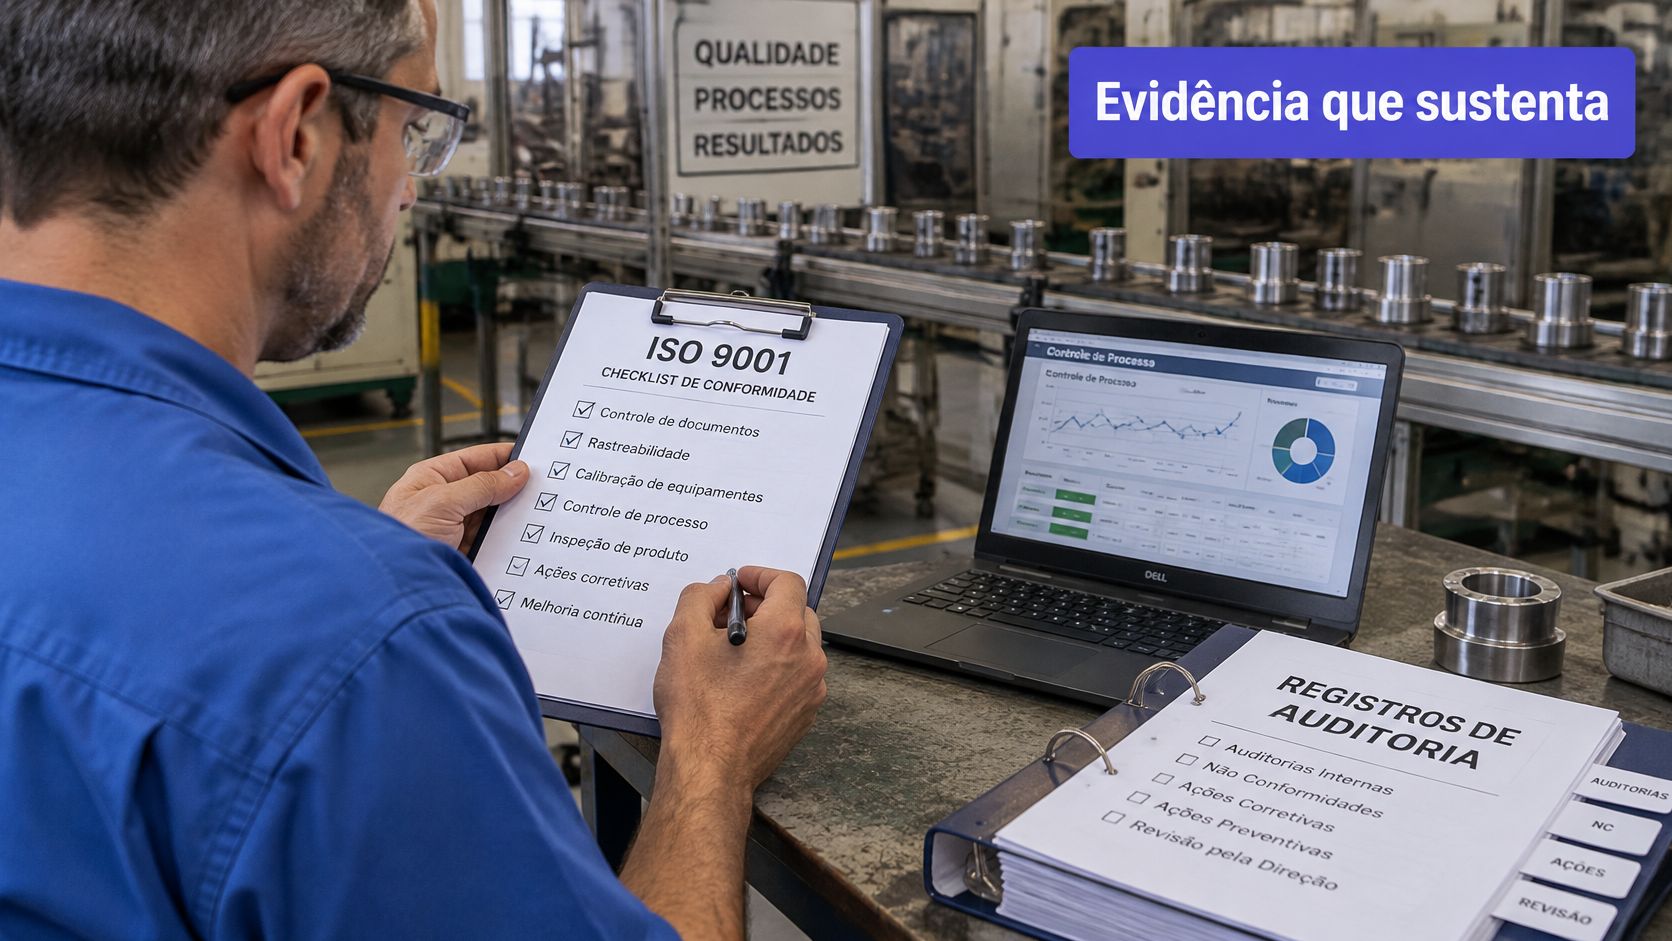
A ABNT NBR ISO 9001 estabelece requisitos para o sistema de gestão, não uma certificação direta do produto; no Brasil, o CERTIFIQ do Inmetro permite consultar certificados emitidos por organismos acreditados. Controle de processos, tratamento de não conformidades e melhoria contínua precisam aparecer na execução, não ficar restritos ao manual.
Do requisito à evidência operacional
Cada campo do apontamento contribui para demonstrar uma parte desse controle:
- Quantidade fora do padrão: dimensiona a ocorrência e permite delimitar o material afetado.
- Motivo do refugo: oferece uma classificação inicial para investigar a causa, sem substituir a investigação.
- Ordem e lote: permitem localizar o histórico de fabricação quando houver uma reclamação.
- Correção e verificação: mostram o que foi feito e se o material recebeu a destinação adequada.
Uma distinção evita confusão: registrar “trinca” descreve o defeito, mas não explica sua causa. A investigação pode apontar ajuste inadequado, condição da matéria-prima ou desgaste de ferramenta; a ação precisa responder à causa confirmada.
Numa analogia com um julgamento, o certificado seria o veredito e os registros seriam parte das provas. O veredito não substitui a evidência de cada ocorrência.
O vídeo pode apoiar a conversa da equipe sobre a conexão entre qualidade e rotina operacional.
Possuir um certificado não significa fabricar produtos perfeitos. O valor do sistema está em demonstrar controle, reconhecer falhas e corrigir o processo de maneira verificável.
Para isso, os indicadores de qualidade precisam orientar decisões dos responsáveis pela operação. A ocorrência registrada no turno deve resultar em análise de liberação, ajuste de processo ou mudança de prioridade quando necessário.
Como os dados do apontamento orientam o planejamento da produção
Considere uma ordem hipotética planejada para 500 peças boas em 8 horas. Ao encerrar o período, o apontamento mostra 380 peças aprovadas: a aderência é de 76%, com diferença de 120 peças. Esses valores são um exemplo de cálculo, não uma meta recomendada para qualquer fábrica.
O PCP, responsável pelo planejamento e controle da produção, precisa identificar esse desvio durante a execução. Se esperar o fechamento para descobrir o ritmo real, terá menos alternativas para reorganizar recursos e negociar a entrega.
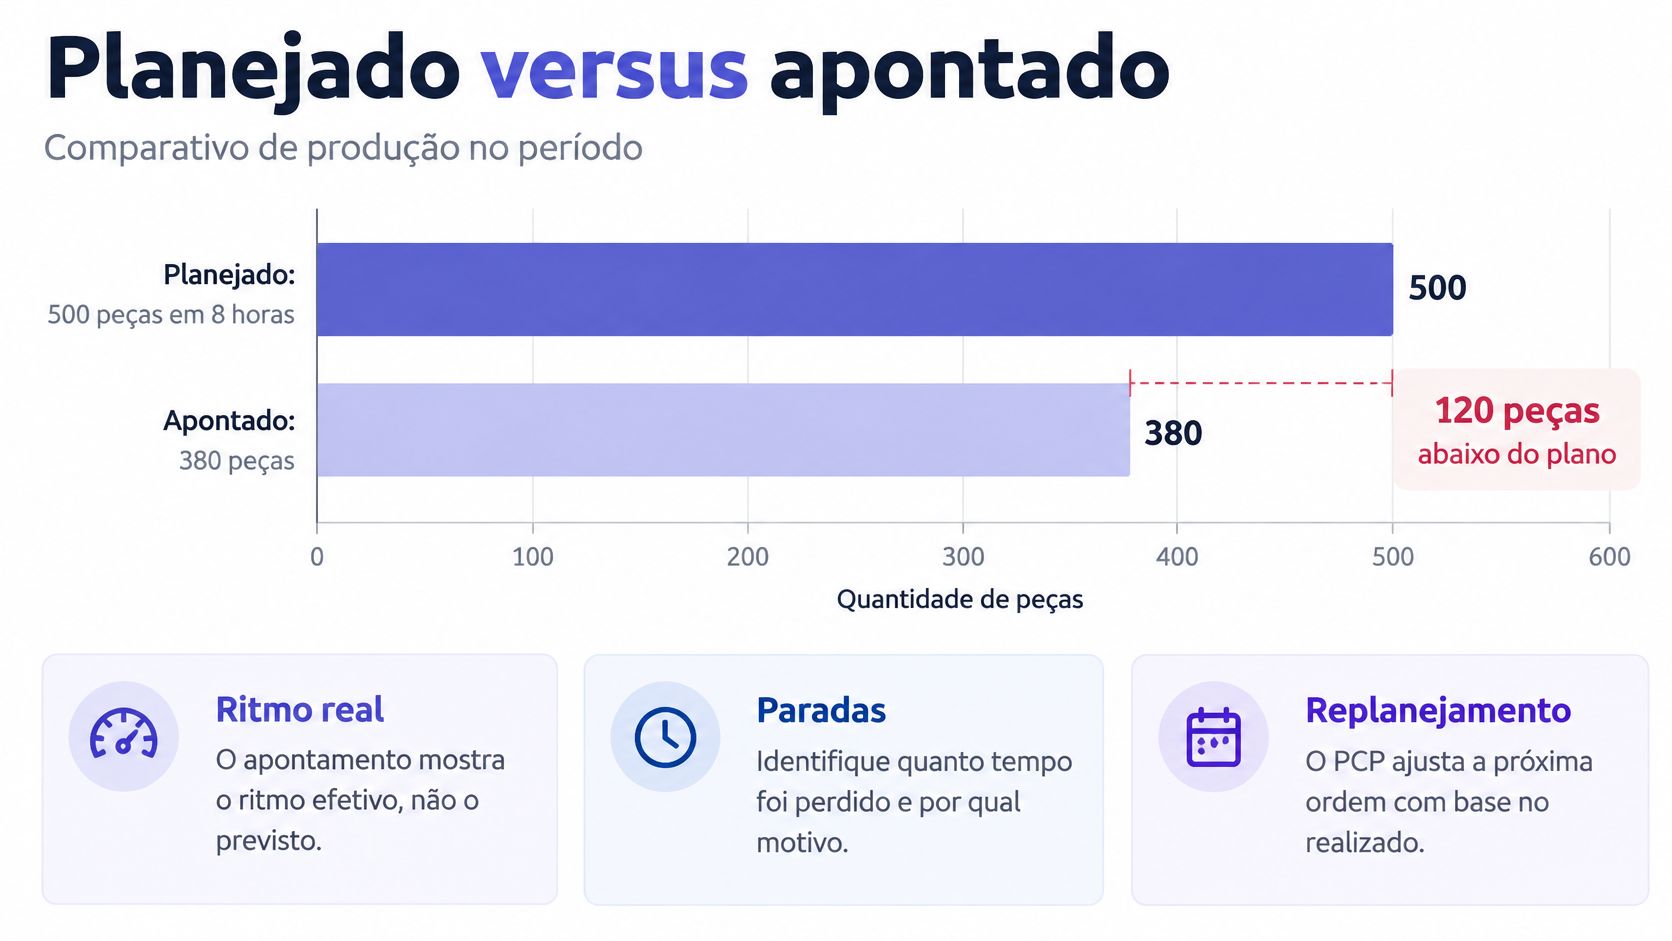
Indicadores calculados a partir do apontamento
Na simulação, considere também os registros ilustrativos de refugo e retrabalho apresentados anteriormente. Para disponibilidade, o exemplo considera somente a parada por falta de material dentro do período planejado; o setup deve receber tratamento explícito no calendário da operação.
| Indicador | Cálculo | Decisão que apoia |
|---|---|---|
| Aderência ao planejado | Produção boa real ÷ produção boa planejada. Exemplo: 380 ÷ 500 = 76% | Replanejar prazo ou avaliar hora extra |
| Taxa de refugo | Refugo ÷ (boas + refugo). Exemplo: 20 ÷ (380 + 20) = 5% | Abrir análise de causa-raiz no processo |
| Disponibilidade | (Tempo planejado − paradas) ÷ tempo planejado. Exemplo: (480 − 40) ÷ 480 ≈ 91,7% | Investigar a causa da indisponibilidade e priorizar manutenção quando pertinente |
| Taxa de retrabalho | Peças retrabalhadas ÷ peças produzidas. Exemplo: 18 ÷ 400 = 4,5% | Revisar roteiro ou treinamento |
| OTIF | Pedidos entregues no prazo e completos ÷ pedidos totais do período | Confirmar prazo e disponibilidade antes da liberação |
A aderência informa o tamanho do desvio, mas não determina sua causa. A taxa de refugo mostra quanto da produção concluída foi descartado, enquanto o retrabalho evidencia esforço usado para recuperar peças, consideradas aqui parte do total processado, sem contagem duplicada.
Disponibilidade não é sinônimo de produtividade. Uma máquina pode permanecer disponível e produzir lentamente; também pode parar por falta de insumo, situação em que uma manutenção não resolveria a restrição.
Da leitura à decisão
O OTIF, indicador de entregas completas e no prazo, exige informações de pedidos e entregas. Por isso, não se deve calculá-lo apenas com peças produzidas: terminar uma ordem não comprova que o cliente recebeu tudo na data combinada.
Na revisão semanal, PCP e qualidade devem confrontar capacidade, causas de perda e pedidos prioritários. A prática de analisar os dados de produção industrial deve terminar com uma decisão atribuída a alguém: alterar a sequência, redistribuir carga, corrigir o abastecimento ou programar manutenção.
Quanto custa a má qualidade quando não é registrada
A máquina parada sem causa registrada pode ser uma das perdas mais difíceis de explicar. O tempo foi consumido, a equipe estava disponível e o pedido não avançou, mas o fechamento mostra apenas uma produção menor. Sem separar o evento, o financeiro não consegue atribuir o gasto à ocorrência correta.
O custo da má qualidade reúne recursos consumidos por falhas e suas consequências. Uma revisão acadêmica publicada em 2025 aponta associações entre certificação e resultados econômicos, como redução de custos unitários, mas isso não demonstra que o certificado, isoladamente, cause a melhoria. Para avaliar o retorno na própria fábrica, é necessário converter perdas operacionais em valores verificáveis.
Categorias de custo que o apontamento revela
Os exemplos abaixo são hipotéticos. O valor em reais deve ser calculado com os custos de material, trabalho e serviços efetivamente adotados pela empresa.
| Categoria | Como aparece no apontamento | Exemplo |
|---|---|---|
| Sucata | Refugo por motivo e quantidade | 20 peças descartadas por trinca, multiplicadas pelo custo acumulado até a rejeição |
| Retrabalho | Peças corrigidas e horas gastas | 18 peças ajustadas em 30 min, com custo de trabalho e consumíveis |
| Paradas | Minutos parados por causa | 40 min sem matéria-prima, avaliados pelo custo do recurso imobilizado |
| Inspeção extra | Peças reinspecionadas após desvio | 30 peças reinspecionadas após desvio de medida |
| Urgências de compra | Compras emergenciais por falta de insumo | Material reposto com frete extraordinário identificado |
| Devoluções | Pedidos devolvidos pelo cliente com motivo | 5 peças devolvidas por cor fora do padrão |
Multiplique a quantidade perdida pelo custo correspondente à etapa em que ocorreu a rejeição. Uma peça descartada após acabamento já consumiu mais operações do que uma matéria-prima rejeitada no recebimento.
No retrabalho, considere tempo adicional, material complementar e serviços utilizados. Nas compras urgentes, destaque o gasto extraordinário, como diferença de preço ou frete, sem classificar toda a compra como perda.
Cuidado financeiro: não some o mesmo gasto em categorias diferentes. Uma hora de retrabalho já apropriada à ocorrência não deve reaparecer como outra perda independente.
O destino do refugo também precisa aparecer
Registre se o material seguirá para reaproveitamento, reciclagem ou descarte, mantendo evidências de sua destinação. A Taxonomia Sustentável Brasileira registra que apenas cerca de 4% dos resíduos sólidos são reciclados no país, um dado nacional que reforça a importância de controlar o destino dos materiais, sem representar uma taxa específica da indústria.
Em alimentos, móveis, embalagens, têxtil e usinagem, diferencie o material recuperável daquele sem possibilidade de retorno ao processo. Para começar o painel financeiro por ordem, concentre a atenção em refugo, paradas e retrabalho, mantendo critérios de valorização consistentes entre os períodos comparados.
Erros comuns no apontamento e como corrigi-los
Entender qualidade e praticá-la sob pressão são coisas diferentes. Um estudo sobre cultura de qualidade em equipes de manutenção de parques eólicos no Brasil identificou média aproximada de 4,65 para compreensão do conceito e 3,86 para aplicação na rotina, com barreiras como pressão por produtividade e prazos, falta de recursos e treinamento e desalinhamento entre gestão e operação.
Esse contraste ajuda a questionar uma reação comum: atribuir todo erro de apontamento à falta de disciplina. Um formulário confuso, códigos difíceis de encontrar e ausência de retorno do gestor também prejudicam o preenchimento.
Erros de apontamento, causas e correções
| Erro comum | Causa provável | Correção |
|---|---|---|
| Refugo sem motivo | Lista de causas aberta demais | Criar códigos curtos para defeitos identificáveis e exigir uma classificação |
| Parada sem causa | Operador não conhece o código | Afixar a tabela de códigos junto à máquina |
| Dados que ninguém lê | Não há reunião de análise | Revisar indicadores semanalmente com PCP e qualidade |
A lista de motivos deve descrever o que a pessoa consegue identificar no posto. “Desvio dimensional” pode ser uma classificação inicial válida; exigir que o operador determine imediatamente uma causa metalúrgica ainda não investigada cria uma falsa precisão.
Também é importante separar o defeito observado da conclusão técnica. O primeiro orienta a contenção; a segunda depende de análise e define a ação corretiva.
Mais formulário não resolve
Use poucos campos obrigatórios, códigos fechados e um caminho simples para registrar uma ocorrência ainda não classificada. Se existir a opção “outros”, determine quem revisará a descrição e decidirá se falta uma categoria, em vez de deixar o evento sem tratamento.
Quando um lote apresentar suspeita de não conformidade, o apontamento deve indicar sua condição e o responsável pela avaliação. Pressão de prazo não deve transformar material bloqueado em saldo liberado por uma alteração silenciosa no registro.
- Produção: identifica e separa o material afetado.
- Qualidade: avalia o desvio e define a disposição conforme os critérios aplicáveis.
- PCP: reorganiza a sequência considerando o saldo realmente disponível.
O operador percebe utilidade quando o gestor usa a ocorrência para corrigir um abastecimento ou uma condição de trabalho, em vez de apenas cobrar preenchimento. Teste os códigos num turno, acompanhe as dúvidas no posto e ajuste os termos antes de ampliar a aplicação.
Comece o registro com a primeira ordem de produção de amanhã
Comece pela tabela de códigos, não pela escolha do software. Se a equipe ainda usa nomes diferentes para a mesma parada, digitalizar o formulário apenas torna mais rápida a entrada de informações difíceis de comparar.
Escolha uma linha ou um turno piloto e prepare uma lista curta de causas observáveis. Como proposta de teste, use de oito a doze códigos de parada e refugo durante uma semana, ajustando a lista à operação, sem tratar essa faixa como requisito técnico.
Prepare um piloto que permita decidir
Antes da primeira ordem, combine quem registra, quem confere e quem responde pelas ocorrências. Leve a tabela ao posto e peça ao operador que classifique situações reais da rotina, verificando se os termos são compreensíveis.
- Durante o teste: acompanhe dúvidas de classificação e dificuldades para registrar sem interromper o trabalho.
- No fechamento: confronte apontamentos com material entregue, descartado e ainda em processo.
- Na avaliação: confirme se as diferenças foram explicadas e se o preenchimento cabe na operação antes de expandir.
Não defina sucesso apenas como ausência de campos vazios. O piloto deve permitir tomar uma decisão que antes dependia de suposição, como antecipar uma reposição ou separar uma ordem com maior risco de atraso.
Escolha a ferramenta depois de validar a rotina
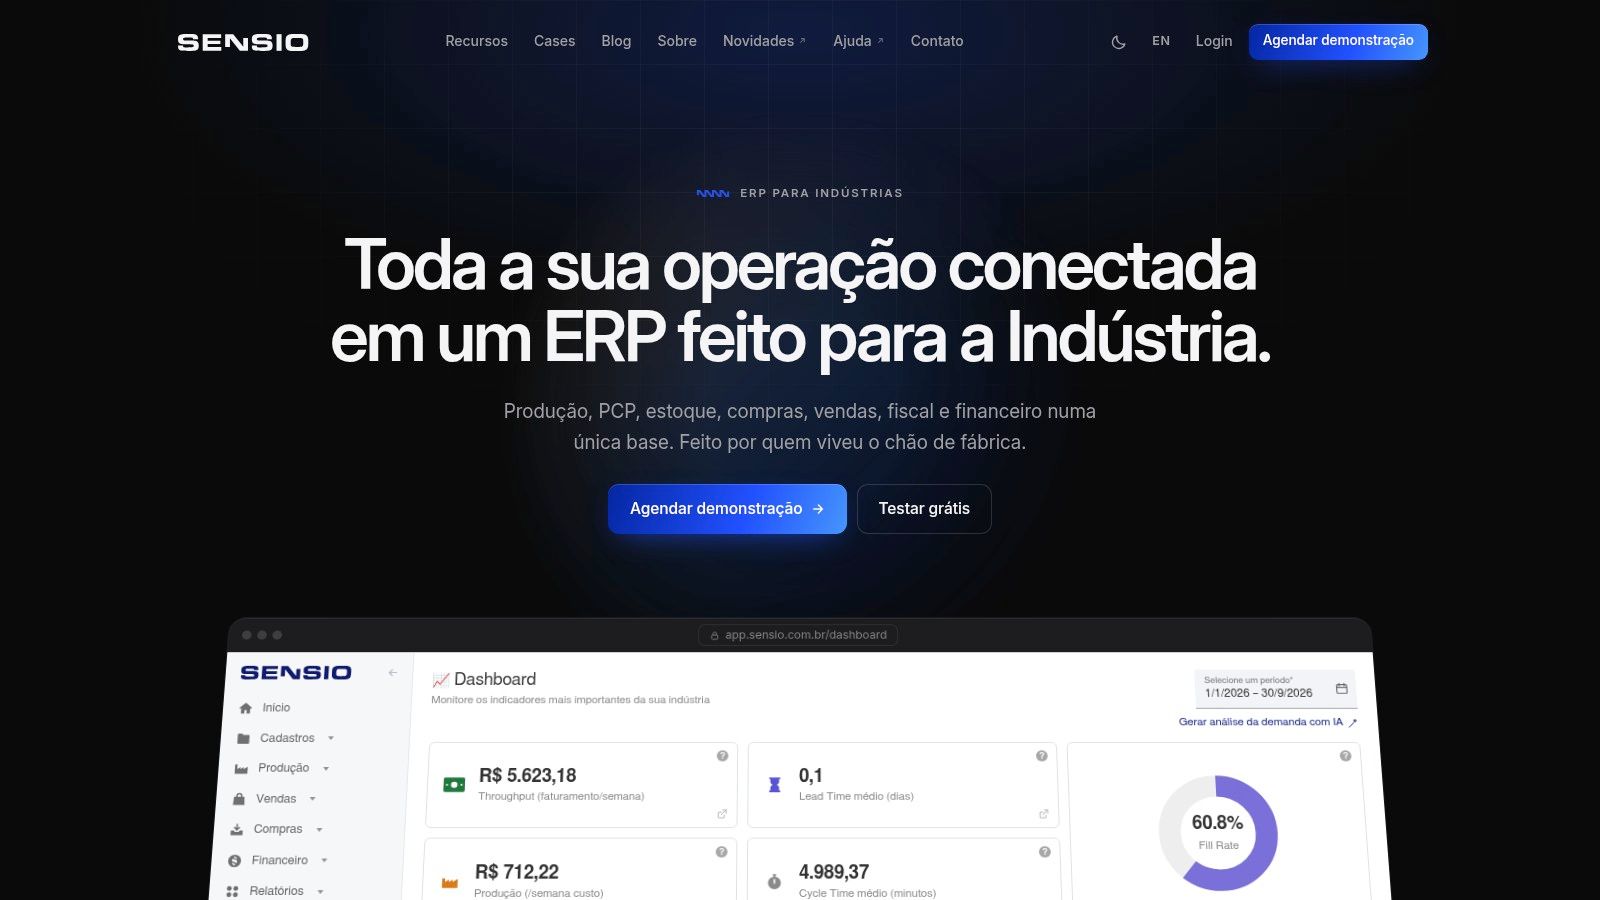
Quando o volume manual dificultar a conferência, avalie a integração entre apontamento e movimentações de estoque. A Sensio é uma opção nessa etapa: nosso sistema atualiza automaticamente baixas de matéria-prima, entradas de produto acabado e quantidades comprometidas, com rastreio de lote e série; antes de contratar, é possível acessar uma base de teste e validar a experiência.
A tela serve como referência para essa avaliação, não como pré-requisito para iniciar o piloto.
Amanhã, escolha a ordem piloto e acompanhe seu fechamento com o responsável pelo turno. A pergunta para decidir se o projeto funciona é simples: o dado que você registrou hoje responde a uma decisão que a fábrica precisa tomar amanhã?
Na Sensio, integramos produção, PCP, estoque, compras e financeiro para conectar os registros da operação às decisões de planejamento e custo. Visite a Sensio e acesse uma base de teste para avaliar como organizar o acompanhamento das suas ordens de produção.