Produção para estoque: o que é e quando usar
O almoxarifado está cheio. O corredor central virou endereço fixo de palete, o estoque de acabados ocupa duas posições extras e, mesmo assim, na reunião das oito da manhã o time comercial avisa que o cliente do item X não pode esperar mais uma semana. O PCP confere: aquele código está zerado há onze dias.
Quem opera fábrica conhece essa cena. Ela não nasce de falta de estoque, e sim de estoque no lugar errado, no SKU errado, com a quantidade errada. Produzir antes do pedido resolve velocidade de atendimento e cria um problema financeiro silencioso. A decisão que separa um caso do outro não é "estocar ou não estocar", é onde o produto deixa de ser guiado pela previsão e passa a ser guiado pelo cliente.
Este é o raciocínio que vamos destrinchar, com números, contas e exemplos de chão de fábrica.
O que é produção para estoque e como ela se compara à produção sob pedido
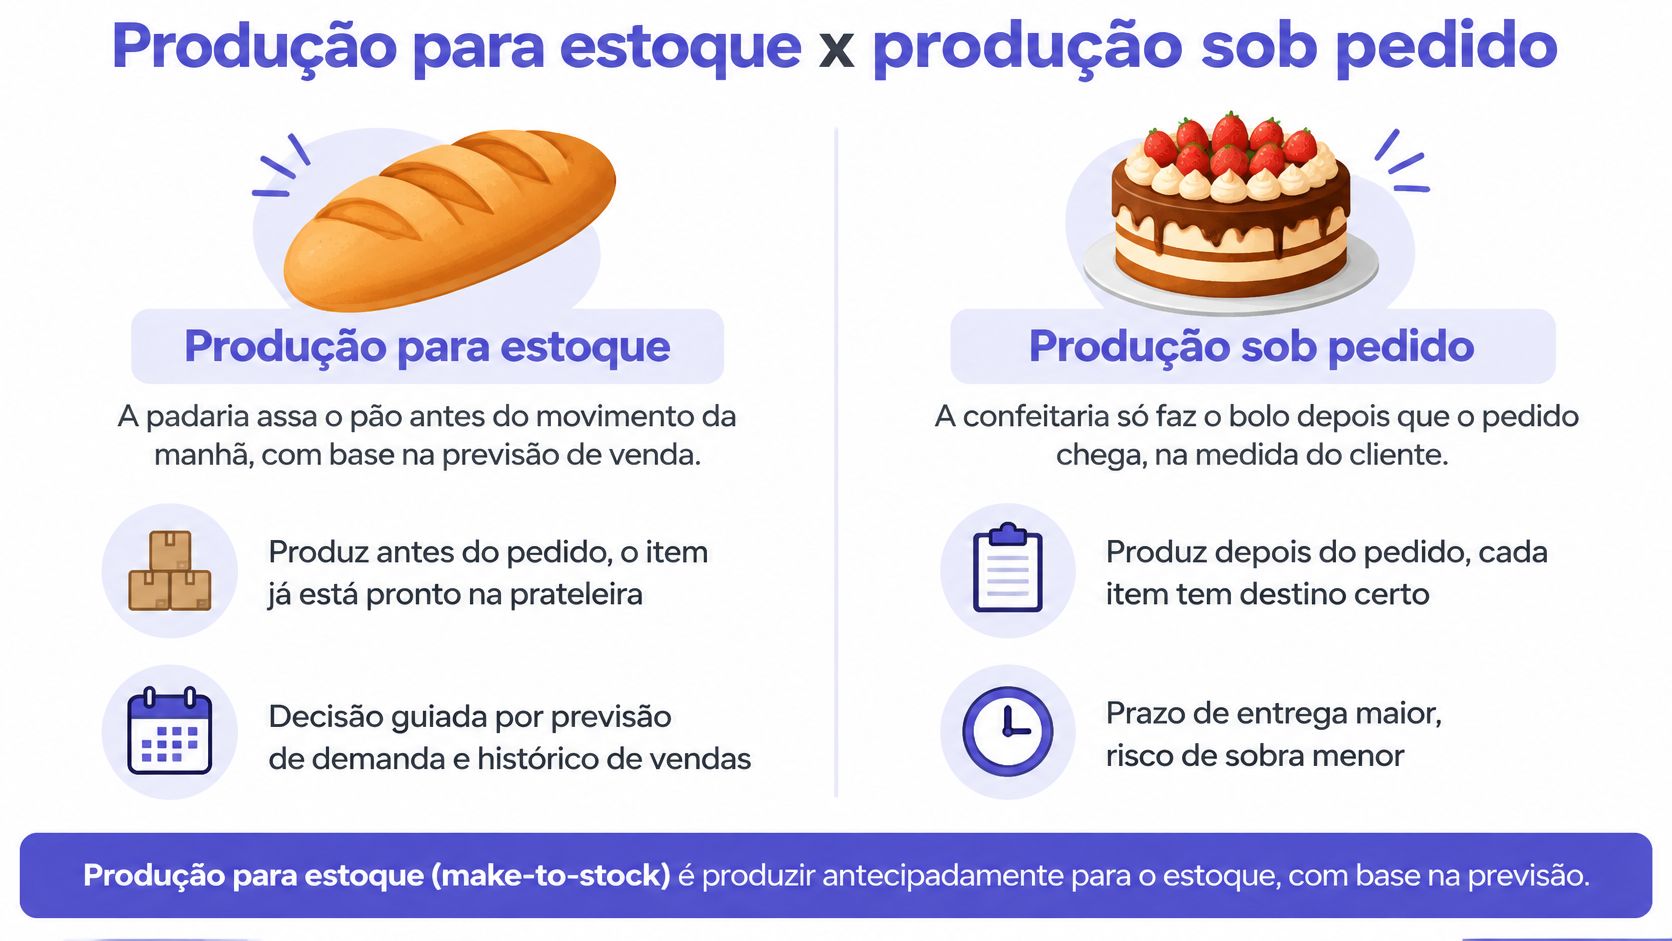
Uma padaria que abre às 6h não espera o primeiro cliente pedir pão francês para ligar a masseira. Às 4h30 ela já está sovando, porque o forno tem tempo próprio e ninguém aceita esperar quarenta minutos por um pão. Do outro lado da rua, uma confeitaria que faz bolo de casamento trabalha ao contrário: nada é assado antes do pedido, porque cada bolo tem andar, recheio, cor e data definidos por um cliente específico.
Produção para estoque (make-to-stock) é o modelo da padaria. A fábrica produz com base em previsão de demanda e mantém produto acabado disponível para venda imediata. Produção sob pedido (make-to-order) é o modelo da confeitaria: a ordem de produção só nasce depois do pedido firme. Existe um terceiro arranjo no meio do caminho, a montagem sob pedido (assemble-to-order), em que componentes são estocados em larga escala e o item final é montado quando o cliente escolhe a configuração.
O ponto de desacoplamento é a decisão de verdade
Chamamos de ponto de desacoplamento o estágio da cadeia em que o produto para de responder à previsão e começa a responder ao pedido. Na padaria, esse ponto fica depois do pão assado: o cliente chega e leva. Na confeitaria, fica antes da primeira camada de bolo.
Mover esse ponto para frente ou para trás muda três coisas ao mesmo tempo. Muda o prazo percebido pelo cliente, muda o risco de estoque e muda a forma como a capacidade é ocupada. Quanto mais tarde o ponto se posiciona, mais rápido o cliente é atendido e mais capital fica imobilizado em produto que ainda não tem dono.
| Modelo | Gatilho de produção | Prazo percebido pelo cliente | Risco principal | Exemplo típico |
|---|---|---|---|---|
| Produção para estoque (make-to-stock) | Previsão de demanda e estoque-alvo | Entrega imediata a partir do estoque | Excesso de estoque e obsolescência | Alimentos, embalagens e itens de catálogo |
| Produção sob pedido (make-to-order) | Pedido firme do cliente | Prazo igual ao lead time de produção, de dias a semanas | Atraso na entrega e capacidade ociosa entre pedidos | Móveis planejados, usinagem sob desenho |
| Montagem sob pedido (assemble-to-order) | Pedido firme, com componentes já em estoque | Prazo curto de montagem | Erro de previsão nos componentes | Eletrodomésticos com variações de cor e acabamento |
A leitura da tabela é simples: produção para estoque troca velocidade por risco. Você ganha atendimento imediato e assume a aposta de que a previsão vai acertar o SKU, a quantidade e a data. Quando a aposta erra, o resultado tem nome técnico, capital imobilizado, e consequência prática, prateleira ocupada e caixa parado.
Regra de bolso: nenhuma fábrica é 100% make-to-stock ou 100% make-to-order. O que existe é uma posição de desacoplamento por família de produto.
Quando produzir para estoque compensa e quando não compensa
A decisão cabe em uma pergunta: quanto produto sem dono a fábrica consegue sustentar? Fabricar antes da confirmação da demanda protege o nível de serviço e, ao mesmo tempo, eleva o capital imobilizado e o risco de obsolescência. Os dois efeitos acontecem juntos, e o trabalho do PCP é dosar cada um.
No Brasil, essa dosagem costuma ser calibrada pelo termômetro errado. Em março de 2024, a Sondagem Industrial da CNI registrou indicador de evolução da produção de 51,0 pontos, acima dos 48,5 pontos de fevereiro, com índice de evolução dos estoques em 50,4 pontos e estoque efetivo em relação ao planejado em 49,8 pontos. Nessa escala, valores acima de 50 indicam crescimento.
O que os números da indústria mostram
O dado que interessa ao PCP é o contraste entre produção e estoque. A produção acelerava, enquanto o índice de 49,8 pontos indicava estoques ligeiramente abaixo do nível desejado pelas empresas. Fábrica correndo, prateleira contida.
A leitura prática: produzir para estoque exige equilibrar três variáveis ao mesmo tempo, ritmo fabril, demanda esperada e estoque-alvo. Cada lote antecipado é uma aposta limitada pelo que a previsão e a demanda aparente sustentam, jamais uma pilha de acabados esperando comprador. O contraste entre estoque efetivo e estoque planejado é o termômetro mais direto para decidir quando antecipar lote, quando cortar ordem e quando priorizar o item de maior giro.
A mesma lógica vale na escala do setor. Segundo a Pesquisa Industrial Anual do IBGE, as empresas industriais brasileiras geraram R$ 6,5 trilhões em receita líquida de vendas em 2023 e empregavam 8,5 milhões de pessoas, das quais 8,3 milhões na indústria de transformação. Com esse volume de capacidade comprometida, cada lote antecipado sem demanda consome material, hora-máquina e área antes de gerar receita.
As seis situações que decidem o modelo
| Situação | Vale produzir para estoque? | Por quê | Cuidado |
|---|---|---|---|
| Demanda estável e recorrente | Sim | O histórico permite prever o consumo com erro baixo | Revisar a previsão todo mês |
| Prazo do cliente menor que o lead time de produção | Sim | Sem estoque, o cliente esperaria a fabricação | Limitar o estoque aos itens de maior giro |
| Demanda com alta variabilidade | Com cautela | Erro de previsão vira excesso ou ruptura | Calcular estoque de segurança pelo erro de previsão |
| Produto com validade curta | Com cautela | Perda de produto antes da venda | Lotes menores e controle por data de fabricação |
| Produto personalizado ou de alto valor | Não | Capital preso em item que pode não ser vendido | Produzir sob pedido |
| Matéria-prima com lead time longo | Sim, para o insumo | Reduz falta de componentes críticos | Estocar matéria-prima, não produto acabado |
Repare na penúltima linha. Ela evita o erro mais caro de todos, que é tentar resolver problema de componente estocando produto acabado. A resposta muda por produto, e por isso a decisão precisa ser tomada SKU por SKU: a demanda aparente de cada item, e não o modelo da fábrica inteira, define onde o estoque compensa.
Como a previsão de demanda define o estoque-alvo
Estoque-alvo não é um número escolhido por intuição. Ele vem de duas parcelas somadas: a demanda média durante o lead time e o estoque de segurança que cobre o erro dessa previsão.
Estoque-alvo = demanda média no lead time + estoque de segurança
O estoque de segurança segue uma fórmula conhecida de quem trabalha com previsão:
Estoque de segurança = Z × desvio-padrão do erro de previsão × √(lead time em períodos)
A conta do estoque-alvo em um caso concreto
Imagine um produto que vende 400 unidades por semana, com lead time de reposição de duas semanas e erro de previsão semanal de 60 unidades. A demanda média no lead time é 800 unidades (400 × 2). Para 95% de nível de serviço, o fator Z é 1,65.
Estoque de segurança = 1,65 × 60 × √2 ≈ 140 unidades.
Estoque-alvo = 800 + 140 = 940 unidades.
Um ponto importante: os 140 não são margem de folga improvisada. São a quantidade necessária para que, em nove de cada dez semanas com erro dentro do histórico, o item continue disponível. Se a variabilidade sobe, o pulmão sobe. Se o lead time real aumenta, o pulmão sobe com a raiz quadrada do prazo, não proporcionalmente.
| Nível de serviço | Fator Z | Ruptura esperada |
|---|---|---|
| 95% | 1,65 | 1 em cada 20 ciclos de reposição |
| 98% | 2,05 | 1 em cada 50 ciclos de reposição |
Por que a demanda aparente muda o cálculo
Previsão construída só com histórico interno erra em cadeias abertas ao comércio exterior. O Banco Central define a demanda aparente por bens industriais como produção doméstica mais importações menos exportações. No terceiro trimestre de 2024, esse indicador cresceu 7,5% sobre o mesmo período de 2023, enquanto a produção doméstica avançou 4,5%, segundo o Relatório de Inflação do Banco Central.
A diferença de 3 pontos percentuais não é detalhe estatístico. Ela mostra que um plano mestre baseado apenas no que a própria fábrica produziu no passado pode subestimar a necessidade real de abastecimento, sobretudo em itens que disputam espaço com importados ou que dependem de componentes de fora.
Regra prática: no plano mestre, separe a demanda em três linhas distintas, pedidos firmes, previsão estatística e efeito de importações e exportações. Somar tudo em um número só é o caminho mais curto para estocar o item errado.
O mesmo relatório registra que os estoques industriais, antes elevados até o início do quarto trimestre de 2023, recuaram para níveis considerados adequados ao final daquele ano, mesmo com aumento da produção, o que sugere que o crescimento da demanda absorveu o output adicional. Cobertura de estoque, portanto, só faz sentido quando lida junto com demanda aparente e carteira comprometida. O cálculo completo dessa engrenagem está em previsão de demanda no planejamento e controle de produção.
Como limitar o excesso quando a fábrica tem gargalo
Acelerar os recursos que não limitam a fábrica só produz um resultado: fila de material parado diante do recurso restritivo e acabado estocado que a demanda não pediu. Num ambiente com gargalo, produzir para estoque significa definir onde fica o ponto de desacoplamento, o item em que o estoque passa a separar a produção do pedido, e usar a capacidade do próprio gargalo como régua para cortar o excesso.
A lógica tem respaldo na Teoria das Restrições: um estudo brasileiro sobre sua aplicação em produção para estoque descreve uma versão simplificada do Drum-Buffer-Rope que combina produção antecipada com reposição puxada pelo consumo, conforme o artigo publicado na SciELO.
Na prática, o roteiro tem quatro passos.
- Identifique o gargalo. Encontre o recurso que de fato marca o ritmo da fábrica, seja um forno, uma prensa ou uma célula de usinagem. Programar contra ele é o que impede o restante da planta de produzir para o pulmão errado.
- Proteja o gargalo e o acabado de giro. Coloque um pulmão de tempo ou de estoque imediatamente antes do recurso restritivo e um pulmão de produto acabado apenas nos itens de maior giro. O pulmão funciona como um reservatório pequeno: absorve a variação do processo sem virar pilha de acabados.
- Libere lote pela reposição. A ordem nova só entra quando o consumo retira material do pulmão. É esse mecanismo que limita o excesso ao que a demanda efetivamente sustenta.
- Leia sinais divergentes antes de acelerar. Estoque, demanda e disponibilidade de insumos nem sempre pedem a mesma resposta.
O quarto passo merece atenção. Quando os estoques sobem enquanto a demanda enfraquece, como costuma acontecer em fases de desaceleração do mercado, a resposta é reduzir a liberação de ordens e deixar o pulmão encolher, não aumentar o lote. Estoque baixo combinado com dificuldade de obter insumos críticos pede outra saída: antecipar a compra da matéria-prima que trava a linha, porque fabricar acabado não repõe componente em falta. O diagnóstico desse tipo de restrição está em como identificar e tratar gargalos na produção.
Exemplos de produção para estoque em alimentos, móveis e embalagens
Três cenários ajudam a ver como a mesma lógica muda de roupa conforme validade, customização e sazonalidade. São exemplos construídos para ilustrar a decisão, não medições publicadas.
Alimentos. Um fabricante de molho de tomate com validade de 120 dias produz um lote mensal para as três variantes mais vendidas e mantém estoque de segurança dimensionado pelo erro de previsão. O que fica estocado é o sabor de catálogo. O que fica sob pedido é a linha especial, com rótulo de cliente. O indicador que dispara a decisão é a cobertura em dias por variante, e o erro que transforma estoque em perda é ignorar a data de fabricação e deixar lote antigo parado atrás do lote novo.
Móveis. Uma marcenaria industrial mantém em estoque a linha padrão de guarda-roupas modulares, com previsão por modelo e cor, e trabalha sob pedido nos projetos de cozinha, porque cada um tem medida e ferragem próprias. Aqui o gatilho é a combinação de giro por acabamento e prazo de pintura. O erro clássico é estocar a cor que o vendedor gosta, não a que o mercado compra.
Embalagens. Um fabricante de caixas de papelão onda B produz os tamanhos padrão em julho e agosto para cobrir o pico de fim de ano, e reduz o ritmo em outubro, usando o estoque acumulado para evitar hora extra e entrega atrasada. O gatilho é a sazonalidade conhecida do cliente, não o pedido do mês. O erro é continuar produzindo no mesmo ritmo depois que o pico passou.
A lógica é a mesma nos três casos: produzir antes do pedido nos itens previsíveis, sob pedido no que é customizado. O que muda a resposta é a validade, o grau de customização e a curva de sazonalidade. O vídeo abaixo mostra como esse planejamento acontece na prática dentro de um ERP industrial.
Como revisar os parâmetros de produção para estoque todo mês
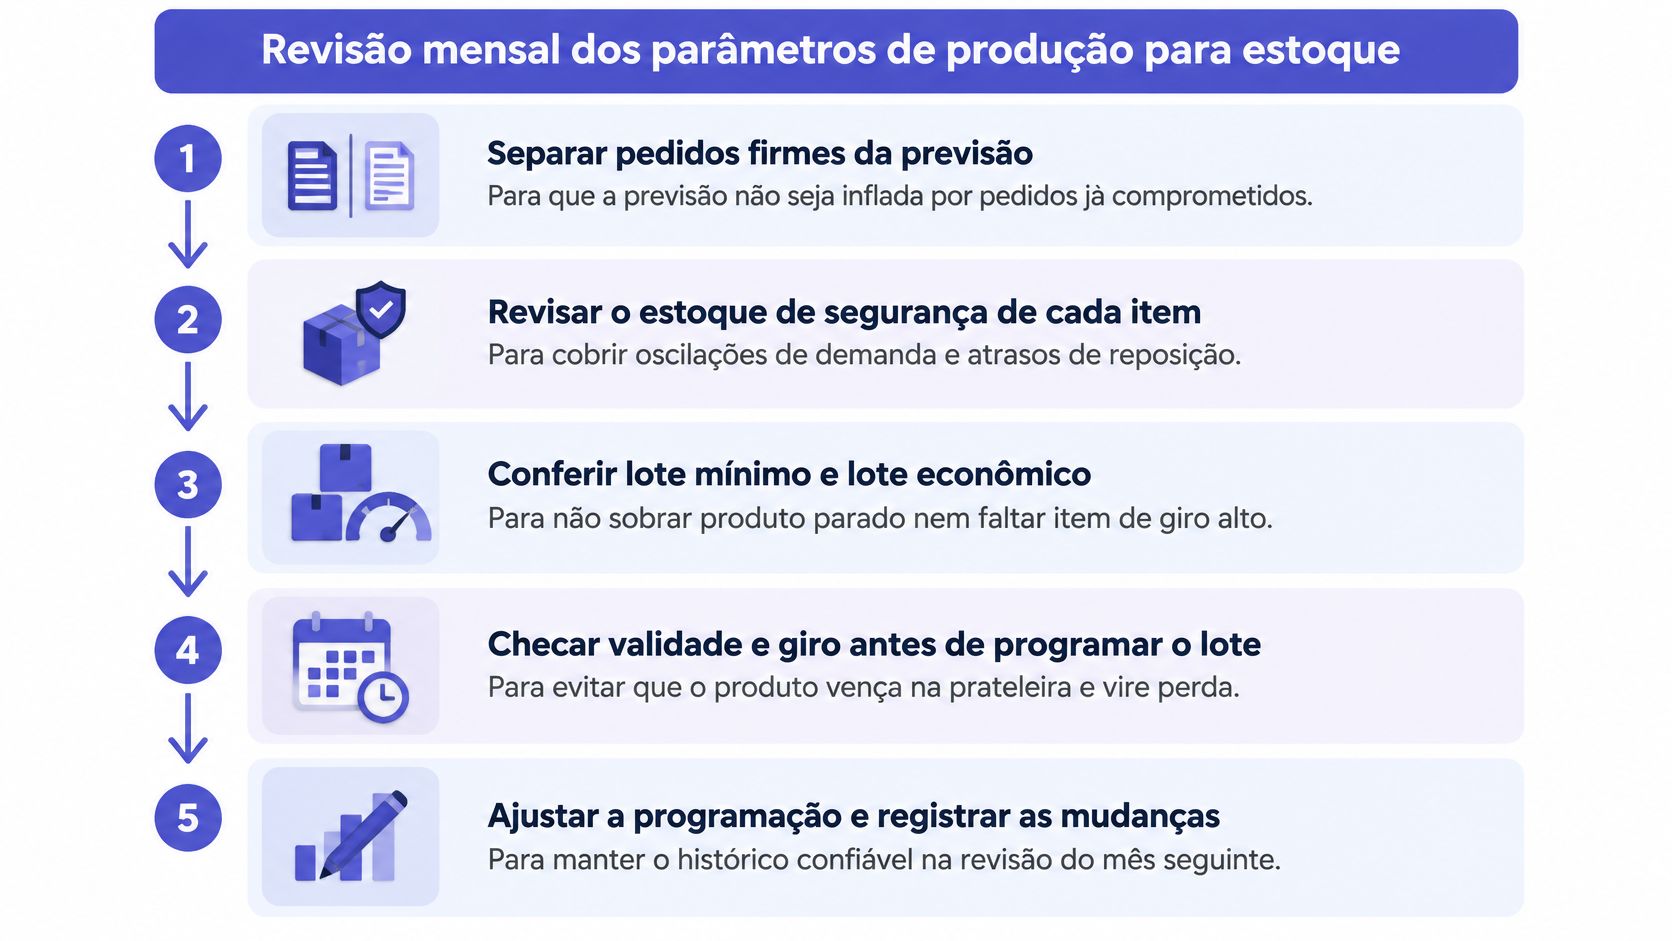
Parâmetro congelado é fonte garantida de ruptura e de excesso. Em março de 2025, a produção industrial nacional cresceu 1,2% contra fevereiro na série dessazonalizada e 3,1% contra março de 2024 na série sem ajuste, com acumulado de 3,1% em 12 meses, segundo a divulgação da produção industrial de março de 2025 do IBGE. Um lote fixo calculado sobre a média anual não acompanha essa oscilação: em alguns meses falta produto, em outros sobra.
A revisão mensal funciona como aferir uma balança. O instrumento continua o mesmo, mas o ajuste precisa ser refeito toda vez que o ambiente muda. A rotina abaixo cabe em uma manhã de trabalho por mês.
- Separe pedidos firmes da previsão no histórico. O pedido confirmado já entra no cálculo de necessidade por conta própria. Se ele também alimenta o modelo de previsão, a demanda conta duas vezes, a previsão infla e o lote cresce sem ninguém para comprar.
- Recalcule média e erro de previsão por SKU. Uma média estável pode esconder erro crescente, e é o erro que dimensiona o pulmão de segurança. Dois itens com a mesma média mensal pedem pulmões diferentes: o que oscila pouco precisa de margem pequena, o que varia muito precisa de margem larga.
- Use o lead time real, não o prazo prometido pelo fornecedor. A diferença entre os dois é exatamente o que produz ruptura em item de giro alto. Meça o intervalo entre o pedido de compra e a entrada no estoque, não a data do contrato.
- Combine ABC com variabilidade. Itens A de demanda estável aceitam lote econômico e reposição programada. Itens de alta variabilidade pedem estoque de segurança calculado sobre o erro e o prazo de ressuprimento.
- Rode o MRP com os dados vivos. Estoque disponível, ordens abertas, quantidades comprometidas, saldo no ponto de desacoplamento e lead time atualizado. Rodar necessidade sobre uma base desatualizada devolve um plano que o chão de fábrica descarta na primeira semana.
- Meça quatro indicadores juntos. OTIF, giro, obsolescência e utilização do gargalo. Otimizar um deles isoladamente costuma piorar os outros três.
Prática que evita retrabalho: em alimentos e têxteis, o controle por lote e data de fabricação não é formalidade fiscal. É o que impede uma previsão incorreta de virar produto vencido no fundo da prateleira.
A revisão mensal também serve para comparar o ritmo interno da fábrica com a tendência setorial. Os índices regionais da produção física permitem ver se a queda de pedidos é sua ou do setor, e a resposta muda por completo. Se a queda é sua, o problema está no mix ou no canal. Se é do setor, segurar o lote a tempo evita que o pulmão do gargalo vire estoque parado.
Erros que aumentam o estoque sem melhorar o atendimento
Cinco crenças circulam com frequência em reunião de PCP e todas inflam estoque sem entregar serviço melhor.
- "Mais acabado sempre melhora o OTIF." O indicador depende de ter o SKU certo, na quantidade certa, na data certa. Saldo no item errado só aumenta custo de armazenagem e capital parado.
- "Ocupar a máquina é ganho." Produzir acima da demanda consome caixa, área e material, e só se converte em lucro quando o item vende.
- "Estoque de acabado resolve falta de componente." Uma fábrica pode ter excesso de produto pronto e parar a linha por falta de um insumo crítico. O estoque está no lugar errado.
- "A previsão estatística substitui o pedido firme." Previsão é estimativa. Ela precisa ser confrontada com pedidos confirmados e quantidades comprometidas antes de cada lote.
- "Cobertura alta é sempre segurança." Cobertura alta vira excesso no momento em que a demanda desacelera.
Quatro sinais avisam que o estoque passou do ponto. A obsolescência aparece quando o giro de um item para por dois ciclos seguidos. A armazenagem grita quando o endereço lota e o empilhamento invade corredor. A validade vence quando o lote antigo não sai porque ninguém o prioriza. E o custo de capital fica evidente quando a cobertura em dias passa do teto definido para o grupo de itens.
Se dois desses sinais aparecem juntos, a decisão não é aumentar a cobertura, é rever o gatilho de produção daquele item. O detalhamento desse impacto financeiro está em custos de ter estoque em excesso.
Como definir o gatilho de produção para estoque no PCP
Comece pelo topo, não pelo catálogo inteiro. Pegue os 20 SKUs de maior receita ou maior valor em estoque e classifique cada um como produção para estoque, produção sob pedido ou híbrido, usando as situações já descritas. Essa amostra costuma concentrar a maior parte do capital imobilizado e é onde a decisão rende resultado rápido.
Fixe cobertura máxima e data de revisão
Para cada item classificado como estoque, defina um teto de cobertura em dias e uma data de revisão. Uma referência que funciona bem é 30 dias para itens A de demanda estável e 15 dias para itens de alta variabilidade. O teto não é meta de produção, é limite de segurança: quando a cobertura encosta nele, a próxima ordem não é liberada.
O gatilho numérico para sair do modelo
Deixar de produzir para estoque precisa ser uma decisão objetiva, não uma discussão de reunião. Três condições bastam, e qualquer uma delas dispara a revisão: cobertura acima do teto por dois meses seguidos, erro de previsão acima do limite combinado para o grupo ou queda da quantidade comprometida.
Na hora de checar o gatilho, cruze três informações por item: previsão atualizada, quantidades comprometidas e estoque por lote. É aqui que a operação costuma travar, porque esses dados moram em planilhas diferentes. O ERP da Sensio atualiza automaticamente as baixas de matéria-prima, as entradas de produto acabado e as quantidades comprometidas, com rastreio de lote e série, e a camada de otimizações da plataforma trabalha com previsão de demanda, recomendação de produtos e reposição a partir do que acontece na operação.
Antes de liberar o próximo plano, confirme o gatilho de cada grupo e defina por escrito quem pode autorizar uma exceção. Sem esse dono, todo caso virar exceção e o teto de cobertura deixa de existir na prática.
Produzir para estoque com critério é o que permite atender rápido sem transformar a prateleira em capital parado, e o Sensio reúne produção, PCP, estoque e previsão de demanda em um único ERP industrial, com baixa automática de matéria-prima, entrada de produto acabado e controle por lote. Se a sua fábrica precisa decidir SKU por SKU o que estocar e o que produzir sob pedido, conheça a plataforma em Sensio e veja como o gatilho de produção pode ser acompanhado em tempo real, sem planilha paralela.